La microlavorazione e la tornitura a fantina mobile risolvono un problema difficile per la tornitura CNC convenzionale: produrre componenti molto piccoli e spesso snelli — alberini, perni, manicotti e contatti per connettori — senza flessione né deriva fuori tolleranza durante il taglio. Per capire se un componente richiede davvero questo processo o appare soltanto piccolo sul disegno, illustriamo ogni fase, dalla barra alla lavorazione, dalla raccolta al controllo ottico.
I componenti piccoli presentano criticità diverse da quelli grandi: al diminuire del diametro, supporto del materiale, movimentazione e misurazione diventano ancora più importanti. La nostra cella di microlavorazione risponde a queste esigenze con completamento al contromandrino in un unico piazzamento, funzionamento continuo non presidiato e misurazione ottica sufficientemente fine per verificare caratteristiche non controllabili con strumenti manuali.
01
Quando serve la tornitura a fantina mobile anziché la tornitura convenzionale
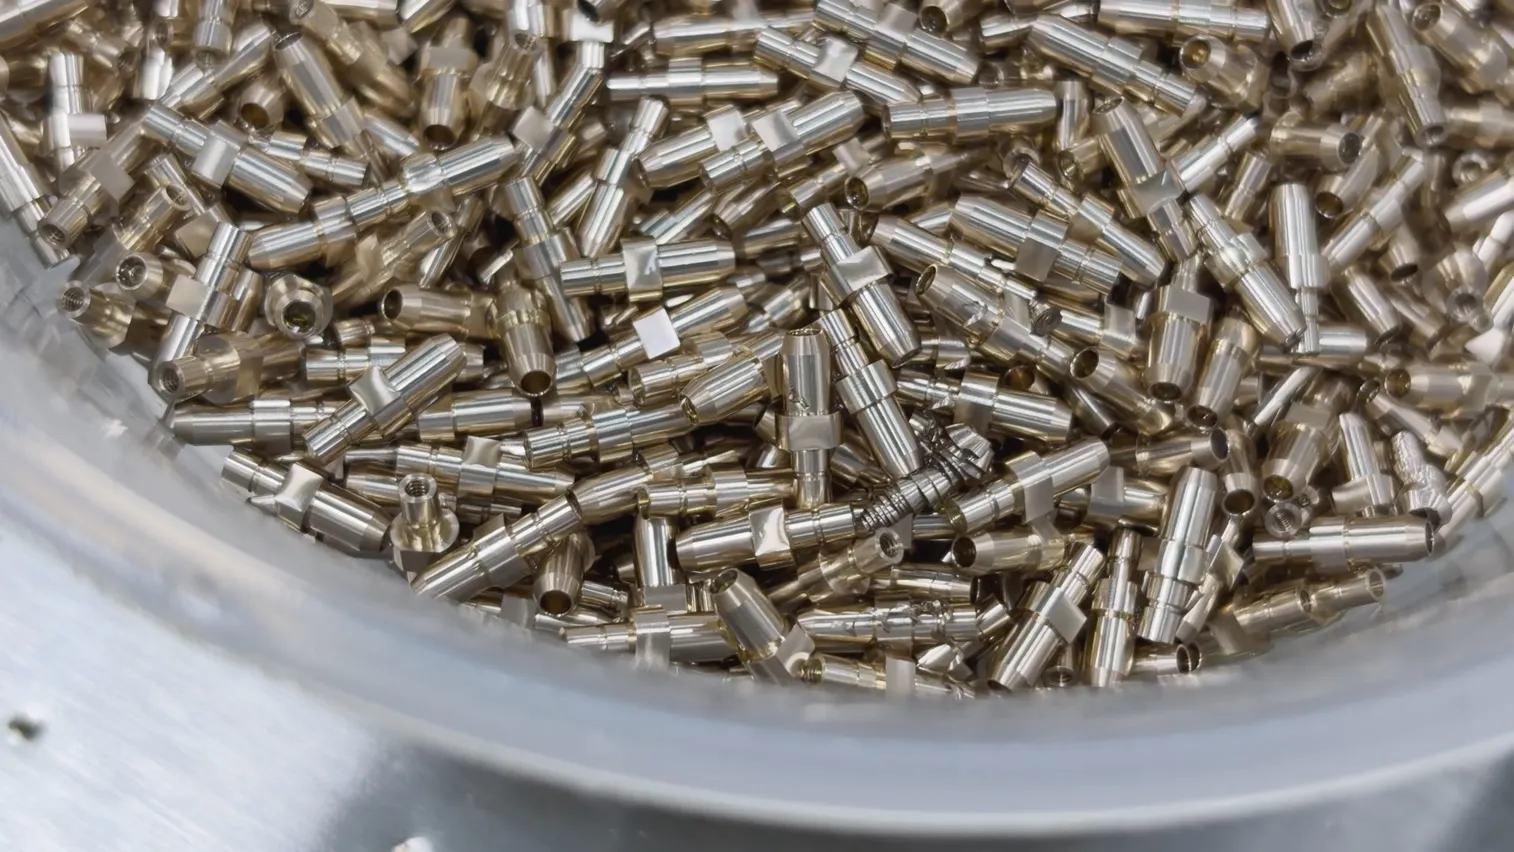
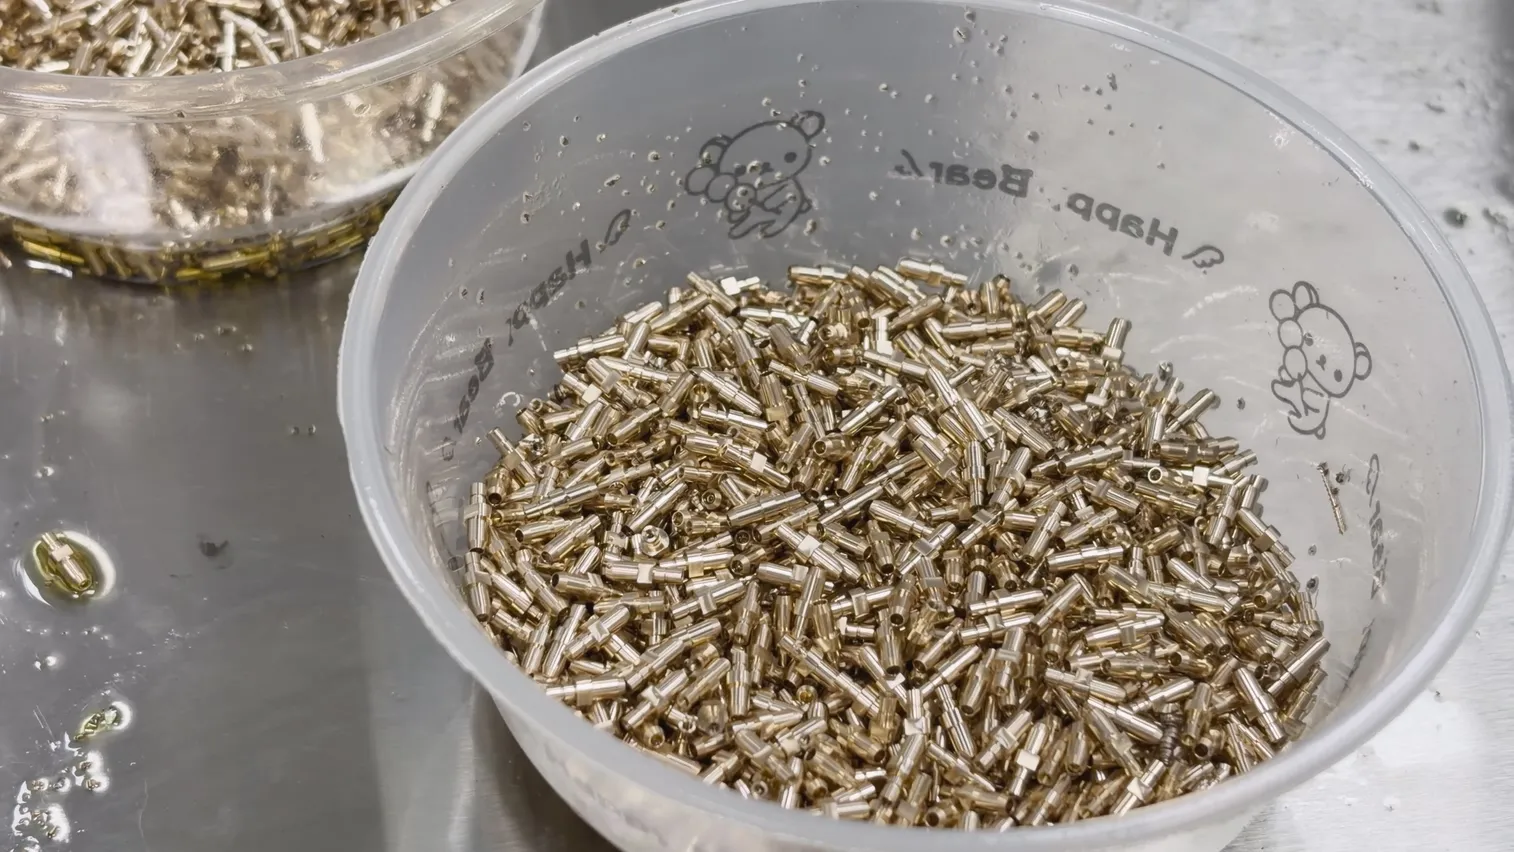
Questo processo è pensato per componenti come i contatti in ottone per connettori, lunghi pochi millimetri, con diametri a gradini, estremità smussata, fascia zigrinata e foro centrale passante. Tutte queste caratteristiche devono essere concentriche su un pezzo così piccolo da stare sulla punta di un dito.
Un tornio a fantina mobile fa avanzare la barra attraverso una boccola di guida posta accanto all'utensile, anziché lasciarne sporgere senza supporto diversi centimetri da un mandrino tradizionale. Questo supporto è il principio fondamentale del processo: impedisce a una barra di pochi millimetri di diametro di flettersi sotto la forza di taglio come accadrebbe su un tornio convenzionale.
Più il componente è piccolo, più il supporto diventa importante. Un perno di pochi millimetri di diametro ha una rigidità propria molto ridotta: il margine tra un pezzo conforme e uno piegato o fuori rotondità si riduce più rapidamente della tolleranza. Il vero criterio non è quanto il pezzo sembri piccolo sul disegno, ma se rimanga sufficientemente rigido durante il taglio in un mandrino tradizionale. Se una caratteristica tendesse a flettersi, vibrare o perdere rotondità con un serraggio convenzionale, la boccola di guida della tornitura a fantina mobile risolve proprio questo problema.
- Alberi e perni miniaturizzati
- Manicotti, inserti e boccole
- Contatti di connettori e terminali
- Piccoli componenti filettati o a gradini
02
Inizia con il materiale
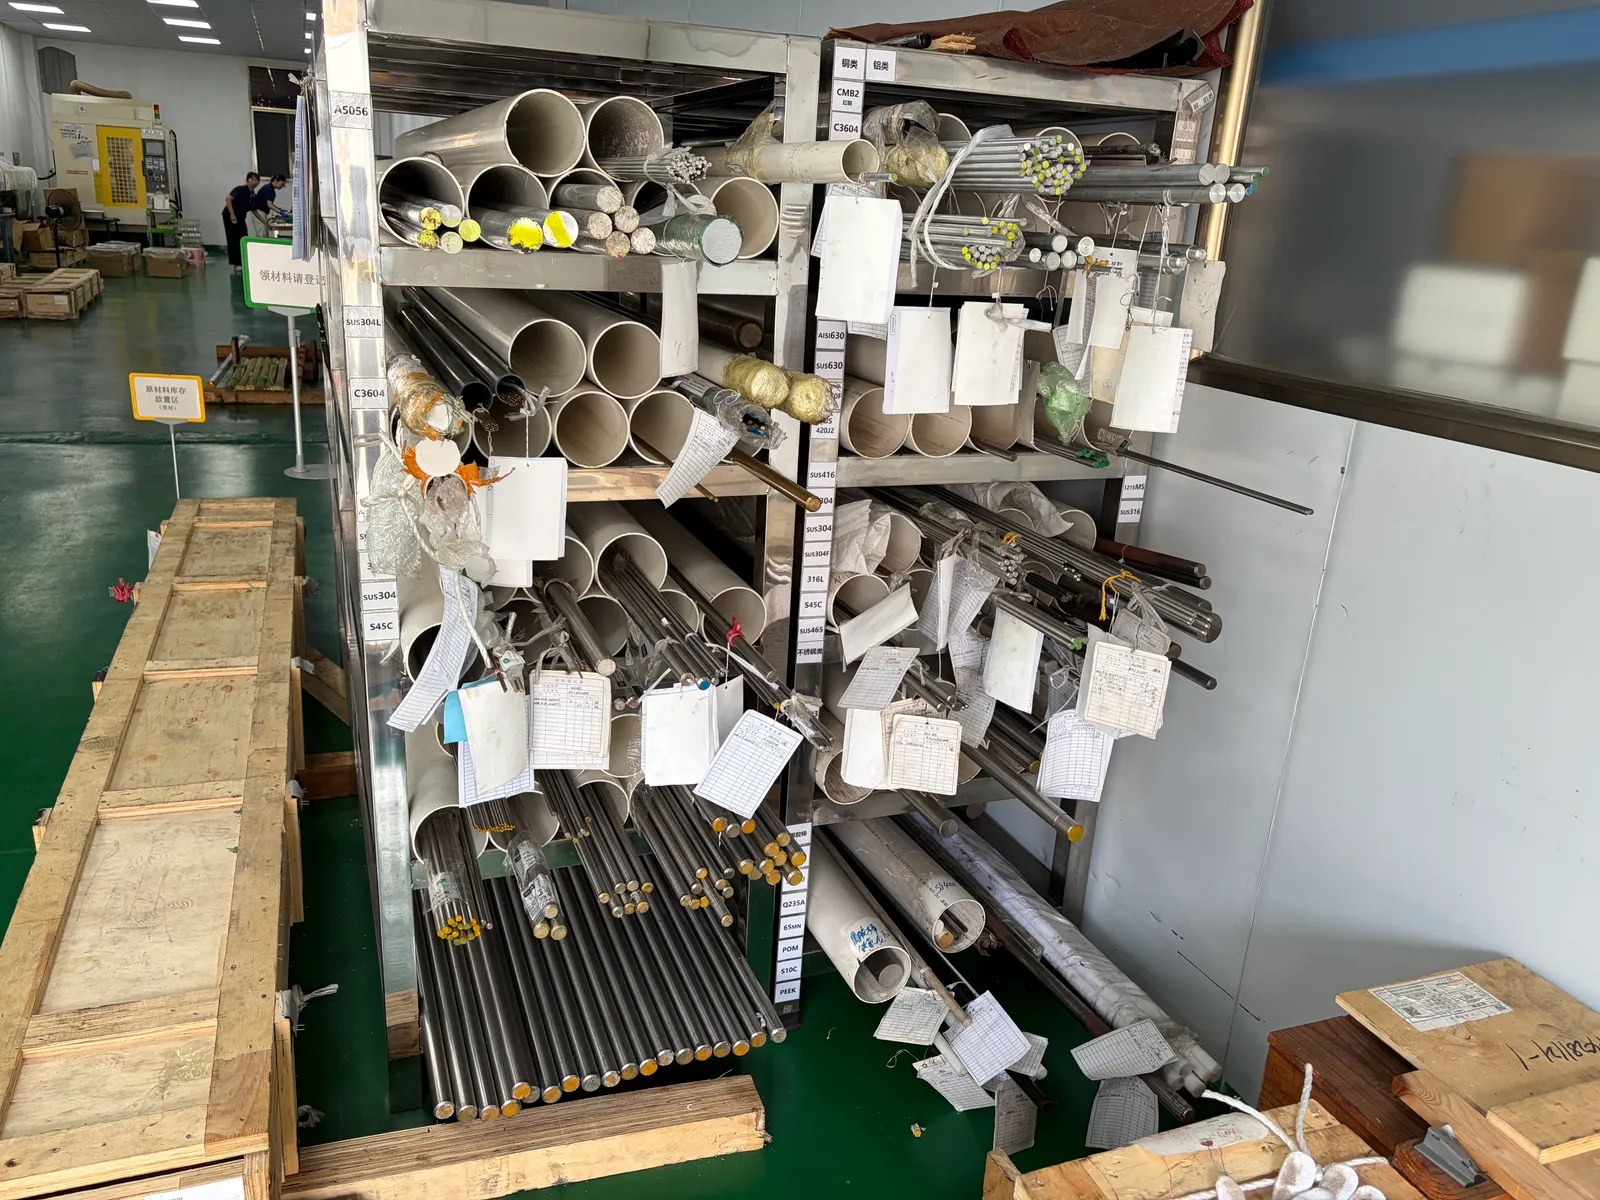
Ogni barra della scaffalatura viene identificata per qualità prima di arrivare alla macchina: ottone C3604, acciaio inossidabile, acciaio al carbonio, alluminio e tecnopolimeri vengono conservati e registrati con lo stesso metodo. L'identificazione avvia la catena di tracciabilità che accompagna l'intera commessa: fonte approvata, numero di colata o di lotto, scheda di lavorazione che segue il materiale durante taglio e lavorazione e registrazione di spedizione che riconduce il pezzo finito alla materia prima di origine.
Per una piccola parte in ottone, quella disciplina conta quanto la lavorazione stessa. Dire che una parte è in ottone è facile; mostrare da quale lotto proviene, supportato da un certificato di conformità, un rapporto di prova del materiale o un certificato di ispezione EN 10204 3.1, è un'altra affermazione — e una che possiamo confermare su richiesta.
03
La Macchina Dietro il Processo
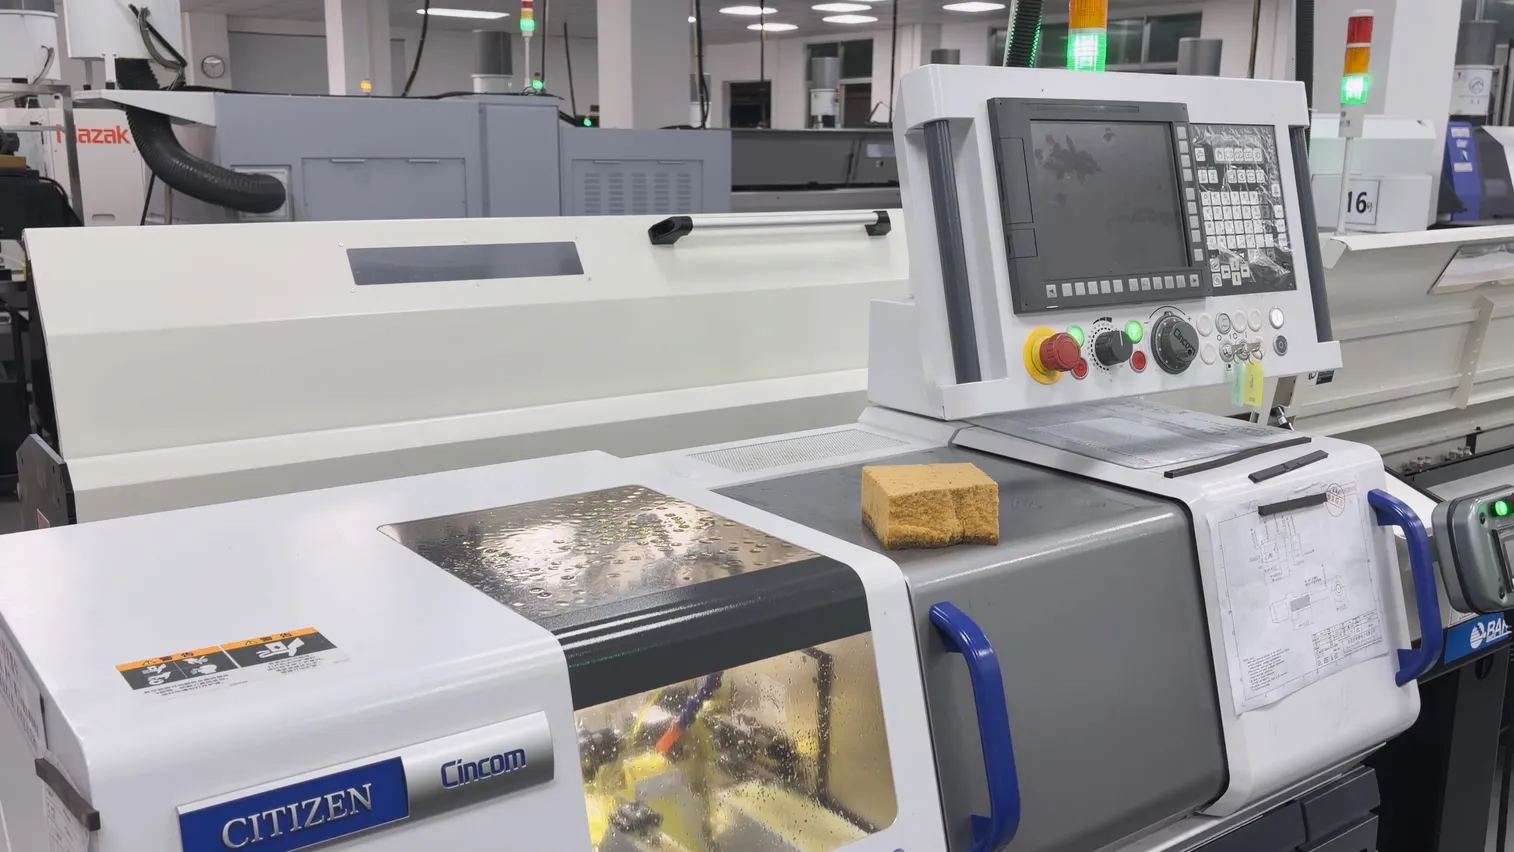
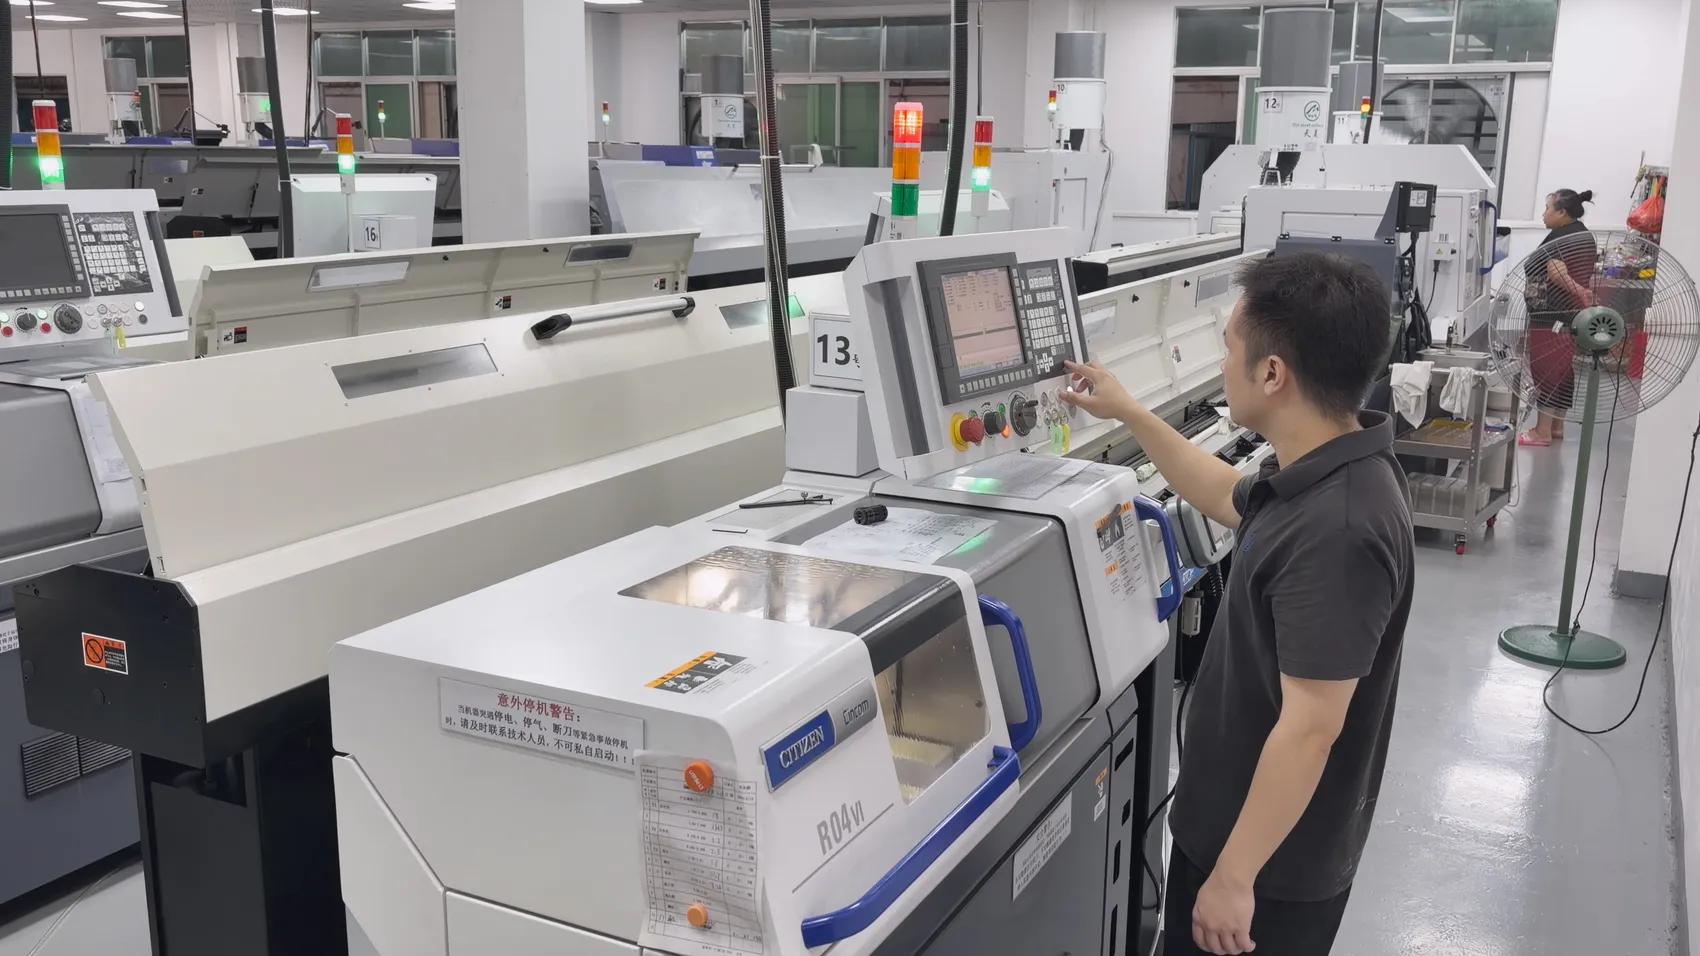
La macchina nelle fotografie è una Citizen Cincom R04VI, nella variante con contromandrino, diversa dal modello base R04II. La distinzione è importante: il contromandrino permette di completare le caratteristiche anteriori e posteriori del componente in un unico piazzamento continuo, senza scaricarlo e serrarlo nuovamente per una seconda operazione. Ogni nuovo serraggio comporta il rischio di perdere la concentricità di un piccolo pezzo; eliminare quel passaggio elimina questo rischio.
La R04VI dispone inoltre di 17 posizioni utensile, contro le 13 del modello base, consentendo più operazioni nello stesso piazzamento: esecuzione di gole, foratura trasversale o maschiatura sul lato posteriore, senza trasferire il componente a un’altra macchina.
- Ø4 mm diametro massimo della barra
- Velocità del mandrino principale e posteriore fino a 20.000 giri/min
- Foratura al contromandrino fino a Ø3 mm e maschiatura fino a M3
- 17 posizioni utensile per macchina
04
Produzione in corso, pezzo dopo pezzo
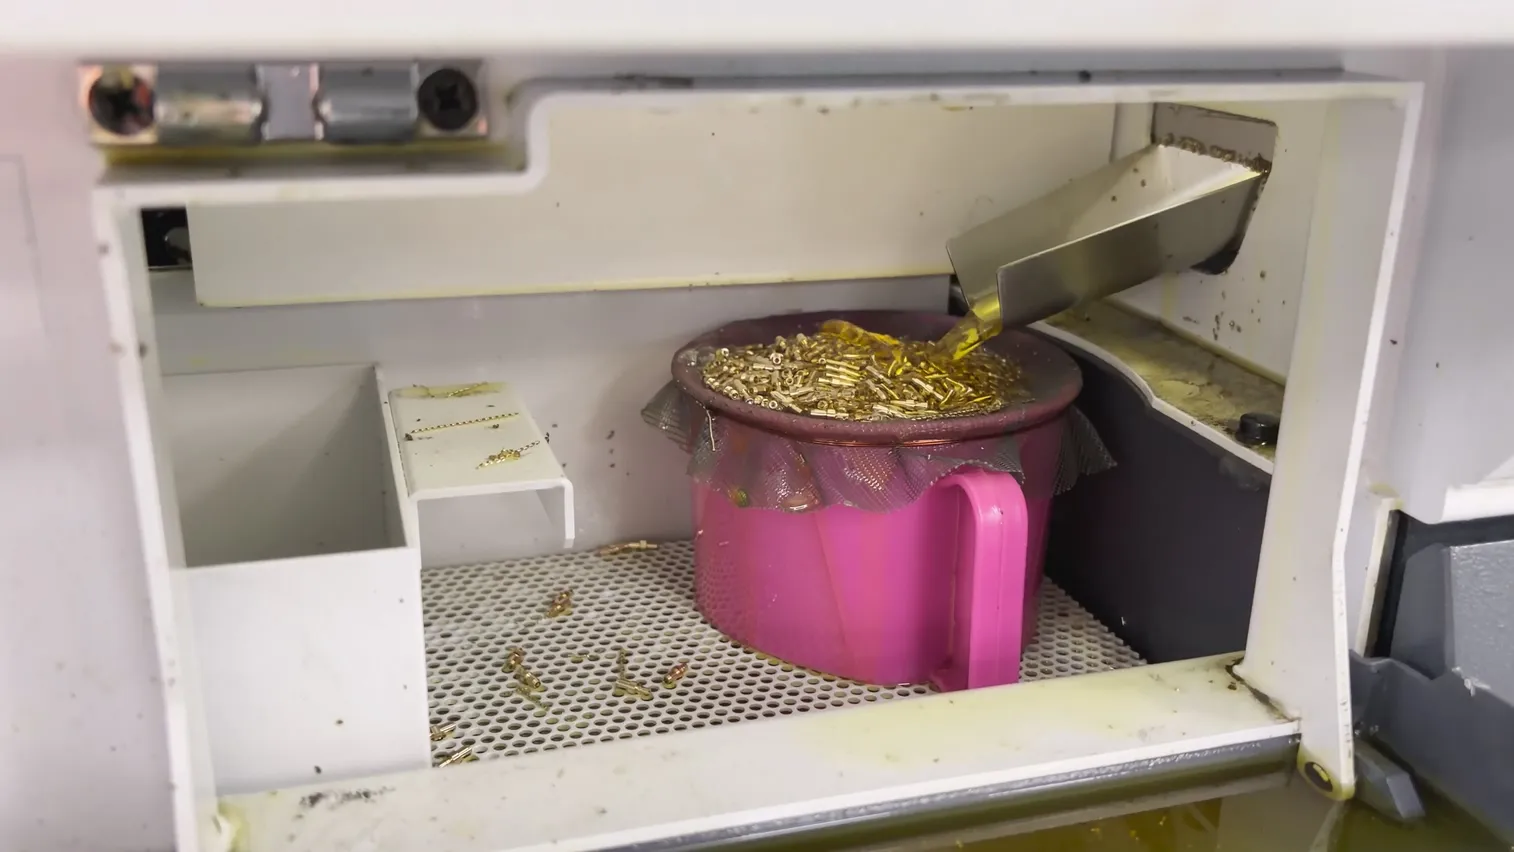
Una volta validato il programma, la macchina lavora continuamente dalla barra e scarica i componenti finiti in un cestello rivestito in rete che li separa dall’olio da taglio. Non occorre caricare i grezzi uno alla volta: il caricatore alimenta la macchina e un unico piazzamento può lavorare un’intera barra senza interruzioni.
Da qui deriva l'economicità della tornitura a fantina mobile. Il lavoro di preparazione si concentra sulla validazione del primo pezzo; in seguito, il costo unitario dipende soprattutto dal tempo ciclo anziché dalla movimentazione. La ripetibilità deriva inoltre dal mantenimento invariato del processo, non dalla ripetizione manuale della stessa operazione da parte dell'operatore.
05
Misurare pezzi così piccoli
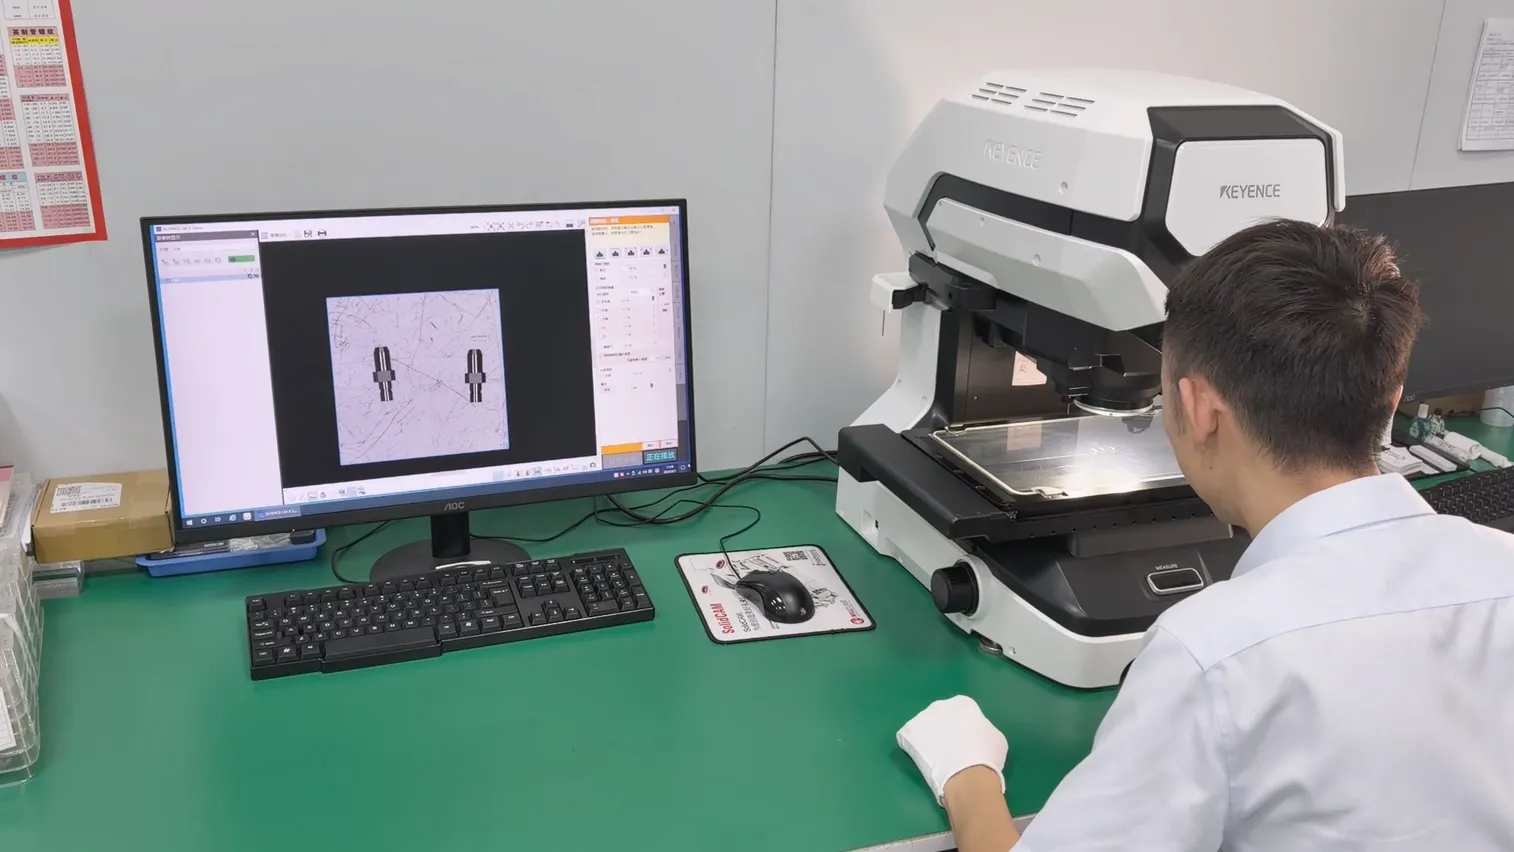
A queste dimensioni, calibri e strumenti manuali non sono più adatti: le caratteristiche sono troppo piccole e la pressione dello strumento su un sottile perno di ottone può deformare proprio il pezzo da misurare. Si utilizzano quindi sistemi ottici, tra cui un sistema di misura dimensionale a immagini Keyence, che acquisisce il profilo del componente e lo misura senza contatto.
I nostri sistemi di misura ottica hanno una risoluzione fino alla quarta cifra decimale in millimetri, necessaria per verificare con affidabilità le caratteristiche di componenti come questi. Osservate anche i guanti: a queste dimensioni, la cura nella manipolazione fa parte del controllo qualità, perché un’impronta o un bordo danneggiato su un contatto per connettore costituiscono un difetto funzionale, non soltanto estetico.
Le quote da misurare, la frequenza dei controlli e i relativi limiti vengono definiti per ogni progetto dopo l’esame del disegno. Questa descrizione illustra la capacità del processo, senza attestare il rispetto delle specifiche di un particolare cliente.
06
Capacità oltre una singola macchina
L'attuale parco di torni a fantina mobile comprende 13 macchine: cinque Citizen R04VI per le microlavorazioni e due esemplari per ciascuno dei modelli STAR SR-32JII Type B, STAR SB-20R Type N, Citizen Cincom L32 IX e Citizen Cincom A20VII. Insieme estendono il diametro massimo di lavorazione standard a Ø32 mm. Scelta della macchina, diametro minimo finito, materiale e requisiti di controllo sono valutati per ogni disegno prima della produzione.
Avete bisogno di una risposta specifica per il vostro progetto?