Mikro- und Langdrehbearbeitung lösen eine Aufgabe, bei der konventionelles CNC-Drehen an Grenzen stößt: sehr kleine, häufig schlanke Wellen, Stifte, Hülsen und Steckerkontakte zu fertigen, ohne dass sich das Werkstück unter der Schnittkraft durchbiegt oder aus der Toleranz läuft. Der folgende Ablauf zeigt vom Stangenmaterial über Bearbeitung und Teileentnahme bis zur optischen Prüfung, wann dieses Verfahren tatsächlich erforderlich ist.
Kleine Teile versagen anders als große — Materialunterstützung, Handhabung und Messung sind umso wichtiger, je kleiner der Durchmesser wird. Unsere Mikro-Bearbeitungszelle ist genau darauf ausgelegt: Fertigstellung auf der Gegenspindel in einem einzigen Aufspannvorgang, kontinuierlicher unbeaufsichtigter Betrieb und optische Messung, die fein genug ist, um Merkmale zu überprüfen, die man mit Handwerkzeugen nicht prüfen kann.
01
Wann Langdrehen statt konventionellem Drehen erforderlich ist
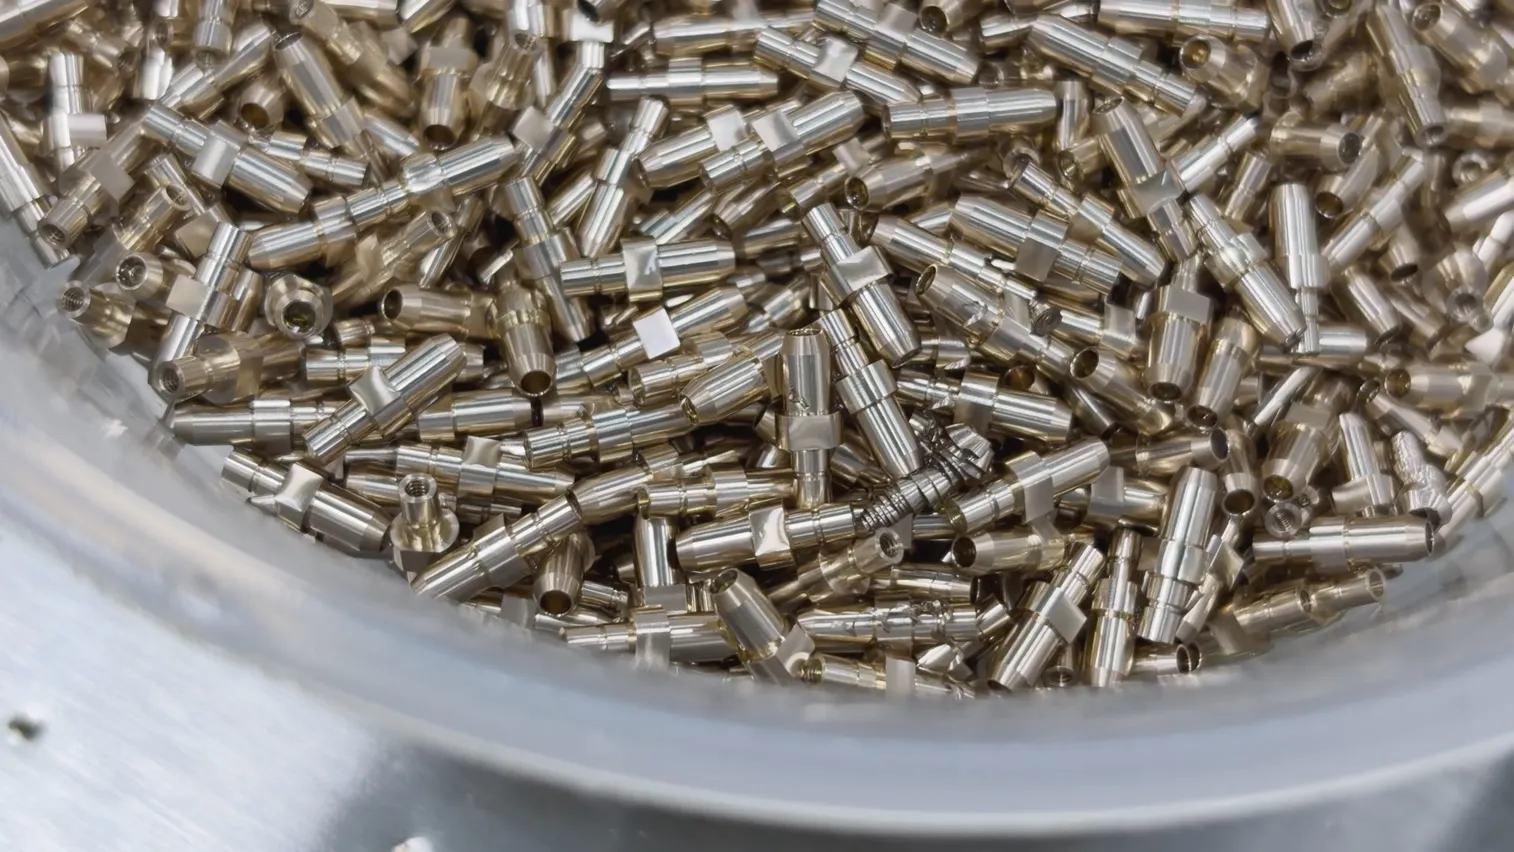
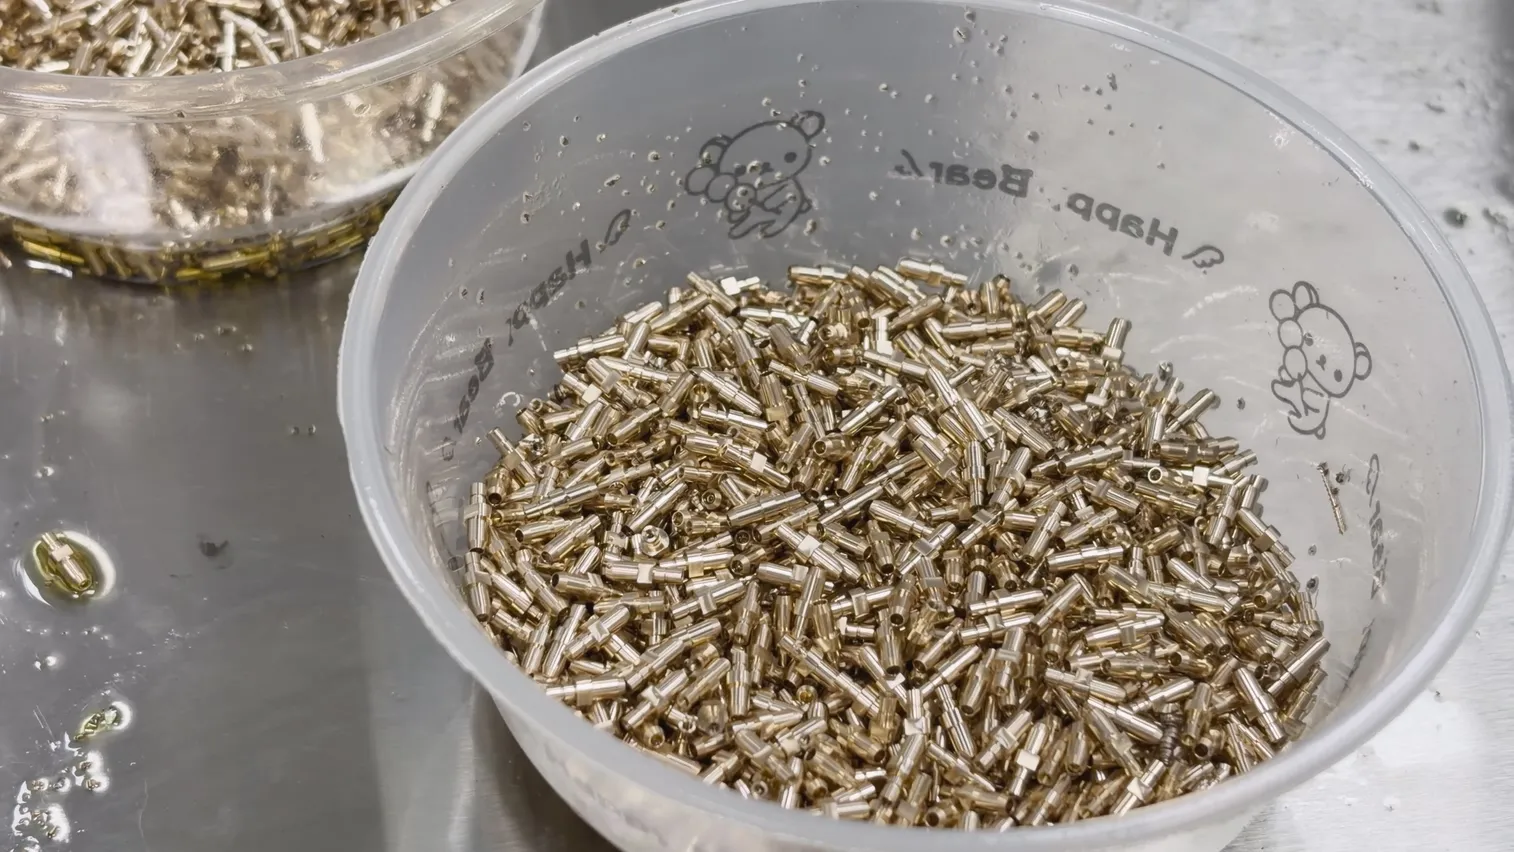
Für solche Teile ist dieses Verfahren gedacht: wenige Millimeter lange Steckerkontakte aus Messing mit abgestuften Durchmessern, einer Fase an der Spitze, einem gerändelten Bereich und einer mittigen Durchgangsbohrung. All diese Merkmale müssen konzentrisch zueinander liegen – auf einem Bauteil, das auf eine Fingerspitze passt.
Ein Langdrehautomat führt das Stangenmaterial durch eine Führungsbuchse unmittelbar neben dem Schneidwerkzeug, statt es wie bei einer konventionellen Drehmaschine über eine längere Strecke frei aus dem Spannfutter ragen zu lassen. Diese Abstützung verhindert, dass sich selbst sehr dünnes Stangenmaterial unter den Schnittkräften durchbiegt.
Je kleiner das Bauteil, desto wichtiger ist die Abstützung. Ein nur wenige Millimeter dicker Stift besitzt kaum Eigensteifigkeit; der Abstand zwischen einem Gutteil und einem verbogenen oder unrunden Teil wird schneller kleiner als die Toleranz. Entscheidend ist daher nicht, ob das Teil auf der Zeichnung klein wirkt, sondern ob es beim konventionellen Spannen während der Bearbeitung steif genug bleibt. Würde es sich durchbiegen, rattern oder unrund werden, schafft die Führungsbuchse beim Langdrehen die erforderliche Abstützung.
- Miniaturwellen und -stifte
- Hülsen, Einsätze und Buchsen
- Anschluss- und Klemmenkontakte
- Kleine Bauteile mit Gewinden oder abgestuften Durchmessern
02
Es beginnt mit dem Material
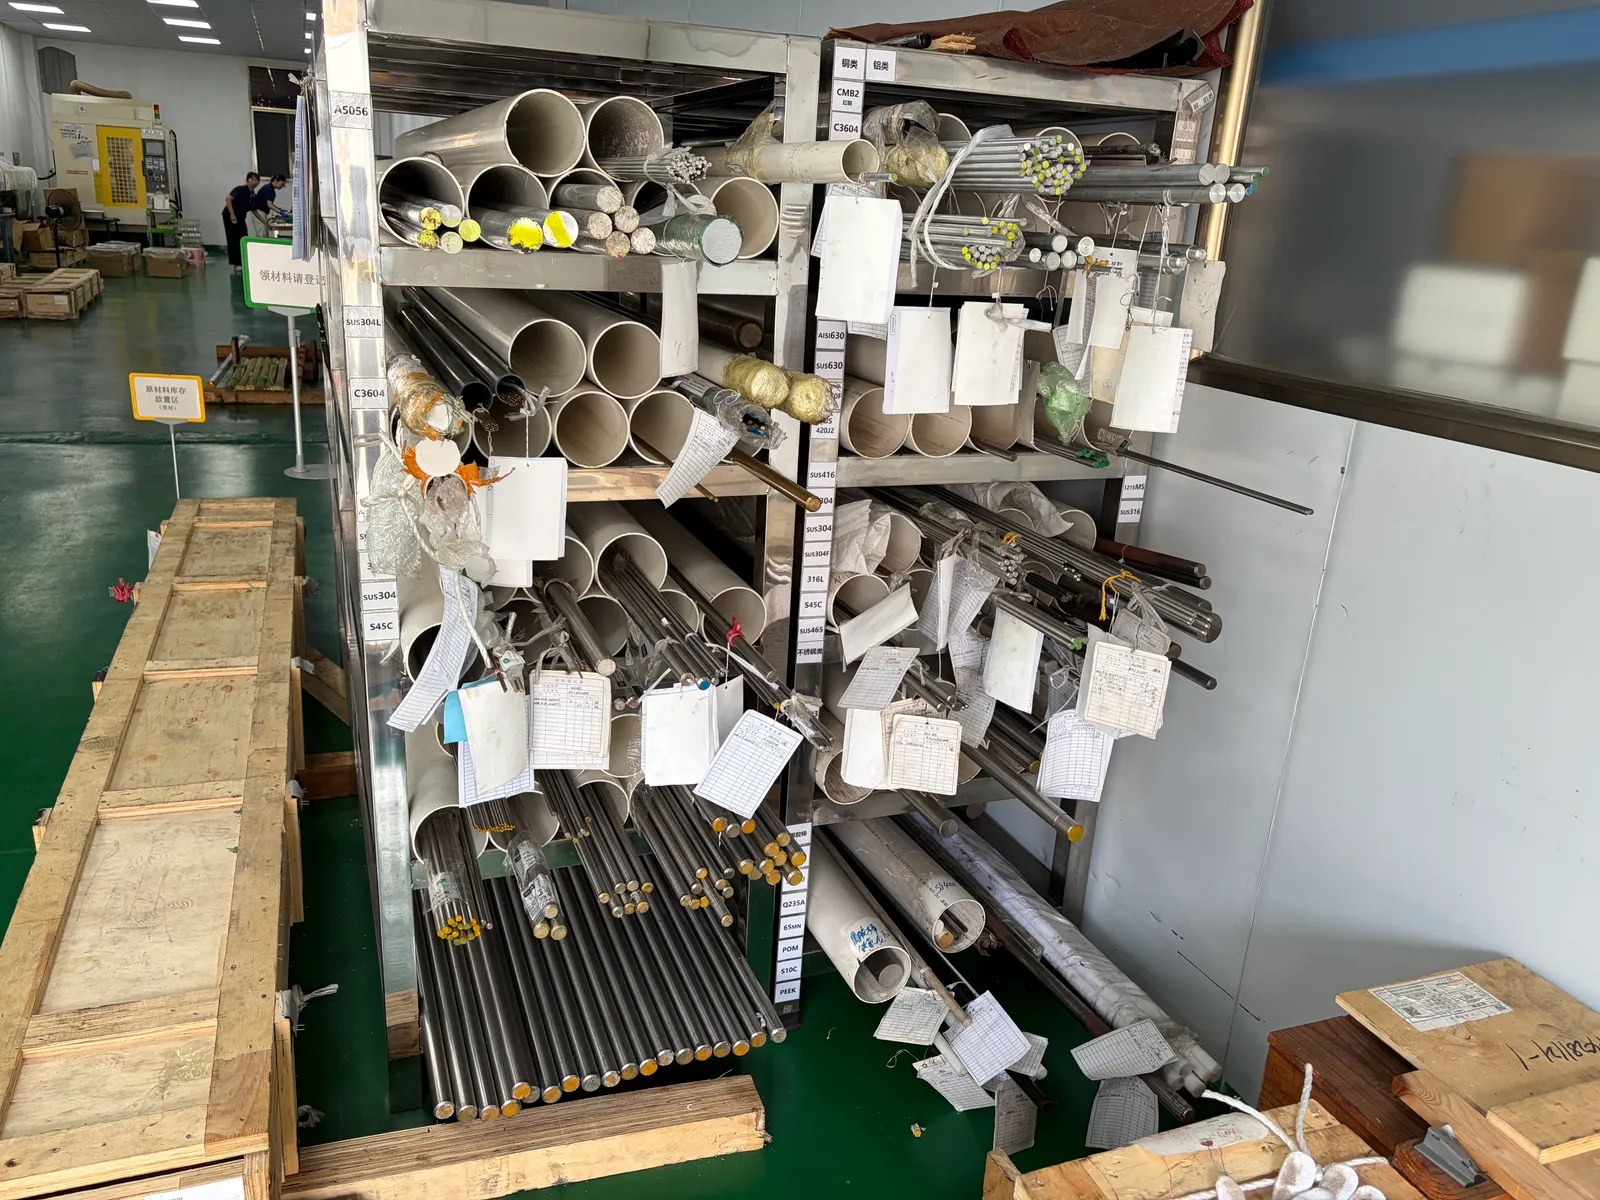
Jede Stange in diesem Regal wird vor der Bearbeitung mit ihrer Werkstoffsorte gekennzeichnet. Messing C3604, Edelstahl, Kohlenstoffstahl, Aluminium und technische Kunststoffe werden nach demselben Verfahren gelagert und erfasst. Die Kennzeichnung bildet den Anfang der Rückverfolgbarkeit über den gesamten Auftrag: freigegebene Bezugsquelle, Schmelzen- oder Chargennummer, eine Fertigungsbegleitkarte für Zuschnitt und Bearbeitung sowie Versandunterlagen, die das Fertigteil seiner Materialherkunft zuordnen.
Bei einem kleinen Messingteil ist diese Sorgfalt genauso wichtig wie die Bearbeitung selbst. Ein Teil als Messingteil zu bezeichnen ist einfach. Seine Charge anhand einer Konformitätsbescheinigung, eines Werkstoffprüfberichts oder eines Abnahmeprüfzeugnisses 3.1 nach EN 10204 nachzuweisen, geht darüber hinaus. Diesen Nachweis können wir auf Anfrage bereitstellen.
03
Die Maschine hinter dem Prozess
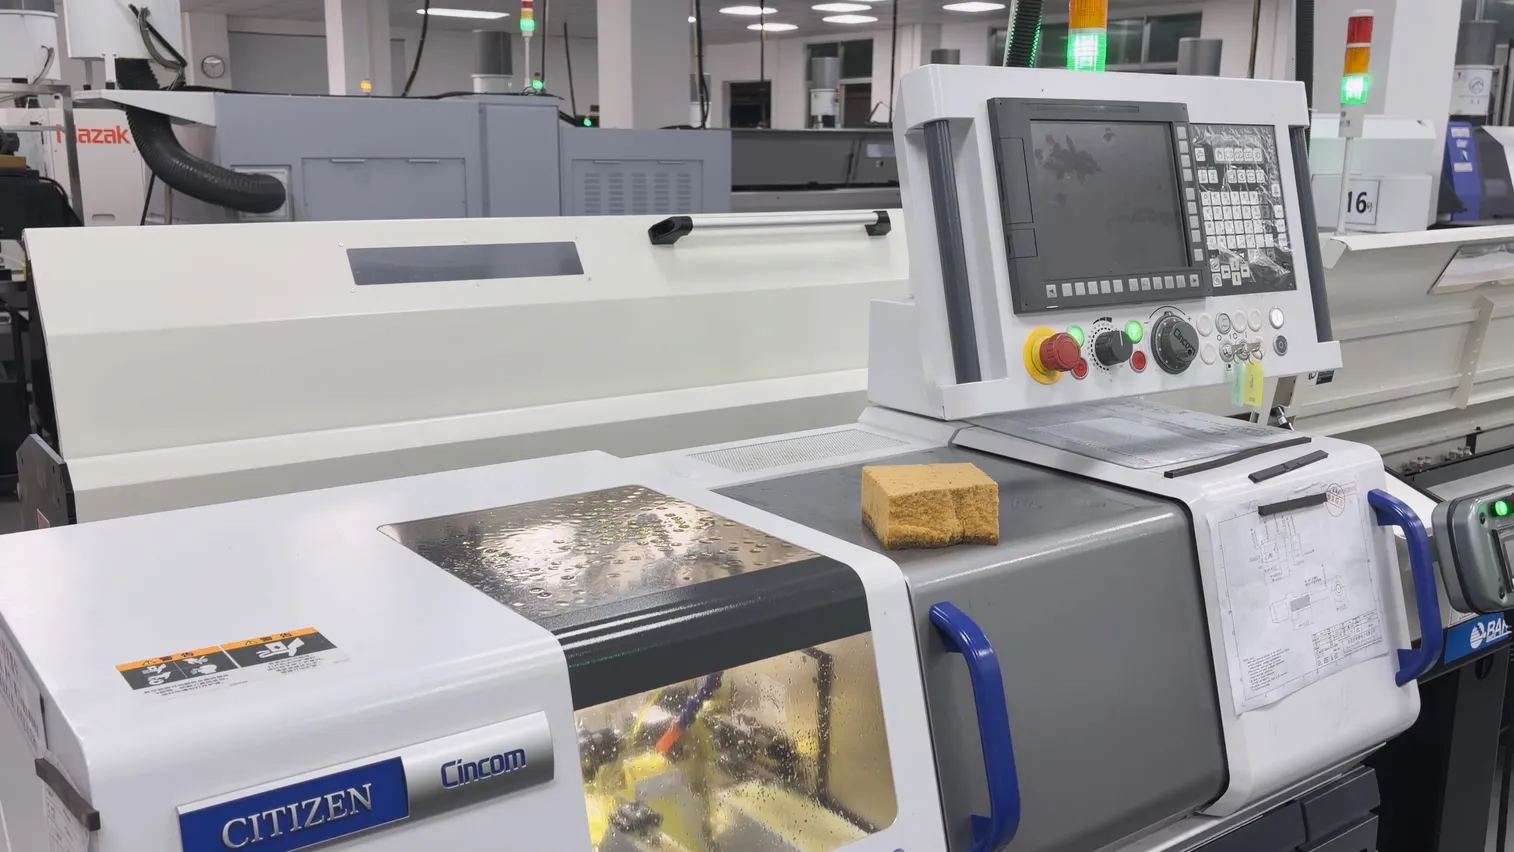
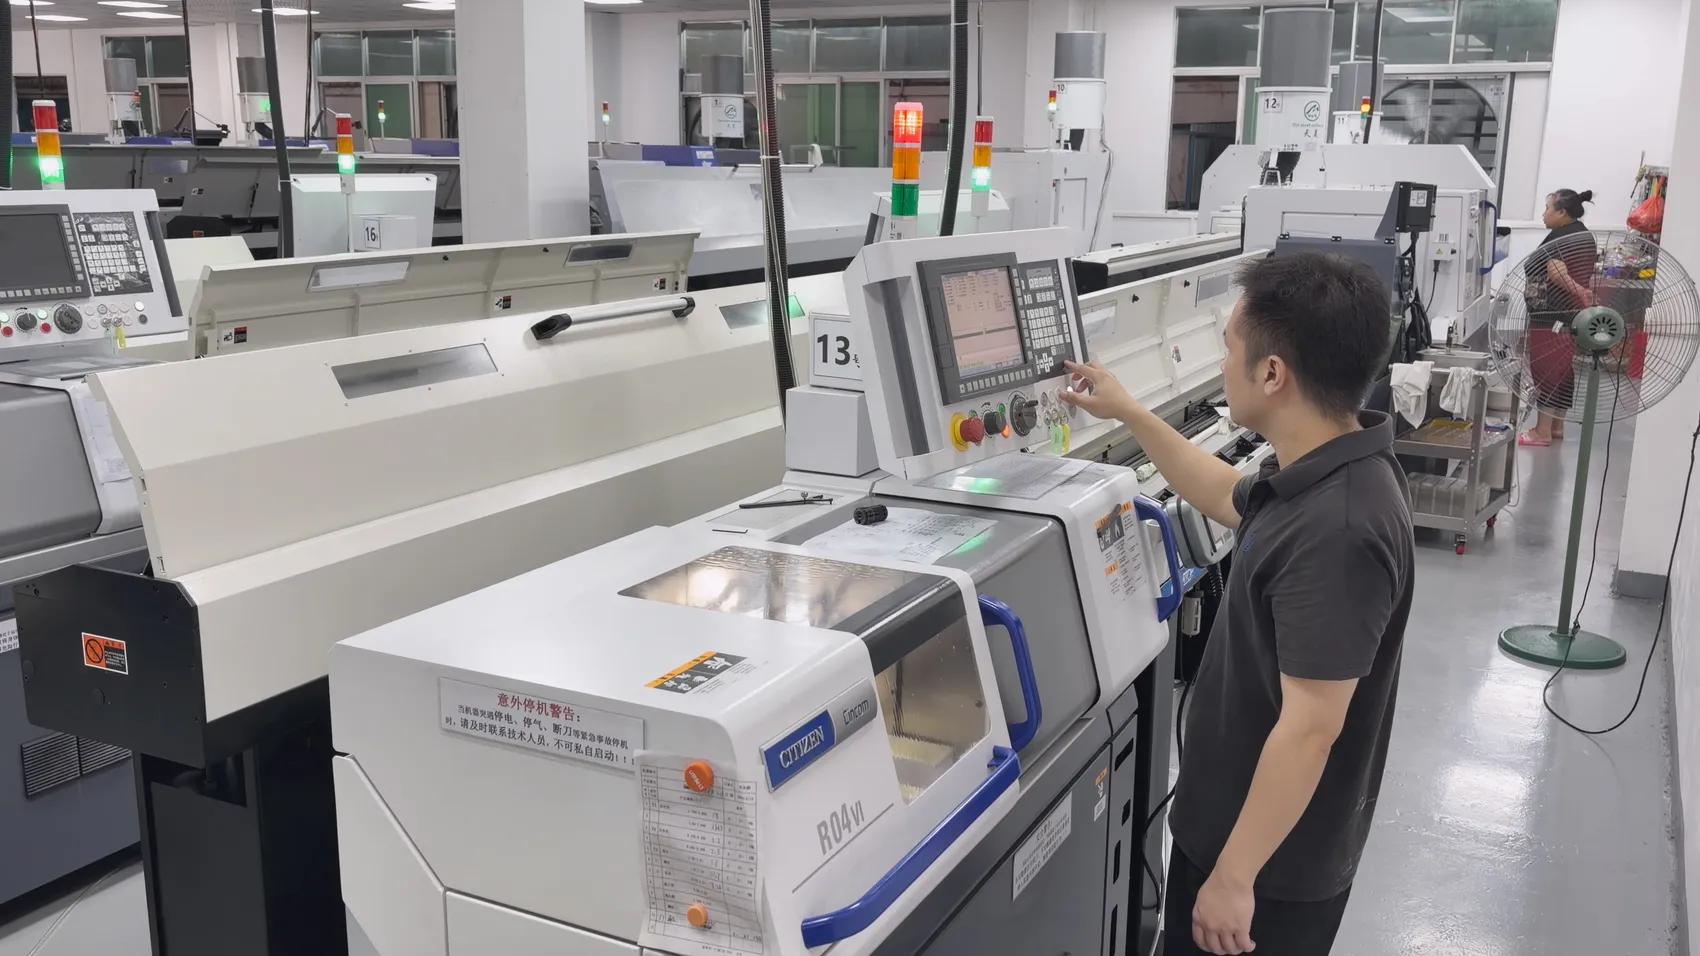
Die Fotos zeigen eine Citizen Cincom R04VI, also die Variante mit Gegenspindel und nicht das Basismodell R04II. Die Gegenspindel ermöglicht die Bearbeitung der Vorder- und Rückseite eines Teils in einer durchgängigen Einrichtung, ohne das Teil entnehmen und für einen zweiten Arbeitsgang neu aufspannen zu müssen. Bei jedem erneuten Aufspannen können kleine Teile ihre konzentrische Ausrichtung verlieren. Entfällt dieser Schritt, entfällt auch das damit verbundene Risiko.
Die R04VI verfügt über 17 Werkzeugplätze gegenüber 13 beim Basismodell. Damit sind mehr Arbeitsgänge in derselben Einrichtung möglich, etwa Einstechen, Querbohren oder Gewindebohren auf der Rückseite, ohne das Teil auf eine andere Maschine zu verlagern.
- Ø4 mm maximaler Stangendurchmesser
- Haupt- und Gegenspindeldrehzahlen bis zu 20.000 U/min
- Bohren auf der Gegenspindel bis Ø3 mm, Gewindebohren bis M3
- 17 Werkzeugpositionen pro Maschine
04
Laufende Produktion, Teil für Teil
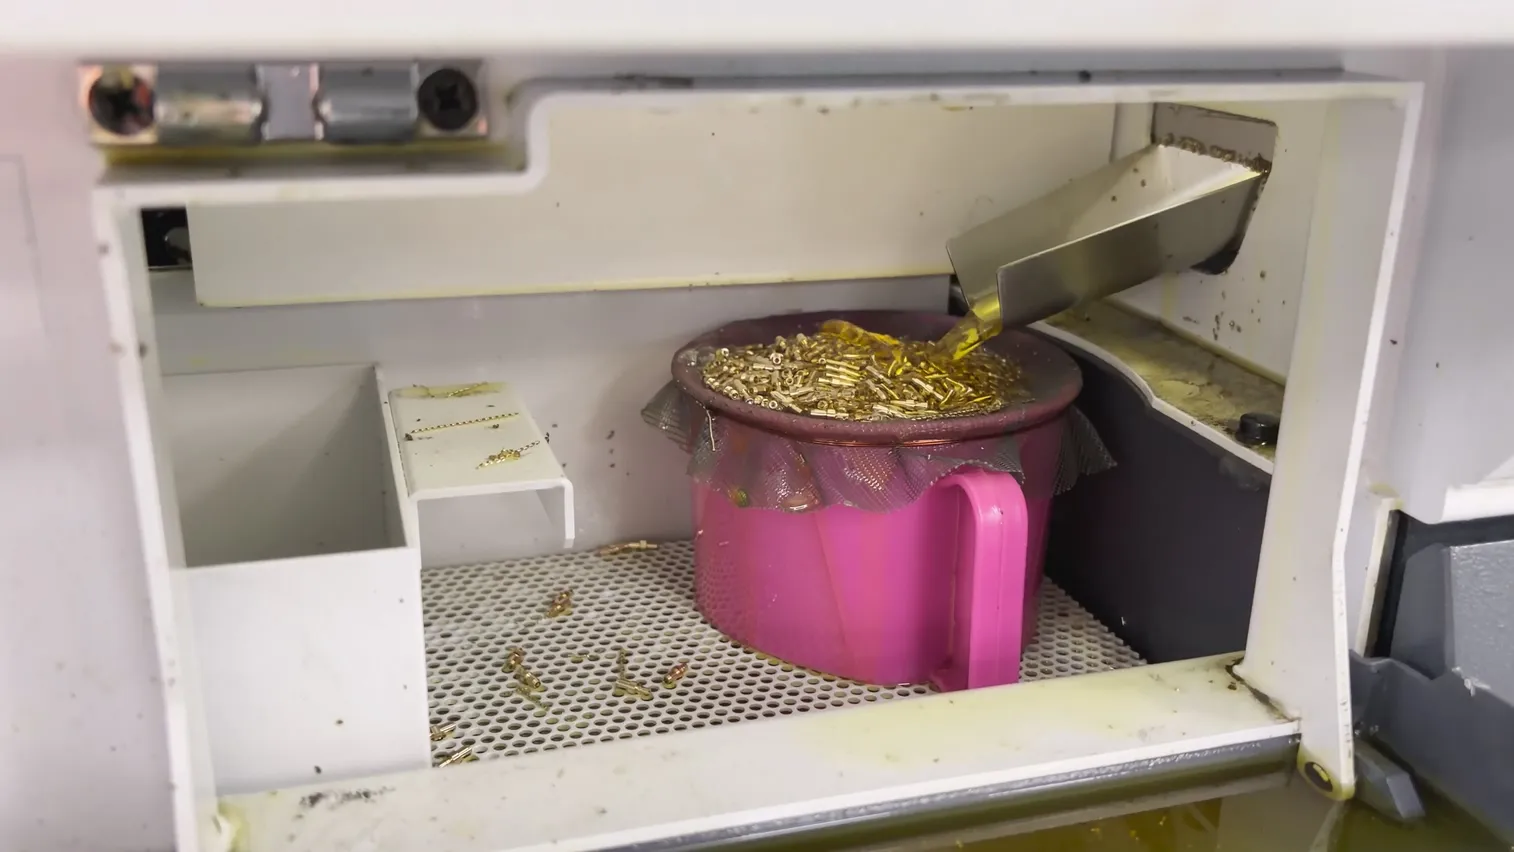
Nach dem Einfahren des Programms fertigt die Maschine kontinuierlich von der Stange. Fertigteile fallen in einen mit einem Netz ausgekleideten Auffangkorb, der sie vom Schneidöl trennt. Der Stangenlader führt das Material zu, sodass keine Rohlinge einzeln eingelegt werden müssen. Mit einer Einrichtung lässt sich eine ganze Stange ohne Unterbrechung abarbeiten.
Daraus ergibt sich die Wirtschaftlichkeit des Langdrehens. Der Rüstaufwand konzentriert sich auf die Freigabe des ersten Teils; anschließend bestimmen vor allem Zykluszeit statt manueller Handhabung die Stückkosten. Die Wiederholgenauigkeit entsteht durch den unveränderten Prozess und nicht dadurch, dass ein Bediener denselben manuellen Schritt tausendfach wiederholt.
05
Teile dieser Größe messen
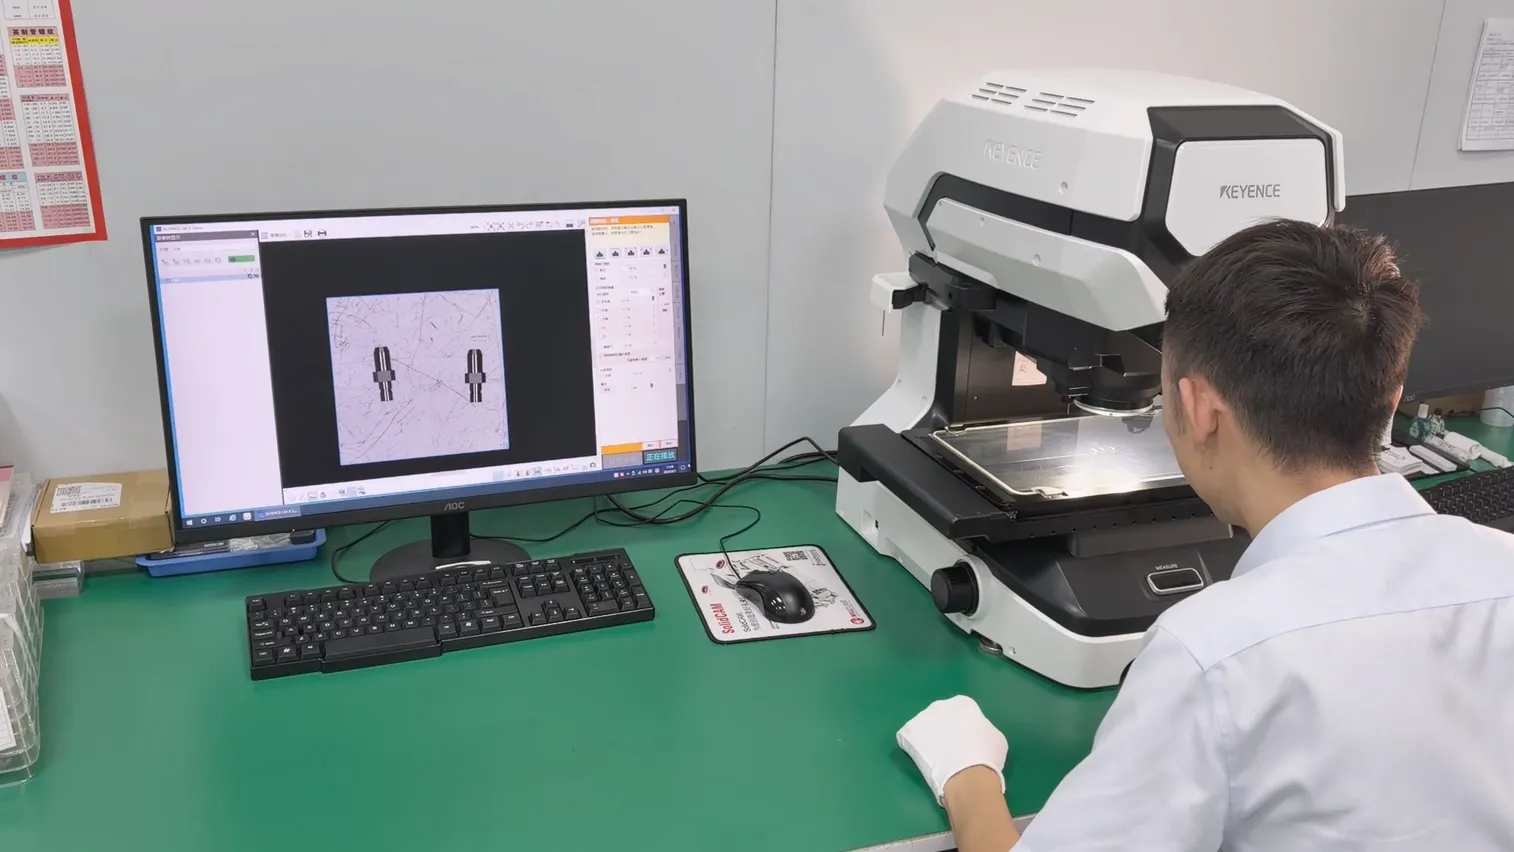
Bei diesen Abmessungen stoßen Messschieber und Handmessgeräte an ihre Grenzen: Die Merkmale sind zu klein, und bereits das Anlegen eines Messgeräts kann einen schlanken Messingstift verformen. Deshalb werden die Teile optisch gemessen, unter anderem mit einem Messsystem von Keyence, das das Bauteilprofil erfasst und vollständig berührungslos vermisst.
Unsere optischen Messsysteme haben eine Auflösung von vier Nachkommastellen in Millimetern, um Merkmale an solchen Teilen zuverlässig überprüfen zu können. Auch die Handschuhe sind wichtig: Bei dieser Größe gehört der sorgfältige Umgang mit den Teilen zur Qualitätskontrolle. Ein Fingerabdruck oder eine beschädigte Kante an einem Steckerkontakt ist ein tatsächlicher Fehler und kein rein optischer Mangel.
Welche Maße wie häufig und anhand welcher Grenzwerte geprüft werden, wird für jedes Projekt nach der Zeichnungsprüfung festgelegt. Dieser Einblick zeigt die technischen Möglichkeiten und trifft keine Aussage über die Spezifikation eines bestimmten Kunden.
06
Kapazität über eine einzelne Maschine hinaus
Der aktuelle Maschinenpark für das Langdrehen mit beweglichem Spindelstock umfasst 13 Maschinen: fünf Citizen R04VI für Miniaturbauteile sowie jeweils zwei STAR SR-32JII Type B, STAR SB-20R Type N, Citizen Cincom L32 IX und Citizen Cincom A20VII. Zusammen erweitern sie den standardmäßigen maximalen Bearbeitungsdurchmesser auf Ø32 mm. Maschinenauswahl, minimaler Fertigdurchmesser, Werkstoff und Prüfanforderungen werden vor der Fertigung anhand jeder Zeichnung geprüft.
Brauchen Sie eine projektspezifische Antwort?