
Härten & Anlassen
Rohmaterialfestigkeit und Härte auf die Materialvorgaben abgestimmt.
Verfügbarkeit gemäß Zeichnung bestätigtFertigung & Sekundärprozesse
Härte, Verschleißfestigkeit und Formstabilität geplant rund um das Material, die Zeichnung und den gesamten Fertigungsweg.
OUJI überprüft die Behandlung, Härtemethode, Prüfkraft, Schichttiefe, Metallographie und Nachbearbeitungsmaße, bevor der Plan bestätigt wird.
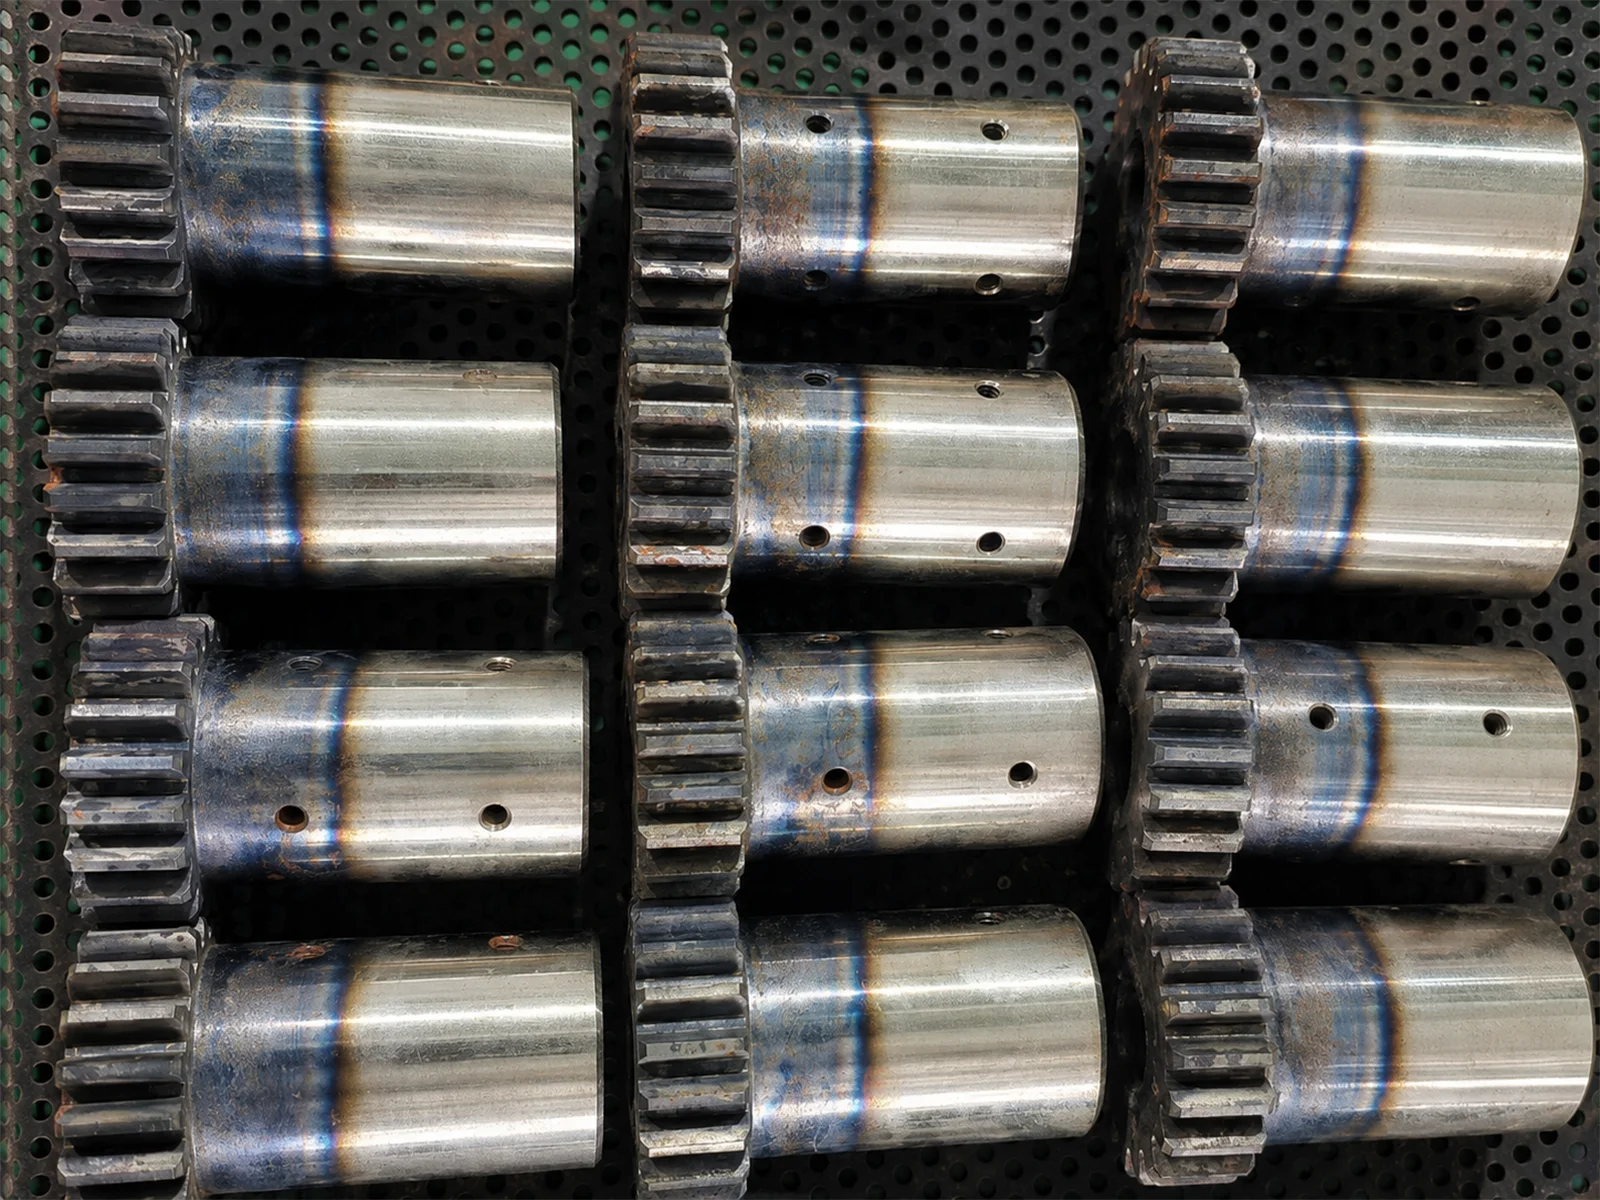
Nicht jede Behandlung ist für jede Legierung geeignet. OUJI prüft die vorgegebene Werkstoffsorte, den Ausgangszustand, die geforderten Endeigenschaften und die nachfolgenden Bearbeitungsschritte, bevor der Ablauf festgelegt wird.
Rohmaterialfestigkeit und Härte auf die Materialvorgaben abgestimmt.
Verfügbarkeit gemäß Zeichnung bestätigtEine harte, verschleißfeste Randschicht bei abweichendem Kernzustand.
Verfügbarkeit gemäß Zeichnung bestätigtOberflächenhärtung wird in Bezug auf Materialgrad, Schichtanforderung und Verzerrungsrisiko überprüft.
Verfügbarkeit gemäß Zeichnung bestätigtLokalisierte Härtung für ausgewählte Oberflächen und zeichnungsdefinierte Übergangszonen.
Verfügbarkeit gemäß Zeichnung bestätigtHärte oder innere Spannungen vor weiterer Bearbeitung oder Einsatz reduzieren.
Verfügbarkeit gemäß Zeichnung bestätigtÜberprüft auf anwendbare Aluminium-, Edelstahl- und Nickellegierungsspezifikationen.
Verfügbarkeit gemäß Zeichnung bestätigtEine Härtenzahl allein ist nicht ausreichend. Der korrekte Behandlungs- und Prüfplan hängt vom vollständigen Zustand des Teils ab.
Eindringkörper, Härteskala, Prüfkraft, Oberflächenvorbereitung, Bauteildicke und Prüfstelle beeinflussen, ob ein Ergebnis gültig und repräsentativ ist.
Schnelle Überprüfung der Makrohärte, sofern Material, Dicke, Krümmung und Testort dies zulassen.
Härteskala und Messstelle müssen der Zeichnung oder dem vereinbarten Prüfplan entsprechen.Geeignet zur Beurteilung der Werkstoffhärte bei entsprechenden Guss- und Schmiedeteilen sowie gröberen Gefügen.
Kugelgröße, Prüfkraft und Probenzustand werden je nach Material ausgewählt.Geeignet für kleinere Bereiche, Querschnitte und Härteprofile von der Oberfläche zum Kern.
Der HV-Wert wird zusammen mit der angewendeten Prüfkraft angegeben.Verwendet, wenn die Eindrückung klein bleiben muss, einschließlich dünner Schichten und enger Härteverläufe.
Probenvorbereitung und Eindrückabstand sind Teil des Messplans.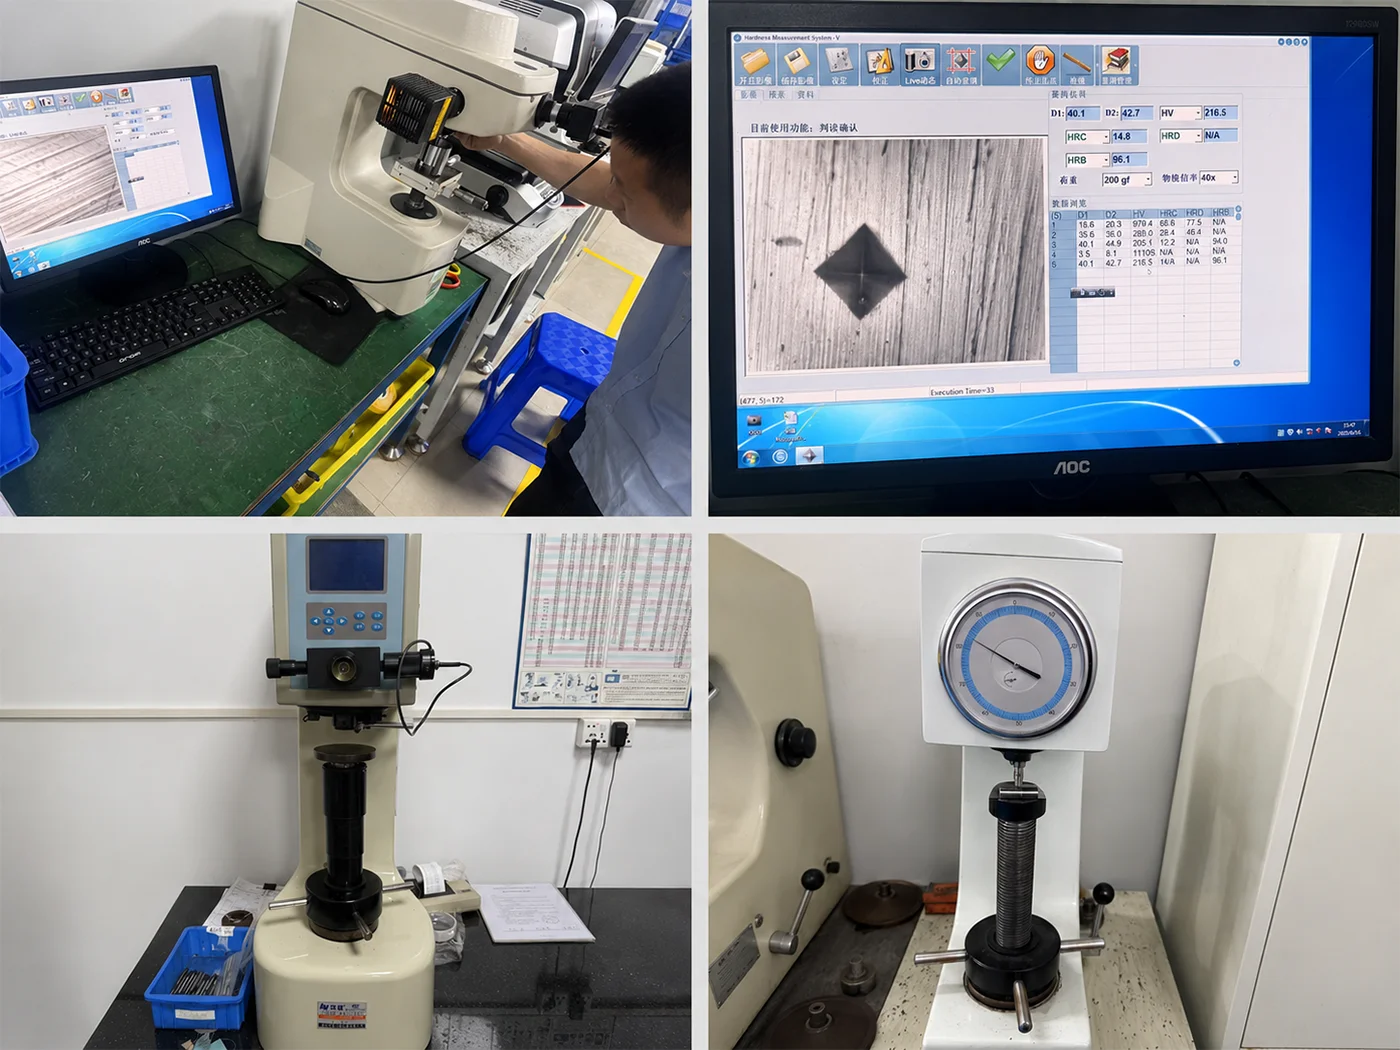
Wir bestimmen die Tiefe der gehärteten Randschicht anhand einer kontrollierten Vickers-Härteverlaufsprüfung. An einem präparierten Querschliff wird die Härte in festgelegten Abständen gemessen. Anschließend wird der gemessene Verlauf anhand des in der Zeichnung festgelegten Härtekriteriums bewertet.
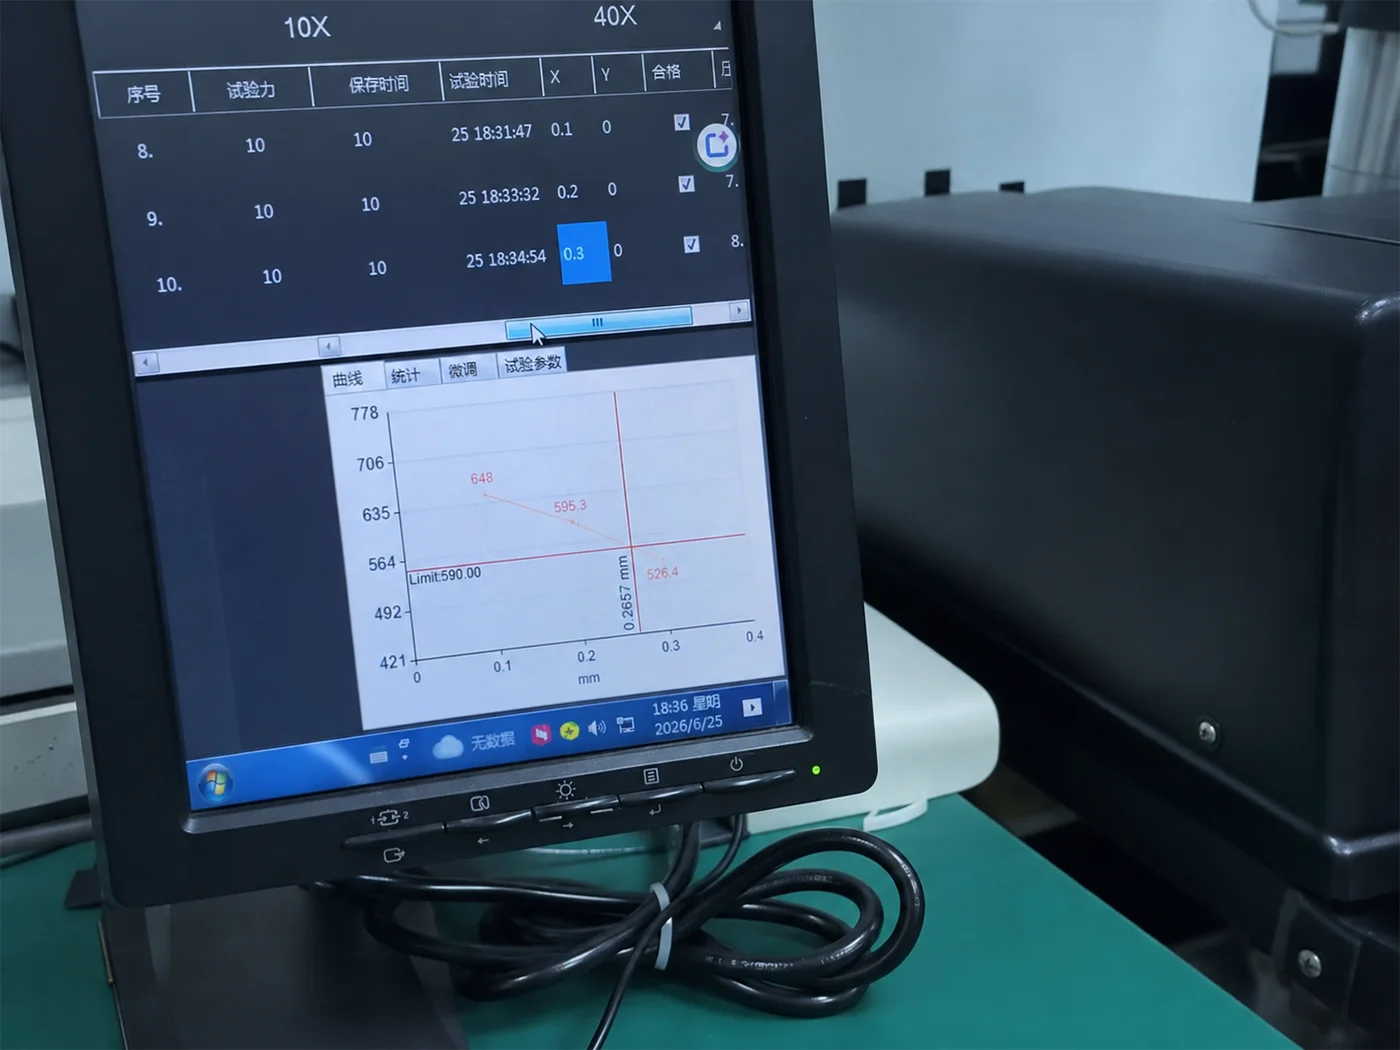
Versetzte Messreihe: Zu jedem HV-Ergebnis werden Prüfkraft, Position des Prüfeindrucks und Abstand von der Oberfläche dokumentiert.
Der Prüfbereich wird aus der Zeichnung ausgewählt und vorbereitet, um einen zuverlässigen Weg von der gehärteten Oberfläche bis zum Kern zu erhalten.
Die Vickers-Prüfsoftware führt eine geplante Reihe von Eindrücken in kontrollierten Tiefenintervallen von der Oberfläche zum Kern.
Jeder HV-Wert wird dem gemessenen Abstand von der Oberfläche zugeordnet. Die festgelegte Grenzhärte dient zur Bestimmung der effektiven Härtetiefe.
Erfahrenes Personal prüft die Qualität und Abstände der Prüfeindrücke sowie grenznahe Messwerte, bevor das Ergebnis der Härtetiefenmessung freigegeben und dokumentiert wird.
Material, Behandlung, Härte, Tiefe, kritische Abmessungen und erforderliche Aufzeichnungen werden bestätigt.
Vorbearbeitungsgröße, Abdeckung, Teststellen und Nachbehandlungs-Schleifen werden gemeinsam geplant.
Die genehmigte Behandlung wird abgeschlossen, wobei die Teileidentifikation und die Prozessanforderungen kommuniziert werden.
Die Prüfungen werden entsprechend den Vorgaben zu Härteskala, Prüfkraft, Messstelle, Tiefenprofil oder metallografischem Untersuchungsumfang durchgeführt.
Kritische Merkmale werden nach der Behandlung und nach allen geplanten Schleif- oder Finisharbeiten erneut überprüft.
OUJI stimmt die Wärmebehandlung mit Bearbeitungsaufmaßen, Bezügen, Prüfungen und der abschließenden Bauteilabnahme ab.
Planen Sie Bearbeitungsaufmaß, Bezugskonzept, Abstützung und Fertigschleifen vor Produktionsbeginn.
Prüfen Sie Werkstoff, Geometrie, Querschnittsübergänge und Behandlungsfolge vor der Freigabe.
Definieren Sie gültige Prüfstellen und verwenden Sie ein Härteprüfverfahren, das für das Material und die Oberfläche geeignet ist.
Überprüfen Sie ein Querschnittshärteprofil anhand des angegebenen Tiefenkriteriums.
Bestätigen Sie Oberflächenschutz- und Prüfanforderungen, wenn die funktionale Oberfläche betroffen ist.
Bevorzugen Sie die angegebene Prüfmethode; umgerechnete Werte werden nicht als direkte Messungen behandelt.
Direkte Antworten zu Härte, Tiefe, Verzerrung, Metallographie und Berichten.
Geben Sie Werkstoffsorte und Ausgangszustand, geforderte Behandlung, maßgebliche Norm, Härteskala und Härtebereich, Messstellen am Bauteil, geforderte Härtetiefe, kritische Maße, Stückzahl und benötigte Prüfunterlagen an.
Das geeignete Verfahren hängt von Werkstoff, Härteniveau, Dicke, Krümmung und Messstelle ab sowie davon, ob die Härte des Grundwerkstoffs oder eines kleinen örtlichen Bereichs beurteilt wird. Ergebnisse nach Rockwell, Brinell, Vickers und Knoop sind ohne technische Prüfung nicht austauschbar.
Nicht immer. Ein Oberflächen-HRC-Ergebnis zeigt nicht von selbst den Härtegradienten oder die wirksame Einsatzhärtetiefe. Einsatzgehärtete Teile können einen polierten Querschnitt und eine Vickers- oder Knoop-Härtemessung von der Oberfläche zum Kern erfordern.
Ja, bei Bedarf. Entnahmestelle, Schnittrichtung, Einbettung, Polieren, Ätzen und Untersuchungsziel müssen festgelegt werden, damit das Ergebnis die Fragestellung aus der Zeichnung oder Schadensanalyse beantwortet.
Das Verzugsrisiko wird anhand von Werkstoffzustand, Geometrie, Querschnittsübergängen, Bearbeitungsaufmaß, Bezügen, Abstützung und Prozessfolge beurteilt. Kritische Maße werden nach der Behandlung geprüft; bei Bedarf werden Schleifen oder andere Fertigbearbeitungen vorgesehen.
Abhängig von den Projektanforderungen können verfügbare Aufzeichnungen Prozesszertifikate, Härteergebnisse mit Skala und Prüfkraft, Einsatzhärtetiefenprofile, metallographische Bilder und Nachbearbeitungs-Maßprüfberichte umfassen.