
Tempra e rinvenimento
Resistenza e durezza del materiale bilanciate in base alla specifica.
Disponibilità confermata secondo il disegnoFabbricazione e processi secondari
Durezza, resistenza all'usura e stabilità dimensionale pianificate in base al materiale, al disegno e all'intero processo produttivo.
OUJI esamina il trattamento, il metodo di durezza, la forza di prova, la profondità dello strato, la metallografia e le dimensioni post-trattamento prima di confermare il piano.
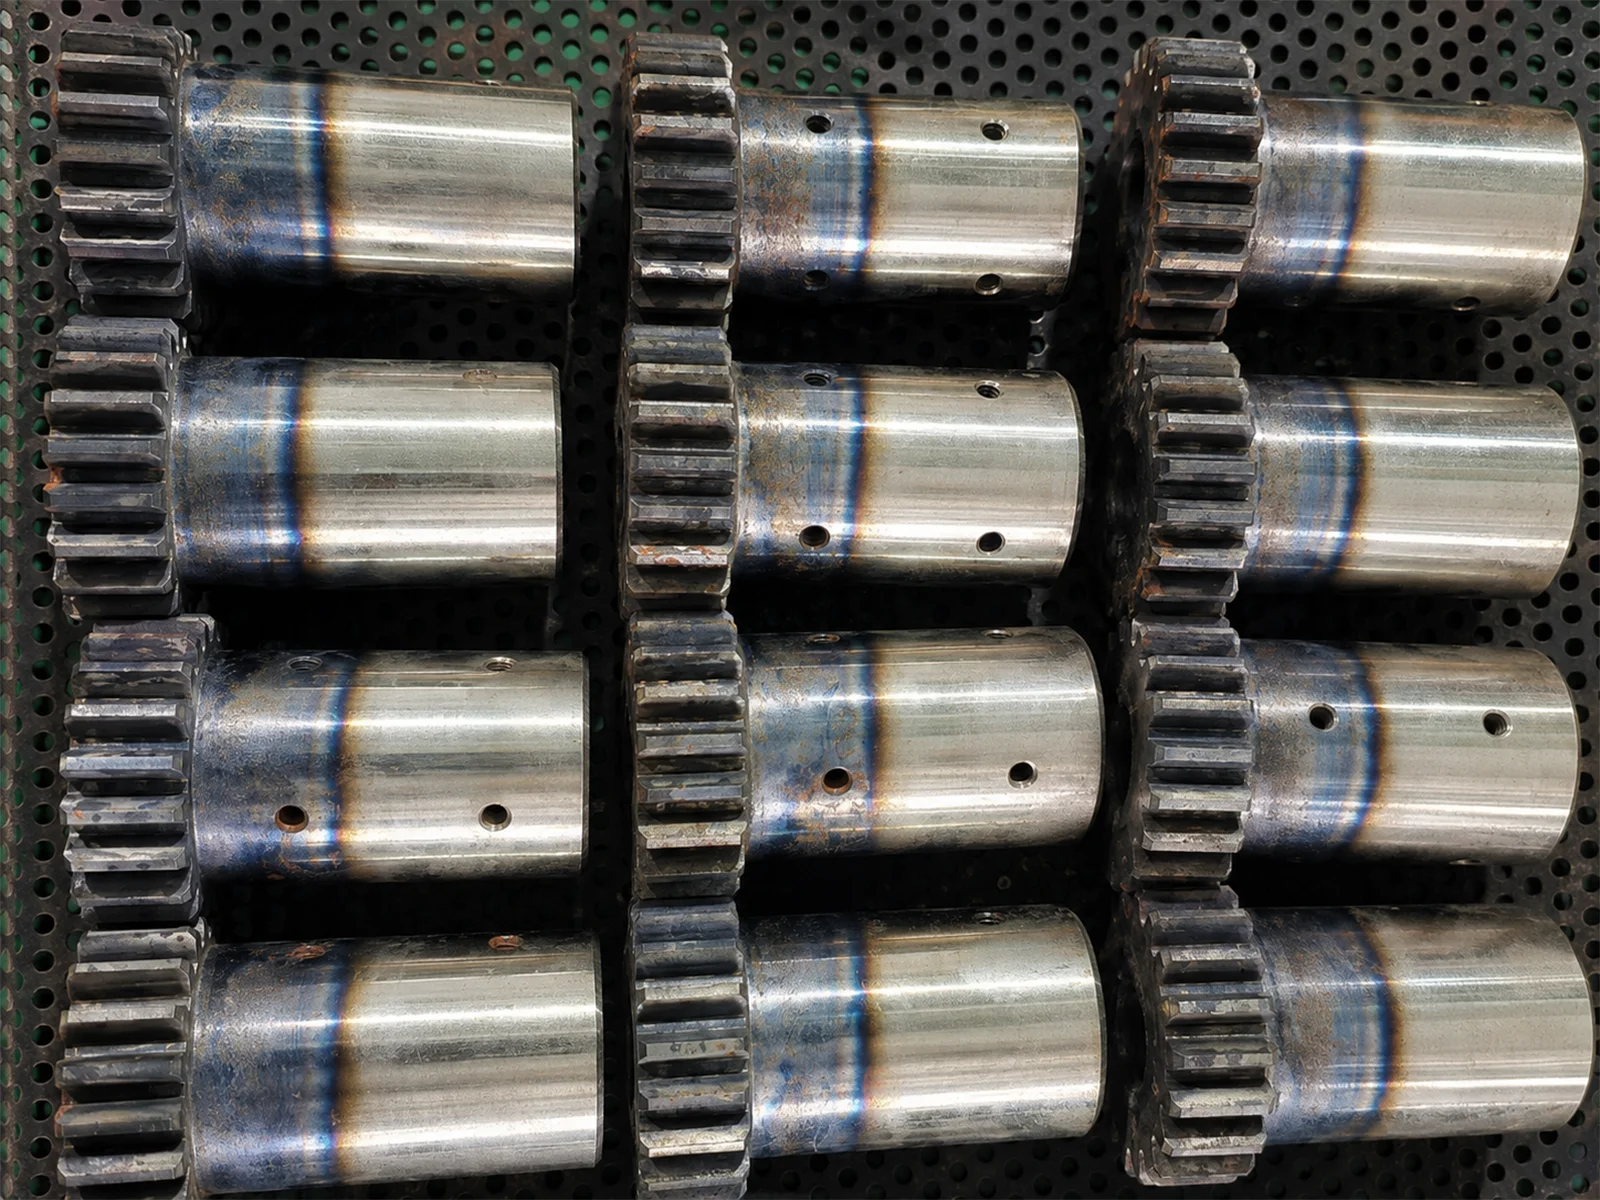
Non tutte le leghe rispondono a ogni trattamento. OUJI esamina il grado specificato, la condizione iniziale, le proprietà finali e le operazioni successive prima di confermare il percorso.
Resistenza e durezza del materiale bilanciate in base alla specifica.
Disponibilità confermata secondo il disegnoUno strato superficiale duro e resistente all’usura, con il cuore in uno stato differente.
Disponibilità confermata secondo il disegnoIndurimento superficiale esaminato in base alla qualità del materiale, al requisito dello strato e al rischio di distorsione.
Disponibilità confermata secondo il disegnoIndurimento localizzato per superfici selezionate e zone di transizione definite dal disegno.
Disponibilità confermata secondo il disegnoRidurre la durezza o lo stress interno prima di ulteriori lavorazioni o utilizzo.
Disponibilità confermata secondo il disegnoValutati in base alle specifiche applicabili alle leghe di alluminio, agli acciai inossidabili e alle leghe a base di nichel.
Disponibilità confermata secondo il disegnoUn numero di durezza da solo non è sufficiente. Il trattamento corretto e il piano di verifica dipendono dalle condizioni complete del pezzo.
Indentatore, scala, forza di prova, preparazione della superficie, spessore e posizione di prova influenzano tutti se un risultato è valido e rappresentativo.
Verifica rapida della macro-durezza dove materiali, spessore, curvatura e posizione del test lo permettono.
Scala e posizione devono corrispondere al disegno o al piano di ispezione concordato.Utile per valutare la durezza del materiale su getti, forgiati e strutture a grana più grossa, quando idonei.
La dimensione della sfera, la forza del test e le condizioni del campione sono selezionate in base al materiale.Adatto per aree più piccole, sezioni trasversali e profili di durezza dalla superficie verso il nucleo.
Il valore HV viene riportato insieme alla forza di prova applicata.Utilizzato quando l’impronta deve rimanere piccola, anche su strati sottili e per profili di durezza con misure ravvicinate.
La preparazione del campione e la distanza tra le impronte fanno parte del piano di misura.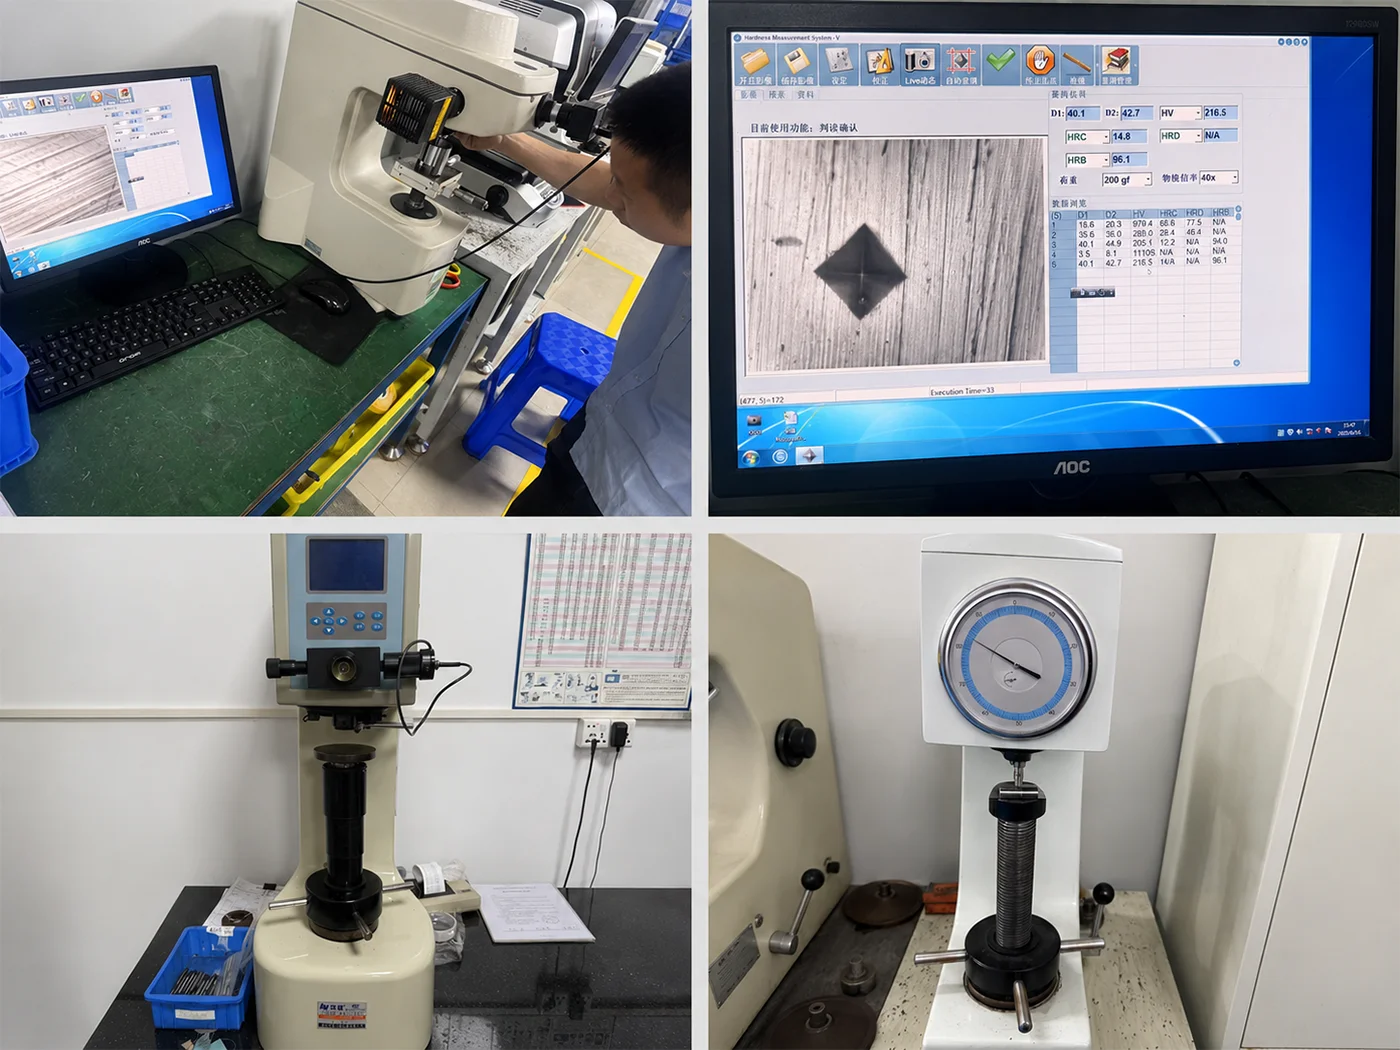
Determiniamo la profondità dello strato indurito mediante una serie controllata di misure di durezza Vickers lungo una linea, non soltanto dall’aspetto. Su una sezione trasversale preparata vengono eseguite misure a intervalli definiti; il profilo misurato viene quindi confrontato con il criterio di durezza prescritto dal disegno.
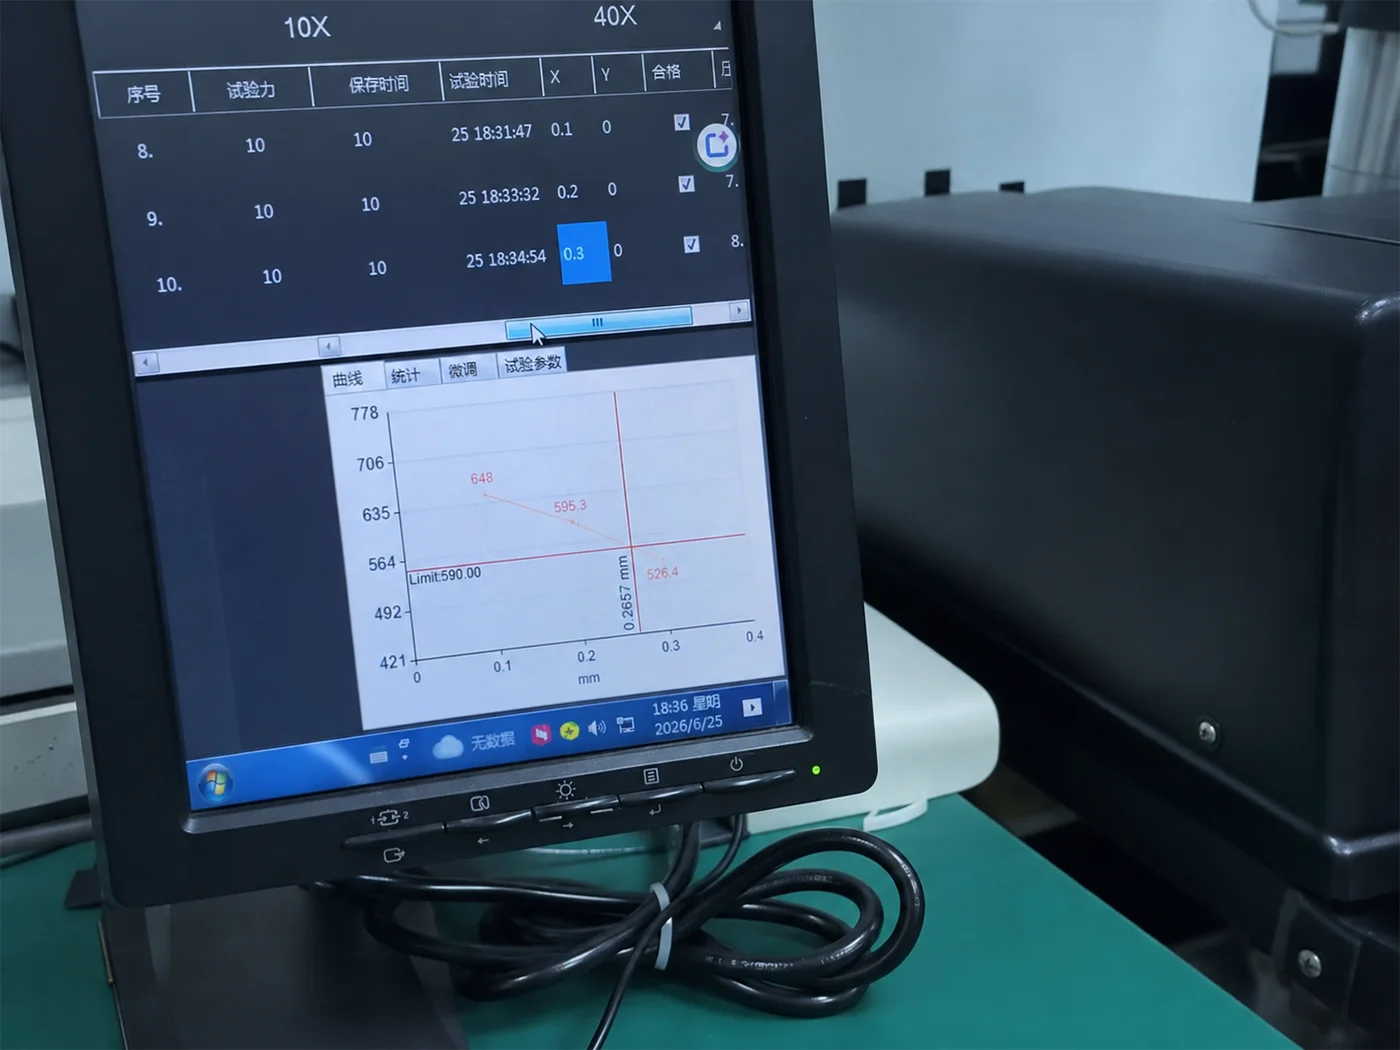
Profilo a intervalli definiti: per ogni risultato HV vengono registrati forza di prova, posizione dell’impronta e distanza dalla superficie.
La sezione di prova viene selezionata dal disegno e preparata per preservare un percorso affidabile dalla superficie indurita verso il nucleo.
Il software di test Vickers guida una serie programmata di impressioni a intervalli di profondità controllati dalla superficie verso il nucleo.
Ogni risultato HV è abbinato alla distanza misurata, e il limite di durezza specificato viene utilizzato per determinare la profondità effettiva.
La qualità dell'impronta, la spaziatura e le letture al limite vengono esaminate da personale esperto prima che il risultato della profondità sia accettato e riportato.
Materiale, trattamento, durezza, profondità, dimensioni critiche e registri richiesti sono confermati.
Dimensione pre-lavorazione, mascheratura, posizioni di prova e rettifica post-trattamento sono pianificate insieme.
Il trattamento approvato è completato con l'identificazione della parte e i requisiti del processo comunicati.
La scala specificata, il carico, la posizione, il profilo di profondità o i controlli metallografici sono completati come richiesto.
Le caratteristiche critiche sono ricontrollate dopo il trattamento e dopo eventuali operazioni di rettifica o finitura pianificate.
Il ruolo di OUJI è collegare le scelte di trattamento termico al sovrametallo di lavorazione, ai riferimenti, alla verifica e all’accettazione finale del componente.
Pianificate sovrametalli di lavorazione, strategia dei riferimenti, supporti e rettifica finale prima di avviare la produzione.
Valutate materiale, geometria, variazioni di sezione e sequenza dei trattamenti prima dell’autorizzazione.
Definite punti di prova validi e utilizzate un metodo di misura della durezza adatto al materiale e alla superficie.
Verificate il profilo di durezza sulla sezione trasversale rispetto al criterio di profondità specificato.
Confermate i requisiti di protezione e controllo quando è interessata una superficie funzionale.
Preferite il metodo di prova specificato; i valori convertiti non vengono trattati come misure dirette.
Risposte dirette su durezza, profondità, distorsione, metallografia e rapporti.
Inviate grado e stato iniziale del materiale, trattamento richiesto, norma applicabile, scala e intervallo di durezza, punti di prova, profondità richiesta dello strato indurito, quote critiche, quantità e documentazione di controllo necessaria.
Il metodo corretto dipende dal materiale, dal livello di durezza, dallo spessore, dalla curvatura, dalla posizione del test e dal fatto che venga valutata la durezza complessiva o una piccola area locale. I risultati Rockwell, Brinell, Vickers e Knoop non sono intercambiabili senza revisione tecnica.
Non sempre. Il solo valore HRC superficiale non descrive il gradiente di durezza né la profondità efficace dello strato indurito. Per i componenti induriti superficialmente può essere necessaria una sezione trasversale lucidata, con una serie di misure Vickers o Knoop dalla superficie verso il cuore.
Sì, quando richiesto. Occorre definire posizione del campione, orientamento della sezione, inglobamento, lucidatura, attacco metallografico e obiettivo dell’esame, affinché il risultato risponda al requisito del disegno o al quesito dell’analisi del guasto.
Il rischio di deformazione viene valutato considerando stato del materiale, geometria, variazioni di sezione, sovrametallo di lavorazione, riferimenti, supporti e sequenza del processo. Le quote critiche vengono controllate dopo il trattamento e, dove necessario, vengono pianificate rettifica o altre finiture.
Secondo i requisiti del progetto, la documentazione disponibile può comprendere certificati di processo, risultati di durezza con scala e forza di prova, profili di profondità dello strato indurito, immagini metallografiche e rapporti dimensionali successivi al trattamento.