OJTECH — OUJI Industrial Technology
IT

Progetti CNC reali

Componenti diversi, sfide produttive diverse

Prototipi, produzioni ripetitive e componenti CNC realizzati con più processi, raccontati attraverso la sfida concreta, le scelte di processo di OUJI e il risultato misurato, anziché con un elenco generico di capacità.

Selezione del caso

Trovate il caso pertinente al vostro rischio produttivo

OpzioneApplicazioni tipichePrecisione / documentazioneVolumeTempi di consegnaMateriali / ambito
Componenti in 5083 per strumenti otticiSegni di lavorazione uniformi e superfici lavorate brillantiDati sull’aspetto dichiarati dall’azienda; pezzi residui rilavoratiOrdine di 1.000 pezziNon specificatoAlluminio 5083
Alberi di precisione SUS431Bave interne che influiscono sulla funzionalità; identificazione tramite numero di colata durante la rettifica esternaTre diametri esterni rettificati; requisito +0,005 mm; lettura di 8,003 mm documentata in fotografia2.000 pezzi per lottoNon dichiarato pubblicamenteAcciaio inossidabile SUS431
Fresatura 3+2 dell’acciaio inox 304Relazioni tra riferimenti su più facce durante solubilizzazione, staffaggio e controlloDue valori di posizione CMM inferiori ai limiti programmati50 pezziNon dichiarato pubblicamenteacciaio inox 304
Fresatura allo stato duro dell’AerMet 100Fresatura di finitura allo stato duro, cedimento del tagliente e staffaggio di sei pezzi12 caratteristiche entro tolleranza in un rapporto CMM campionato1.800 pezziNessun tempo-ciclo o moltiplicatore di produzione dichiaratoAerMet 100; requisito di disegno 51–54 HRC
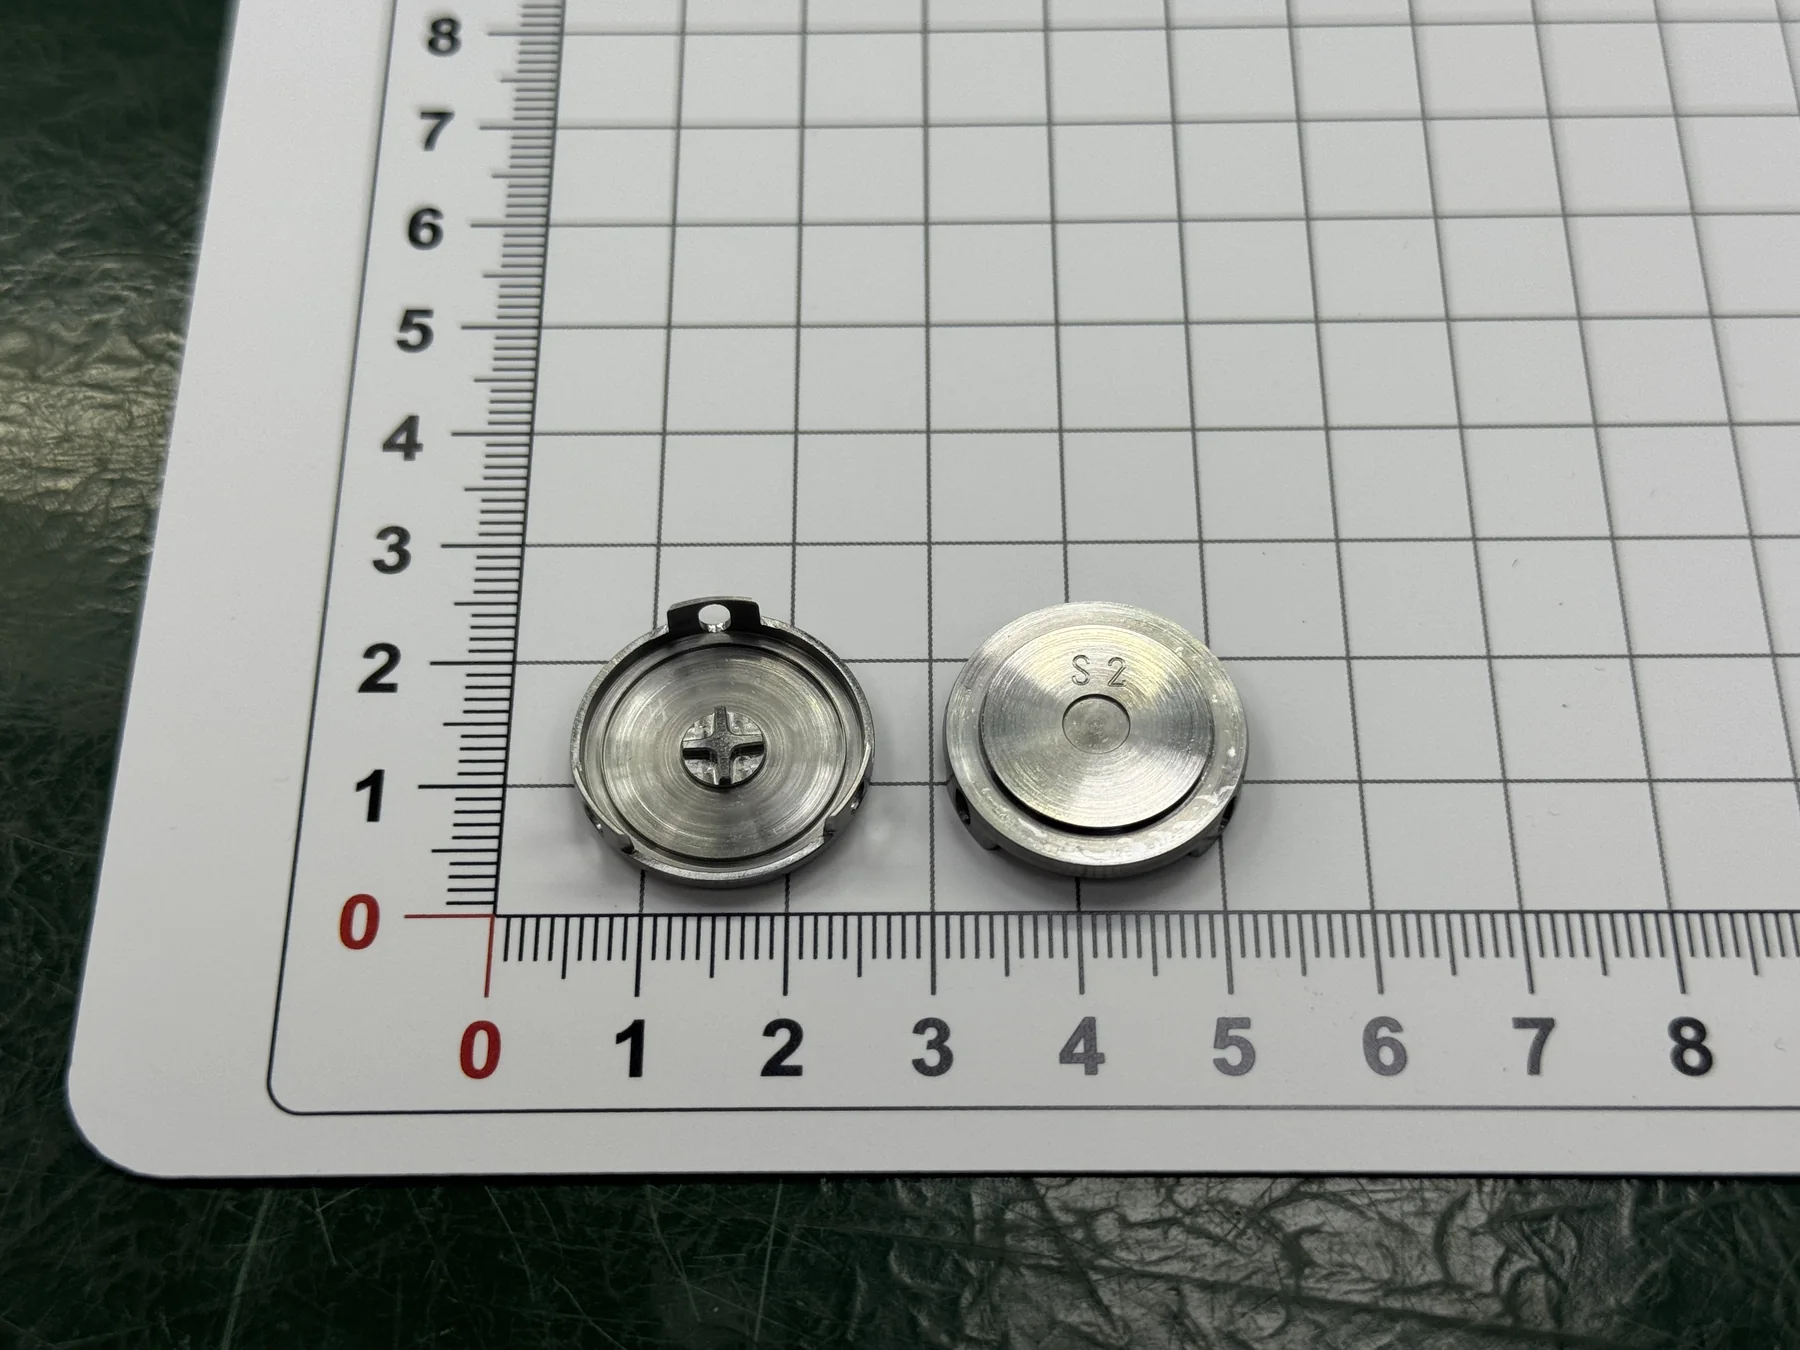
Componente a parete sottile in SUS420J2 tornito a fantina mobileLavorazione e marcatura S2 completate all'interno dello SP-23 su geometrie sensibili alle distorsioni17,3 ± 0,02 mm; lettura ottica 17,310 mm1.000 pezzi8 min/pezzo dopo ottimizzazione da 10→8 minSUS420J2 ricotto; requisito di durezza finale HV600
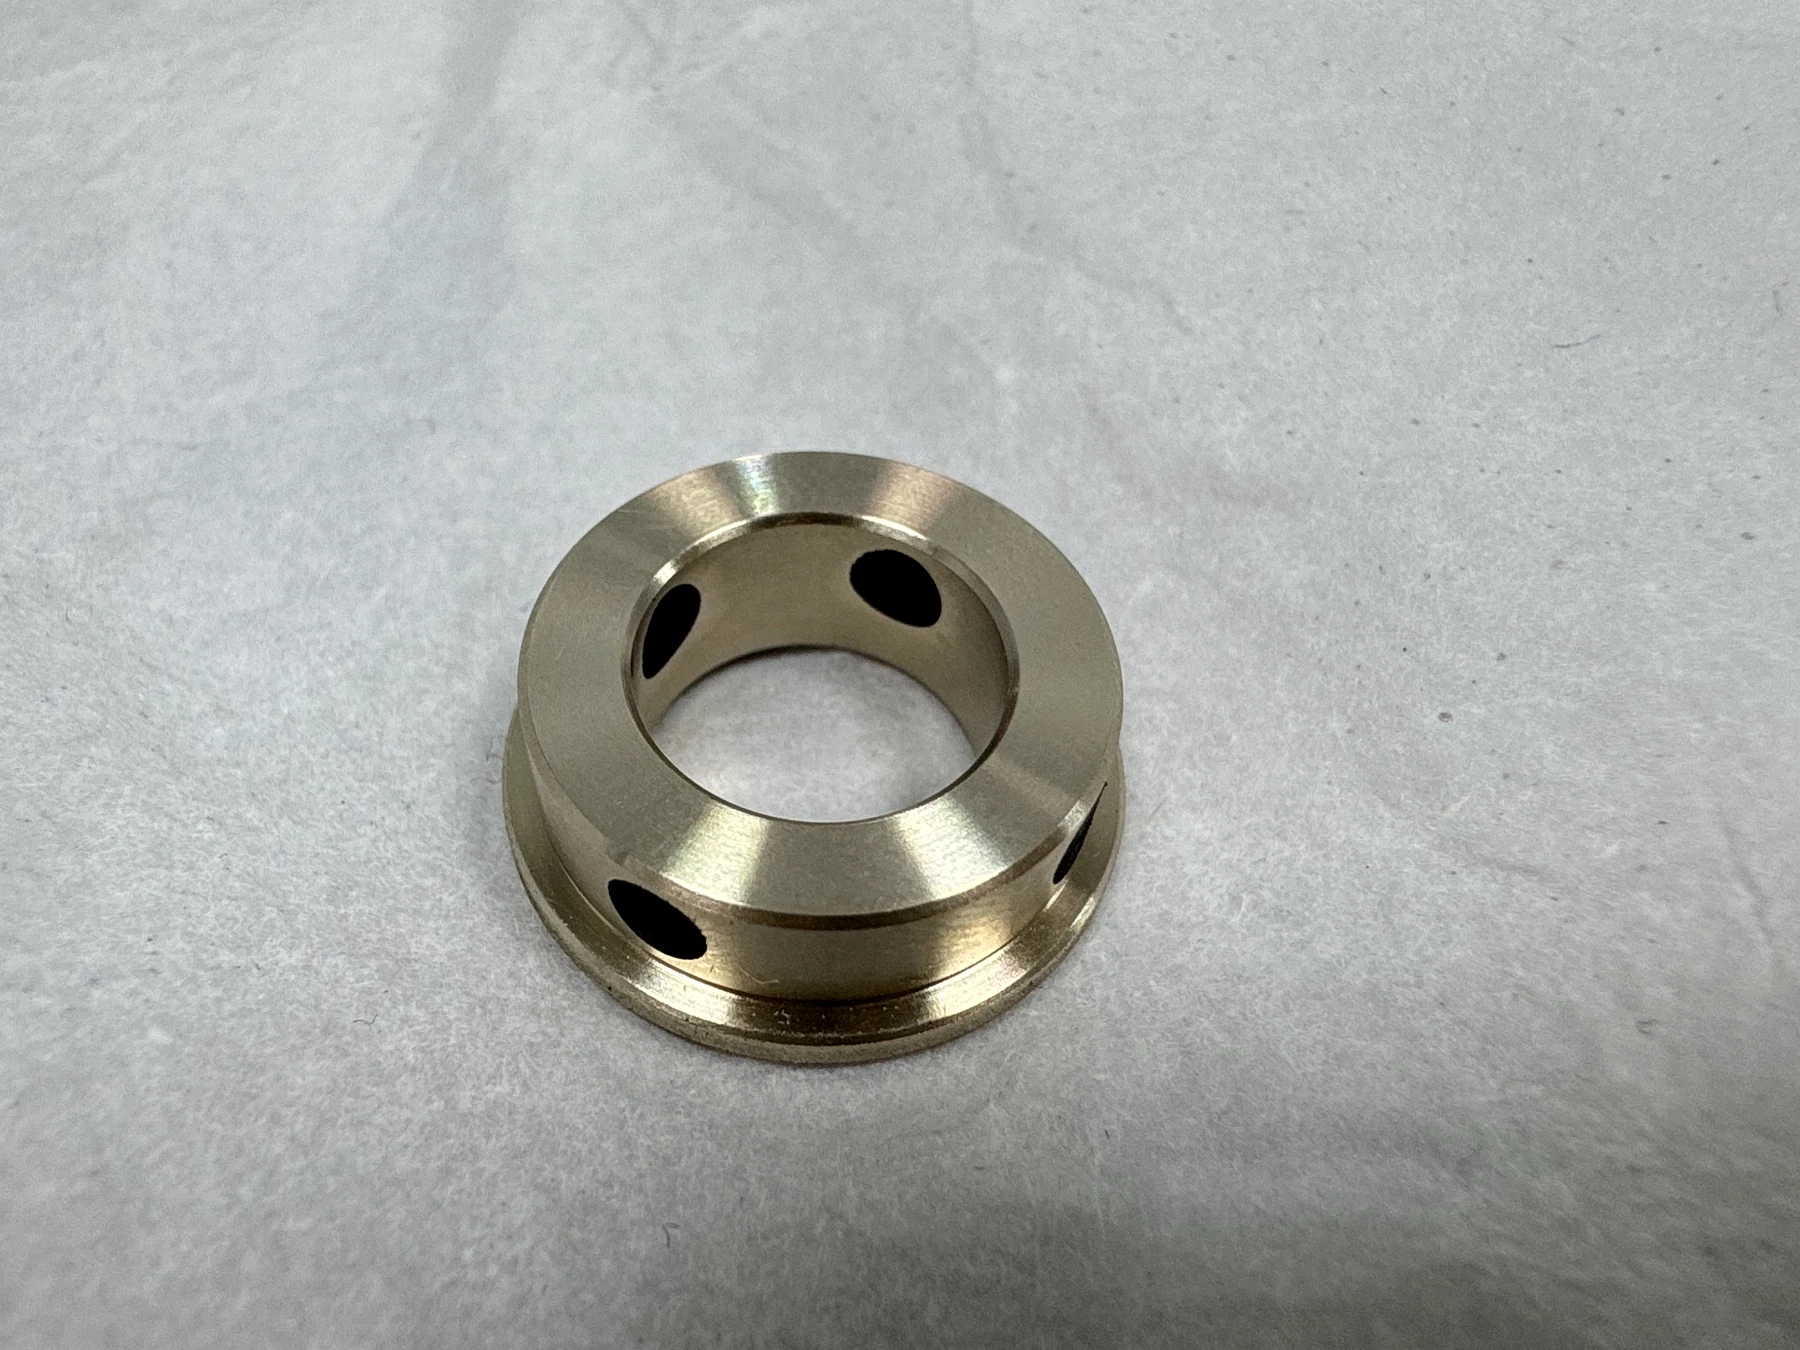
Boccola del robot con inserto in grafitePiccole superfici di accoppiamento autolubrificanti da preservare durante un processo affidato a uno specialista esternoDiametro esterno Ø16 h7; foro Ø8 H7; tolleranze geometriche di 0,01 mmNon dichiarato pubblicamenteNon dichiarato pubblicamenteOttone ZCuZn25Al6Fe3Mn3 + grafite
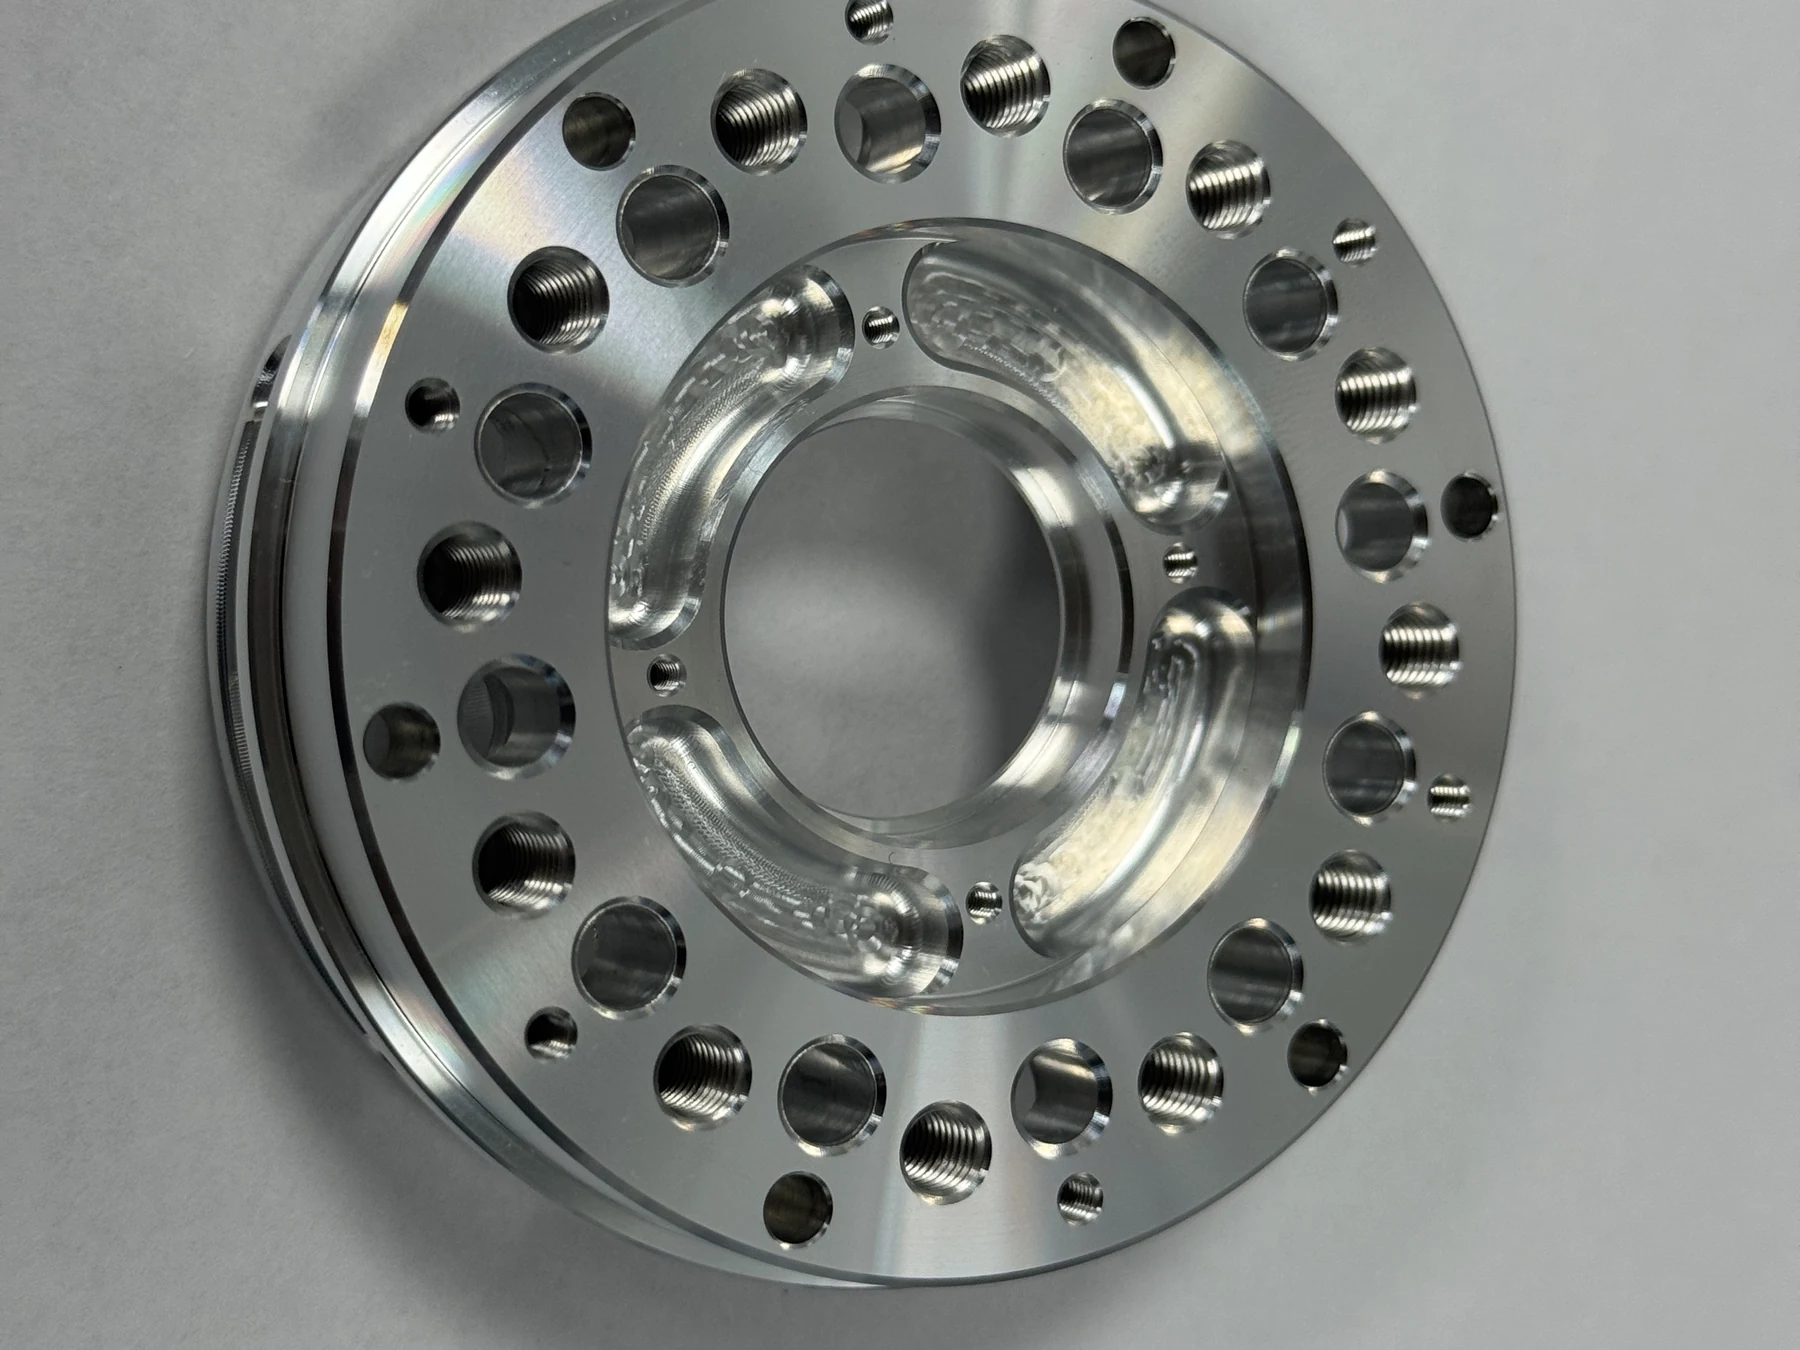
Portasatelliti per riduttore roboticoAccoppiamenti di precisione nella produzione in grandi volumi con riferimenti torniti e fresati0,01 mm GD&T; accoppiamenti P6/H6/h63.300 pezziNon dichiarato pubblicamenteAlluminio 7075-T6
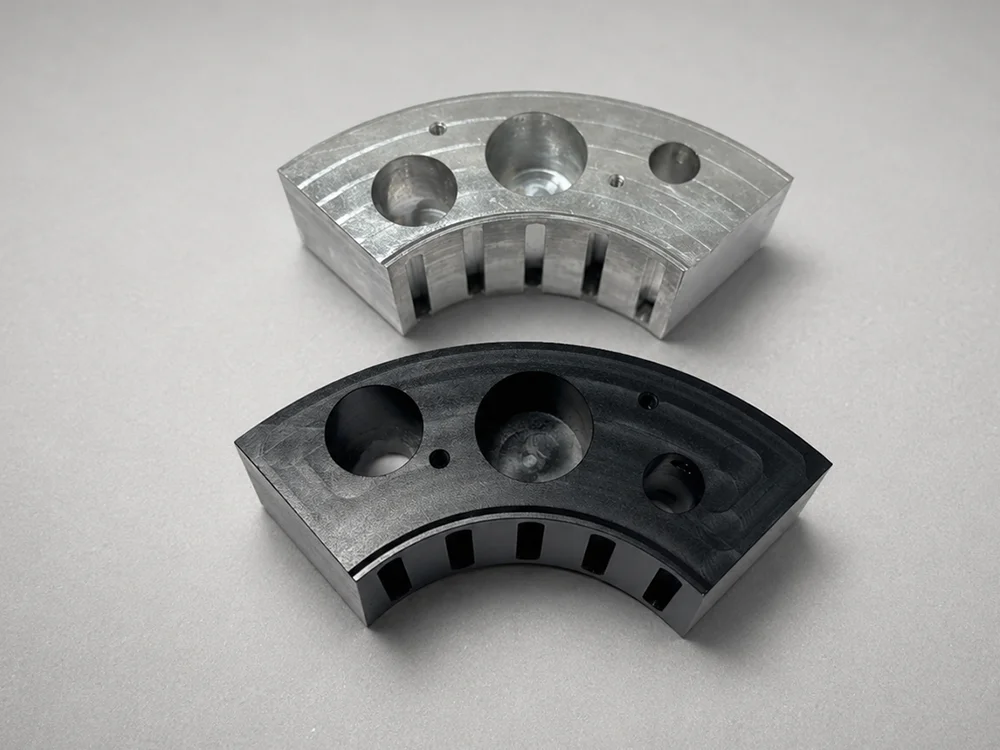
Fresatura indicizzata 3+2Geometria su più facce e rischio nel trasferimento dei riferimentiIl disegno specifica posizione ⌀0,02 mmPrototipo / parte del progettoNon dichiarato pubblicamenteAlluminio EN AW-6082
Lavorazione post-finitura selettivaSuperfici funzionali dopo anodizzazione neraControllo delle caratteristiche in condizioni finitePrototipoNon dichiarato pubblicamenteAlluminio
Produzione ripetitiva con anodizzazioneStabilità dimensionale tra lotti di finitura ripetutiControllo pre- e post-finituraProduzione ripetitivaNon dichiarato pubblicamenteAlluminio
Tornitura ingranaggi cementatiRischio per i riferimenti e la concentricità dell’ingranaggio finito allo stato duroTornitura dura e ispezione guidate dal disegnoSpecifico del progettoNon dichiarato pubblicamenteAcciaio 20MnCr5
13Registri di progetto pubblicati
0,01 mmLimite GD&T pubblicato più stretto
AnonimizzatoDocumentazione del disegno con informazioni riservate del cliente
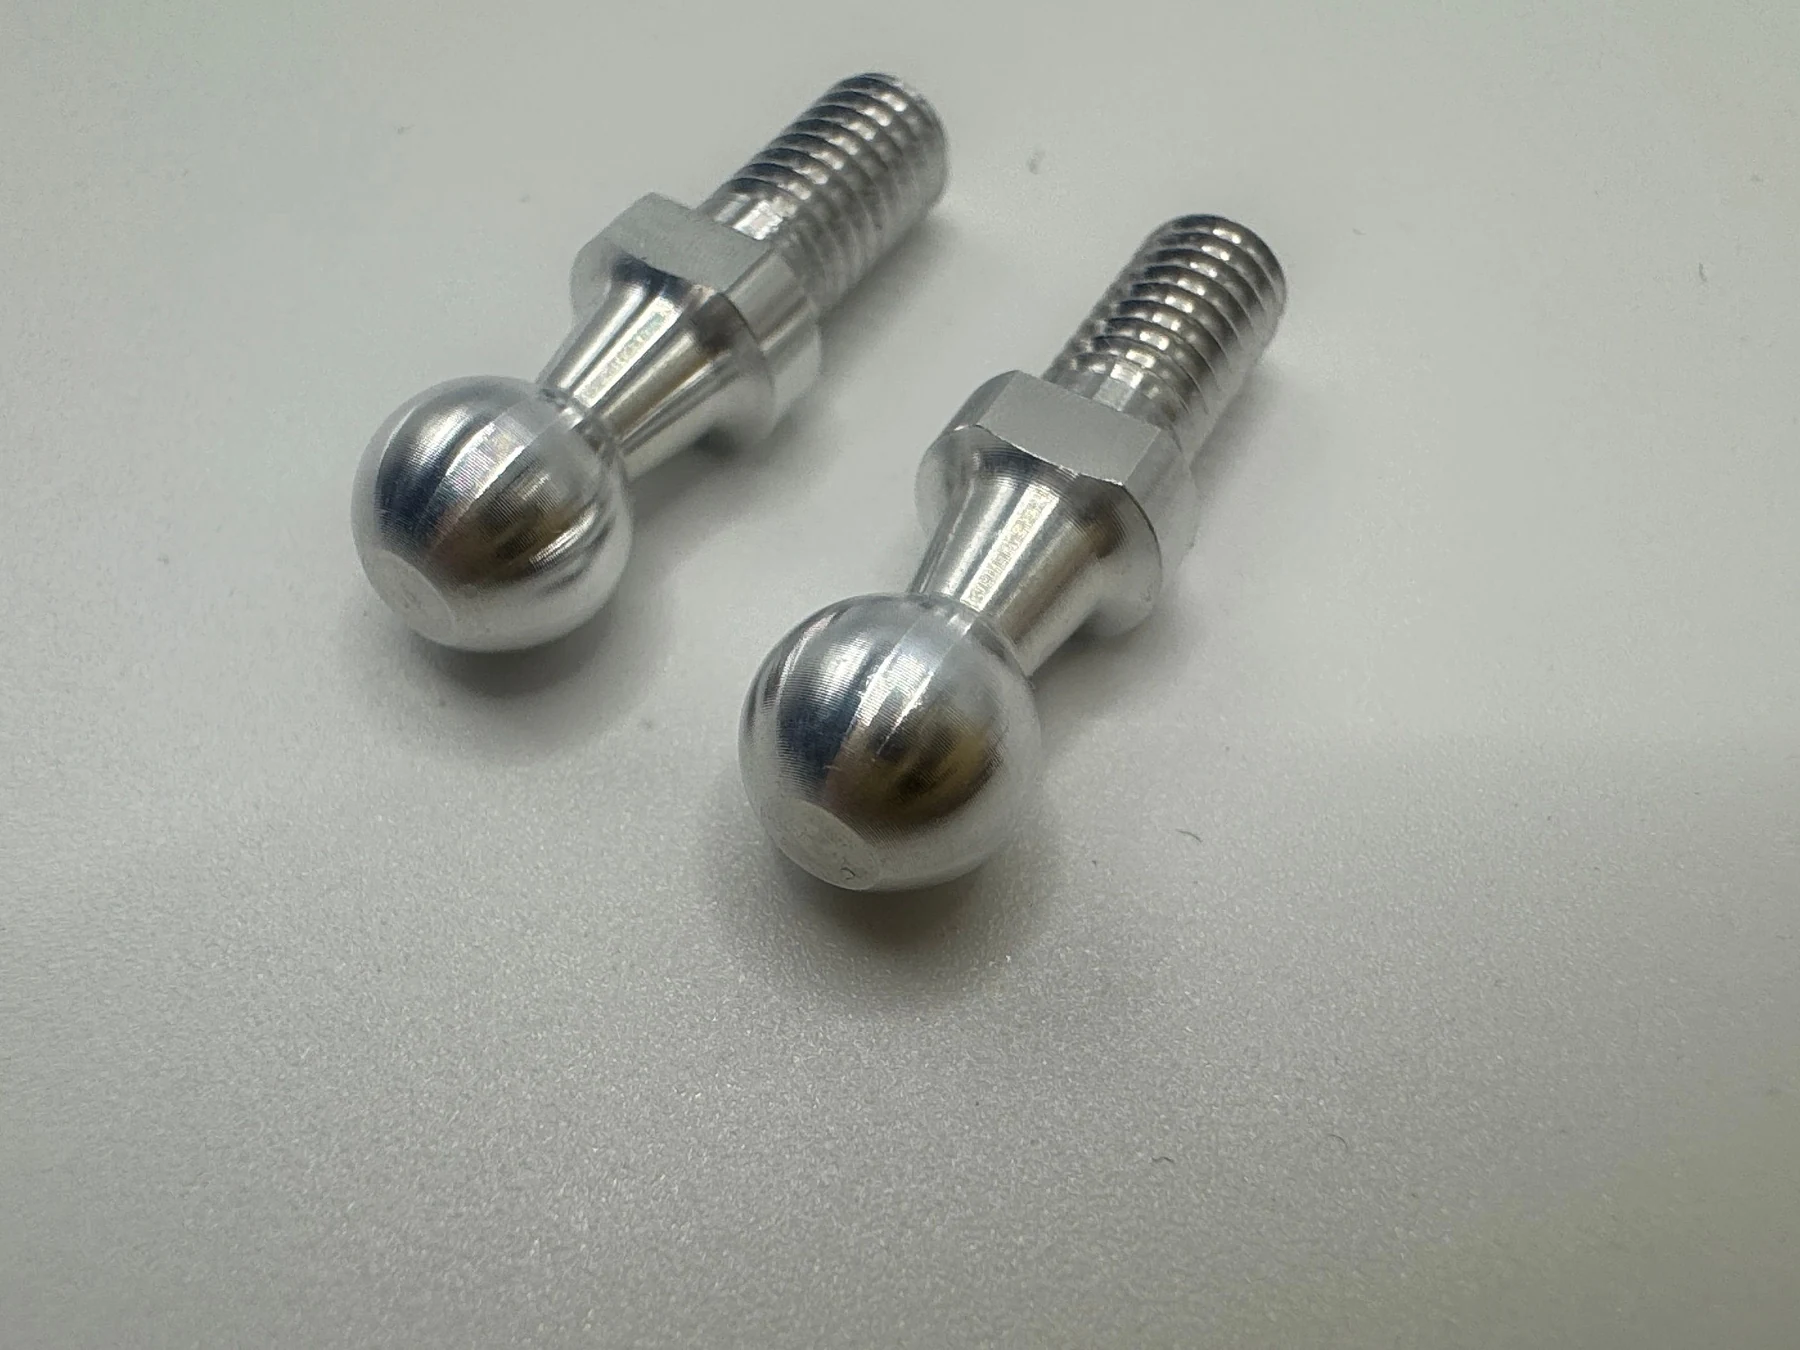
Due perni a sfera in alluminio 6063 con teste sferiche, piani per chiave e filettature esterne M4

Tornitura CNC e lucidatura · Alluminio 6063

Perni a sfera in alluminio 6063: 100.000 pezzi al mese

OUJI produce questo piccolo perno a sfera in alluminio 6063 per un’applicazione automobilistica, con un volume di 100.000 pezzi al mese. Il diametro della sfera doveva essere compreso tra 5,970 e 6,000 mm e la superficie doveva risultare liscia, senza graffi, gradini o ammaccature. L’ottimizzazione di utensili, programma CNC e avanzamento, seguita da burattatura e lucidatura con granuli di noce, ha definito il ciclo produttivo.

Leggete il caso di studio
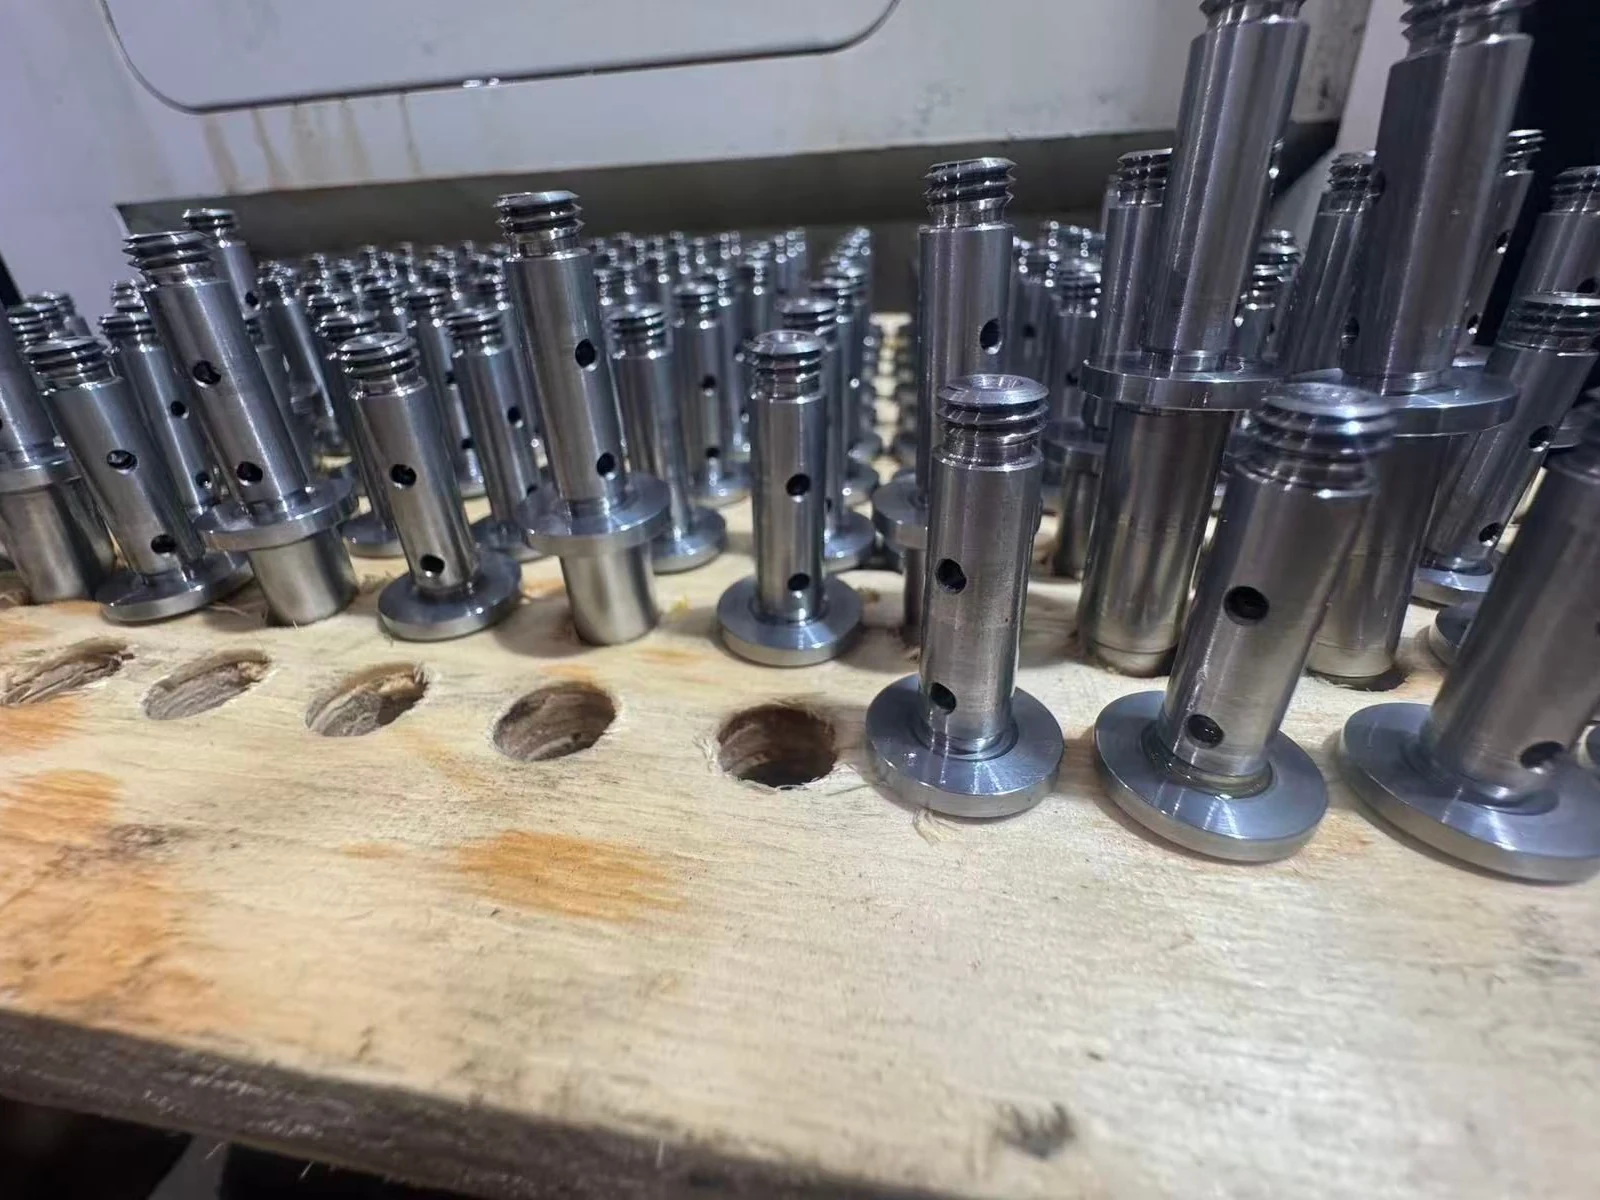
Componenti lavorati SUS431 con filettature esterne e fori radiali disposti in posizione verticale su un vassoio di produzione

Tornitura CNC e rettifica di precisione · SUS431

Componenti di precisione in SUS431: 2.000 per lotto e controllo dei fori al 100%

Per questo lotto di 2.000 componenti in acciaio inox SUS431, OUJI ha combinato tornitura di sgrossatura e finitura, rettifica senza centri affidata all’esterno e rettifica cilindrica di tre diametri esterni di precisione, con un requisito dichiarato di +0,005 mm. Le bave interne potevano compromettere la funzione del componente del cliente, ma il metodo di controllo esistente di OUJI non consentiva di verificare l’interno del foro. OUJI ha acquistato un endoscopio industriale e introdotto il controllo interno dei fori sul 100% dei pezzi dopo la sbavatura. Le etichette verdi con il numero di colata hanno mantenuto l’identificazione dei pezzi per lotto durante le lavorazioni esterne.

Leggete il caso di studio
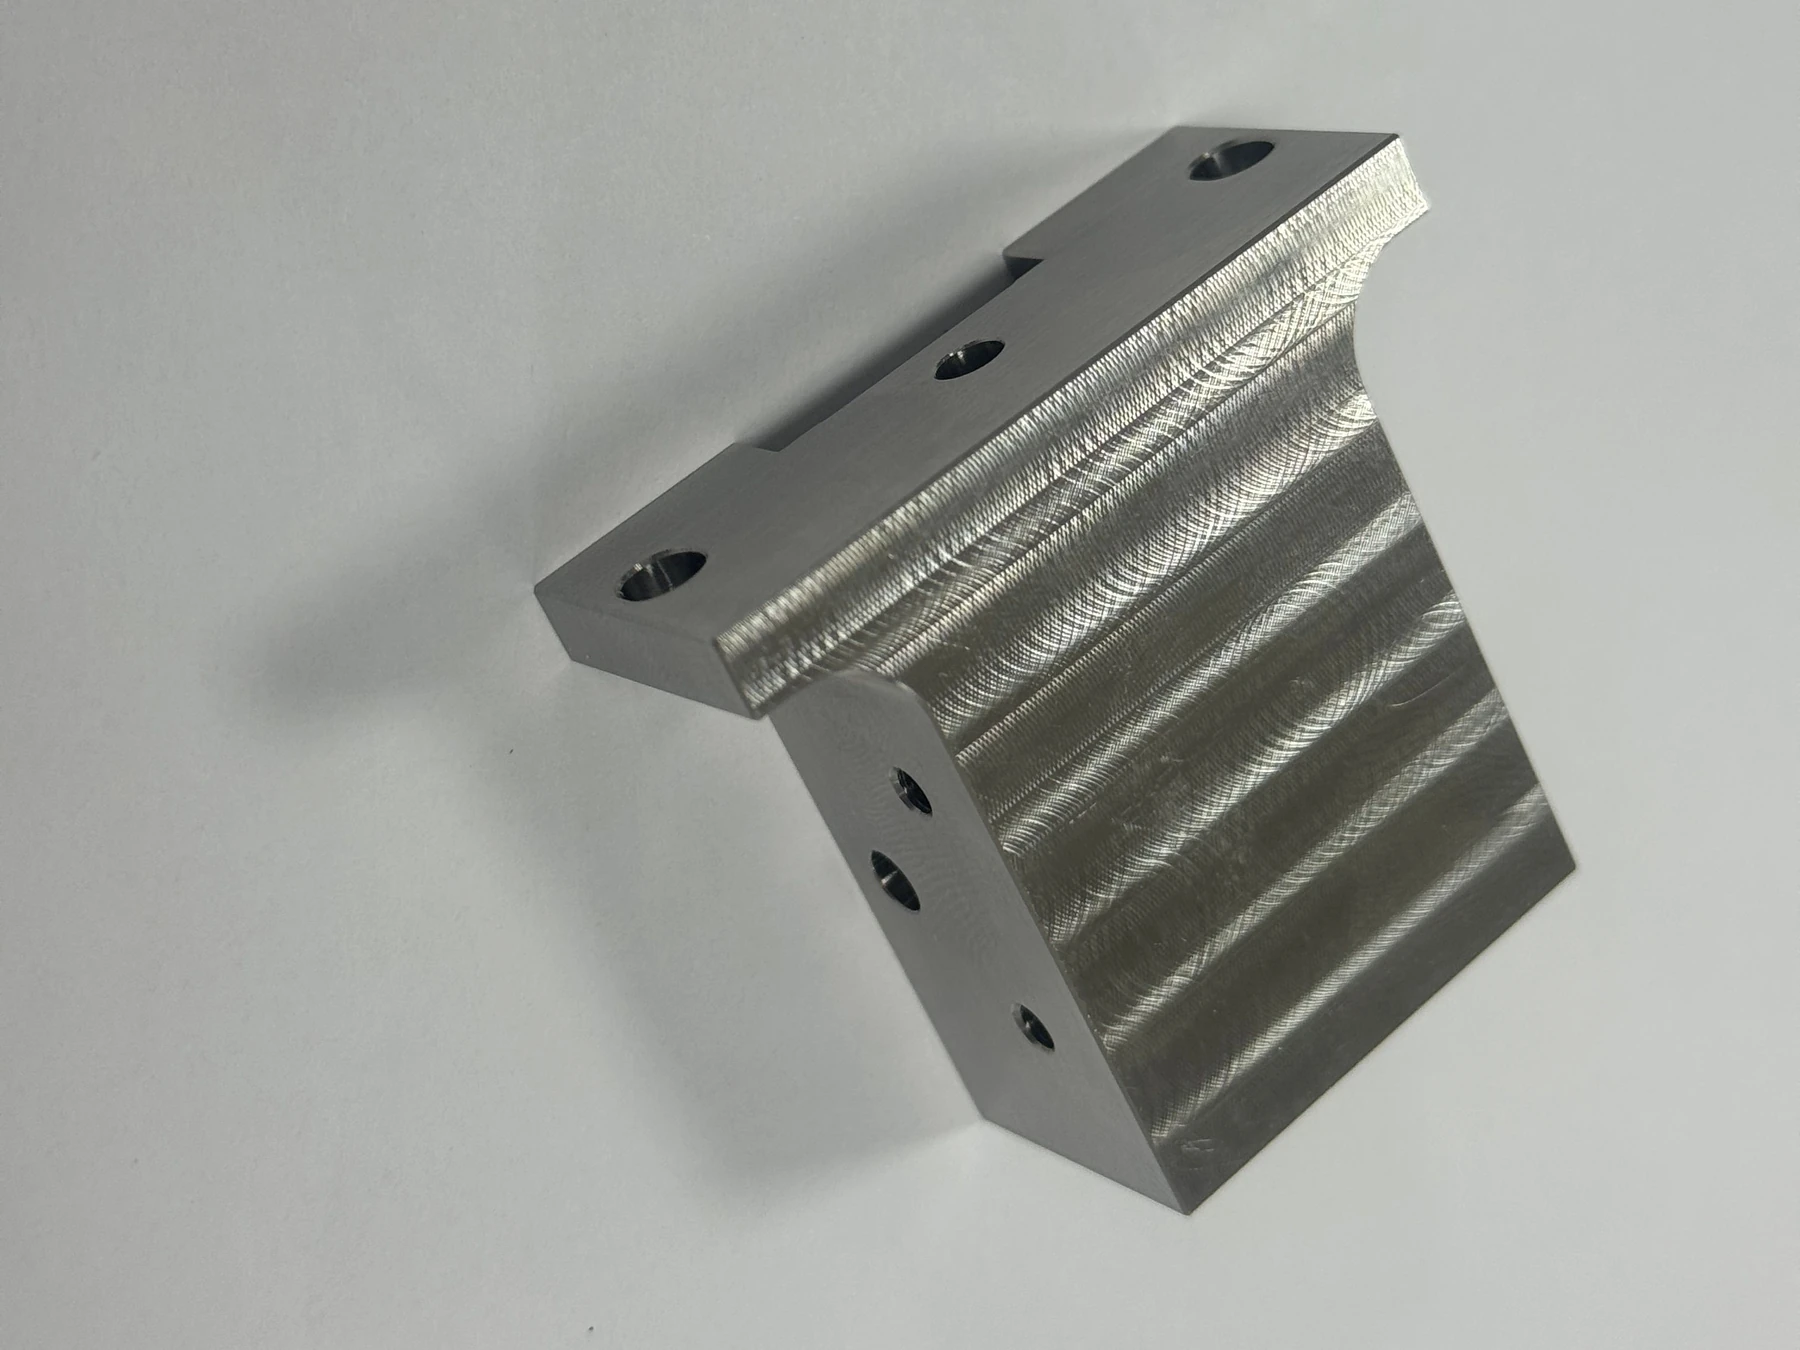
Componente finito in acciaio inox 304 con fori e caratteristiche lavorate su più facce

Fresatura CNC 3+2 · Acciaio inox 304

Acciaio inox 304: controllo dei riferimenti su più facce in un lotto da 50 pezzi

Per questo ordine di 50 pezzi in acciaio inox 304, OUJI ha combinato preparazione del materiale, trattamento di solubilizzazione e staffaggio controllato con lavorazione indicizzata 3+2 su Qiaohong (乔鸿). Il disegno prescrive tolleranze di posizione di 0,05 mm per fori su facce diverse. L’estratto CMM pubblicato mostra valori di posizione di 0,0342 mm e 0,0049 mm, entrambi inferiori ai rispettivi limiti programmati. Il disegno, le fotografie di lavorazione e l’estratto dei controlli mostrano come i requisiti siano stati applicati lungo il ciclo produttivo.

Leggete il caso di studio
Immagine anonimizzata di un componente finito di precisione in AerMet 100, dopo sabbiatura fine con microsfere d’acciaio

Fresatura CNC allo stato temprato · Acciaio legato AerMet 100

Lavorazione allo stato temprato di AerMet 100: staffaggio a 6 pezzi e sostituzione della fresa dopo circa 20 pezzi

Per un ordine di 1.800 componenti in AerMet 100, la fresatura di finitura è passata da un pezzo per staffaggio su FANUC a sei pezzi per staffaggio su un centro di lavoro Brother. Dopo che l'utensile iniziale si è scheggiato dopo circa un pezzo, una fresa Ø8 HARVI I TE KCPM15 è stata sostituita in modo programmato dopo circa 20 pezzi per preservare la stabilità dimensionale. La schermata CMM pubblicata riguarda un solo pezzo finito scelto a caso e non dimostra la capacità dell'intero lotto.

Leggete il caso di studio
Vista frontale di un portasatelliti di secondo stadio finito, in alluminio 7075-T6, per il riduttore di un robot industriale

Tornitura e fresatura CNC · Robotica

Accoppiamenti P6/H6 e coassialità di 0,015 mm su un portasatelliti per riduttore robotico in 7075-T6

Il ciclo produttivo di un ordine di 3.300 pezzi ha previsto tornitura con ganasce tenere, un’attrezzatura di fresatura a 12 posizioni e controllo con CMM ZEISS per controllare gli accoppiamenti di precisione e le tolleranze geometriche (GD&T) di 0,01–0,02 mm sulle caratteristiche anteriori, posteriori e attorno all’asse di rotazione.

Leggete il caso di studio

Avete una sfida simile?

Inviate il disegno e il vincolo più importante.

Indicate quali requisiti devono essere rispettati dopo la finitura, il trattamento termico o ripetuti piazzamenti. Il nostro team tecnico valuterà il componente e proporrà un ciclo produttivo praticabile.

Parlate con un ingegnere