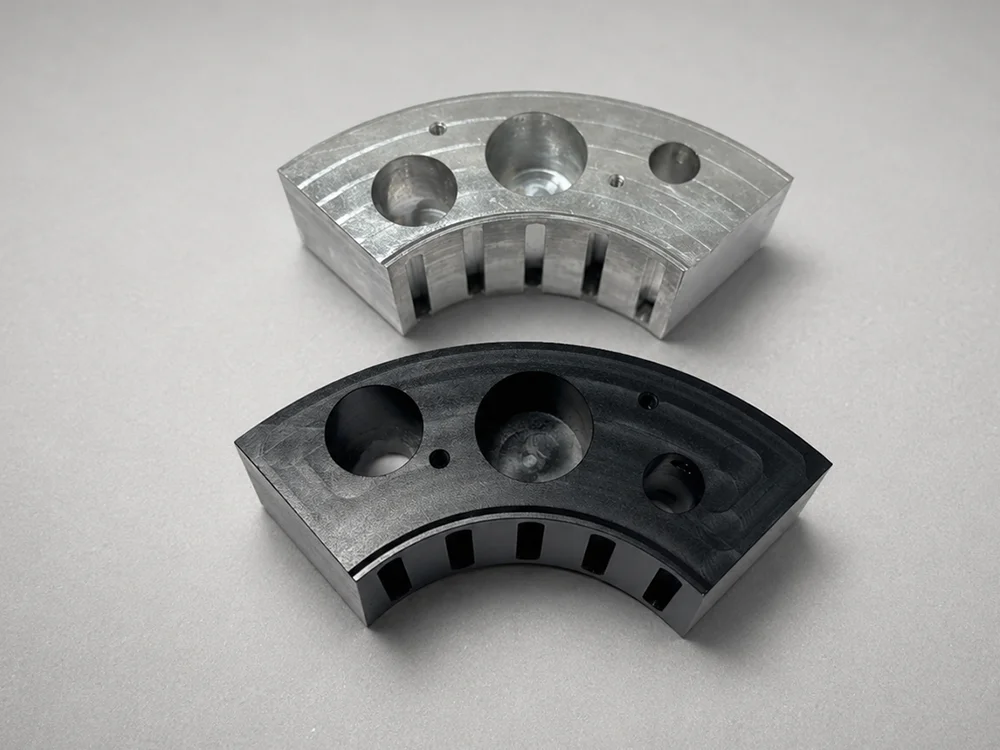
Fresatura CNC 3+2 · Alluminio
Rispetto della tolleranza di posizione di 0,02 mm su alluminio EN AW-6082 con lavorazione CNC 3+2
Un caso reale in alluminio EN AW-6082: il serraggio a coda di rondine impostato sui riferimenti e la lavorazione indicizzata 3+2 permettono di controllare, su più facce, la tolleranza di posizione ⌀0,02 mm specificata sul disegno.

A colpo d'occhio
- Materiale
- Alluminio EN AW-6082
- Processo
- Fresatura indicizzata 3+2 — non simultanea a 5 assi
- Schema di riferimento
- A · B · C stabiliti con un unico piazzamento a coda di rondine
- Requisito del disegno
- ⌀0,02 mm posizione rispetto a A | B | C
- Fase finale di lavorazione
- Rimozione del profilo temporaneo di serraggio su una fresatrice convenzionale
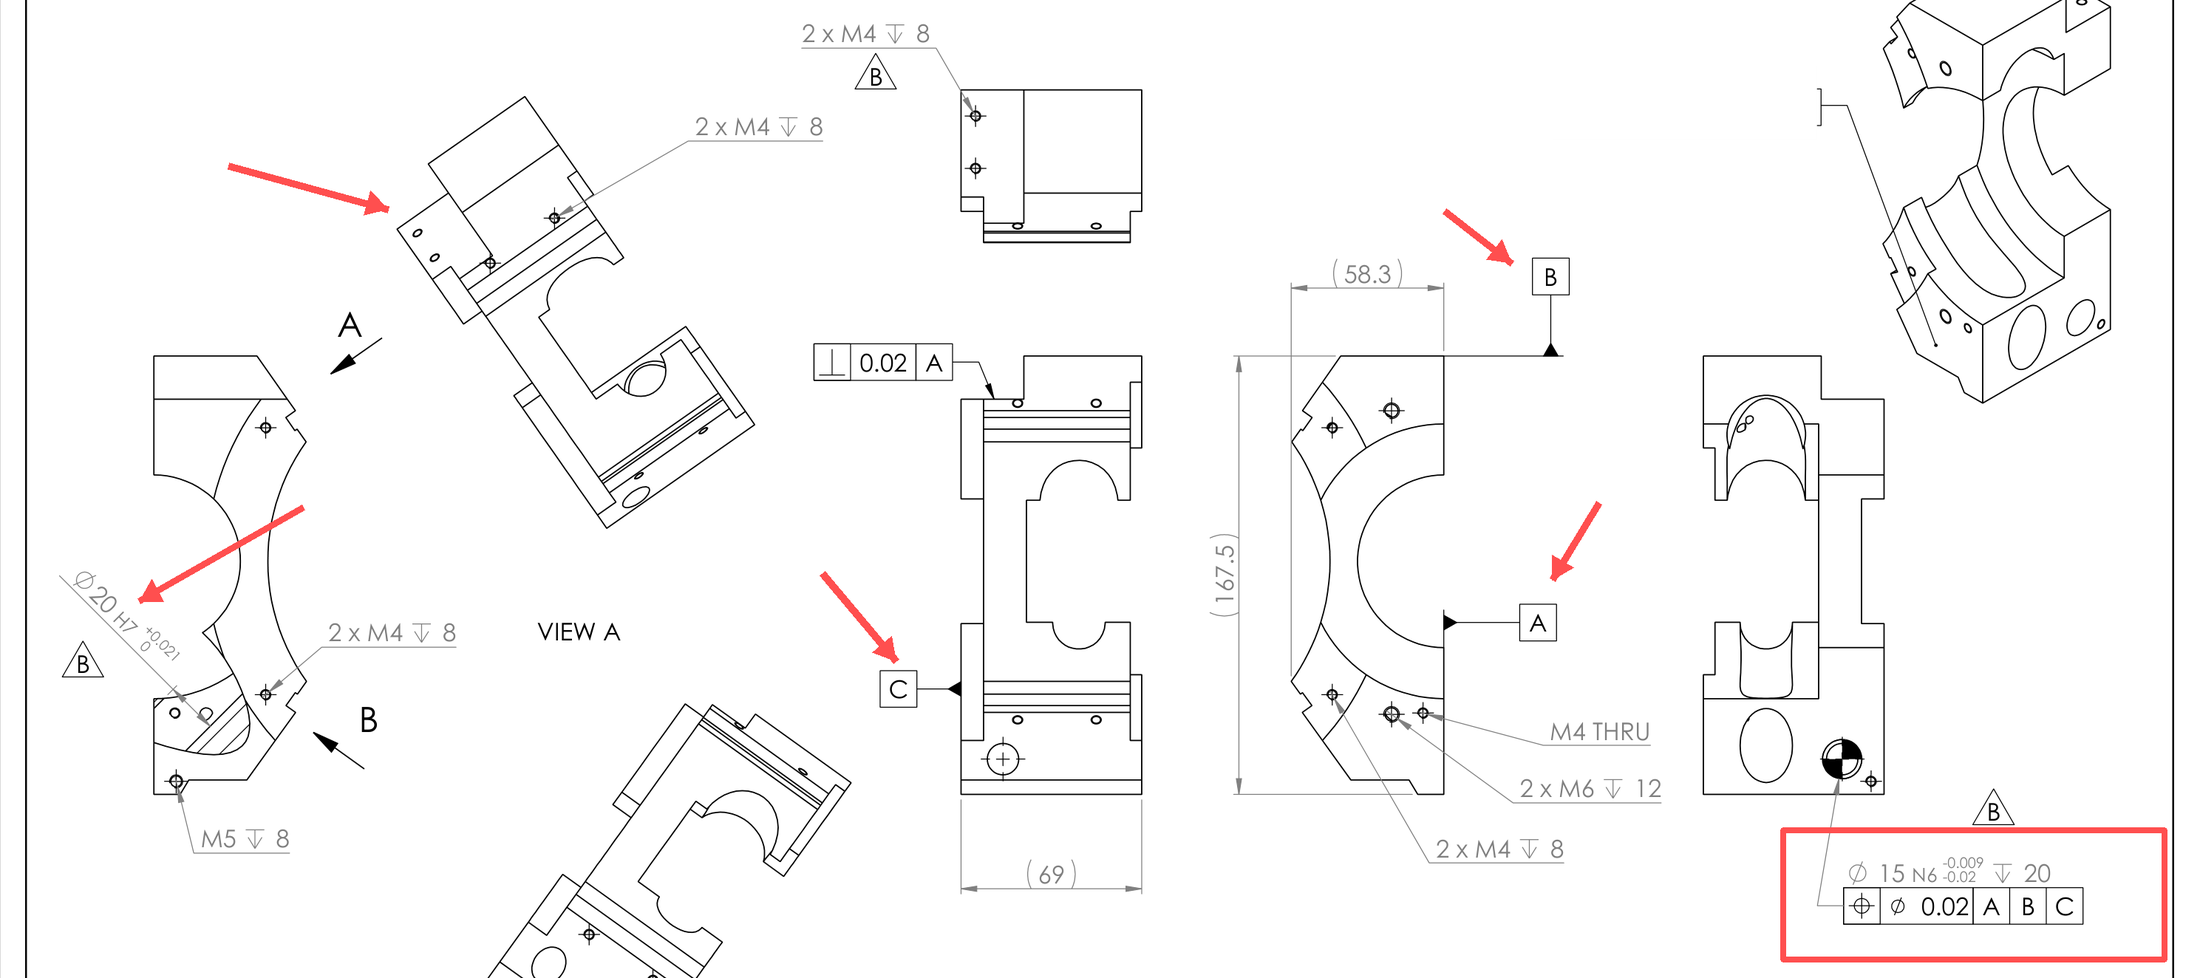
Dal disegno di produzione
Il Requisito, nelle Note Personali dell'Ingegnere
Il disegno di produzione anonimizzato identifica il sistema di riferimenti A/B/C e la tolleranza di posizione ⌀0,02 mm che hanno guidato la strategia di piazzamento. Sono stati rimossi i dati del cliente, il codice QR, i dati dell’ordine, il numero del disegno e i dati del personale.
01
La Sfida
Il componente combina fori, fori filettati, geometrie interne curve e caratteristiche di precisione distribuite su più facce. Il disegno lega la tolleranza di posizione ⌀0,02 mm ai riferimenti A, B e C. Serrare nuovamente il pezzo per ogni faccia comporterebbe ripetuti trasferimenti dei riferimenti e variazioni di piazzamento proprio dove le caratteristiche correlate devono rimanere allineate.
02
Approccio di OUJI
OUJI ha pianificato la lavorazione su più facce utilizzando un elemento temporaneo di serraggio a coda di rondine. Il sistema di riferimenti è stato stabilito e mantenuto nella stessa presa, mentre il centro di lavoro a cinque assi posizionava il pezzo in una serie di orientamenti di taglio fissi. Si trattava di una lavorazione indicizzata 3+2: gli assi rotativi posizionavano il pezzo e si arrestavano prima del taglio. Completate le facce interessate, la porzione temporanea a coda di rondine rimaneva disponibile per il serraggio ed è stata poi rimossa con un’operazione separata su una fresatrice verticale convenzionale.
03
Il Risultato
Le caratteristiche correlate sulle diverse facce sono state completate con meno riprese di serraggio, senza ricostruire ripetutamente la relazione A/B/C. Secondo la conferma di produzione fornita per il caso, le quote critiche, compresa la tolleranza di posizione ⌀0,02 mm prescritta dal disegno, risultavano conformi. Il caso non pubblica filmati dei controlli, valori misurati, tempi ciclo, dati di rugosità, resa produttiva o stato metallurgico del materiale: questi dettagli non vengono quindi dedotti.
Sequenza produttiva
Dal grezzo di alluminio al pezzo lavorato
La sequenza fotografata segue il componente attraverso un unico piazzamento 3+2 impostato sui riferimenti, il mantenimento del profilo temporaneo di serraggio e la sua rimozione finale su una fresatrice convenzionale.
La lavorazione indicizzata 3+2 significa che gli assi rotativi posizionano il pezzo e si fermano; la lavorazione avviene quindi da quella posizione fissa. Non è un movimento simultaneo a 5 assi.
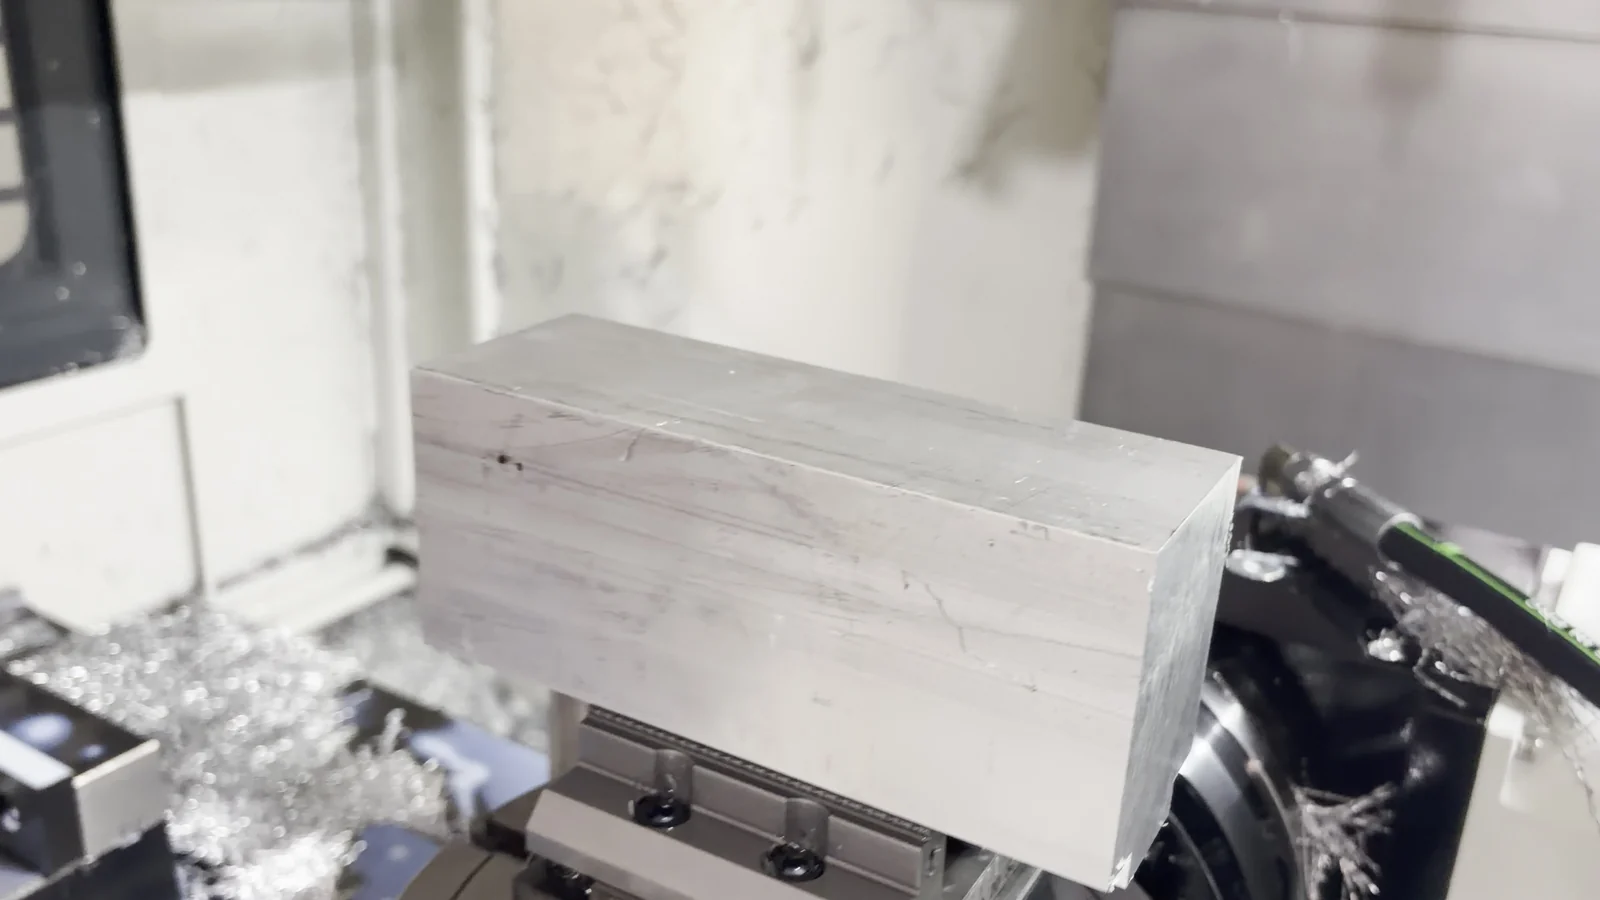
01 · Grezzo
Partire dal grezzo in EN AW-6082
Il grezzo rettangolare in alluminio offre materiale sufficiente per la geometria su più facce e per l’elemento temporaneo di serraggio. Il caso non pubblica lo stato metallurgico esatto del materiale.
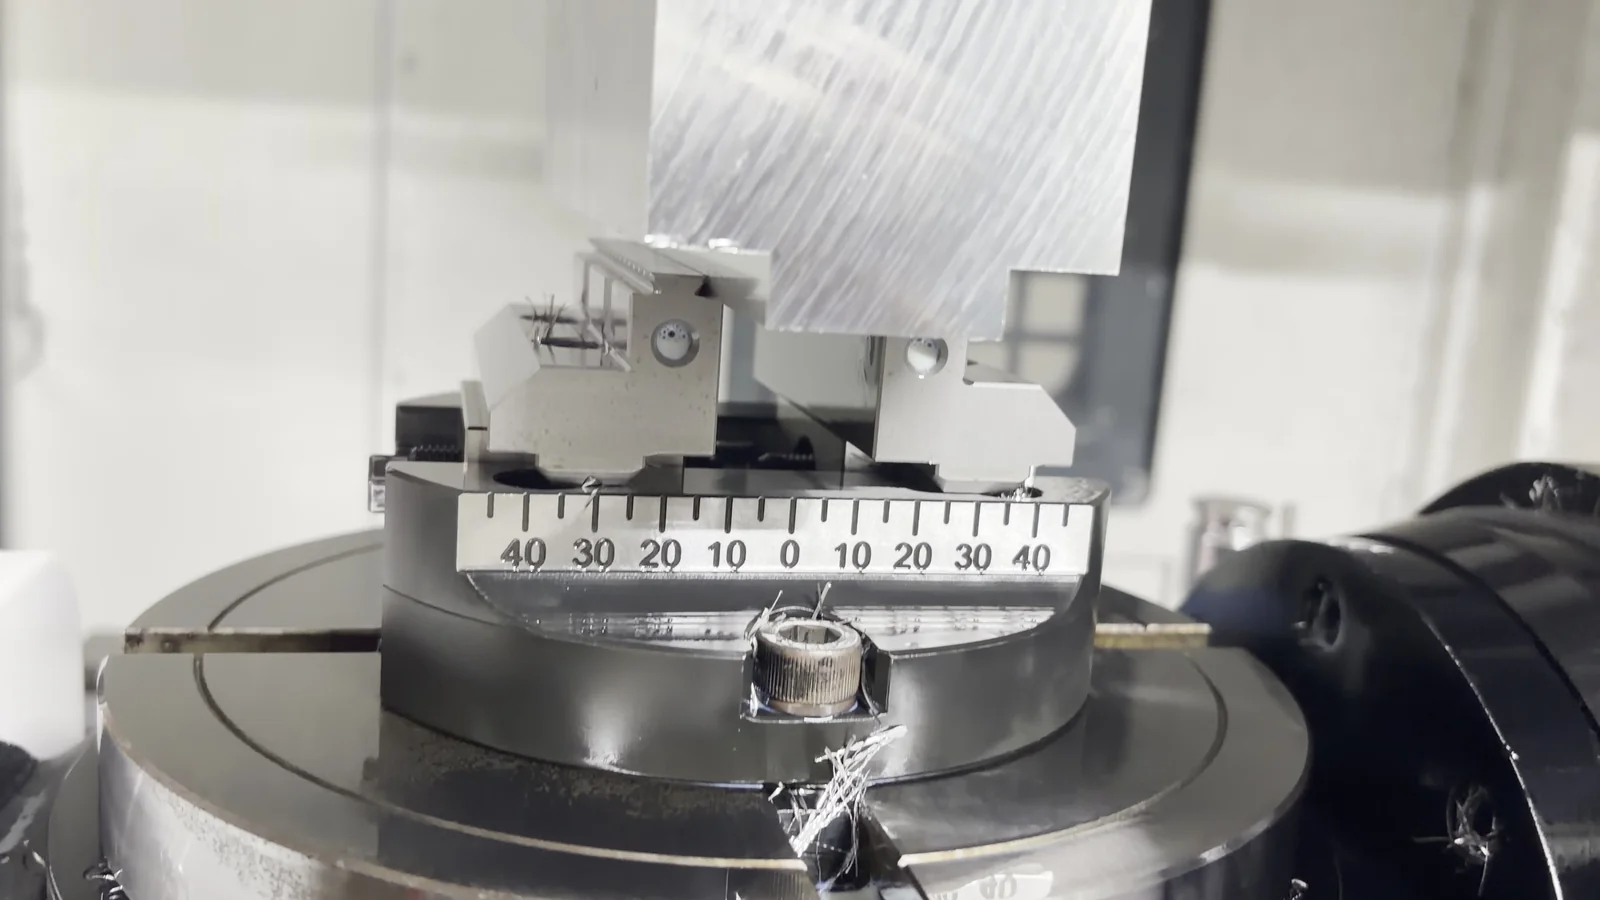
02 · Configurazione a coda di rondine
Definire una sola volta il serraggio e la relazione tra i riferimenti
Un elemento di serraggio a coda di rondine trattiene il grezzo mentre viene stabilita la relazione A/B/C per la lavorazione su più facce. Mantenere invariato il piazzamento riduce i ripetuti trasferimenti dei riferimenti tra le facce.
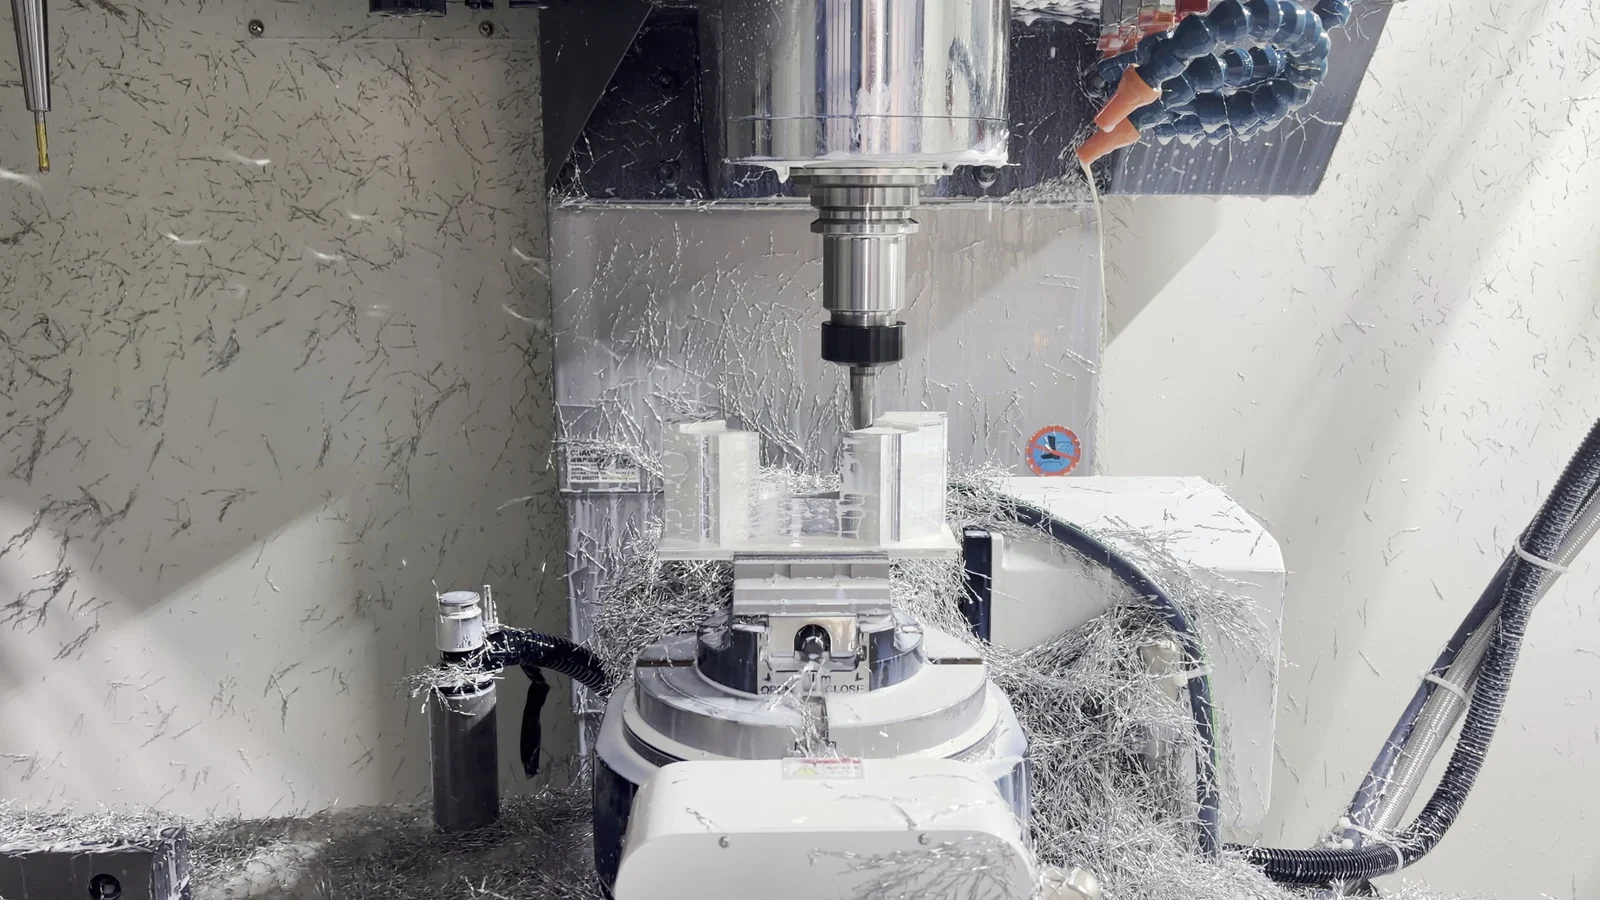
03 · Orientamento fisso
Indicizzare il pezzo, poi tagliare da una posizione fissa
Gli assi rotativi posizionano il pezzo nell'orientamento richiesto e si fermano prima che inizi la lavorazione. Questa distinzione rende l'operazione una lavorazione indicizzata 3+2 piuttosto che una lavorazione simultanea a cinque assi.
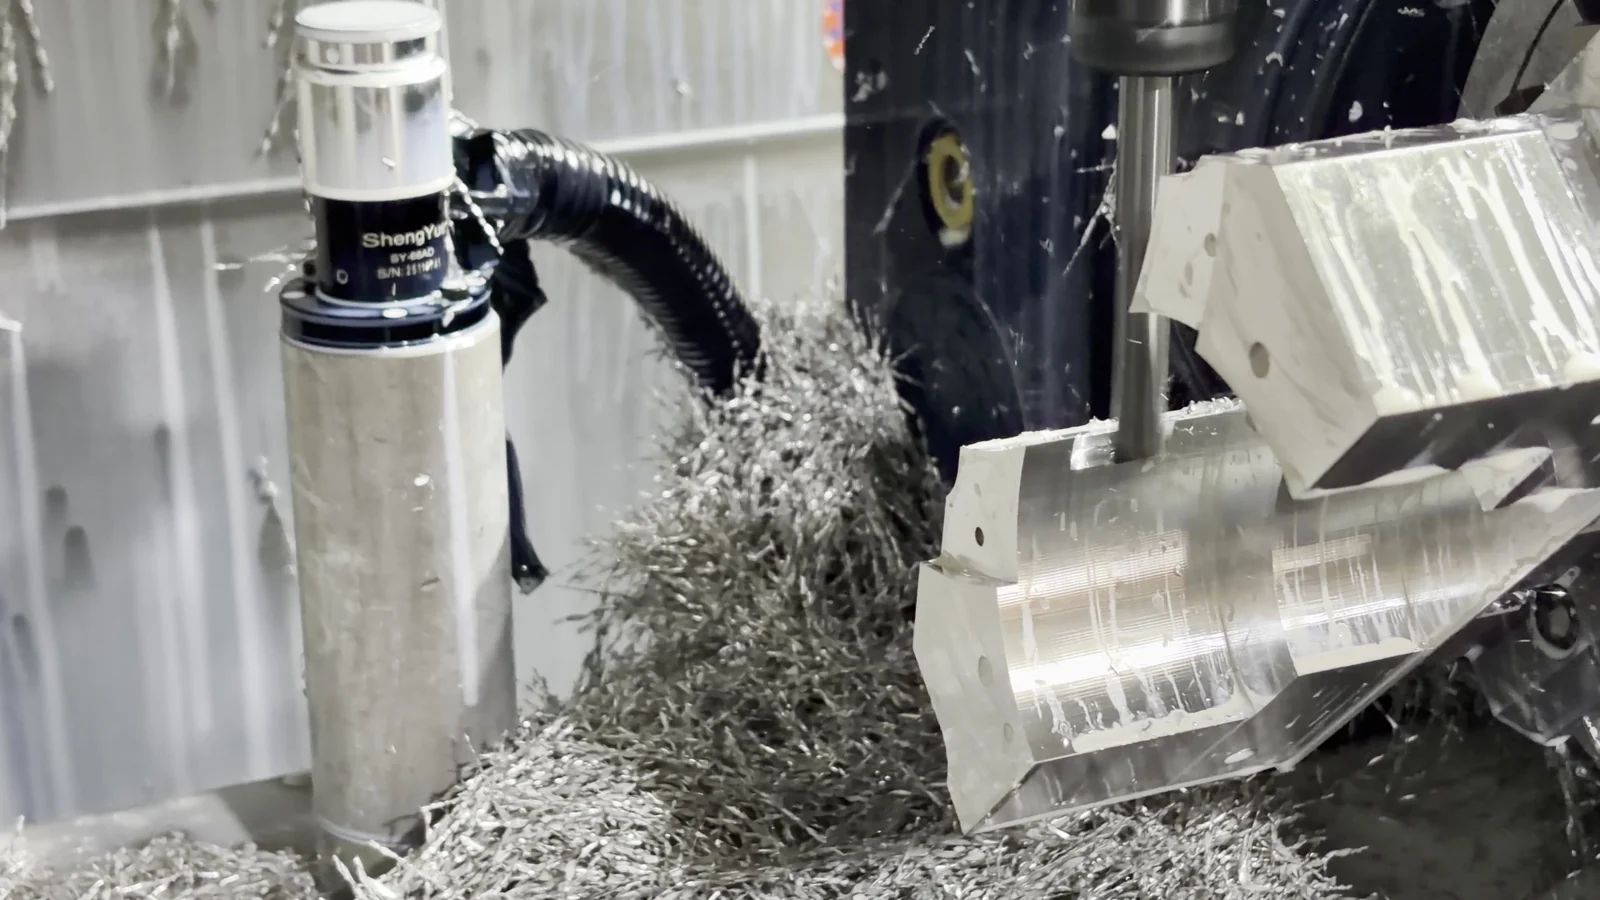
04 · Lavorazione multi-faccia
Raggiungere le caratteristiche correlate indicizzando altre facce
Ulteriori orientamenti fissi espongono le alesature, i profili curvi e le caratteristiche laterali mentre l'assetto originale a coda di rondine continua a mantenere la relazione di riferimento.
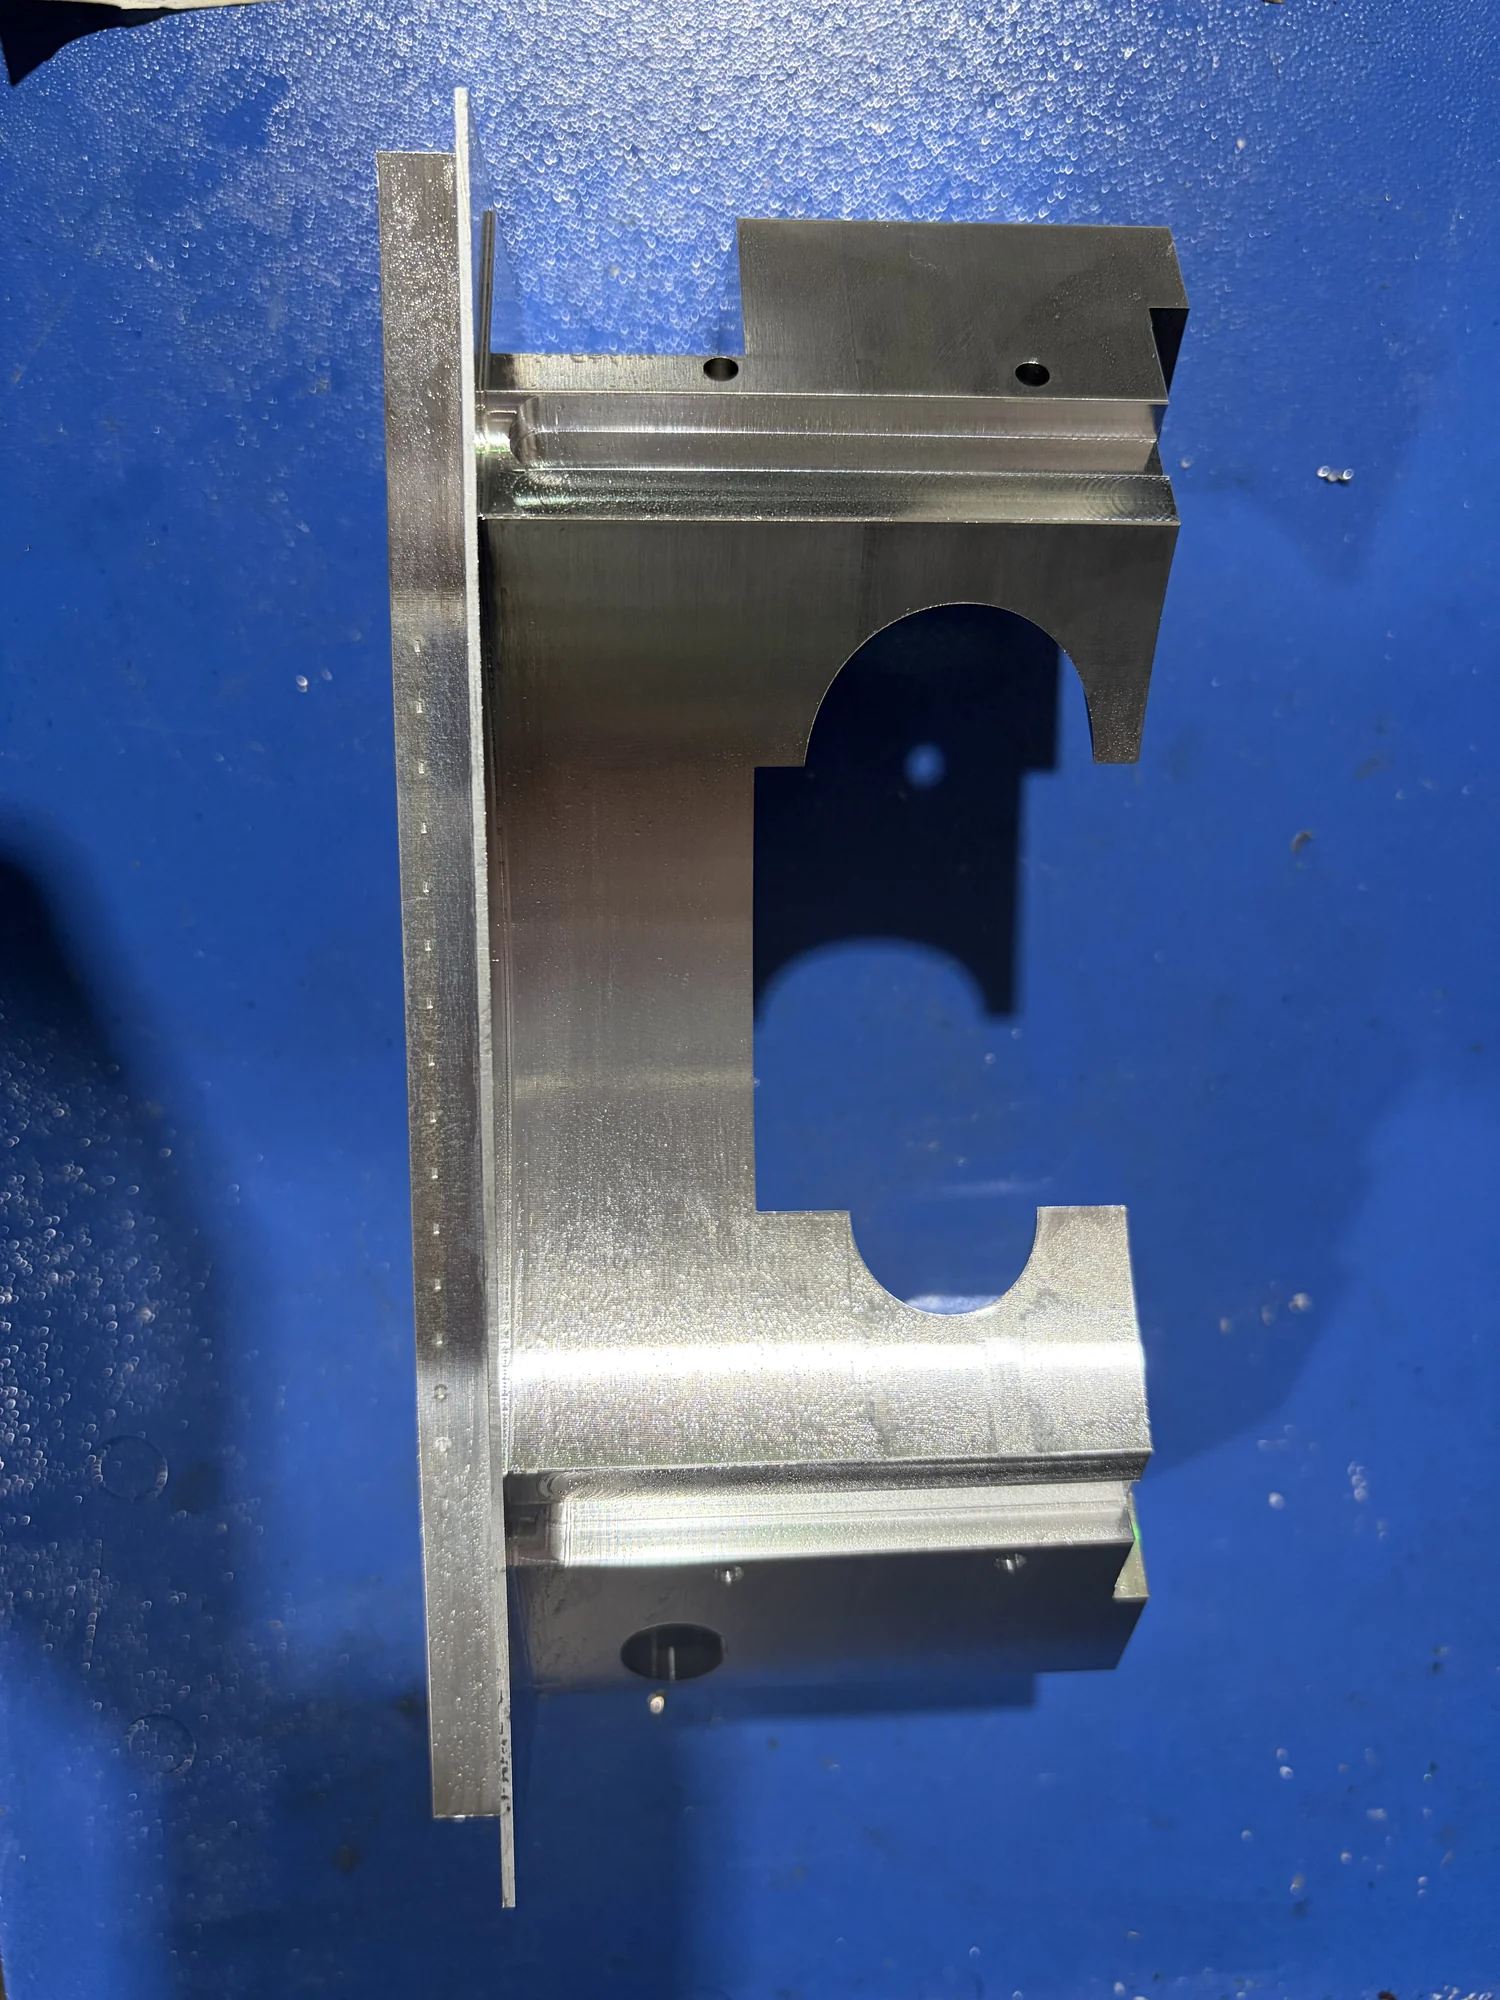
05 · Stato intermedio
Mantenere la parte temporanea a coda di rondine fino al completamento dell'indicizzazione
La geometria principale è visibile a questo stadio, ma la parte di serraggio temporaneo rimane attaccata in modo che il pezzo possa essere controllato durante le operazioni indicizzate.
06 · Rimozione dell’elemento di serraggio
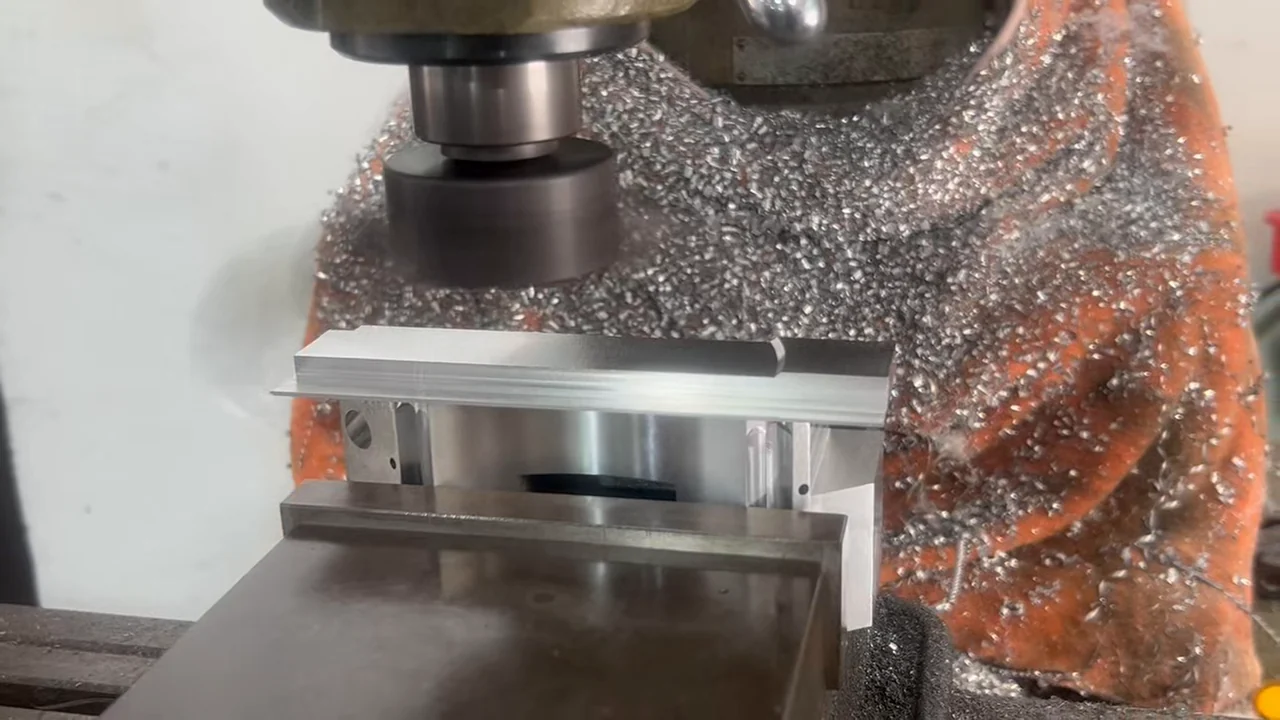
Rimuovere la caratteristica temporanea su una fresatrice convenzionale
Dopo che il lavoro 3+2 è completato, il pezzo viene trattenuto per una separata operazione di fresatura convenzionale che rimuove il materiale di fissaggio temporaneo rimanente.
07 · Stato lavorato
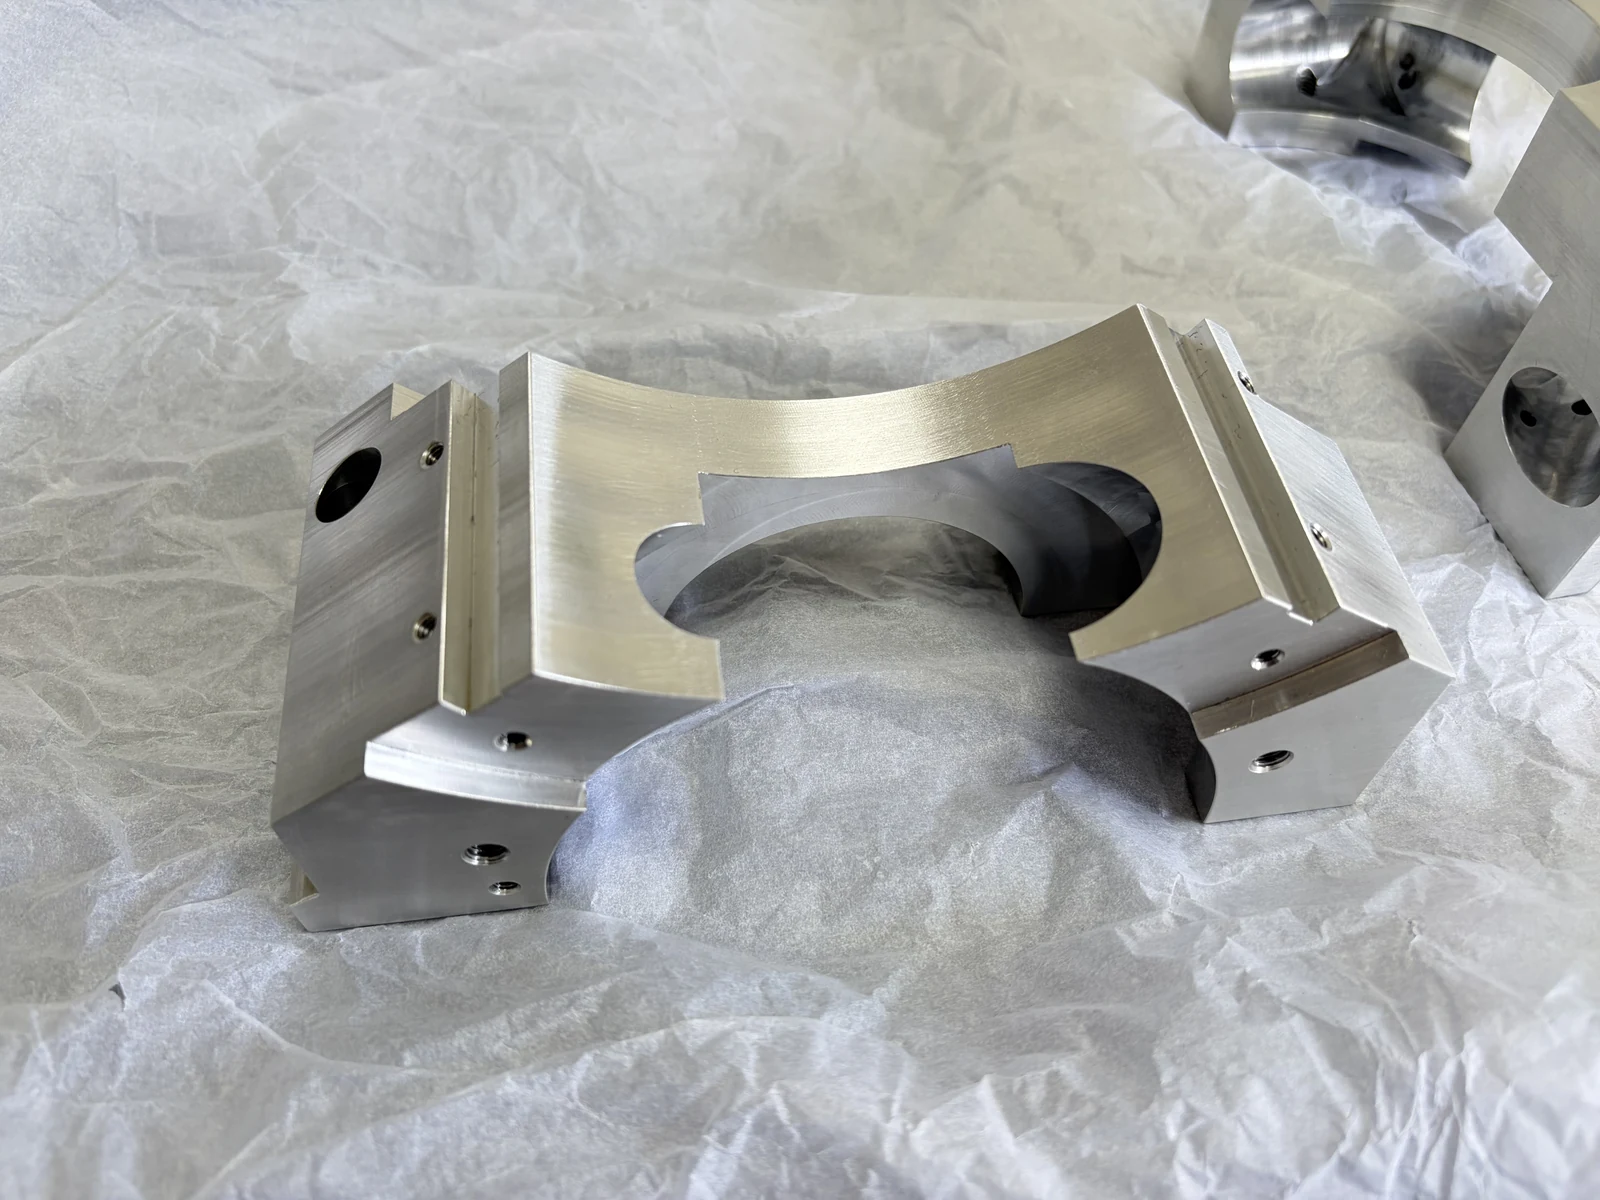
Esaminate il componente dopo la rimozione dell’elemento di serraggio
Il componente in alluminio privo di rivestimento mostra le caratteristiche correlate sulle diverse facce dopo la rimozione dell’elemento temporaneo di serraggio. L’immagine non viene associata ad affermazioni non verificate sulle finiture o sui controlli.
Fonti e riferimenti tecnici
- ASME Y14.5 — Quotatura e tolleranze geometriche — ASME (American Society of Mechanical Engineers)
Definisce il sistema di riferimenti (A|B|C) e la terminologia delle tolleranze di posizione richiamati nelle indicazioni del disegno di questo caso.
Avete una domanda specifica sul progetto?