
Tornitura CNC
Alberi, manicotti, boccole e parti filettate con diametri, fori, scanalature e superfici disposte attorno a un asse comune.
Indicate sul disegno i diametri di accoppiamento, le specifiche delle filettature e la finitura superficiale.
Da 1 pezzo
Alberi, boccole, manicotti e parti filettate su misura, dal pezzo singolo agli ordini ripetuti. Esaminiamo gli accoppiamenti critici, il materiale e i requisiti di controllo sulla base del vostro disegno.

Foro centrale, fori disposti su circonferenze e lavorazioni laterali.
Inviate il disegno completo; non è necessario scegliere la macchina. Esaminiamo le caratteristiche tornite, le eventuali operazioni di fresatura e le modalità di bloccaggio e misura del pezzo.
Alberi, manicotti, boccole e parti filettate con diametri, fori, scanalature e superfici disposte attorno a un asse comune.
Indicate sul disegno i diametri di accoppiamento, le specifiche delle filettature e la finitura superficiale.
Componenti torniti con superfici piane, fori trasversali, scanalature o caratteristiche fuori asse. Valutiamo la tornitura-fresatura e i piazzamenti separati per tornitura e fresatura in base alle relazioni tra i riferimenti.
Inviate il modello completo del pezzo, in modo da includere le caratteristiche di ogni faccia.
Perni e alberi di piccolo diametro e componenti snelli seguono un percorso dedicato di tornitura a fantina mobile, con un parco macchine specifico.
Consultate le capacità dedicate ai piccoli componenti.
Tornitura a fantina mobile e microlavorazione →Le dimensioni del pezzo vengono confermate in fase di valutazione tecnica; le dimensioni di lavoro registrate comprendono Ø350 × 400 mm (Tongtai) e Ø300 × 500 mm (Longbang) su macchine diverse. Questi limiti non possono essere combinati.
Le specifiche descrivono le caratteristiche della macchina. Il serraggio, l’accessibilità degli utensili, il materiale e i requisiti di controllo determinano le dimensioni effettivamente lavorabili del pezzo e le tolleranze ottenibili.
| Macchina / marca | Tipo | Quantità | Diametro × lunghezza registrati | Precisione di posizionamento | Accuratezza macchina riportata |
|---|---|---|---|---|---|
| Hardinge EU51 | Tornio CNC | 1 | Ø320 × 350 mm | 0,003 mm | 0,005 mm |
| Mazak QT100L | Tornio CNC | 1 | Ø320 × 300 mm | 0,005 mm | 0,008 mm |
| Mazak QTE200L | Tornio CNC | 2 | Ø300 × 300 mm | 0,005 mm | 0,008 mm |
| Shenyang | Tornio CNC | 2 | Ø320 × 350 mm | 0,01 mm | 0,02 mm |
| Feeler | Tornio CNC | 1 | Ø300 × 350 mm | 0,01 mm | 0,02 mm |
| Tongtai | Tornio CNC | 1 | Ø350 × 400 mm | 0,008 mm | 0,02 mm |
| Longbang | Tornio CNC | 2 | Ø300 × 500 mm | 0,005 mm | 0,008 mm |
| Hongxuan | Tornitura-fresatura | 1 | Ø260 × 350 mm | 0,01 mm | 0,01 mm |
| Longbang | Tornitura-fresatura | 2 | Ø300 × 500 mm | 0,005 mm | 0,008 mm |

NEL REPARTO PRODUTTIVO
Torni CNC, un operatore alla postazione di lavoro e un’area contrassegnata per i pezzi in attesa di lavorazione.
Consultate i casi di produzione di pezzi tornitiDALLA PRODUZIONE OUJI
Questi casi di produzione collegano i requisiti di tornitura ai processi e alle evidenze del singolo progetto.
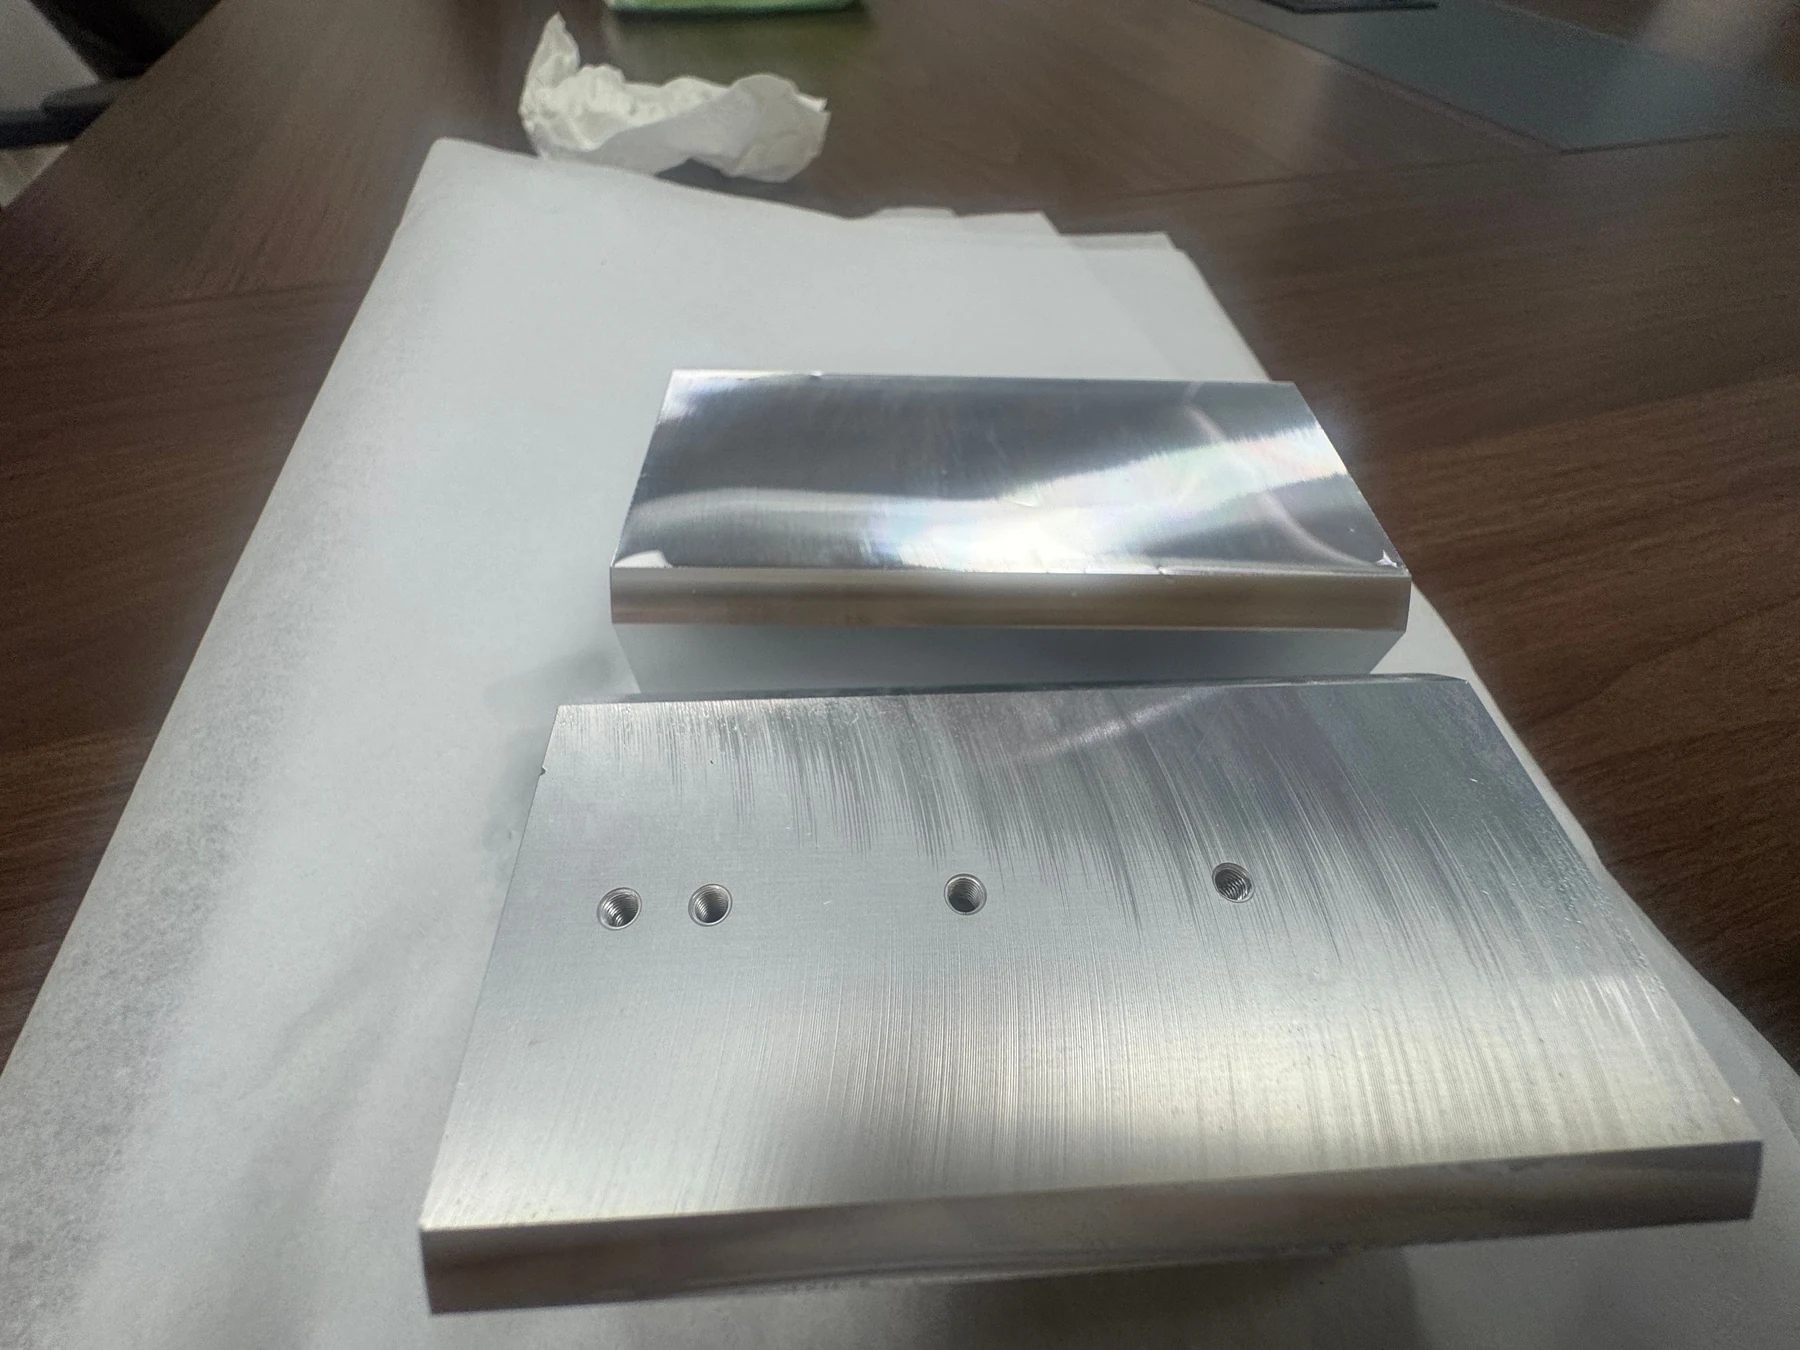
STRUMENTI OTTICI · ALLUMINIO 5083
L’avanzamento e la scelta degli utensili sono stati ottimizzati per migliorare la superficie. I pezzi ancora non conformi sono stati rilavorati.
Segni di lavorazione uniformi e brillanti per un ordine di 1.000 pezzi.
I dati produttivi approssimativi sono spiegati nella documentazione del caso.
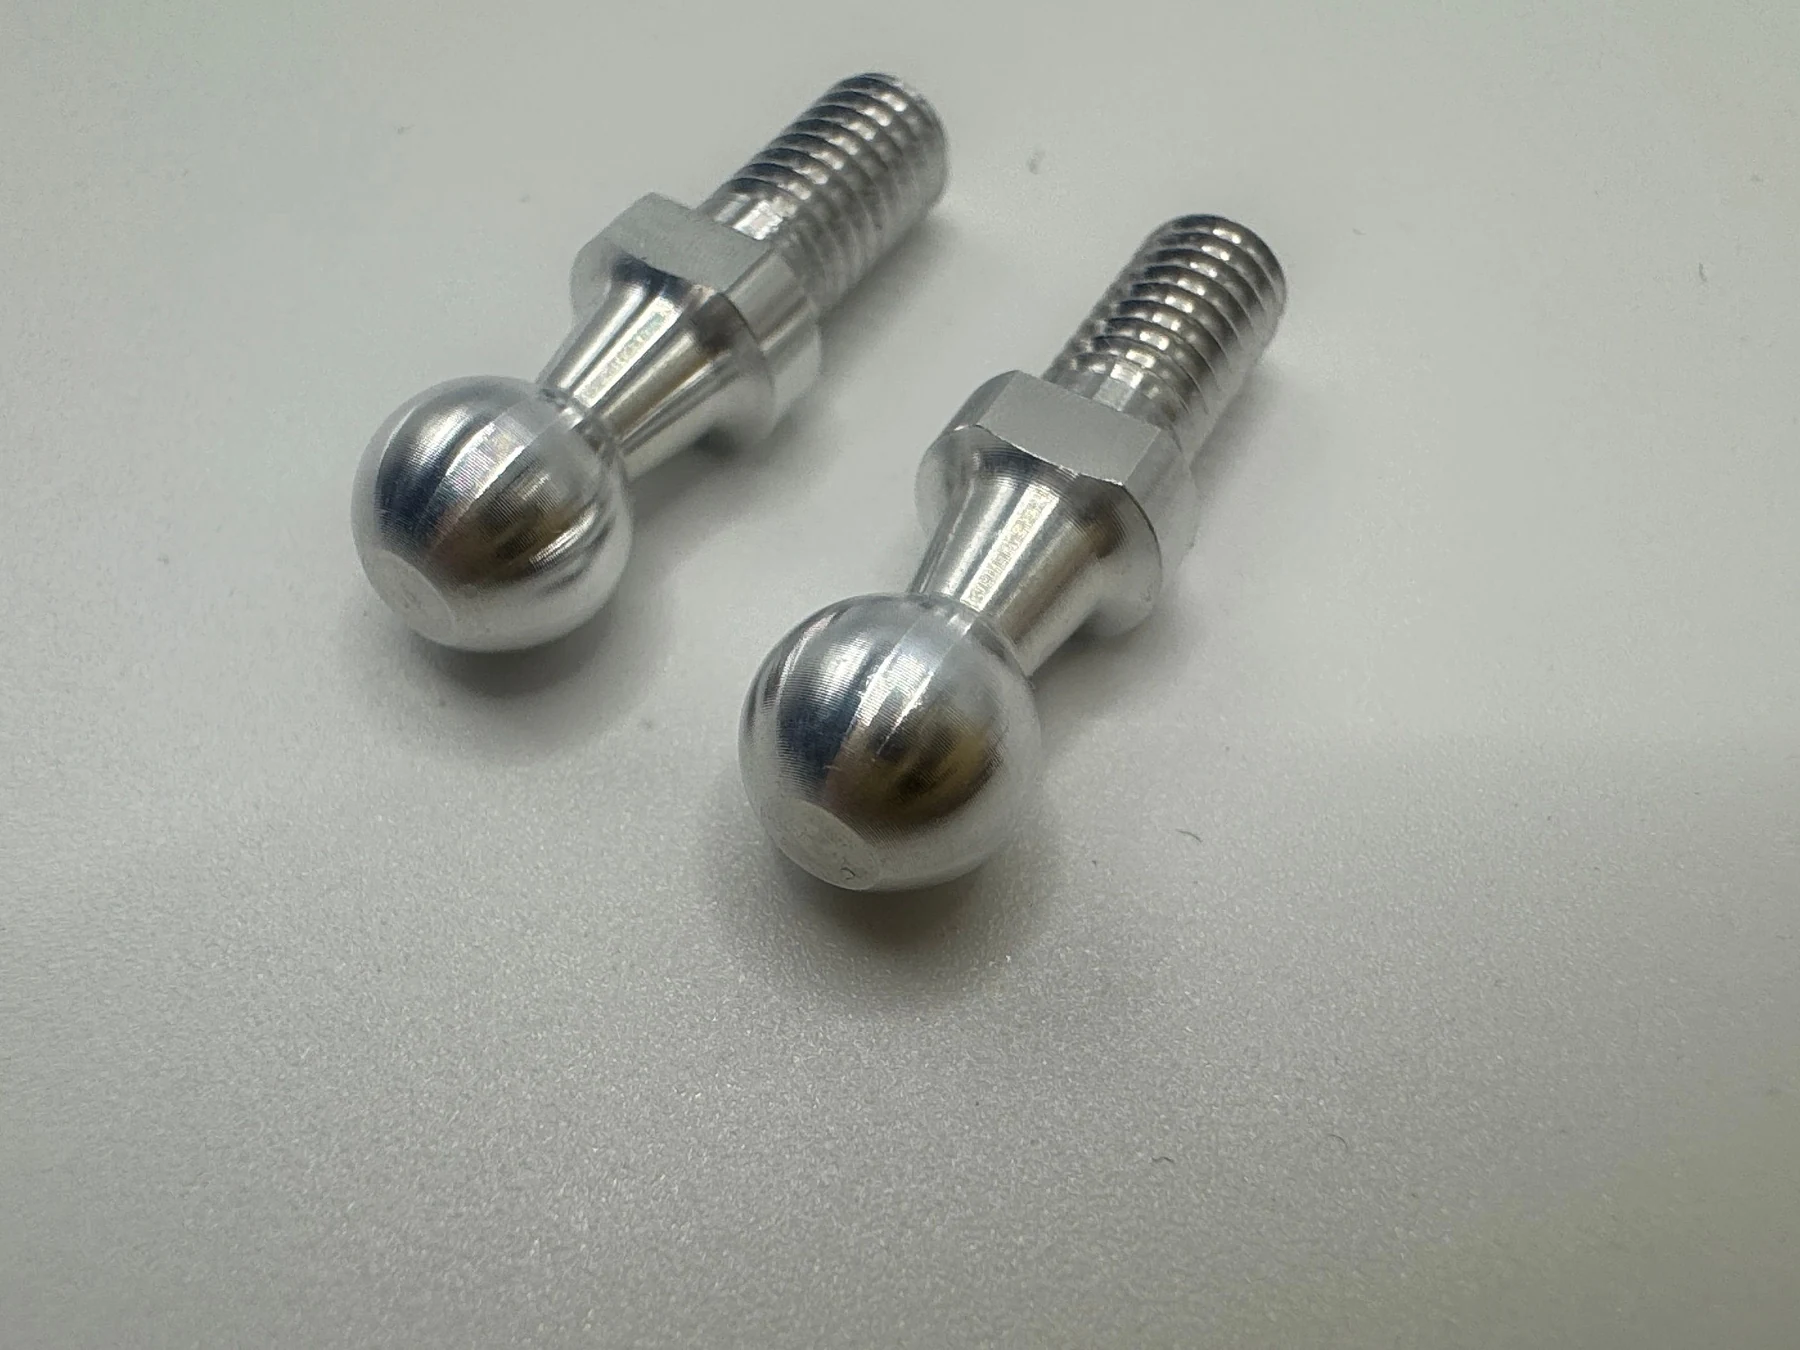
PERNO A SFERA · ALLUMINIO 6063
L’ottimizzazione di utensili, programma e avanzamento, seguita dalla lucidatura con granuli di noce, ha definito il ciclo produttivo. I controlli fotografati del diametro della sfera riportano 5,980 mm e 5,974 mm.
Diametro della sfera 5,970–6,000 mm, con superficie liscia priva di graffi, gradini o ammaccature.
Le foto documentano singoli controlli del diametro; OUJI conferma il volume mensile del progetto.
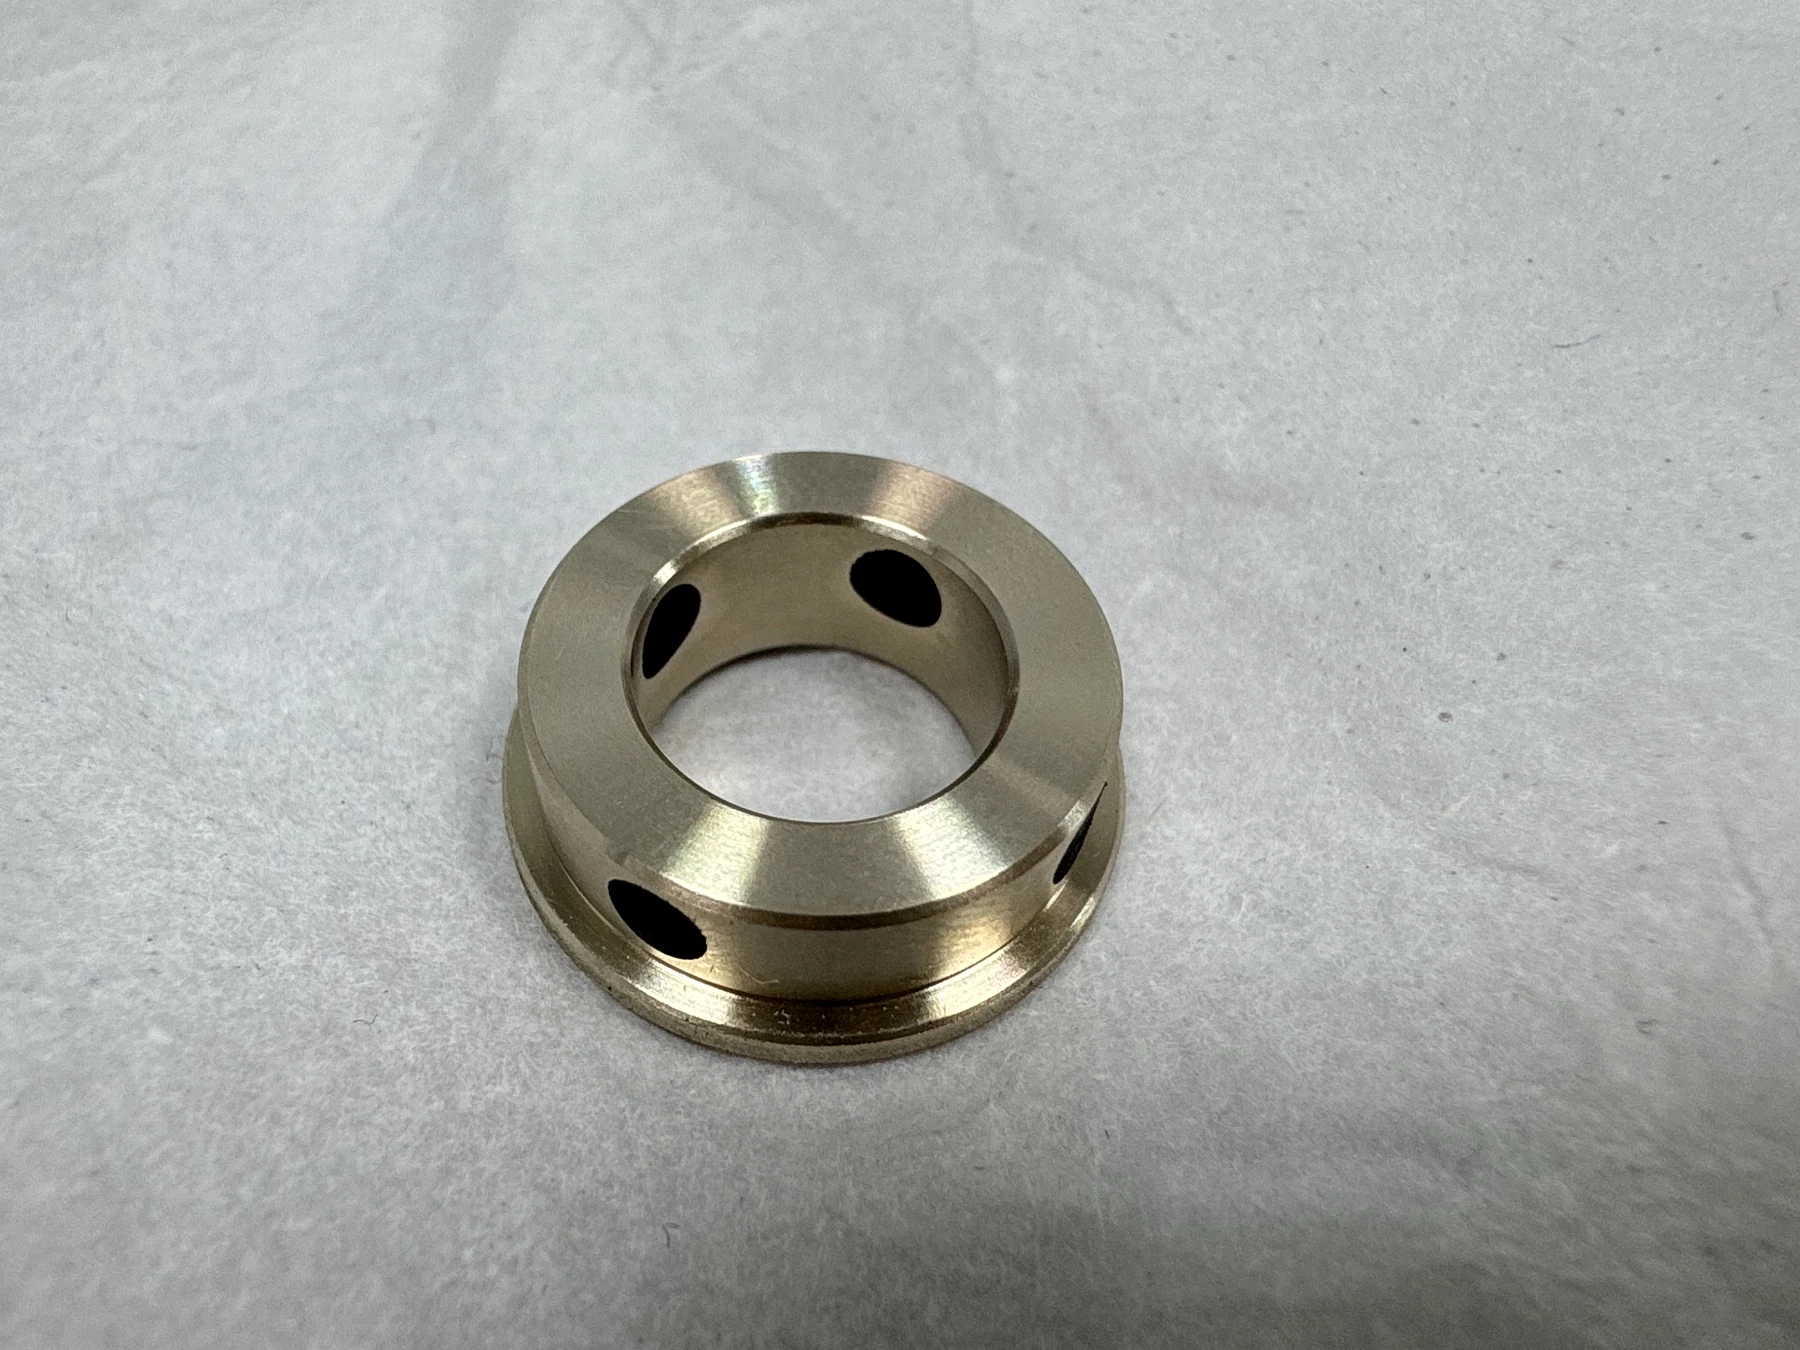
GIUNTO ROBOT · OTTONE AD ALTA RESISTENZA
La misura con micrometro pubblicata indica un diametro esterno di 15,992 mm. L’inserimento della grafite è stato eseguito da un partner specializzato; OUJI ha effettuato la tornitura iniziale e quella finale.
Diametro esterno Ø16 h7, foro Ø8 H7 e tolleranze geometriche di 0,01 mm specificati sul disegno.
La misura del diametro esterno mostrata non verifica tutte le caratteristiche specificate sul disegno.
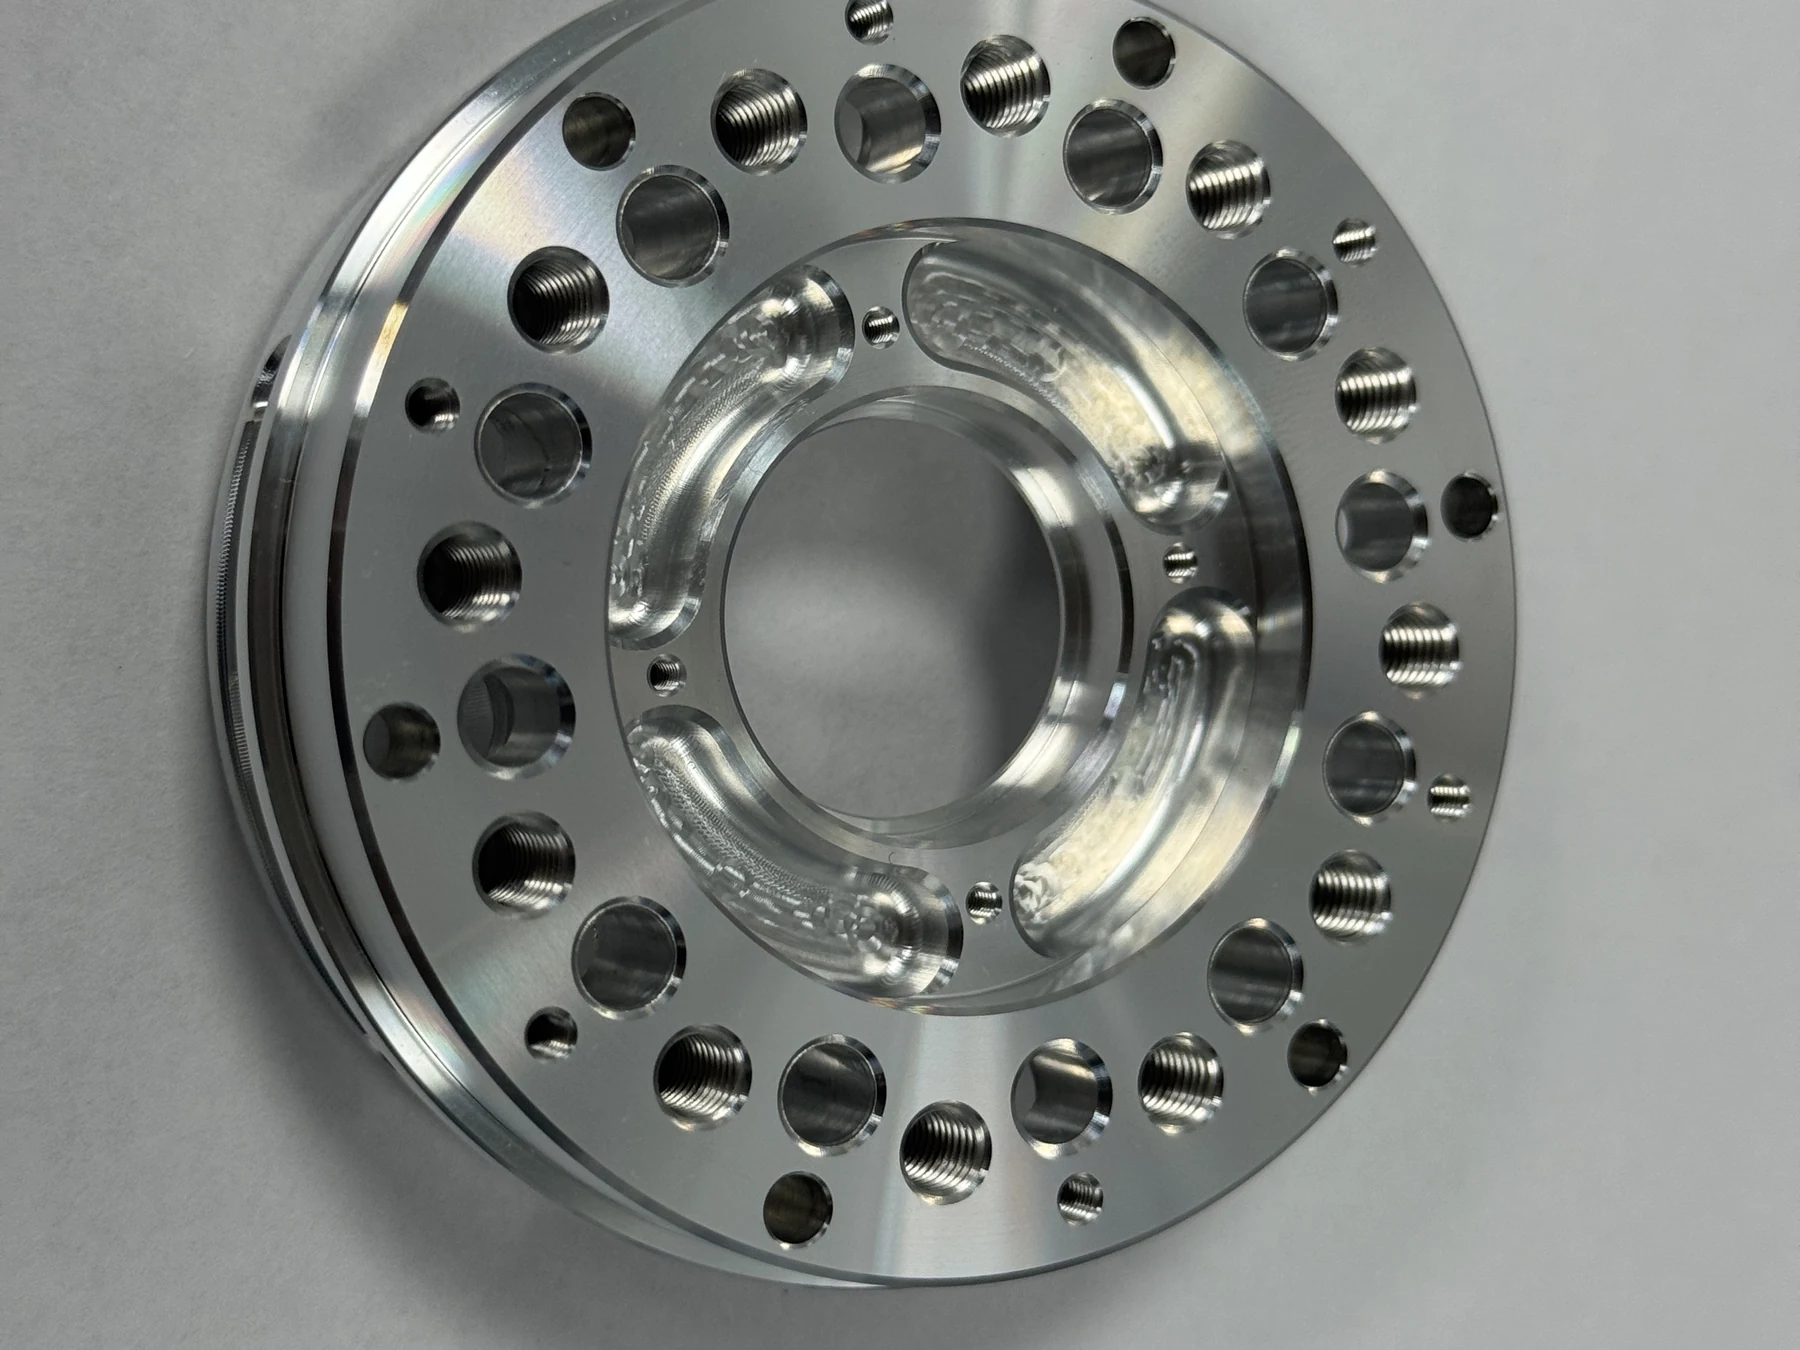
PORTASATELLITI · ALLUMINIO 7075-T6
Il ciclo produttivo ha previsto tornitura con ganasce tenere, fresatura con un’attrezzatura dedicata a 12 posizioni e controllo con CMM ZEISS.
Accoppiamenti legati ai riferimenti e tolleranze geometriche di 0,01–0,02 mm sulle caratteristiche tornite e fresate.
Il caso documenta un ciclo che combina tornitura e fresatura; non dimostra un’operazione di tornitura-fresatura in un unico piazzamento.
Il grado e lo stato del materiale contano quanto la famiglia del materiale. Indicate il trattamento termico, il rivestimento e i requisiti degli accoppiamenti finali, in modo che il preventivo comprenda il componente finito.
| Famiglia di materiali | Ambito del materiale | Cosa specificare |
|---|---|---|
| Alluminio | 6061, 6063, 7075; consultate i casi del perno a sfera in 6063 e del portasatelliti in 7075-T6. | Indicate lo stato metallurgico, gli accoppiamenti e l’eventuale sovrametallo per l’anodizzazione. |
| Acciaio e acciaio inossidabile | Il grado del materiale e il suo stato di trattamento termico determinano il ciclo di lavorazione. | Indicate la durezza, i requisiti di resistenza alla corrosione e le quote da finire dopo il trattamento. |
| Leghe di ottone e rame | La boccola per giunto robot pubblicata utilizza ottone ad alta resistenza ZCuZn25Al6Fe3Mn3. | Specificate la lega; un ottone per cuscinetti non è intercambiabile con un ottone a lavorabilità migliorata. |
| Tecnopolimeri e altri metalli | L'idoneità viene verificata rispetto al disegno e all'applicazione. | Indicate la temperatura di esercizio, i requisiti di accoppiamento ed eventuali restrizioni sulla sostituzione del materiale. |
Segnate le quote che si applicano dopo il rivestimento galvanico, l’anodizzazione o il trattamento termico. Indicate le superfici da mascherare e le eventuali operazioni di rettifica o tornitura finale necessarie dopo il trattamento.
Caso SUS431: rettifica di precisione e controllo dei fori sul 100% dei pezzi →Definite i requisiti di accettazione prima della produzione. Diametri critici, accoppiamenti dei fori e caratteristiche geometriche legate ai riferimenti richiedono un metodo di misura e un ambito della documentazione concordati.
Indicate gli accoppiamenti, le norme delle filettature, le lunghezze di avvitamento e la rugosità superficiale. Segnate le quote che si applicano al pezzo finito e trattato.
Mostrate la relazione delle superfici tornite con l’asse e con le caratteristiche fresate successivamente. I riferimenti guidano la pianificazione dei piazzamenti e dei controlli.
I rapporti dimensionali, CMM e di controllo del primo pezzo possono essere predisposti secondo l’ambito concordato. Richiedete i certificati dei materiali e la tracciabilità del lotto in fase di preventivo.
Garanzia di qualità e documentazione →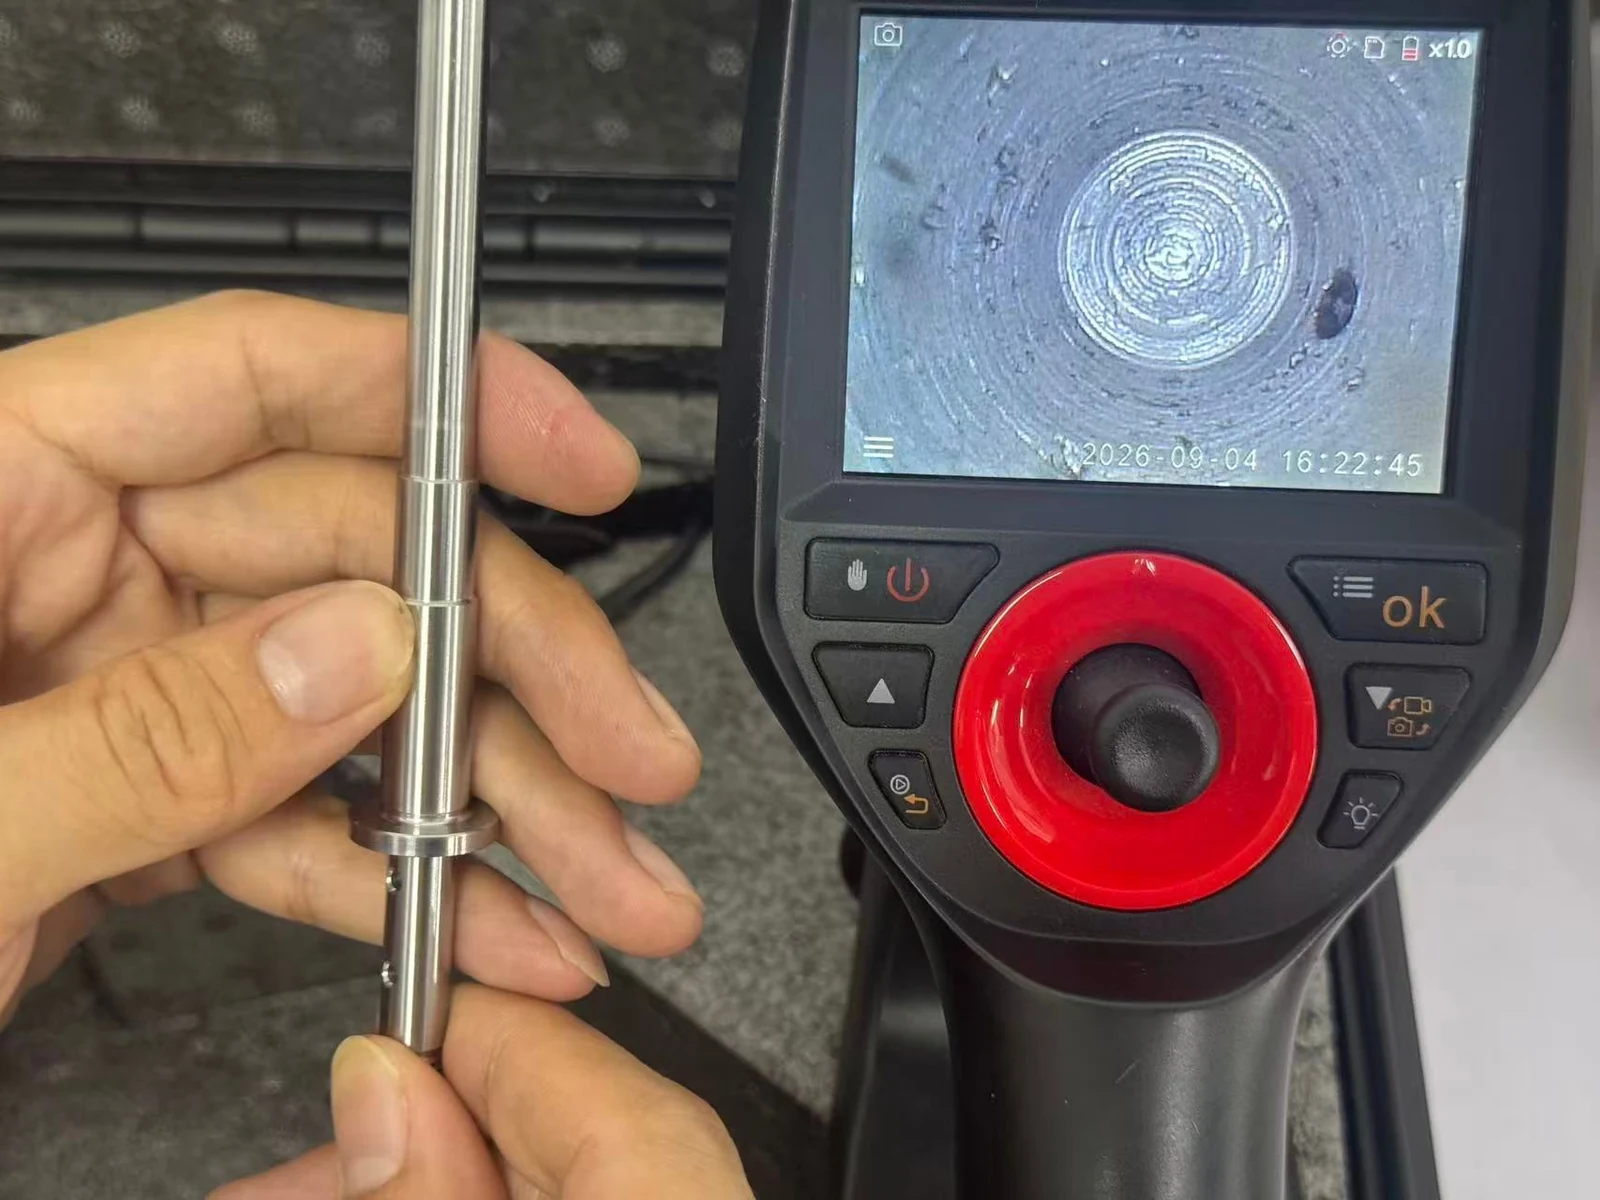
Ogni pezzo di questo ordine di 2.000 componenti torniti e rettificati è stato ispezionato con un boroscopio dopo la sbavatura interna.
Consultate il caso e la misura del diametro esterno di 8,003 mm →Le attrezzature di controllo di OUJI includono una CMM ZEISS, un altimetro TESA e un rugosimetro Mitutoyo.
IL VOSTRO PROSSIMO PEZZO TORNITO
Condividete i requisiti del pezzo e la quantità per la valutazione tecnica e la preparazione del preventivo. Avete ancora dubbi su accoppiamenti, materiale o produzione? Contattate il supporto al progetto.
Discutete prima il vostro progetto →Modello 3D e disegno quotato nella revisione attuale. Includete filettature, riferimenti e accoppiamenti critici.
Quantità, grado e stato del materiale, finitura e data di consegna richiesta. Includete le quantità previste per gli ordini ripetuti, se note.
Indicate se avete bisogno dell’approvazione del primo pezzo, di rapporti dimensionali, di certificati dei materiali o del controllo di tutte le quote.
La revisione del disegno e del processo stabilisce l'ambito della lavorazione, i requisiti di ispezione, il prezzo e la consegna. I punti tecnici aperti vengono risolti prima della produzione.
OUJI ha lavorato acciaio inossidabile, leghe di alluminio e leghe di titanio con un'ampiezza totale della tolleranza dimensionale fino a 0,005 mm su caratteristiche selezionate. Per le plastiche tecniche, un'ampiezza totale di 0,03 mm è ottenibile in funzione della geometria del pezzo. Utilizziamo micrometri per interni ed esterni per i diametri e comparatori per l'oscillazione. Prezzi, tolleranze speciali e processo di lavorazione richiedono il riesame del disegno; per i pezzi complessi è necessario anche un modello 3D.