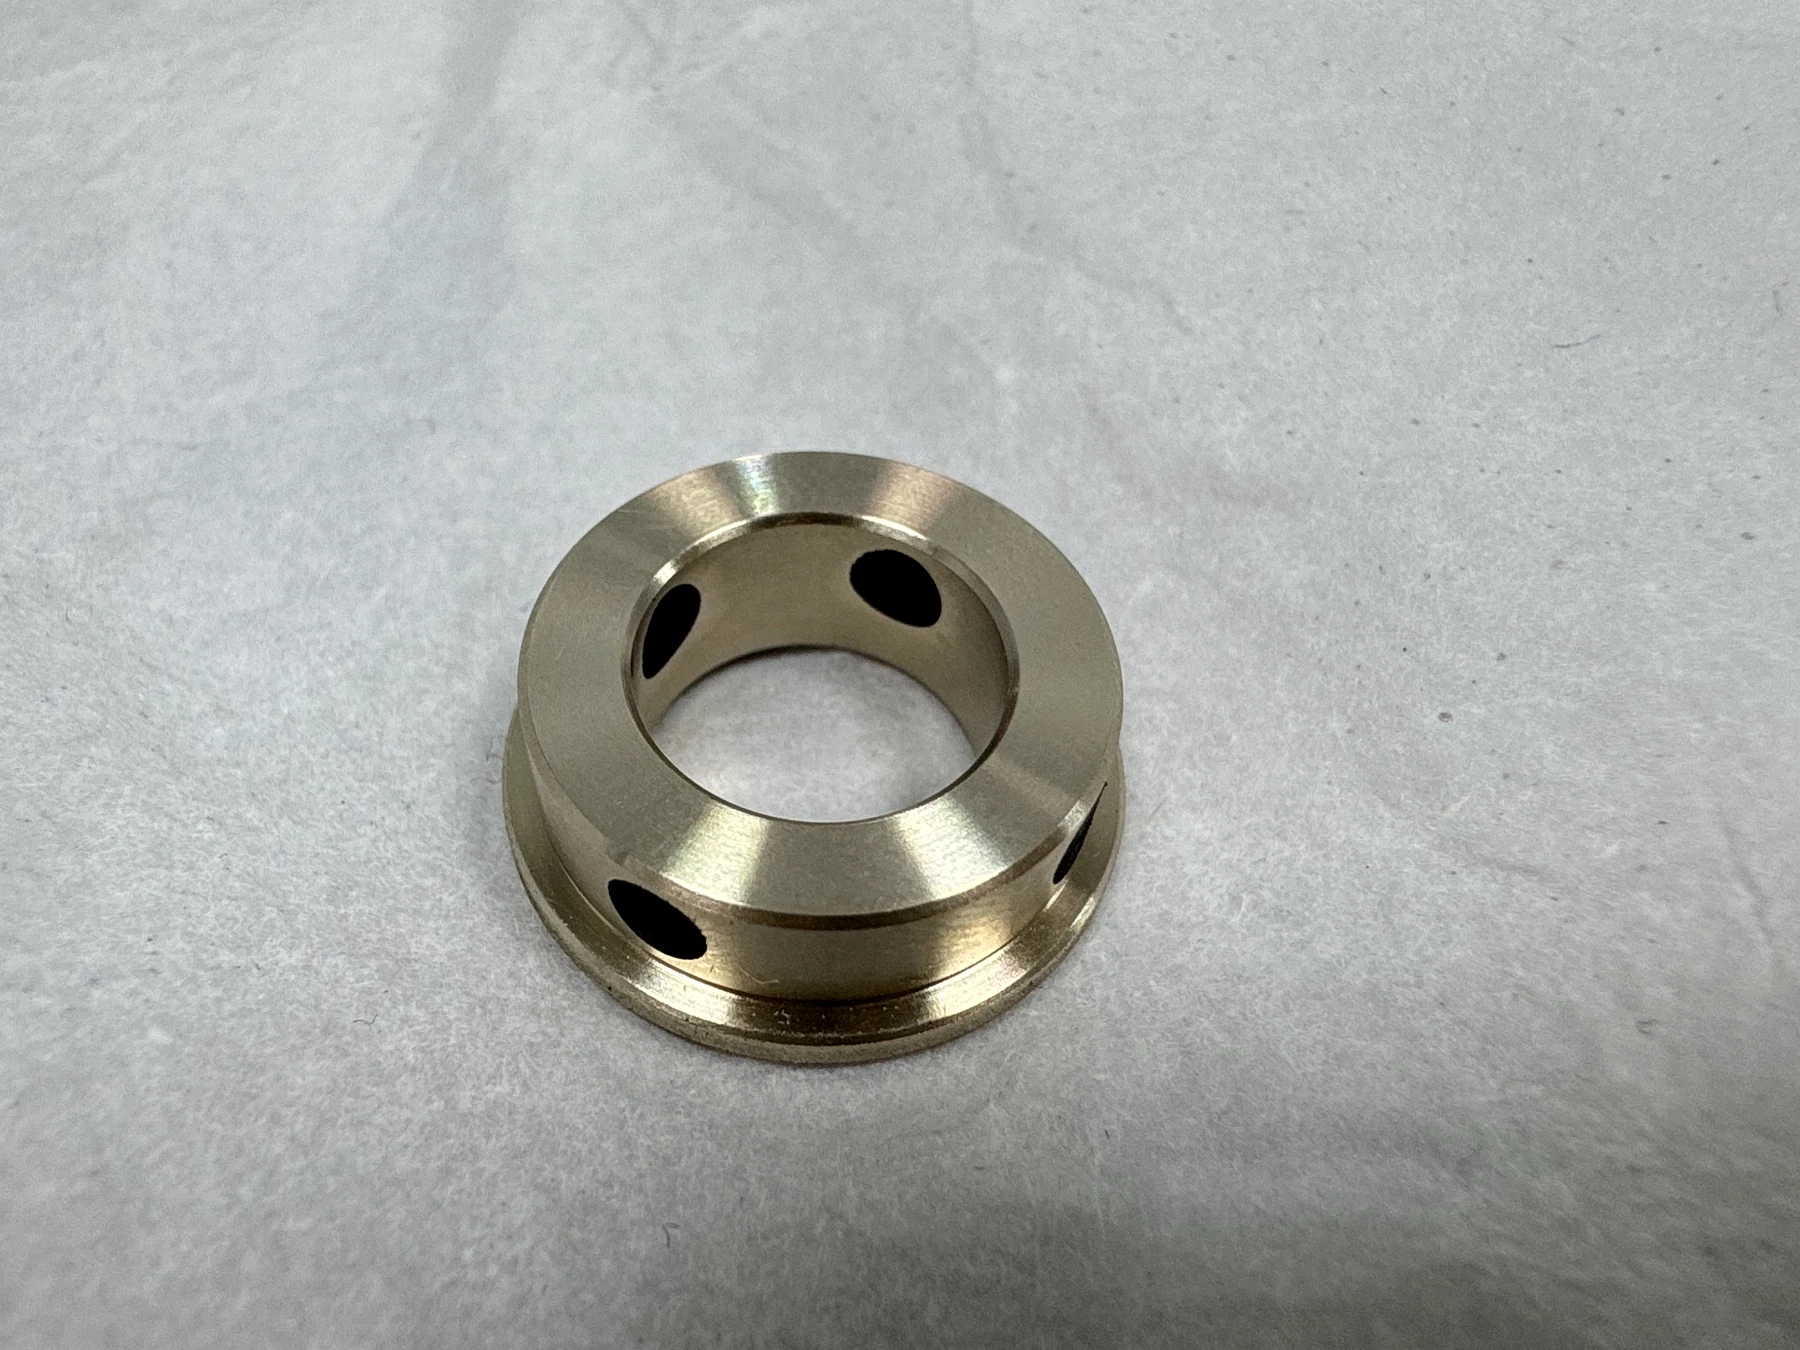
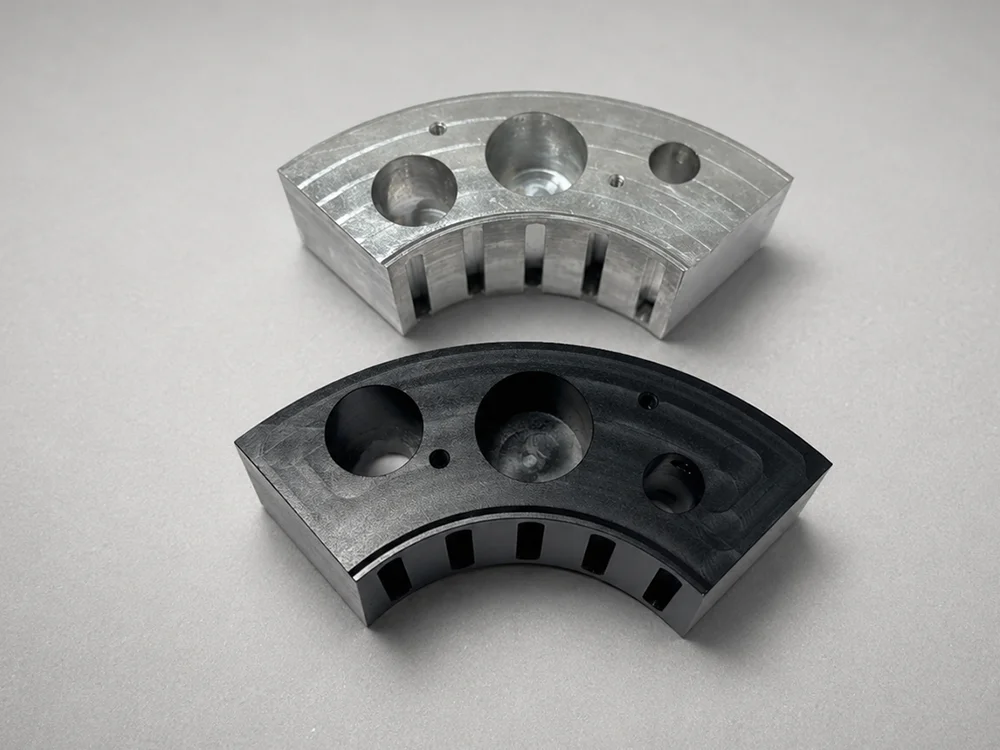
Tornitura e fresatura CNC · Robotica
Accoppiamenti P6/H6 e coassialità di 0,015 mm su un portasatelliti per riduttore robotico in 7075-T6
Il ciclo produttivo di un ordine di 3.300 pezzi ha previsto tornitura con ganasce tenere, un’attrezzatura di fresatura a 12 posizioni e controllo con CMM ZEISS per controllare gli accoppiamenti di precisione e le tolleranze geometriche (GD&T) di 0,01–0,02 mm sulle caratteristiche anteriori, posteriori e attorno all’asse di rotazione.
A colpo d'occhio
- Materiale
- Alluminio 7075-T6
- Processo
- Tornitura CNC con ganasce tenere, fresatura con attrezzatura a 12 posizioni e controllo con CMM ZEISS
- Applicazione
- Riduttore per robot industriale
- Volume di produzione
- 3.300 pezzi
- Accoppiamenti di precisione
- Fori per perni P6, foro H6 e diametro di centraggio h6
- requisiti GD&T
- 0,015 mm posizione e coassialità; 0,01-0,02 mm perpendicolarità
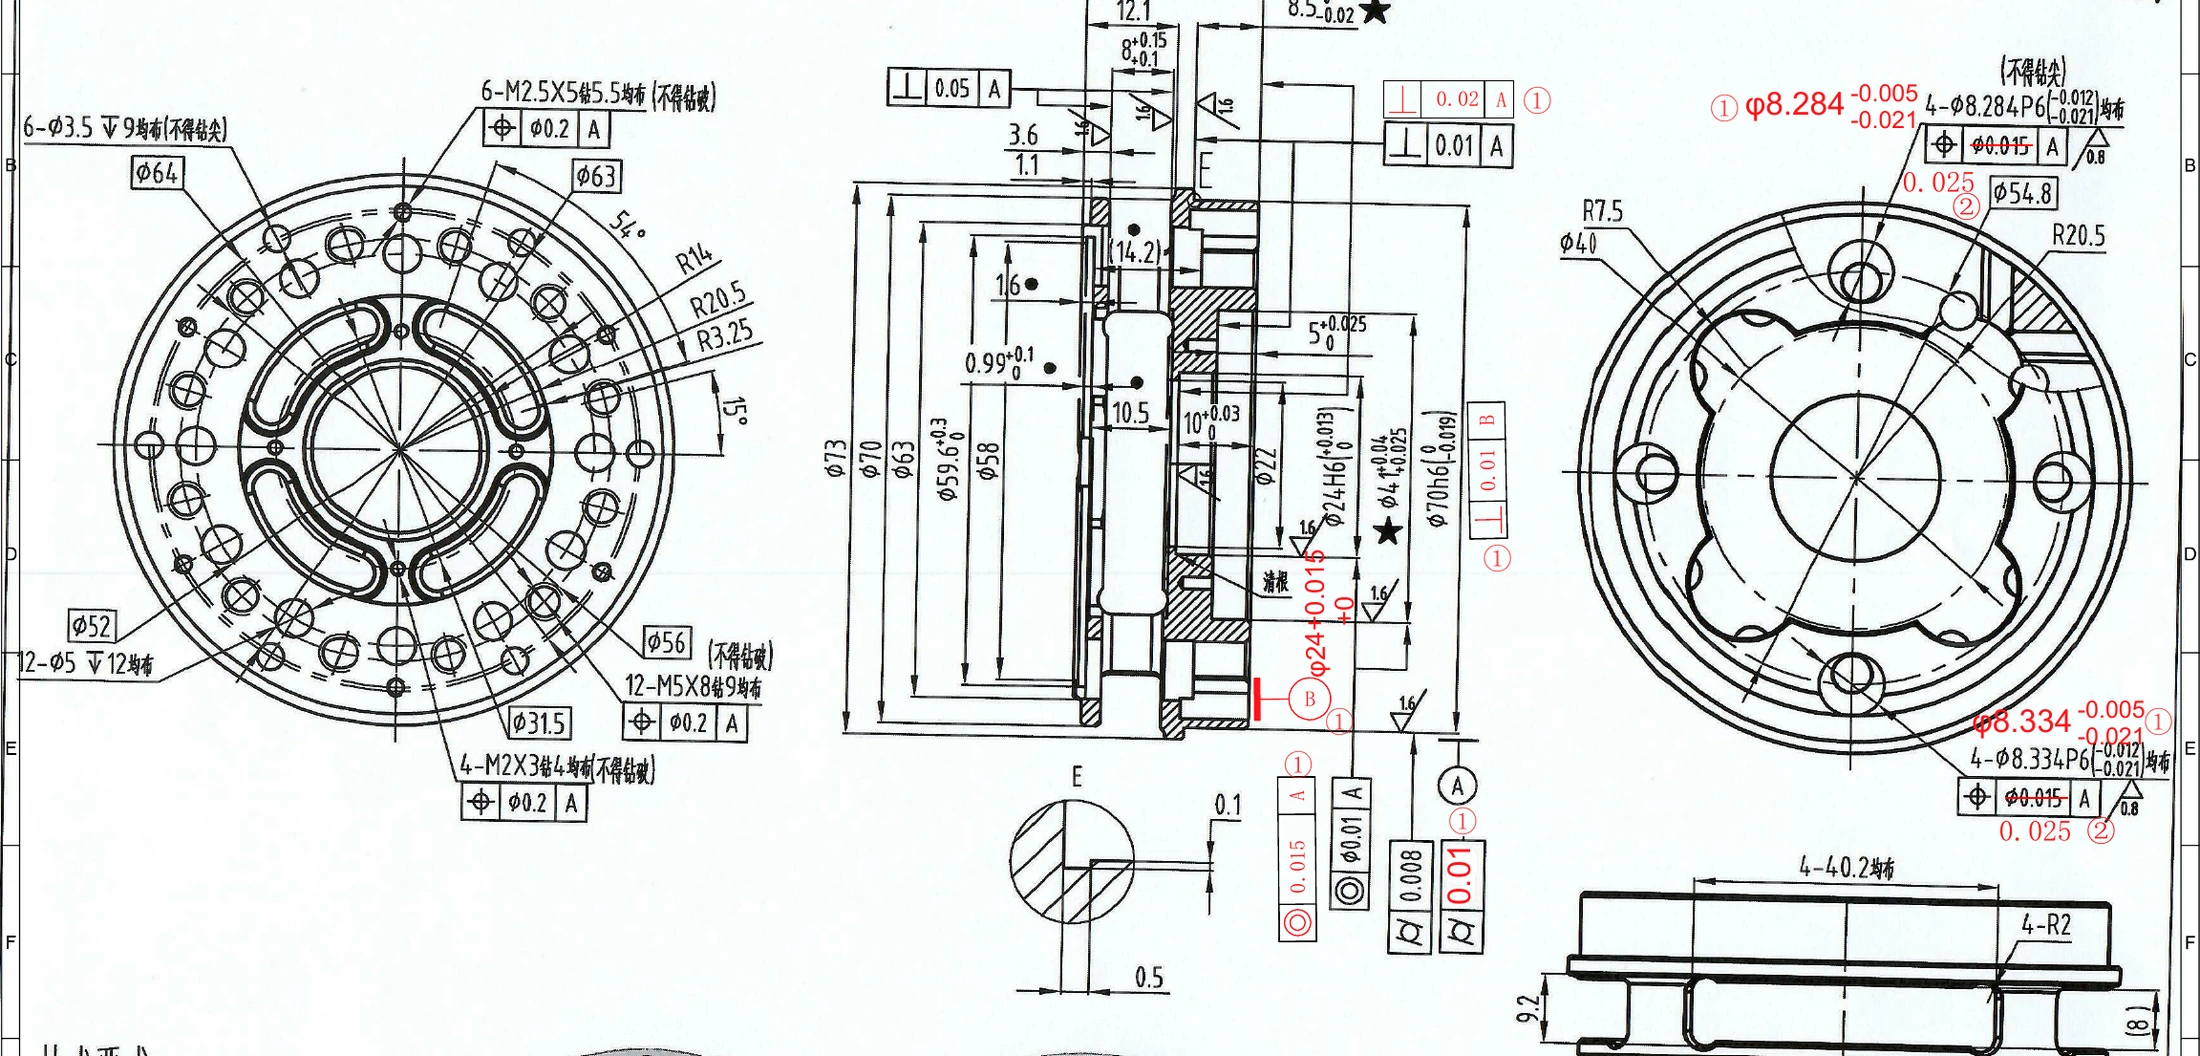
Dal disegno di produzione
Il Requisito, nelle Note Personali dell'Ingegnere
Il disegno di produzione collega gli accoppiamenti di precisione e i controlli GD&T trasversali ai riferimenti A e B. L'intestazione dell'ordine, i dettagli della revisione, le date, il numero del disegno, il codice del pezzo e le informazioni sul personale sono stati esclusi da questo estratto pubblicato.
01
La Sfida
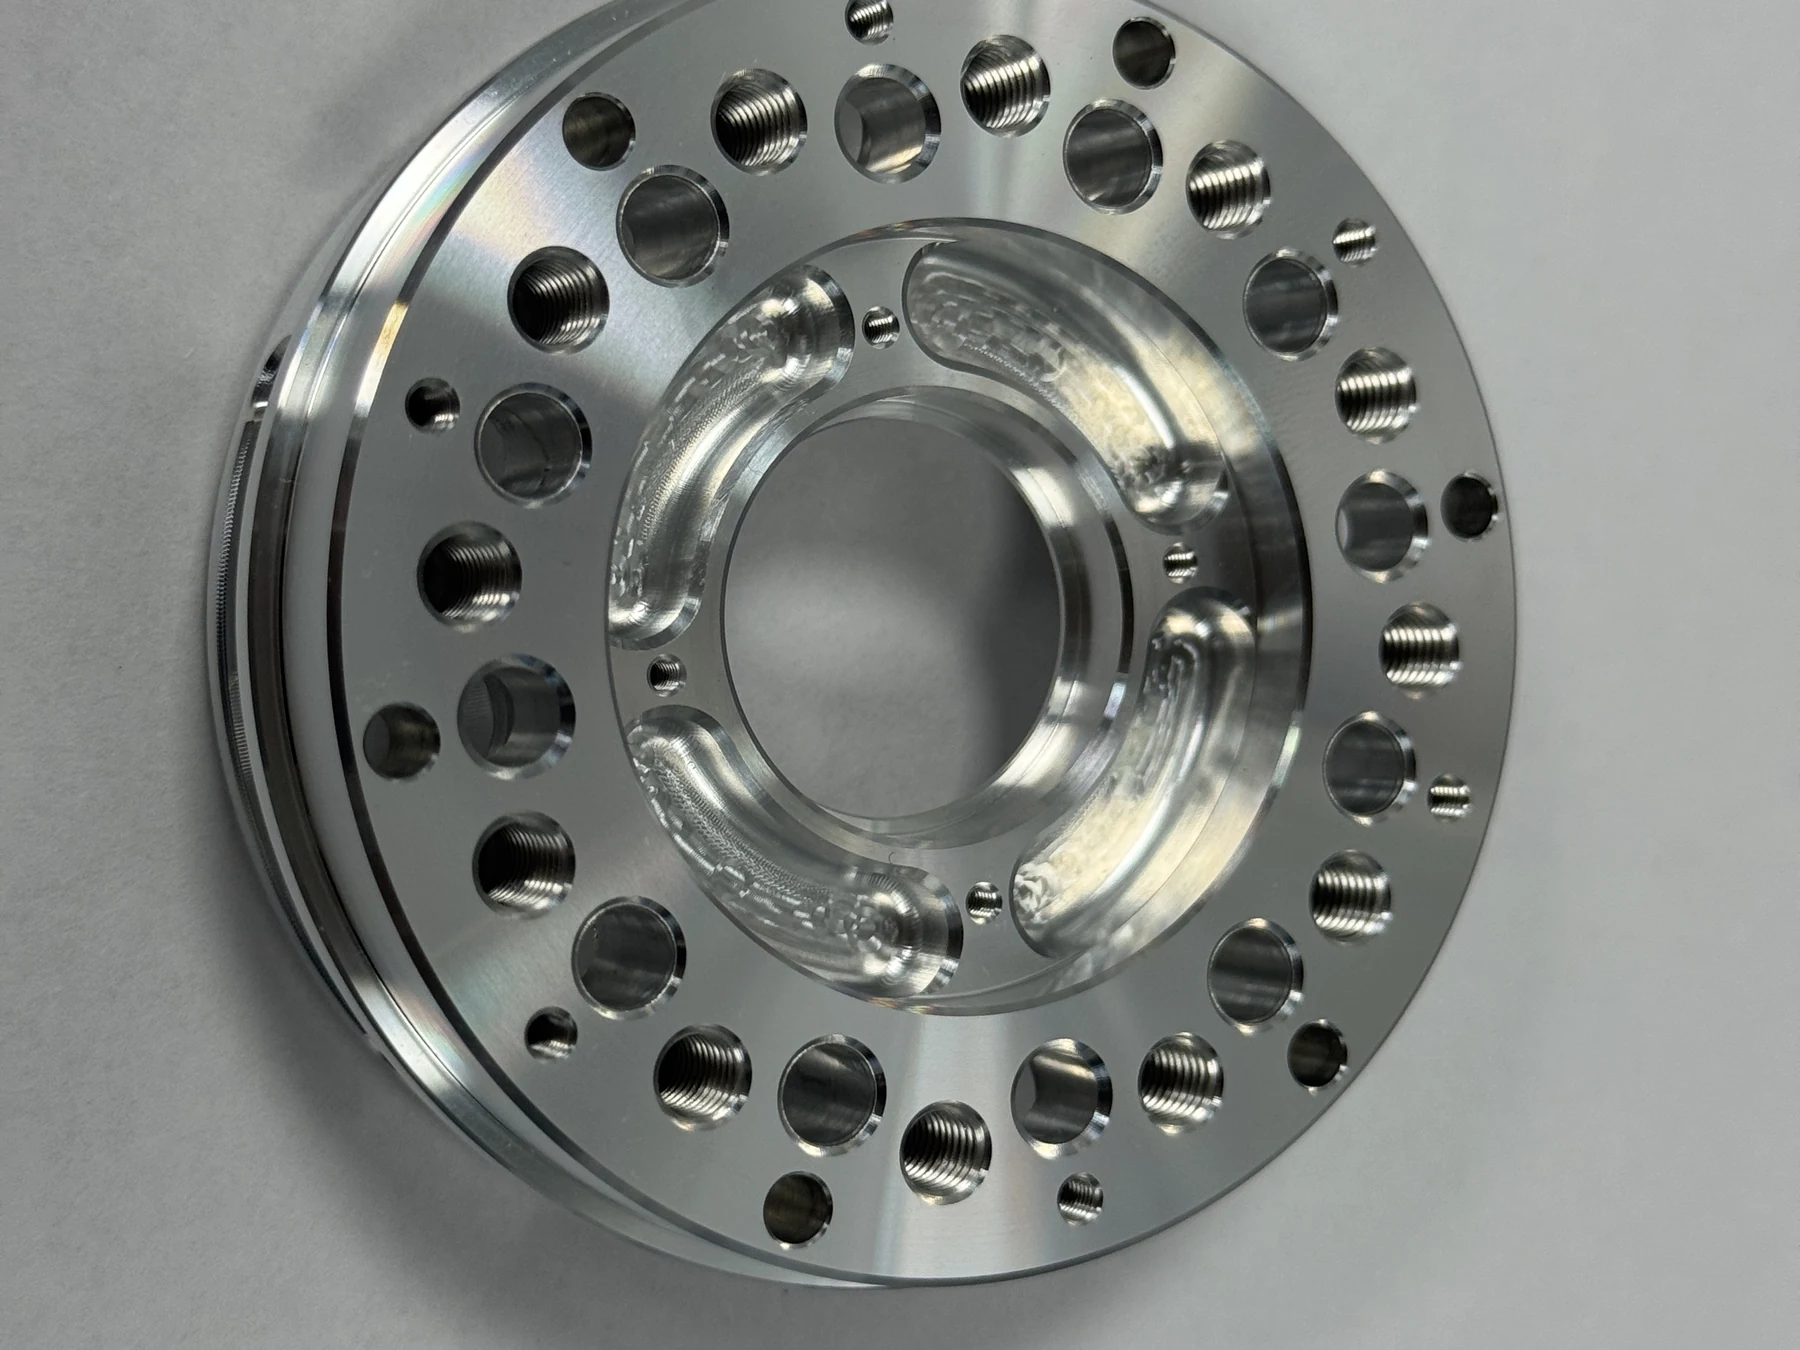
Questo portasatelliti di secondo stadio in 7075-T6 combina lavorazioni diverse su ogni lato accessibile. Sul lato anteriore presenta una fitta corona di fori filettati e passanti attorno a un profilo interno lavorato; sul lato posteriore combina un risalto centrale quadrato, quattro fori maggiorati e una tasca più profonda; il diametro esterno comprende inoltre caratteristiche radiali e interfacce di rotazione. Due schemi P6 a quattro fori, un foro H6 e un centraggio h6 sono correlati tramite i riferimenti A e B, con tolleranze di posizione e coassialità di 0,015 mm e di perpendicolarità di 0,01-0,02 mm. Tali relazioni dovevano essere mantenute durante tornitura, fresatura e riposizionamenti ripetuti su un ordine di produzione di 3.300 pezzi, non soltanto su un pezzo campione.
02
Approccio di OUJI
OUJI ha suddiviso la tornitura e la lavorazione su più facce in operazioni controllate. Le ganasce tenere posizionavano il componente per la tornitura CNC del diametro esterno e delle caratteristiche concentriche. I pezzi venivano poi trasferiti su una piastra di staffaggio dedicata a 12 posizioni per la fresatura in lotto. Lo stesso schema di posizionamento nelle dodici stazioni uniformava appoggio e serraggio, senza ricostruire il piazzamento per ogni pezzo. Dopo la lavorazione, i diametri e le caratteristiche geometriche legati ai riferimenti venivano verificati su una macchina di misura a coordinate ZEISS; il rapporto del programma registrava sia i valori misurati sia le rispettive fasce di tolleranza.
03
Il Risultato
Il rapporto CMM ZEISS pubblicato registra nove caratteristiche controllate sul componente esaminato, tutte entro i limiti indicati. La cilindricità misurata è 0,0019 mm, con limite 0,0100 mm. Le perpendicolarità misurate sono 0,0013 mm e 0,0051 mm, con limiti rispettivamente 0,0100 mm e 0,0200 mm. Le coassialità misurate sono 0,0014 mm e 0,0015 mm, con limite 0,0150 mm. Il centraggio da 70 mm misura 69,9900 mm, nella fascia del rapporto 70,0000/+0,0000/-0,0190 mm; il foro da 24 mm misura 24,0123 mm, nella fascia 24,0000/+0,0150/-0,0000 mm. Questi valori documentano il componente controllato e non costituiscono uno studio della capacità del processo sulle 3.300 unità.
Sequenza produttiva
Dalla tornitura con ganasce tenere ai risultati CMM documentati
La sequenza fotografata segue lo stesso componente attraverso tornitura, staffaggio ripetibile del lotto, controllo dimensionale e verifica finale delle facce anteriore e posteriore.
L’attrezzatura a 12 posizioni standardizza il posizionamento e il serraggio di un lotto di dodici pezzi. Non elimina tutti i cambi di piazzamento; per questo, dopo la lavorazione, la relazione tra i riferimenti nelle diverse operazioni viene nuovamente verificata con la CMM.
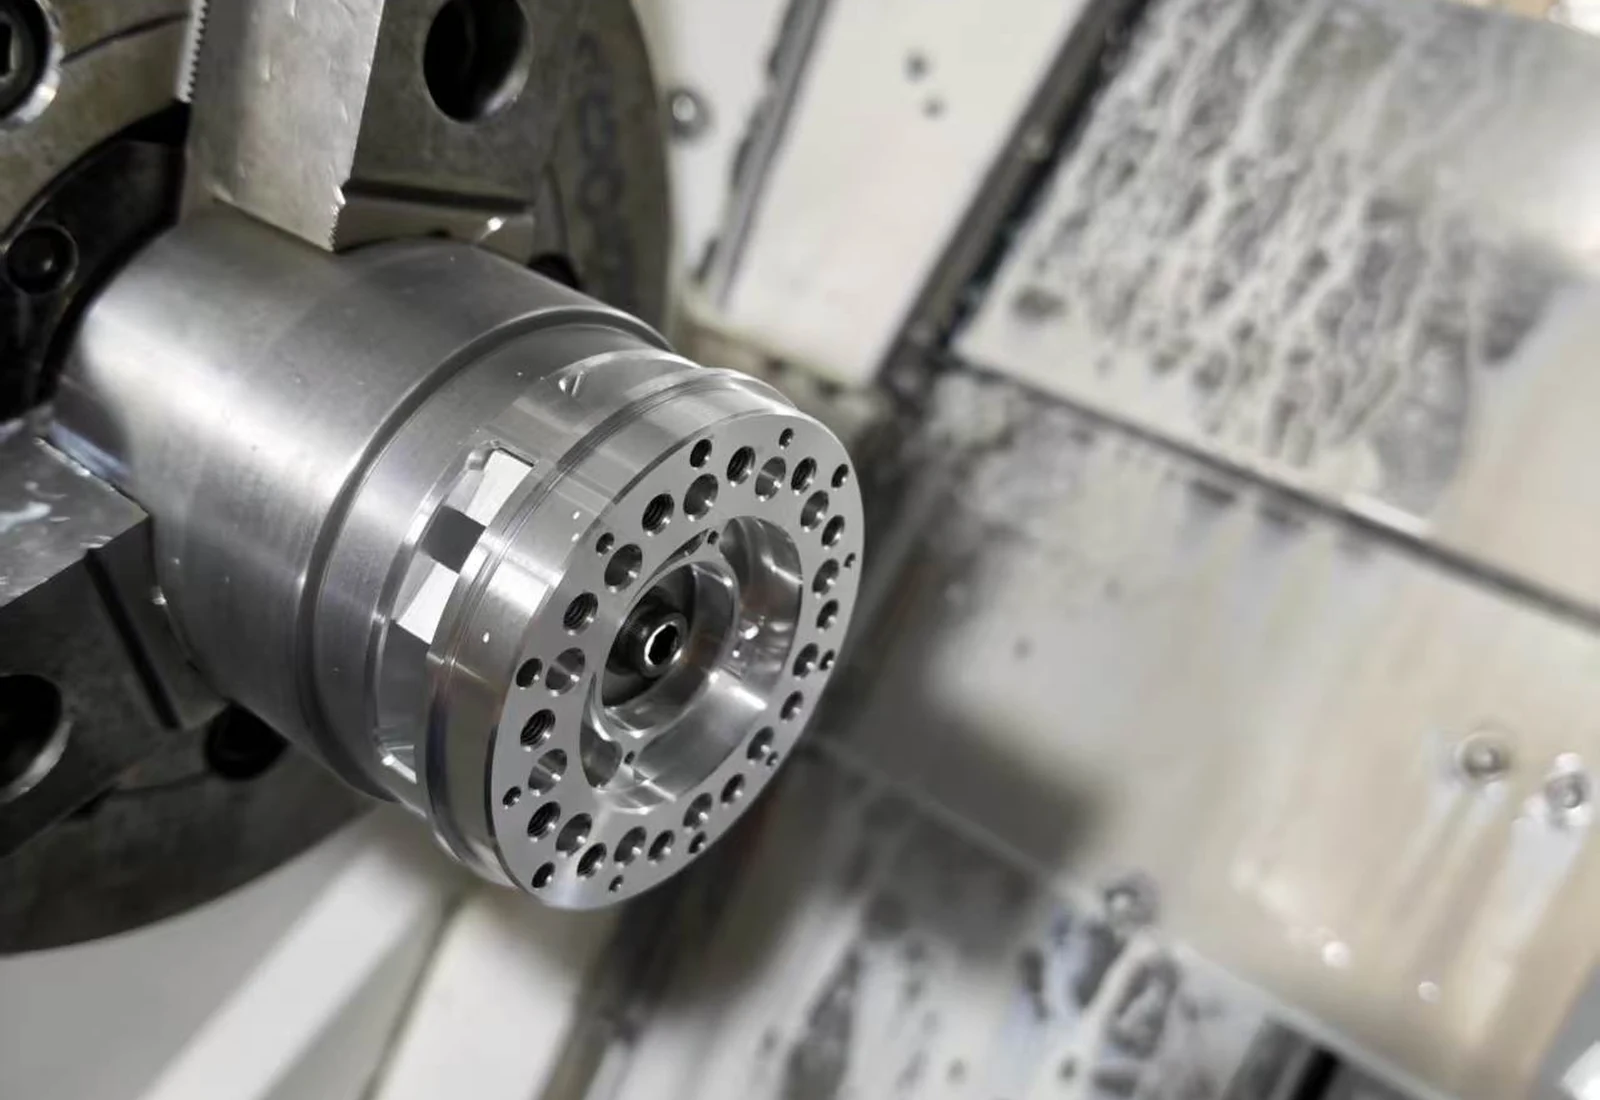
01 · Tornitura CNC
Posizionare il componente con ganasce tenere per la tornitura
Le ganasce tenere sostengono il diametro esterno mentre il tornio realizza le superfici concentriche e la geometria del centraggio. La fotografia dello stato intermedio mostra la faccia con la corona di fori mentre il componente è ancora serrato per la tornitura.
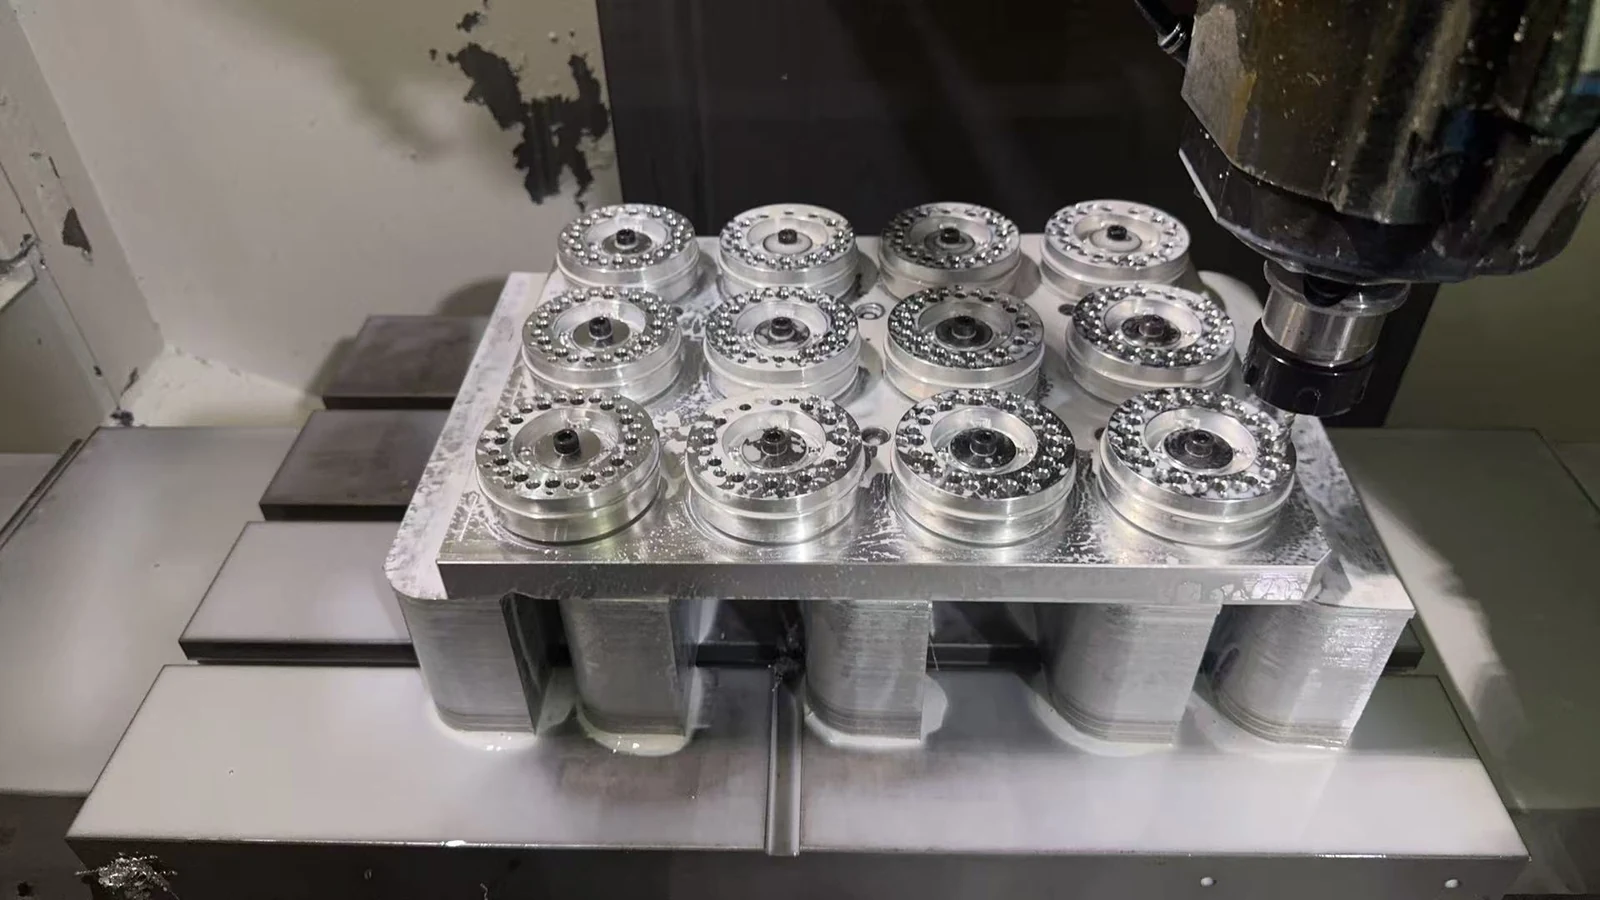
02 · Fresatura in lotto
Uniformare il posizionamento nelle dodici stazioni di staffaggio
Una piastra di staffaggio dedicata trattiene contemporaneamente dodici pezzi per la fresatura sequenziale. Riutilizzare lo stesso schema di posizionamento riduce le variazioni di piazzamento tra i pezzi durante il completamento controllato delle caratteristiche fresate anteriori, posteriori e radiali.
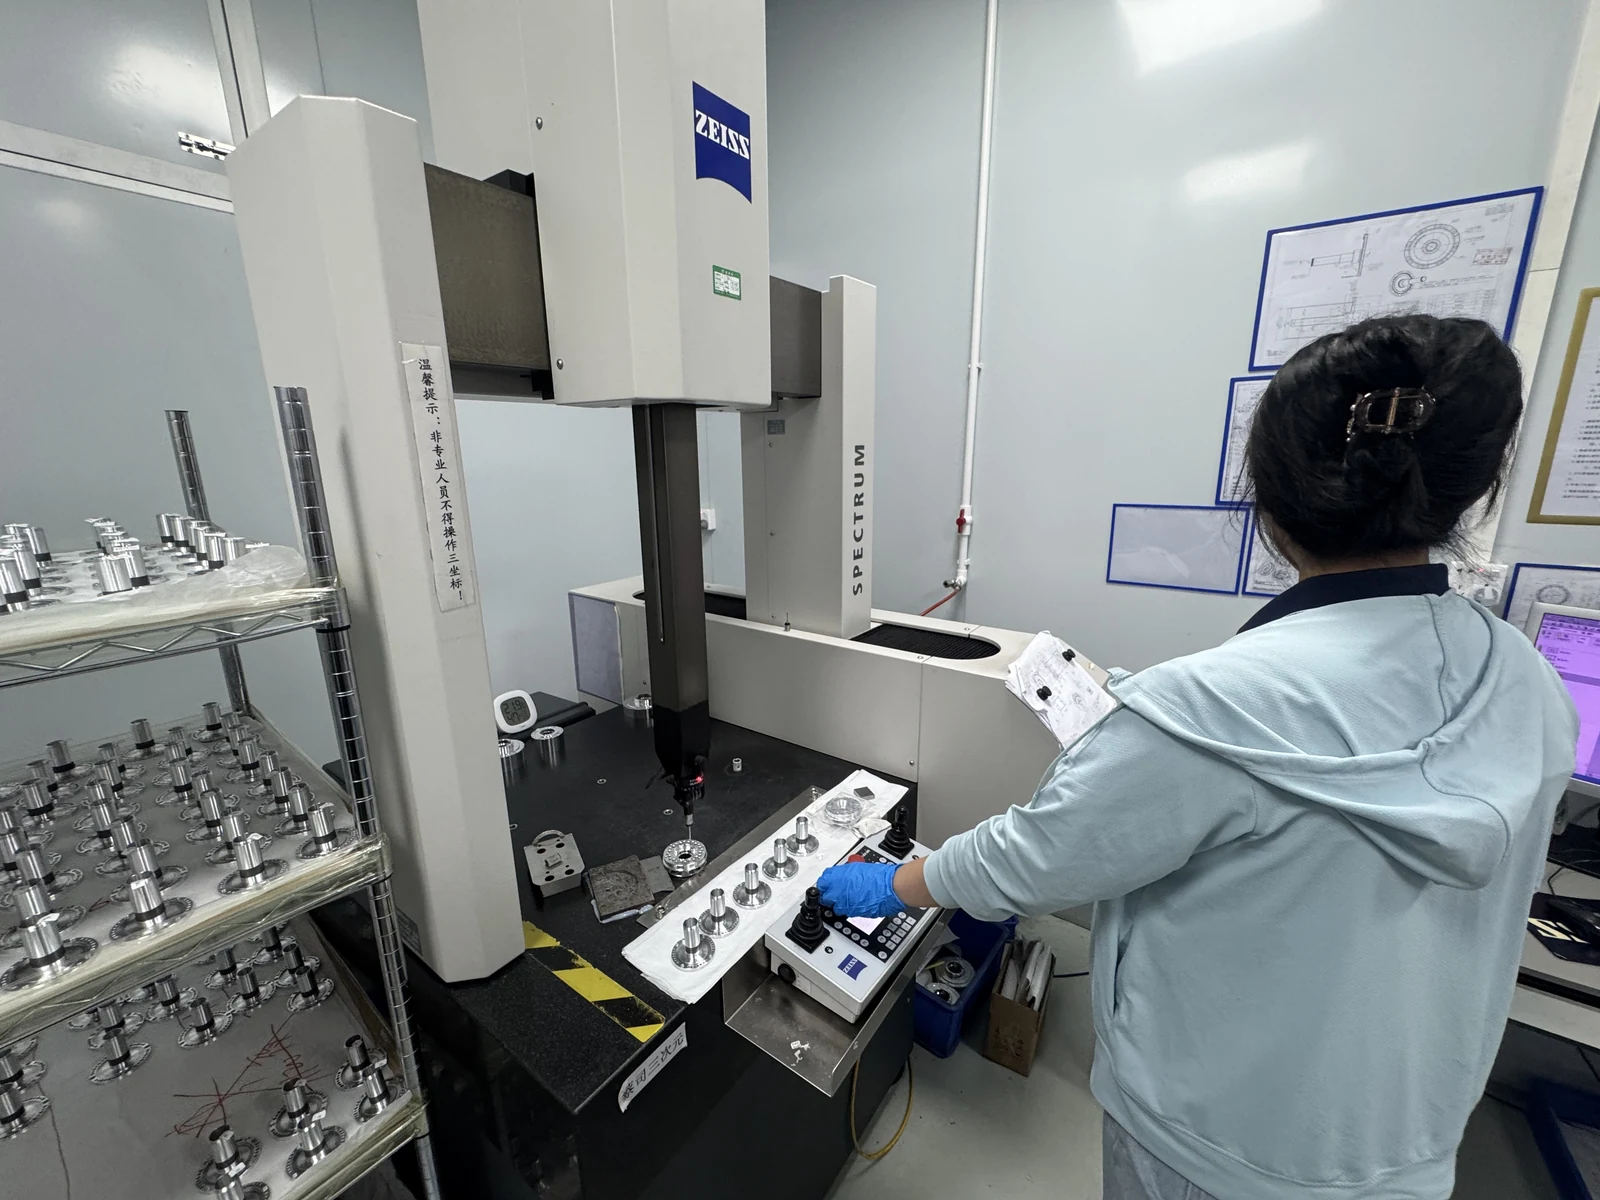
03 · Ispezione CMM
Misurare su una CMM ZEISS la geometria legata ai riferimenti
Il programma di ispezione controlla i diametri controllati insieme a cilindricità, perpendicolarità e coassialità. I pezzi sono posizionati accanto alla macchina mentre la sonda esegue la sequenza di misurazione programmata.
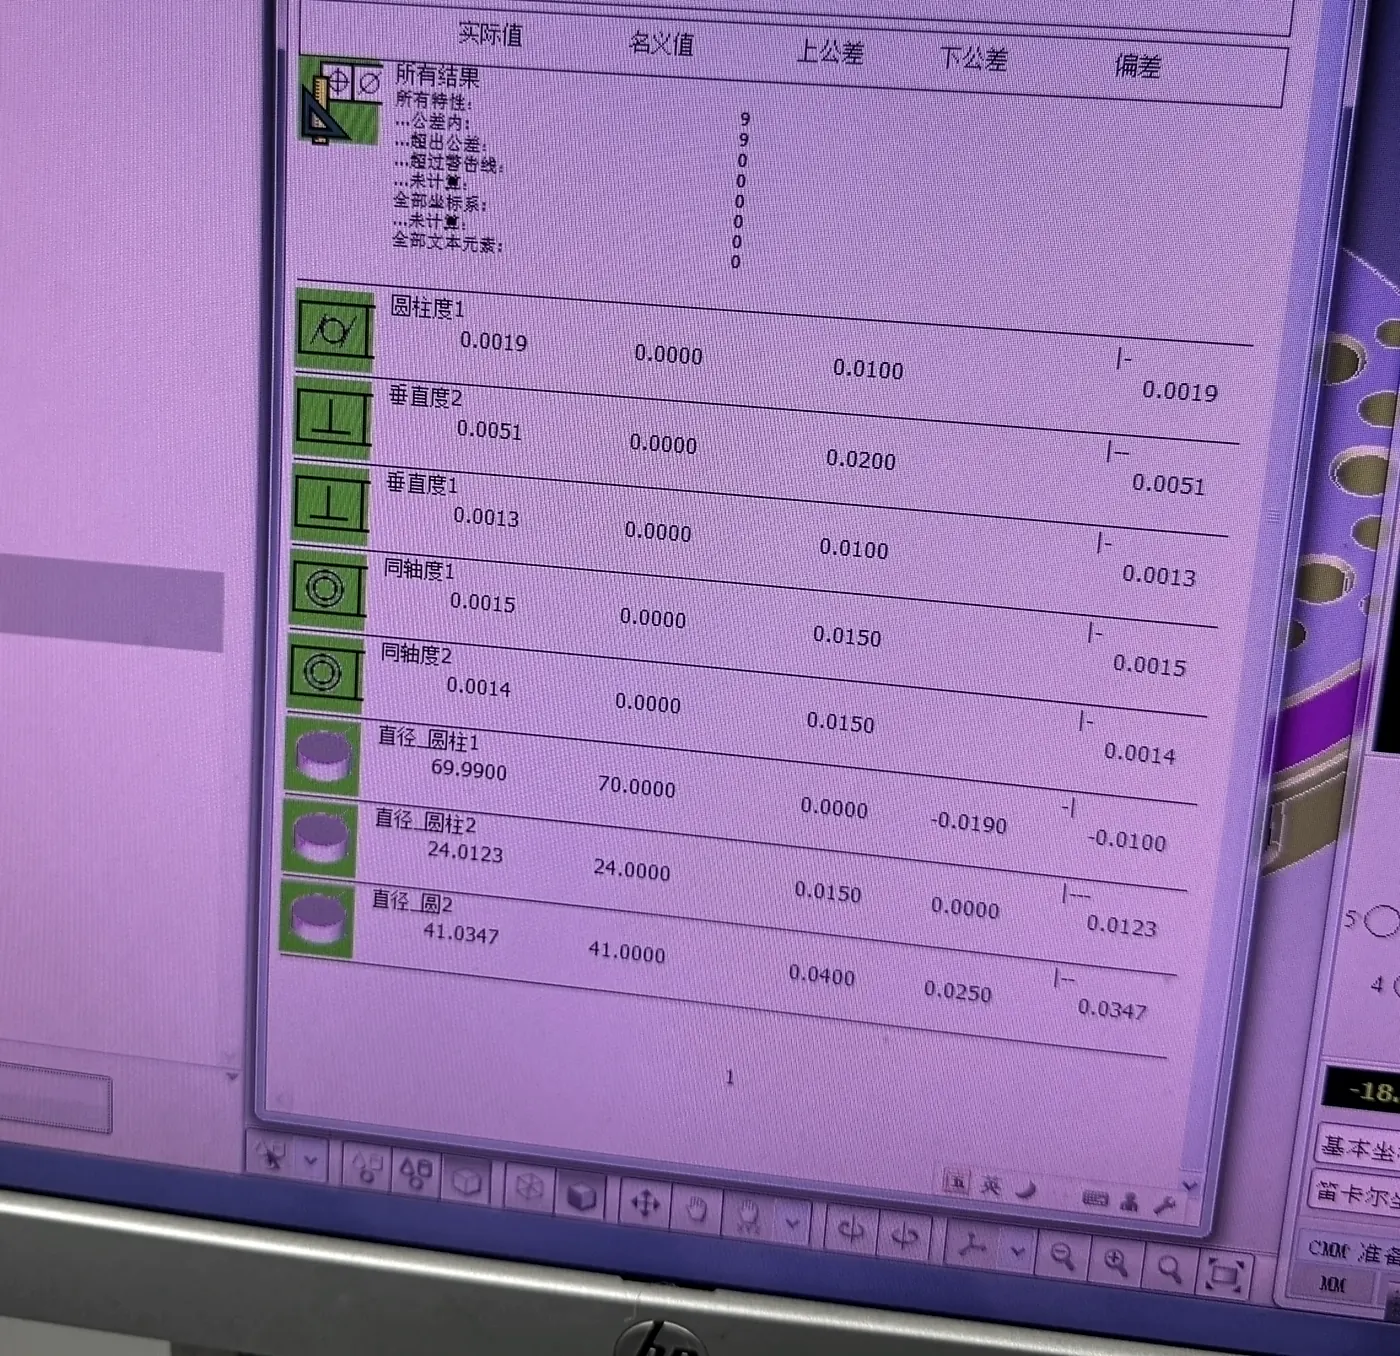
04 · Risultati registrati
Confrontate ogni valore misurato con il limite indicato nel rapporto
L'estratto del rapporto pubblicato contiene le nove caratteristiche controllate e le loro fasce di tolleranza. Tutte e nove sono mostrate entro tolleranza. Nome del programma, codice del pezzo, metadati dell'ordine, operatore e data sono stati esclusi dall'immagine.
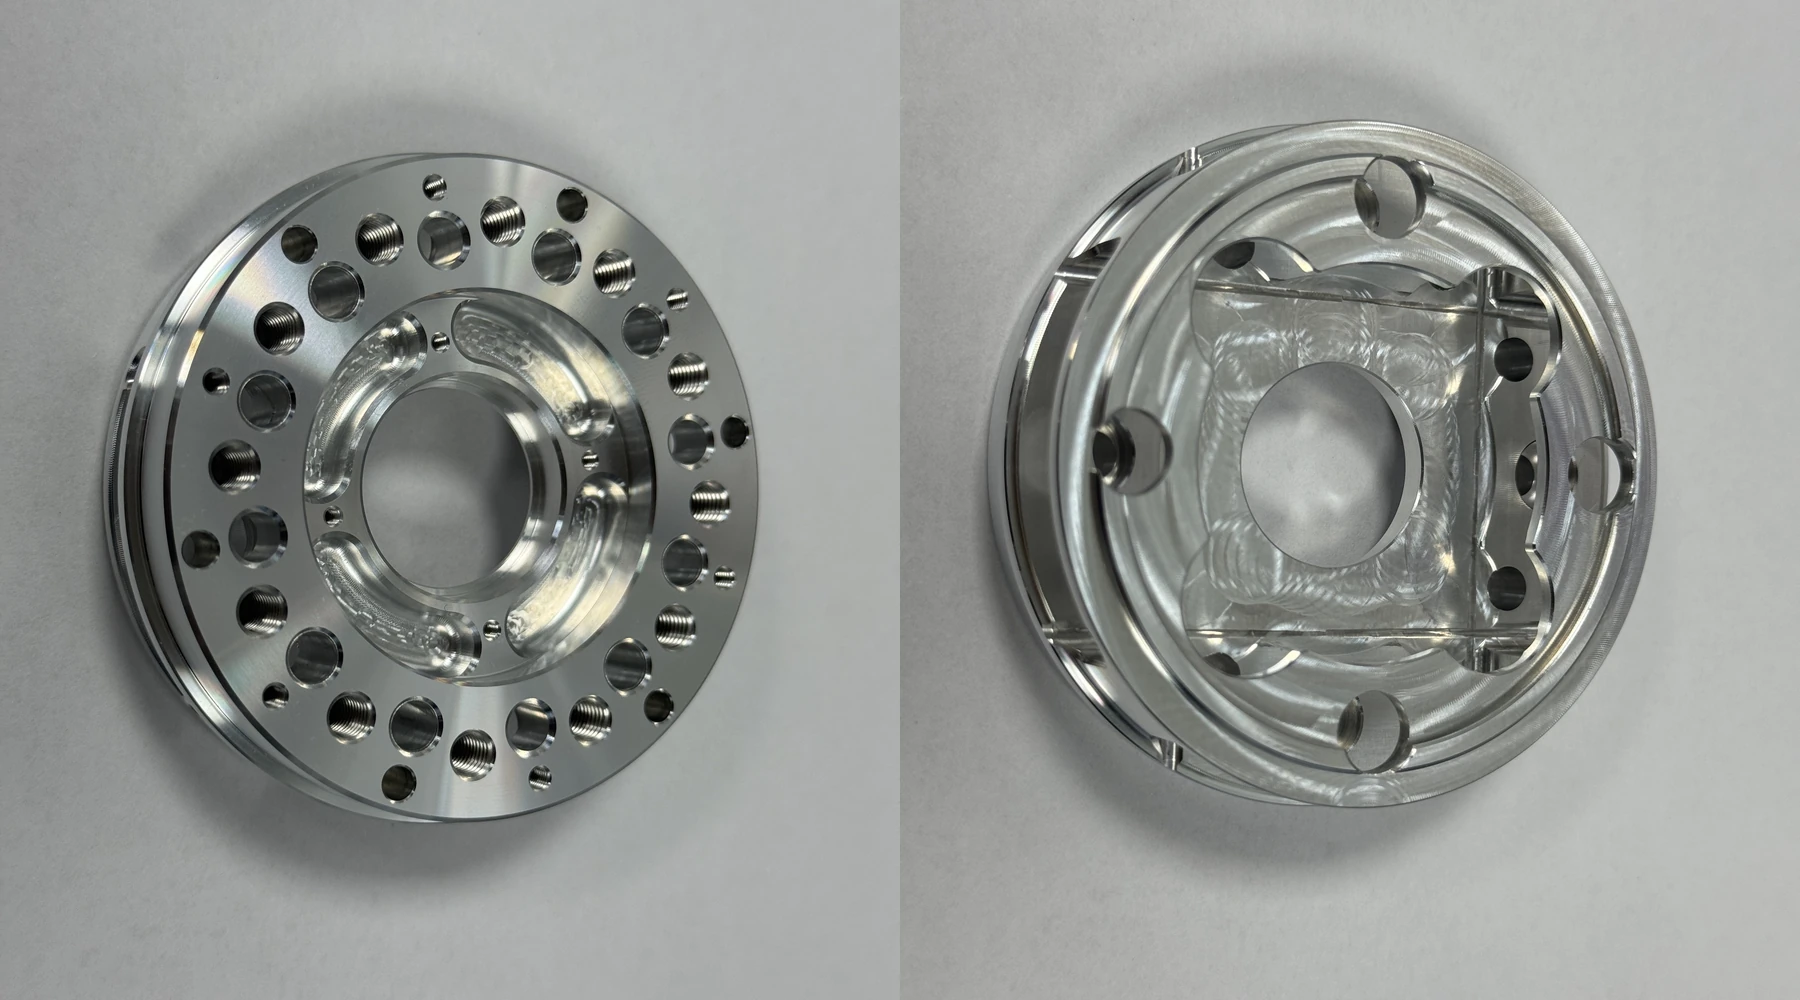
05 · Geometria finita
Esaminate le caratteristiche completate sui lati anteriore e posteriore
Le due viste del componente finito mostrano perché il ciclo non può essere ridotto a una semplice lavorazione di flangia: la fitta corona di fori anteriore e il profilo interno si combinano con una diversa tasca posteriore, un risalto e uno schema di quattro fori, condividendo lo stesso sistema di riferimenti funzionali.
Fonti e riferimenti tecnici
- ISO 286-1:2010 — Sistema di codici ISO per tolleranze sulle dimensioni lineari — ISO (International Organization for Standardization)
Definisce il sistema di tolleranza e codice di accoppiamento utilizzato dalle designazioni P6, H6 e h6 menzionate nel disegno di produzione.
- ISO 286-2:2010 — Tabelle delle classi di tolleranza standard e delle deviazioni limite — ISO (International Organization for Standardization)
Fornisce le classi di tolleranza normalizzate e le tabelle degli scostamenti limite per fori e alberi.
- GB/T 1804-2000 — Tolleranze generali per dimensioni lineari e angolari senza indicazioni individuali di tolleranza — Amministrazione per la Standardizzazione della Cina
Il disegno di produzione applica la classe m alle dimensioni senza una tolleranza individuale.
- GB/T 1184-1996 — Tolleranze geometriche; tolleranza geometrica per caratteristiche senza indicazioni individuali di tolleranza — Amministrazione per la Standardizzazione della Cina
Il disegno di produzione applica la classe k alle caratteristiche geometriche senza una tolleranza individuale.
Avete una domanda specifica sul progetto?