CNC Draaien & Frezen · Robotica
Behoud van P6/H6-passingen en 0,015 mm coaxialiteit bij een planeetdrager van 7075-T6 voor een robotreductiekast
Bij een productieorder van 3.300 onderdelen werden draaien met zachte klauwen, een freesopspanning met 12 posities en ZEISS CMM-inspectie ingezet om nauwkeurige passingen en geometrische toleranties van 0,01–0,02 mm te beheersen voor kenmerken aan de voor- en achterzijde en rond de rotatieas.
In één oogopslag
- Materiaal
- 7075-T6 aluminium
- Proces
- CNC-draaien met zachte klauwen, frezen met een opspanmiddel voor 12 posities en ZEISS CMM-inspectie
- Toepassing
- Reductiekast voor industriële robot
- Productievolume
- 3.300 onderdelen
- Precisiepassingen
- P6-pengaten, H6-boring en h6-centreervlak
- GD&T vereisten
- 0,015 mm positie en coaxialiteit; 0,01-0,02 mm loodrechtheid
Van de productietekening
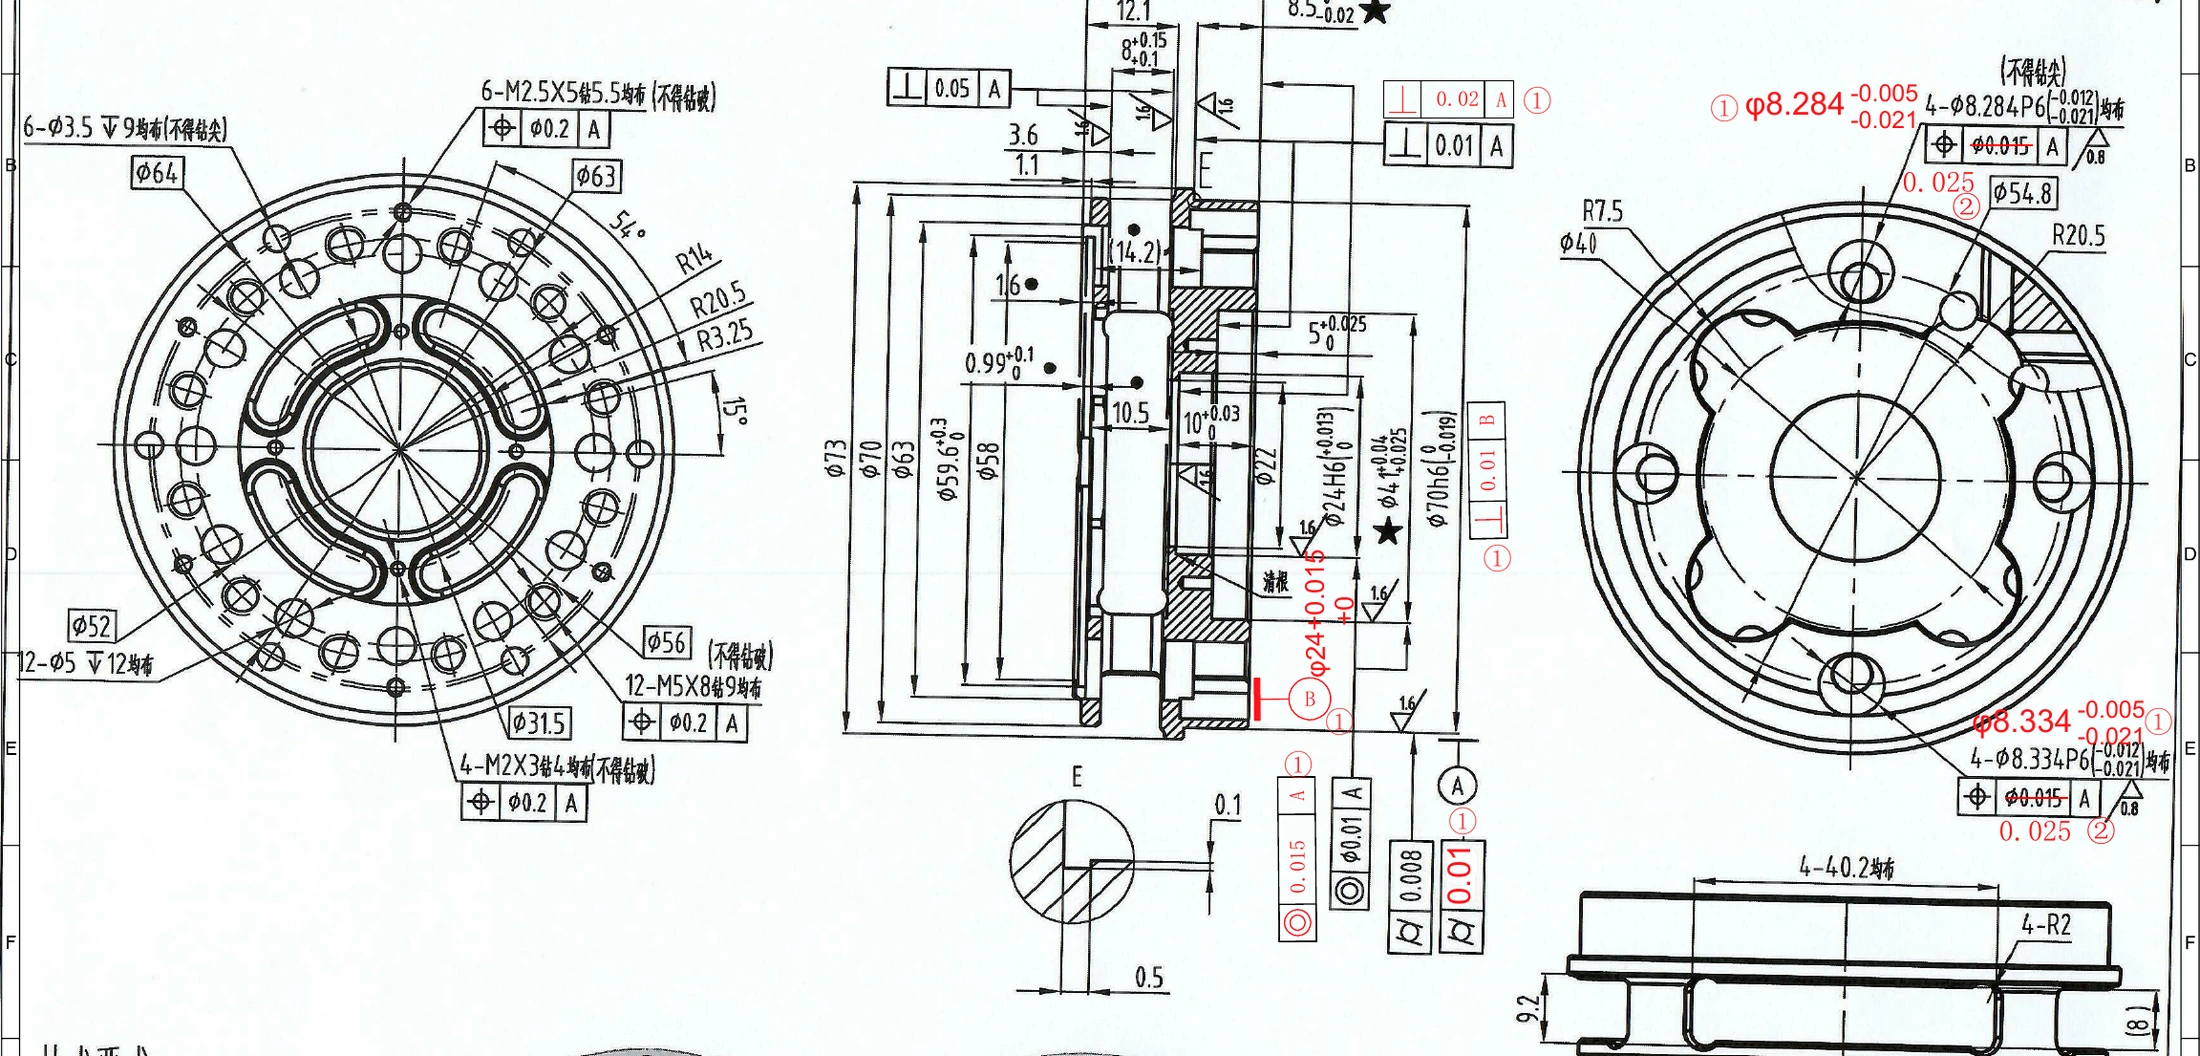
De Vereiste, in de Eigen Notities van de Engineer
De productietekening koppelt precisiepassingen en geometrische toleranties tussen verschillende vlakken aan de referenties A en B. Orderkop, revisiegegevens, datums, tekeningnummer, onderdeelcode en persoonsgegevens zijn weggelaten uit dit gepubliceerde fragment.
01
De Uitdaging
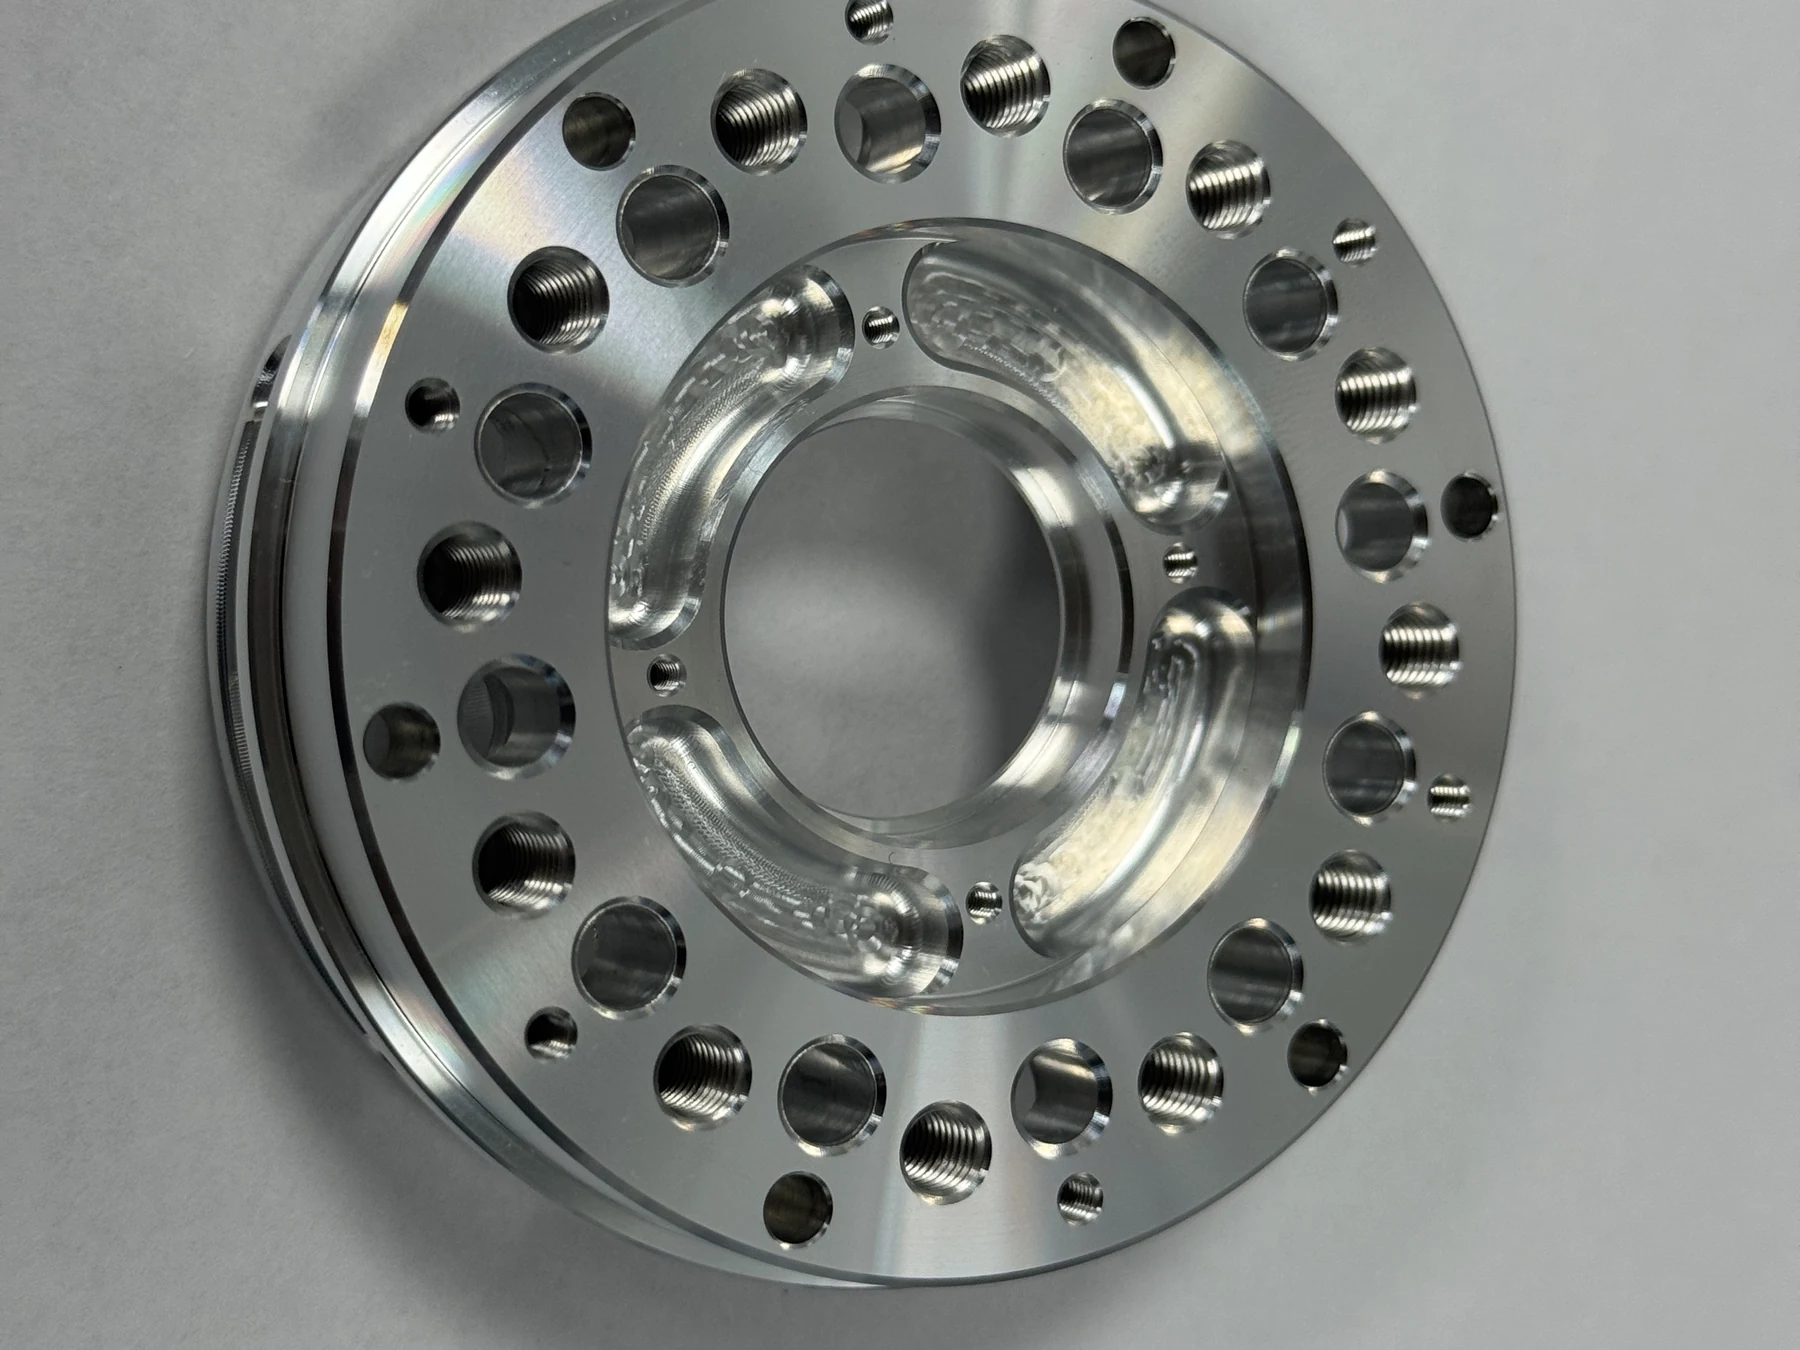
Deze 7075-T6-planetenwieldrager voor de tweede trap combineert verschillende kenmerksystemen op elke bereikbare zijde. De voorzijde bevat een dichte ring van draad- en doorlopende gaten rond een bewerkt binnenprofiel; de achterzijde combineert een vierkante centrale nok, vier grotere gaten en een diepere kamer; de buitendiameter bevat radiale kenmerken en rotatie-interfaces. Twee P6-patronen met vier gaten, een H6-boring en een h6-pasvlak zijn via referenties A en B aan elkaar gerelateerd, naast positie- en coaxialiteitstoleranties van 0,015 mm en haaksheidstoleranties van 0,01–0,02 mm. Deze relaties moesten tijdens draaien, frezen en herhaald opnieuw opspannen voor een productieorder van 3.300 onderdelen behouden blijven, niet alleen bij één showmodel.
02
Aanpak van OUJI
OUJI verdeelde het draaiwerk en de bewerking van meerdere vlakken over beheerste bewerkingen. Zachte klauwen positioneerden het onderdeel voor het CNC-draaien van de buitendiameter en concentrische kenmerken. Daarna gingen de onderdelen naar een speciale opspanplaat met 12 posities voor seriematig frezen. Dezelfde positioneeropbouw op twaalf opspanposities standaardiseerde hoe elk onderdeel werd geplaatst en geklemd, zonder voor elk werkstuk de opspanning opnieuw op te bouwen. Na de bewerking werden de diameters en geometrische kenmerken ten opzichte van hun referenties gecontroleerd op een ZEISS-coördinatenmeetmachine. Het geprogrammeerde rapport legde zowel de meetwaarde als de bijbehorende tolerantieband vast.
03
Het Resultaat
Het gepubliceerde ZEISS CMM-rapport bevat negen gecontroleerde kenmerken van het geïnspecteerde onderdeel, alle negen binnen de opgegeven grenzen. De cilindriciteit bedroeg 0,0019 mm bij een grenswaarde van 0,0100 mm. De haaksheid bedroeg 0,0013 mm en 0,0051 mm bij grenswaarden van respectievelijk 0,0100 mm en 0,0200 mm. De coaxialiteit bedroeg 0,0014 mm en 0,0015 mm bij een grenswaarde van 0,0150 mm. Het centreervlak van 70 mm werd gemeten op 69,9900 mm, binnen de rapportband van 70,0000/+0,0000/-0,0190 mm. De boring van 24 mm werd gemeten op 24,0123 mm, binnen de band van 24,0000/+0,0150/-0,0000 mm. Deze waarden documenteren het geïnspecteerde onderdeel; ze worden niet gepresenteerd als een onderzoek naar de procescapabiliteit voor alle 3.300 onderdelen.
Productiesequentie
Van draaien met zachte klauwen naar gedocumenteerde CMM-resultaten
De gefotografeerde route volgt hetzelfde onderdeel door de draaibewerking, herhaalbare batchopspanning, maatcontrole en uiteindelijke beoordeling van voor- en achterzijde.
Het opspanmiddel met 12 posities standaardiseert de positionering en klemming van twaalf onderdelen. Niet elke opspanwisseling vervalt daardoor. De referentierelatie tussen de bewerkingen wordt daarom na het bewerken opnieuw met de CMM gecontroleerd.
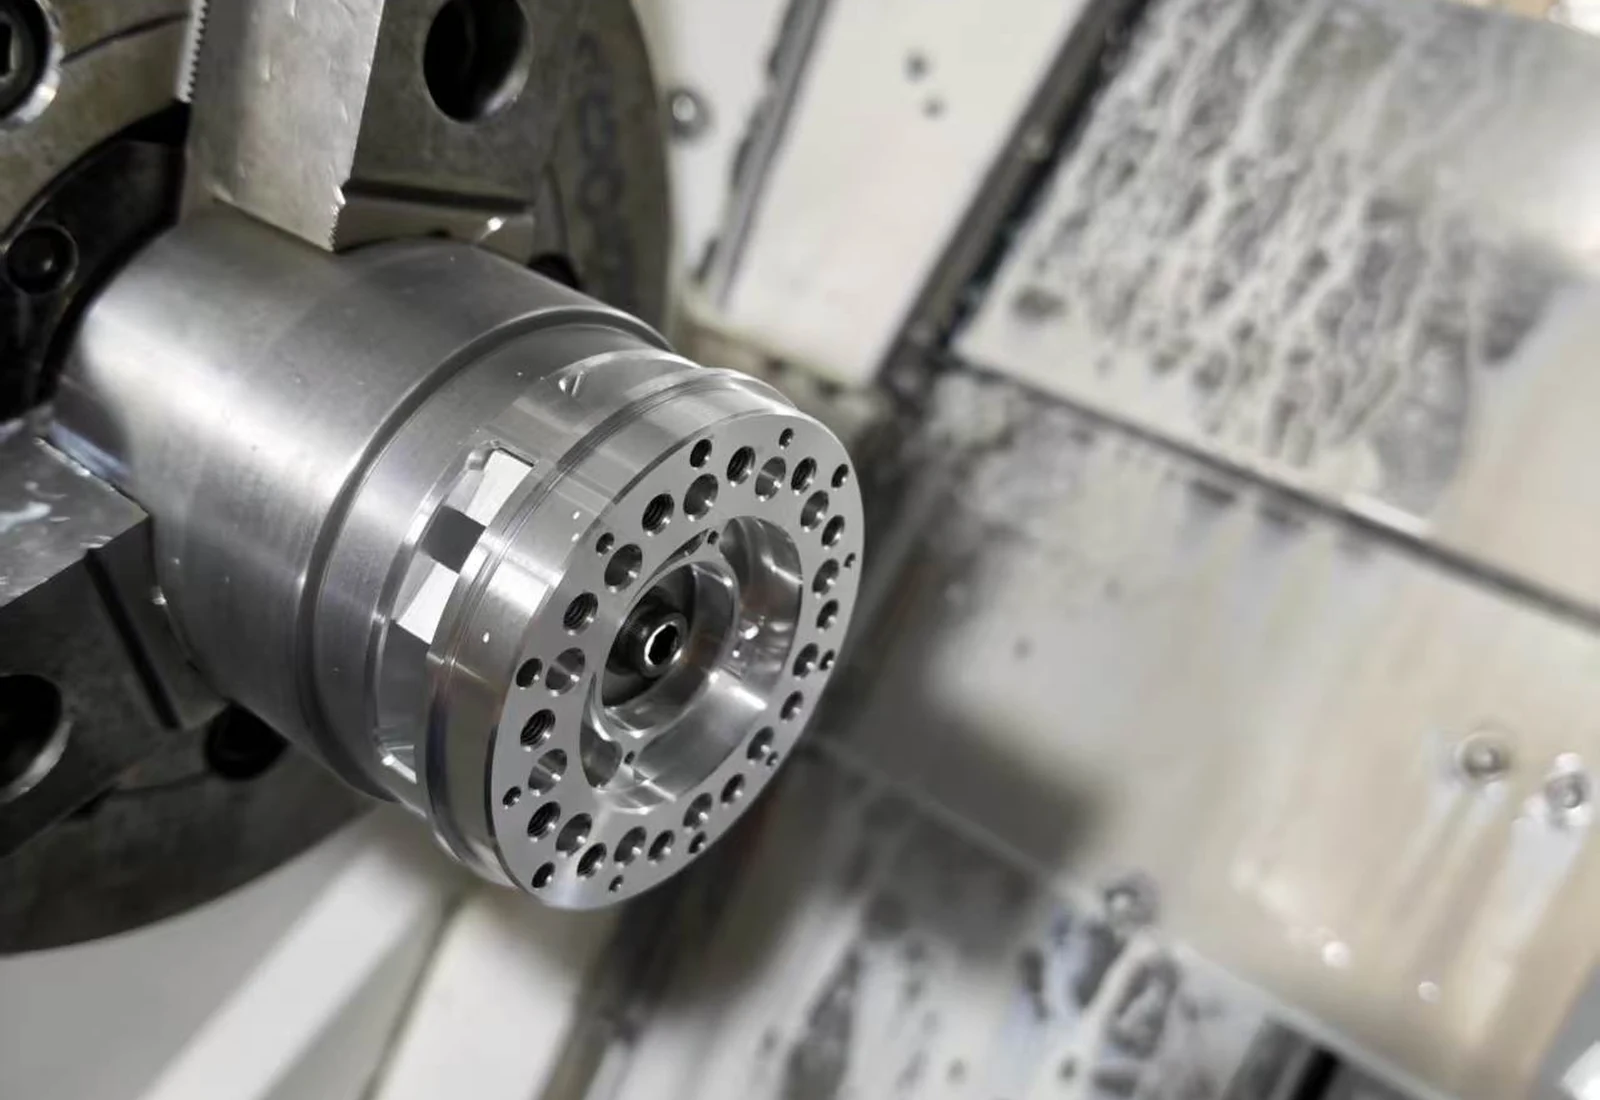
01 · CNC draaien
Positioneer het onderdeel in zachte klauwen voor de draaibewerkingen
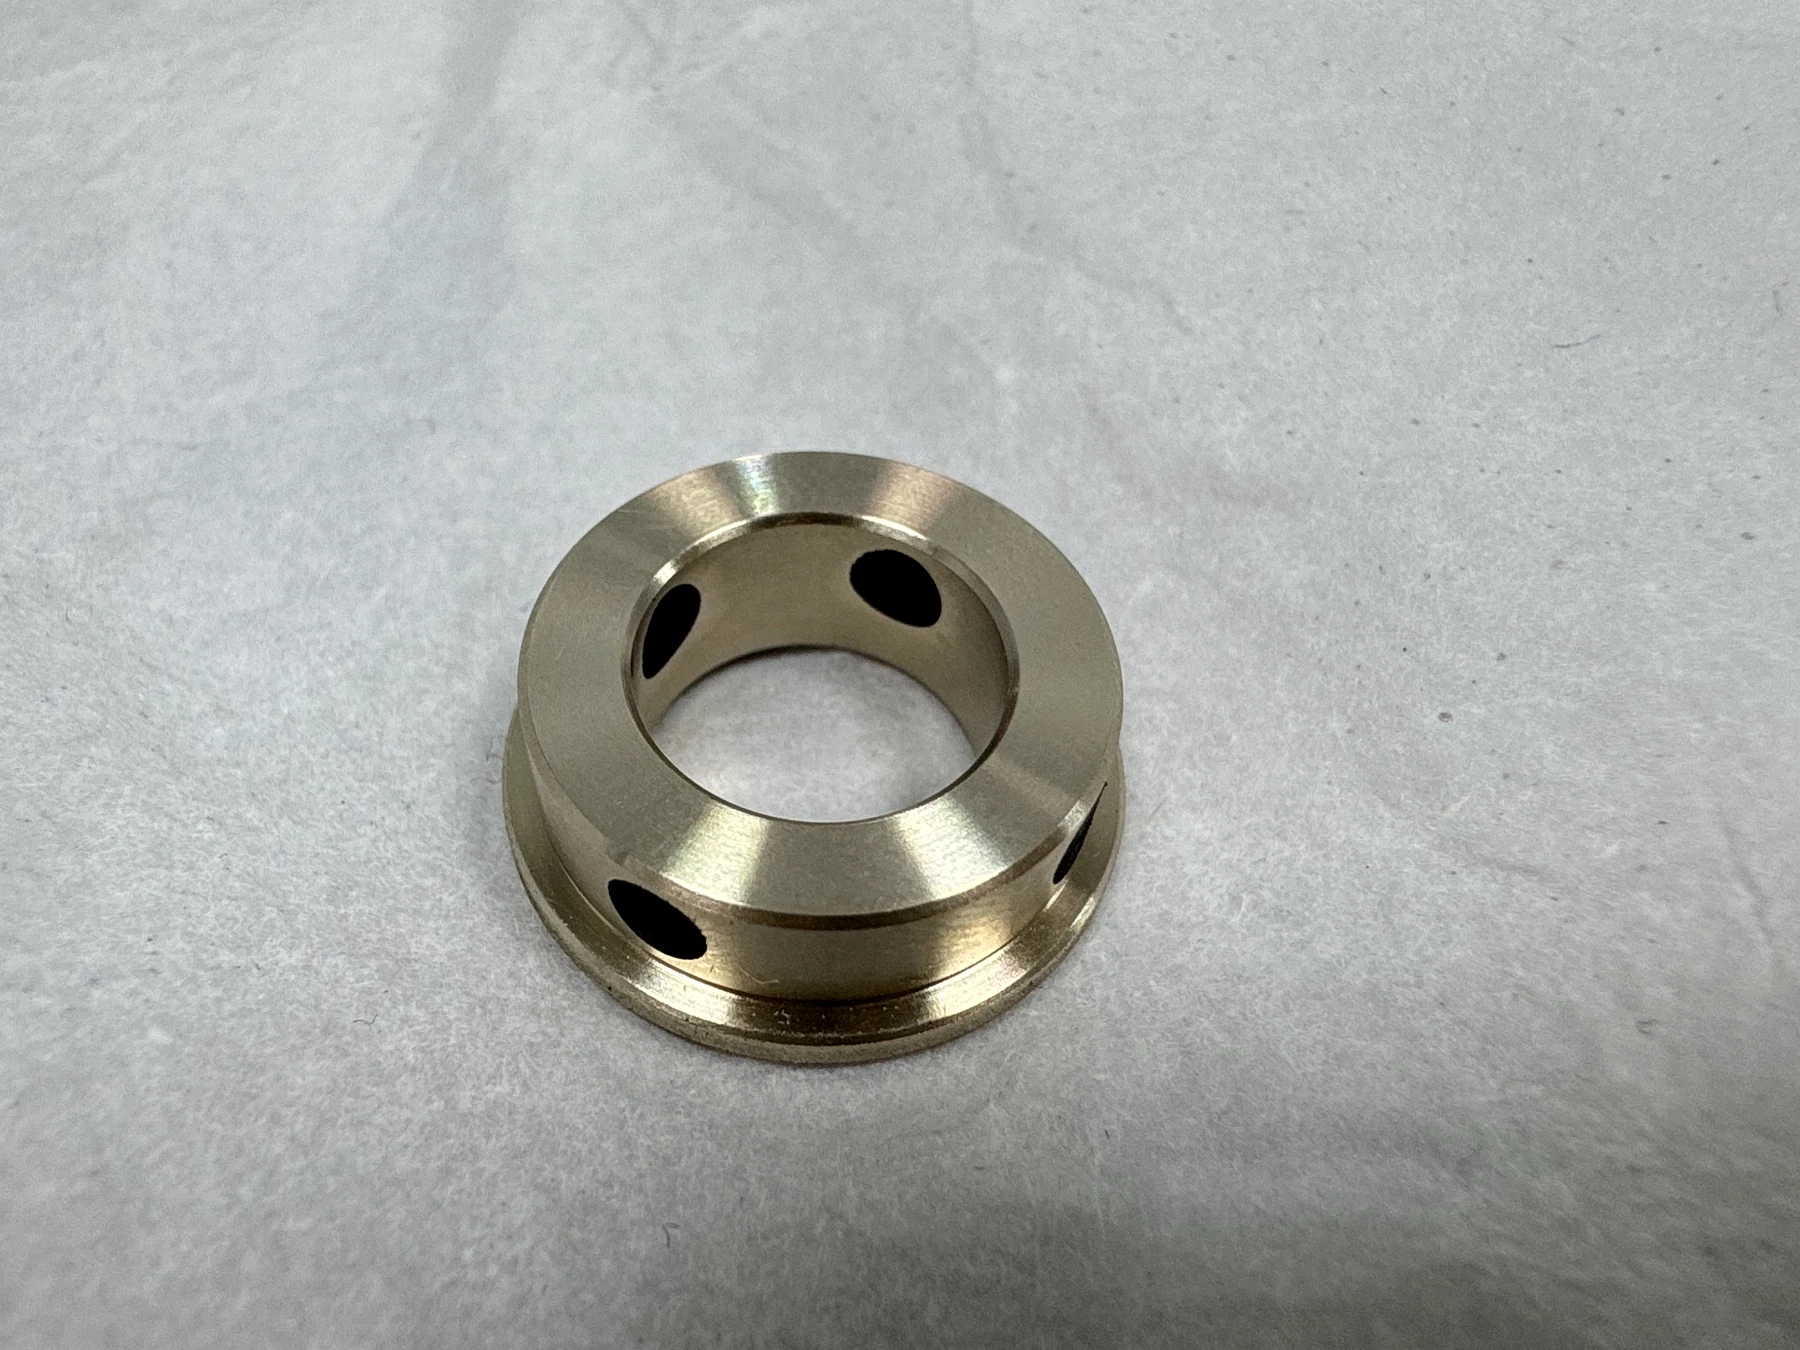
Zachte klauwen ondersteunen de buitendiameter terwijl de draaibank de concentrische draaivlakken en centreergeometrie maakt. De foto van het tussenstadium toont het vlak met de gatencirkel terwijl het onderdeel nog in de draaiopspanning zit.
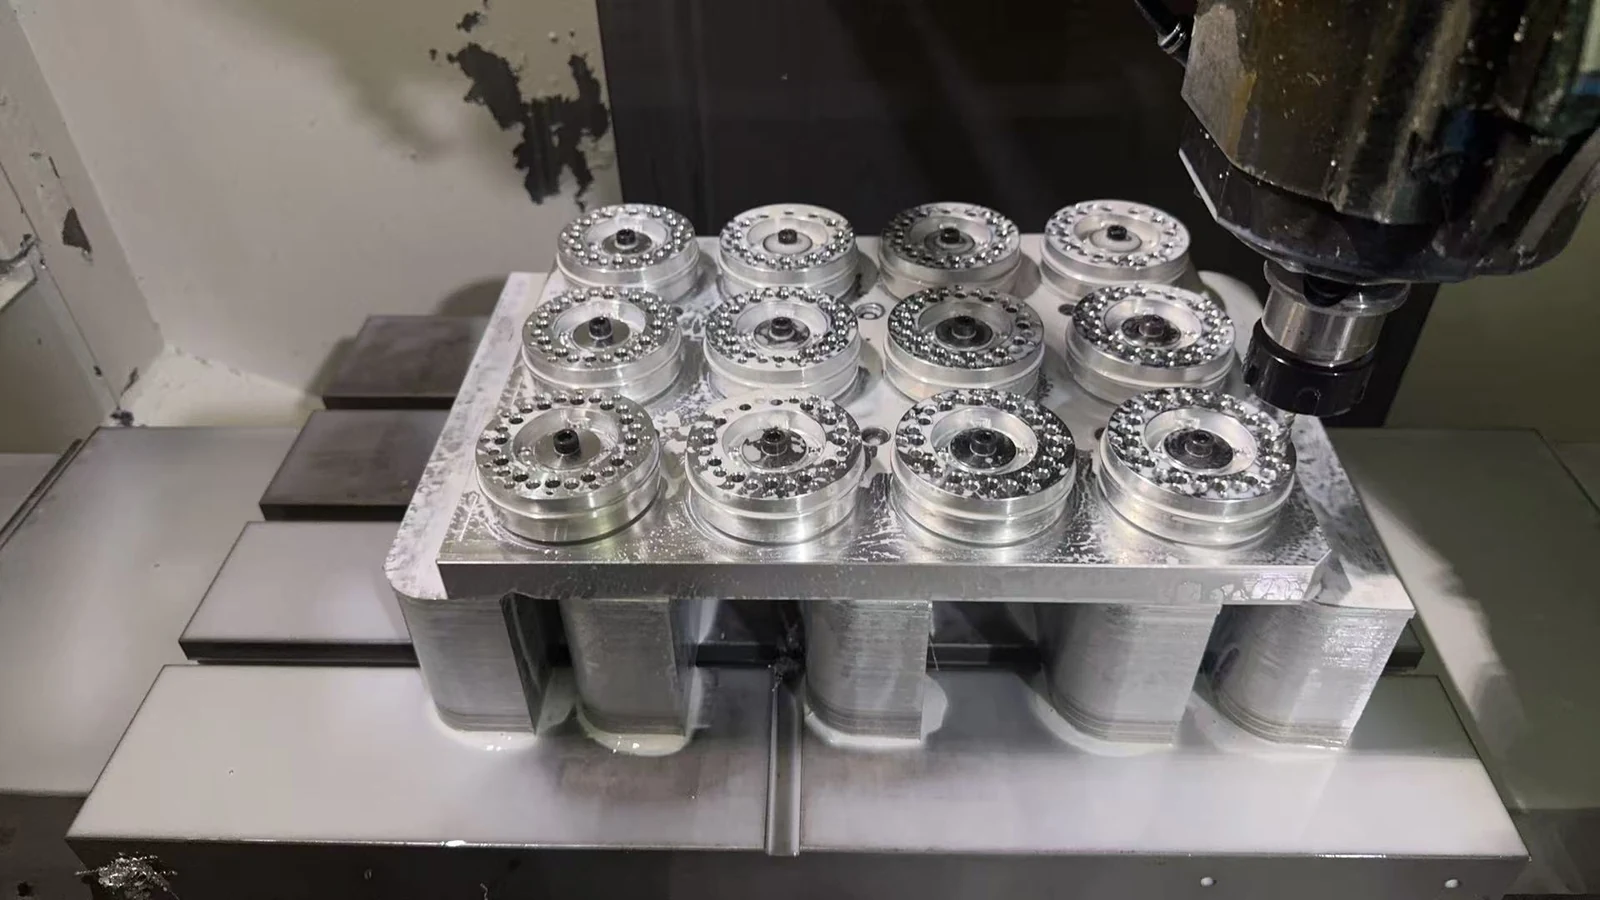
02 · Batchfrezen
Standaardiseer de positionering op twaalf opspanposities
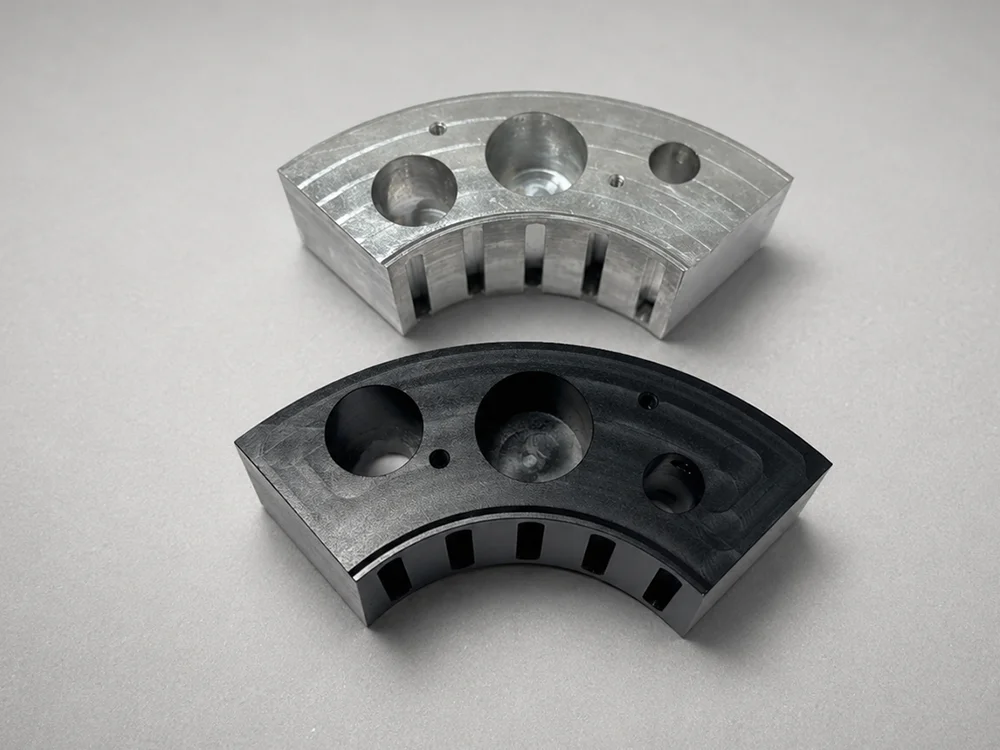
Een speciale opspanplaat houdt twaalf werkstukken tegelijk vast om ze achtereenvolgens te frezen. Dezelfde positioneeropbouw verkleint de opspanvariatie tussen onderdelen, terwijl de gefreesde kenmerken aan de voor- en achterzijde en in radiale richting in beheerste bewerkingen worden voltooid.
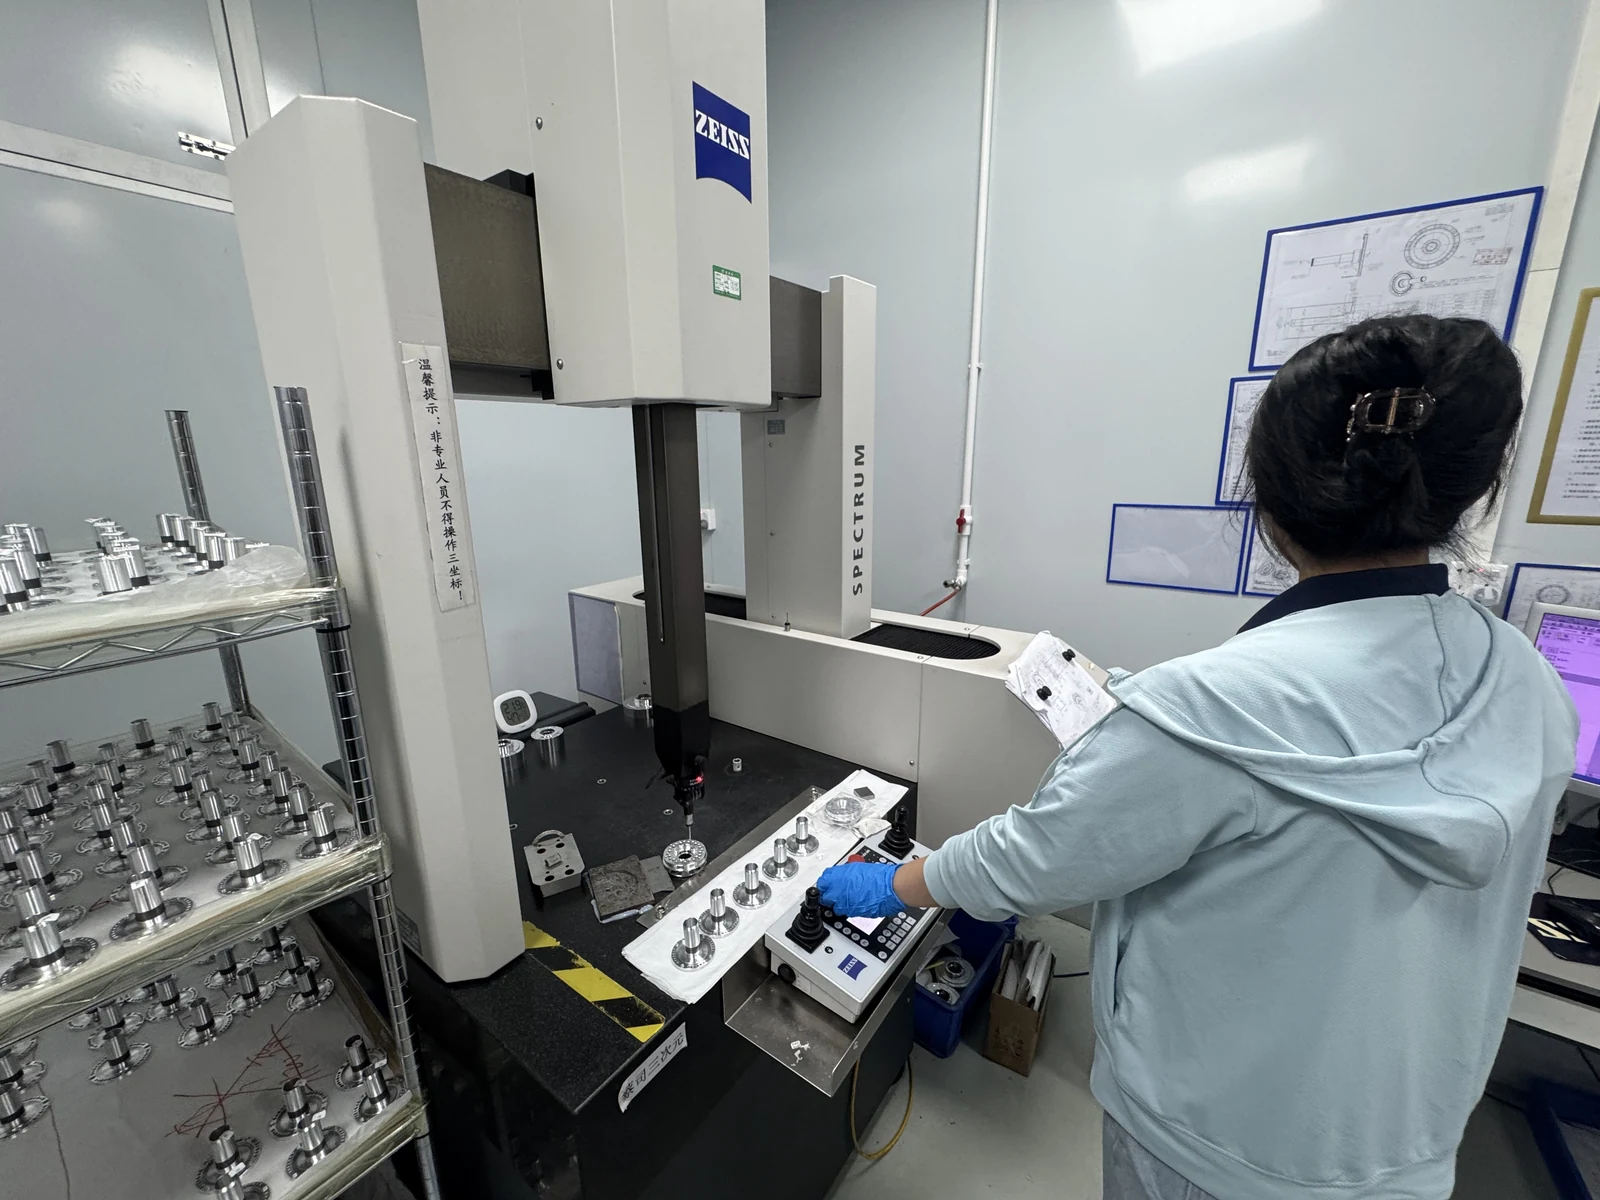
03 · CMM-inspectie
Meet de geometrie ten opzichte van de referenties op een ZEISS CMM
Het inspectieprogramma controleert de voorgeschreven diameters samen met cilindriciteit, haaksheid en coaxialiteit. Onderdelen liggen naast de machine klaar terwijl de taster de geprogrammeerde meetvolgorde doorloopt.
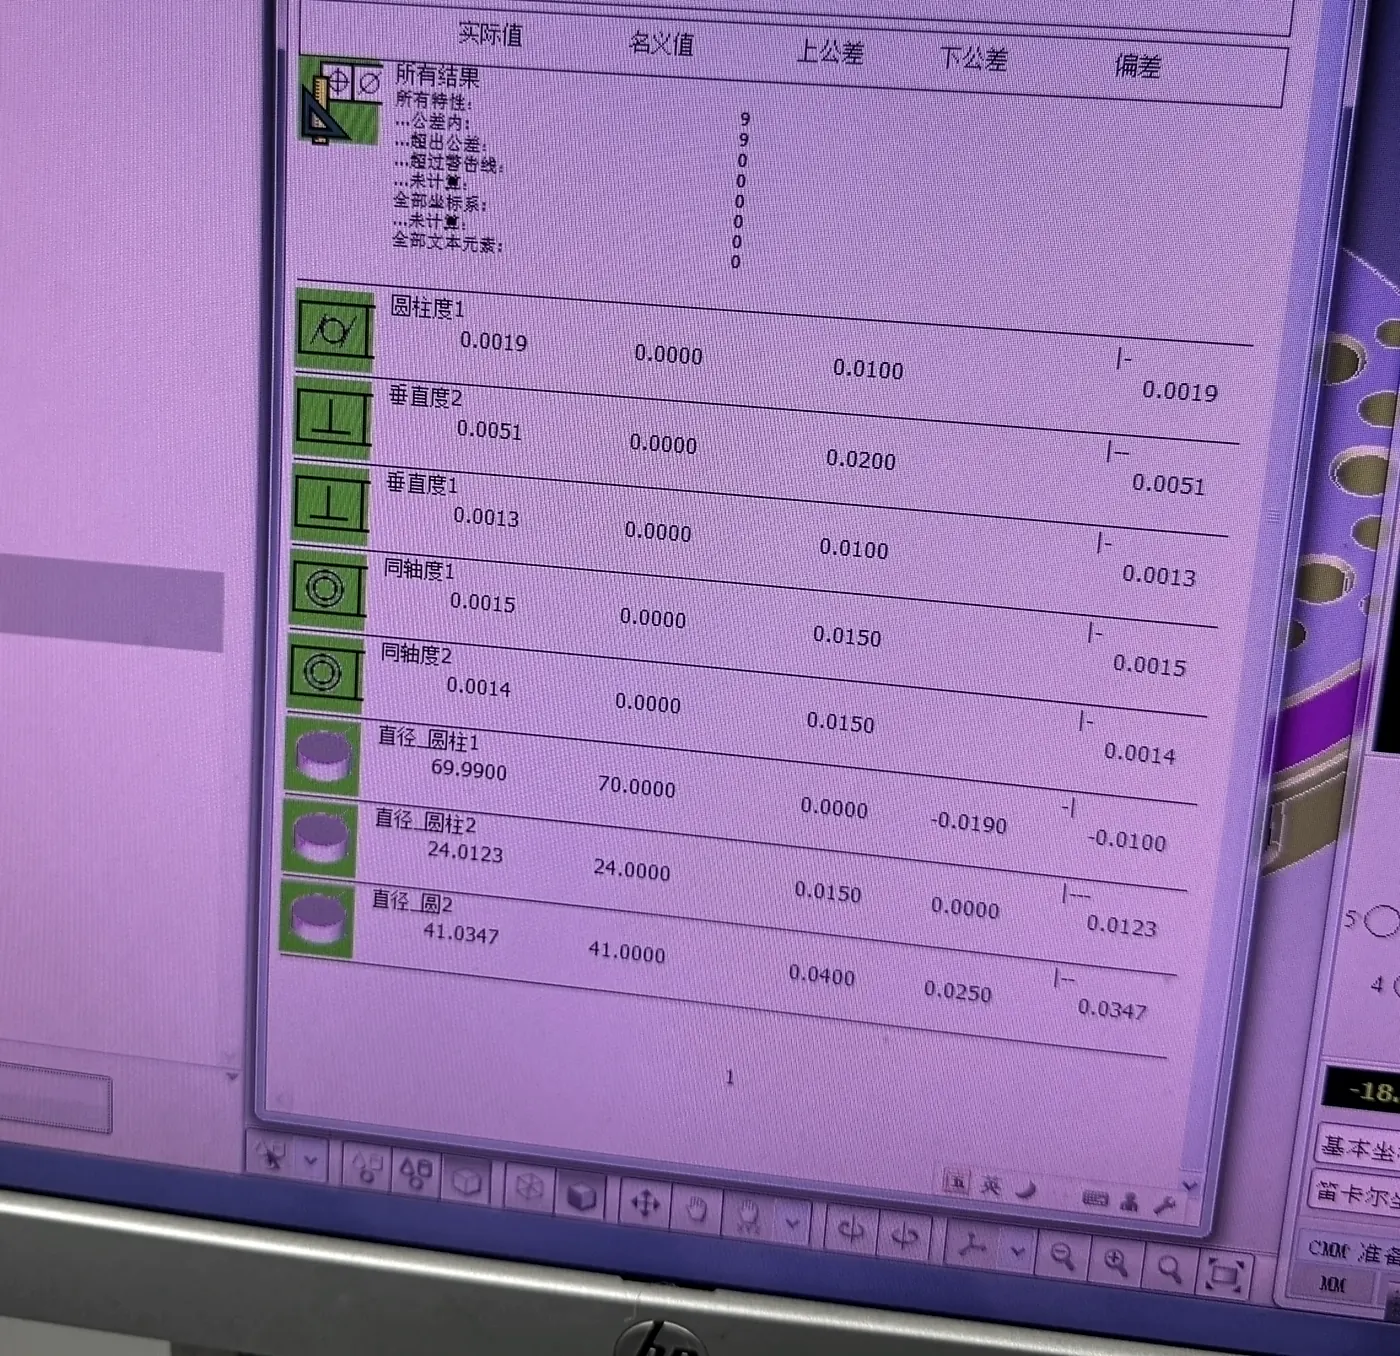
04 · Geregistreerde resultaten
Vergelijk elke gemeten waarde met de rapportlimiet
Het gepubliceerde rapportexcerpt bevat de negen gecontroleerde kenmerken en hun tolerantiebereiken. Alle negen vallen binnen de toleranties. Programmanaam, artikelcode, ordermetadata, operator en datum zijn uit het beeld verwijderd.
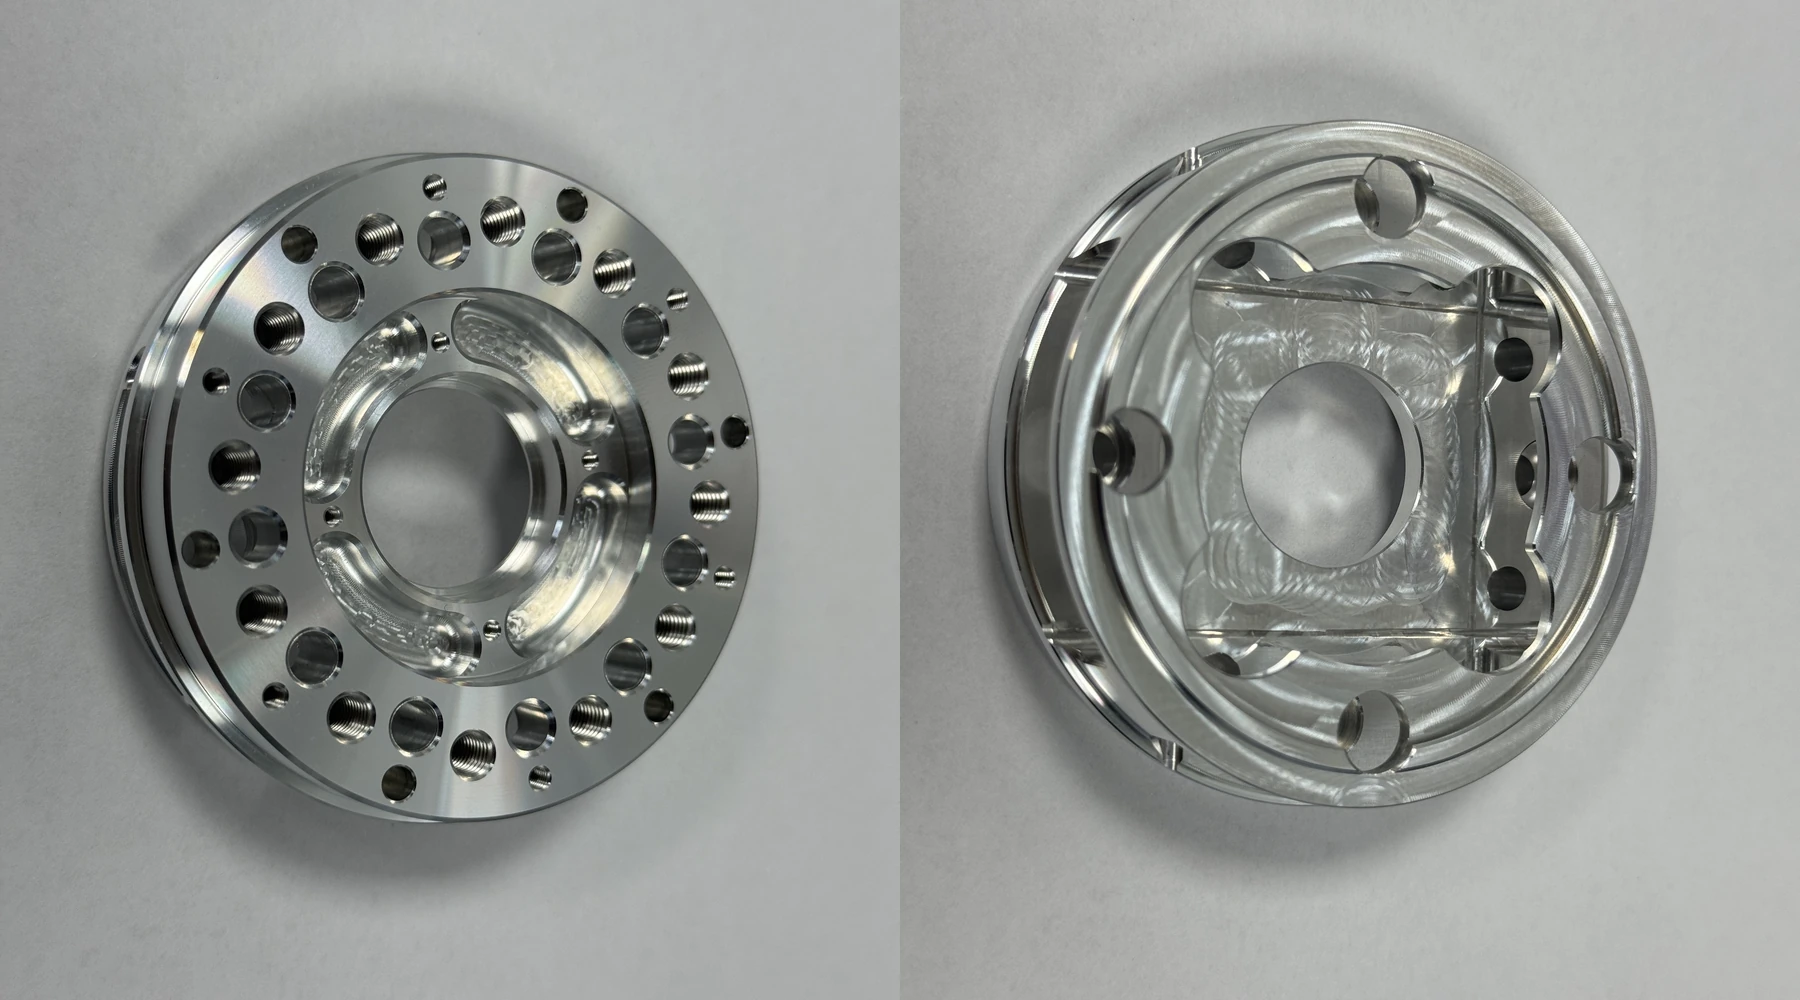
05 · Voltooide geometrie
Beoordeel de afgewerkte kenmerken aan de voor- en achterzijde
De twee aanzichten van het afgewerkte onderdeel laten zien waarom het proces meer omvat dan een eenvoudige flensbewerking: de dicht opeengeplaatste gaten in de voorste gatencirkel en het binnenprofiel hangen samen met een andere kamer, nok en geometrie met vier gaten aan de achterzijde, binnen hetzelfde functionele referentiestelsel.
Bronnen & technische verwijzingen
- ISO 286-1:2010 — ISO-codesysteem voor toleranties op lineaire afmetingen — ISO (International Organization for Standardization)
Definieert het systeem van tolerantie- en passingscodes voor de aanduidingen P6, H6 en h6 op de productietekening.
- ISO 286-2:2010 — Tabellen met standaardtolerantieklassen en grensafwijkingen — ISO (International Organization for Standardization)
Bevat de standaardtolerantieklassen en tabellen met grensafwijkingen voor gaten en assen.
- GB/T 1804-2000 — Algemene toleranties voor lineaire maten en hoekmaten zonder afzonderlijke tolerantieaanduiding — Standaardisatie administratie van China
De productietekening past klasse M toe op afmetingen zonder een individuele tolerantie.
- GB/T 1184-1996 — Geometrische toleranties; geometrische tolerantie voor kenmerken zonder afzonderlijke tolerantieaanduidingen — Standaardisatie administratie van China
De productietekening past klasse K toe op geometrische kenmerken zonder een individuele tolerantie.
Heeft u een projectspecifieke vraag?