Vlakslijpen
Vlakke oppervlakken, schouders, platen en referentievlakken
Beoordeeld volgens tekening
Fabricage & secundaire processen
Beheersing van eindmaten en oppervlakken van geharde, verspaande en functioneel kritieke metalen onderdelen.
OUJI beschikt over 4 precisieslijpmachines. Dit is een aantal machines, geen volledige capaciteitspecificatie; de machineconfiguratie en het toepasselijke verwerkingsbereik worden bevestigd tijdens de tekeningbeoordeling.
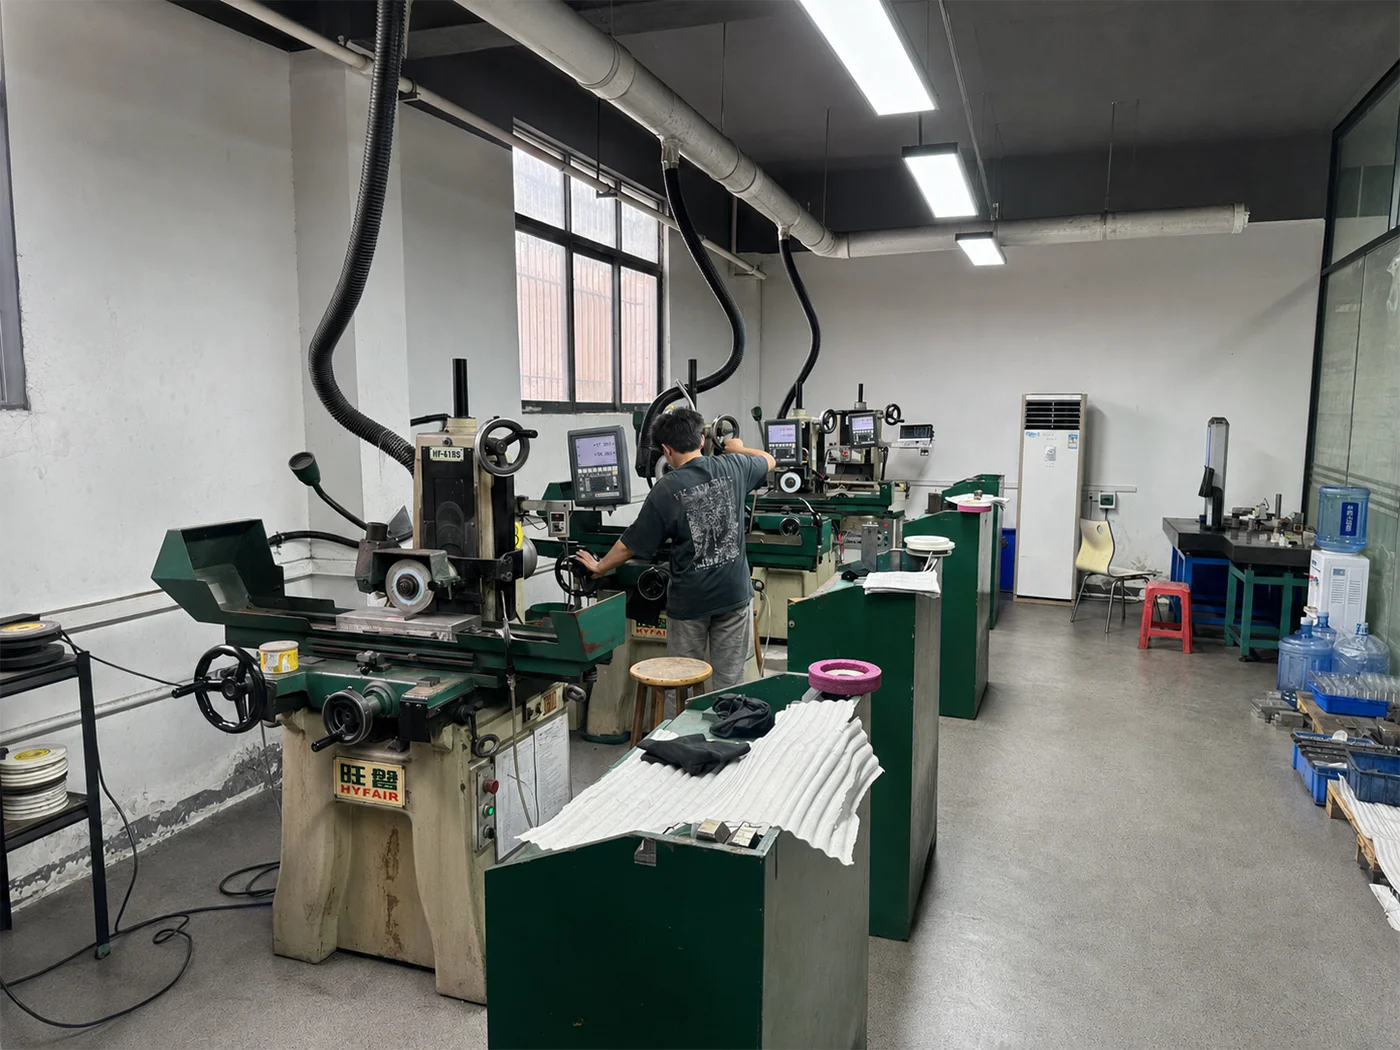
Slijpen wordt meestal gekozen wanneer alleen frezen of draaien de vereiste eindmaat, geometrie of het contactoppervlak niet betrouwbaar kan realiseren.
Herstel kritieke afmetingen en functionele passing na vervorming door warmtebehandeling.
Controleer referentievlakken, afdichtvlakken, platen en gereedschapscomponenten.
Werk assen, tappen, boringen en lagerzittingen af volgens de vereiste referentiestrategie.
Bereid glijdende, afdichtende, plaatsende en contactvlakken voor volgens de tekeningvereisten.
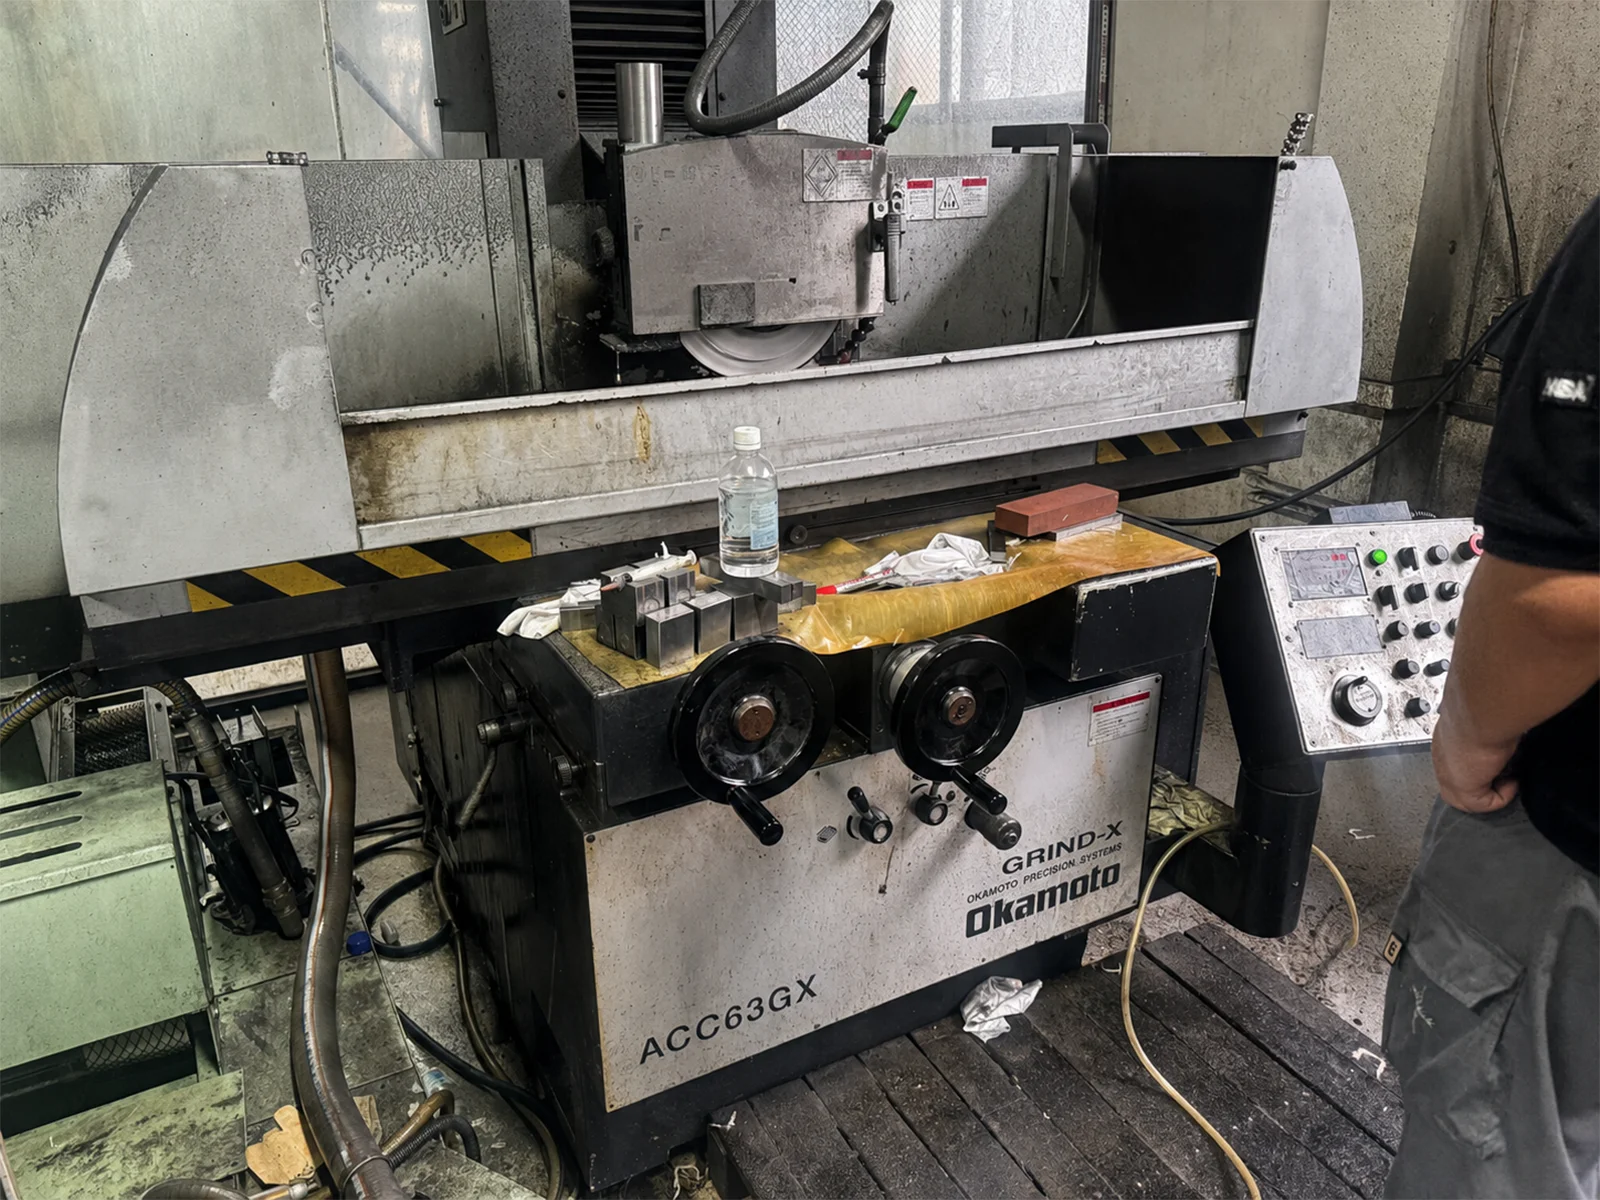
Proceselectie wordt bevestigd op basis van de geometrie van het onderdeel, materiaalconditie, toegankelijkheid, hoeveelheid en tekeningvereisten.
Vlakke oppervlakken, schouders, platen en referentievlakken
Beoordeeld volgens tekeningBuitendiameters, assen, tappen en lagerpassingen
Beoordeeld volgens tekeningPrecisie gaten en interne cilindrische kenmerken
Beoordeeld volgens tekeningRechte cilindrische onderdelen gecontroleerd op geometrie en hoeveelheid
Beoordeeld volgens tekeningBetrouwbaar slijpen begint voordat de slijpschijf het onderdeel raakt. De productievolgorde moet na de warmtebehandeling voldoende bewerkingstoegift en een bruikbare referentie behouden.
Kritieke slijpvlakken, referentiepunten, passingen en inspectievereisten zijn geïdentificeerd.
Voorbewerkingsmaten en materiaaltoegift worden afgestemd op warmtebehandeling, vervorming en opspanning.
De slijproute, toestand van het slijpwiel, koelmiddel en meetvolgorde zijn afgestemd op het onderdeel.
Tekening-kritieke maat, geometrie en oppervlakte-eisen worden gecontroleerd voor vrijgave.
De slijpkwaliteit hangt af van de volledige opspanning en instelling, niet alleen van de uiteindelijke micrometerwaarde.
De opspanning moet de relatie tussen de geslepen kenmerken en de referenties op de tekening behouden.
Slijpmiddel, conditie van de slijpschijf en slijproute worden gekozen op basis van materiaal, hardheid en afwerking.
Koelmiddel, dressen, slijpgangen en uitvonken worden beheerst om slijpbrand en thermische vervorming te beperken.
Grootte, vlakheid, rondheid, uitloop en ruwheid worden gecontroleerd met methoden die geschikt zijn voor de aanduiding.
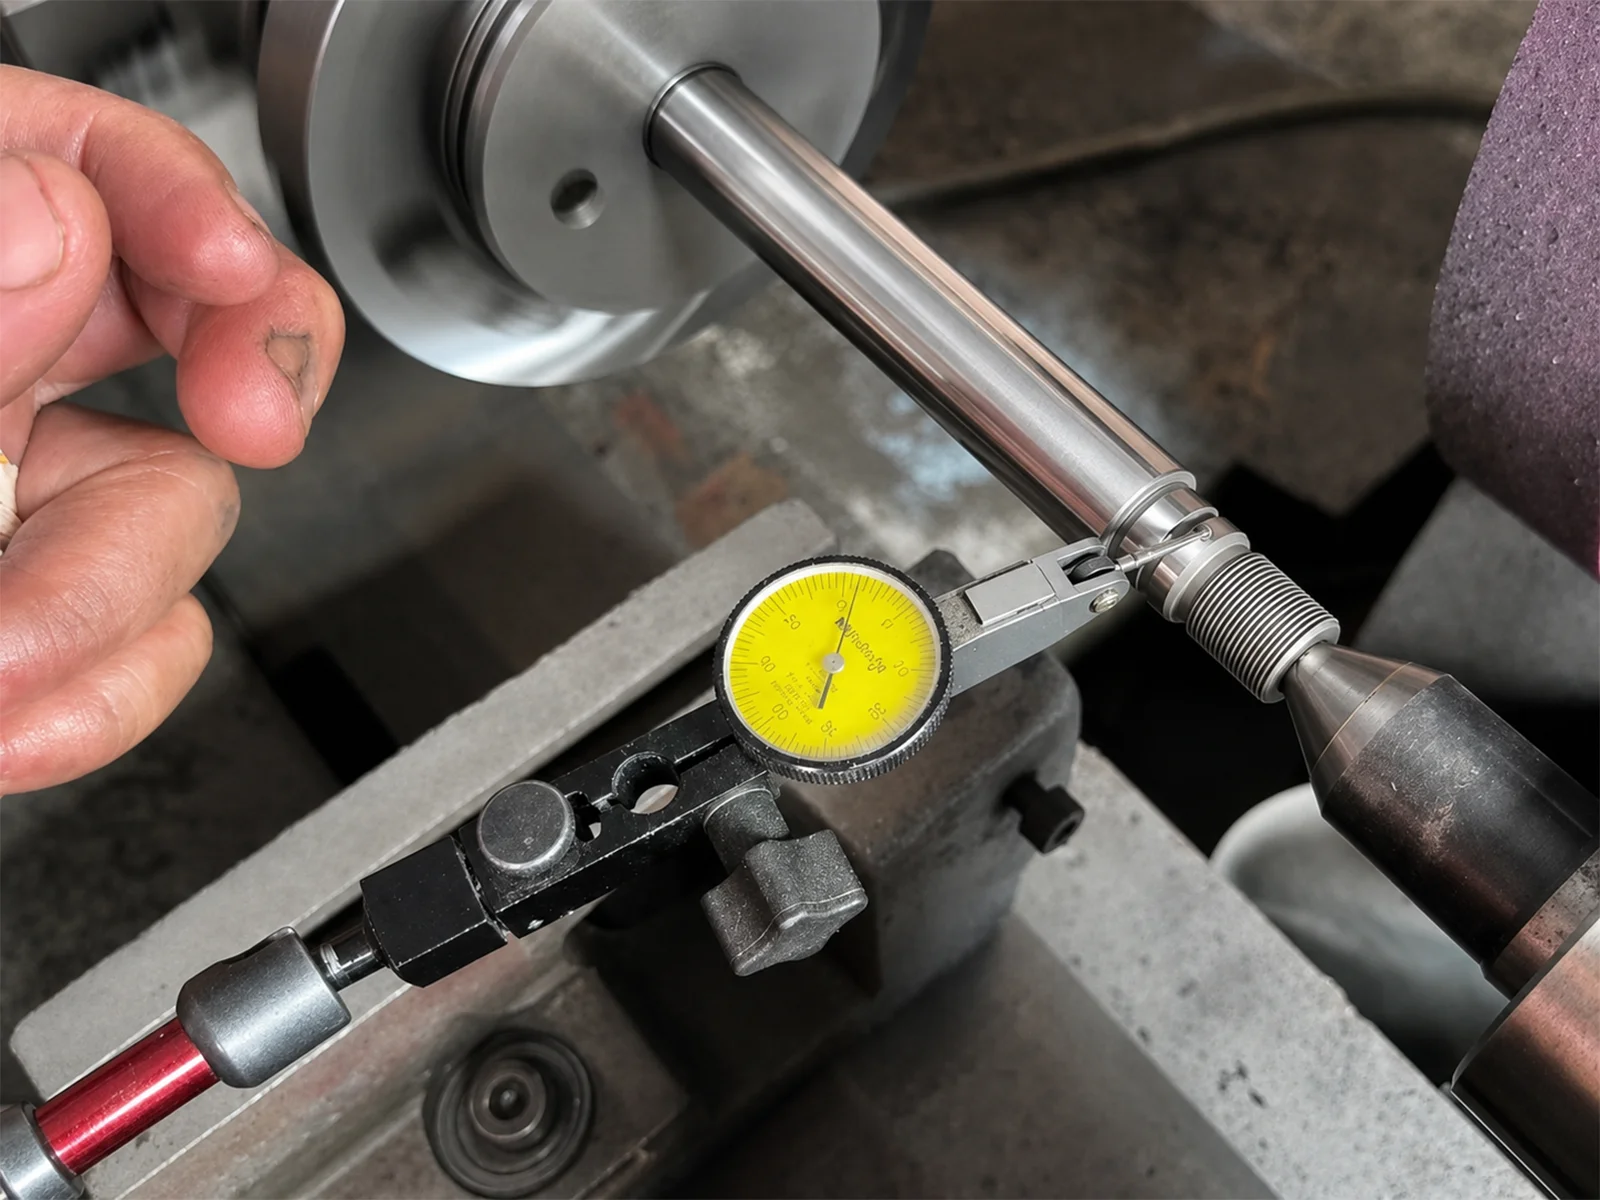
De uiteindelijke haalbaarheid hangt af van hardheid, toestand van het halffabricaat, geometrie, bereikbaarheid en de volledige tekening.
Directe antwoorden over volgorde, toleranties, afwerking en inspectie.
Slijpen wordt doorgaans na warmtebehandeling gepland als kritieke maten, lagerpassingen, vlakheid, rondheid, rondloop of oppervlakteafwerking na vervorming moeten worden hersteld. De benodigde slijptoegift moet vóór de voorbewerking worden beoordeeld.
De mogelijkheden hangen af van de kenmerkafmetingen, geometrie, materiaalhardheid, wanddikte, het referentiestelsel, de slijproute en de inspectiemethode. Stuur de volledige tekening voor beoordeling per kenmerk; vertrouw niet op één algemene tolerantiewaarde.
Vlakslijpen bewerkt vlakke oppervlakken en referentievlakken. Uitwendig rondslijpen werkt cilindrische buitenvlakken af; inwendig rondslijpen werkt boringen en cilindrische binnenvlakken af. De juiste route hangt af van bereikbaarheid, referenties en functionele geometrie.
Het risico op slijpbrand wordt beheerst via keuze en conditie van de slijpschijf, dressen, koelmiddeltoevoer, materiaalafname, uitvonken en procesbewaking. Aanvullende verificatie kan worden besproken als de tekening of toepassing dit vereist.
Ja. Ruwheidsinspectie kan worden opgenomen als de tekening de vereiste parameter, meetrichting, afsnijlengte of beoordelingsconditie en meetlocatie vermeldt.
Stuur STEP-, STP-, IGES-, X_T-, DWG-, DXF- of PDF-bestanden met materiaal, warmtebehandelingsconditie, hoeveelheid, referentiepunten, definitieve toleranties, oppervlakteafwerking en inspectievereisten duidelijk aangegeven.
Productiebewijs
Op het draaien, uitbesteed centerloos slijpen en rondslijpen volgden inwendig ontbramen en 100% endoscoopinspectie. De casus toont smeltnummerlabels en een gefotografeerde buitendiametermeting van 8,003 mm.