CNC-draaien
Assen, hulzen, bussen en schroefdraadonderdelen met diameters, boringen, groeven en vlakken rond een gemeenschappelijke as.
Geef de bij elkaar passende diameters, schroefdraadspecificaties en oppervlakteafwerking aan op de tekening.

Vanaf 1 stuk
Assen, bussen, hulzen en schroefdraadonderdelen op maat, van één stuk tot herhaalproductie. Wij beoordelen de kritieke passingen, het materiaal en de inspectie-eisen aan de hand van uw tekening.

Centrale boring, cirkelvormige gatenpatronen en bewerkte geometrische kenmerken aan de zijkanten.
Stuur de volledige tekening; u hoeft de machine niet te kiezen. We beoordelen de gedraaide geometrische kenmerken, eventuele freesbewerkingen en de manier waarop het onderdeel wordt opgespannen en gemeten.
Assen, hulzen, bussen en schroefdraadonderdelen met diameters, boringen, groeven en vlakken rond een gemeenschappelijke as.
Geef de bij elkaar passende diameters, schroefdraadspecificaties en oppervlakteafwerking aan op de tekening.
Draaidelen met vlakke kanten, dwarsgaten, sleuven of geometrische kenmerken buiten de draaias. We beoordelen draai-freesbewerkingen en afzonderlijke draai- en freesopspanningen op basis van de onderlinge referentierelaties.
Stuur het volledige onderdeelmodel, zodat de geometrische kenmerken op elk vlak zijn opgenomen.
Voor pennen, assen en slanke componenten met een kleine diameter zijn er een afzonderlijk proces voor langdraaien en een bijbehorend machinepark.
Bekijk onze mogelijkheden voor kleine onderdelen.
Langdraaien & microbewerking →Onderdeelafmetingen worden bij de technische beoordeling bevestigd; de geregistreerde maatbereiken omvatten Ø350 × 400 mm (Tongtai) en Ø300 × 500 mm (Longbang) op verschillende machines. Deze grenzen kunnen niet worden gecombineerd.
Machinespecificaties beschrijven de apparatuur. De opspanning, gereedschapstoegang, het materiaal en de inspectie-eisen bepalen de bruikbare werkstukafmetingen en haalbare toleranties.
| Machine / merk | Type | Hoeveelheid | Geregistreerde diameter × lengte | Positioneernauwkeurigheid | Vermelde machinenauwkeurigheid |
|---|---|---|---|---|---|
| Hardinge EU51 | CNC-draaibank | 1 | Ø320 × 350 mm | 0,003 mm | 0,005 mm |
| Mazak QT100L | CNC-draaibank | 1 | Ø320 × 300 mm | 0,005 mm | 0,008 mm |
| Mazak QTE200L | CNC-draaibank | 2 | Ø300 × 300 mm | 0,005 mm | 0,008 mm |
| Shenyang | CNC-draaibank | 2 | Ø320 × 350 mm | 0,01 mm | 0,02 mm |
| Feeler | CNC-draaibank | 1 | Ø300 × 350 mm | 0,01 mm | 0,02 mm |
| Tongtai | CNC-draaibank | 1 | Ø350 × 400 mm | 0,008 mm | 0,02 mm |
| Longbang | CNC-draaibank | 2 | Ø300 × 500 mm | 0,005 mm | 0,008 mm |
| Hongxuan | Draai-frezen | 1 | Ø260 × 350 mm | 0,01 mm | 0,01 mm |
| Longbang | Draai-frezen | 2 | Ø300 × 500 mm | 0,005 mm | 0,008 mm |

OP DE WERKVLOER
CNC-draaibanken, een operator bij de werkplek en een gemarkeerde bufferzone voor onderdelen die op bewerking wachten.
Zie casestudy's van gedraaide onderdelenVAN OUJI PRODUCTIE
Deze productievoorbeelden laten zien hoe eisen aan draaiwerk zijn gekoppeld aan het projectspecifieke proces en de bijbehorende documentatie.
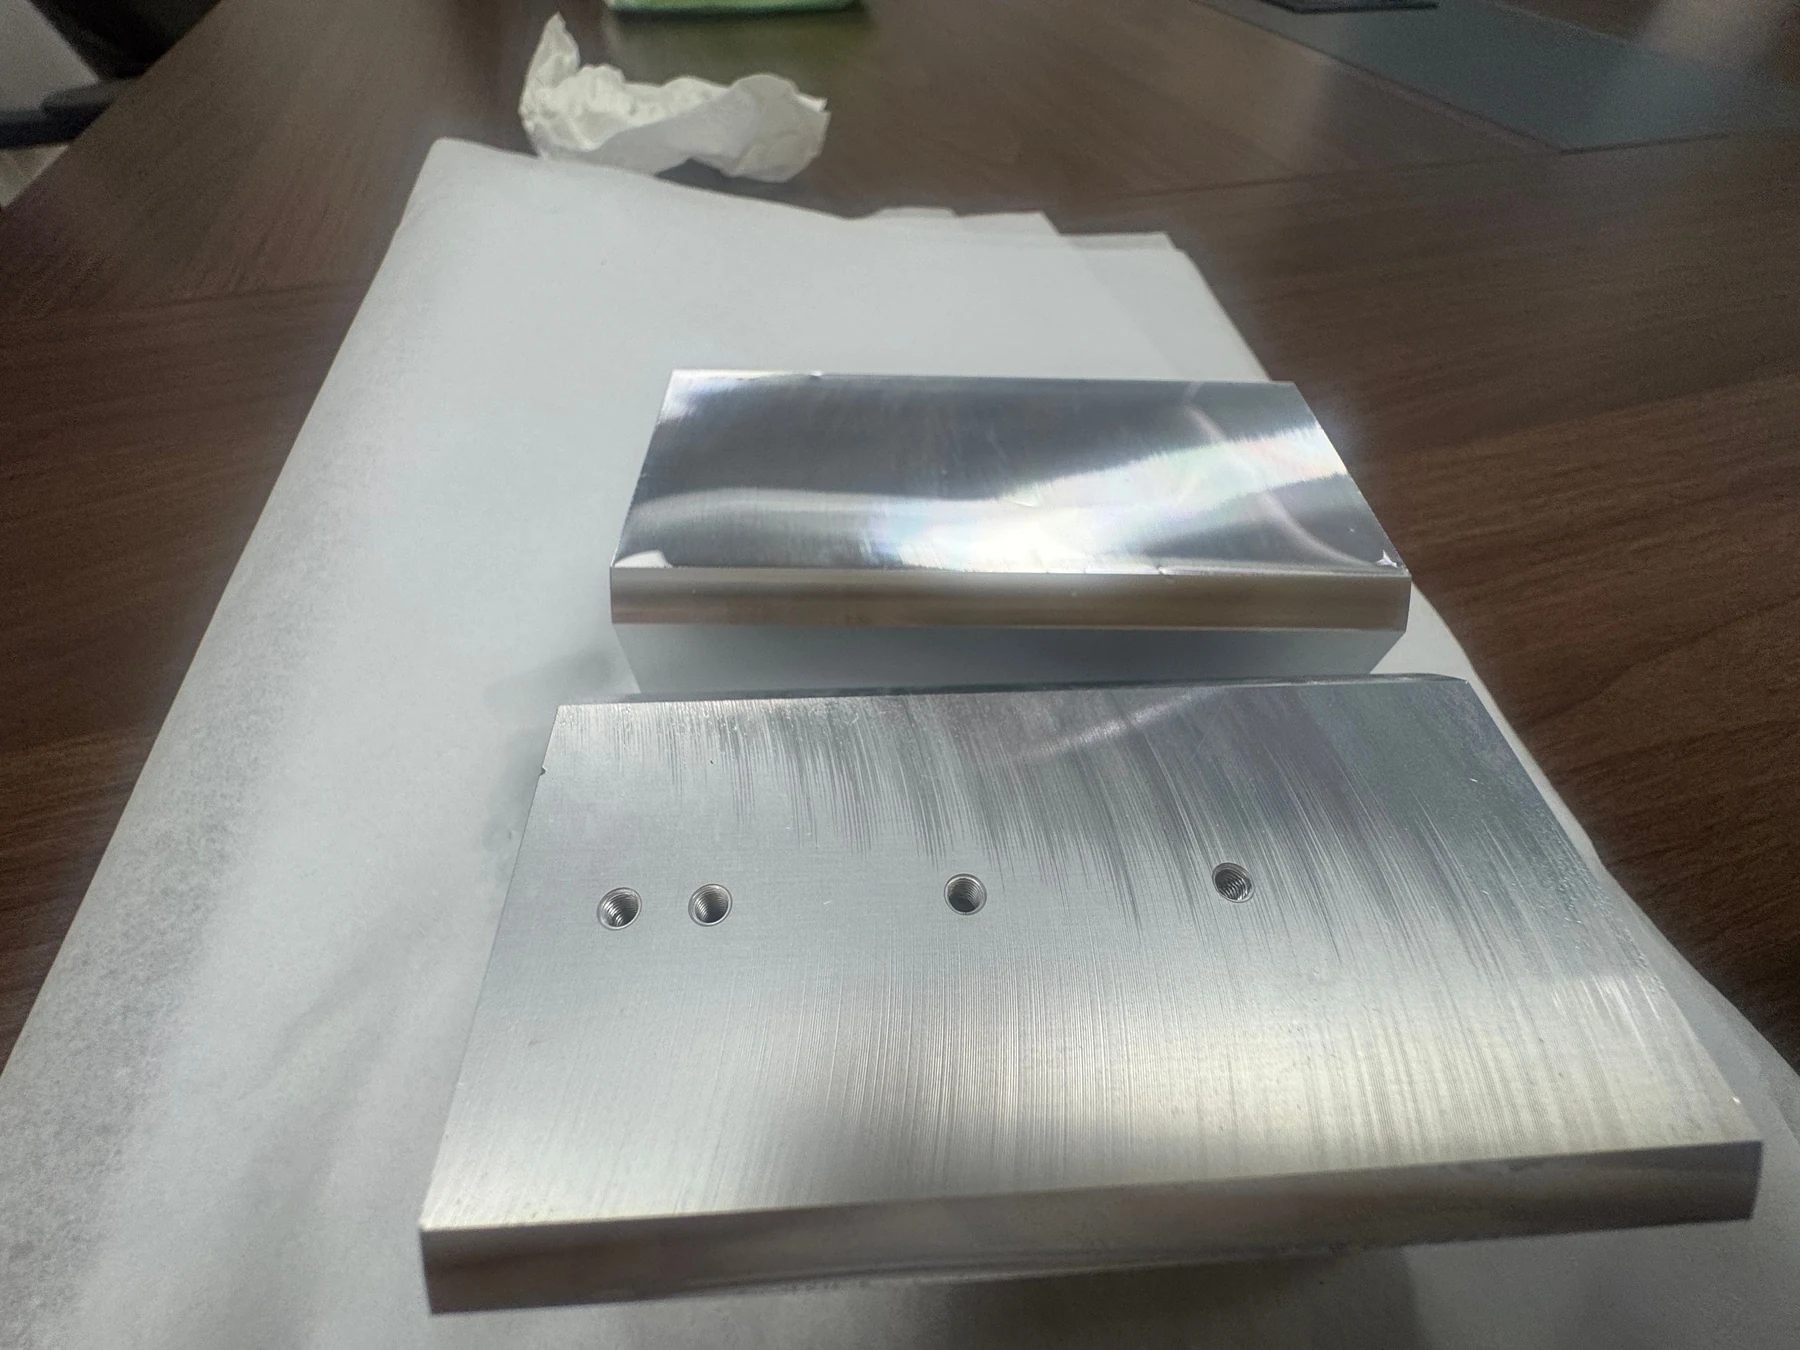
OPTISCHE APPARATUUR · ALUMINIUM 5083
De voeding en gereedschapskeuze zijn geoptimaliseerd om het oppervlakteresultaat te verbeteren. De resterende niet-conforme onderdelen zijn nabewerkt.
Gelijkmatige, glanzende bewerkingssporen bij een order van 1.000 onderdelen.
De benaderde productieaantallen worden in het praktijkvoorbeeld toegelicht.
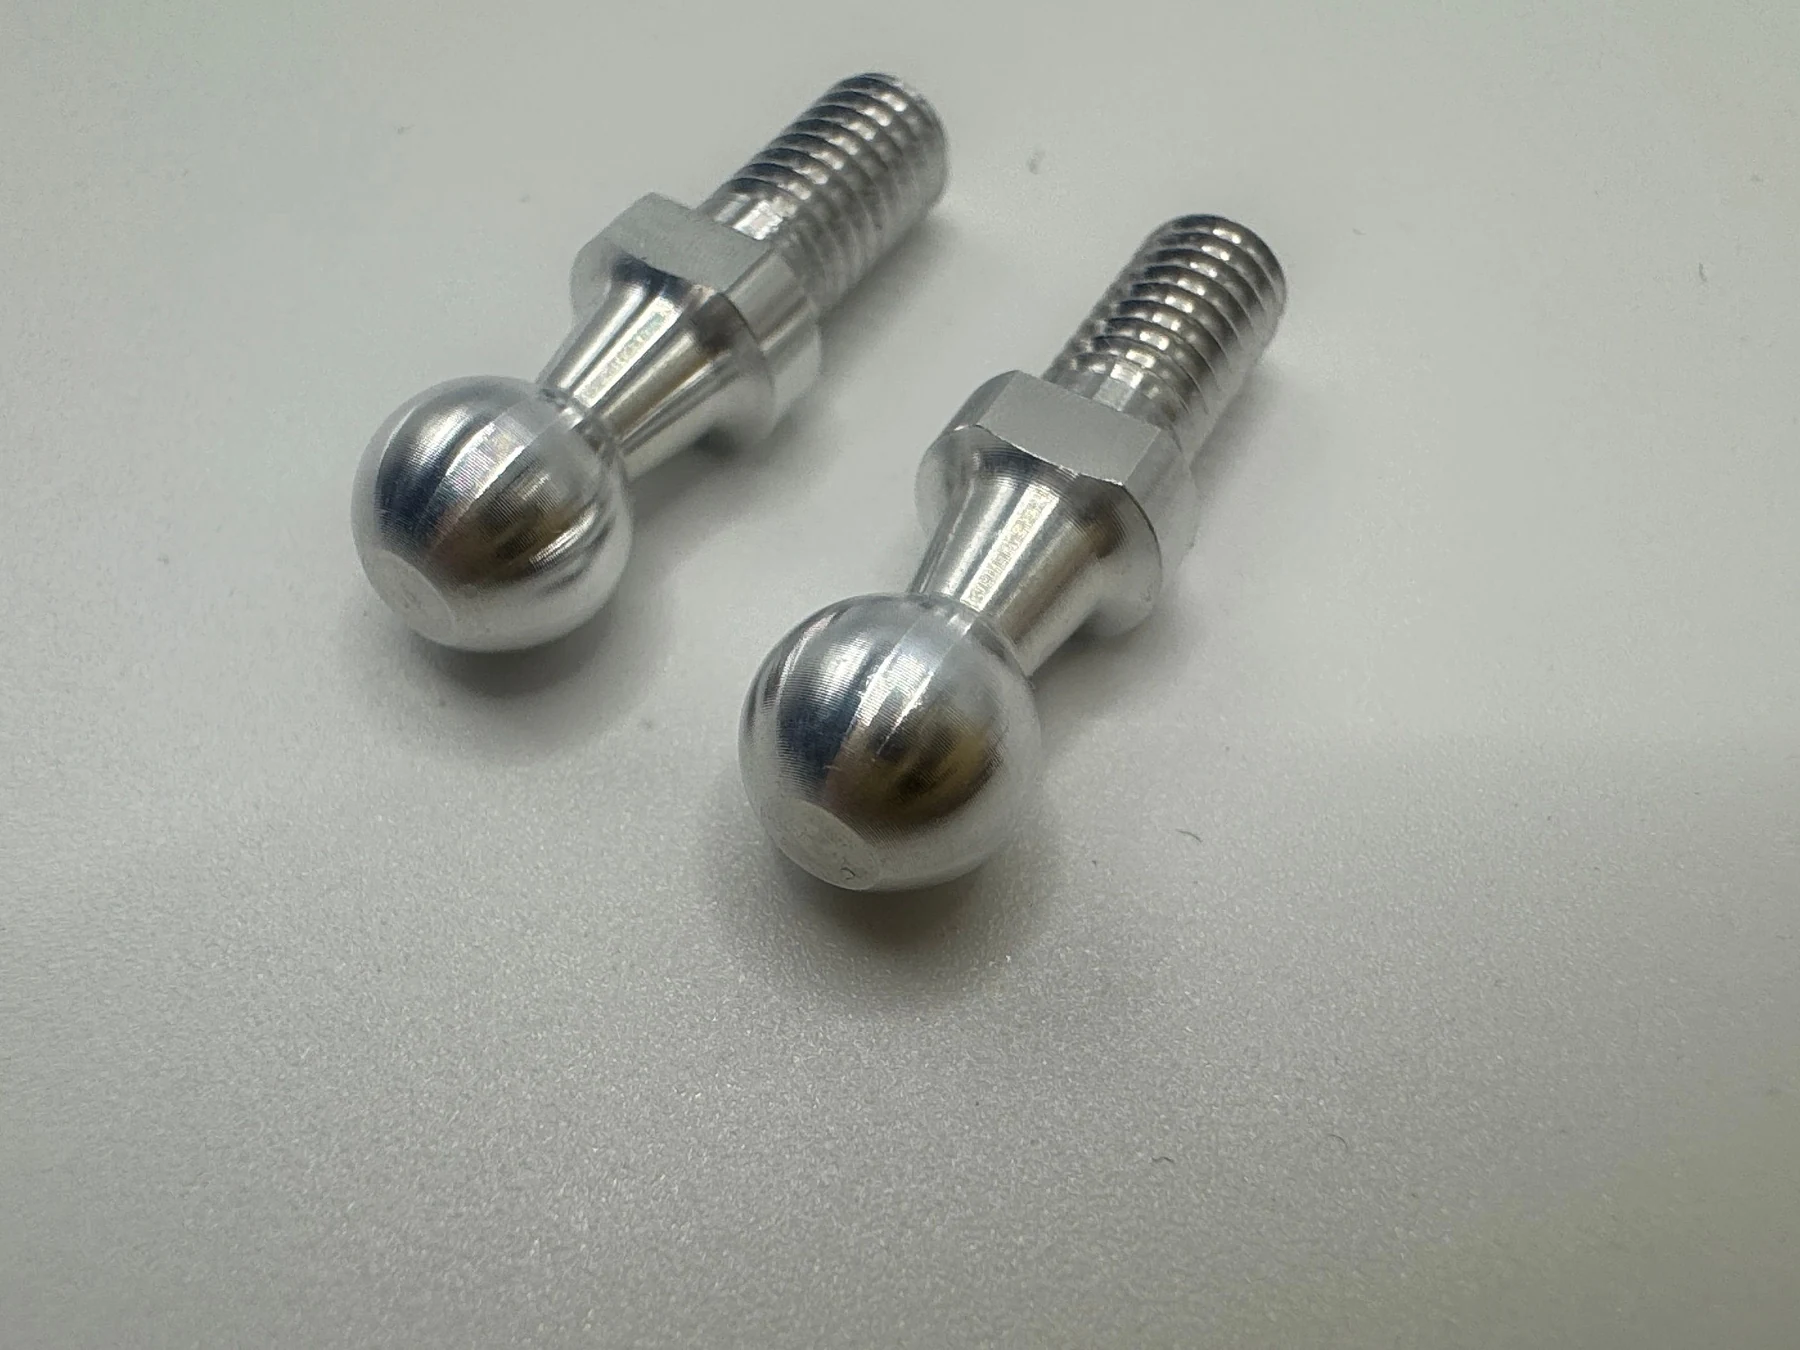
KOGELKOPBOUT · 6063 ALUMINIUM
Optimalisatie van gereedschappen, programma en voeding, gevolgd door polijsten met walnootgranulaat, vormde de productieroute. De gefotografeerde kogeldiametercontroles tonen 5,980 mm en 5,974 mm.
Kogeldiameter 5,970–6,000 mm, met een glad oppervlak zonder krassen, treden of deuken.
De foto’s documenteren individuele diametercontroles; OUJI bevestigt het maandvolume van het project.
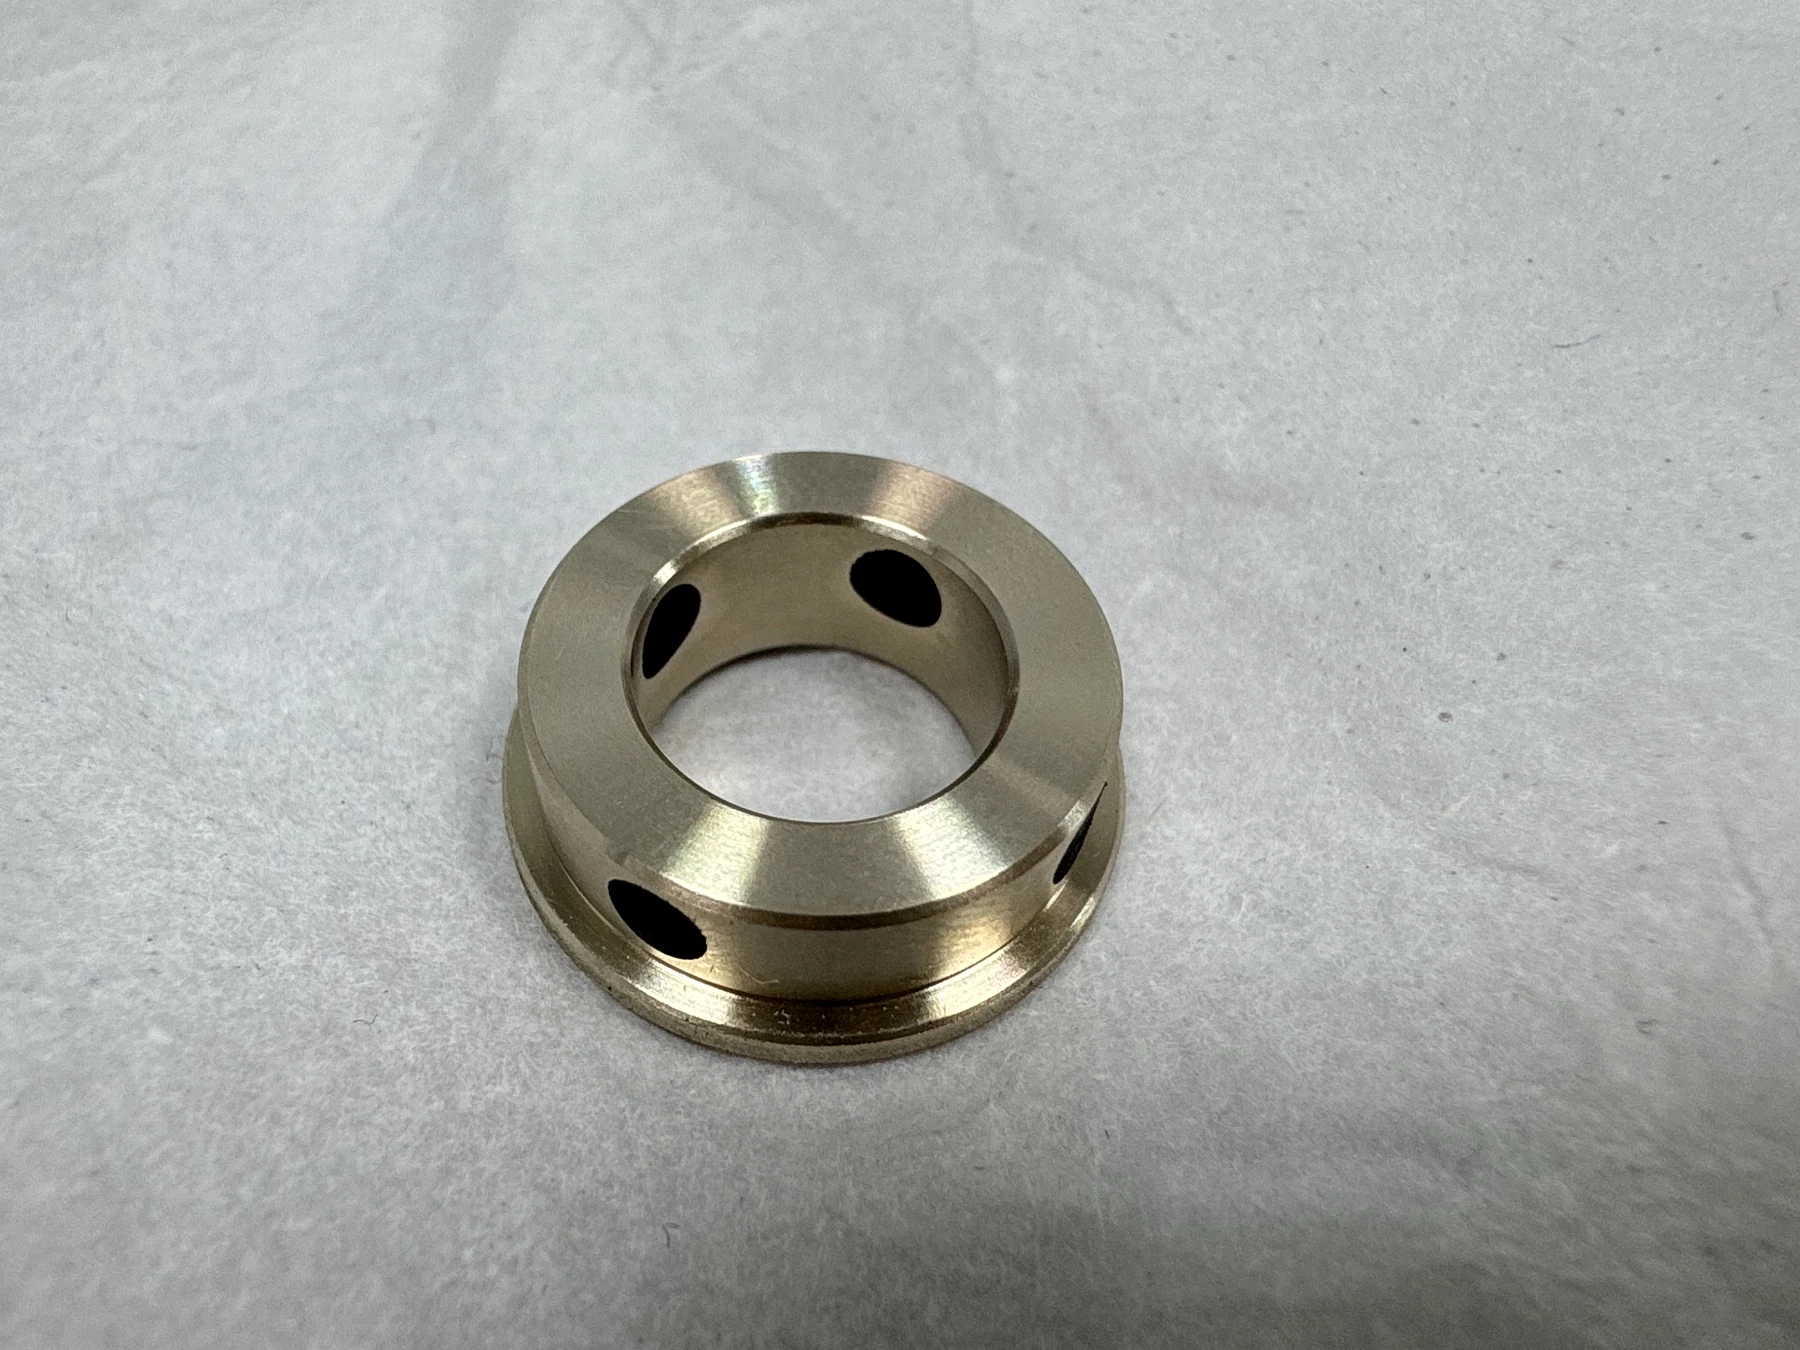
ROBOTGEWRICHT · MESSING MET HOGE STERKTE
De gepubliceerde micrometermeting van de buitendiameter geeft 15,992 mm aan. Een gespecialiseerde partner bracht de grafietinserts aan; OUJI voerde de eerste en de afsluitende draaibewerking uit.
Buitendiameter Ø16 h7, boring Ø8 H7 en geometrische toleranties van 0,01 mm op de tekening.
De getoonde buitendiametermeting verifieert niet alle kenmerken op de tekening.
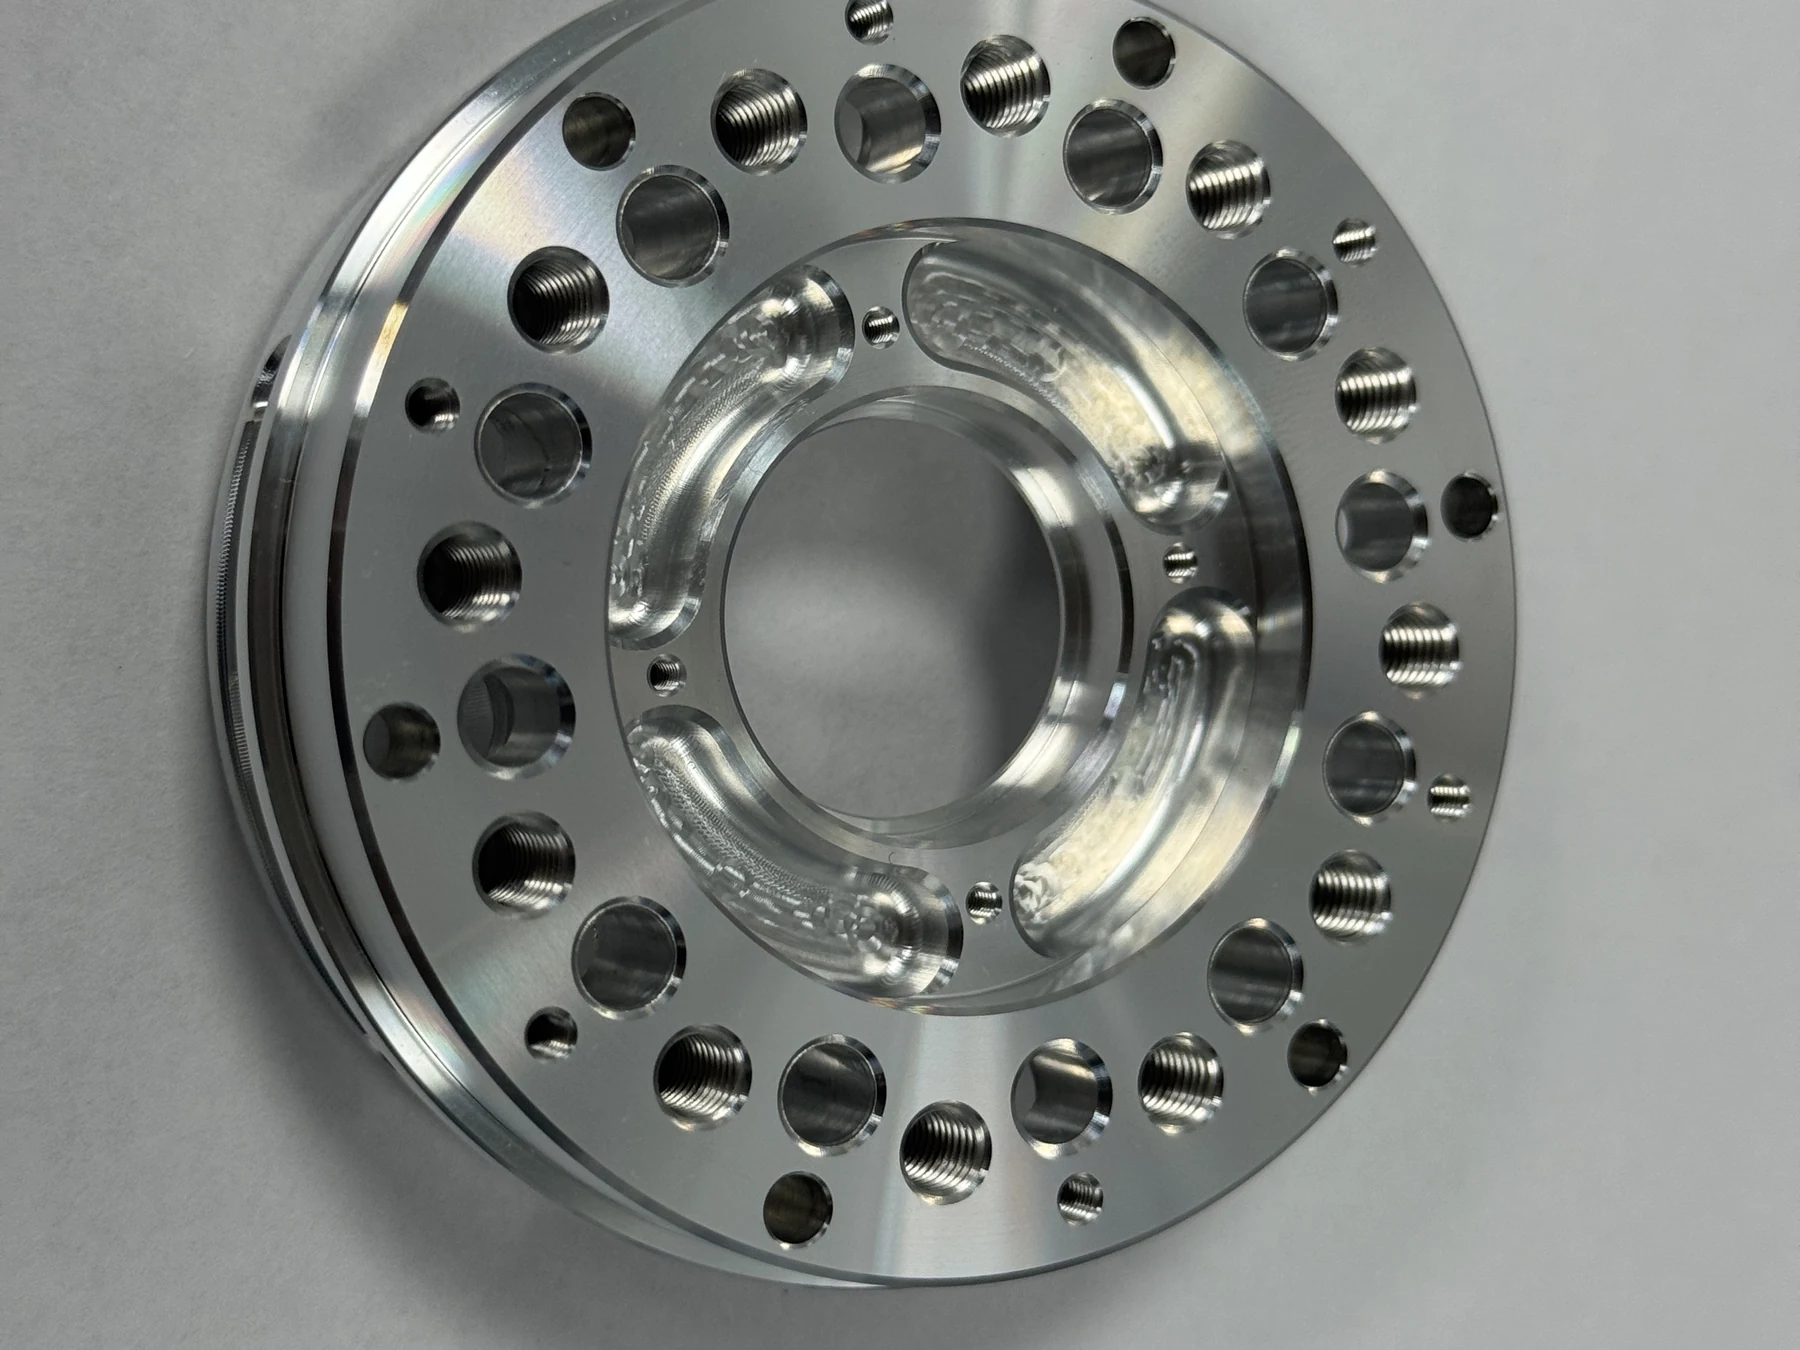
PLANETENWIELDRAGER · 7075-T6 ALUMINIUM
Het productieproces bestond uit draaien met zachte klauwen, frezen in een speciale opspanning met 12 posities en inspectie met een ZEISS CMM.
Aan referenties gekoppelde passingen en geometrische toleranties van 0,01–0,02 mm voor gedraaide en gefreesde kenmerken.
Deze casestudy beschrijft een combinatie van draaien en frezen en toont niet aan dat de draai- en freesbewerkingen in één opspanning zijn uitgevoerd.
De materiaalkwaliteit en materiaaltoestand zijn even belangrijk als de materiaalsoort. Vermeld de warmtebehandeling, coating en eisen aan de uiteindelijke passingen, zodat de offerte het afgewerkte onderdeel omvat.
| Materiaalgroep | Materiaalbereik | Wat te specificeren |
|---|---|---|
| Aluminium | 6061, 6063, 7075; zie de cases over de 6063-kogelkop en de 7075-T6-planeetdrager. | Vermeld de materiaaltoestand, de passingen en de eventuele maatcompensatie voor het anodiseren. |
| Staal & roestvrij staal | De materiaalkwaliteit en warmtebehandelingstoestand bepalen de bewerkingsroute. | Vermeld de hardheid, eisen aan corrosiebestendigheid en maten die na de behandeling moeten worden nabewerkt. |
| Messing- en koperlegeringen | De gepubliceerde bus voor een robotgewricht is gemaakt van ZCuZn25Al6Fe3Mn3-messing met hoge sterkte. | Specificeer de legering; messing voor lagertoepassingen is niet uitwisselbaar met automatenmessing. |
| Technische kunststoffen & andere metalen | Geschiktheid wordt beoordeeld aan de hand van de tekening en toepassing. | Neem bedrijfstemperatuur, passingseisen en eventuele beperkingen bij vervanging op. |
Markeer de afmetingen die van toepassing zijn na galvaniseren, anodiseren of warmtebehandeling. Identificeer oppervlakken die af te dekken zijn en eventuele slijp- of einddraaibewerkingen die na de behandeling nodig zijn.
SUS431 casus: precisieslijpen en 100% boringinspectie →Leg de acceptatie-eisen vóór de productie vast. Voor kritieke diameters, boringspassingen en geometrische kenmerken die aan referenties zijn gekoppeld, moeten de meetmethode en rapportageomvang worden afgesproken.
Geef de passingen tussen de onderdelen, schroefdraadnormen, inschroeflengtes en oppervlakteruwheid aan. Markeer de maten die gelden voor het afgewerkte en behandelde onderdeel.
Geef aan hoe gedraaide oppervlakken zich verhouden tot de as en tot later gefreesde kenmerken. De aangegeven referenties vormen de basis voor de opspanplanning en inspectie.
Maatrapporten, CMM-rapporten en eerste-stukinspectierapporten kunnen volgens de afgesproken omvang worden verstrekt. Vraag materiaalcertificaten en batchtraceerbaarheid tijdens de offertefase aan.
Kwaliteitsborging & documentatie →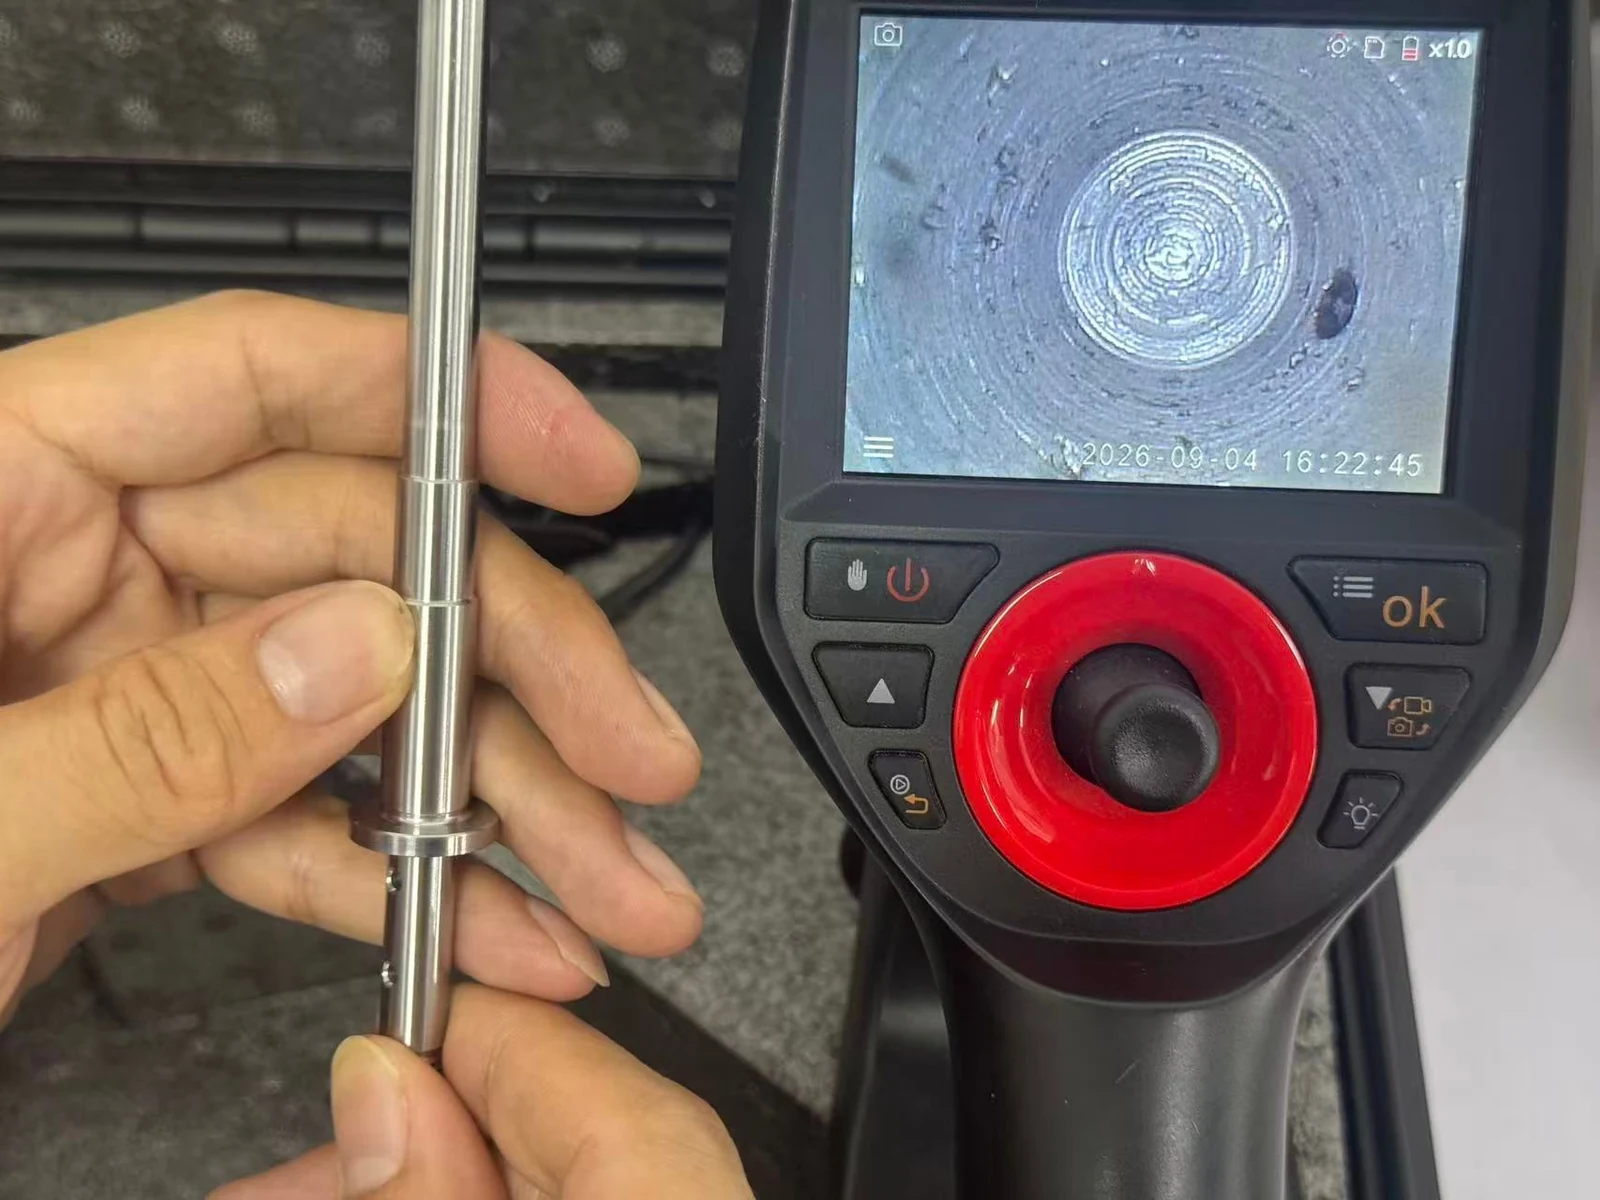
Elk onderdeel in deze order van 2.000 gedraaide en geslepen onderdelen is na het inwendig ontbramen met een borescoop geïnspecteerd.
Bekijk de casestudy en de buitendiametermeting van 8,003 mm →De meetapparatuur van OUJI omvat een ZEISS CMM, een TESA-hoogtemeter en een Mitutoyo-ruwheidsmeter.
UW VOLGENDE GEDRAAIDE ONDERDEEL
Stuur de eisen voor uw onderdeel en de benodigde hoeveelheid voor technische beoordeling en een offerte. Heeft u nog vragen over een passing, het materiaal of de productie? Bespreek deze met onze projectondersteuning.
Bespreek eerst uw project →Een 3D-model en bemate tekening van de actuele revisie, met schroefdraad, referenties en kritieke passingen.
Hoeveelheid, materiaalsoort en -conditie, afwerking en vereiste leverdatum. Voeg verwachte herhaalhoeveelheden toe indien bekend.
Geef aan of u goedkeuring van het eerste artikel, maatinspectierapporten, materiaalcertificaten of inspectie van alle tekeningmaten nodig hebt.
Bij de beoordeling van de tekening en het proces worden de bewerkingsomvang, inspectie-eisen, prijs en levering vastgesteld. Openstaande technische punten worden vóór de productie opgehelderd.
OUJI heeft roestvast staal, aluminiumlegeringen en titaniumlegeringen bewerkt met een totale maattolerantiebreedte van slechts 0,005 mm voor geselecteerde kenmerken. Voor technische kunststoffen is, afhankelijk van de geometrie, een totale tolerantiebreedte van 0,03 mm haalbaar. We gebruiken binnen- en buitenmicrometers voor diameters en meetklokken voor slingering. Prijzen, bijzondere toleranties en het bewerkingsproces vereisen een beoordeling van de tekening; voor complexe onderdelen is ook een 3D-model nodig.