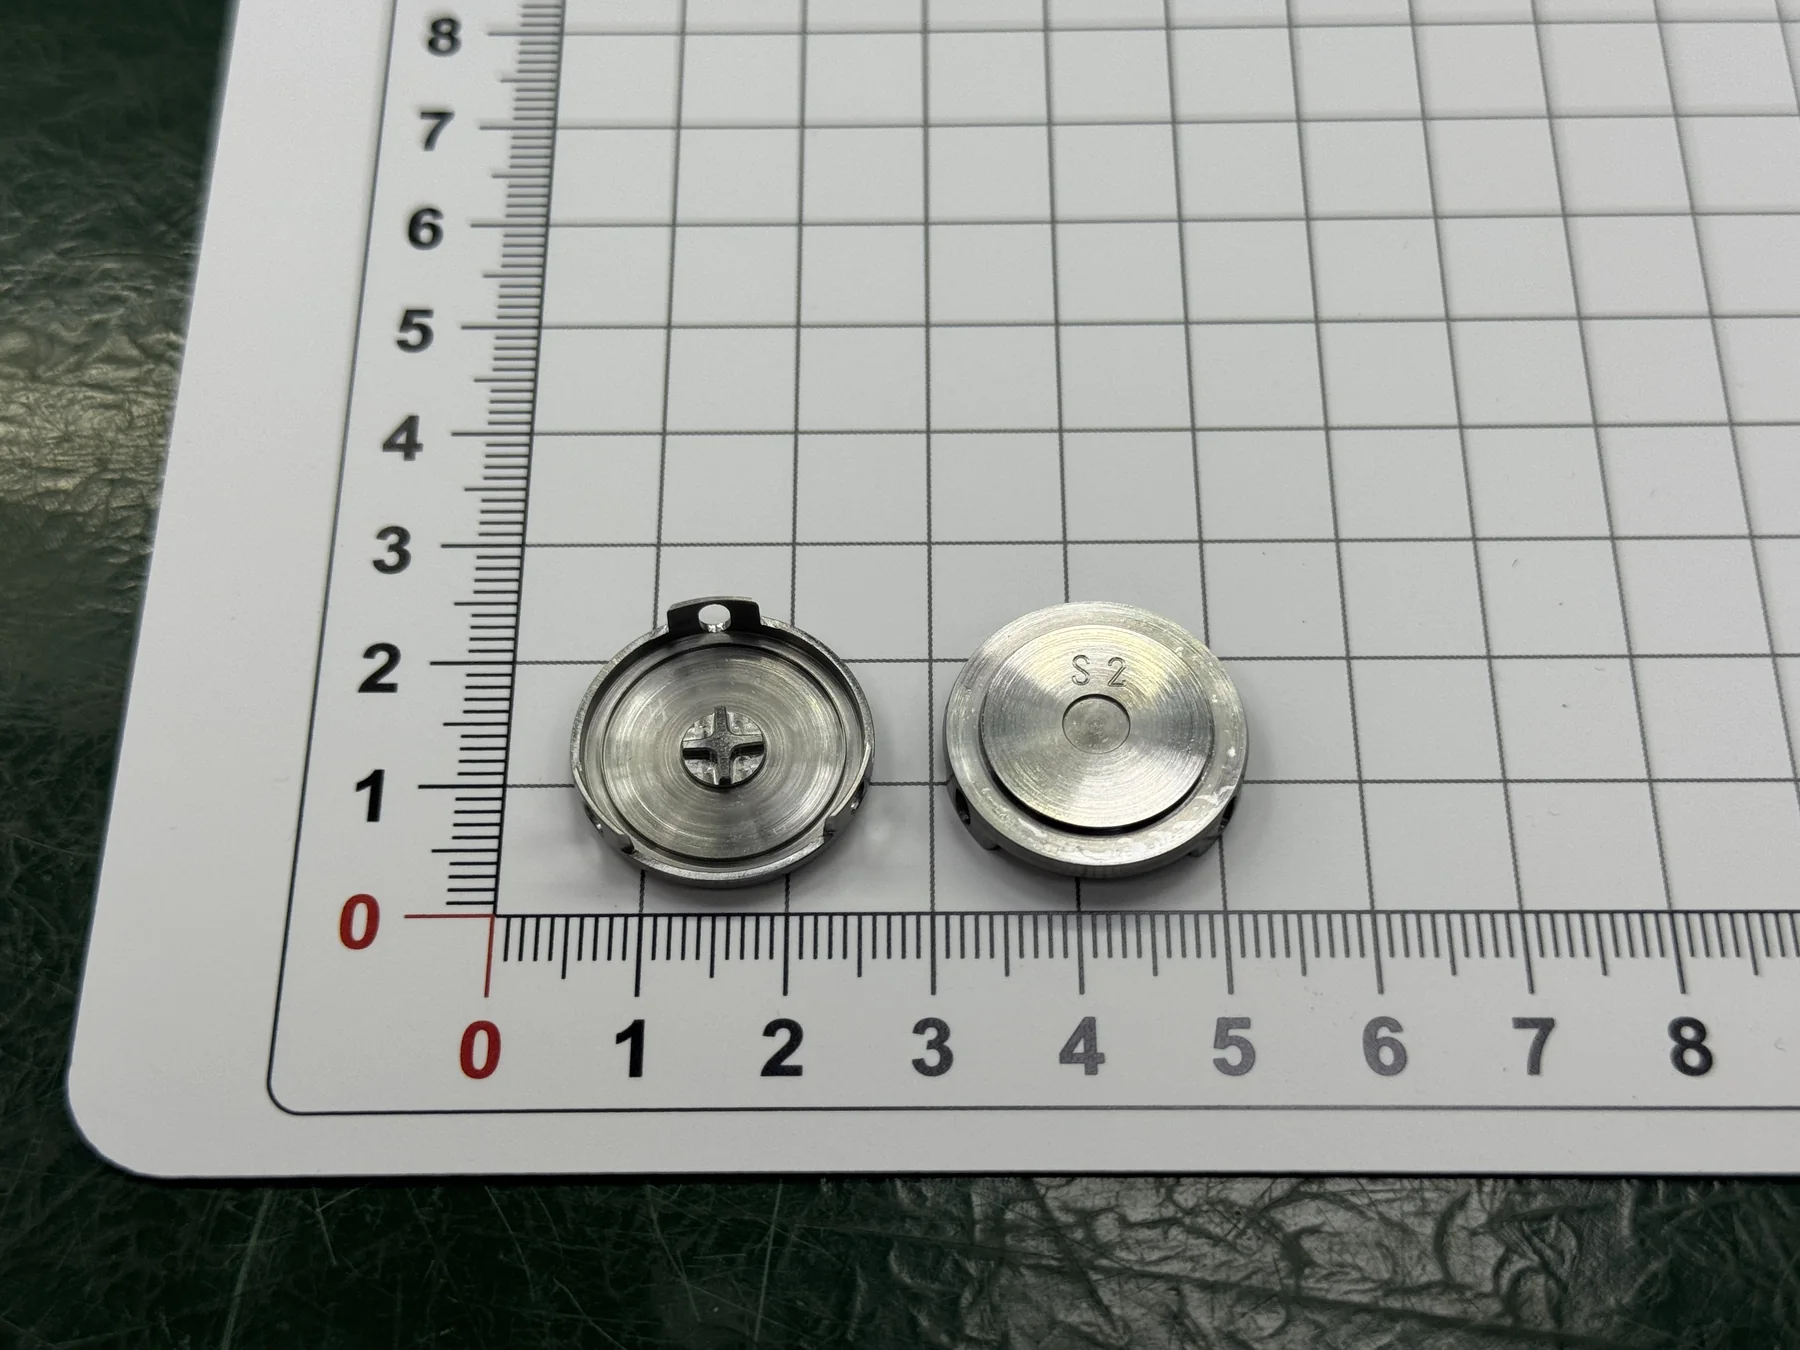
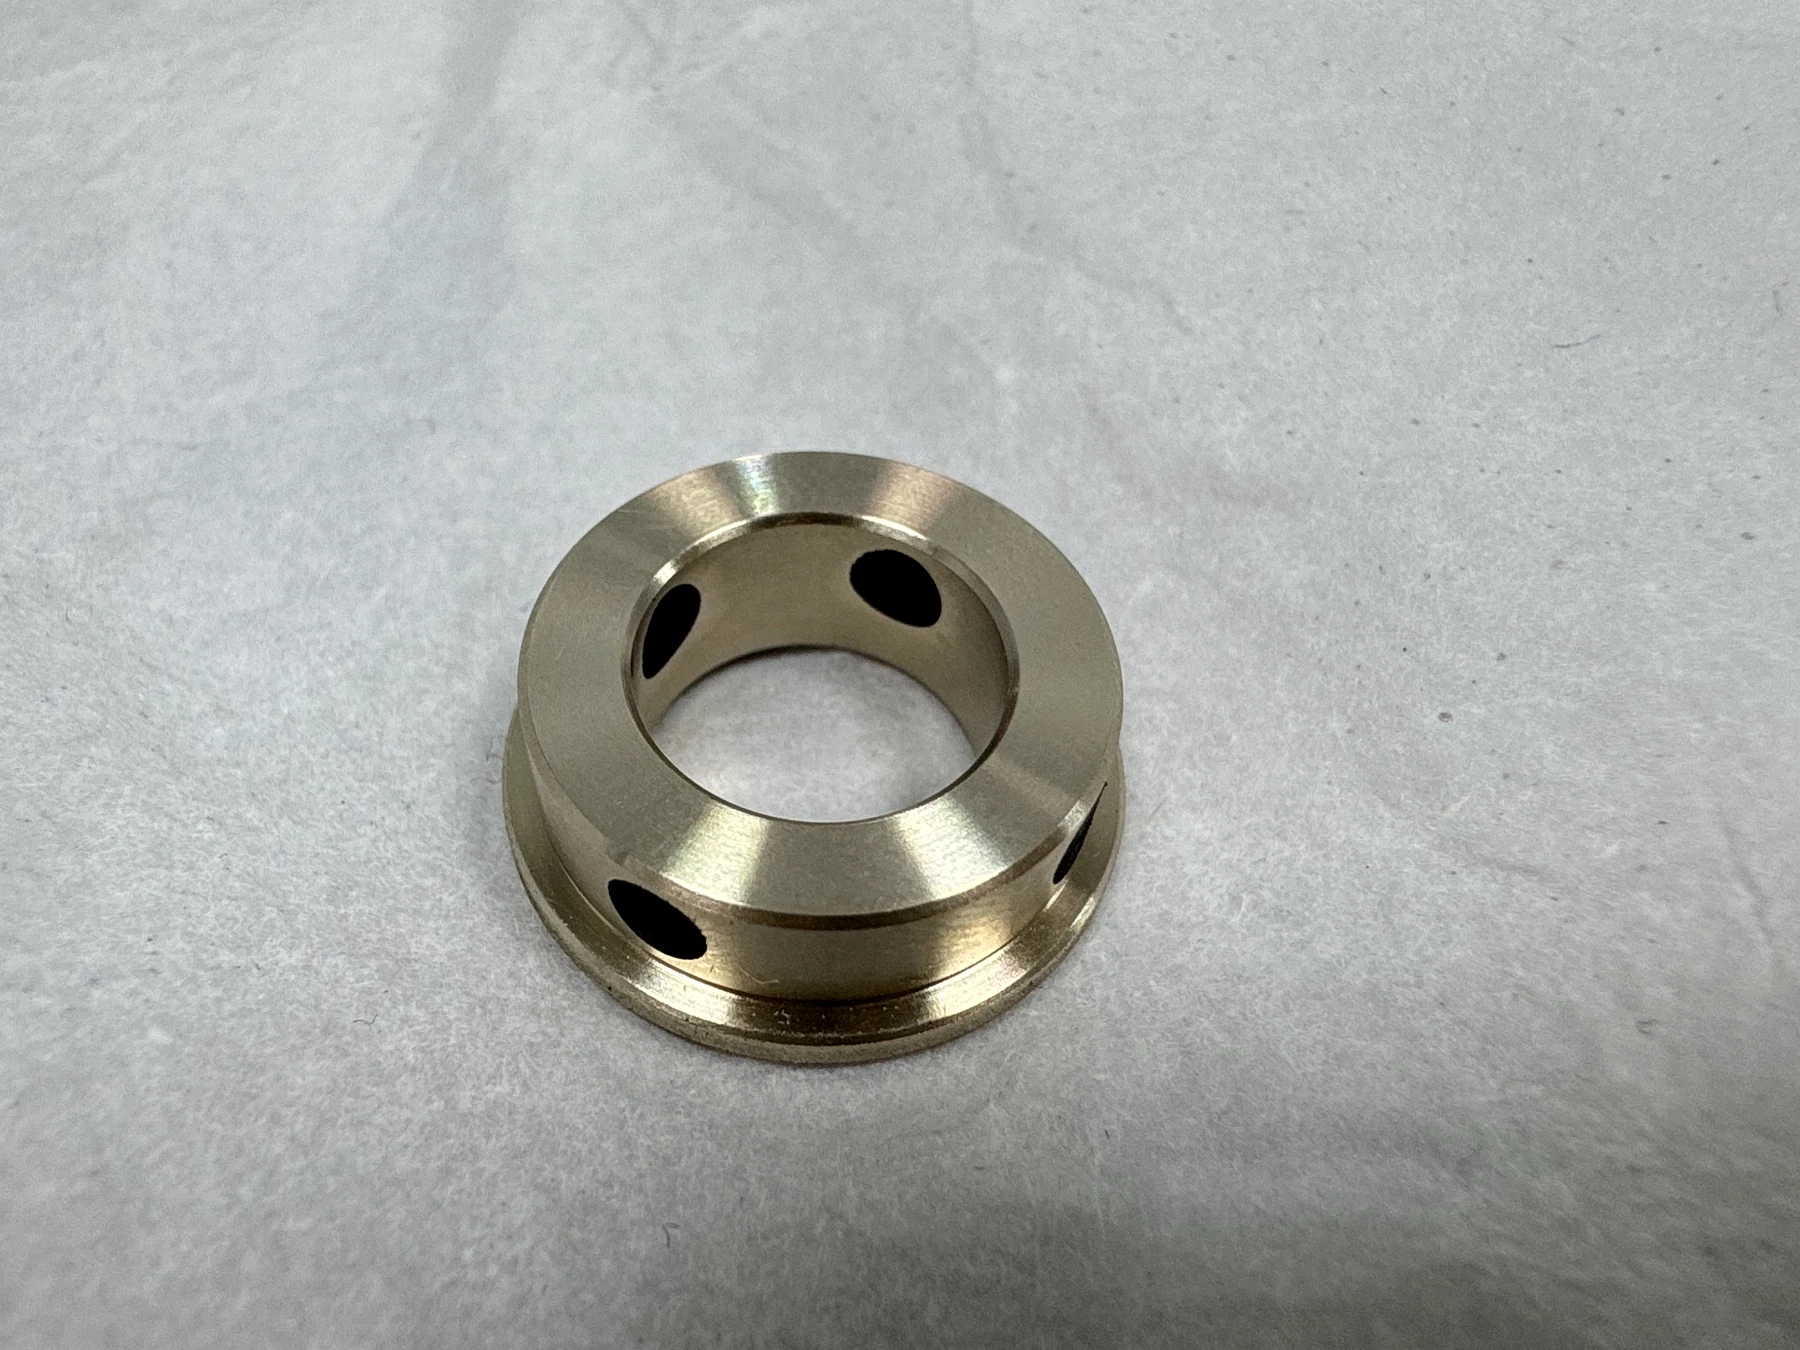
CNC draaien & precisieslijpen · SUS431
SUS431 Precisieonderdelen: 2.000 per batch, 100% boringinspectie
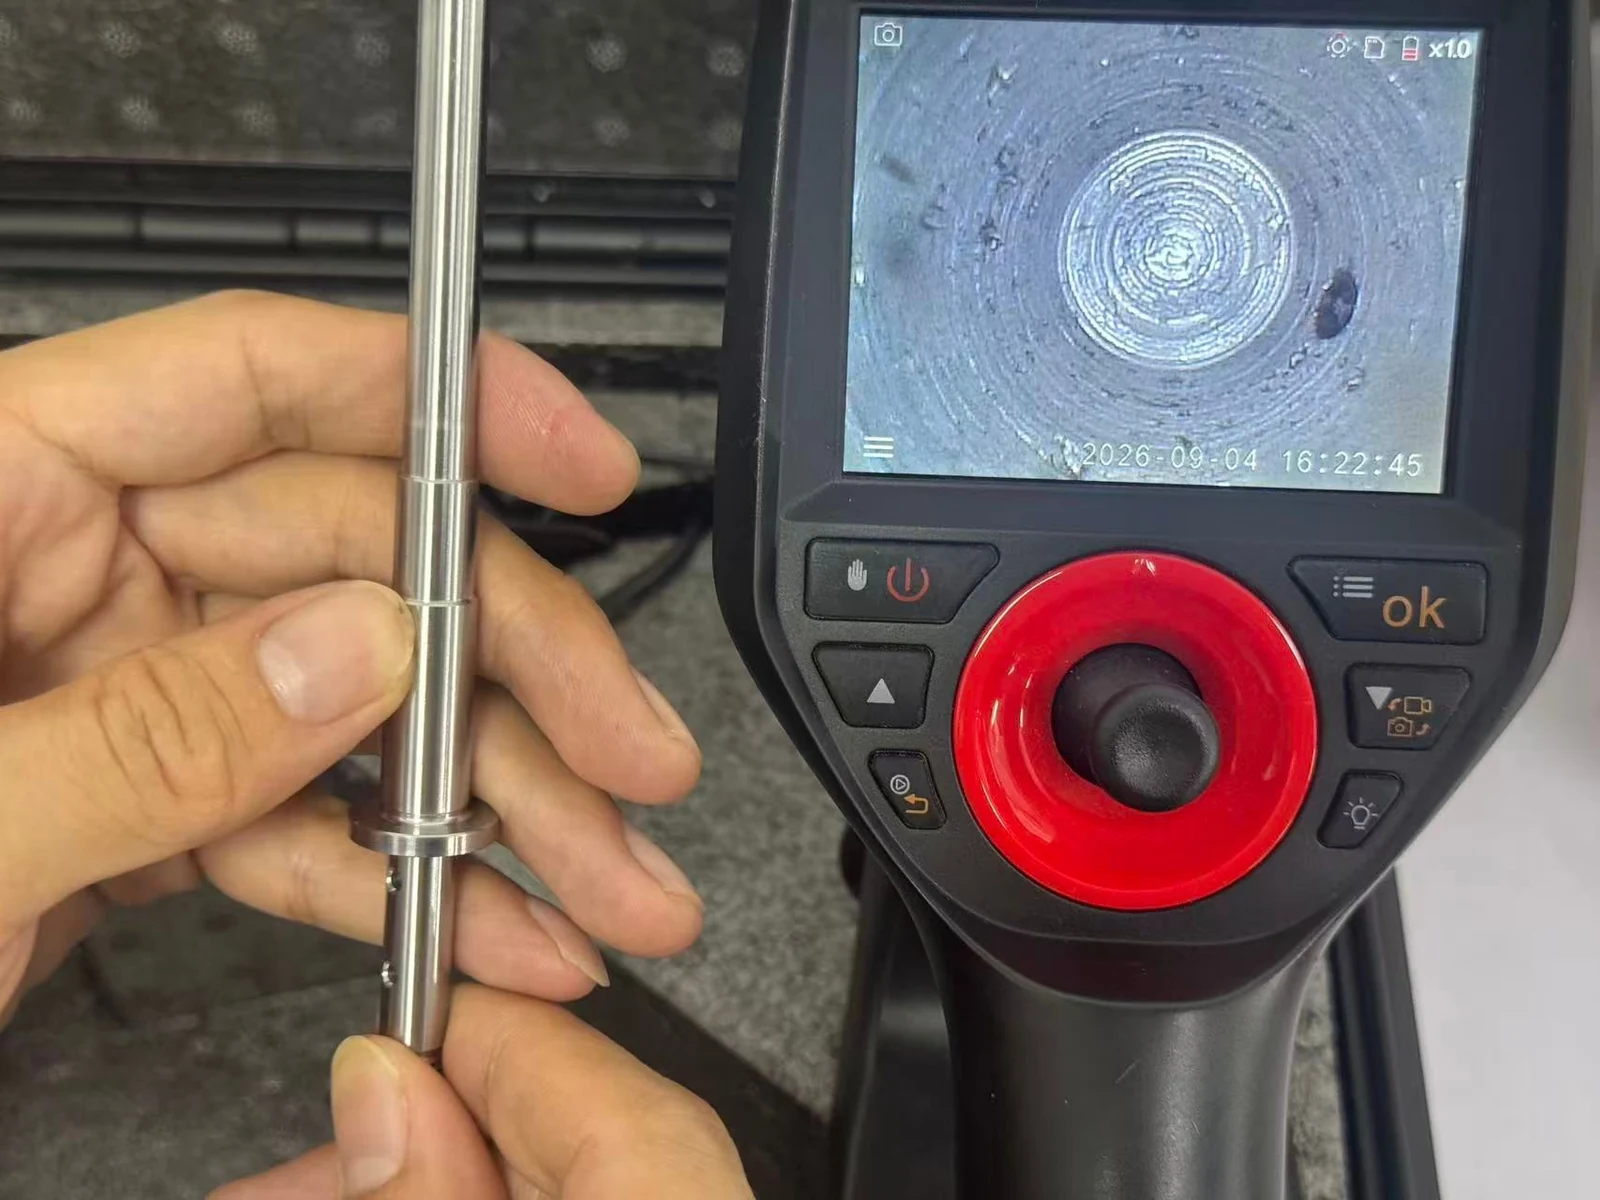
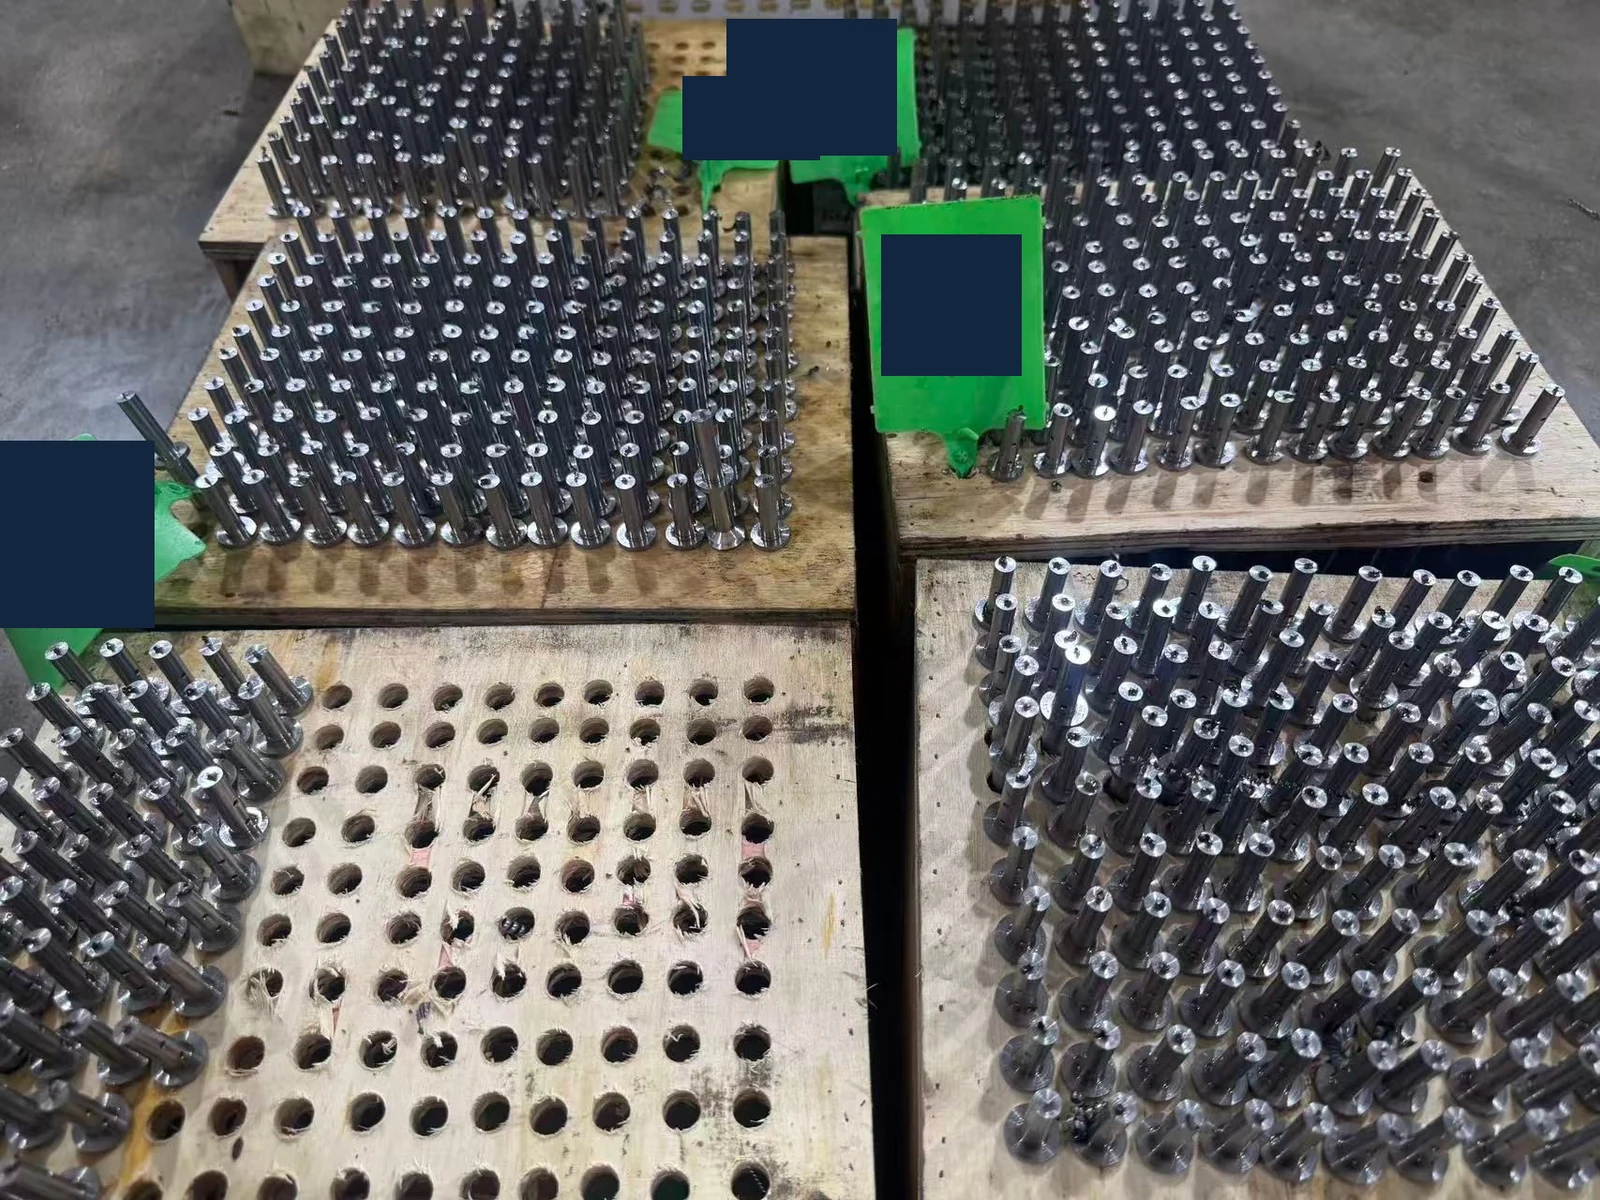
Voor deze serie van 2.000 onderdelen van SUS431-roestvast staal combineerde OUJI voor- en nadraaien met uitbesteed centerloos slijpen en rondslijpen van drie precisiebuitendiameters waarvoor een eis van +0,005 mm was opgegeven. Interne bramen konden de werking van het onderdeel bij de klant beïnvloeden, maar met de bestaande inspectiemethode kon OUJI de binnenkant van de boring niet controleren. OUJI schafte een industriële endoscoop aan en voerde na het ontbramen een 100%-inspectie van de binnenkant van de boringen in. Groene labels met het smeltnummer hielden de onderdelen per batch herkenbaar tijdens de uitbestede bewerkingen.
Door Tom Yi, Projectondersteuning | Verspaning op maat en technische coördinatie
Gepubliceerd
In één oogopslag
- Materiaal
- SUS431 roestvrij staal
- Proces
- CNC-draaien → centerless slijpen (uitbesteed) → cilindrisch slijpen → interne braamverwijdering → boroscoopinspectie
- Batchgrootte
- 2.000 onderdelen per batch
- Precisie OD-vereiste
- Drie geslepen buitendiameters; aangegeven +0,005 mm eis
- Functioneel risico
- Interne bramen kunnen het gebruik van het onderdeel door de klant beïnvloeden
- Inspectie van de interne boring
- 100% inspectie met behulp van een nieuw aangeschafte industriële boroscoop
- Batchcontrole
- Groene smeltnummerlabels; uitbestede bewerking per batch
- Gepubliceerde buitenmaatmeting
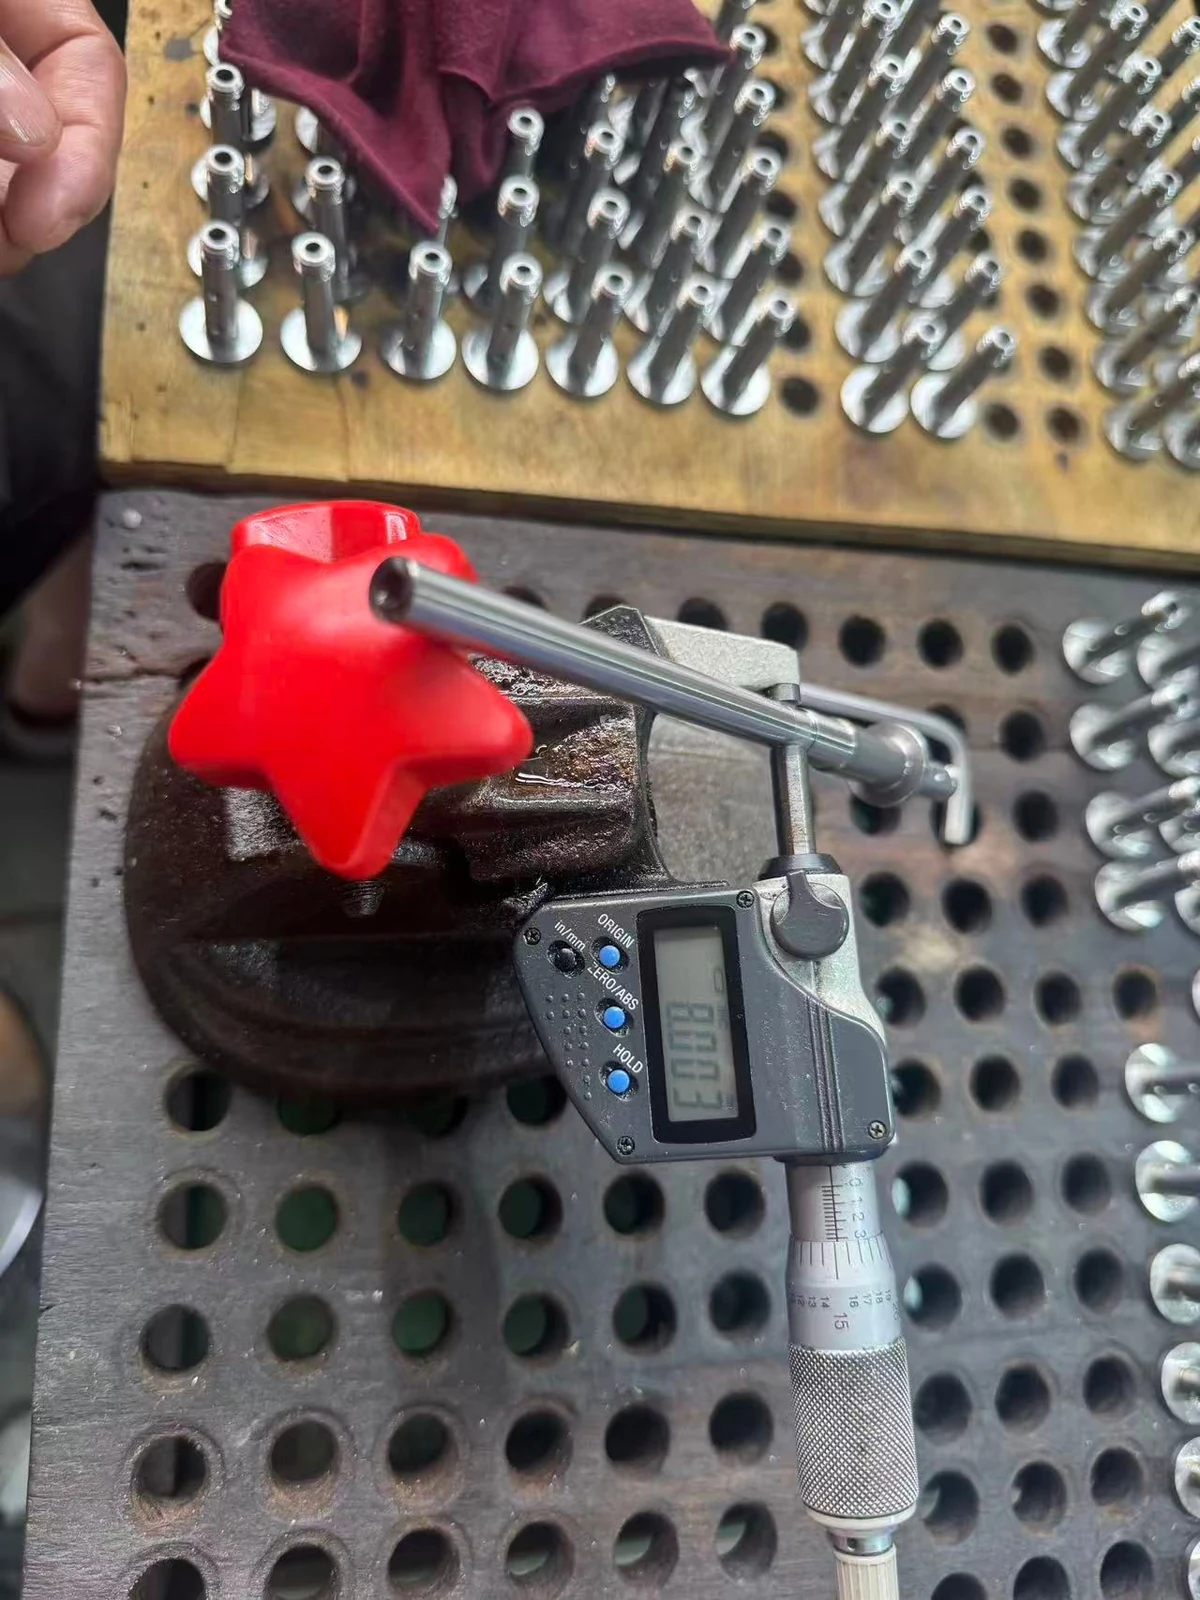
- 8,003 mm bij de gefotografeerde micrometercontrole
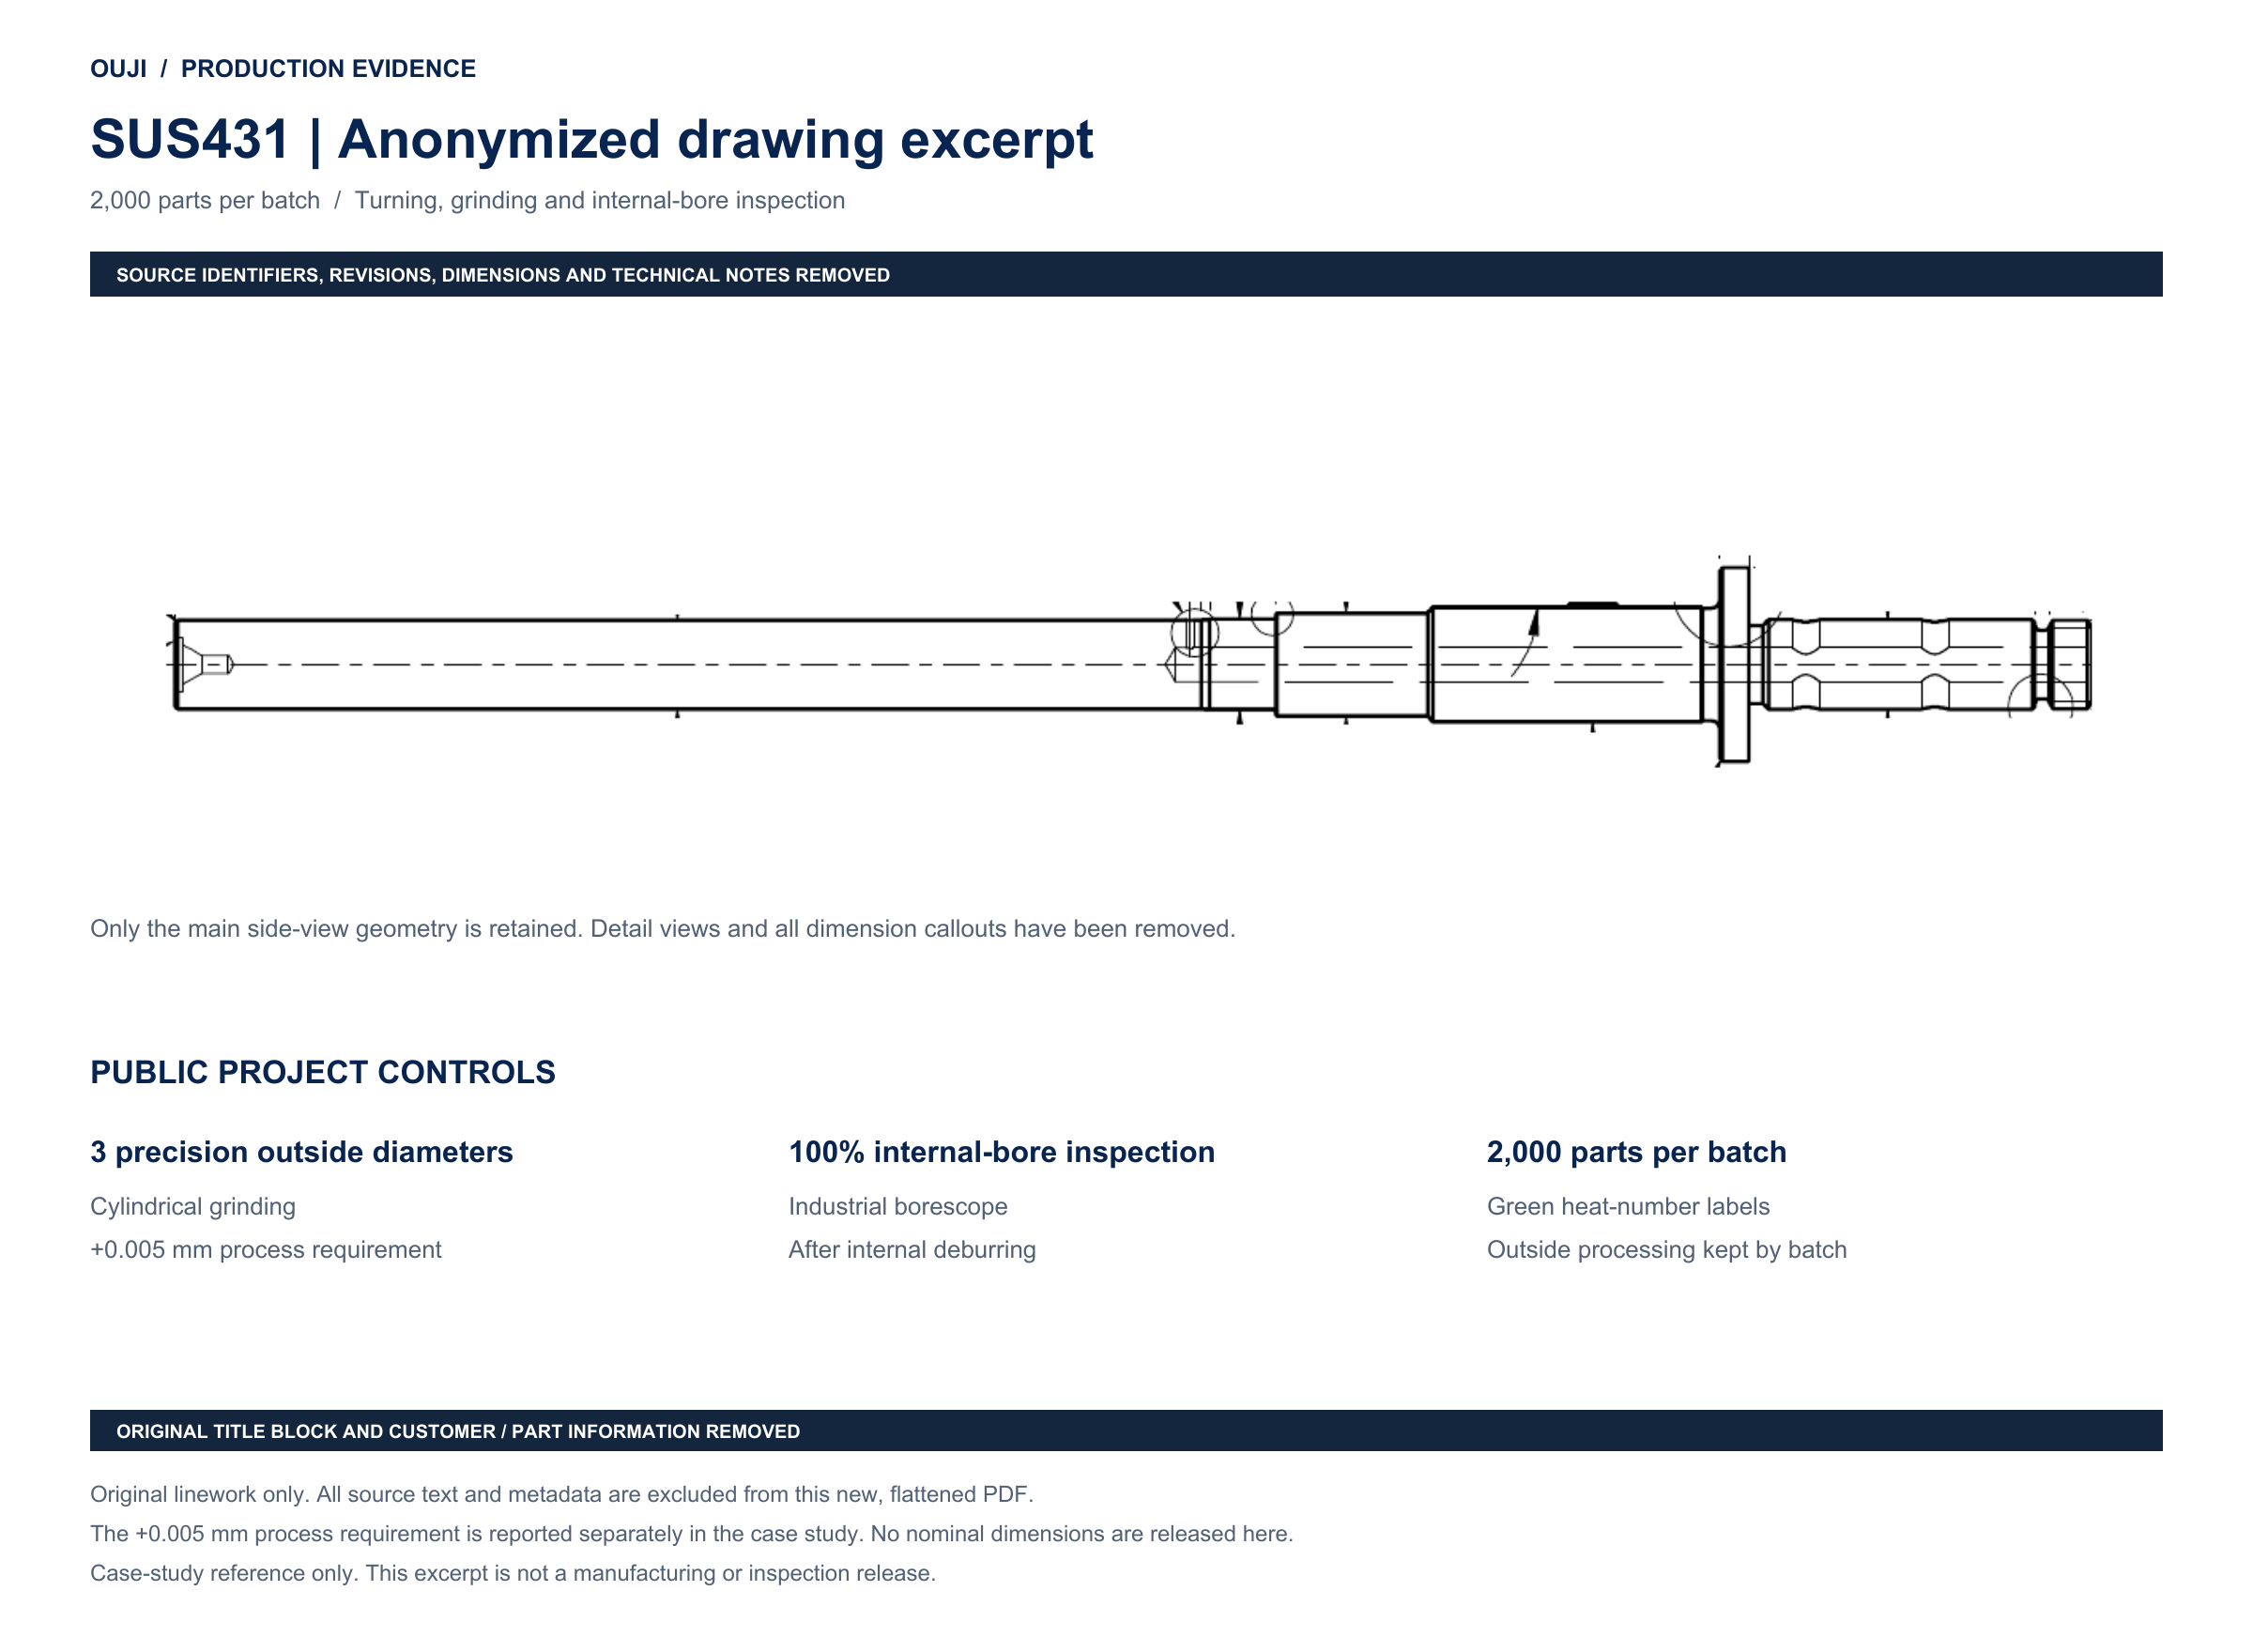
Anonieme productietekening
De geometrie van het onderdeel, met vertrouwelijke details verwijderd
Het gepubliceerde fragment bevat alleen de hoofdcontour van het onderdeel. Klant- en onderdeelidentificaties, tekeningnummers, revisies, maten, technische opmerkingen en bronmetadata zijn verwijderd. De waarde van +0,005 mm is in deze casus de door OUJI opgegeven proceseis; de acceptatiegrenzen per kenmerk blijven vastgelegd op de beheerste productietekening. Download de geanonimiseerde tekening-PDF.
01
De Uitdaging
Het lastige kenmerk bevond zich in het onderdeel. Bramen in de boring konden de werking bij de klant beïnvloeden, maar met de bestaande inspectiemethode kon OUJI dit gebied niet bekijken. Een acceptabele buitendiameter nam dit functionele risico niet weg. De order vereiste daarnaast beheersing van drie precisiebuitendiameters en het bijeenhouden van 2.000 onderdelen als één batch tijdens de uitbestede bewerking voor centerloos slijpen.
02
Aanpak van OUJI
OUJI volgde een gefaseerde route: buitendiameter en lengte voordraaien; de zijkenmerken en buitendraad bewerken en de lengte nadraaien; de geïdentificeerde batch laten centerloos slijpen; de drie precisiebuitendiameters rondslijpen; en vervolgens interne bramen verwijderen. Om de boring te kunnen inspecteren, schafte OUJI een industriële endoscoop aan en controleerde daarmee elk onderdeel na het inwendig ontbramen. Groene labels vermeldden de smeltnummers van het materiaal. De uitbestede bewerking werd per batch uitgevoerd.
03
Het Resultaat
Het proces kreeg een gerichte visuele binnencontrole voor het gebied dat met de oorspronkelijke inspectiemethode niet zichtbaar was. Elk onderdeel van de serie van 2.000 stuks werd na het ontbramen met een endoscoop geïnspecteerd. Labels met het smeltnummer waarborgden de batchidentificatie tijdens de uitbestede bewerking. De productiefoto’s tonen het onderdeel, de plaatsing op de trays, de interne inspectie en een buitenmicrometer met een aflezing van 8,003 mm. Die meetwaarde wordt gepubliceerd als één gefotografeerde maatcontrole; 100% verwijst specifiek naar de bevestigde inspectiedekking van de binnenkant van de boringen.
Productiesequentie
Van gedraaid halffabricaat naar geïnspecteerde boring
Nabewerking op maat en controle van interne bramen zijn afzonderlijke stappen. Het centerloos slijpen was uitbesteed; de order bleef tijdens die overdracht per batch geïdentificeerd.
Voordraaien
Draai de buitendiameter en lengte voor ter voorbereiding op de volgende bewerkingen.
Zijkenmerken, schroefdraad en nadraaien op lengte
Bewerk de zijkenmerken en buitendraad en draai vervolgens de lengte na.
Centerless slijpen · uitbesteed
Verwerk de geïdentificeerde onderdelen per batch bij de externe slijpbewerking.
Cilindrisch slijpen · drie buitendiameters
Werk de drie precisiebuitendiameters af volgens de opgegeven eis van +0,005 mm.
Interne ontbraming
Verwijder bramen binnenin de boring waar resterend materiaal het gebruik van het onderdeel door de klant zou kunnen beïnvloeden.
100% boroscoopinspectie
Inspecteer de binnenkant van de boring van elk onderdeel na het ontbramen met de industriële endoscoop.
Functioneel risico / inspectieverbetering
Maak de verborgen boring controleerbaar
Het ging niet alleen om het verwijderen van een braam: OUJI moest het inwendige gebied kunnen zien om het resultaat te controleren. De bestaande methode bood die mogelijkheid niet. Daarom schafte OUJI voor deze order een industriële endoscoop aan. De sonde en het scherm maakten de binnenkant van de boring zichtbaar, waarna elk onderdeel na het ontbramen werd geïnspecteerd. Dit pakte het vastgestelde braamrisico voor de functionele toepassing bij de klant rechtstreeks aan.
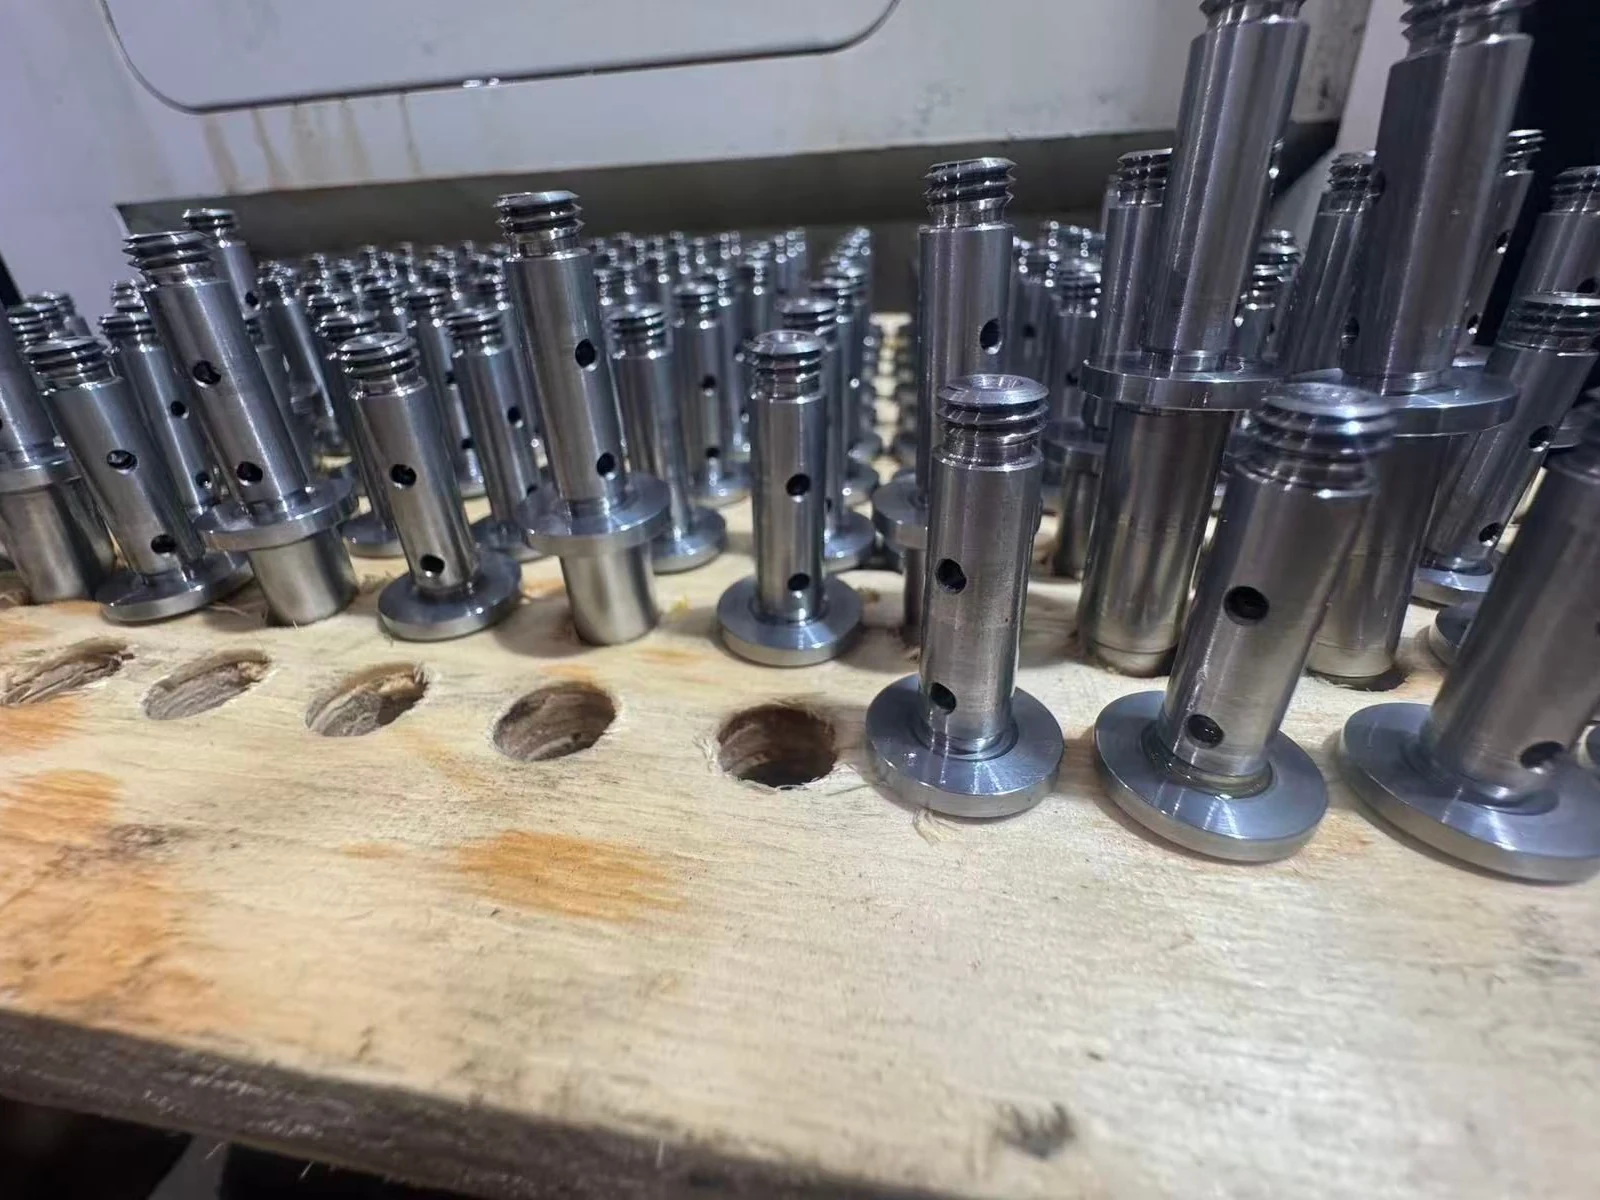
2.000 onderdelen / identificatie met smeltnummers
Behoud de batchidentificatie tijdens uitbestede bewerkingen
Elke productiebatch bevatte 2.000 onderdelen. OUJI gebruikte groene labels met de smeltnummers van het materiaal om de onderdelen te identificeren. De uitbestede bewerkingen werden per batch uitgevoerd. De werkplaatsfoto toont onderdelen die rechtop op afzonderlijke houders staan, met de groene labels ernaast. De daadwerkelijke smeltnummers zijn op de gepubliceerde afbeelding afgeschermd.
Gefotografeerde maatcontrole
Buiten-diametermeting: 8,003 mm
De digitale buitenmicrometer op de productiefotografie geeft 8,003 mm aan. De aflezing wordt weergegeven zoals gefotografeerd, samen met de afzonderlijke procesvereiste en inspectiedekking.
| Controle | Vereiste of bewijs | Wat het vaststelt |
|---|---|---|
| Drie precisie buitendiameters | Opgegeven proceseis: +0,005 mm | Een bewerkingsvereiste; individuele acceptatielimieten blijven op de gecontroleerde tekening. |
| Gefotografeerde OD-controle | 8,003 mm | Eén getoonde buitendiametermeting |
| Binnenboorgang | 100% boroscoopinspectie na ontbramen | Elk onderdeel werd opgenomen in de interne visuele inspectie. |
Hoe leest u dit bewijs?
De notatie +0,005 mm blijft behouden zoals aangeleverd; deze wordt niet gewijzigd in ±0,005 mm. De gepubliceerde tekening laat nominale maten en gedetailleerde acceptatiegrenzen weg. Deze foto toont geen resultaten voor de andere twee geslepen diameters, rondheid, rondloop of maatconformiteit van de volledige batch. De 100% beschrijft de dekking van de visuele binneninspectie, geen gemeten opbrengst of percentage onderdelen zonder defecten.
Vragen over het project
Welke bewerkingsroute is gebruikt voor deze SUS431-partij?
De route bestond uit voordraaien van buitendiameter en lengte, bewerken van zijkenmerken en schroefdraad met nadraaien op lengte, uitbesteed centerloos slijpen, rondslijpen van drie precisiebuitendiameters, inwendig ontbramen en 100% endoscoopinspectie.
Waarom heeft OUJI een industriële boroscoop aangeschaft?
Interne bramen kunnen het gebruik van het onderdeel door de klant beïnvloeden, maar de bestaande inspectiemethode kon de binnenkant van de boorgang niet inspecteren. OUJI heeft een industriële endoscoop aangeschaft om dat gebied zichtbaar te maken en heeft elk onderdeel na het ontbramen geïnspecteerd.
Hoe werden de 2.000 SUS431-onderdelen beheerd via externe bewerking?
De batchgrootte was 2.000 onderdelen. Groene labels vermeldden de smeltnummers van het materiaal. De uitbestede bewerkingen werden per batch uitgevoerd. De gepubliceerde foto behoudt de labelposities en de indeling op de trays, terwijl de daadwerkelijke smeltnummers zijn afgeschermd.
Verifieert de 8,003 mm-aflezing alle drie de precisie-diameters?
De foto documenteert één getoonde buitendiametermeting. Deze verifieert niet alle drie de diameters of de volledige batch. De casus vermeldt de proceseis van +0,005 mm afzonderlijk; de beheerste tekening bepaalt de acceptatiegrenzen voor elk kenmerk.
Wat betekent 100% inspectie in dit geval?
OUJI bevestigt dat de binnenkant van de boring van elk onderdeel na het ontbramen met een industriële endoscoop is geïnspecteerd. Deze uitspraak betreft die visuele binneninspectie; ze beschrijft niet de dekking van maatcontroles of een percentage onderdelen zonder defecten.
Welk type roestvrij staal is SUS431?
SUS431 behoort tot de familie van martensitisch roestvast staal 431. De materiaalreferentie van Atlas Steels geeft algemene informatie over de materiaalsoort. Deze casus publiceert geen warmtebehandelingstoestand of gemeten hardheid van de onderdelen.
Bronnen & technische verwijzingen
- 431 roestvrijstalen datasheet — Atlas Steels
Uitsluitend een algemene materiaalreferentie. Projectmateriaal, batchhoeveelheid en procesgegevens zijn door OUJI aangeleverd.
- Visuele inspectie van bewerkte interne gaten — Evident Scientific
Algemene uitleg over inspectietoegang tot interne gaten. Dit is geen verklaring over de industrie van de klant of het merk van de endoscoop dat in dit project wordt gebruikt.
Heeft u een projectspecifieke vraag?