CNC-Drehen & Präzisionsschleifen · SUS431
SUS431 Präzisionsteile: 2.000 pro Charge, 100% Bohrungsprüfung
Bei dieser Charge mit 2.000 Teilen aus Edelstahl SUS431 kombinierte OUJI Vor- und Fertigdrehen, externes spitzenloses Schleifen sowie Rundschleifen von drei Präzisionsaußendurchmessern mit einer angegebenen Anforderung von +0,005 mm. Innere Grate konnten die Bauteilfunktion beim Kunden beeinträchtigen, ließen sich jedoch mit dem vorhandenen Prüfverfahren nicht kontrollieren. OUJI beschaffte ein Industrieendoskop und führte nach dem Entgraten eine 100%-Prüfung der Innenbohrung ein. Grüne Etiketten mit Schmelzennummern erhielten die Chargenzuordnung während der externen Bearbeitung.
Von Tom Yi, Projektunterstützung | Kundenspezifische Zerspanung und technische Koordination
Veröffentlicht
Auf einen Blick
- Werkstoff
- SUS431 Edelstahl
- Prozess
- CNC-Drehen → Lankenlos-Schleifen (ausgelagert) → Zylinderschleifen → Innenentgratung → Boreskopprüfung
- Chargengröße
- 2.000 Teile pro Charge
- Anforderung an die Präzisions-Außendurchmesser
- Drei geschliffene Außendurchmesser; angegebene Anforderung +0,005 mm
- Funktionales Risiko
- Innere Grate könnten die Nutzung des Teils durch den Kunden beeinträchtigen
- Prüfung des Bohrungsinneren
- 100% Inspektion mit einem neu gekauften industriellen Boreskop
- Chargenkontrolle
- Grüne Etiketten mit Schmelzennummern; externe Bearbeitung nach Chargen
- Veröffentlichte Außendurchmesser-Messung
- 8,003 mm bei der fotografisch dokumentierten Messung mit der Bügelmessschraube
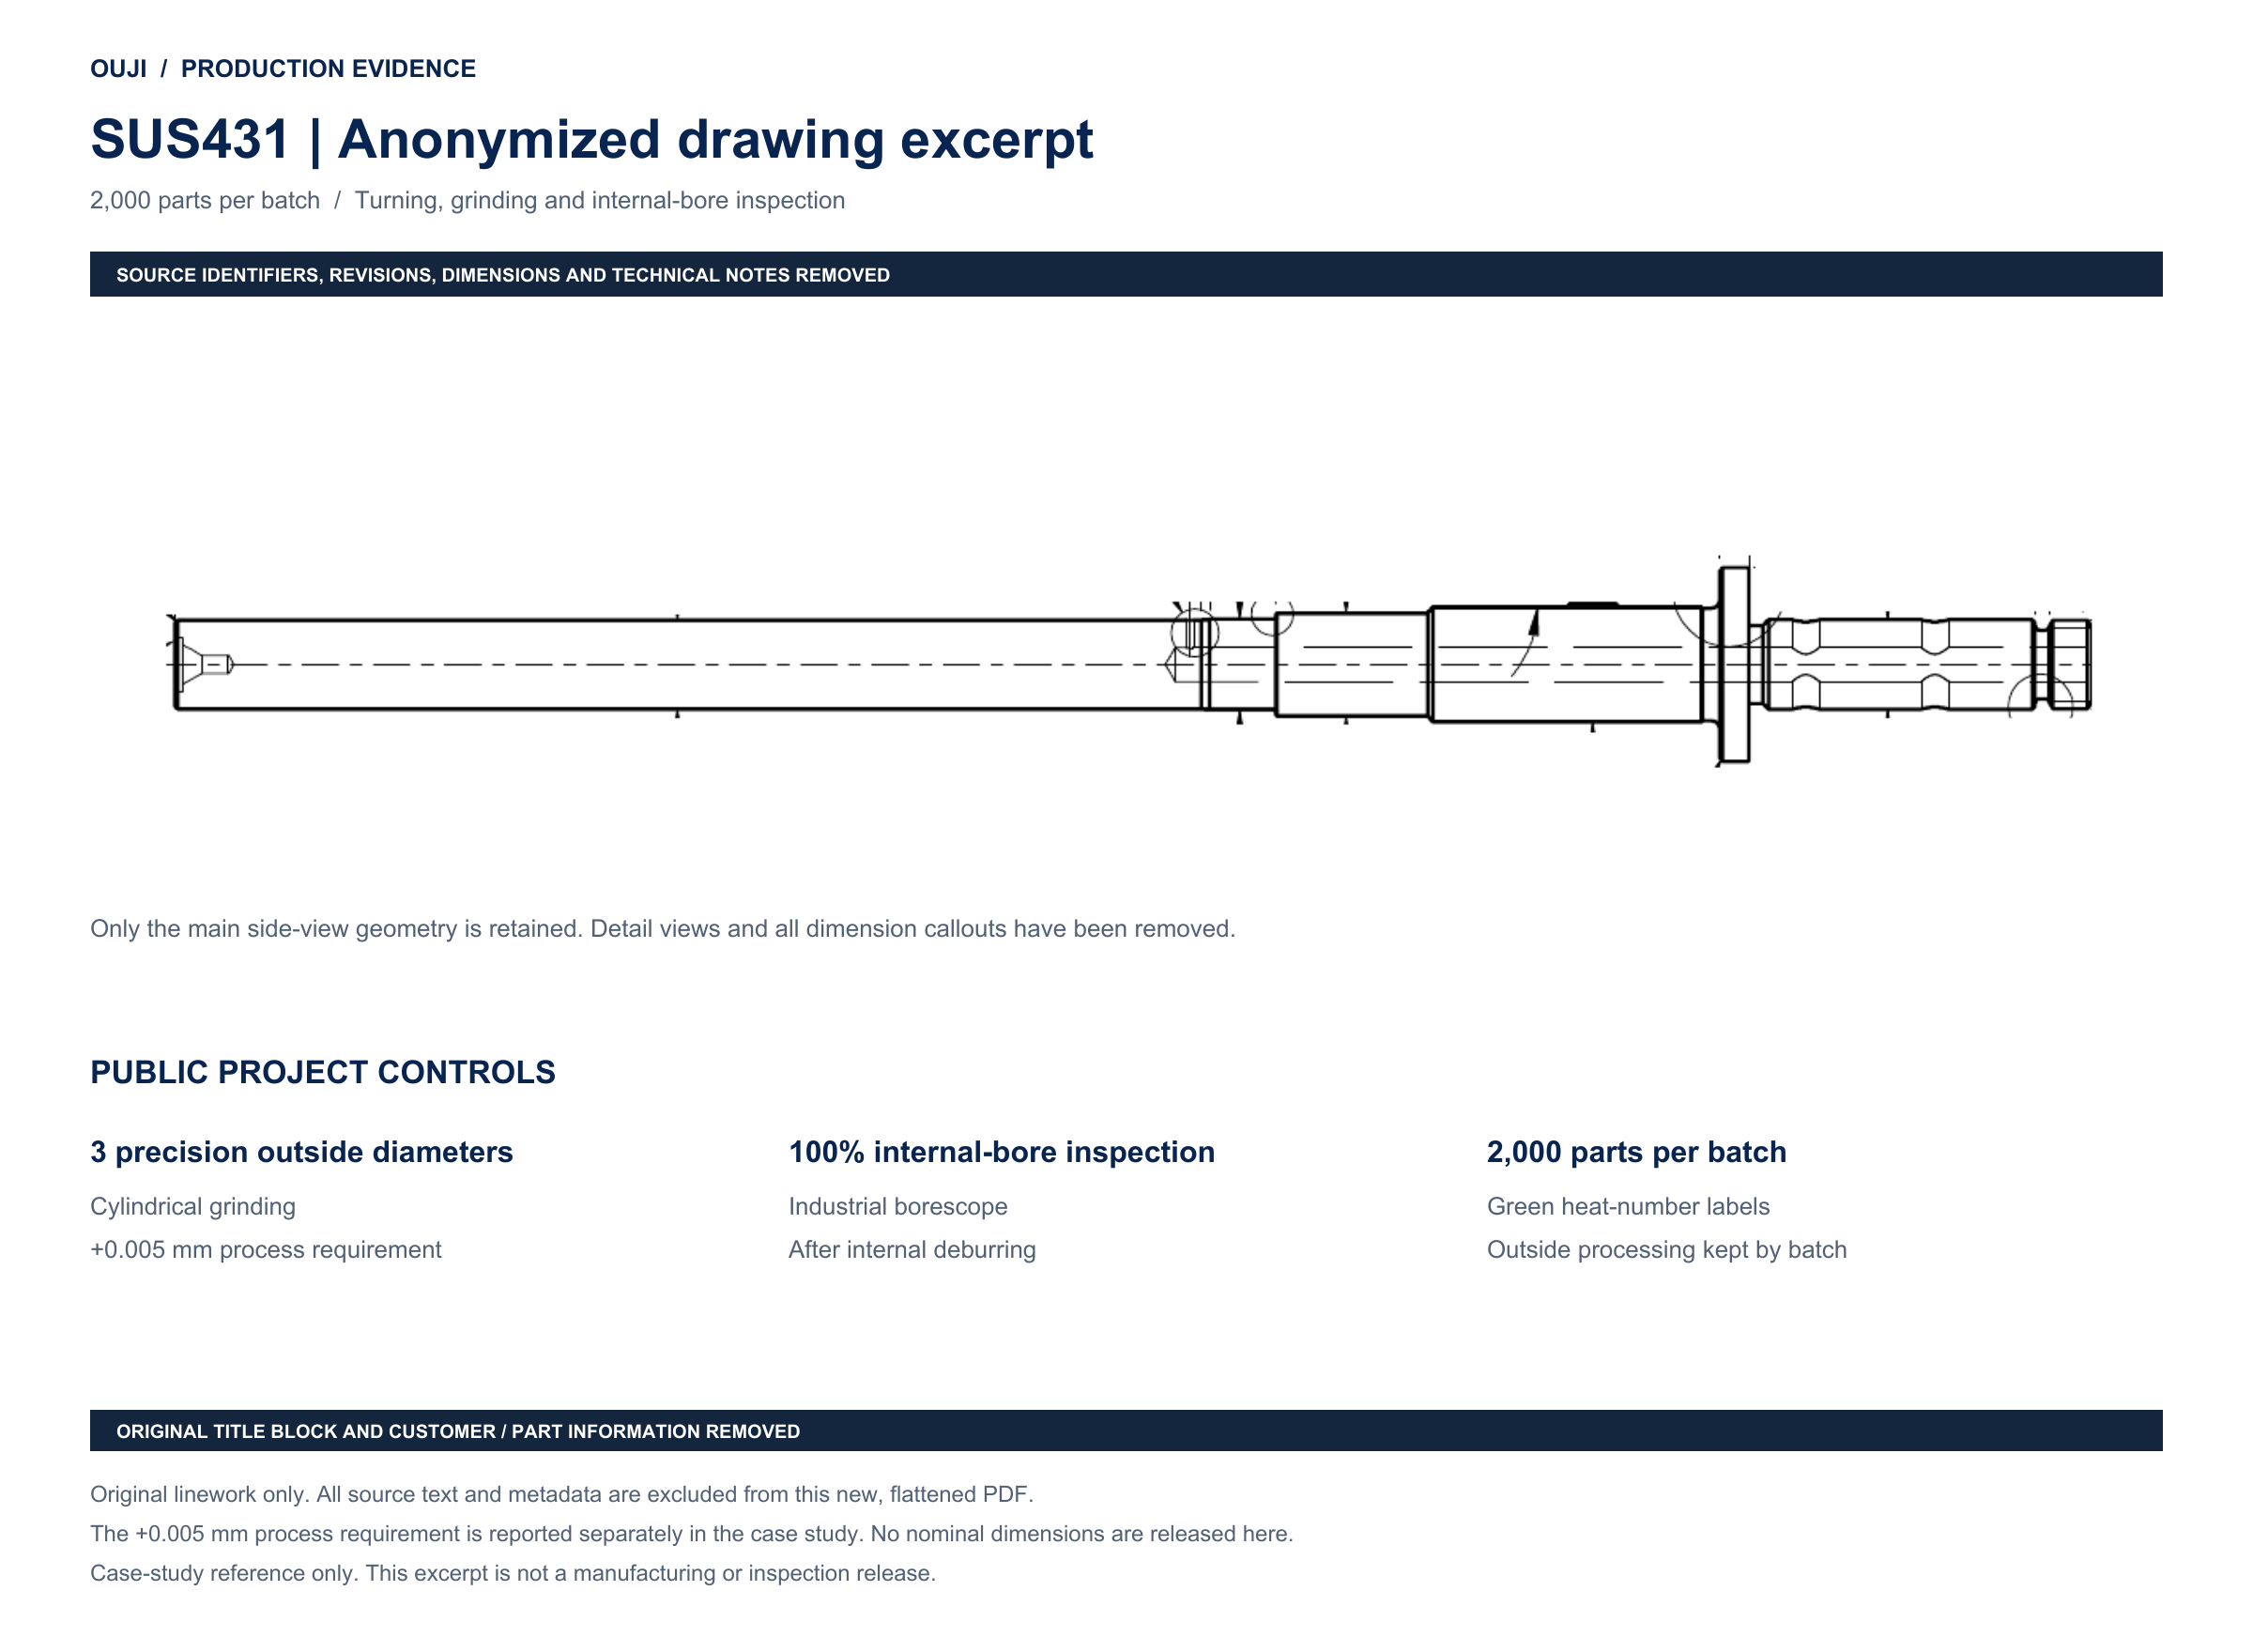
Anonymisierte Produktionszeichnung
Bauteilgeometrie, vertrauliche Details entfernt
Der öffentliche Auszug enthält nur die Hauptumrisse des Teils. Kunden- und Teilekennungen, Zeichnungsnummern, Revisionen, Maße, technische Hinweise und Quellmetadaten wurden entfernt. Der Wert von +0,005 mm ist in diesem Fall OUJIs festgelegtes Prozessanforderung; die Akzeptanz bleibt merkmalspezifisch auf der kontrollierten Fertigungszeichnung. Laden Sie die anonymisierte Zeichnungs-PDF herunter.
01
Die Herausforderung
Das schwierige Merkmal befand sich im Inneren des Teils. Grate im inneren Bohrungsbereich könnten die Verwendung des Bauteils durch den Kunden beeinträchtigen, und die bestehende Prüfmethode von OUJI konnte diesen inneren Bereich nicht untersuchen. Ein akzeptabler Außendurchmesser würde dieses funktionale Risiko nicht beheben. Der Auftrag erforderte außerdem die Kontrolle von drei präzisen Außendurchmessern und die Verwaltung von 2.000 Teilen als Los, während der Prozess eine externe Rundschleifoperation durchlief.
02
Ansatz von OUJI
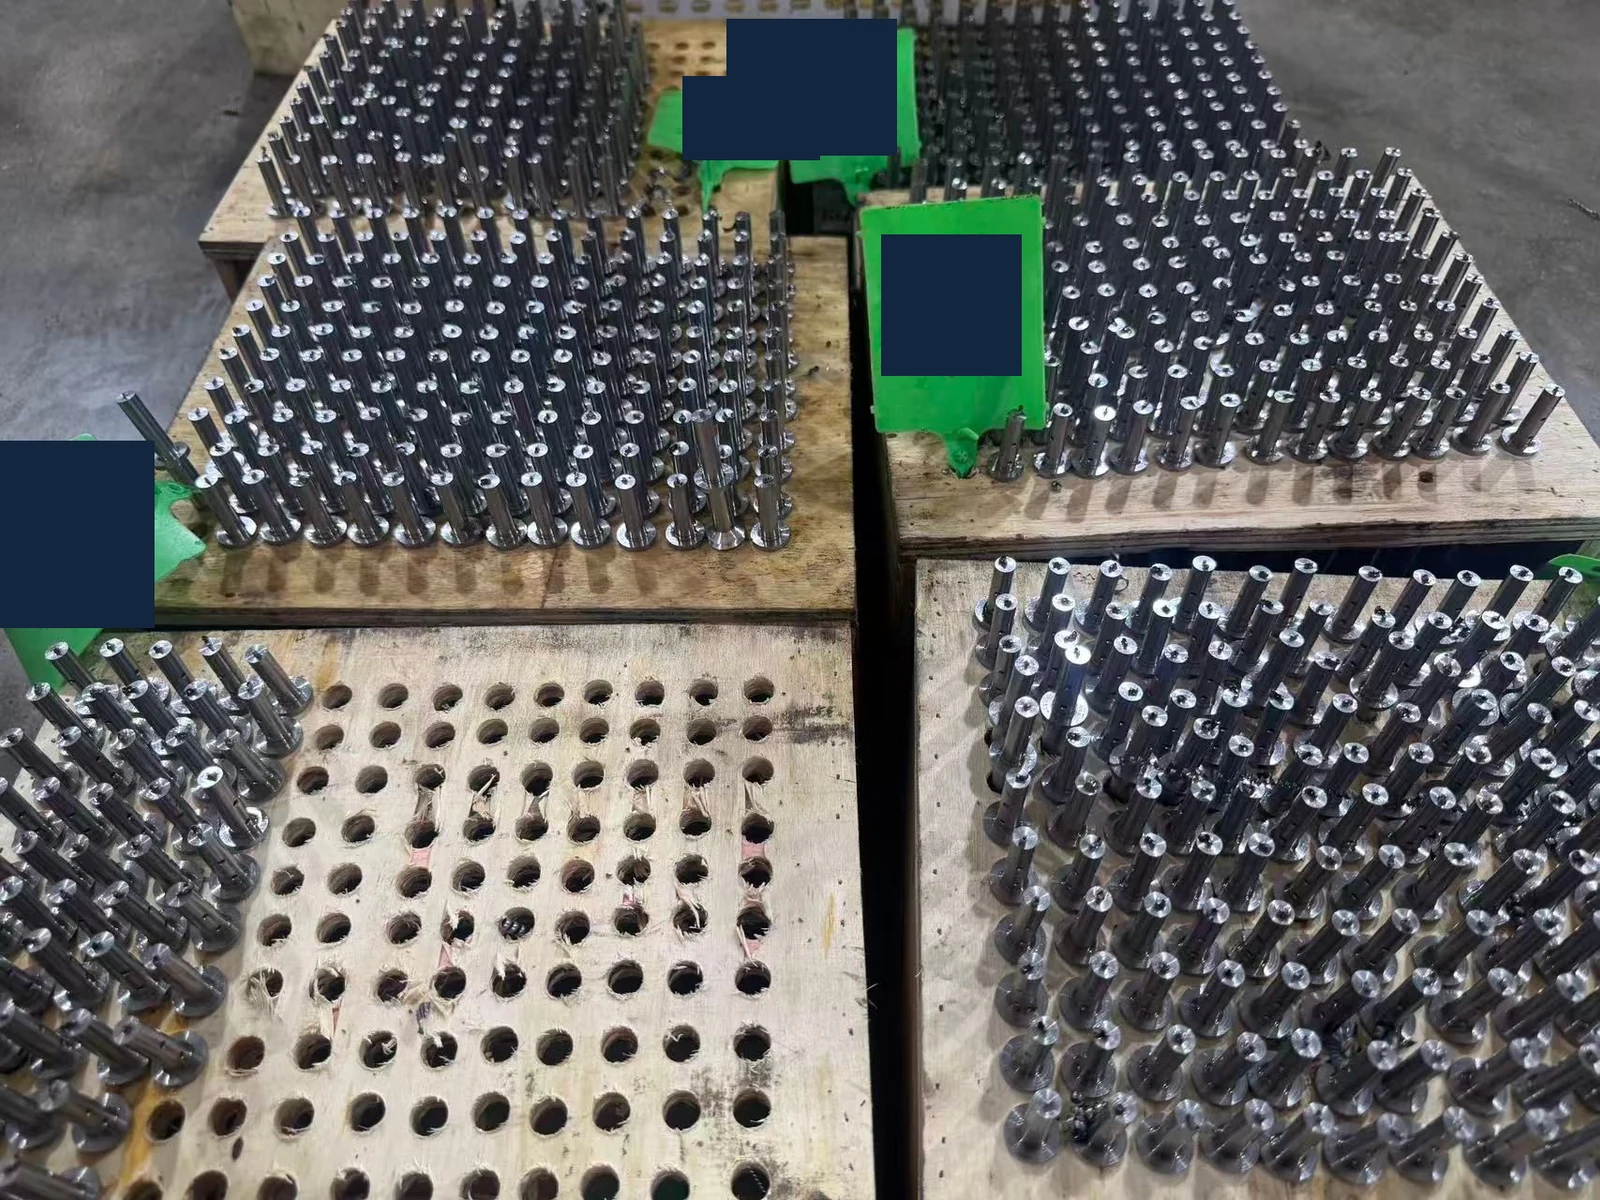
OUJI setzte eine gestaffelte Prozessfolge um: Außendurchmesser und Länge vordrehen; seitliche Merkmale und Außengewinde bearbeiten und die Länge fertigdrehen; die gekennzeichnete Charge zum spitzenlosen Schleifen geben; die drei Präzisionsaußendurchmesser rundschleifen; anschließend innen entgraten. Um die Bohrung prüfen zu können, beschaffte OUJI ein Industrieendoskop und prüfte damit jedes Teil nach dem Innenentgraten. Grüne Etiketten trugen die Schmelzennummern des Werkstoffs; die externe Bearbeitung erfolgte chargenweise.
03
Das Ergebnis
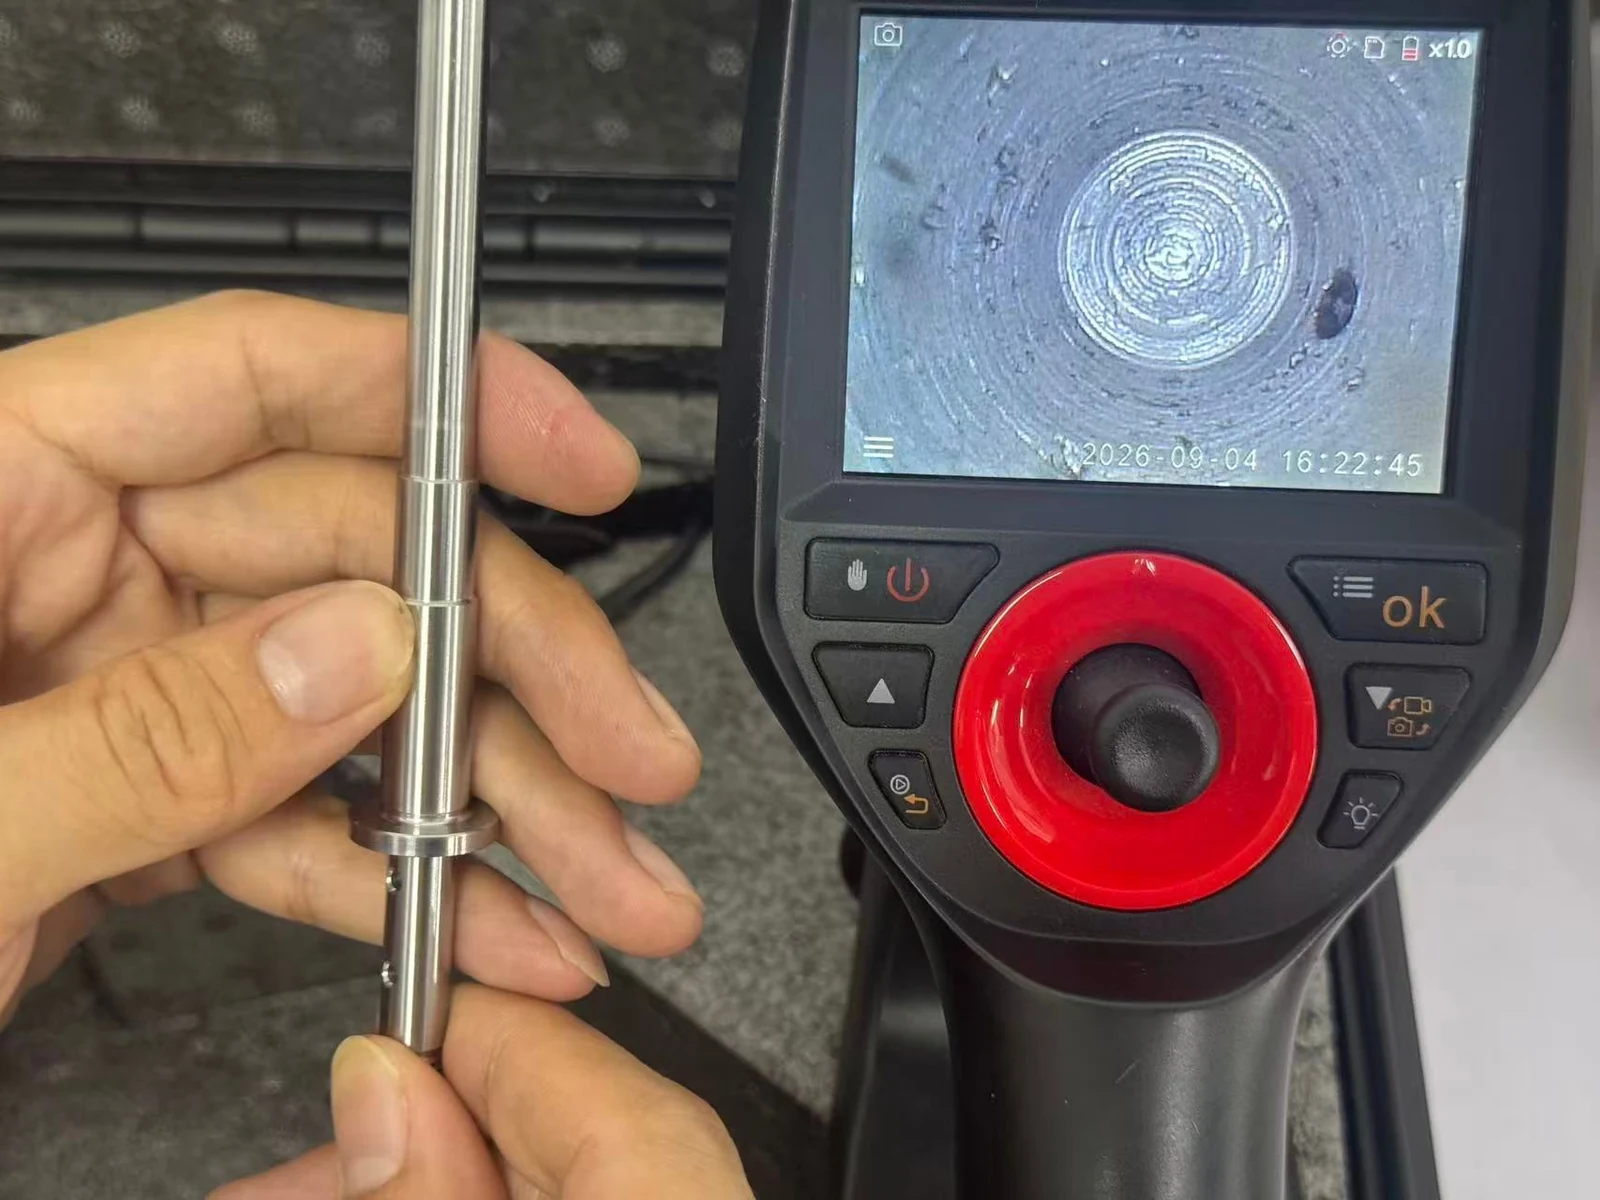
Der Prozess wurde um eine gezielte Sichtprüfung im Inneren ergänzt, wo das ursprüngliche Prüfverfahren keinen Einblick ermöglichte. Jedes Teil der Charge mit 2.000 Stück wurde nach dem Entgraten endoskopisch geprüft. Etiketten mit Schmelzennummern sicherten die Chargenzuordnung während der externen Bearbeitung. Die Fertigungsfotos zeigen das Bauteil, die Anordnung auf den Ablagen, die Innenprüfung und eine Bügelmessschraube mit der Anzeige 8,003 mm. Dieser Wert wird als einzelne fotografierte Maßprüfung veröffentlicht; die Angabe 100 % bezieht sich ausschließlich auf den bestätigten Prüfumfang im Bohrungsinneren.
Produktionsreihenfolge
Vom Drehrohling zur geprüften Innenbohrung
Die Fertigbearbeitung auf Maß und die Kontrolle innerer Grate sind getrennte Schritte. Das spitzenlose Schleifen wurde extern vergeben; die Chargenkennzeichnung blieb während der Übergabe erhalten.
Grobdrehen
Das Außendurchmesser und die Länge grob bearbeiten, um das Teil auf nachfolgende Operationen vorzubereiten.
Seitenmerkmale, Gewinde- & Endlängenbearbeitung
Die Seitenmerkmale und das Außengewinde bearbeiten, dann die Länge fertigdrehen.
Spitzenloses Schleifen · extern vergeben
Bearbeiten Sie die identifizierten Teile chargenweise beim externen Schleifvorgang.
Zylinderschleifen · drei Außendurchmesser
Bearbeiten Sie die drei präzisen Außendurchmesser unter Einhaltung der angegebenen +0,005 mm Anforderung.
Inneres Entgraten
Entfernen Sie Grate innerhalb der Bohrung, wo verbleibendes Material die Nutzung des Teils durch den Kunden beeinträchtigen könnte.
100% Boreskopinspektion
Prüfen Sie die Innenbohrung jedes Teils nach dem Entgraten mit dem Industrieendoskop.
Funktionales Risiko / Inspektionsverbesserung
Das verdeckte Bohrloch prüfbar machen
Es ging nicht nur darum, einen Grat zu entfernen: OUJI musste den Innenbereich sehen, um das Ergebnis zu überprüfen. Die bisherige Methode konnte das nicht, deshalb kaufte OUJI ein industrielles Endoskop für den Job. Die Sonde und der Bildschirm machten das innere Bohrloch sichtbar, und die Inspektion deckte nach dem Entgraten jedes Teil ab. Dies adressierte direkt das für die funktionale Nutzung des Kunden identifizierte Grat-Risiko.
2.000 Teile / Chargennummer-Identifikation
Die Charge durch die Außenbearbeitung identifiziert lassen
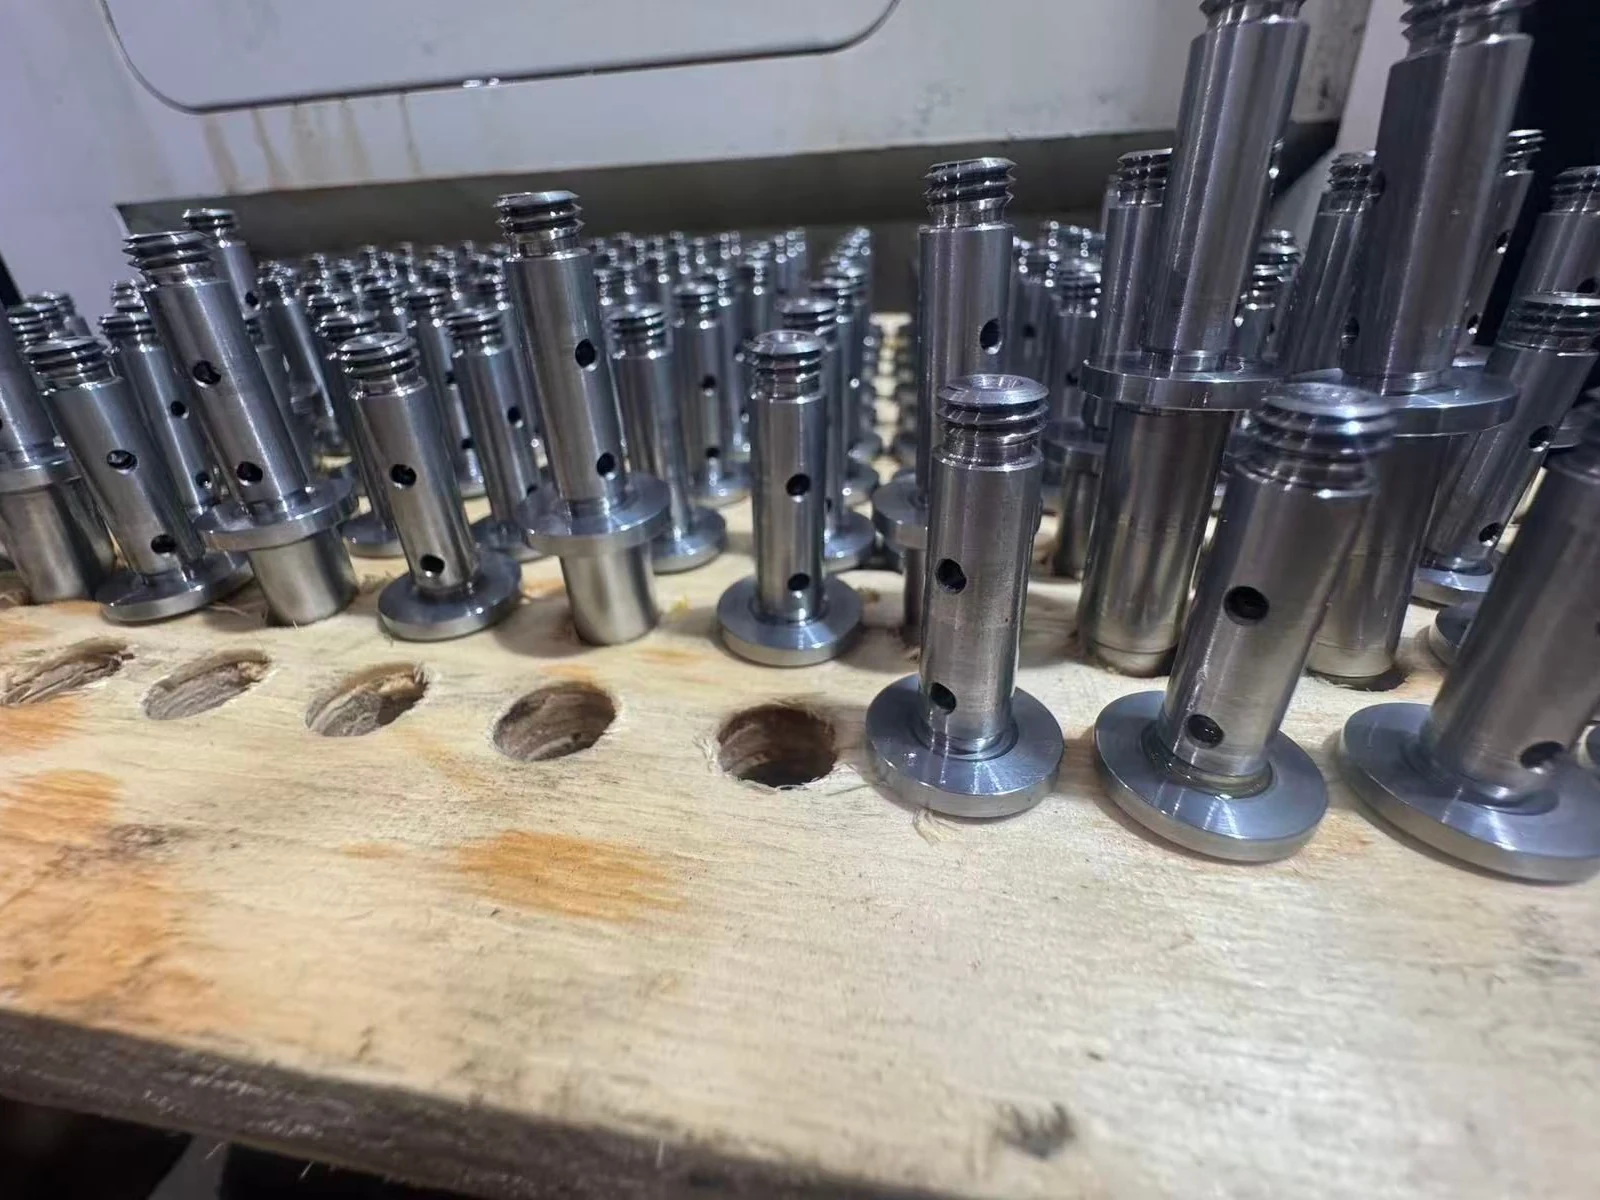
Jede Fertigungscharge umfasste 2.000 Teile. OUJI kennzeichnete die Teile mit grünen Etiketten, auf denen die Schmelzennummern des Werkstoffs vermerkt waren; die externe Bearbeitung erfolgte chargenweise. Das Werkstattfoto zeigt die Bauteile aufrecht in getrennten Halteplatten mit den zugehörigen grünen Etiketten. Die tatsächlichen Schmelzennummern sind im veröffentlichten Bild verdeckt.
Fotografische Maßkontrolle
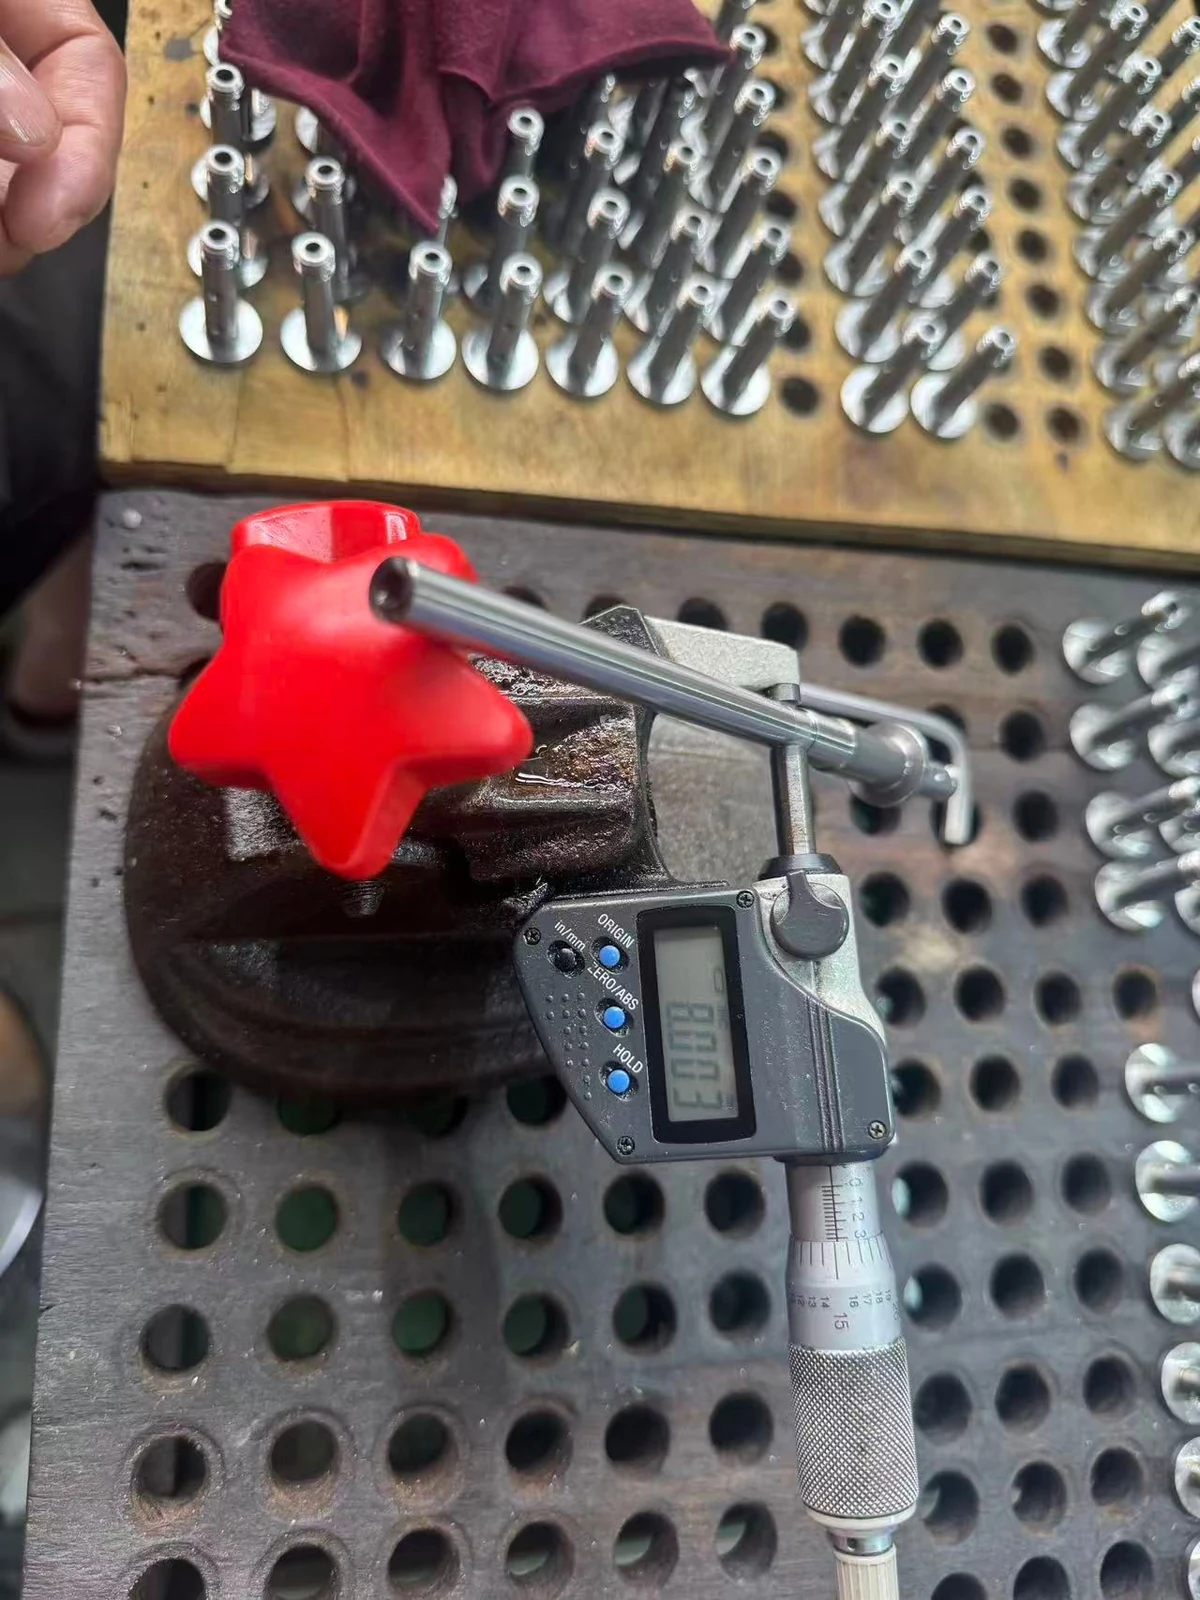
Außendurchmesser-Messung: 8,003 mm
Das digitale Außenmikrometer auf dem Herstellungsfoto zeigt 8,003 mm. Die Ablesung wird so wiedergegeben, wie sie fotografiert wurde, zusammen mit den separaten Prozessanforderungen und dem Prüfungsumfang.
| Kontrolle | Anforderung oder Nachweis | Was es festlegt |
|---|---|---|
| Drei Präzisions-Außendurchmesser | +0,005 mm angegebene Prozessanforderung | Eine Bearbeitungsanforderung; individuelle Akzeptanzgrenzen bleiben auf der kontrollierten Zeichnung. |
| Fotografische OD-Kontrolle | 8,003 mm | Eine angezeigte Außendurchmesser-Messung. |
| Innenloch | 100% Boreskopinspektion nach Entgratung | Jedes Teil wurde in der internen Sichtprüfung einbezogen. |
Wie liest man diesen Nachweis?
Die Angabe +0,005 mm wird wie übermittelt beibehalten und nicht in ±0,005 mm geändert. Die veröffentlichte Zeichnung enthält keine Nennmaße oder detaillierten Abnahmegrenzen. Das Foto belegt weder die beiden anderen geschliffenen Durchmesser noch Rundheit, Rundlauf oder die Maßkonformität der gesamten Charge. Die Angabe 100 % beschreibt den Umfang der inneren Sichtprüfung, keine gemessene Gutteilquote oder Fehlerfreiheit.
Fragen zum Projekt
Welche Bearbeitungsroute wurde für diese SUS431-Charge verwendet?
Die Prozessfolge umfasste das Vordrehen von Außendurchmesser und Länge, die Bearbeitung seitlicher Merkmale und des Gewindes mit Fertigdrehen auf Länge, externes spitzenloses Schleifen, Rundschleifen der drei Präzisionsaußendurchmesser, Innenentgraten und eine 100%-Prüfung mit dem Industrieendoskop.
Warum hat OUJI ein industrielles Boreskop gekauft?
Innere Grate konnten die Funktion des Bauteils beim Kunden beeinträchtigen, doch das vorhandene Prüfverfahren erlaubte keinen Einblick in die Bohrung. OUJI beschaffte ein Industrieendoskop, um diesen Bereich sichtbar zu machen, und prüfte nach dem Entgraten jedes Teil.
Wie wurden die 2.000 SUS431-Teile durch externe Bearbeitung verwaltet?
Die Losgröße betrug 2.000 Teile. Grüne Etiketten trugen die Schmelzennummern des Werkstoffs; die externe Bearbeitung erfolgte chargenweise. Im veröffentlichten Foto bleiben Etikettenpositionen und Teileanordnung erhalten, während die tatsächlichen Schmelzennummern verdeckt sind.
Bestätigt die Messung von 8,003 mm alle drei Präzisionsdurchmesser?
Das Foto dokumentiert eine angezeigte Außendurchmesser-Messung. Es überprüft nicht alle drei Durchmesser oder die gesamte Charge. Der Fallbericht gibt die +0,005 mm Prozessanforderung separat an; die kontrollierte Zeichnung definiert die Akzeptanz für jedes Merkmal.
Was bedeutet in diesem Fall die 100%ige Prüfung?
OUJI bestätigt, dass jedes Teil nach dem Entgraten mit einem Industrieendoskop im Bohrungsinneren geprüft wurde. Diese Aussage gilt für die innere Sichtprüfung; sie beschreibt weder den Umfang der Maßprüfung noch eine Null-Fehler-Quote.
Um welche Art von Edelstahl handelt es sich bei SUS431?
SUS431 gehört zur 431er martensitischen Edelstahl-Familie. Die Atlas Steels-Gütenreferenz liefert allgemeine Materialinformationen. In diesem Fall werden keine Wärmebehandlungsbedingungen oder gemessene Härtewerte für die Teile veröffentlicht.
Quellen & technische Referenzen
- Werkstoffdatenblatt für Edelstahl 431 — Atlas Steels
Allgemeine Werkstoffreferenz. Die Angaben zu Projektwerkstoff, Losgröße und Prozess stammen von OUJI.
- Sichtprüfung von bearbeiteten Innenbohrungen — Evident Scientific
Allgemeine Erklärung zum Zugang der Innenlochprüfung. Dies ist keine Aussage über die Branche des Kunden oder die in diesem Projekt verwendete Marke des Endoskops.
Haben Sie eine projektspezifische Frage?