CNC-Drehen · Robotik · Messing
Bearbeitung einer Graphit-geschmierten Hochfest-Messing-Roboter-Gelenkbuchse auf Ø16 h7 / Ø8 H7
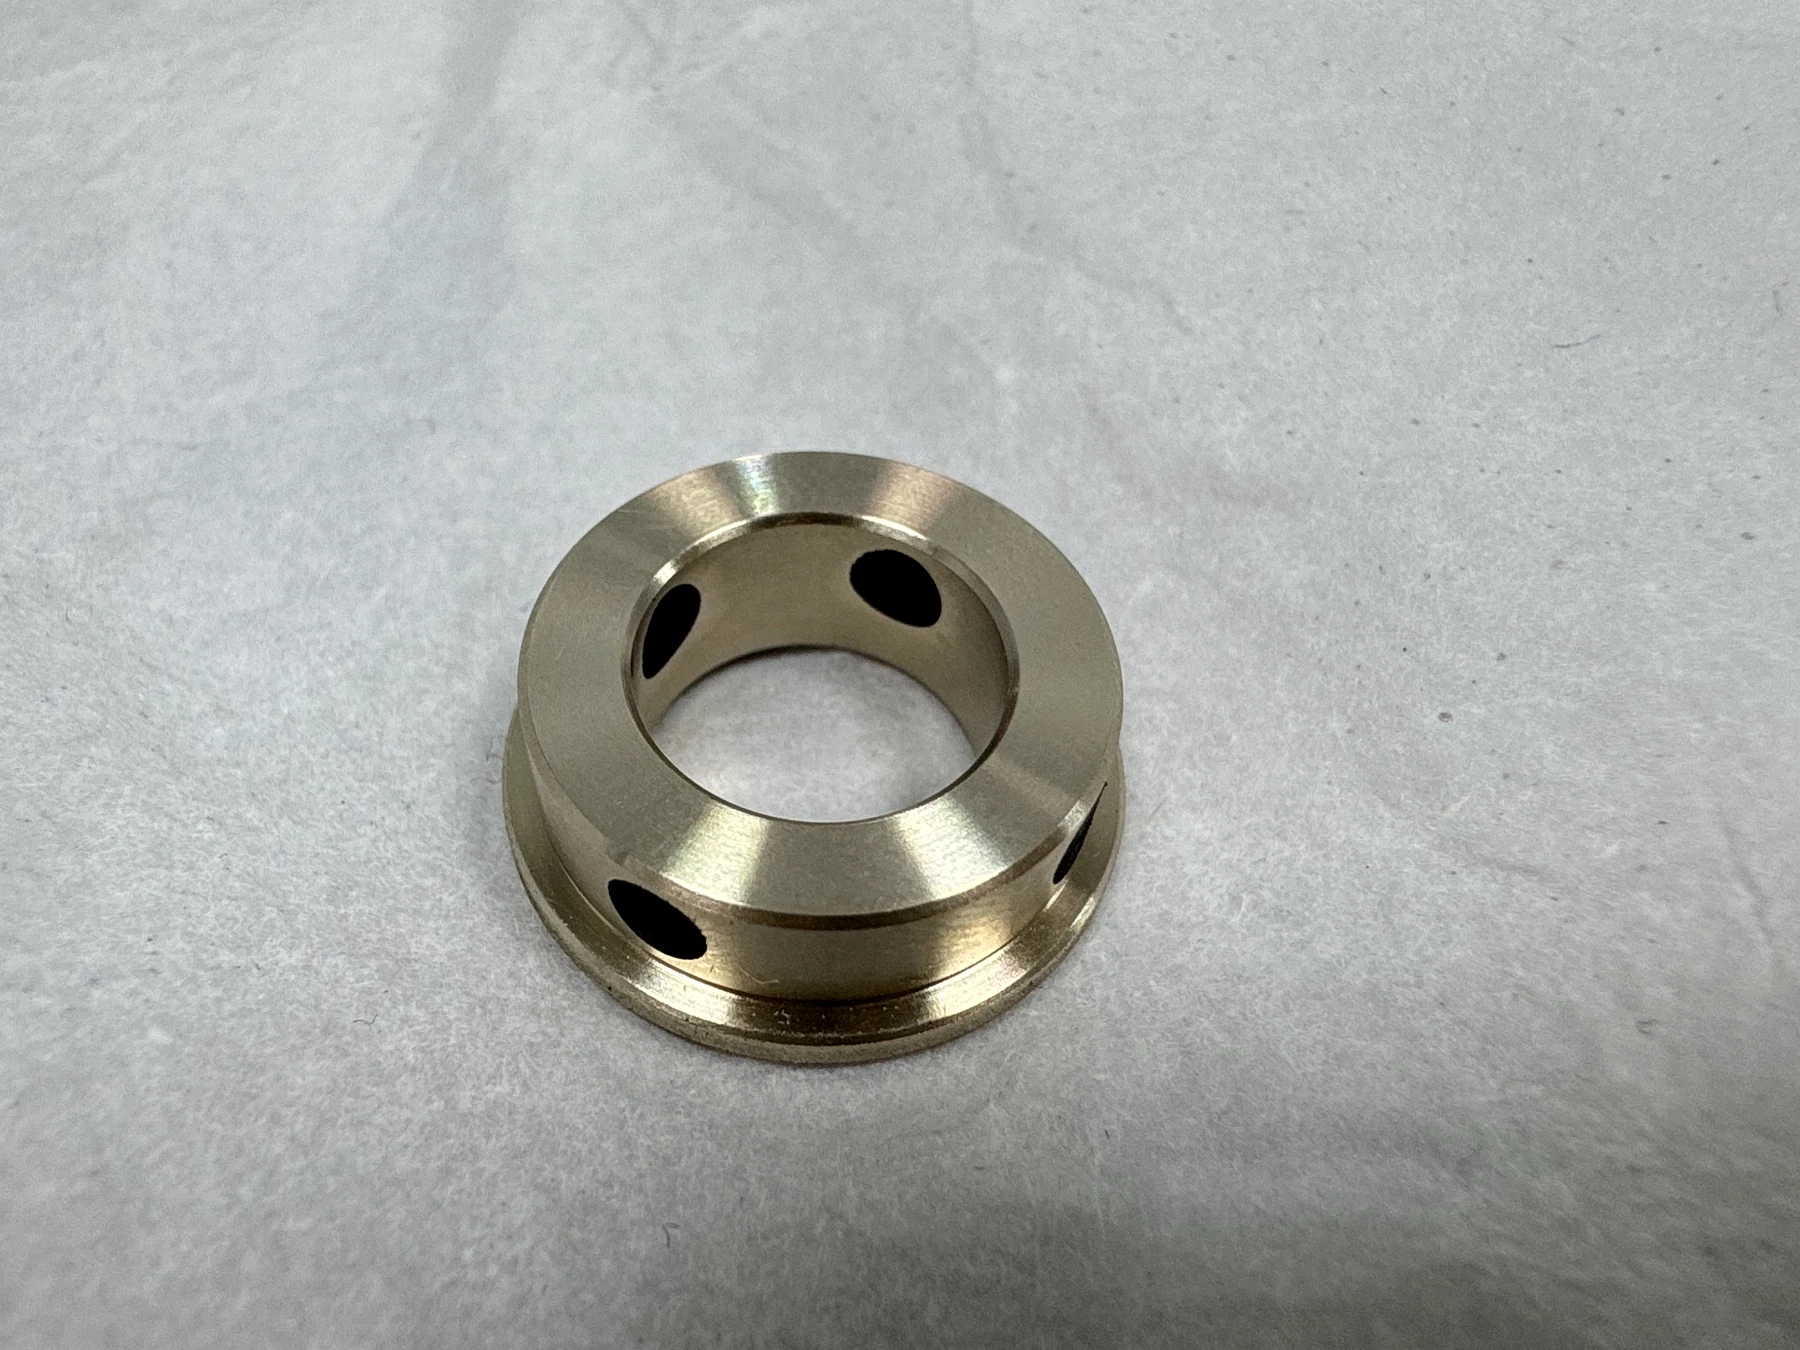
Eine kleine Buchse aus ZCuZn25Al6Fe3Mn3 kombiniert Graphit-Schmiereinsätze mit einem Außendurchmesser Ø16 h7, einer Bohrung Ø8 H7 und bezugsabhängigen geometrischen Toleranzen von 0,01 mm.
Auf einen Blick
- Werkstoff
- ZCuZn25Al6Fe3Mn3 hochfestes Messing mit Graphiteinsätzen
- Prozess
- CNC-Drehen, Einsetzen der Graphiteinlagen durch einen qualifizierten externen Fachbetrieb, abschließendes Präzisionsdrehen und Prüfung des Außendurchmessers
- Anwendung
- Roboter-Gelenkbuchse
- Präzisionspassungen
- Ø16 h7 Außendurchmesser (0/-0,018 mm) und Ø8 H7 Bohrung (+0,015/0 mm)
- GD&T-Anforderungen
- 0,01 mm Rechtwinkligkeit zu A und Koaxialität zu B; GB/T 1184 Klasse H
Aus der Fertigungszeichnung
Die Anforderung, in den eigenen Notizen des Ingenieurs
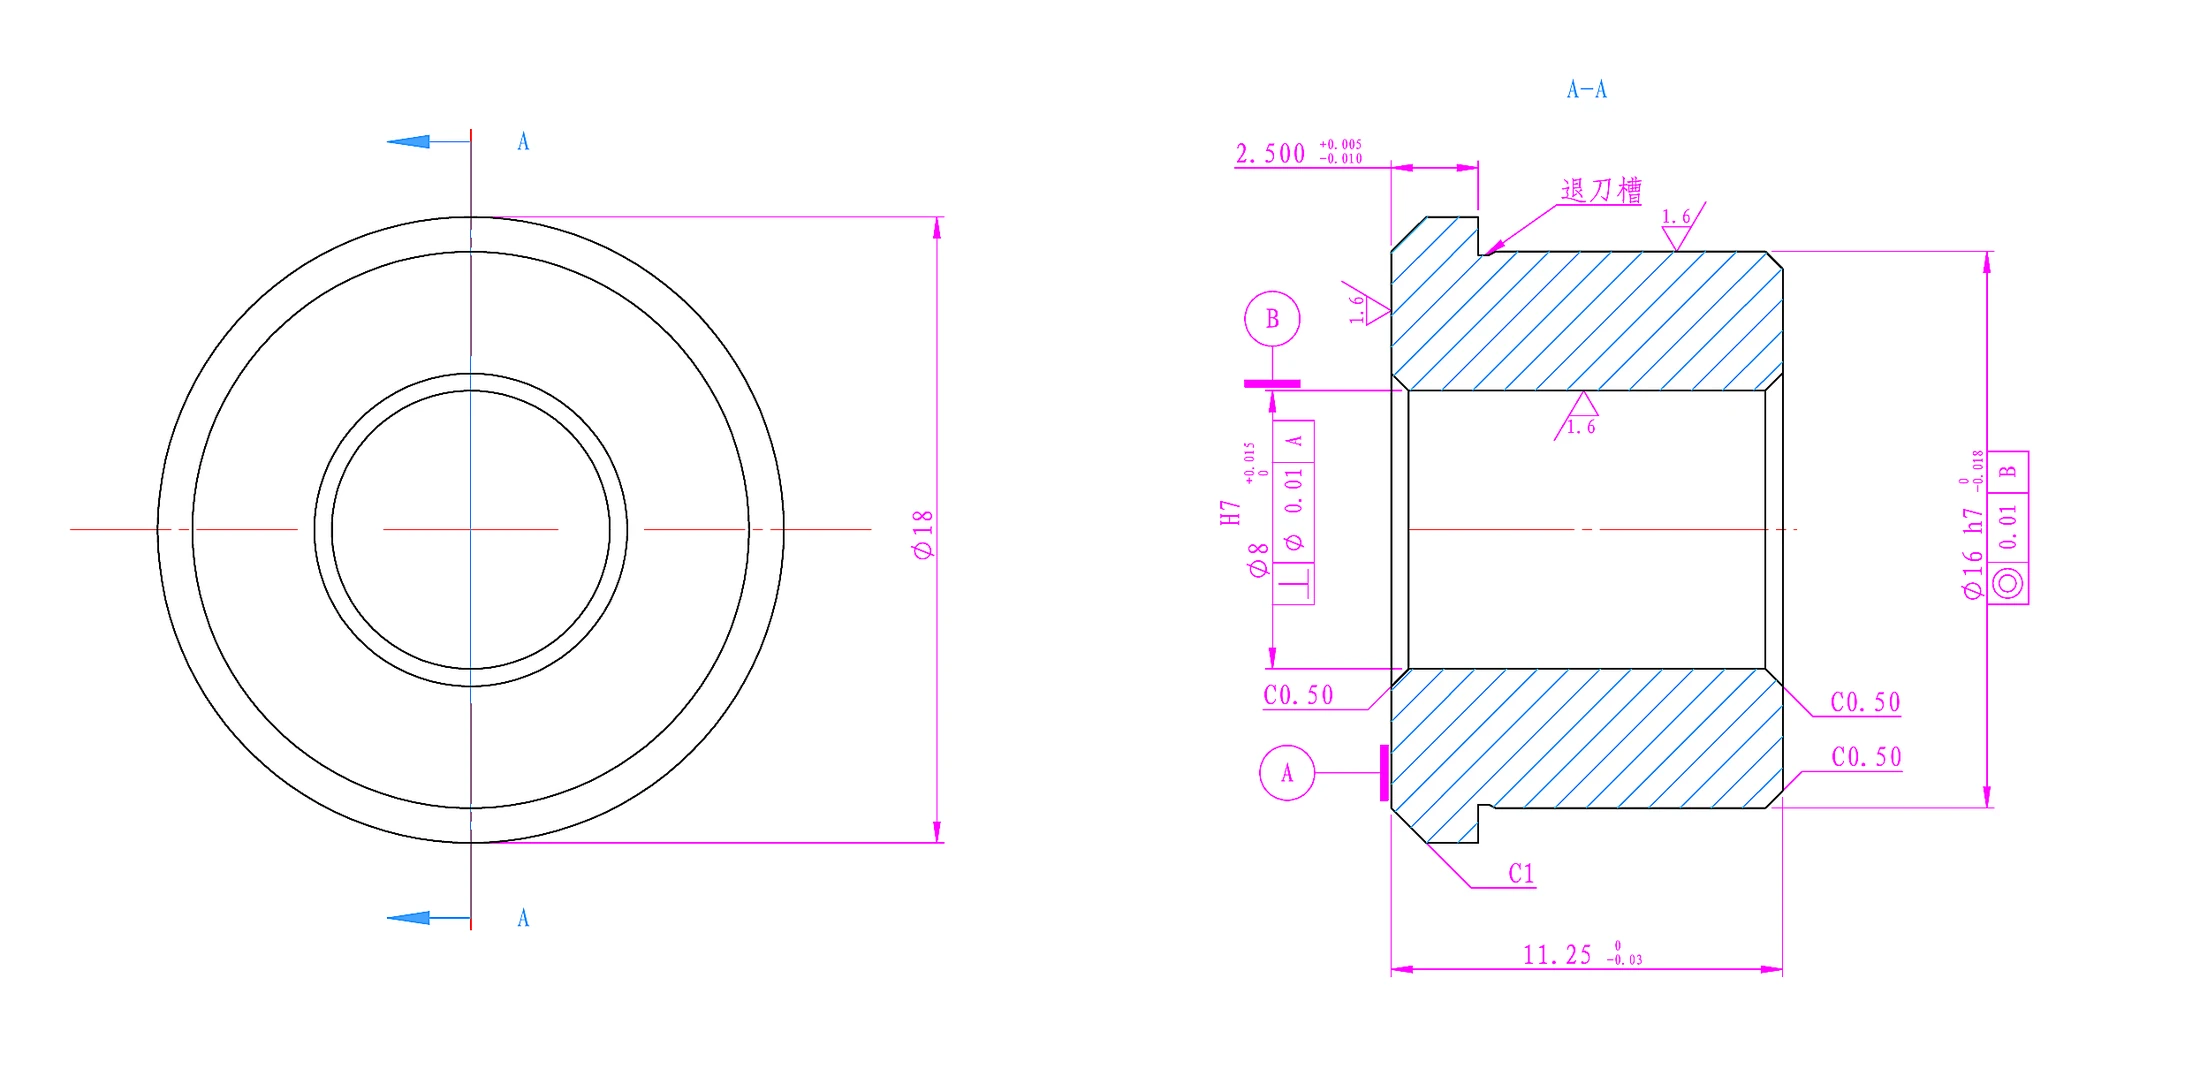
Der veröffentlichte Auszug enthält nur die Bauteilansichten, kritischen Maße, Bezugskennzeichnungen und Toleranzrahmen. Zeichnungskennung, Schriftfeld, Auftrags- und Kundendaten, Datumsangaben, Freigaben und personenbezogene Angaben wurden entfernt.
01
Die Herausforderung
Die Zeichnung ist wegen der geringen Bauteilgröße im Maßstab 5:1 ausgeführt und enthält zwei Präzisionspassungen: einen Außendurchmesser Ø16 h7 mit Grenzmaßen 15,982–16,000 mm sowie eine Bohrung Ø8 H7 mit Grenzmaßen 8,000–8,015 mm. Einzeln angegebene Rechtwinkligkeits- und Koaxialitätstoleranzen von 0,01 mm beziehen sich auf die Bezüge A und B; nicht einzeln tolerierte geometrische Merkmale folgen GB/T 1184 Klasse H. Das Bauteil lässt sich nicht als einfacher Drehrohling fertigstellen. Die Graphiteinsätze werden in einem spezialisierten Schmierstoffprozess eingebracht. Anschließend muss das zurückkommende Zwischenprodukt fertigbearbeitet werden, damit der Außendurchmesser sein Endmaß erreicht und überstehender Graphit bündig zur Fertigoberfläche abgetragen wird, ohne die vorgesehene Einsatzgeometrie zu verändern.
02
Ansatz von OUJI
OUJI führte Bearbeitung, Prozesssteuerung und Endabnahme in einem gemeinsamen Projektplan zusammen. Die erste CNC-Drehbearbeitung erfolgte in der Mazak-Drehzelle von OUJI. Anschließend übernahm ein qualifizierter Fachpartner das Einbringen der Graphiteinsätze – entsprechend dem Modell von OUJI, Prozesse mit besonderem Fachwissen an geprüfte Partner zu vergeben. Nach der Rückkehr des Zwischenprodukts führte OUJI das abschließende Präzisionsdrehen aus, um den Außendurchmesser Ø16 h7 herzustellen und den freiliegenden Graphit bündig mit der fertigen Passfläche zu bearbeiten. Zwischenzustand und Fertigzustand wurden direkt miteinander verglichen; der endgültige Außendurchmesser wurde mit einer digitalen Bügelmessschraube geprüft.
03
Das Ergebnis
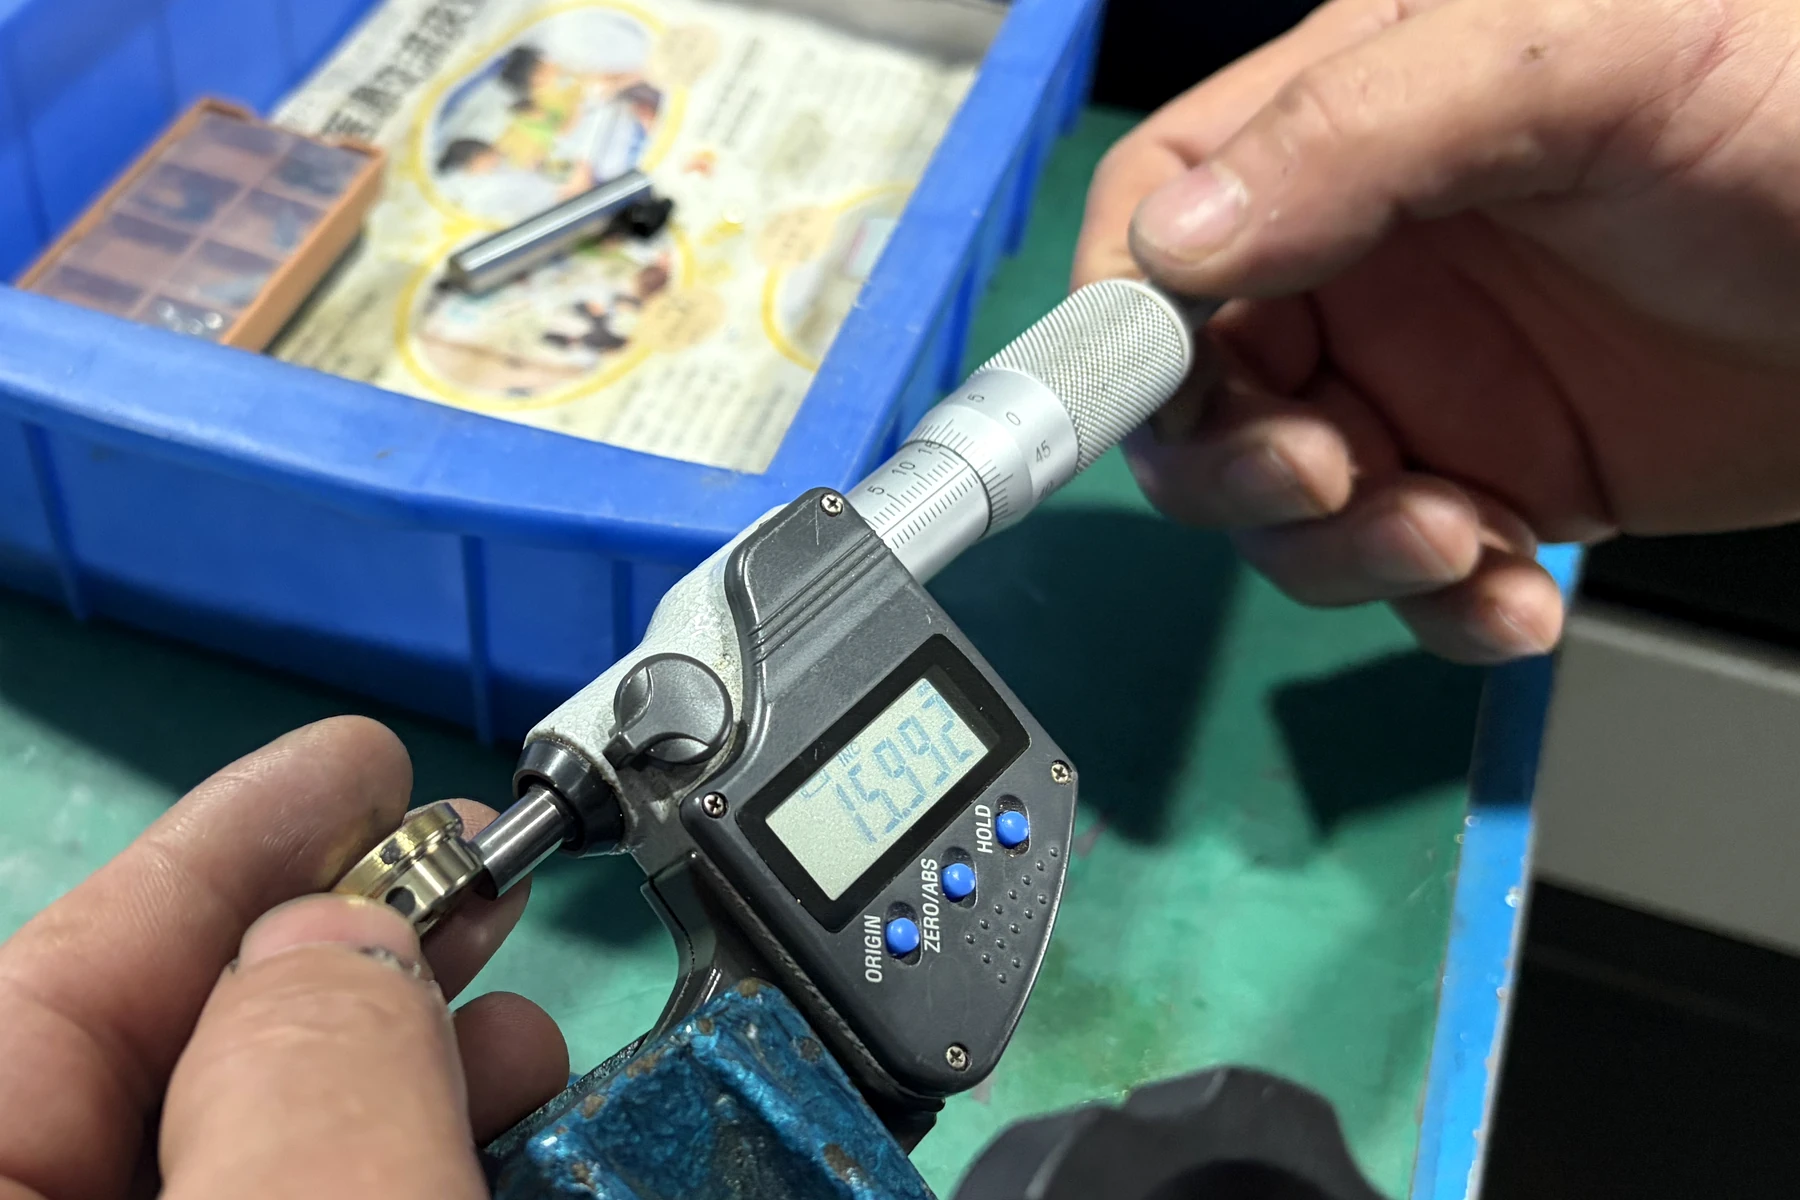
Die fotografierte Inspektion zeigt einen Außendurchmesser von 15,992 mm. Dieser Wert liegt innerhalb des Ø16 h7-Bereichs der Zeichnung von 15,982–16,000 mm und befindet sich 0,008 mm unterhalb des oberen Grenzwerts. Dies ist ein Nachweis für nur ein inspiziertes Teil und nur ein Außendurchmesser-Merkmal. Es wird nicht als Beweis für das Ø8 H7-Bohrloch, ein chargenweites Inspektionsergebnis oder eine statistische Fähigkeitsuntersuchung präsentiert.
Produktionsabfolge
Vom CNC-Drehen zu einer verifizierten Graphiteinsatz-Oberfläche
Die Bildfolge unterscheidet die internen Bearbeitungsschritte vom Prozess des qualifizierten Fachpartners. Abschließend wird der fertigbearbeitete Außendurchmesser direkt geprüft.
Bei diesem qualifizierten externen Prozess setzt der Fachpartner die Graphiteinlagen ein. OUJI bleibt für den Fertigungsablauf, den Zustand der zurückgelieferten Teile, die Endbearbeitung, Prüfung und Lieferung verantwortlich.
01 · CNC-Drehen
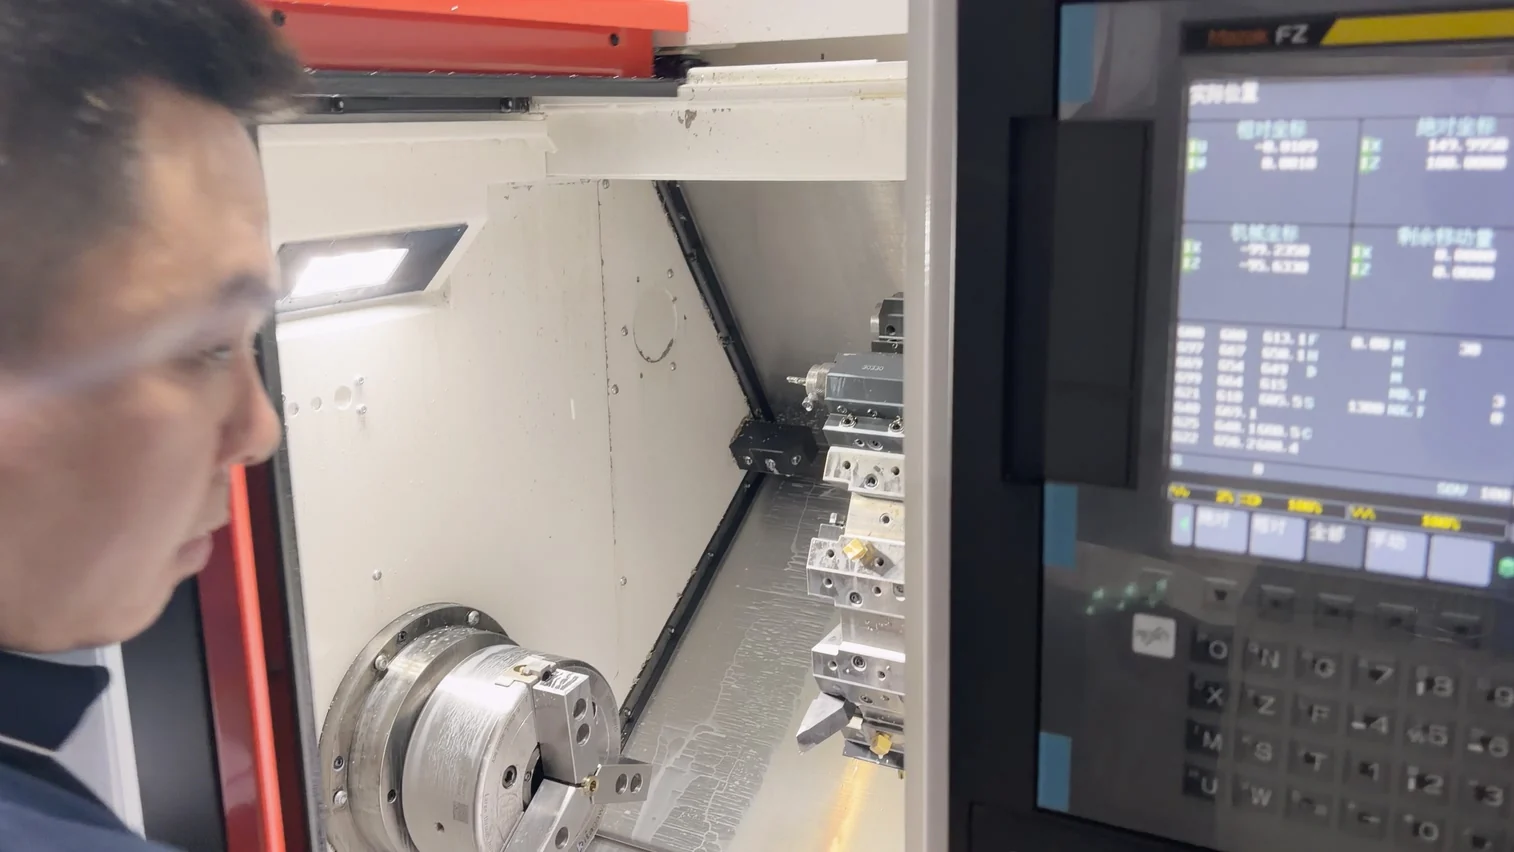
Maschinieren des kleinen Messingrohstücks in einer Mazak-Drehzelle
OUJI dreht das Hochfestigkeits-Messingrohteil und bereitet die benötigte Geometrie vor der Graphiteinfügung vor. Das Foto zeigt das kleine Teil an der Mazak-Drehzelle; nicht verwandte Referenzinformationen, die an anderen Stellen der Maschine sichtbar sind, werden in diesem Fall nicht als Maßnachweis verwendet.
02 · Spezialisierter Graphitprozess
Leiten Sie die Schmierstoffeinsätze über einen qualifizierten Partner
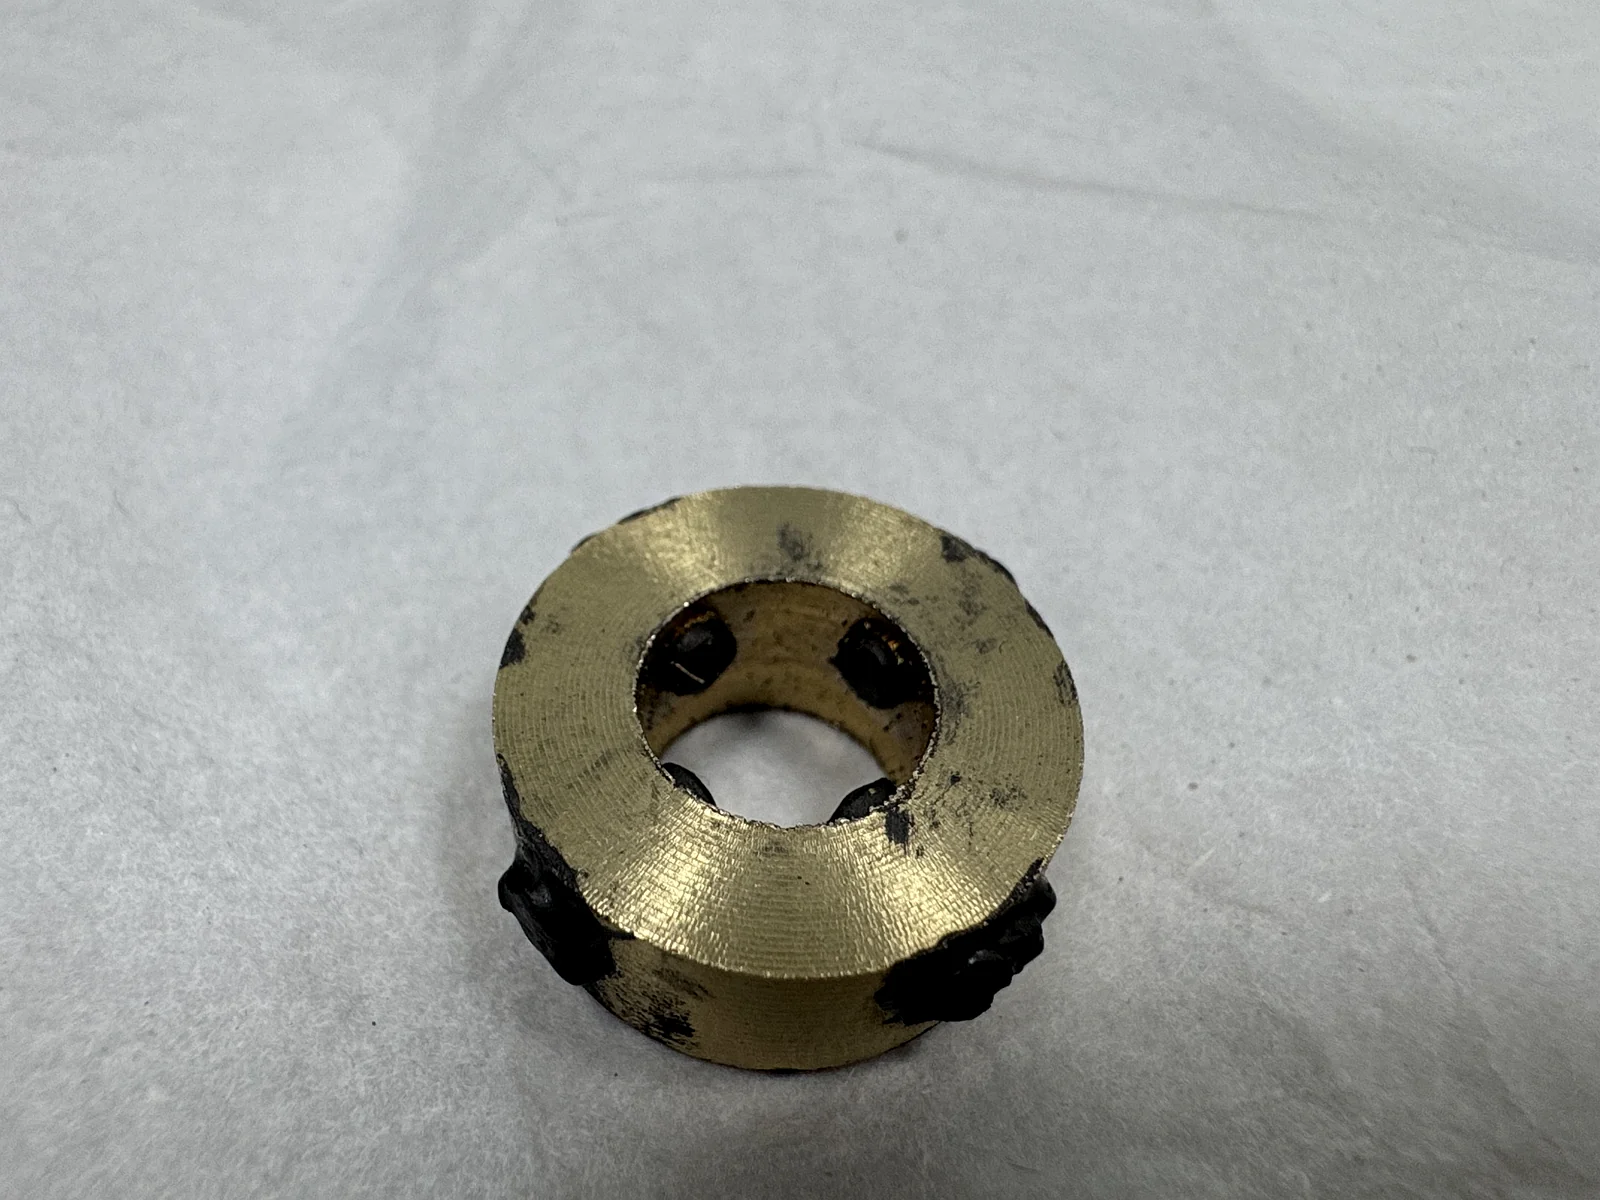
Ein spezialisierter Partner führt die Graphiteinsetzungsphase durch. Das fotografierte Zwischenprodukt zeigt das Teil nach diesem Prozess zurück bei OUJI, wobei Graphit noch über die Messingflächen hinausragt; es zeigt nicht den proprietären Vorgang des Partners selbst.
03 · Endpräzisionsdrehen
Außendurchmesser auf Ø16 h7 fertigen und Graphit bündig bearbeiten
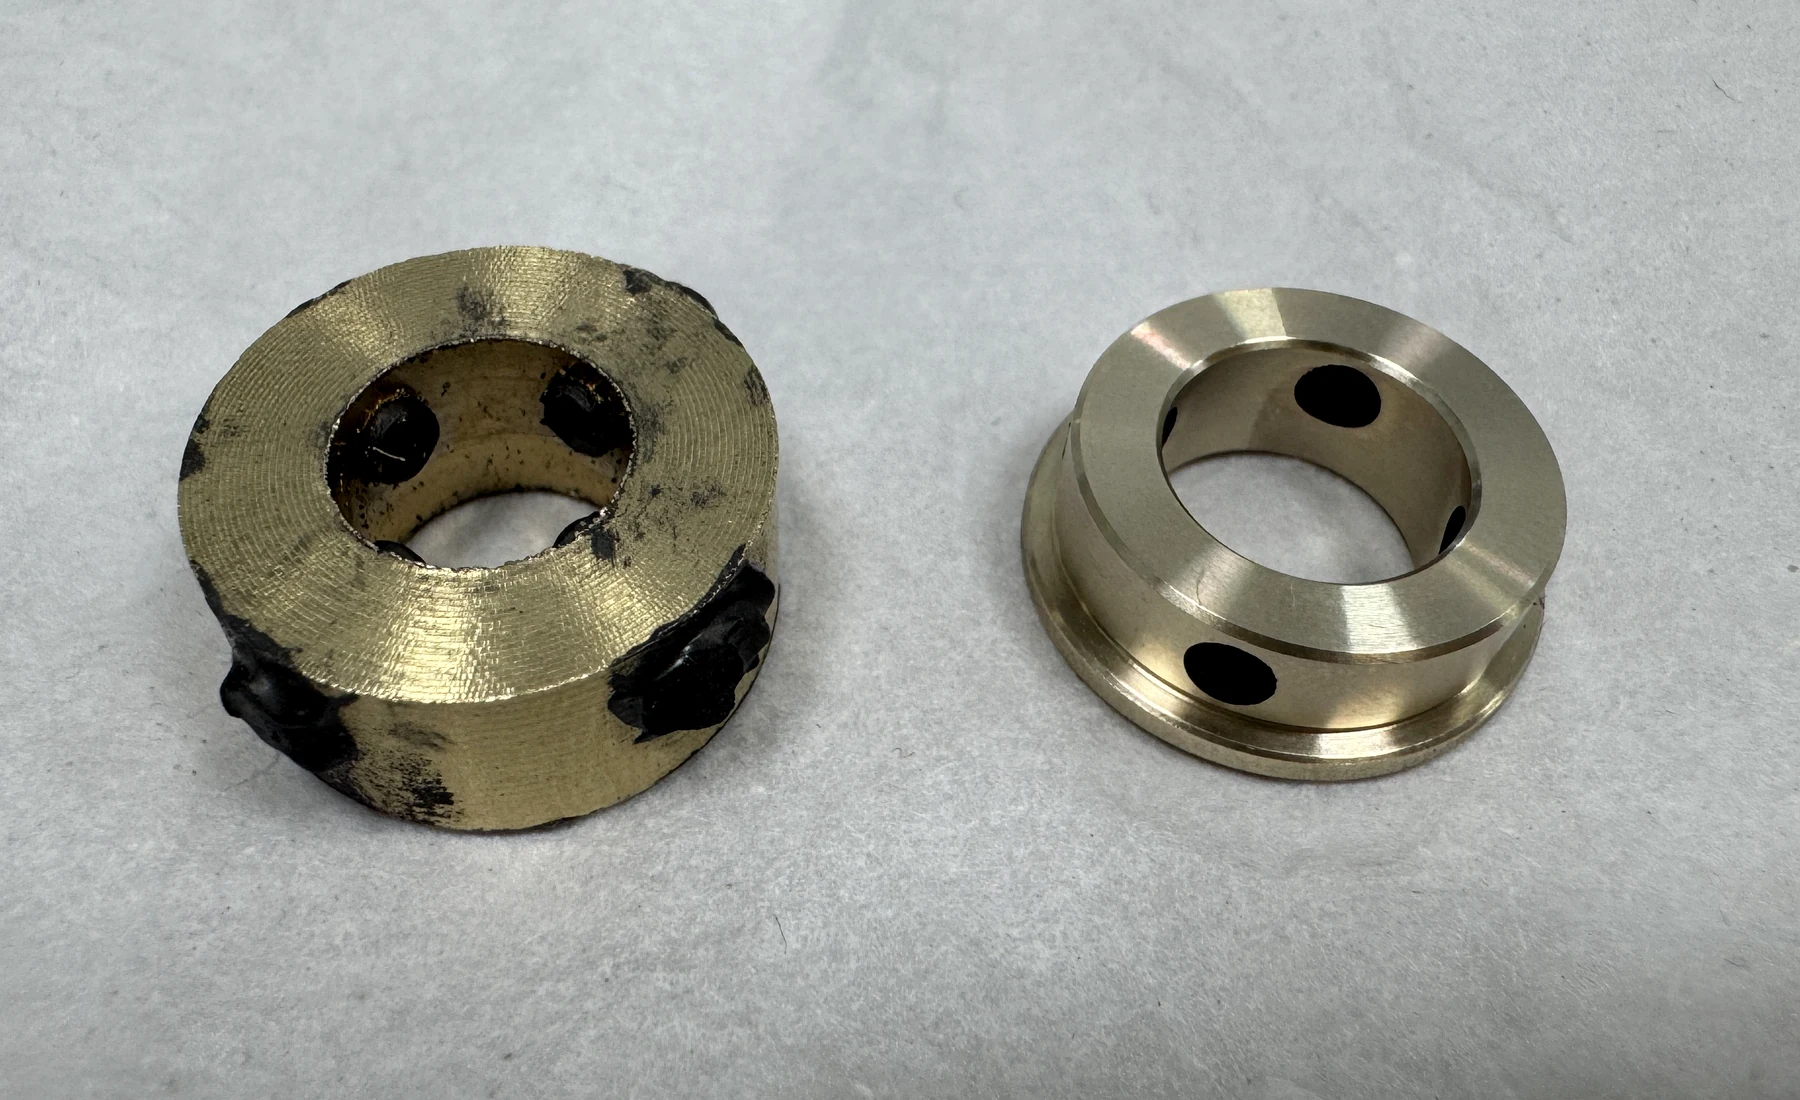
Das zurückgekehrte Zwischenprodukt wird durch Präzisionsdrehen auf das Endmaß des Außendurchmessers gebracht. Gleichzeitig wird der überstehende Graphit bündig mit der Passfläche abgetragen. Der direkte Fotovergleich zeigt den Unterschied: vor der Bearbeitung raue Graphitüberstände, danach sauber ausgearbeitete elliptische Einsätze in der fertigen Oberfläche.
04 · Außendurchmesserprüfung
Überprüfen Sie den fertigen Außendurchmesser gegen die h7-Grenzwerte
Ein digitales Mikrometer zeigt 15,992 mm am inspizierten Fertigteil an. Der Wert wird direkt mit dem Zeichnungsbereich von 15,982-16,000 mm verglichen; es wird hier keine Aussage über die nicht fotografierte Bohrungsprüfung oder über eine gesamte Produktionscharge gemacht.
Quellen & technische Referenzen
- ISO 286-1:2010 — ISO-Codesystem für Toleranzen bei linearen Maßen — ISO (Internationale Organisation für Normung)
Definiert das ISO-Toleranz- und Passungssystem, das durch die H7-Bohrung und h7-Außendurchmesserbezeichnungen in der Fertigungszeichnung verwendet wird.
- ISO 286-2:2010 — Tabellen der Standardtoleranzklassen und Grenzabweichungen — ISO (Internationale Organisation für Normung)
Bietet die Standard-Toleranzklassen und Grenzabweichungstabellen für Bohrungen und Wellen.
- GB/T 1804-2000 — Allgemeintoleranzen für lineare und winkelige Maße ohne individuelle Toleranzangaben — Standardization Administration of China
Die Fertigungszeichnung wendet Klasse m auf Maße ohne individuelle Toleranz an.
- GB/T 1184-1996 — Geometrische Tolerierung; geometrische Toleranz für Merkmale ohne individuelle Toleranzangaben — Standardization Administration of China
Die Fertigungszeichnung wendet Klasse H auf geometrische Merkmale ohne individuelle Toleranz an.
Haben Sie eine projektspezifische Frage?