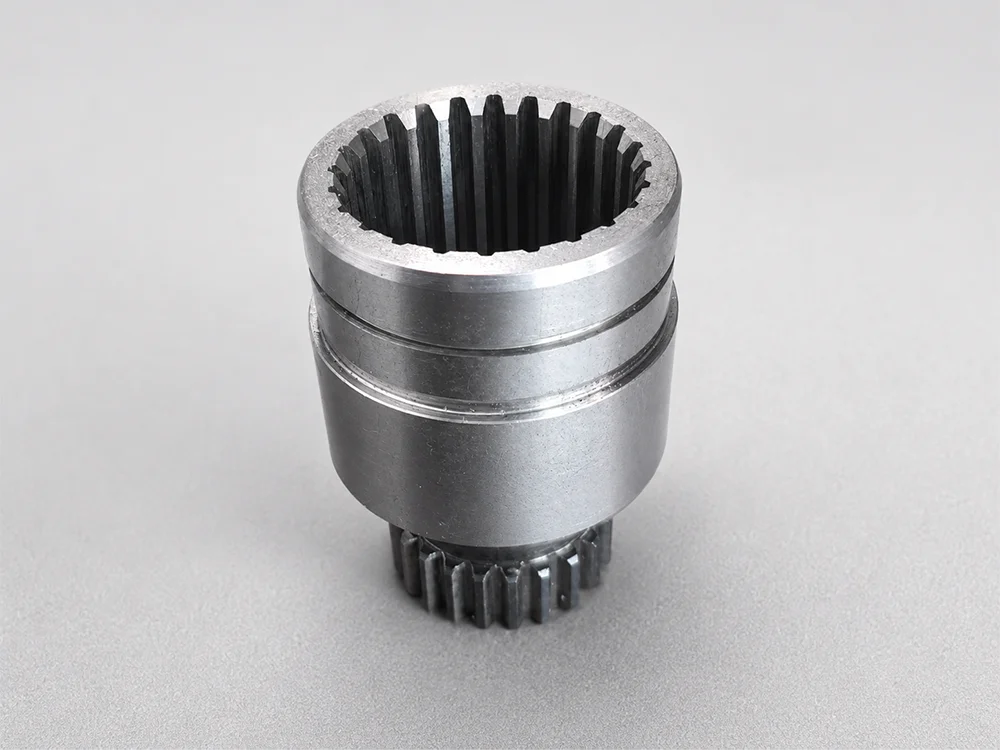
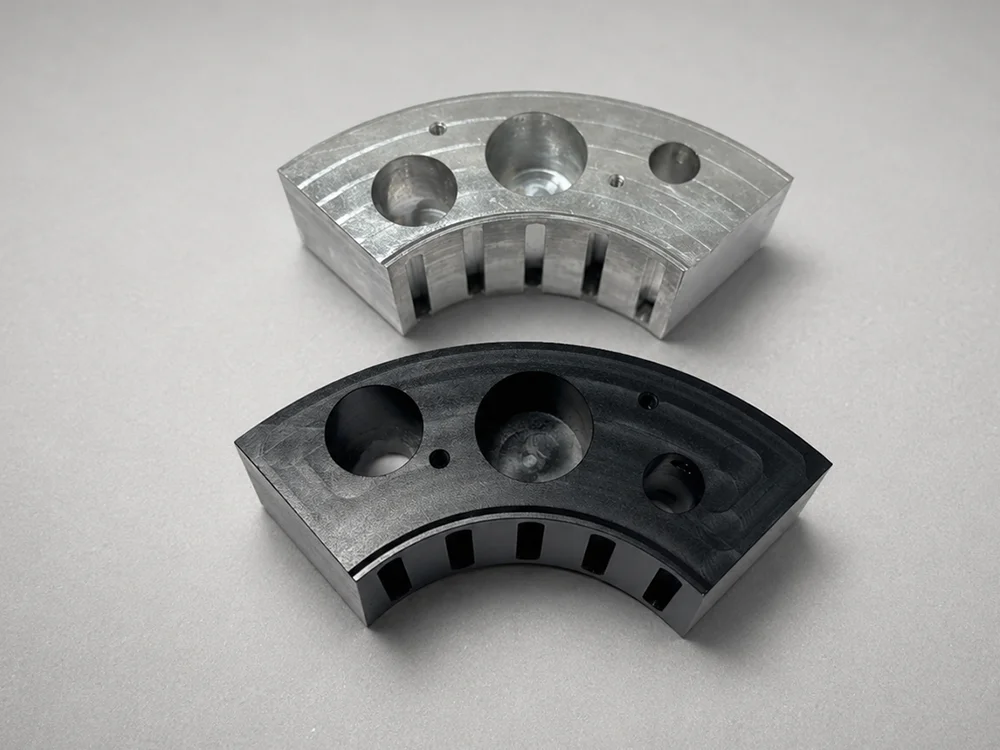
3+2 Indexiertes CNC-Fräsen · Aluminium
Positionstoleranz von 0,02 mm in EN AW-6082 Aluminium durch 3+2-CNC-Bearbeitung einhalten
Ein realer Fertigungsfall aus EN AW-6082 Aluminium mit bezugsorientierter Schwalbenschwanzspannung und indexierter 3+2-Bearbeitung, um eine zeichnungsspezifische Positionstoleranz von ⌀0,02 mm über mehrere Flächen einzuhalten.

Auf einen Blick
- Werkstoff
- EN AW-6082 Aluminium
- Prozess
- Indexiertes 3+2-Fräsen – keine simultane 5-Achs-Bearbeitung
- Bezugssystem
- A · B · C in einer einzigen Schwalbenschwanzaufspannung hergestellt
- Zeichnungsanforderung
- ⌀0,02 mm Lage zu A | B | C
- Endbearbeitungsschritt
- Entfernen des temporären Spannansatzes auf einer konventionellen Fräsmaschine
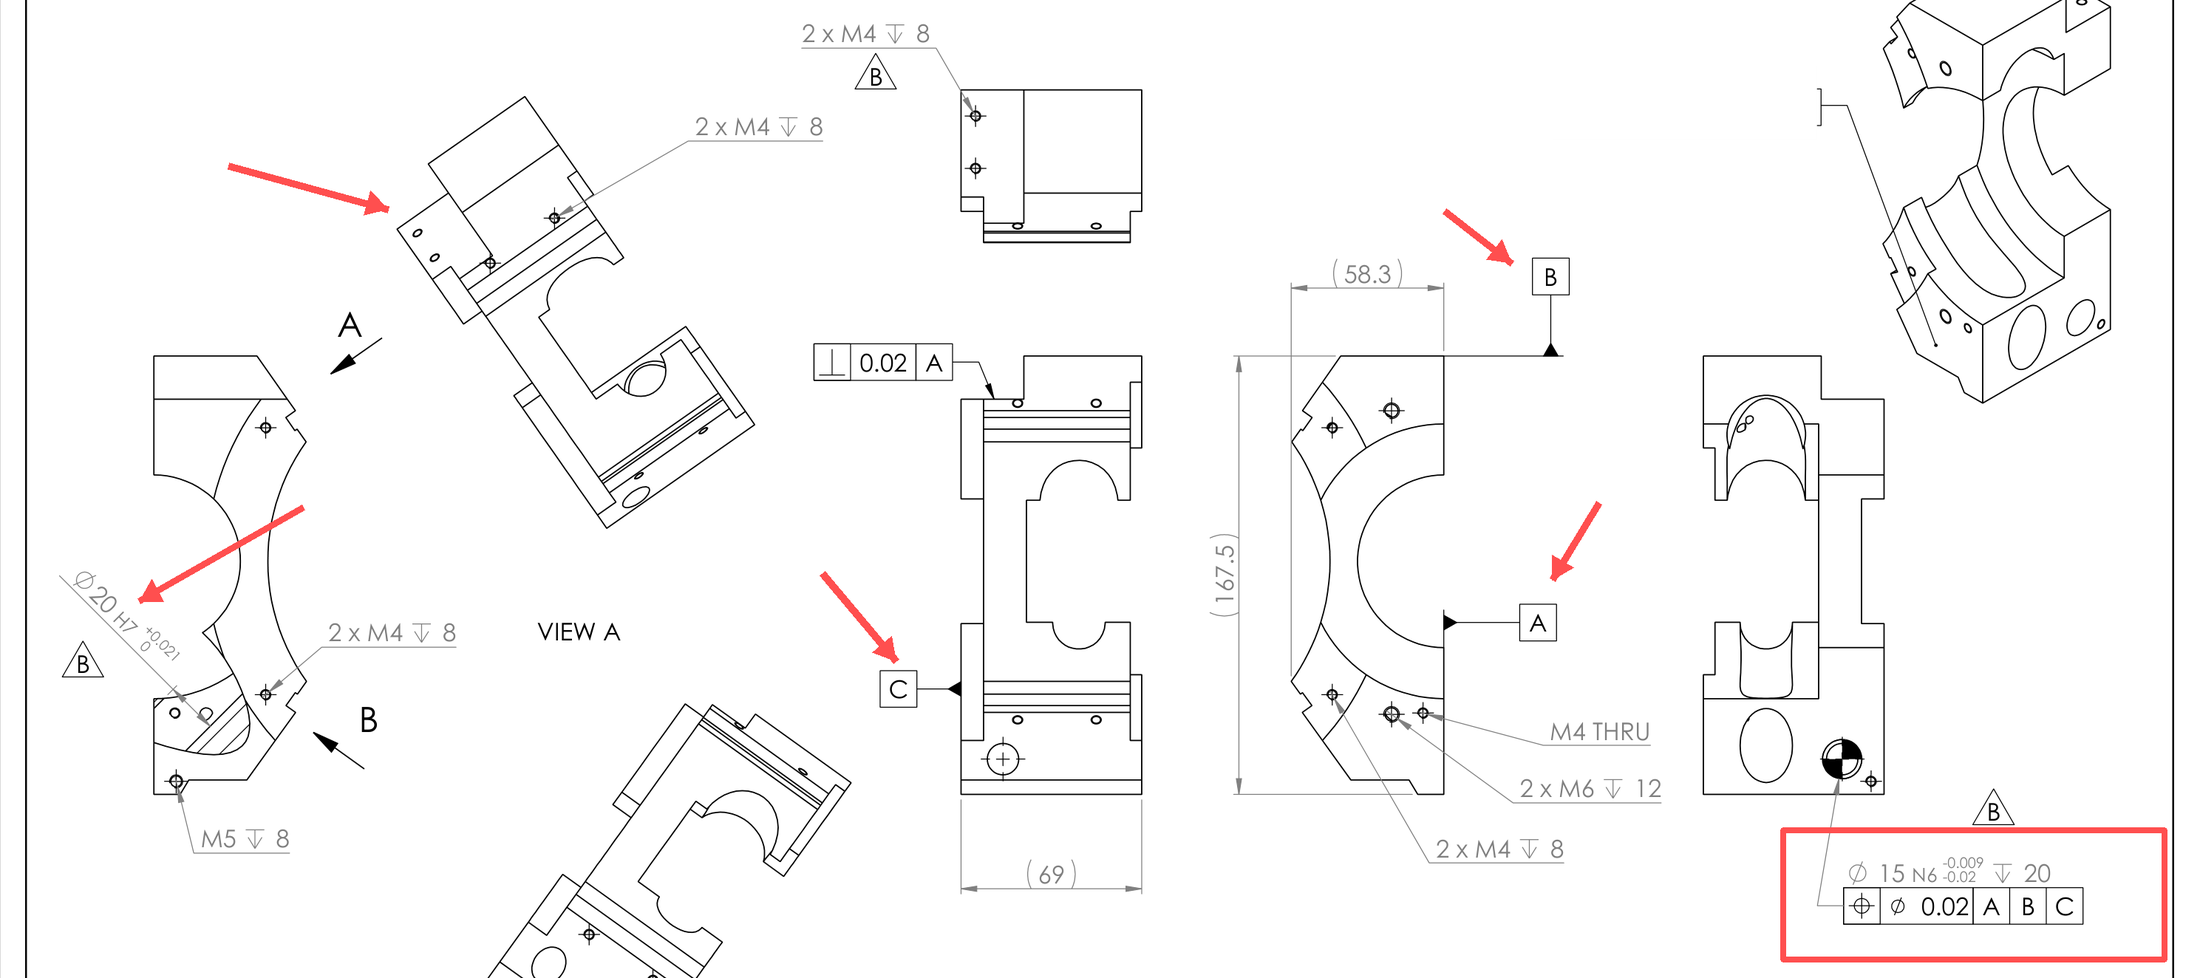
Aus der Fertigungszeichnung
Die Anforderung, in den eigenen Notizen des Ingenieurs
Die geschwärzte Fertigungszeichnung zeigt das Bezugssystem A/B/C und die Positionstoleranz von ⌀0,02 mm, die für die Aufspannstrategie maßgeblich war. Kundendaten, QR-Code, Auftragsdaten, Zeichnungsnummer und personenbezogene Angaben wurden entfernt.
01
Die Herausforderung
Das Bauteil kombiniert Bohrungen, Gewindebohrungen, gekrümmte Innengeometrien und Präzisionsmerkmale, die auf mehreren Flächen verteilt sind. Die Zeichnung bindet eine Positionsanforderung von ⌀0,02 mm an die Bezugsebenen A, B und C. Das erneute Spannen des Bauteils Fläche für Fläche würde diese Bezugsebenen wiederholt übertragen und genau dort Aufbauschwankungen hinzufügen, wo die zugehörigen Merkmale ausgerichtet bleiben müssen.
02
Ansatz von OUJI
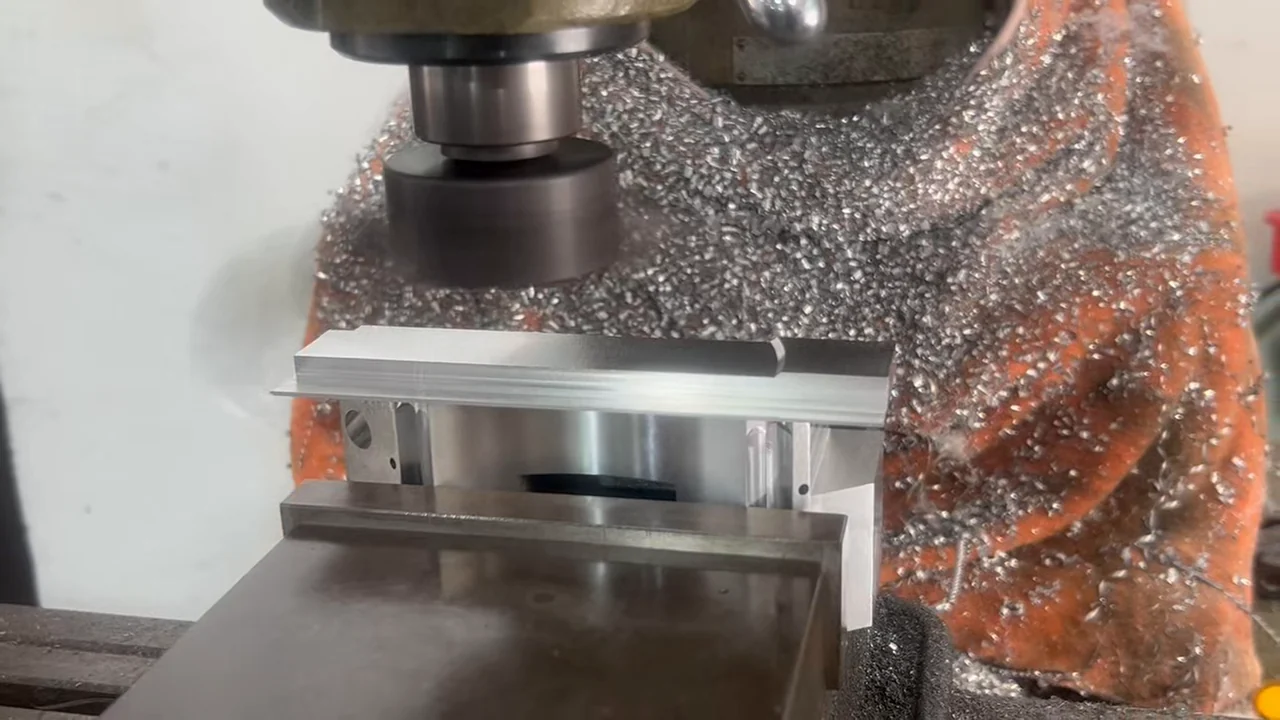
OUJI plante die Mehrseitenbearbeitung mit einer temporären Schwalbenschwanzaufspannung. Das Bezugssystem wurde in dieser Aufspannung eingerichtet und beibehalten, während das Fünfachs-Bearbeitungszentrum das Teil in mehrere feste Bearbeitungspositionen schwenkte. Bei dieser 3+2-Bearbeitung positionierten die Rundachsen das Teil und stoppten vor dem Schnitt. Nach der Bearbeitung der zusammengehörigen Flächen blieb der temporäre Schwalbenschwanzabschnitt für die Werkstückspannung erhalten und wurde anschließend in einem separaten Arbeitsgang auf einer konventionellen Vertikalfräsmaschine entfernt.
03
Das Ergebnis
Die zusammengehörigen Merkmale auf mehreren Seiten wurden mit weniger Umspannvorgängen und ohne wiederholtes Neueinrichten der A/B/C-Bezugsbeziehung gefertigt. Laut der für dieses Projekt vorliegenden Fertigungsbestätigung waren die kritischen Maße einschließlich der in der Zeichnung geforderten Positionstoleranz von ⌀0,02 mm in Ordnung. Für dieses Projekt werden keine Prüfaufnahmen, Messwerte, Zykluszeiten, Rauheitswerte, Gutteilquoten oder Angaben zum Werkstoffzustand veröffentlicht. Daher werden hierzu keine weitergehenden Aussagen abgeleitet.
Produktionsabfolge
Vom Aluminiumrohling zum bearbeiteten Teil
Die Bildfolge zeigt das reale Bauteil in einer bezugsorientierten 3+2-Aufspannung, mit dem beibehaltenen temporären Spannansatz und dessen abschließender Entfernung auf einer konventionellen Fräsmaschine.
Bei der indexierten 3+2-Bearbeitung richten die Rundachsen das Bauteil aus und stehen anschließend still. Die Zerspanung erfolgt in dieser festen Stellung; die fünf Achsen bewegen sich nicht simultan.
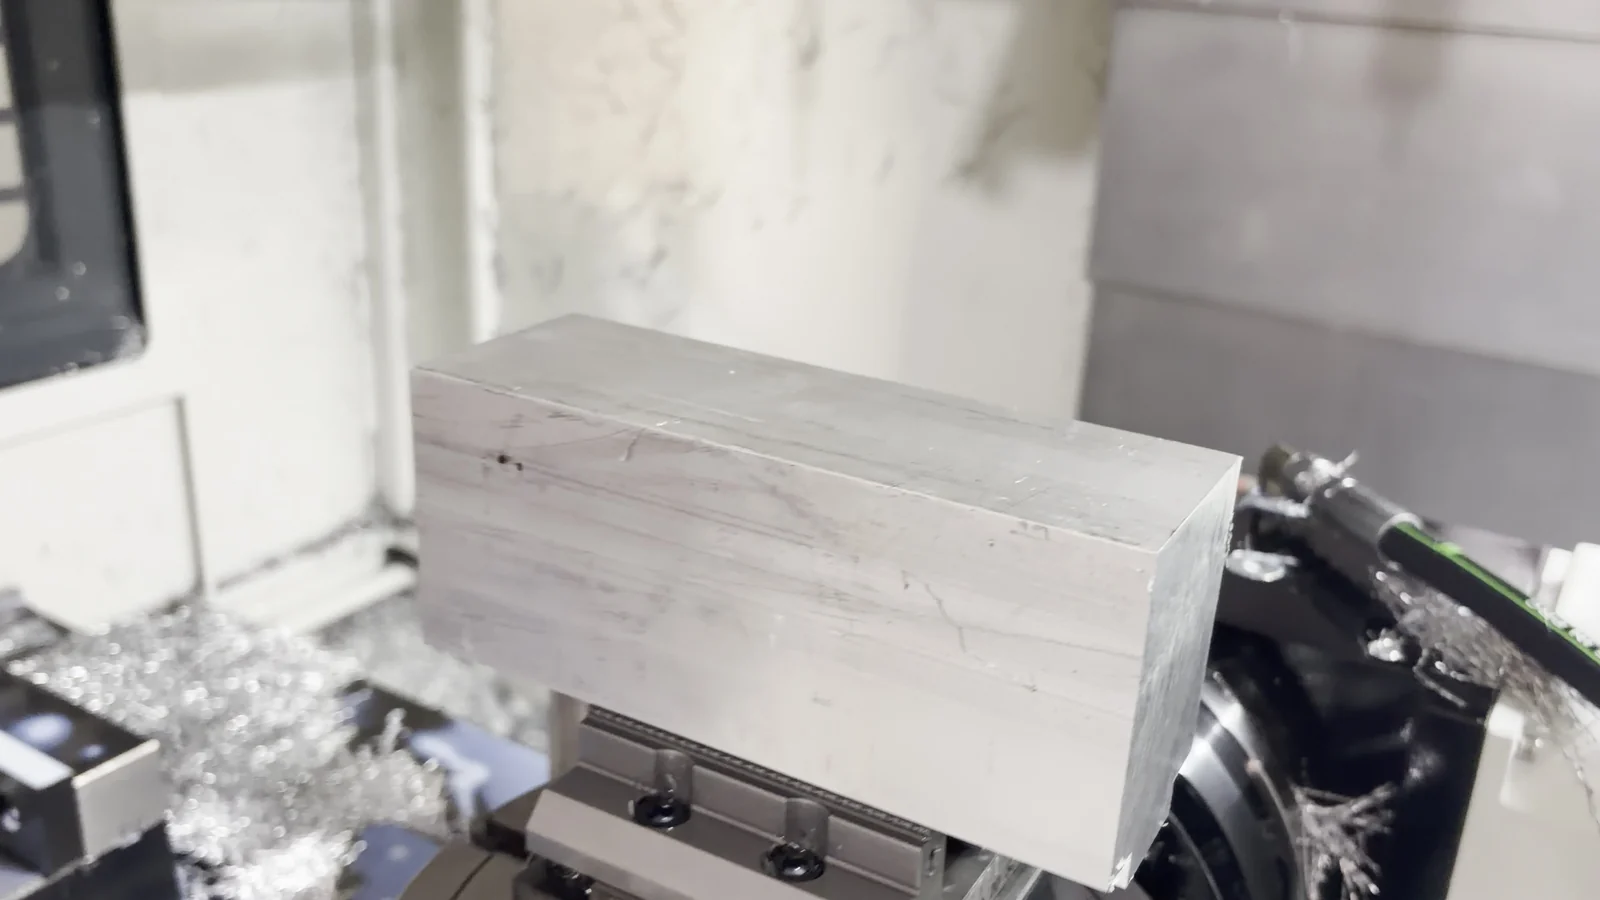
01 · Rohling
Beginnen Sie mit dem EN AW-6082-Rohteil
Der rechteckige Aluminiumrohling bietet ausreichend Material für die mehrseitige Geometrie und den temporären Spannansatz. Der genaue Werkstoffzustand wird in diesem Praxisbeispiel nicht veröffentlicht.
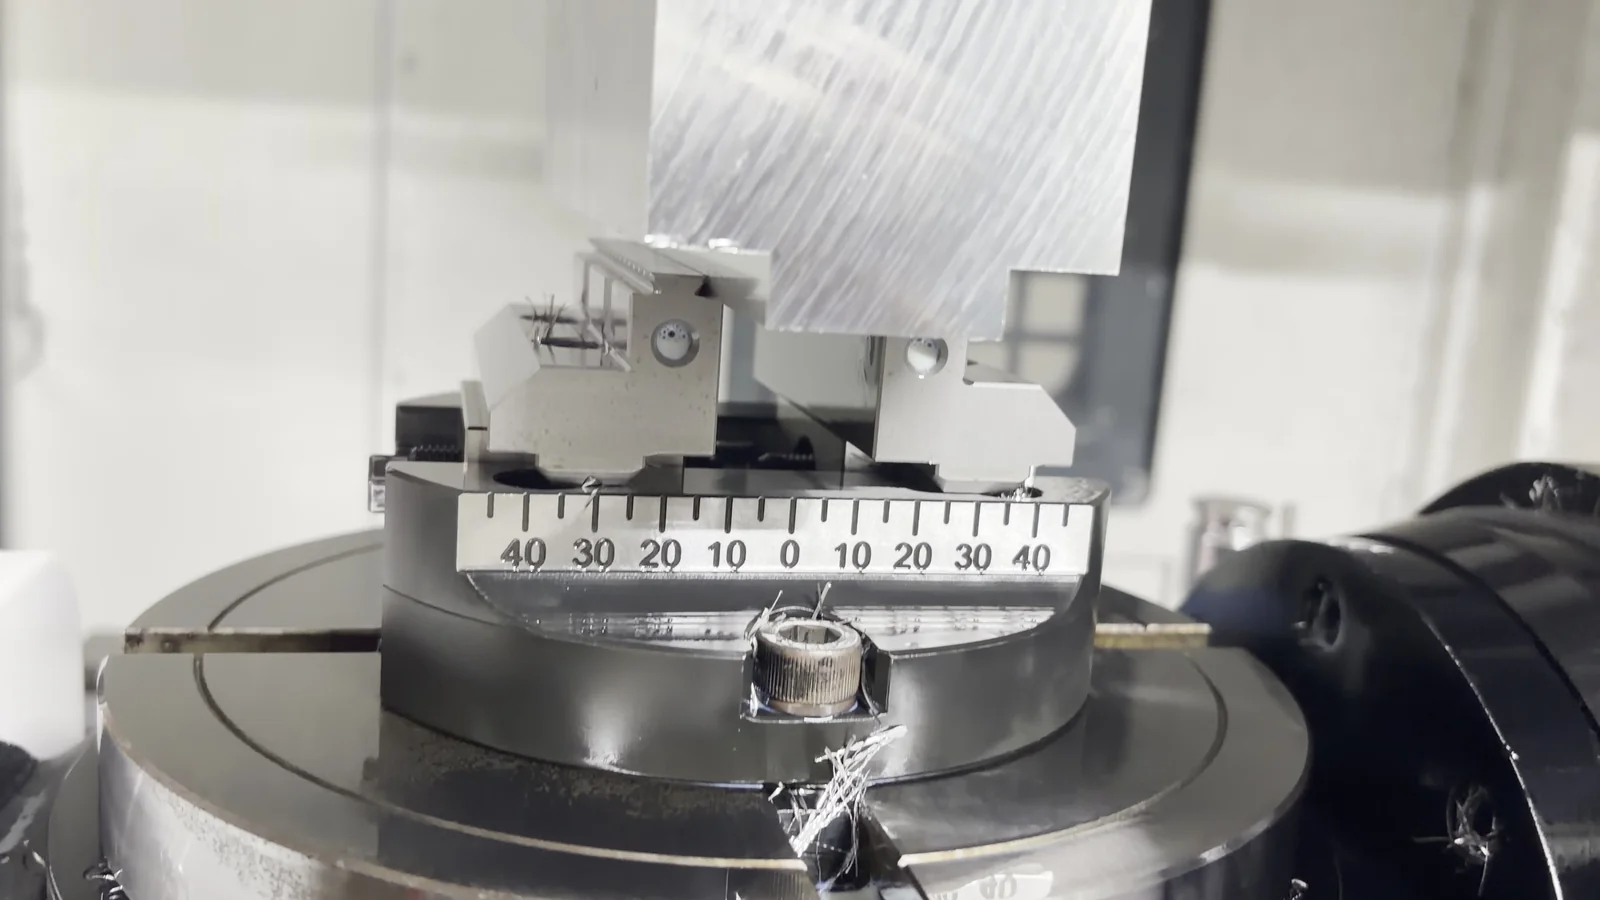
02 · Schwalbenschwanz-Aufbau
Die Spann- und Bezugslage einmal festlegen
Ein Schwalbenschwanz-Spannansatz hält den Rohling, während die A/B/C-Bezugsbeziehung für die Mehrseitenbearbeitung eingerichtet wird. Durch das Beibehalten dieser Aufspannung muss das Bezugssystem seltener von einer Seite auf die nächste übertragen werden.
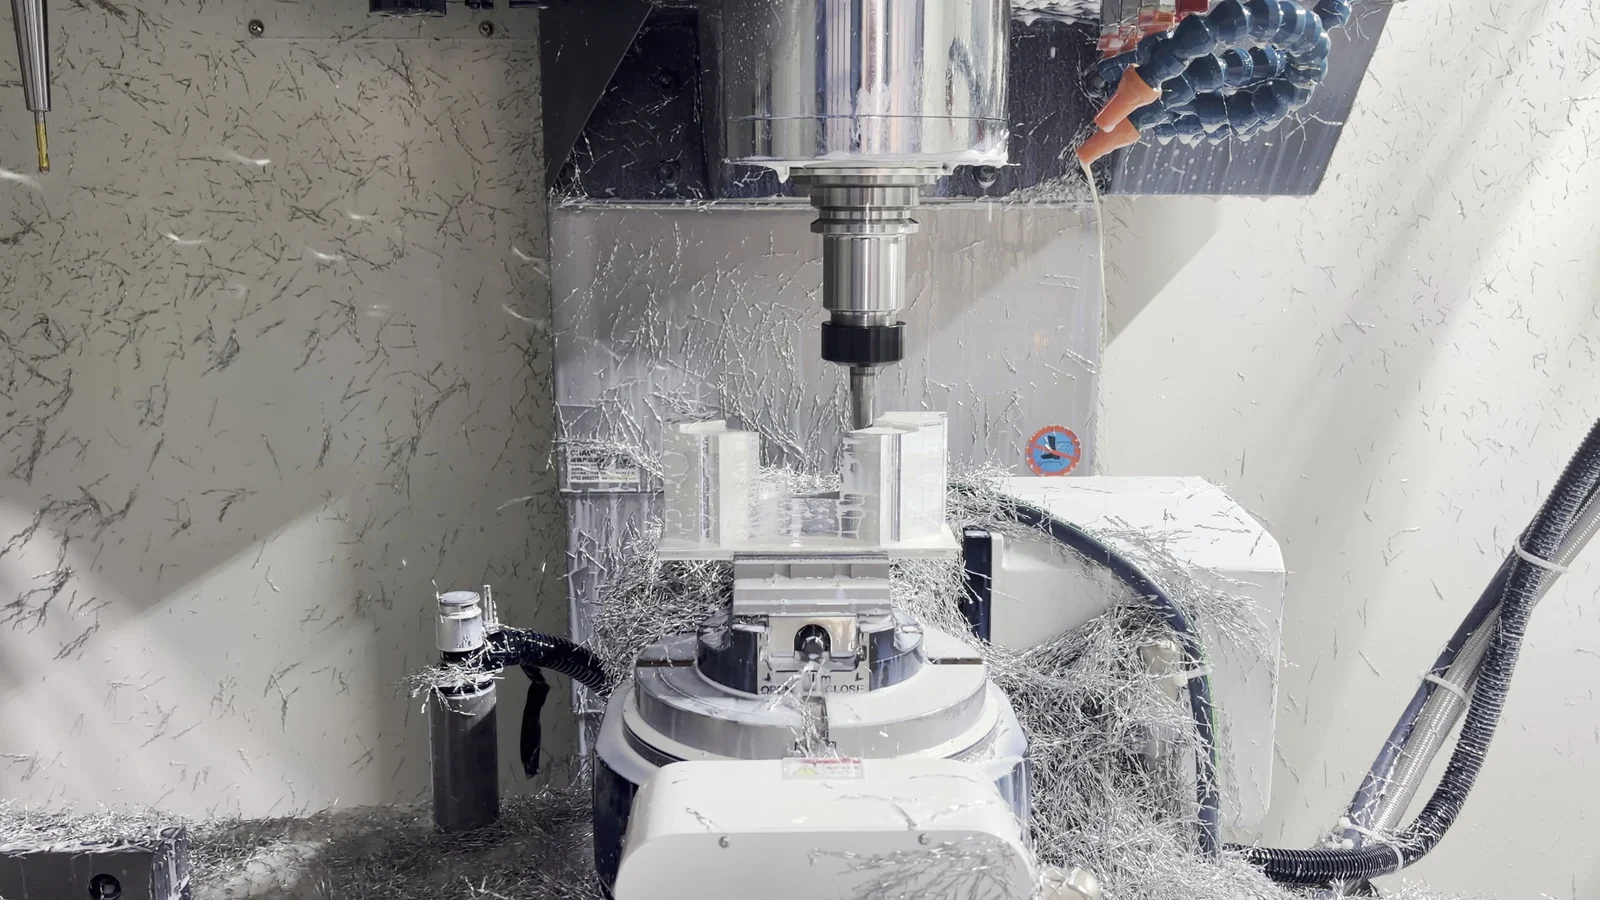
03 · Feste Orientierung
Teil indexieren, dann von einer festen Position schneiden
Die Rotationsachsen bringen das Werkstück in die erforderliche Orientierung und stoppen, bevor das Schneiden beginnt. Dieser Unterschied macht den Vorgang zu einer 3+2-indizierten Bearbeitung anstelle einer simultanen Fünf-Achsen-Bearbeitung.
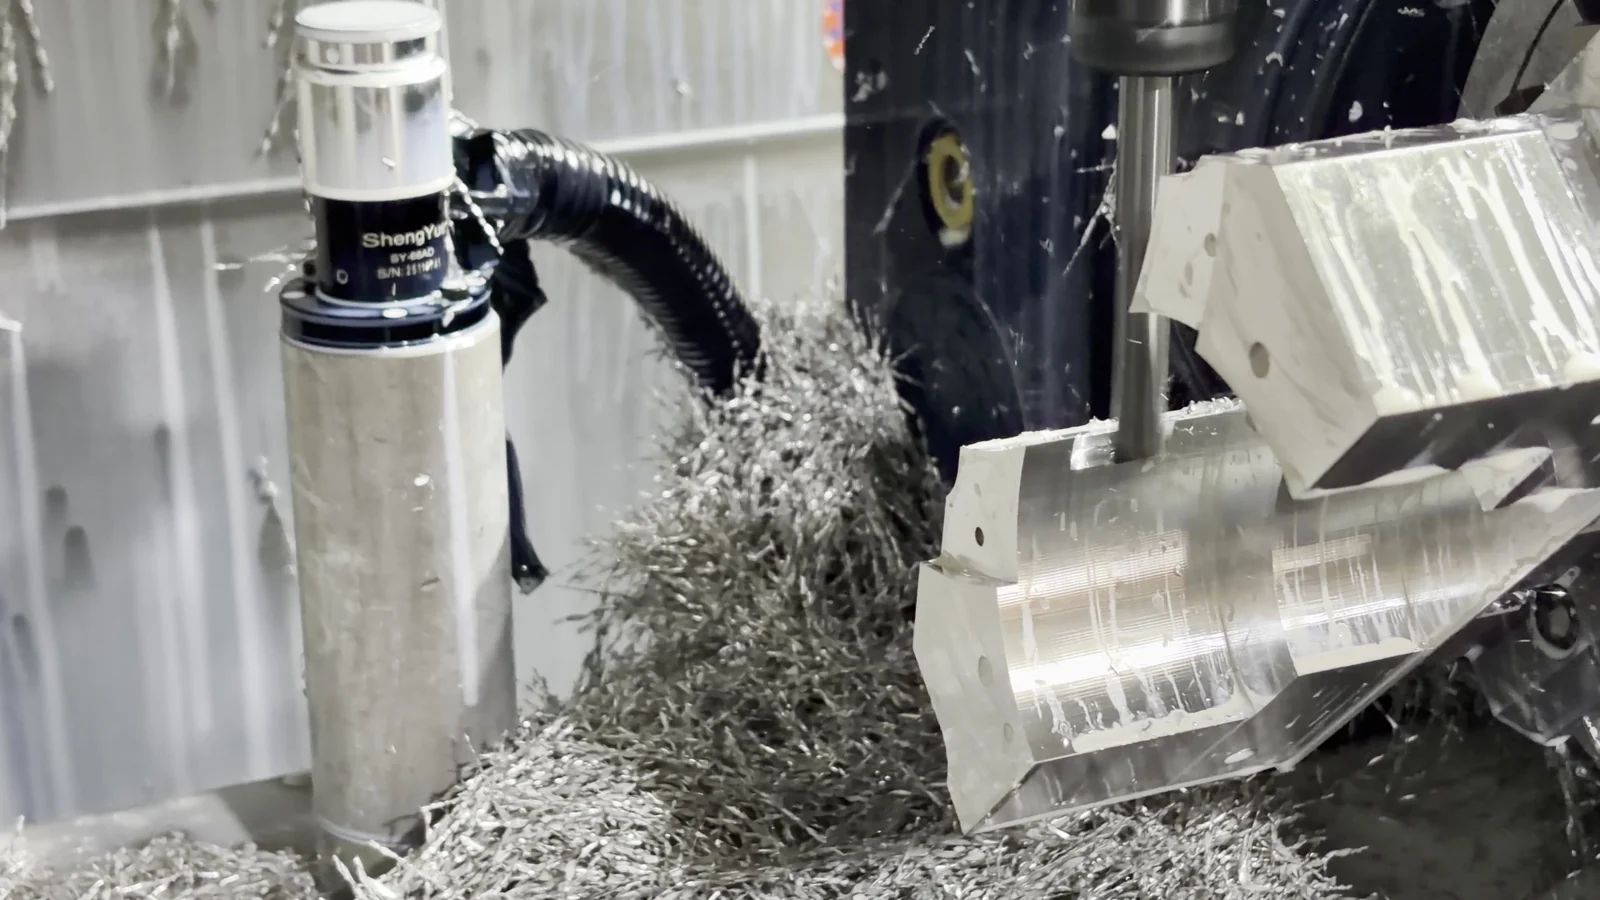
04 · Mehrflächenbearbeitung
Zusammengehörige Merkmale in weiteren indexierten Stellungen bearbeiten
Weitere feste Bearbeitungsstellungen machen Bohrungen, gekrümmte Profile und seitliche Merkmale zugänglich. Dabei bleibt die Bezugsbeziehung durch die ursprüngliche Schwalbenschwanzaufspannung erhalten.
05 · Zwischenzustand
Den temporären Schwalbenschwanzbereich beibehalten, bis die Indexierung abgeschlossen ist
Die Hauptgeometrie ist zu diesem Zeitpunkt sichtbar, aber der temporäre Spannbereich bleibt befestigt, sodass das Teil während der indexierten Operationen kontrolliert bleiben kann.
06 · Spannansatz entfernen
Entfernen Sie das temporäre Merkmal an einer konventionellen Fräsmaschine
Nach Abschluss der 3+2-Bearbeitung wird das Teil für einen separaten Fräsvorgang auf einer konventionellen Maschine aufgespannt, um das verbleibende Material des temporären Spannansatzes zu entfernen.
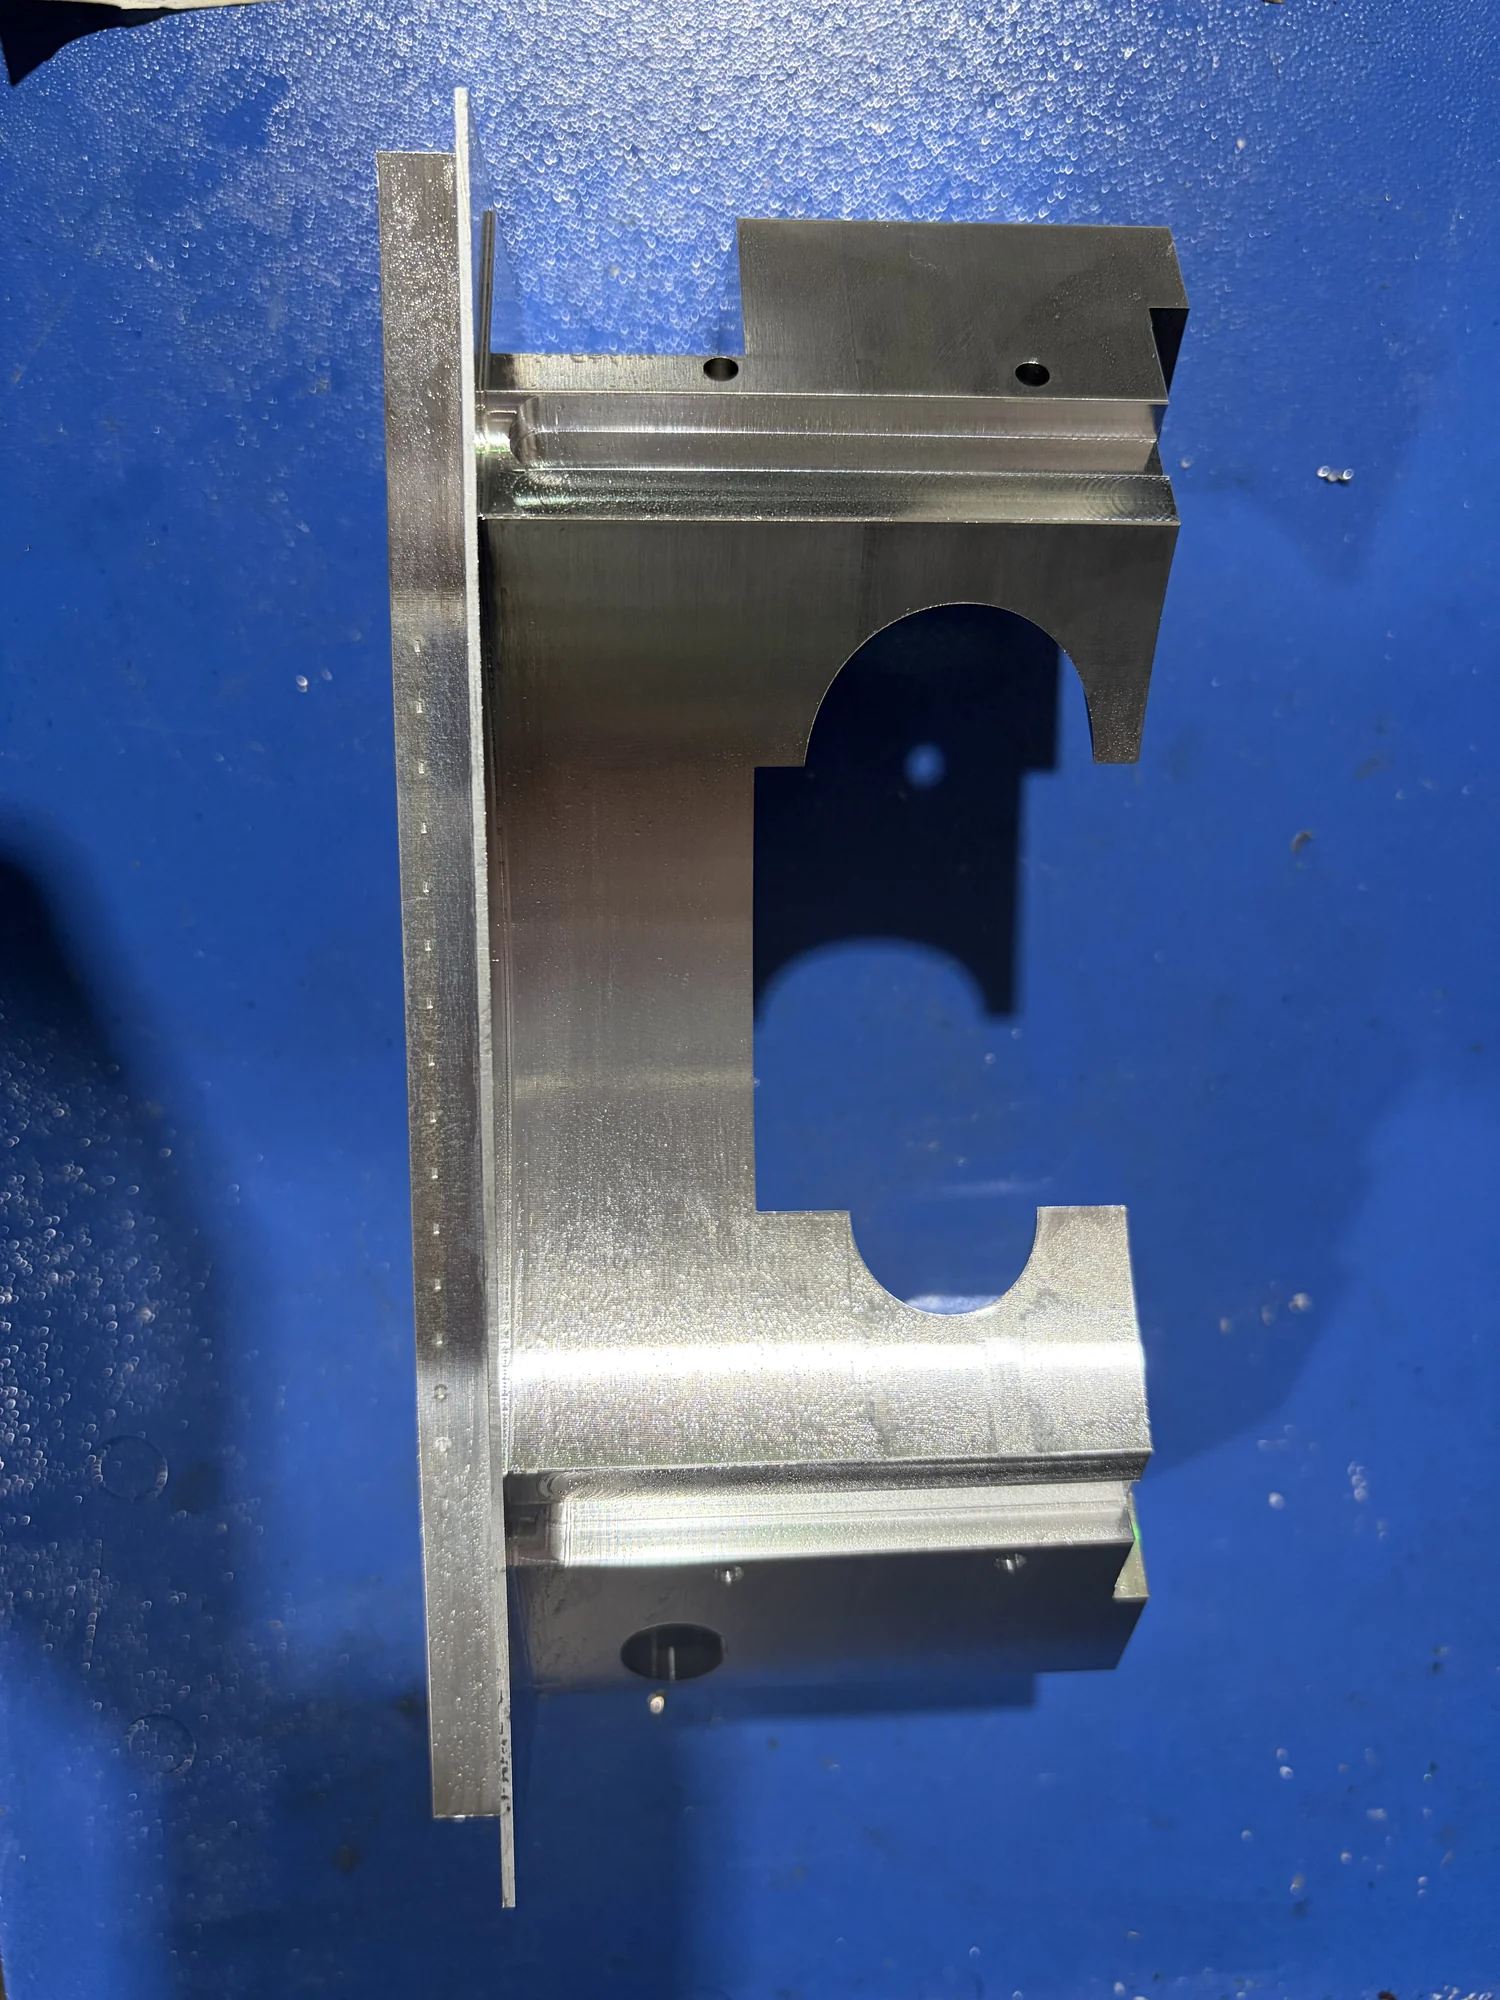
07 · Bearbeiteter Zustand
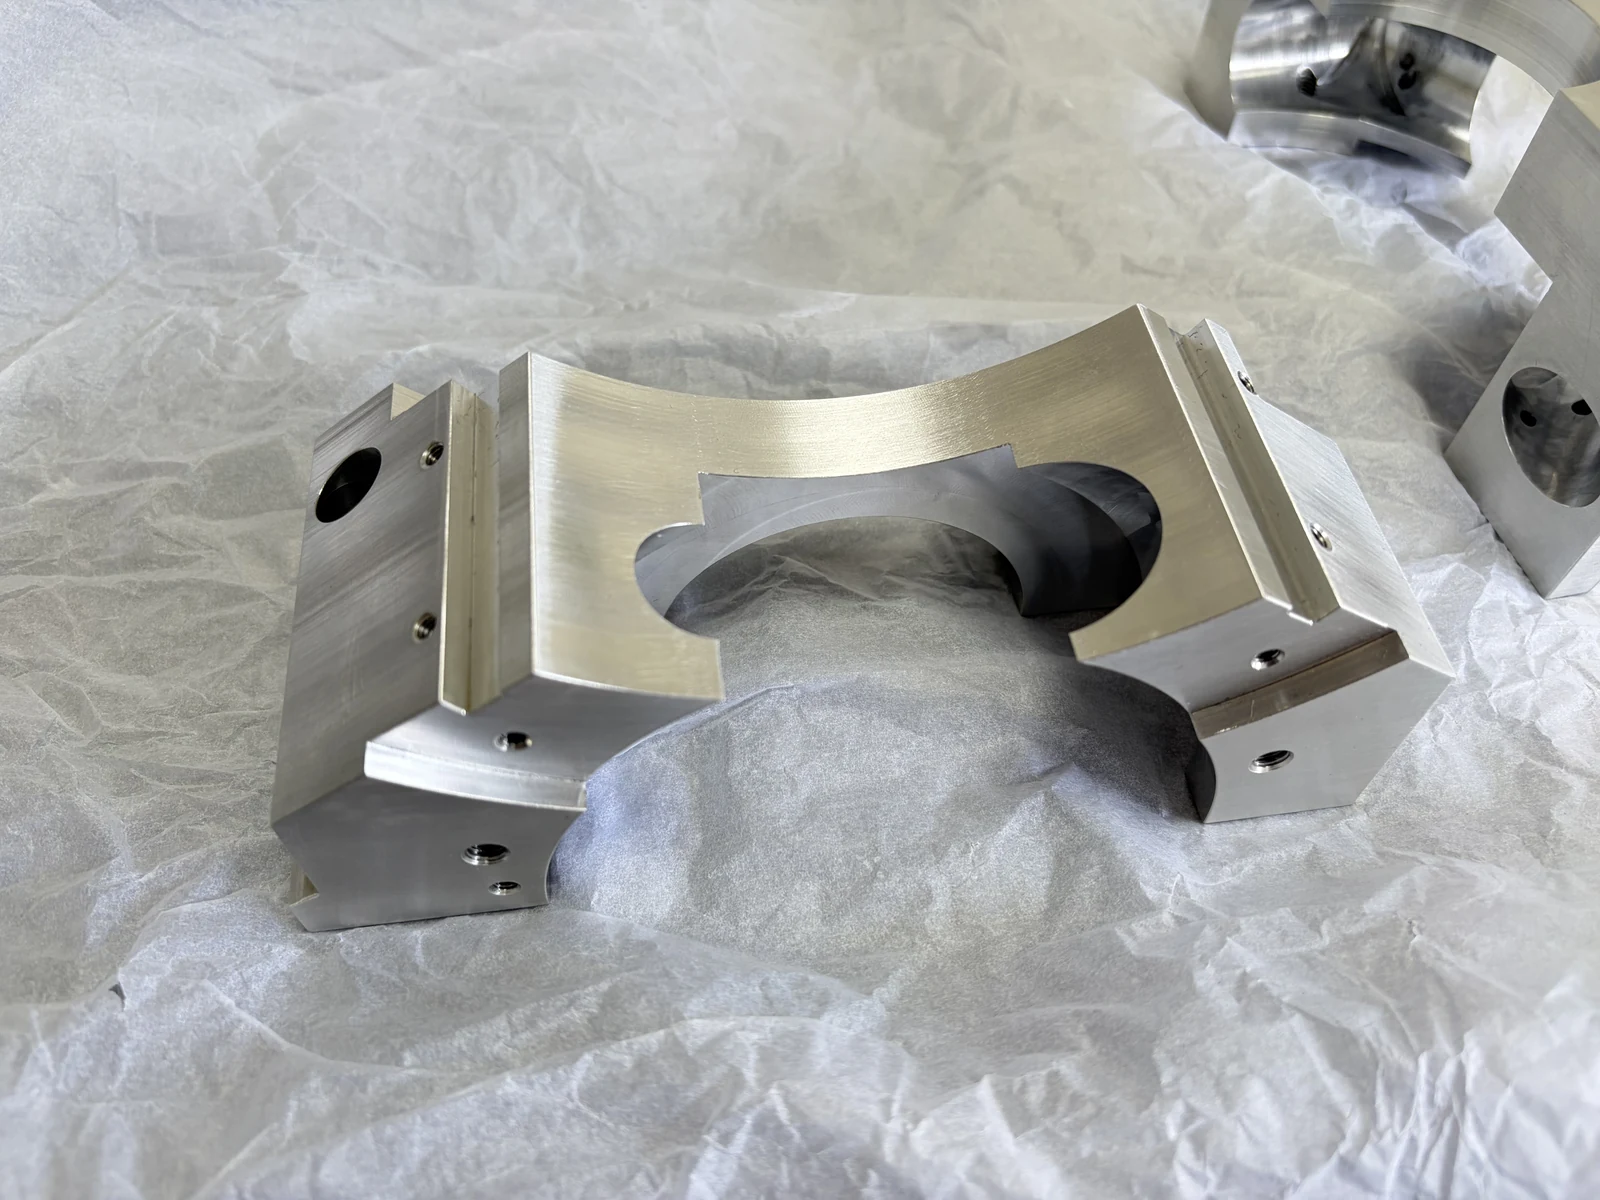
Bauteil nach dem Entfernen des Spannansatzes betrachten
Das unbeschichtete Aluminiumbauteil zeigt die zusammengehörigen Merkmale auf mehreren Seiten nach dem Entfernen des temporären Spannansatzes. Aus diesem Bild werden keine ungeprüften Aussagen zur Oberflächenbehandlung oder Prüfung abgeleitet.
Quellen & technische Referenzen
- ASME Y14.5 — Bemaßung und Tolerierung — ASME (American Society of Mechanical Engineers)
Definiert das Bezugssystem (A|B|C) und die Terminologie für die Tolerierung der genauen Position, die in den Zeichnungshinweisen dieses Falls referenziert wird.
Haben Sie eine projektspezifische Frage?