CNC-Drehen · Mehrprozesse
Koaxialität beim Aufkohlen und Wälzstoßen von 20MnCr5 beherrschen
Eine Zeichnung für 20MnCr5 kombinierte eine Oberflächenhärte von HRC 58–62 mit einer Koaxialitätsanforderung von 0,02 mm. Beide Anforderungen mussten gemeinsam unter Berücksichtigung des Verzugs beim Aufkohlen geplant werden.
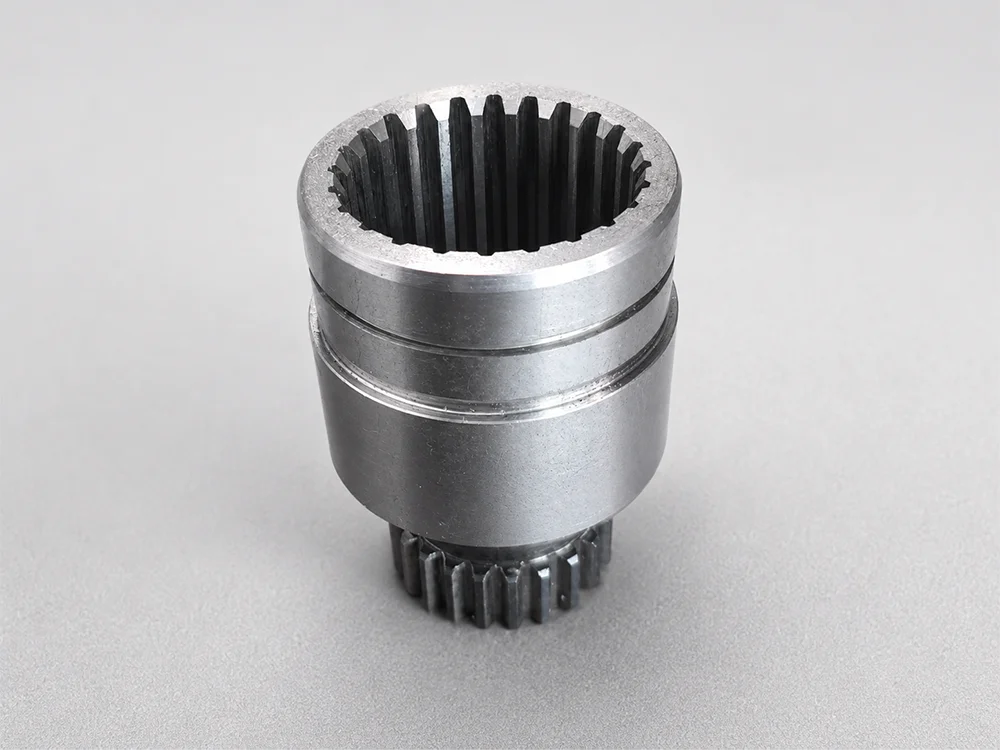
Auf einen Blick
- Werkstoff
- 20MnCr5 Legierungsstahl
- Anforderung an die Oberflächenhärte
- HRC 58–62
- Anforderung der Einsatzhärtetiefe
- 0,4–0,6 mm
- Konzentrizitätsanforderung
- 0,02 mm
- Positionstoleranz der Verzahnungsmerkmale
- 0,05 mm
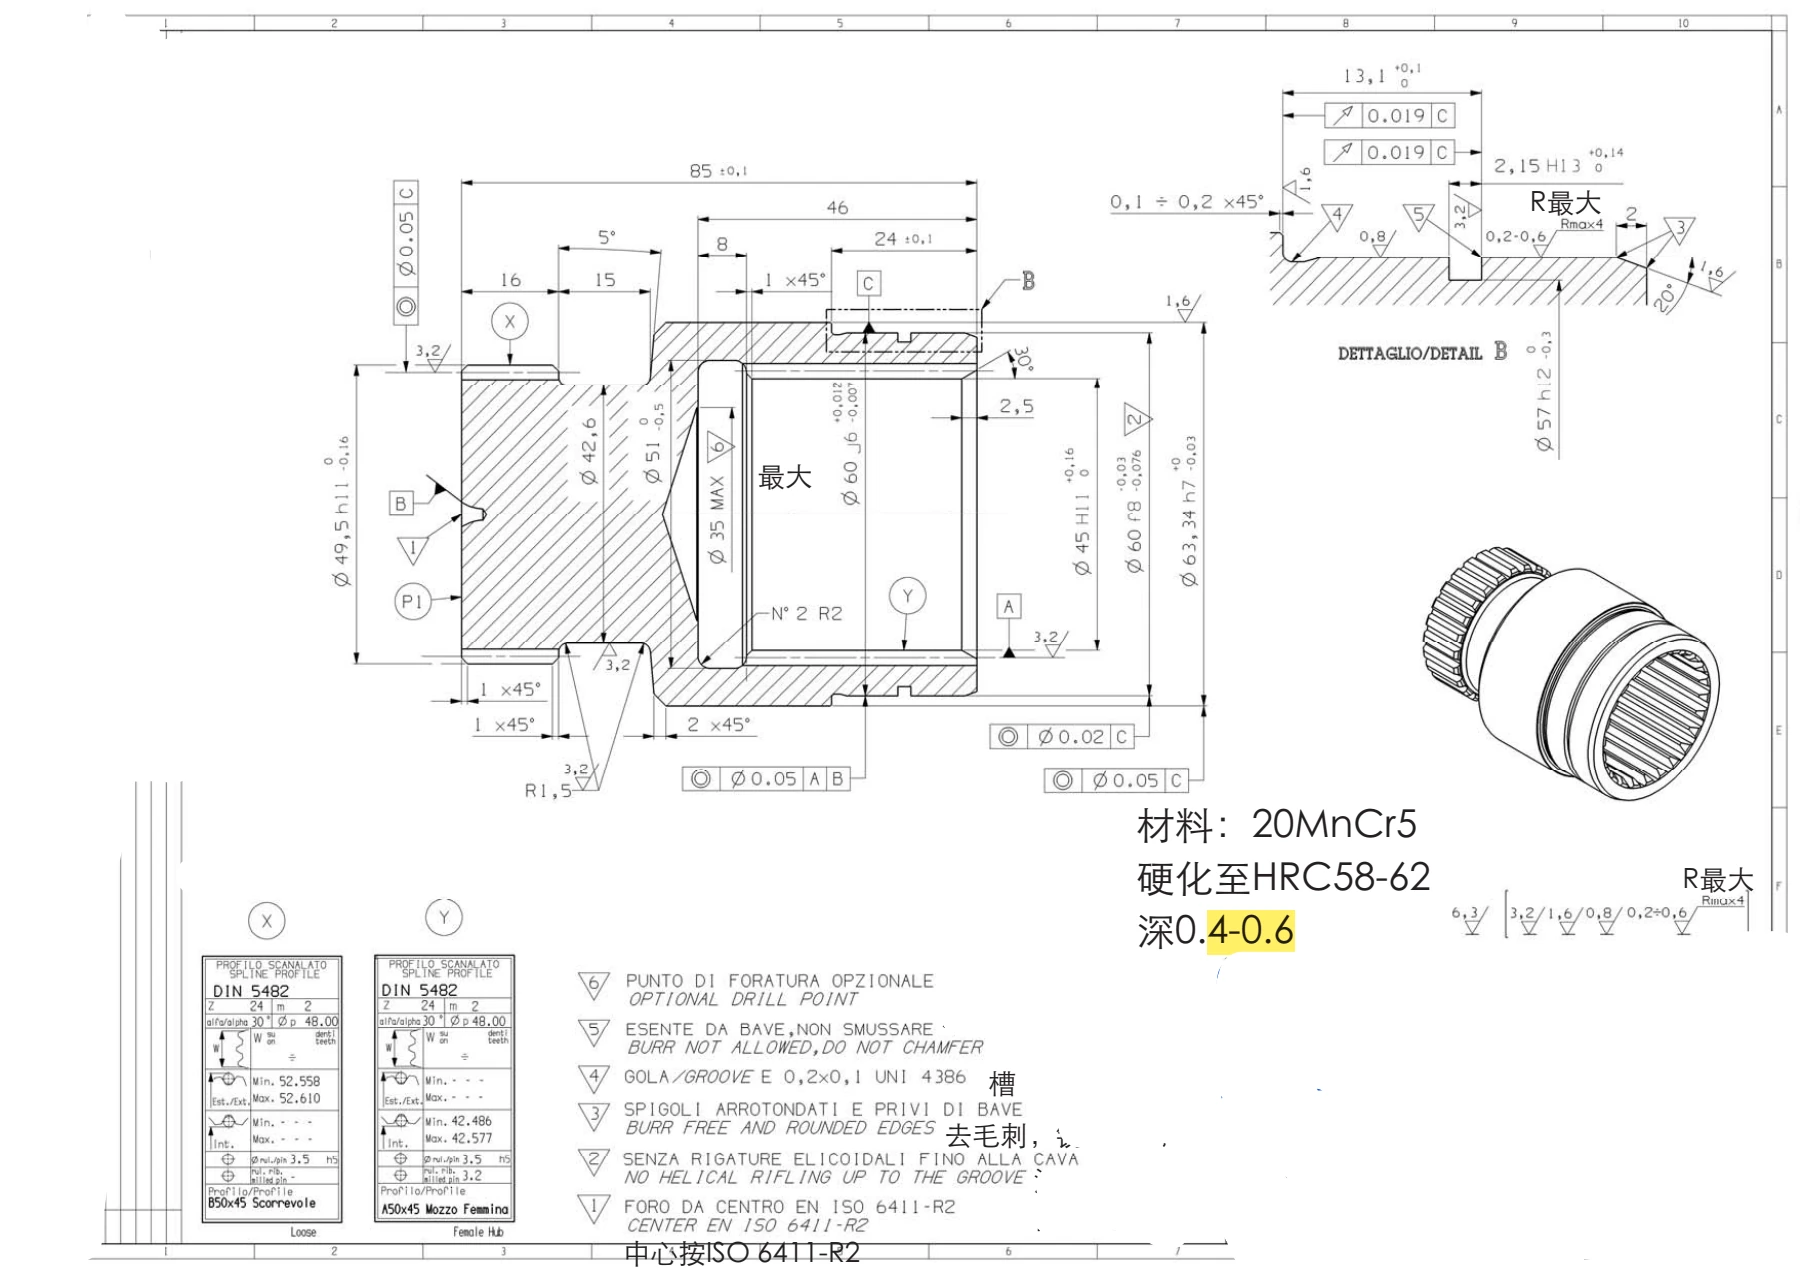
Aus der Fertigungszeichnung
Die Anforderung, in den eigenen Notizen des Ingenieurs
Ein Auszug aus der Fertigungszeichnung zeigt das Schnittprofil, die Koaxialitätsangabe ⌀0,02 an der innenverzahnten Bohrung, die Positionsangabe ⌀0,05 zwischen Außen- und Innenverzahnung sowie den Hinweis zur Einsatzhärtung, der die Prozessplanung bestimmte. Zeichnungsnummer, Kundenanwendung und personenbezogene Kennungen wurden entfernt.
01
Die Herausforderung
Das Bauteil erforderte nach dem Aufkohlen eine Oberflächenhärte von HRC 58–62 bei einer Einsatzhärtetiefe von 0,4–0,6 mm. Gleichzeitig waren 0,02 mm Koaxialität und eine Positionstoleranz von 0,05 mm zwischen Außen- und Innenverzahnung einzuhalten. Aufkohlen und Abschrecken verursachen bereits genügend Verzug, um diese Koaxialität zu gefährden; Wärmebehandlung und Geometrie mussten daher gemeinsam ausgelegt und nicht als getrennte Schritte behandelt werden.
02
Ansatz von OUJI
OUJI verband Aufkohlen, Wälzstoßen und CNC-Drehen zu einer kontrollierten Prozessfolge, statt die Verfahren unabhängig voneinander auszuführen. Die Bearbeitung wurde in Stufen aufgeteilt, um den kumulierten Wärmebehandlungsverzug zu begrenzen. Nach der Wärmebehandlung blieb ein Fertigbearbeitungsaufmaß erhalten, um die Koaxialität wiederherzustellen und die Lagebeziehung der Verzahnungsmerkmale zeichnungsgerecht zu korrigieren.
03
Das Ergebnis
Laut der Fertigungsbestätigung von OUJI wurden die festgelegten Anforderungen erfüllt. Die öffentlich zugänglichen Nachweise enthalten jedoch die anonymisierte Zeichnung und keine abschließenden Prüfberichte zu Härte, Einsatzhärtetiefe und Maßen. Daher werden die Werte hier als Projektanforderungen und die gestaffelte Prozessfolge als dokumentierte technische Umsetzung dargestellt. Die Zeichnung allein gilt nicht als unabhängiger Nachweis der Endergebnisse.
Haben Sie eine projektspezifische Frage?