OJTECH — OUJI Industrial Technology
DE
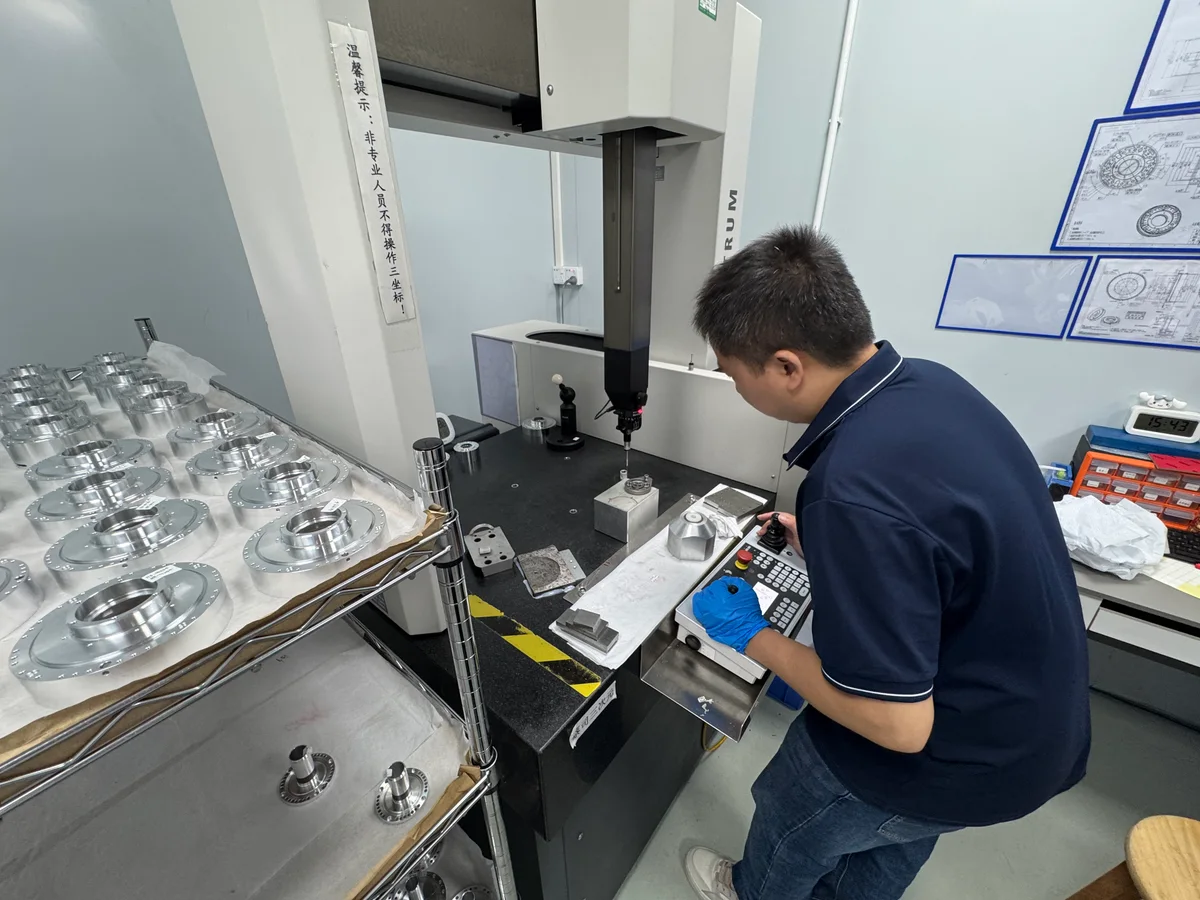
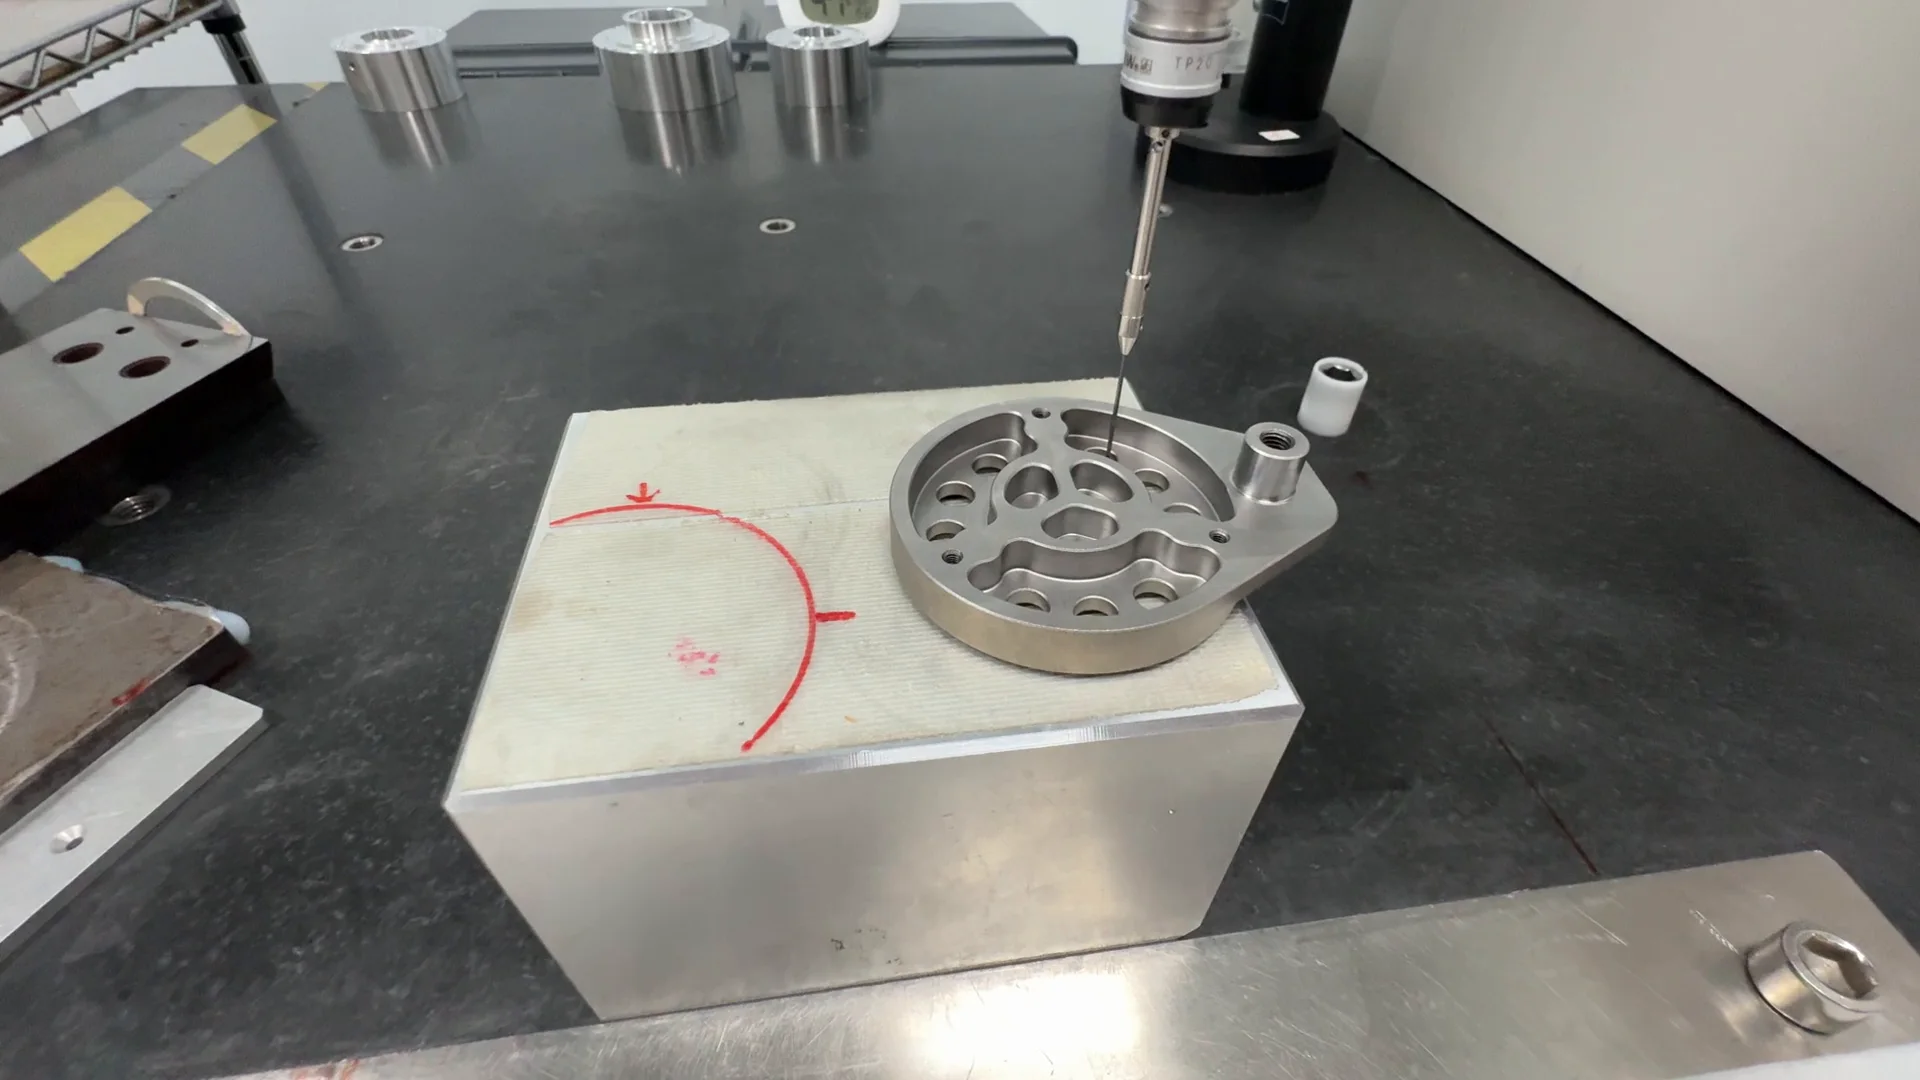
CMM-Taster bei der Prüfung eines bearbeiteten Bauteils auf dem Messtisch bei OUJI

Qualitätssicherung bei OUJI

CNC-Bearbeitung
Qualitätskontrolle & Prüfung.

Prüfplanung nach Ihrer Zeichnung – mit einsehbaren Ergebnissen und Nachweisen.

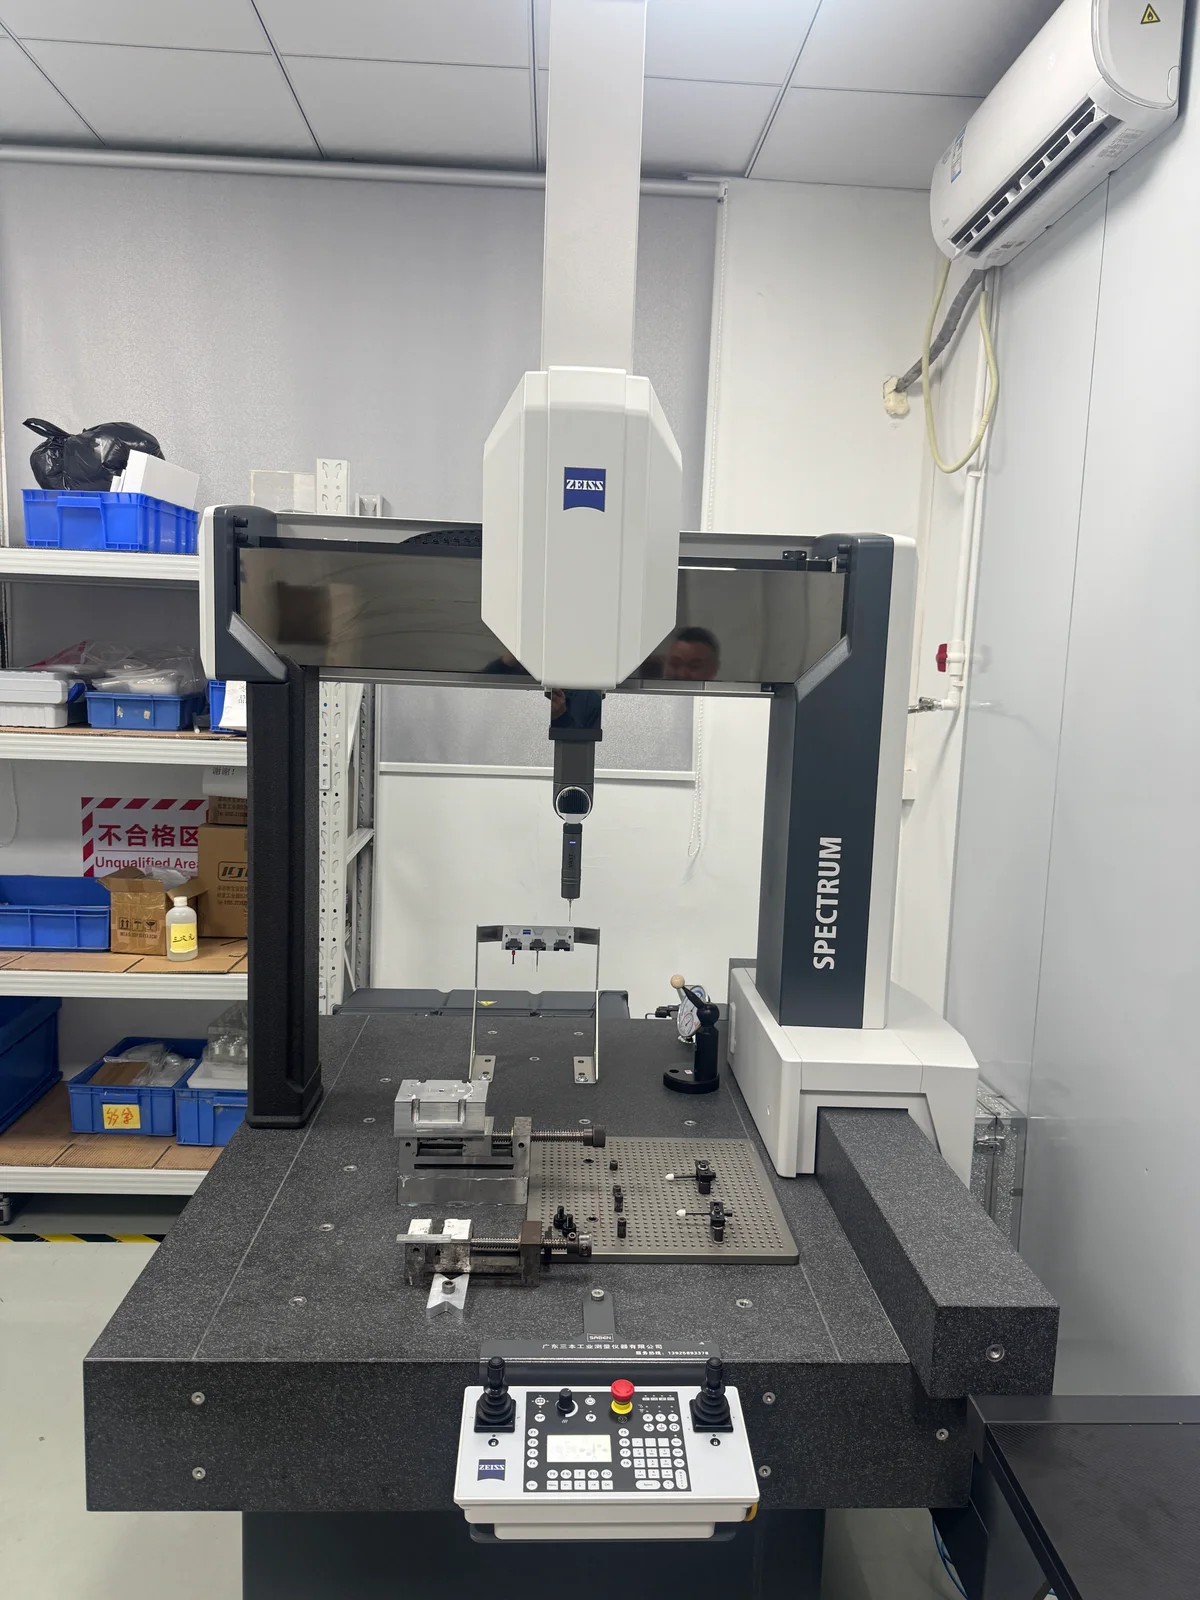
2 ZEISS-Koordinatenmessgeräte
Betriebsinterne Messtechnik
10 Jahre Qualitätserfahrung
Qualitätsplanung unter Leitung von Li Liangliang
Berichte vor Fertigungsbeginn vereinbart
Umfang, Format und Liefertermin bestätigt

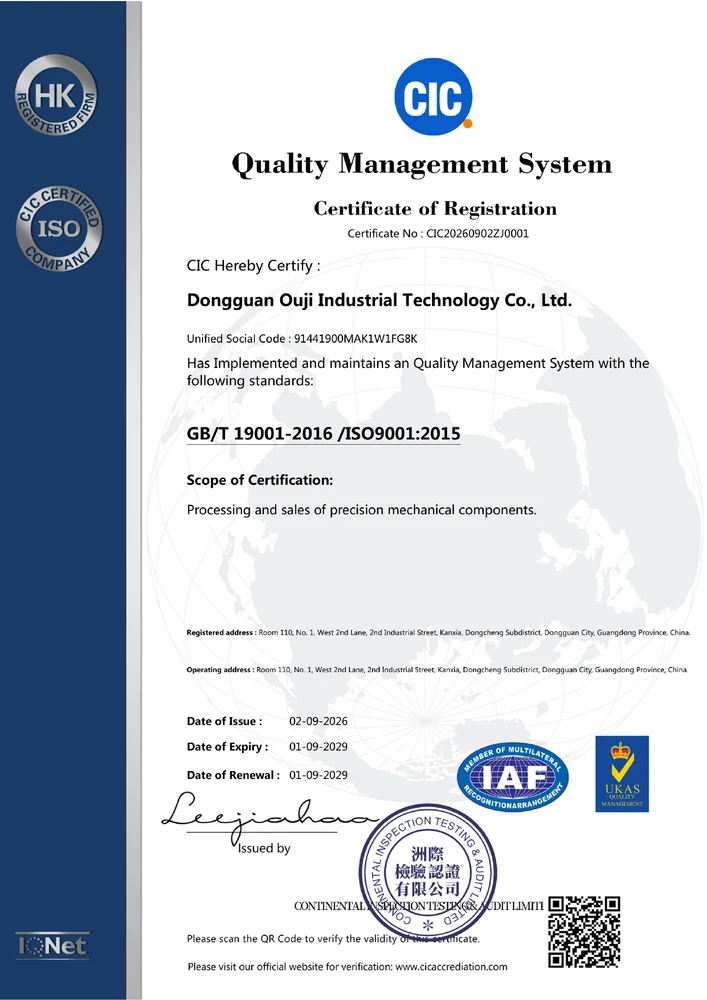
Zertifiziertes Qualitätsmanagement

ISO 9001:2015 zertifiziert

Unser Qualitätsmanagementsystem ist für die Bearbeitung und den Vertrieb präziser mechanischer Bauteile zertifiziert.

Zertifiziertes Unternehmen
Dongguan Ouji Industrial Technology Co., Ltd.
Zertifikatsnummer
CIC20260902ZJ0001
Ausstellende Stelle
CIC
Zertifizierungsumfang
Bearbeitung und Vertrieb präziser mechanischer Bauteile.
Ausgestellt am
Gültig bis

Prüfpläne, Abnahmekriterien und auftragsspezifische Berichte werden mit dem Angebot vereinbart.

ISO-9001:2015-Zertifikat für das Qualitätsmanagementsystem von OUJI, Nummer CIC20260902ZJ0001Vollständiges Zertifikat ansehen

Ein veröffentlichtes Projekt

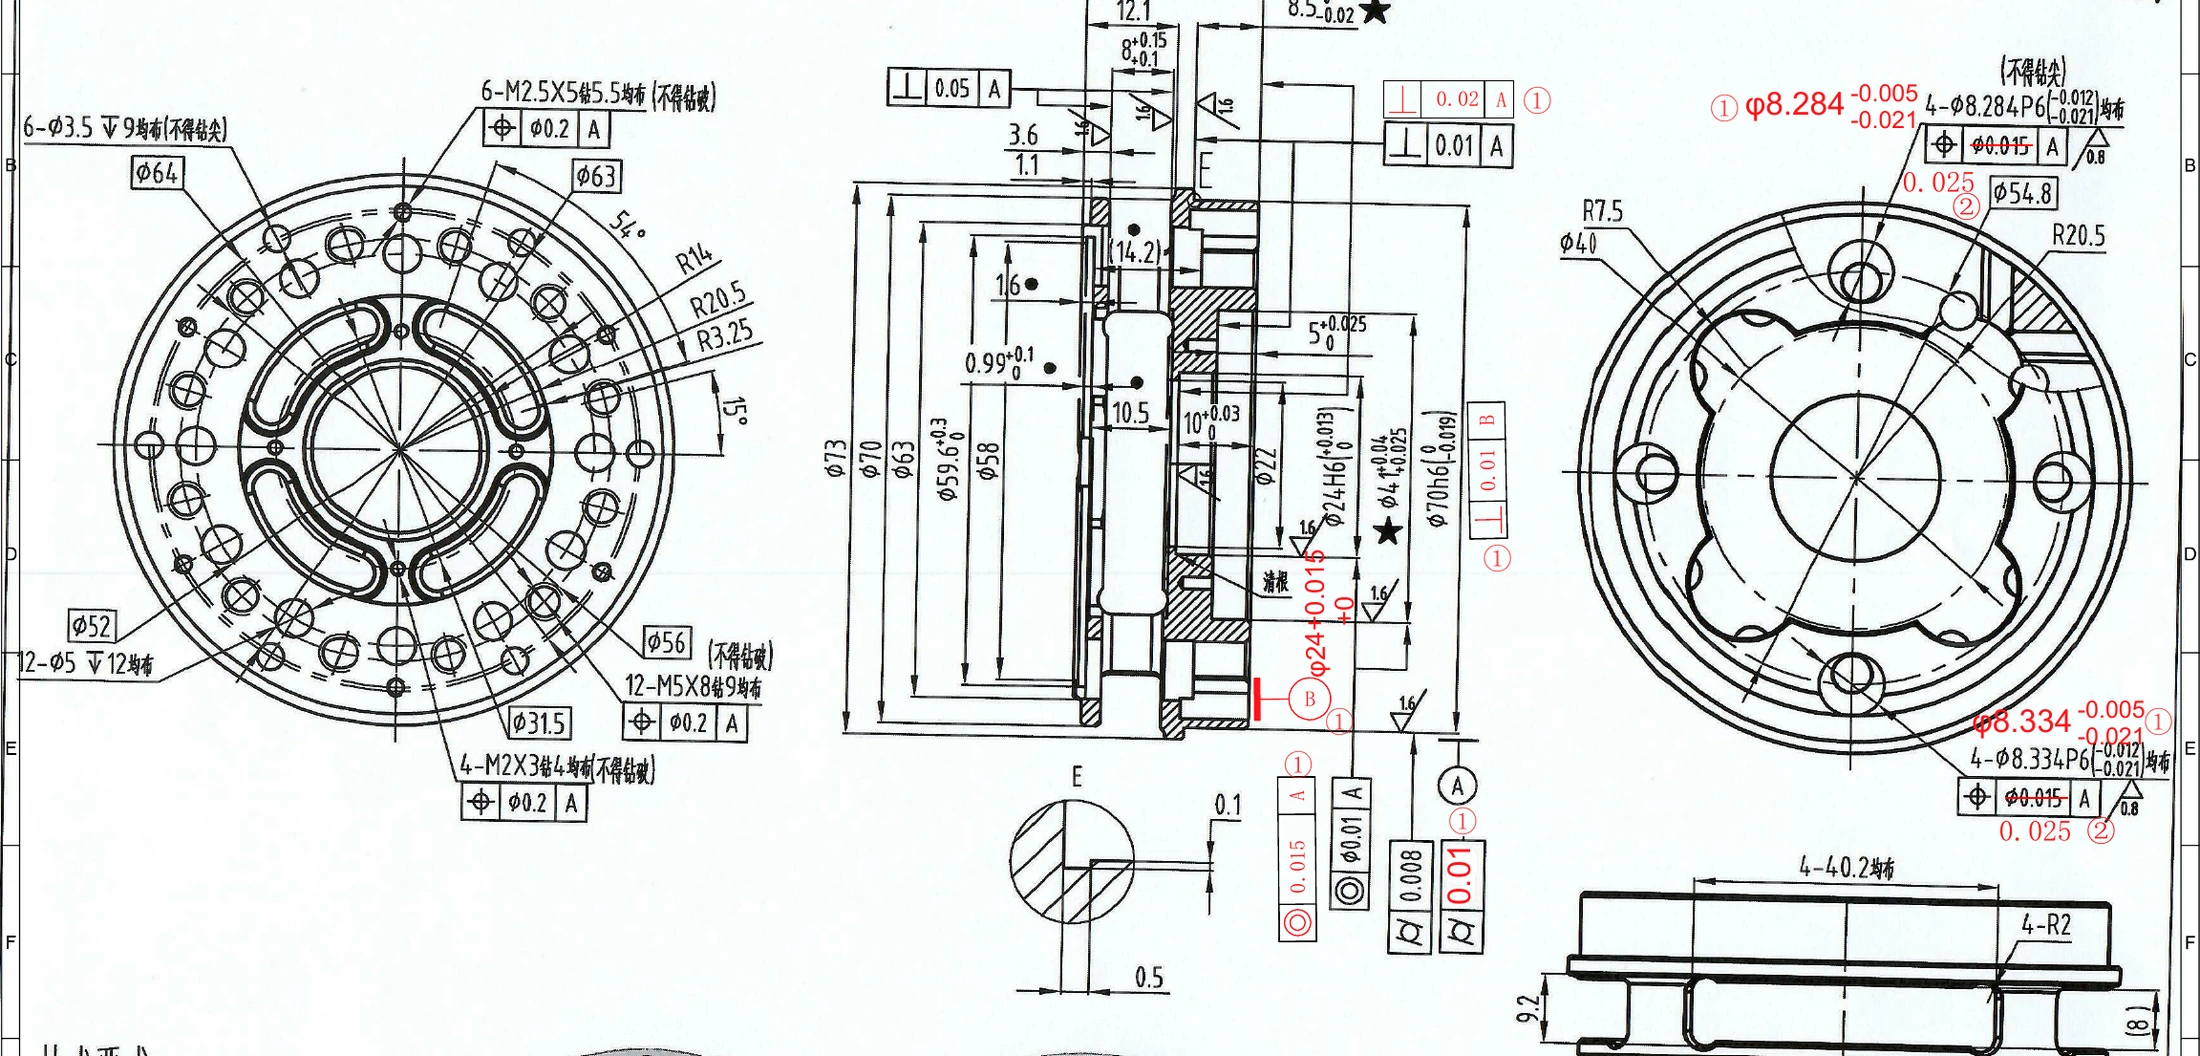
Von der Zeichnungsvorgabe
zum Messergebnis.

Ein Planetenradträger aus 7075-T6 für ein Robotergetriebe – mit einsehbarer Zeichnung und ZEISS-Messprotokoll.

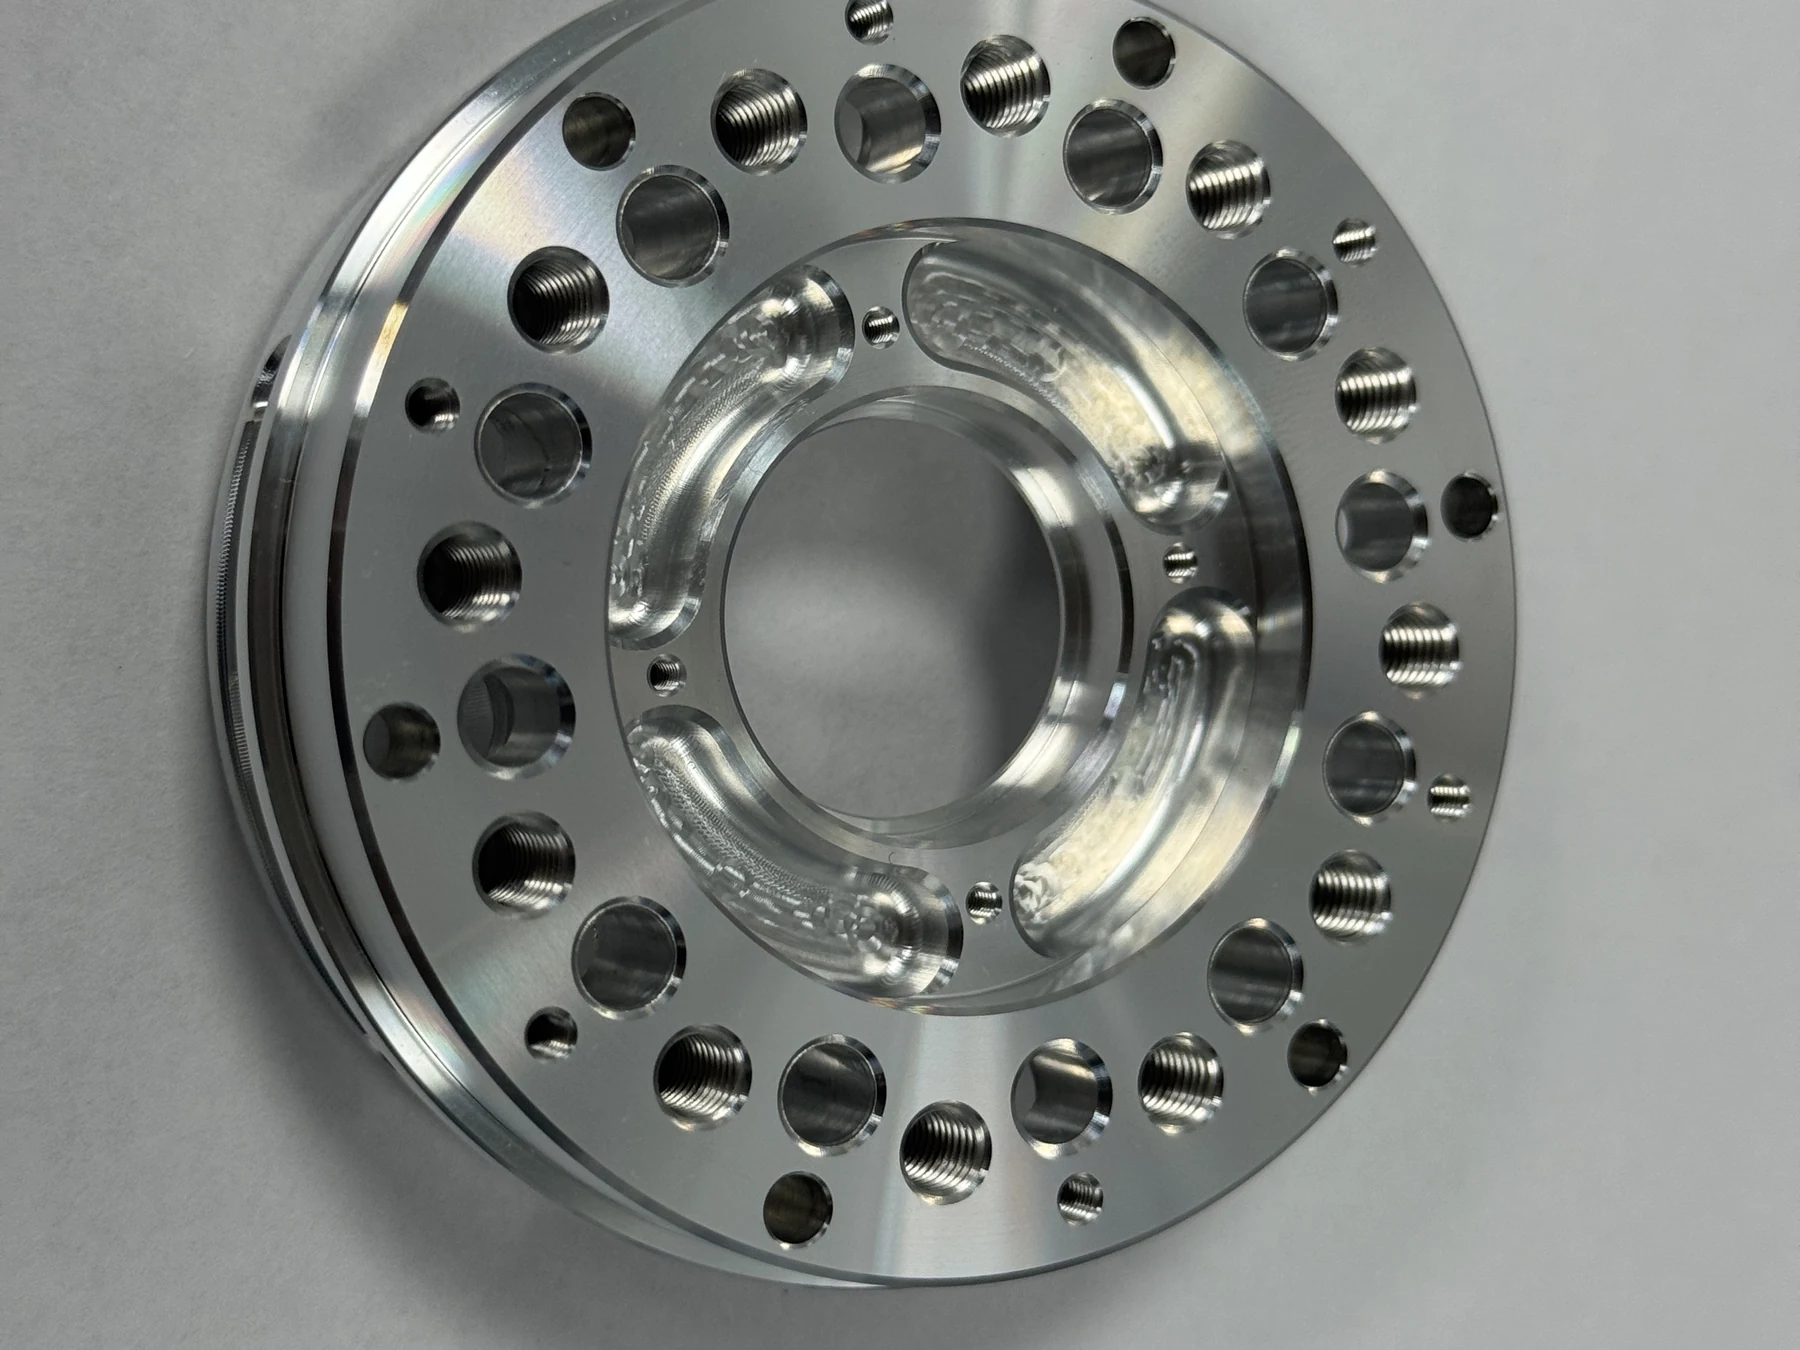
Stirnseite eines fertigbearbeiteten Planetenradträgers der zweiten Stufe aus Aluminium 7075-T6 für ein Industrieroboter-Untersetzungsgetriebe
7075-T6 AluminiumPlanetenradträger eines RobotergetriebesDieses Projekt ansehen

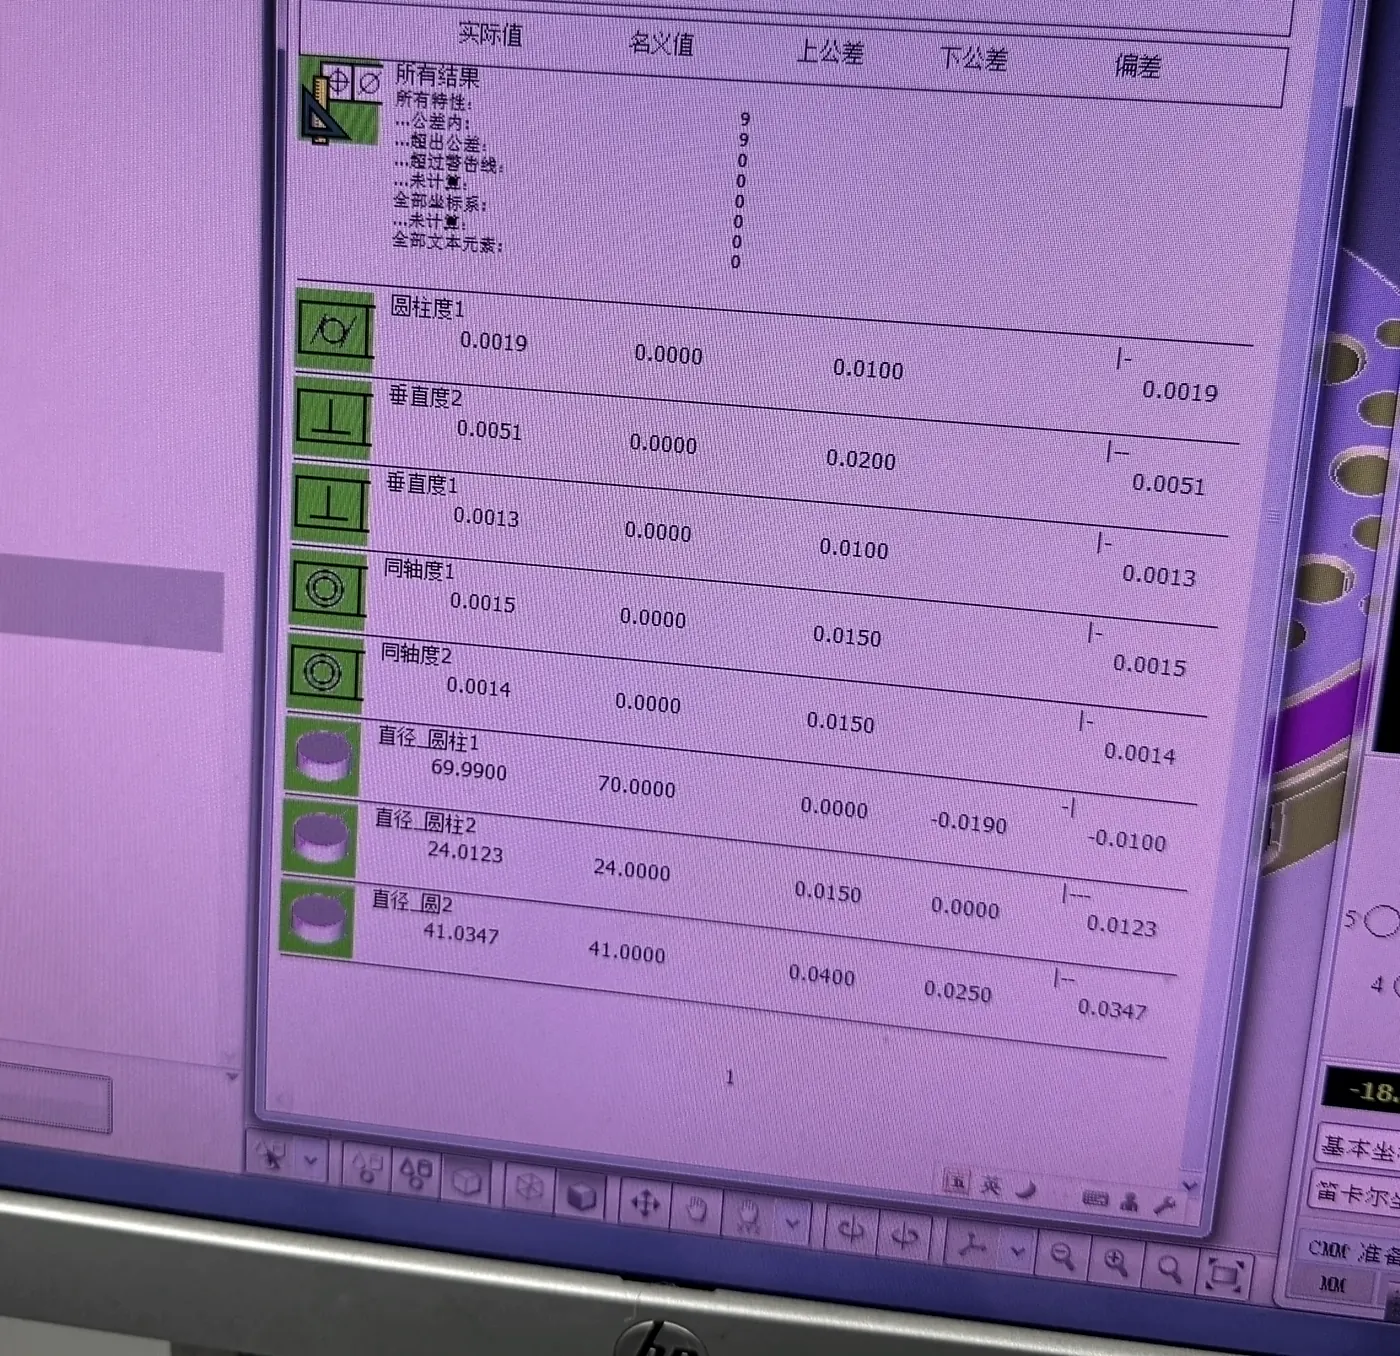
ZEISS-Koordinatenmessprotokoll

3 von 9 Merkmalen ausgewählt

Anforderung prüfen.
Istwert ablesen.

Ausgewählte Messwerte in Millimetern (mm)
MerkmalObergrenzeGemessen
Zylindrizität0.01000.0019 ✓
Rechtwinkligkeit0.01000.0013 ✓
Koaxialität0.01500.0015 ✓

Alle 9 Merkmale im veröffentlichten Bericht liegen innerhalb der angegebenen Grenzwerte.

Diese Ergebnisse gelten für das geprüfte Bauteil. Sie belegen weder eine vollständige Chargenprüfung noch die statistische Prozessfähigkeit.
Dokumentation & Lieferung

Wissen, was
mit Ihren Teilen geliefert wird.

Prüfumfang und Dokumente bereits bei der Angebotserstellung vereinbaren, damit Ihr Wareneingang weiß, was geliefert wird.

Zusätzliche BerichterstellungBis zu etwa 1 zusätzlicher Tag

Für zusätzliche Berichte, einschließlich vollständiger Maßprüfberichte, berechnen wir ausschließlich die Arbeitszeit für die Erfassung der Ergebnisse und die Erstellung der Dokumentation.

Planen Sie für diese Berichterstellung bis zu etwa einen zusätzlichen Tag ein. Umfang und Liefertermin werden bei der Angebotserstellung bestätigt.

Externe Prüfungen und Termine für Spezialverfahren werden separat angeboten.

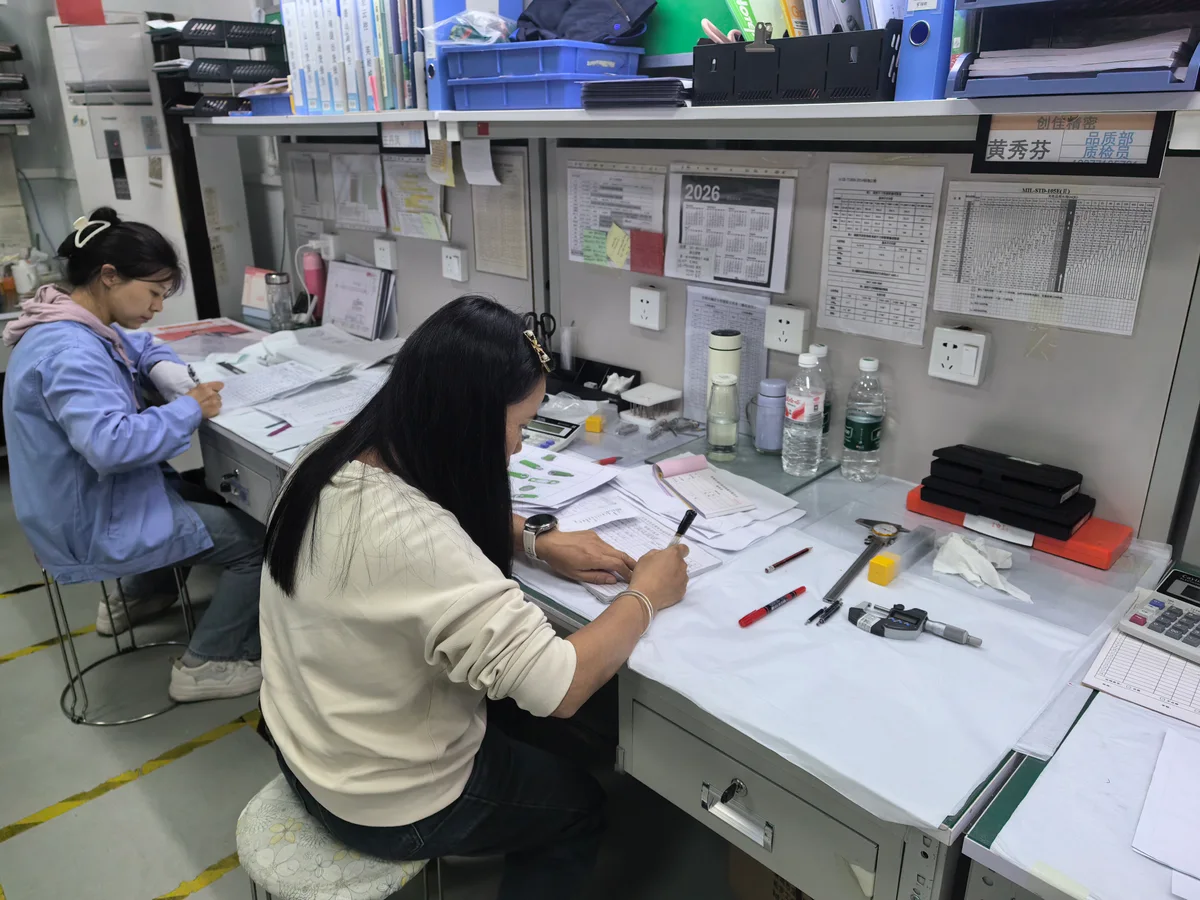
OUJI-Qualitätsmitarbeiter dokumentieren Prüfergebnisse an einem Arbeitsplatz mit Messmitteln und Zeichnungen
Das Qualitätsteam dokumentiert die Prüfergebnisse.

Zuerst den Umfang vereinbaren

Prüfung & Berichterstellung

Die Prüfungen, Aufzeichnungen und Dokumente zu Ihrem Auftrag werden bei der Angebotserstellung vereinbart. Ein vollständiger Maßprüfbericht wird als separate Leistung bestätigt.

Zusammen mit der Zeichnung angeben

Kennzeichnen Sie kritische Merkmale, Prüfumfang, Berichtsformat und gewünschten Liefertermin. So können wir die Arbeiten und zusätzliche Zeiten für die Berichterstellung bestätigen.

Prüfanforderungen besprechen
Wählen Sie die erforderlichen Auftragsdokumente
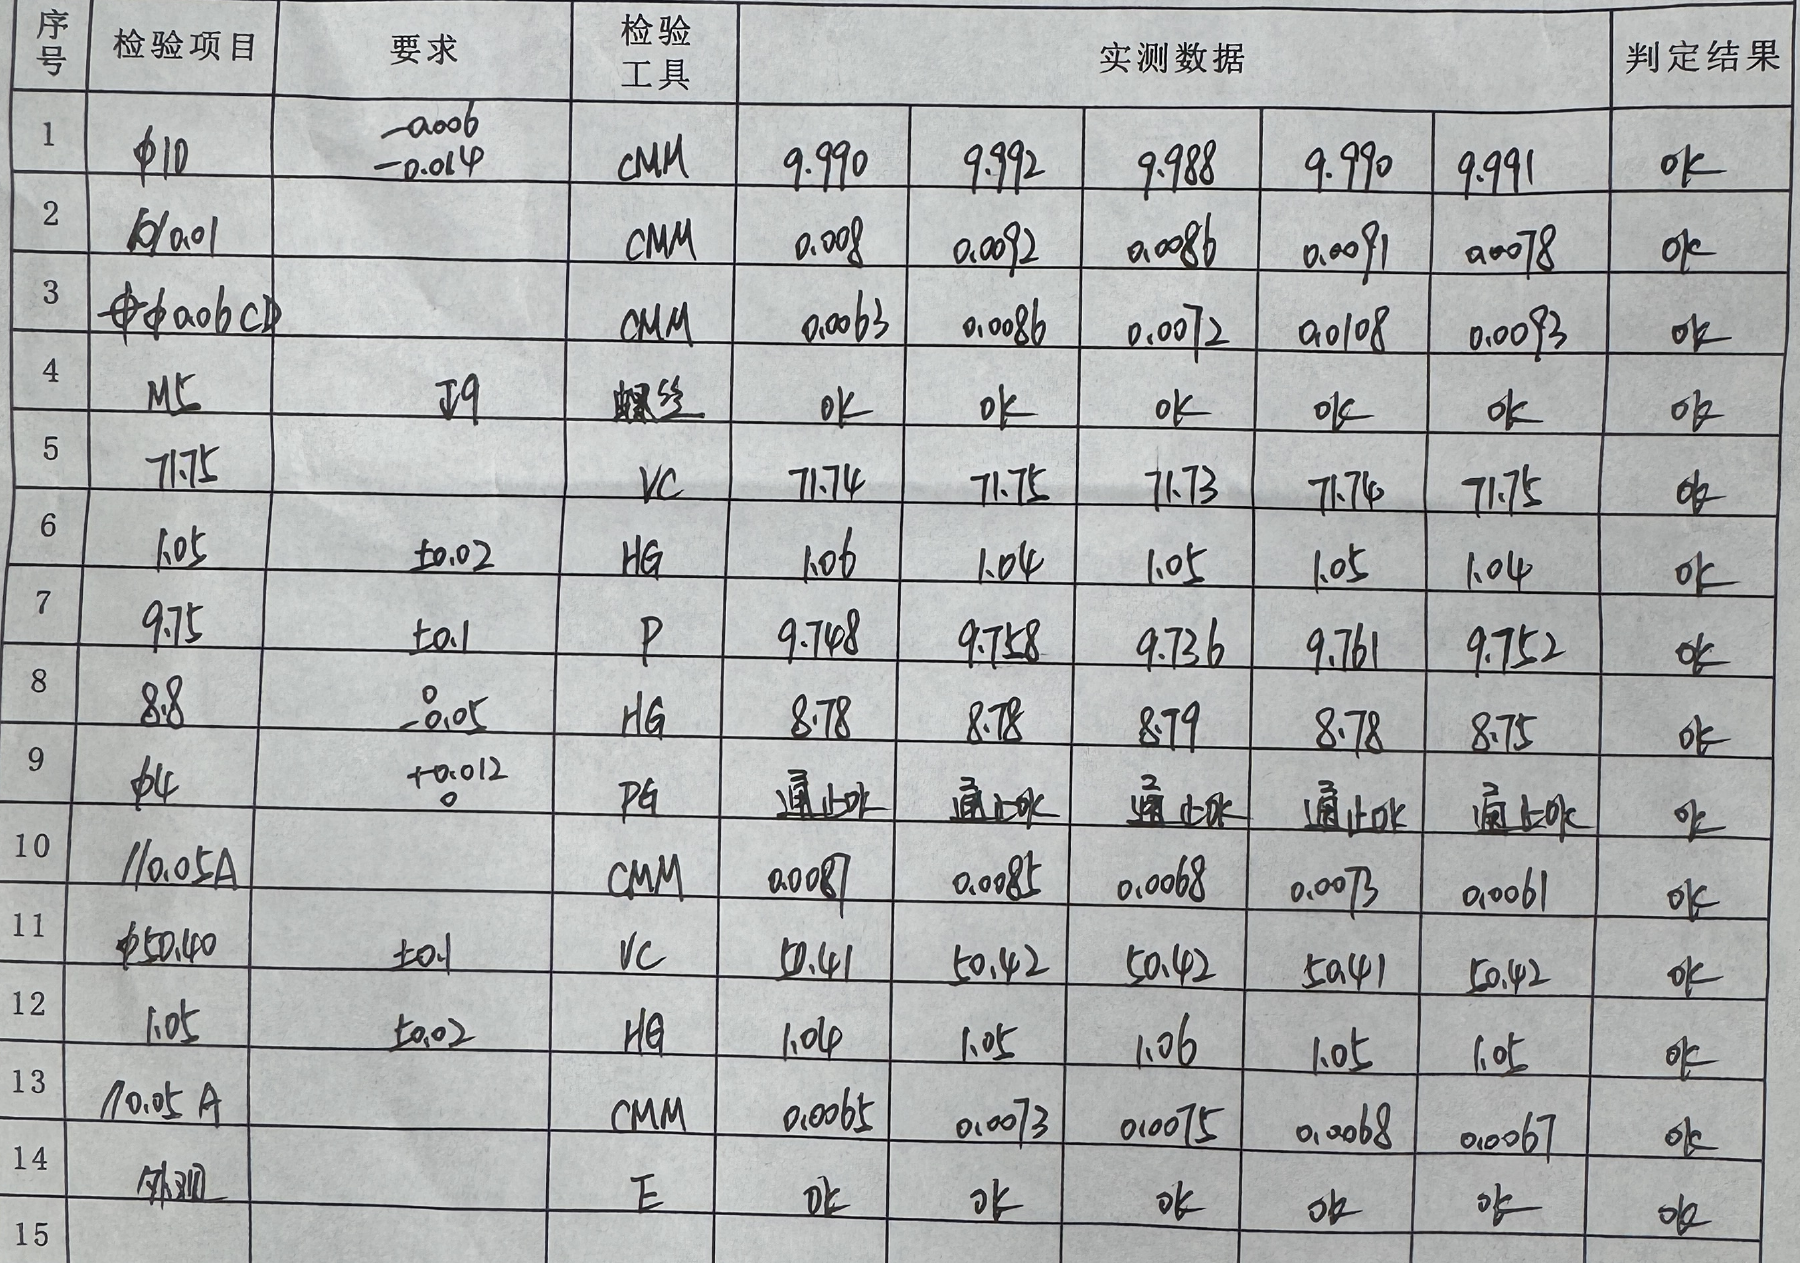
DokumentDokumentierter InhaltMit der Anfrage bestätigen
MaßprüfberichtDokumentierter InhaltMesswerte für vereinbarte Maße und Prüfmerkmale.Mit der Anfrage bestätigenMaße, Prüfumfang und Bereitstellungsformat bestätigen.
KoordinatenmessberichtDokumentierter InhaltDokumentierte Messung geeigneter geometrischer Merkmale und Bezugsbeziehungen.Mit der Anfrage bestätigenErforderliche Merkmale und Berichtsanforderungen vor Fertigungsbeginn angeben.
ErstmusterprüfberichtDokumentierter InhaltMaßprüfung zur Erstmusterfreigabe oder bei einer neuen Fertigungseinrichtung.Mit der Anfrage bestätigenKundenspezifisches Berichtsformat und Vorlageanforderungen vereinbaren.
WerkstoffzeugnisDokumentierter InhaltVerfügbare Angaben zu Werkstoffgüte, Spezifikation, Schmelze oder Charge für das angeforderte Zeugnis.Mit der Anfrage bestätigenZeugnisart vor dem Materialeinkauf bestätigen.
Nachweise zu SonderprozessenDokumentierter InhaltZutreffende Nachweise zu Wärmebehandlung, Beschichtung, Härteprüfung oder externen Prüfungen.Mit der Anfrage bestätigenDie Verfügbarkeit hängt vom Verfahren, Anbieter und vereinbarten Umfang ab.
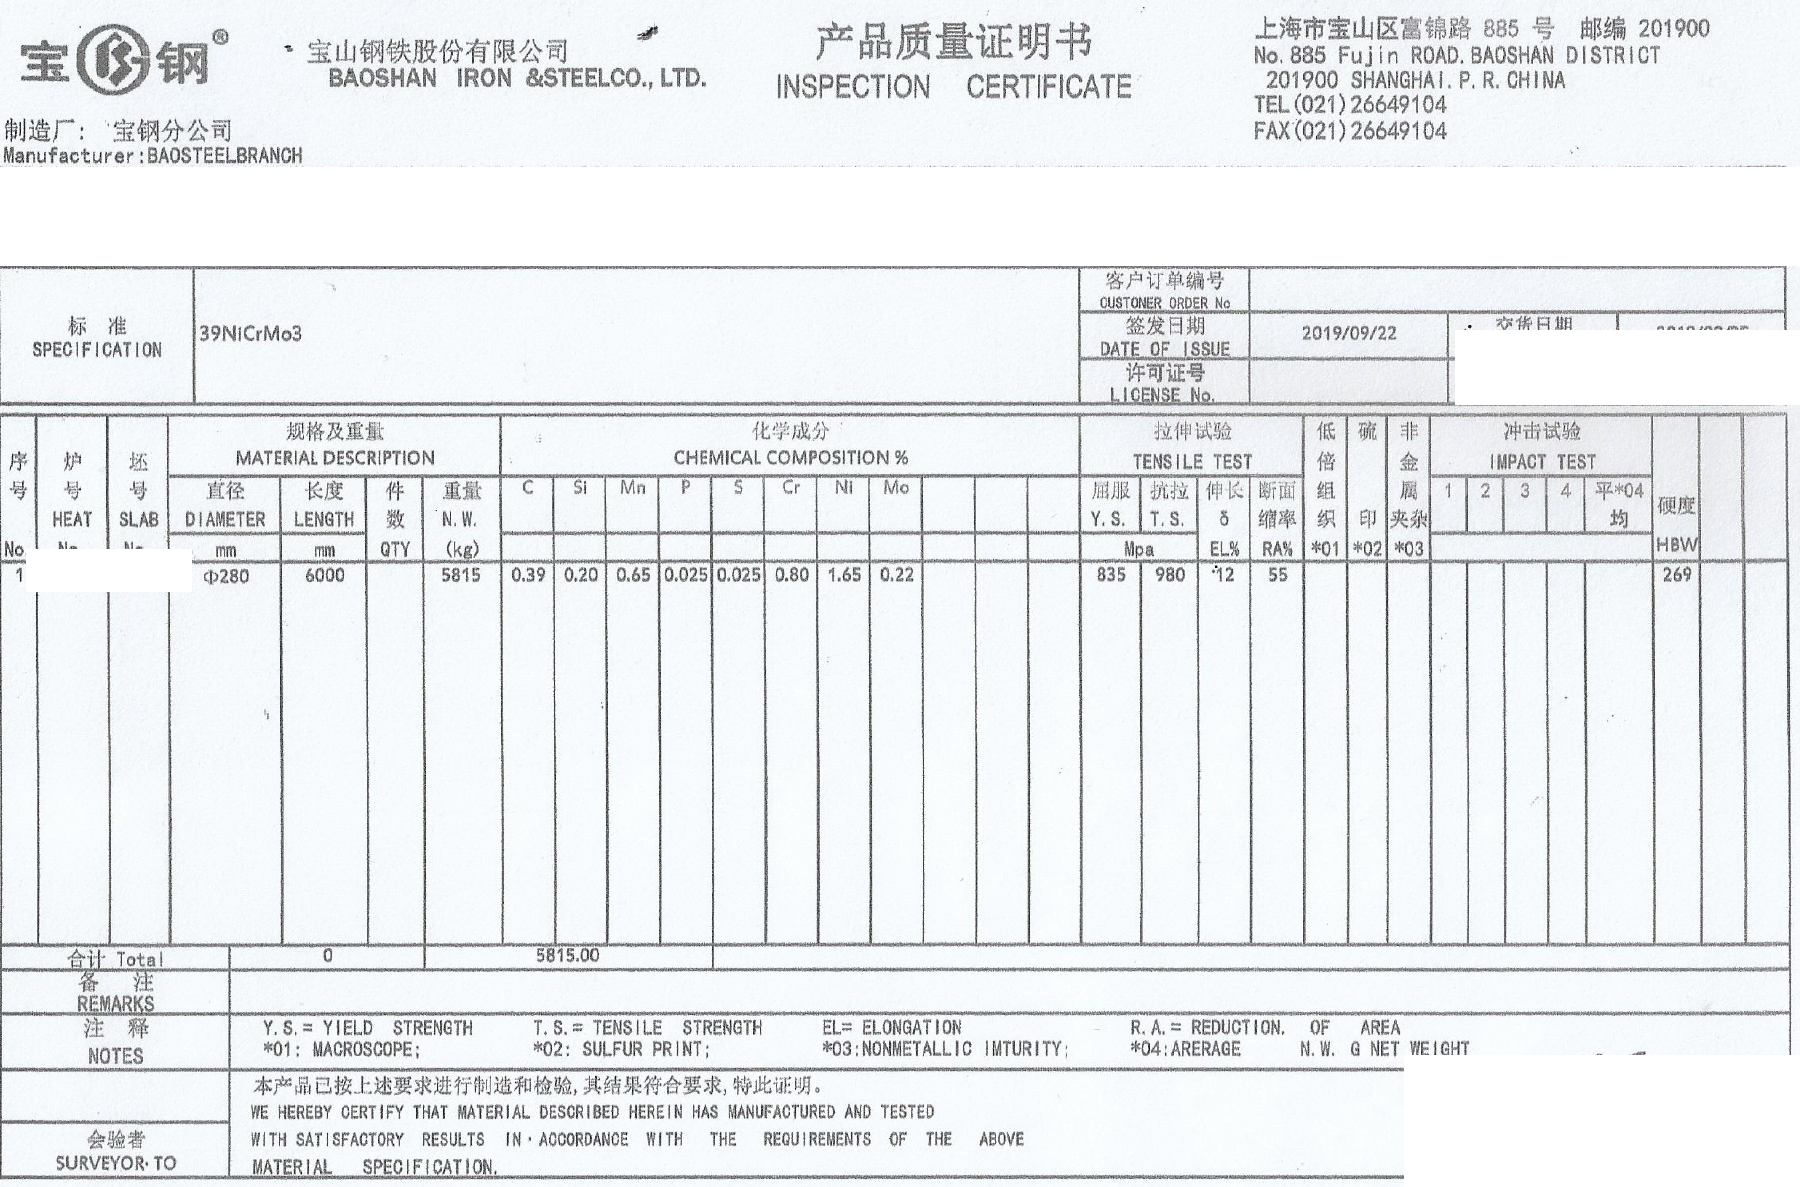
Vorschau: WerkstoffprüfzeugnisDokumentauszug ansehen

Werkstoffdokumentation

Werkstoffprüfzeugnis

Ein anonymisierter Auszug eines Werkstoffzeugnisses für Stahl 39NiCrMo3 mit chemischer Zusammensetzung und mechanischen Prüfdaten. Das Originalzeugnis wurde 2019 ausgestellt.

Historisches Beispiel, ausgestellt 2019. Zeugnisanforderungen werden je Auftrag vereinbart.

Einblick in den Prüfablauf

Die Menschen und Messmittel
hinter den Prüfungen.

Die Prüfverfahren richten sich nach dem Merkmal, seiner Toleranz und dem Endzustand des Bauteils.

Maße & Geometrie

2 ZEISS-Koordinatenmessgeräte

Für geeignete Maße, geometrische Merkmale und Bezugsbeziehungen.

Merkmalsbezogene Prüfungen

4 Höhenmessgeräte

Geräte von Mahr, Trimos und TESA, ergänzt durch bauteilgerecht ausgewählte Lehren.

Oberfläche & Optik

Optik & Rauheit

Optische Messtechnik von Runxing und Rauheitsprüfung von Mitutoyo für zutreffende Anforderungen.

Prüfmittelverzeichnis
2 ZEISS-Koordinatenmessgeräte; 4 Höhenmessgeräte von Mahr, Trimos und TESA; optische Messtechnik von Runxing; Rauheitsprüfung mit Mitutoyo; Mikroskope und Härteprüfung
Mess- und PrüfgerätMenge
Koordinatenmessgerät
Hersteller
ZEISS
Herkunft
Deutschland
Verzeichnete Messgenauigkeit
0,002 mm
1
Koordinatenmessgerät
Hersteller
ZEISS
Dokumentiertes Modell
7106
Herkunft
Deutschland
Verzeichnete Messgenauigkeit
0,0017 mm
1
Optisches Messgerät
Hersteller
Runxing
Herkunft
China
Verzeichnete Messgenauigkeit
0,005 mm
1
Höhenmessgerät
Hersteller
Mahr
Herkunft
Deutschland
Verzeichnete Messgenauigkeit
0,002 mm
1
Höhenmessgerät
Hersteller
Trimos
Herkunft
Schweiz
Verzeichnete Messgenauigkeit
0,002 mm
1
Höhenmessgerät
Hersteller
TESA
2
Rauheitsmessgerät
Hersteller
Mitutoyo
Herkunft
Japan
1
Mikroskop
Herkunft
China
1
Mikroskop
Herkunft
China
Maximale Vergrößerung
50×
1
Härteprüfgerät
Herkunft
China
1

Das Maschinenverzeichnis nennt für die ZEISS-Koordinatenmessgeräte Messgenauigkeiten von 0,002 mm und 0,0017 mm. Dies sind Geräteangaben, keine garantierte Prüfleistung oder Fertigteiltoleranzen.

Dokumentation & Kalibrierung beim CNC-Fräsen

OUJI dokumentiert Messwerte für kundenseitig gekennzeichnete kritische Maße und Maße mit einer gesamten Toleranzbreite von höchstens 0,02 mm (Obergrenze minus Untergrenze). Eine gesamte Breite von 0,02 mm entspricht beispielsweise ±0,01 mm.

Maße mit größeren Toleranzen werden ebenfalls geprüft und auf der Prüfzeichnung mit OK oder NG gekennzeichnet. Bei NG wird der gemessene Wert ergänzt.

Für jedes Projekt mit einem neuen Teil wird eine Erstmuster-Prüfaufzeichnung erstellt. Kundenspezifische Berichtsformate und Anforderungen an die Bereitstellung werden vor Produktionsbeginn vereinbart.

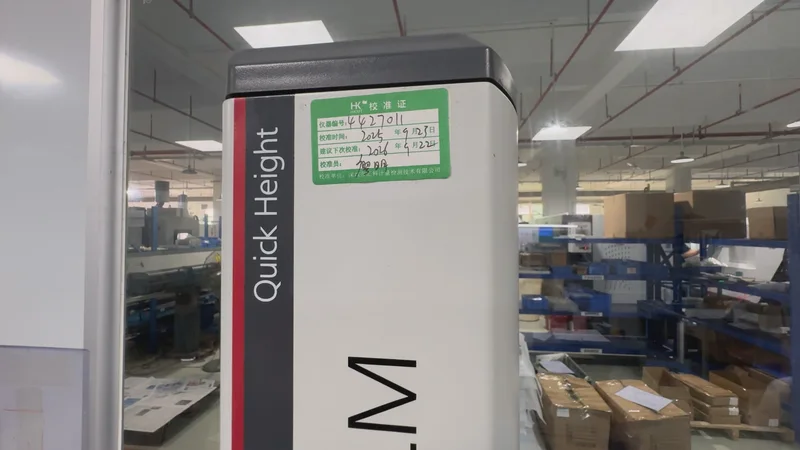
Die Messgeräte werden alle 12 Monate durch einen externen Fachbetrieb für Messtechnik kalibriert. Die interne Kalibrierung erfolgt alle 6 Monate.

Prüfpraxis beim Fräsen lesen
Ein Kalibrieretikett an einem Höhenmessgerät bei OUJI
Das Geräteetikett dokumentiert die Kalibriertermine. Dieses Foto ist kein Akkreditierungsnachweis eines Labors.
Li Liangliang, Qualitätsleiter bei OUJI

Verantwortlich für die gesamte Qualitätsplanung

Li Liangliang

Qualitätsleiter 10 Jahre im Qualitätsmanagement

Li verantwortet die gesamte Qualitätsplanung bei OUJI. Er verfügt über 10 Jahre Erfahrung im Qualitätsmanagement, sichere praktische Kenntnisse der Prüfmittel und fundiertes Wissen über Zerspanungsprozesse.

Das OUJI-Team kennenlernen

Vor der Fertigung. Bis zur Lieferung.

Qualität wird im Auftrag eingeplant.

01Überprüfung der Anforderung

Zeichnungsstand, Werkstoff, Menge, Toleranzen, Oberflächenanforderungen, Sonderverfahren und benötigte Dokumente werden vor der Fertigung geprüft.

Vor dem nächsten Schritt: Technische Anforderungen sind verstanden und dokumentiert.

02Genehmigung der Prozessroute

OUJI überprüft die firmeninternen Geräte, den Prozessablauf, die Prüffähigkeit und jede spezielle Prozessvorkehrung, die für das Bauteil erforderlich ist.

Vor dem nächsten Schritt: Der Bearbeitungsweg und alle koordinierten Spezialprozesse sind für die Projektanforderungen geeignet.

03Erstteilprüfung

An den ersten Teilen werden die Genauigkeit der Aufspannung, die Bezugsbeziehungen, kritische Maße, das Erscheinungsbild und die Prozessstabilität geprüft, bevor die Fertigung fortgesetzt wird.

Vor dem nächsten Schritt: Die Fertigungseinrichtung wird vor der Serienproduktion überprüft.

04Fertigungsbegleitende Prüfung

Kritische Maße und Prozessrisiken werden überwacht, um Werkzeugverschleiß, Verformungen, Verschiebungen in der Aufspannung oder sich summierende Fehler vor Abschluss der Fertigung zu erkennen.

Vor dem nächsten Schritt: Die Produktion bleibt innerhalb der vereinbarten Kontrollanforderungen.

05Endfreigabe

Fertigteile, Menge, Aussehen, erforderliche Maße, Dokumente und Verpackung werden vor der Versandfreigabe überprüft.

Vor dem nächsten Schritt: Die Bestellung ist bereit zur dokumentierten Freigabe und Lieferung.

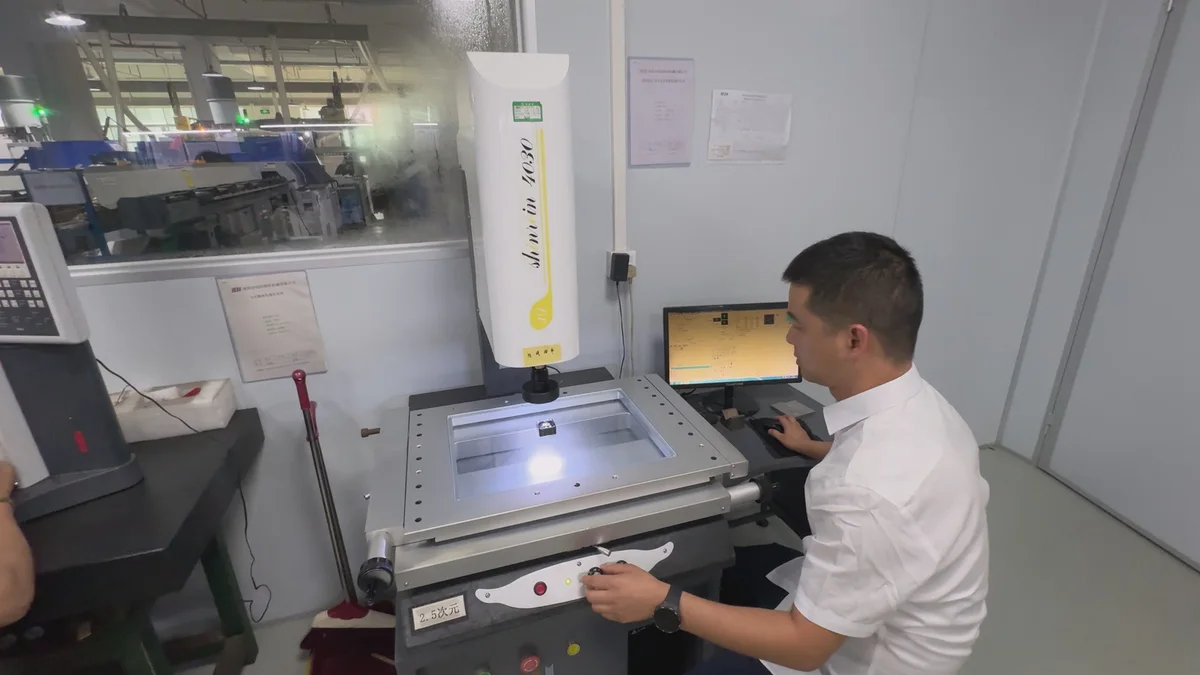
Ein OUJI-Techniker prüft ein kleines Bauteil mit einem optischen Messsystem
Optische Prüfung eines kleinen bearbeiteten Bauteils.

Bauteil und Nachweise eindeutig zuordnen.

Die erforderliche Zuordnung von Auftrag, Zeichnungsrevision, Materialcharge, Prüfergebnissen und Versanddokumenten wird bei der Angebotserstellung vereinbart.

Wärmebehandlung, Oberflächenbehandlung und weitere Spezialarbeiten werden mit Partnern koordiniert. OUJI prüft die vereinbarten Anforderungen, Dokumente und Endfreigabe.

Wenn ein Qualitätsproblem auftritt

Ein klarer Weg
zur Lösung.

OUJI stimmt den betroffenen Umfang, die technische Prüfung und die vereinbarte Korrekturmaßnahme mit Ihnen ab.

Mit unserem Team sprechen
  1. 01

    Eindämmung

    Identifizieren und isolieren Sie die betroffenen Teile, Chargen, Vorgänge oder Lieferungen, um weitere Auswirkungen zu verhindern.

  2. 02

    Betroffenen Umfang klären

    Inspektionsaufzeichnungen, Produktionsinformationen, Zeichnungsvorgaben und Rückverfolgbarkeit überprüfen, um den betroffenen Bereich zu bestimmen.

  3. 03

    Ursachenüberprüfung

    Beurteilen Sie Material, Programmierung, Werkzeuge, Einrichtung, Spanntechnik, Bearbeitung, Handhabung, externe Verarbeitung und Prüfungsfaktoren.

  4. 04

    Korrekturlösung

    Koordinieren Sie Nachinspektion, Sortierung, Nacharbeit, Neuanfertigung, Ersatz oder eine andere gegenseitig vereinbarte Lösung, gefolgt von präventiven Aktualisierungen, wenn nötig.

Vor Ihrer Bestellung

Einige Details,
die vereinbart werden sollten.

Prüfumfang, Berichterstattung und Abnahme sollten vor Fertigungsbeginn feststehen.

Qualitäts-PDF herunterladen
Beeinflussen zusätzliche Prüfberichte Kosten oder Lieferzeit?

Für zusätzliche Berichte, einschließlich vollständiger Maßprüfberichte, berechnen wir ausschließlich die Arbeitszeit für die Erfassung der Ergebnisse und die Erstellung der Dokumentation. Planen Sie für diese Berichterstellung bis zu etwa einen zusätzlichen Tag ein. Umfang und Liefertermin werden bei der Angebotserstellung bestätigt. Externe Prüfungen und Termine für Spezialverfahren werden separat angeboten.

Können Sie CMM- oder First-Article-Inspektionsberichte bereitstellen?

KMG-Prüfungen, Erstmusterprüfungen und Maßprüfberichte können entsprechend den Zeichnungsanforderungen, dem Projektrisiko und dem vereinbarten Prüfumfang vorgesehen werden. Zusätzliche Prüfungen und Prüfungen durch Dritte können Kosten und Lieferzeit beeinflussen.

Werden alle Abmessungen geprüft?

Der Inspektionsumfang hängt von der Zeichnungskomplexität, dem Toleranzniveau, der Menge, der Anwendung und den Kundenanforderungen ab. Kritische Merkmale werden während der Überprüfung identifiziert. Eine vollständige Maßinspektion kann bei spezieller Anforderung durchgeführt werden.

Kann OUJI Materialzertifikate bereitstellen?

Materialzeugnisse können bereitgestellt werden, wenn sie bei der Angebotserstellung angefordert und bestätigt werden. Geben Sie die erforderliche Werkstoffnorm, die Zeugnisart und die Anforderungen an die Chargenrückverfolgbarkeit an und teilen Sie uns mit, ob ein Werkstoffersatz ausgeschlossen ist.

Wer führt die Inspektion durch?

Die Kernbearbeitung wird durch den internen Prüfablauf von OUJI unterstützt. Qualifizierte Fachprozesspartner oder zugelassene externe Labore können zusätzliche Überprüfungen durchführen, wenn es das Projekt erfordert. Methode und Dokumentation sollten vor der Produktion vereinbart werden.

Wie werden nicht konforme Teile behandelt?

OUJI koordiniert Eindämmung, Bestätigung des Umfangs, Ursachenanalyse und eine vereinbarte Korrekturmaßnahme. Abhängig vom Problem kann dies erneute Prüfung, Sortierung, Nacharbeit, Neuanfertigung, Ersatz oder eine andere gegenseitig akzeptierte Maßnahme umfassen.

Ist OUJI ISO 9001 zertifiziert?

OUJI ist nach ISO 9001:2015 zertifiziert. Projekte werden durch Zeichnungsprüfung, interne Prozessplanung, Produktionsverfolgung, Inspektionskoordination, Dokumentationsprüfung und Korrekturmaßnahmen verwaltet. Projektspezifische Berichte und Zertifikate sollten vor der Produktion bestätigt werden.

Beginnen Sie mit Ihren Anforderungen

Besprechen wir Ihr Bauteil.

Senden Sie Zeichnung, Menge und Prüfanforderungen. Wir besprechen mit Ihnen den Fertigungs- und Dokumentationsumfang.

Senden Sie Ihre Zeichnung

In Ihrer Anfrage angeben

  • Zeichnungsrevision & kritische Merkmale
  • Werkstoff, Menge & Endoberfläche
  • Erforderliche Berichte & Abnahmekriterien
  • Ihr gewünschter Liefertermin

OUJI ist nach ISO 9001:2015 zertifiziert. Die Prüfung erfolgt gemäß den Zeichnungsanforderungen und vereinbarten Abnahmekriterien. Zertifizierungsdetails ansehen.

Qualitätsplanung: Li LiangliangSeite aktualisiert

Inspektionsdokumentation

Dokumentauszug