OJTECH — OUJI Industrial Technology
DE

Echte CNC-Projekte

Verschiedene Teile, unterschiedliche Produktionsherausforderungen

Prototyp, Wiederholungsproduktion und Mehrprozess-CNC-Teile, dargestellt durch die tatsächliche Herausforderung, die von OUJI getroffenen Prozessentscheidungen und das gemessene Ergebnis – keine generische Fähigkeitsliste.

Fallstudienauswahl

Finden Sie den Fall, der Ihrem Produktionsrisiko entspricht.

OptionAm besten fürPräzision / NachweisVolumenLieferzeitMaterialien / Umfang
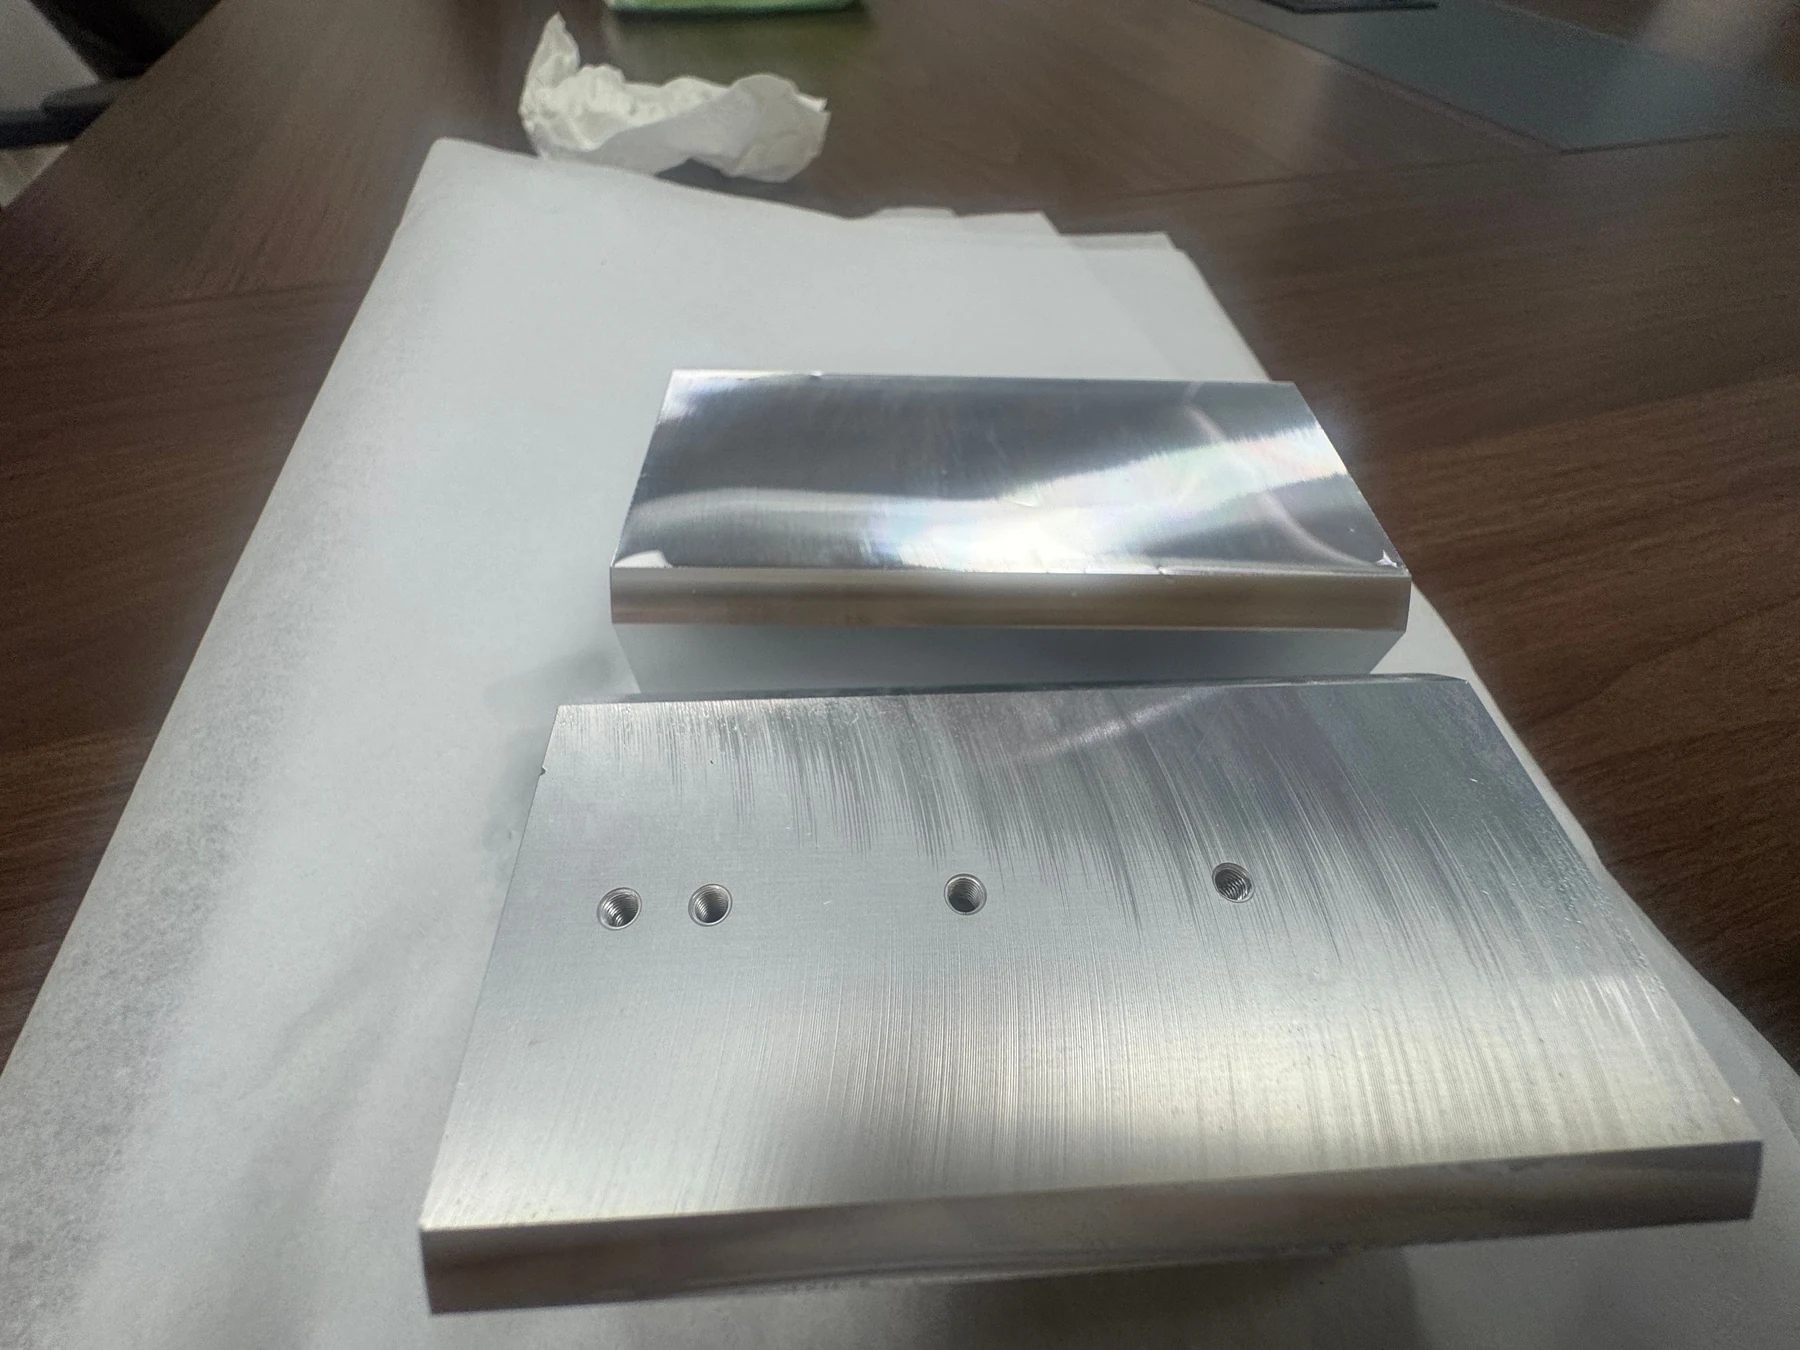
Bauteile aus 5083 für optische GeräteGleichmäßige Bearbeitungsspuren und helle bearbeitete FlächenVom Unternehmen gemeldete Ergebnisse zum Erscheinungsbild; verbleibende Teile nachgearbeitetAuftrag über 1.000 TeileNicht angegebenAluminium 5083
SUS431 PräzisionswellenFunktionskritische innere Grate; Kennzeichnung per Schmelzennummer beim externen SchleifenDrei geschliffene Außendurchmesser; +0,005 mm Anforderung; 8,003 mm fotografierter Wert2.000 Teile pro ChargeNicht öffentlich angegebenSUS431 Edelstahl
3+2-Fräsen von Edelstahl 304Bezugsbeziehungen über mehrere Seiten bei Lösungsglühen, Aufspannen und PrüfenZwei KMG-Positionswerte unterhalb der programmierten Grenzwerte50 TeileNicht öffentlich angegebenEdelstahl 304
AerMet 100 HartfräsenSchlichtfräsen im gehärteten Zustand, Schneidkantenausbrüche und Sechsfachaufspannung12 Merkmale innerhalb der Toleranz auf einem Stichproben-CMM-Bericht1.800 TeileKeine Zykluszeit oder Ausgabefaktor angegebenAerMet 100; Zeichnungsanforderung 51–54 HRC
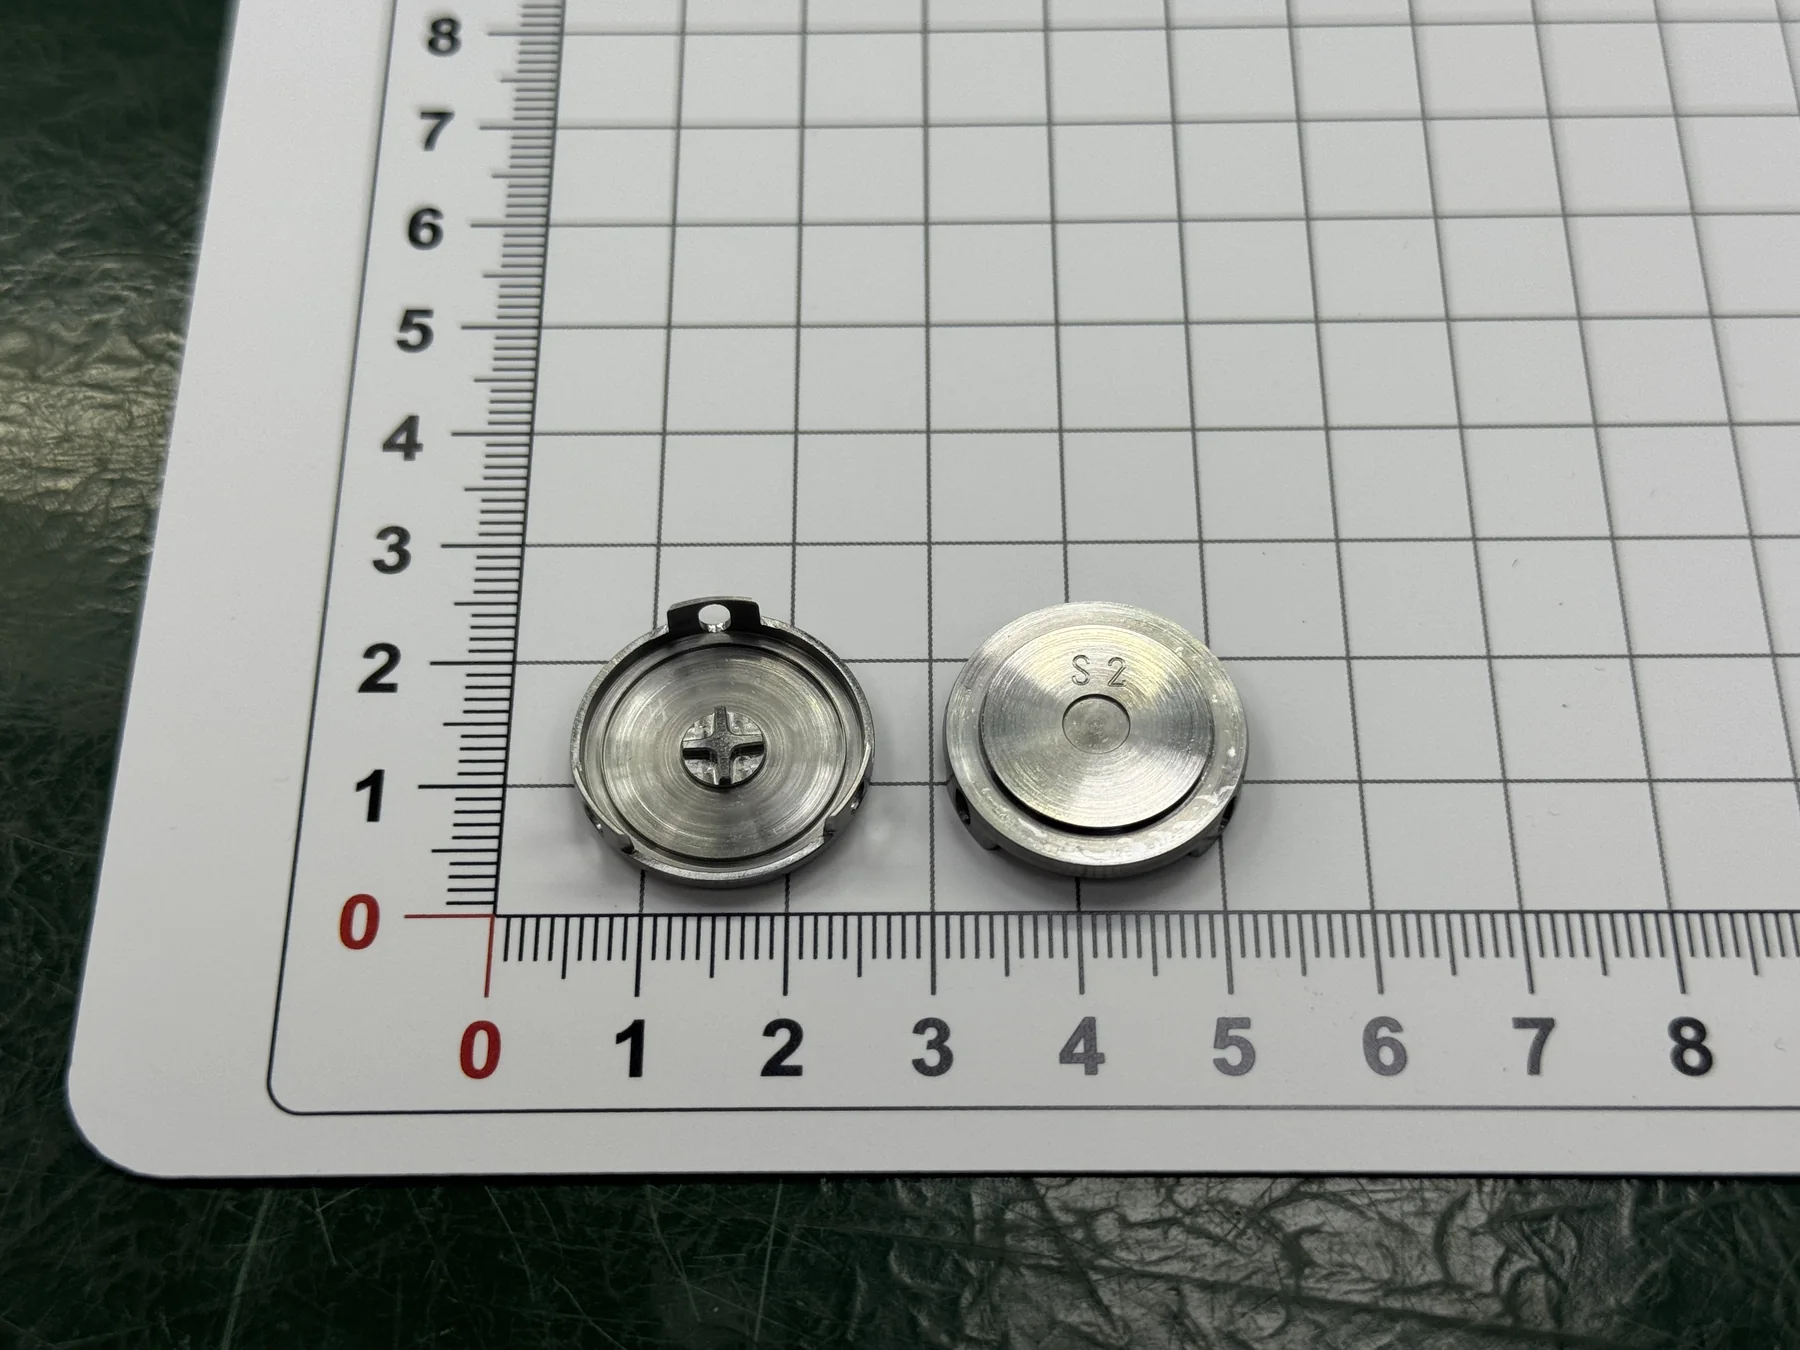
Dünnwandiges Langdrehteil aus SUS420J2Bearbeitung und S2-Markierung innerhalb des SP-23 an verzerrungsempfindlicher Geometrie abgeschlossen17,3 ± 0,02 mm; optische Messung 17,310 mm1.000 Teile8 min/Teil nach 10→8 min OptimierungSUS420J2 im geglühten Zustand; geforderte Endhärte HV600
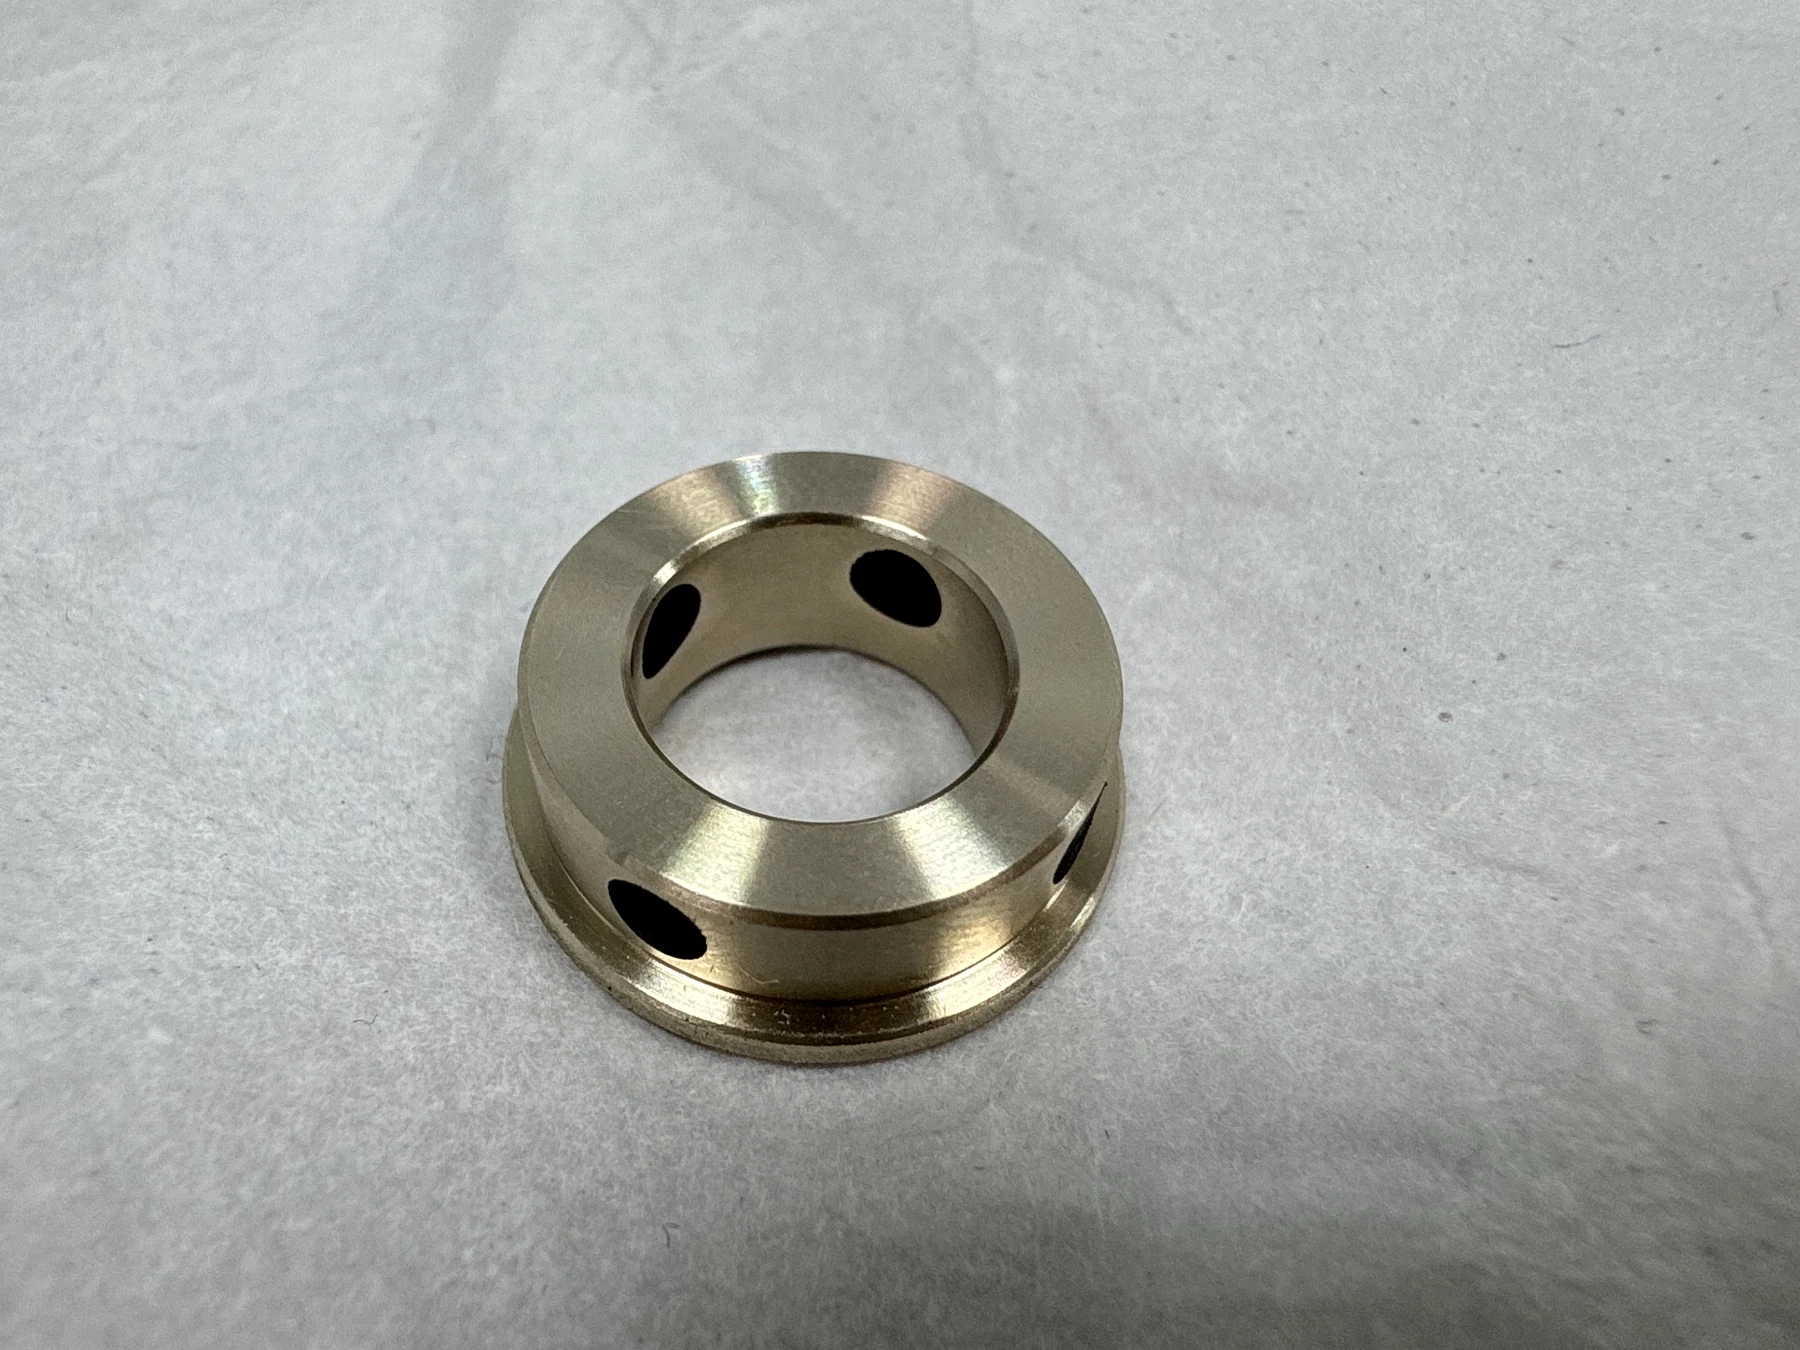
Graphiteinsatz-RoboterbuchseKleine selbstschmierende Passungen über einen externen SpezialprozessØ16 h7 Außendurchmesser; Ø8 H7 Bohrung; 0,01 mm GD&TNicht öffentlich angegebenNicht öffentlich angegebenZCuZn25Al6Fe3Mn3 Messing + Graphit
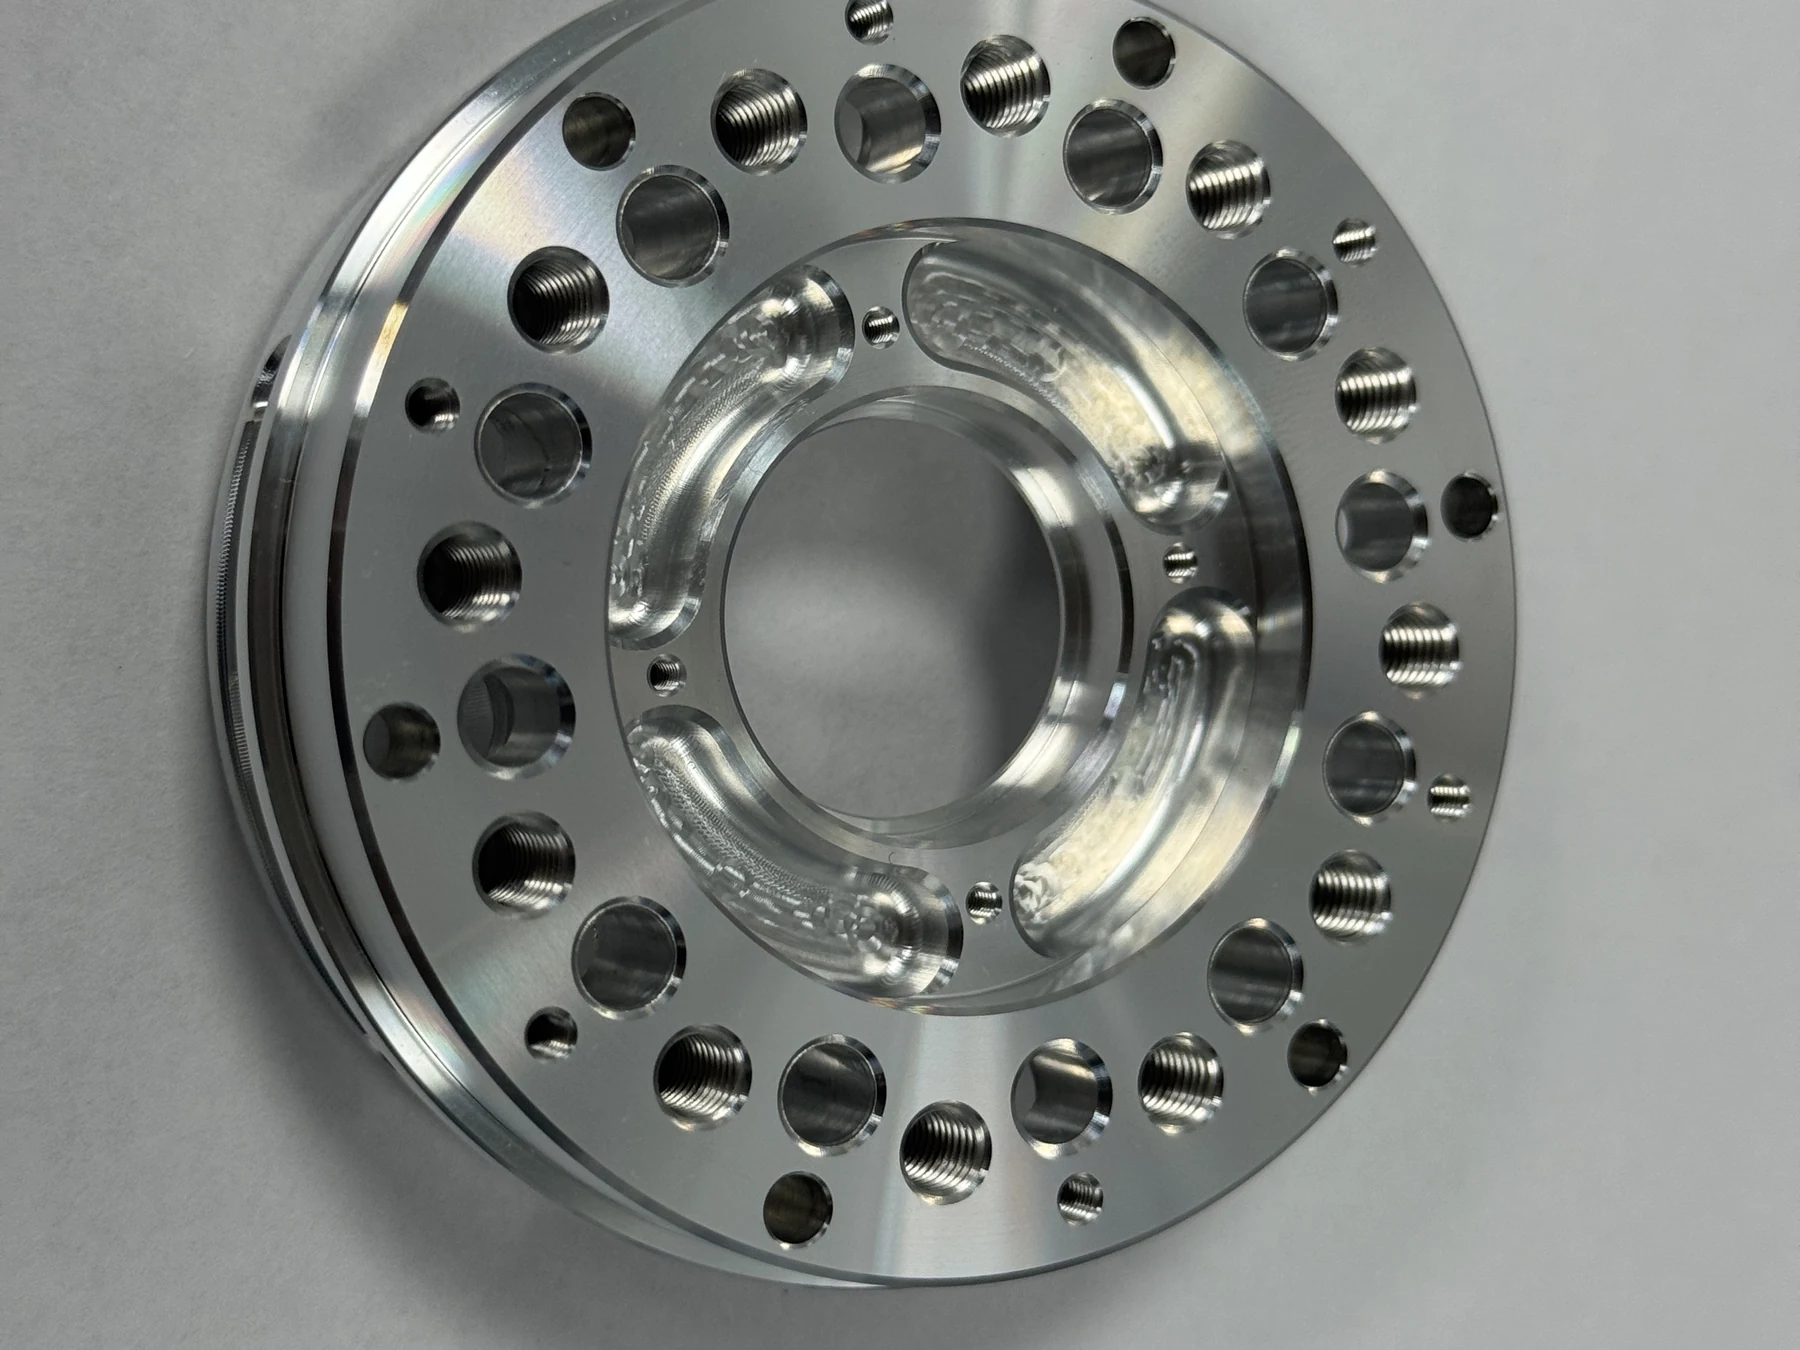
Planetenradträger eines RobotergetriebesHochvolumige Präzisionspassungen über gedrehte und gefräste Bezugspunkte0,01 mm GD&T; P6/H6/h6 Passungen3.300 TeileNicht öffentlich angegeben7075-T6 Aluminium
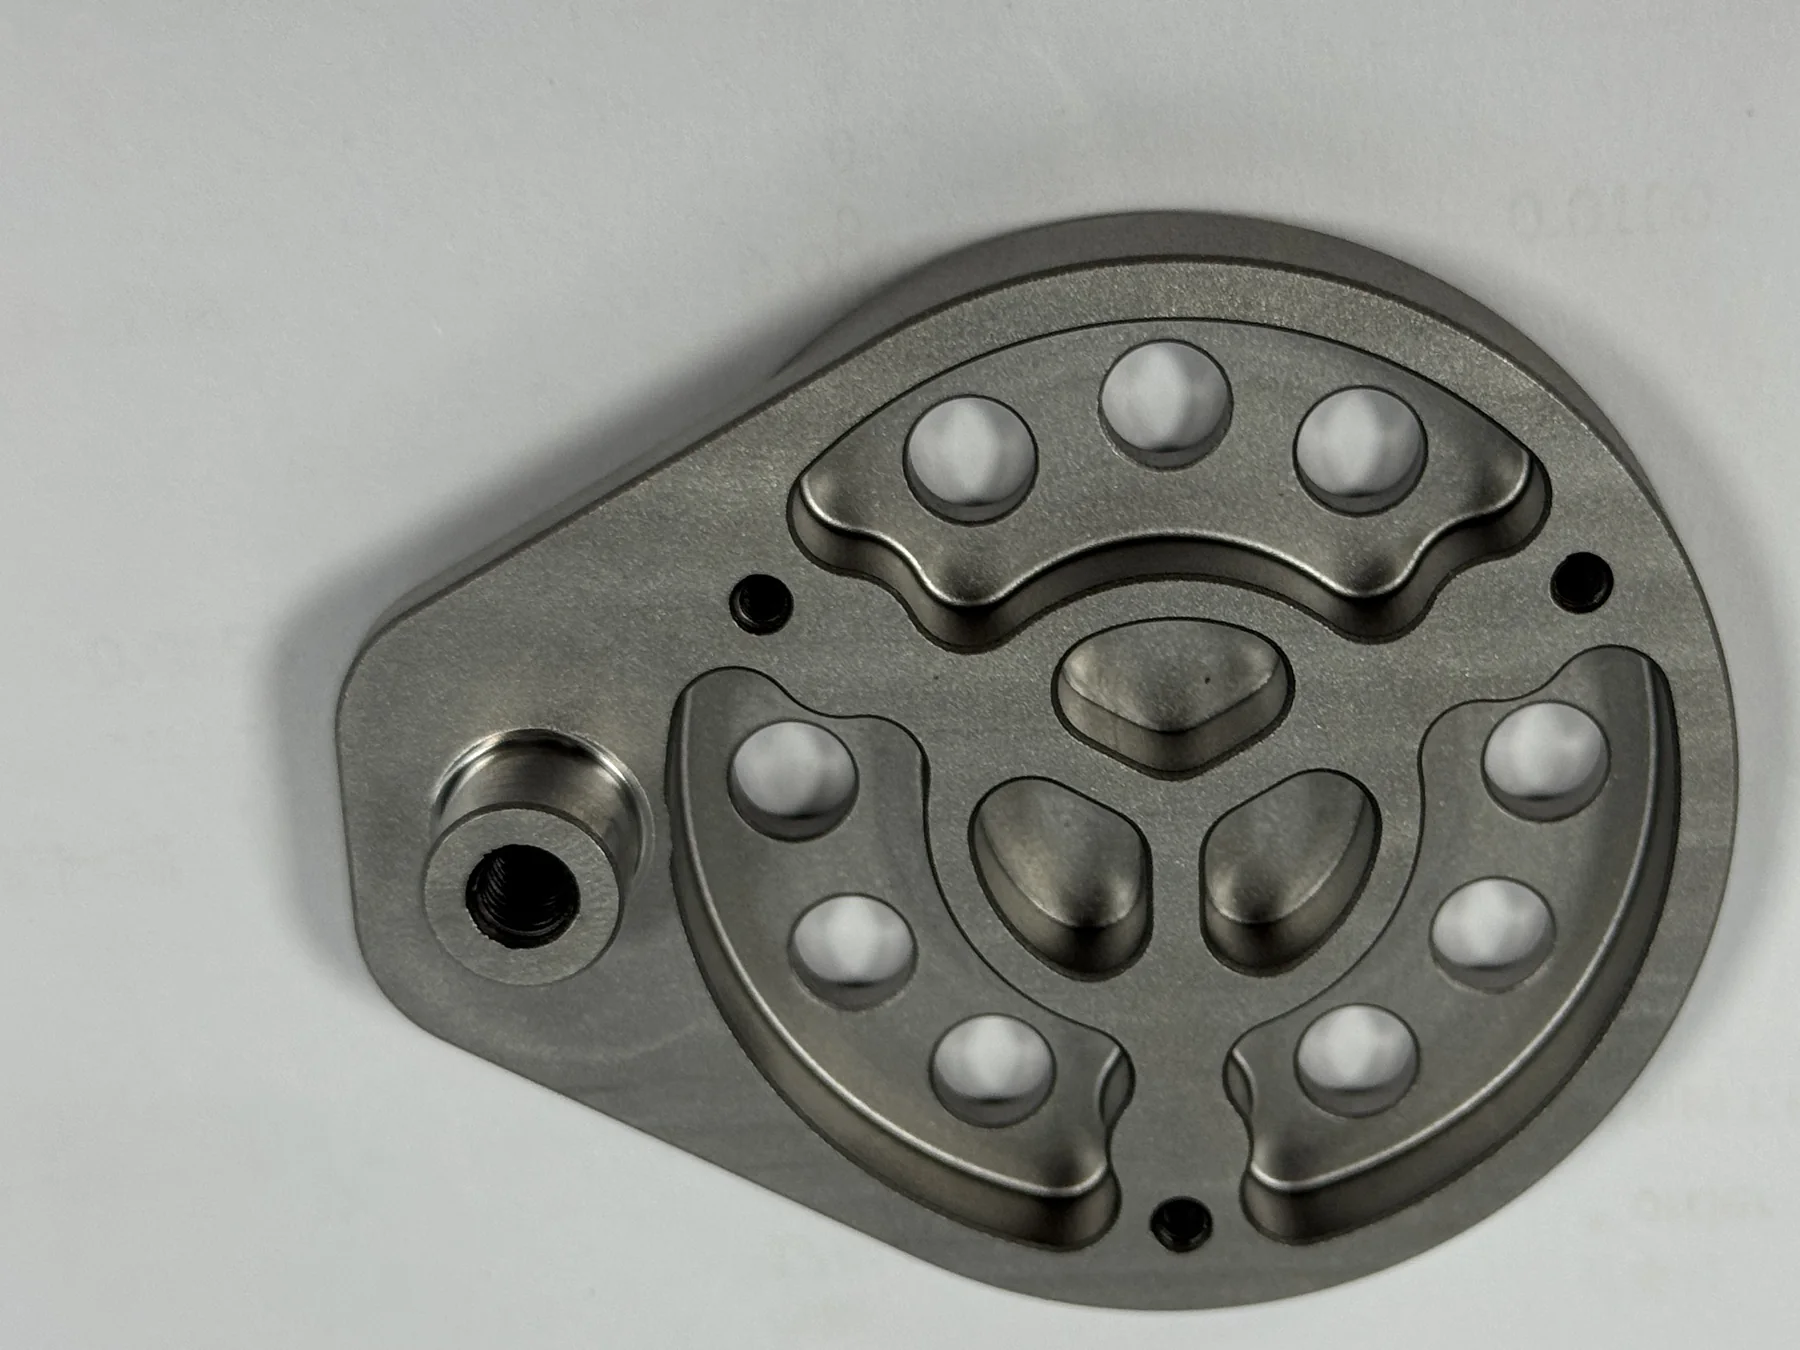
3+2-indexiertes FräsenMehrflächen-Geometrie und BezugspunktübertragungsrisikoZeichnung spezifiziert ⌀0,02 mm PositionPrototyp / ProjektteilNicht öffentlich angegebenEN AW-6082 Aluminium
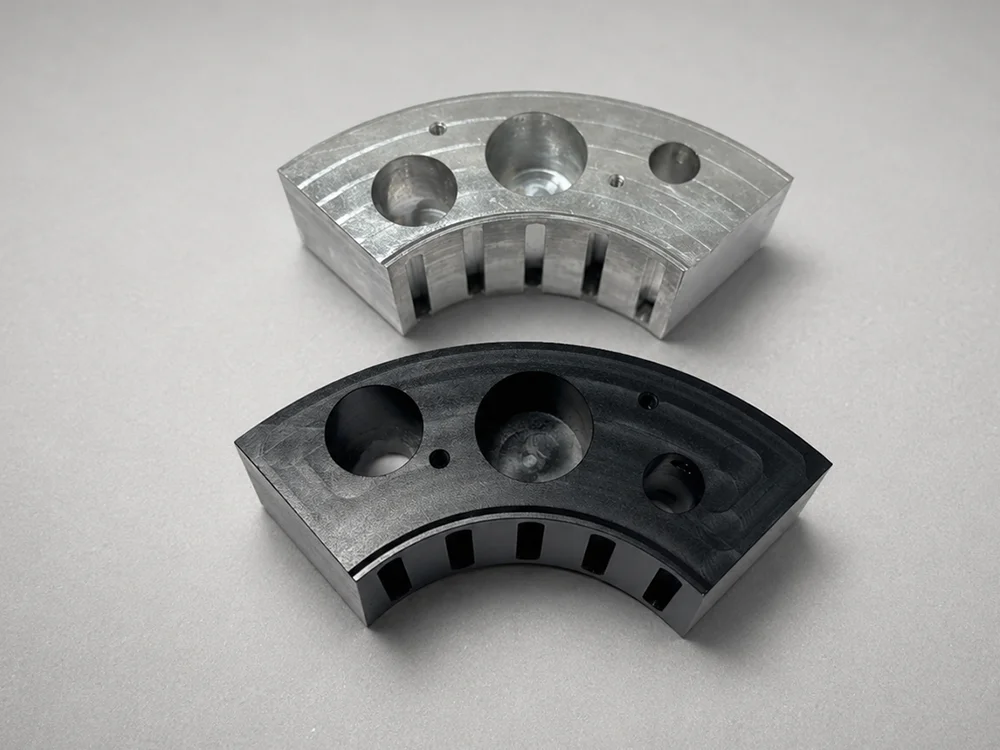
Selektive NachbearbeitungFunktionale Oberflächen nach schwarzer EloxierungPrüfung der Merkmale im FertigzustandPrototypNicht öffentlich angegebenAluminium
Wiederkehrende Fertigung eloxierter TeileMaßhaltigkeit über wiederholte EndbearbeitungsserienVor- und NachbearbeitungskontrolleWiederholfertigungNicht öffentlich angegebenAluminium
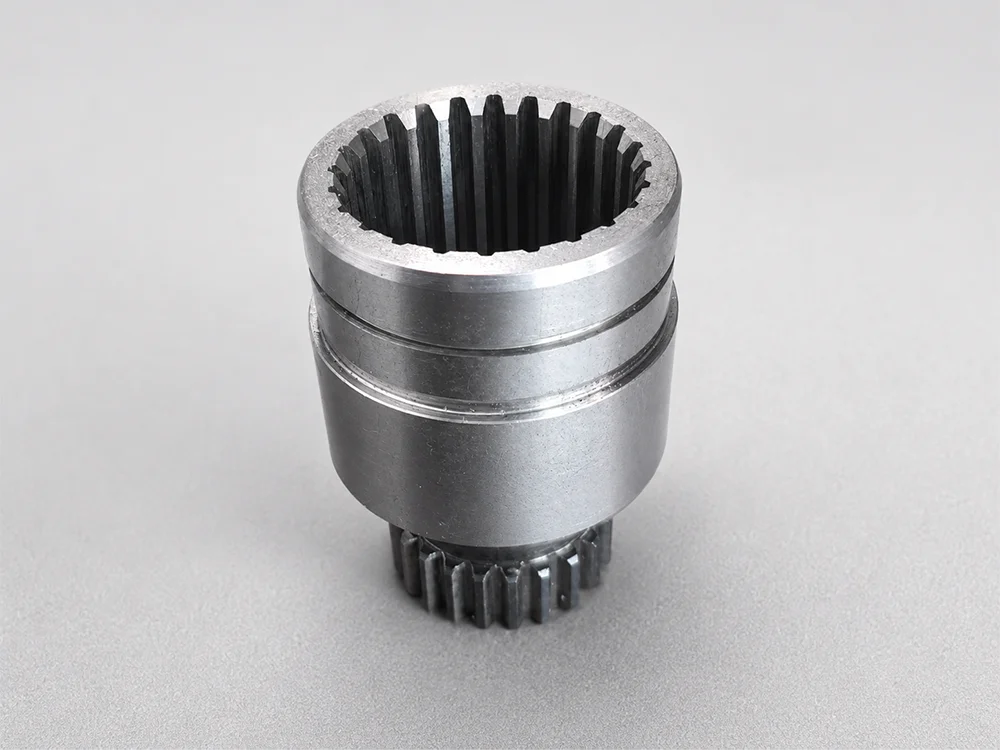
Drehbearbeitung aufgekohlter ZahnräderBezugs- und Koaxialitätsrisiko bei hartbearbeiteten ZahnrädernZeichnungsgeführtes Hartdrehen und PrüfenProjektspezifischNicht öffentlich angegeben20MnCr5 Stahl
13Veröffentlichte Projektdokumentation
0,01 mmEngstes veröffentlichtes GD&T-Limit
GeschwärztKundenbezogene sensible Zeichnungsnachweise
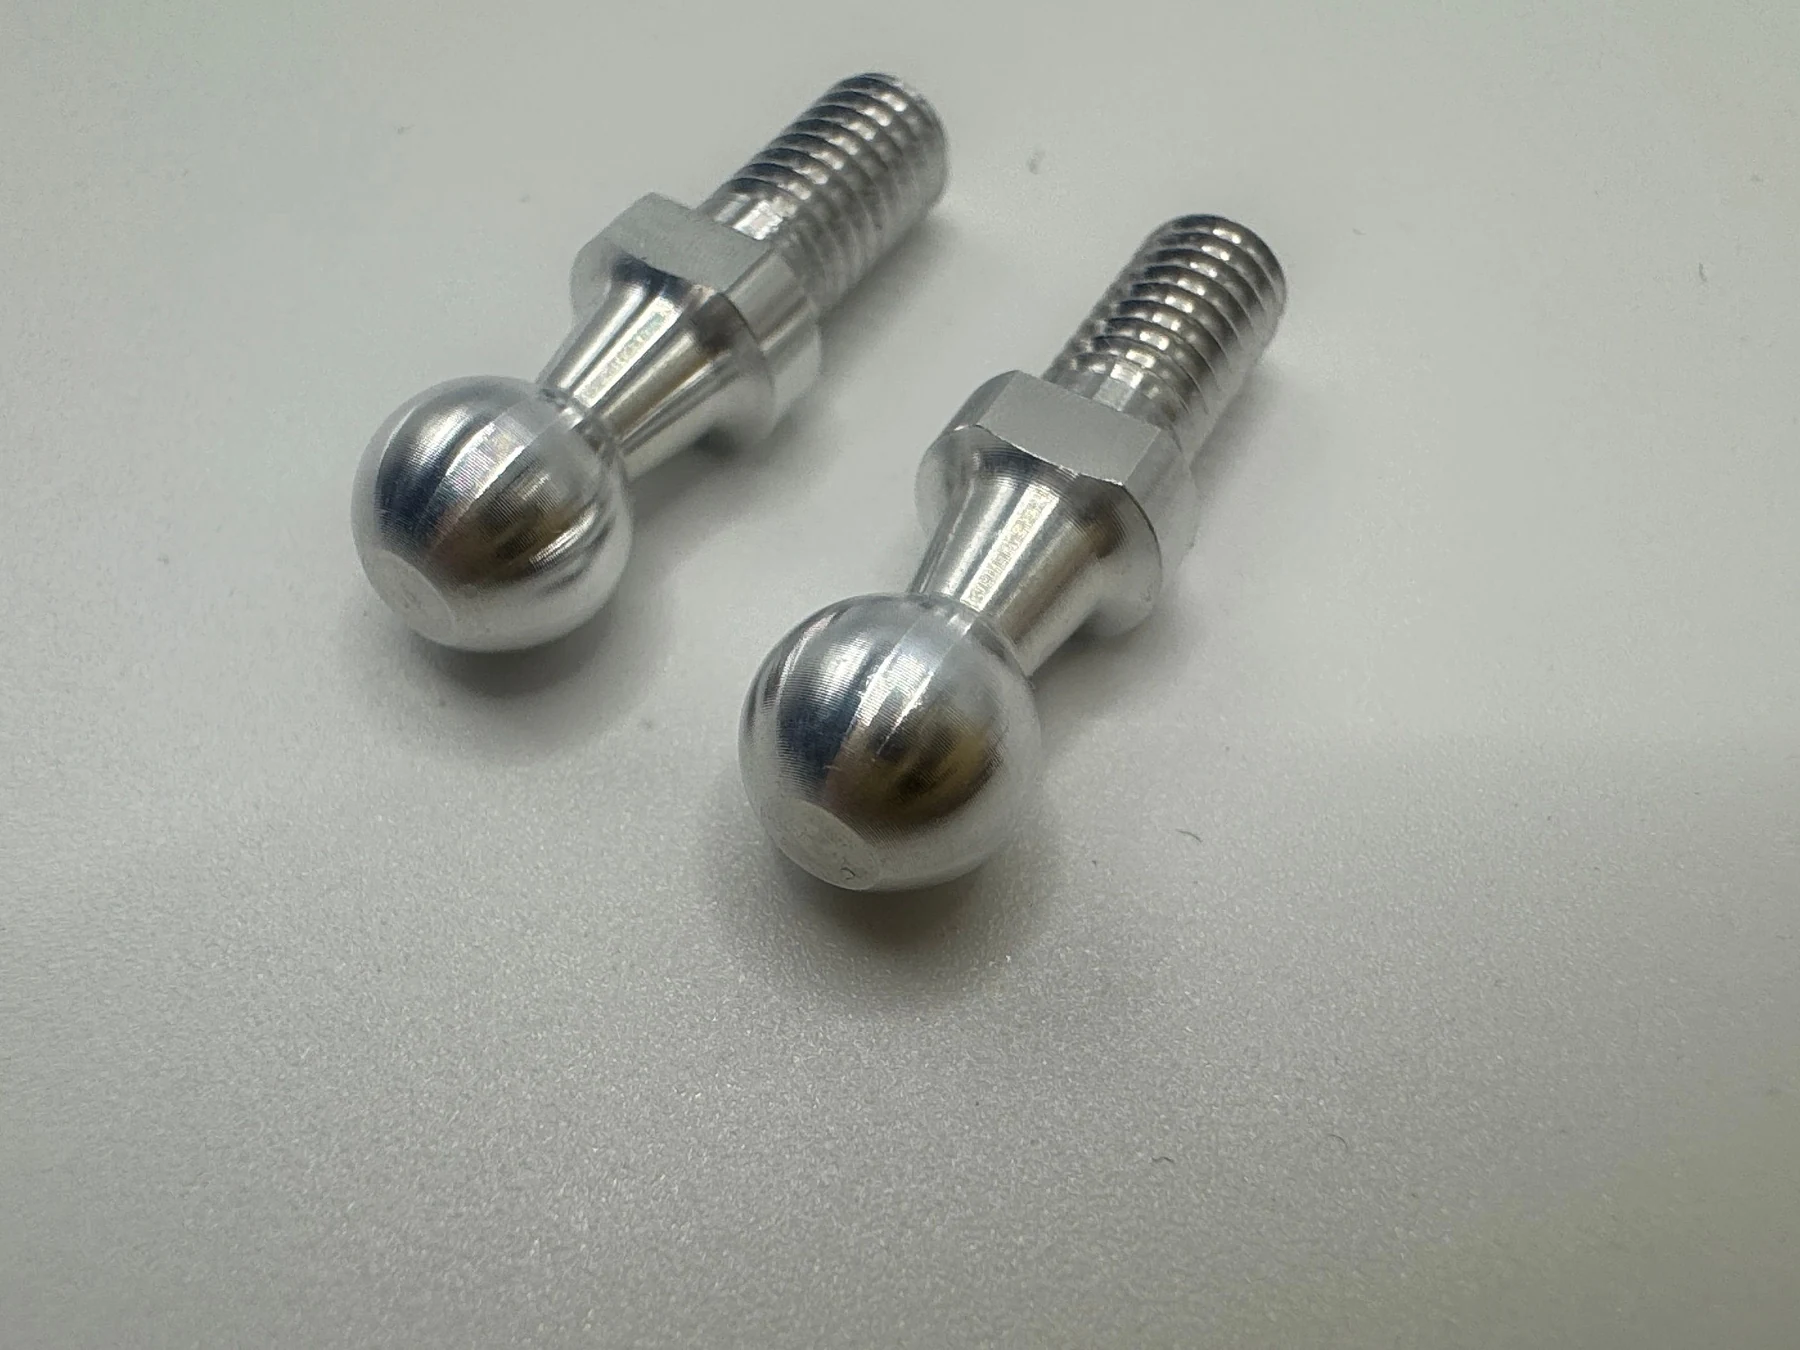
Zwei Kugelzapfen aus Aluminium 6063 mit Kugelköpfen, Schlüsselflächen und M4-Außengewinden

CNC-Drehen und Polieren · Aluminium 6063

Kugelzapfen aus Aluminium 6063: 100.000 Teile pro Monat

OUJI fertigt diesen kleinen Kugelzapfen aus Aluminium 6063 für eine Automobilanwendung mit 100.000 Teilen pro Monat. Neben dem geforderten Kugeldurchmesser von 5,970–6,000 mm war eine glatte Kugeloberfläche ohne Kratzer, Stufen oder Dellen erforderlich. Die Optimierung von Werkzeugen, CNC-Programm und Vorschub sowie das anschließende Trommelpolieren mit Walnussgranulat bildeten die Fertigungsfolge.

Fallstudie lesen
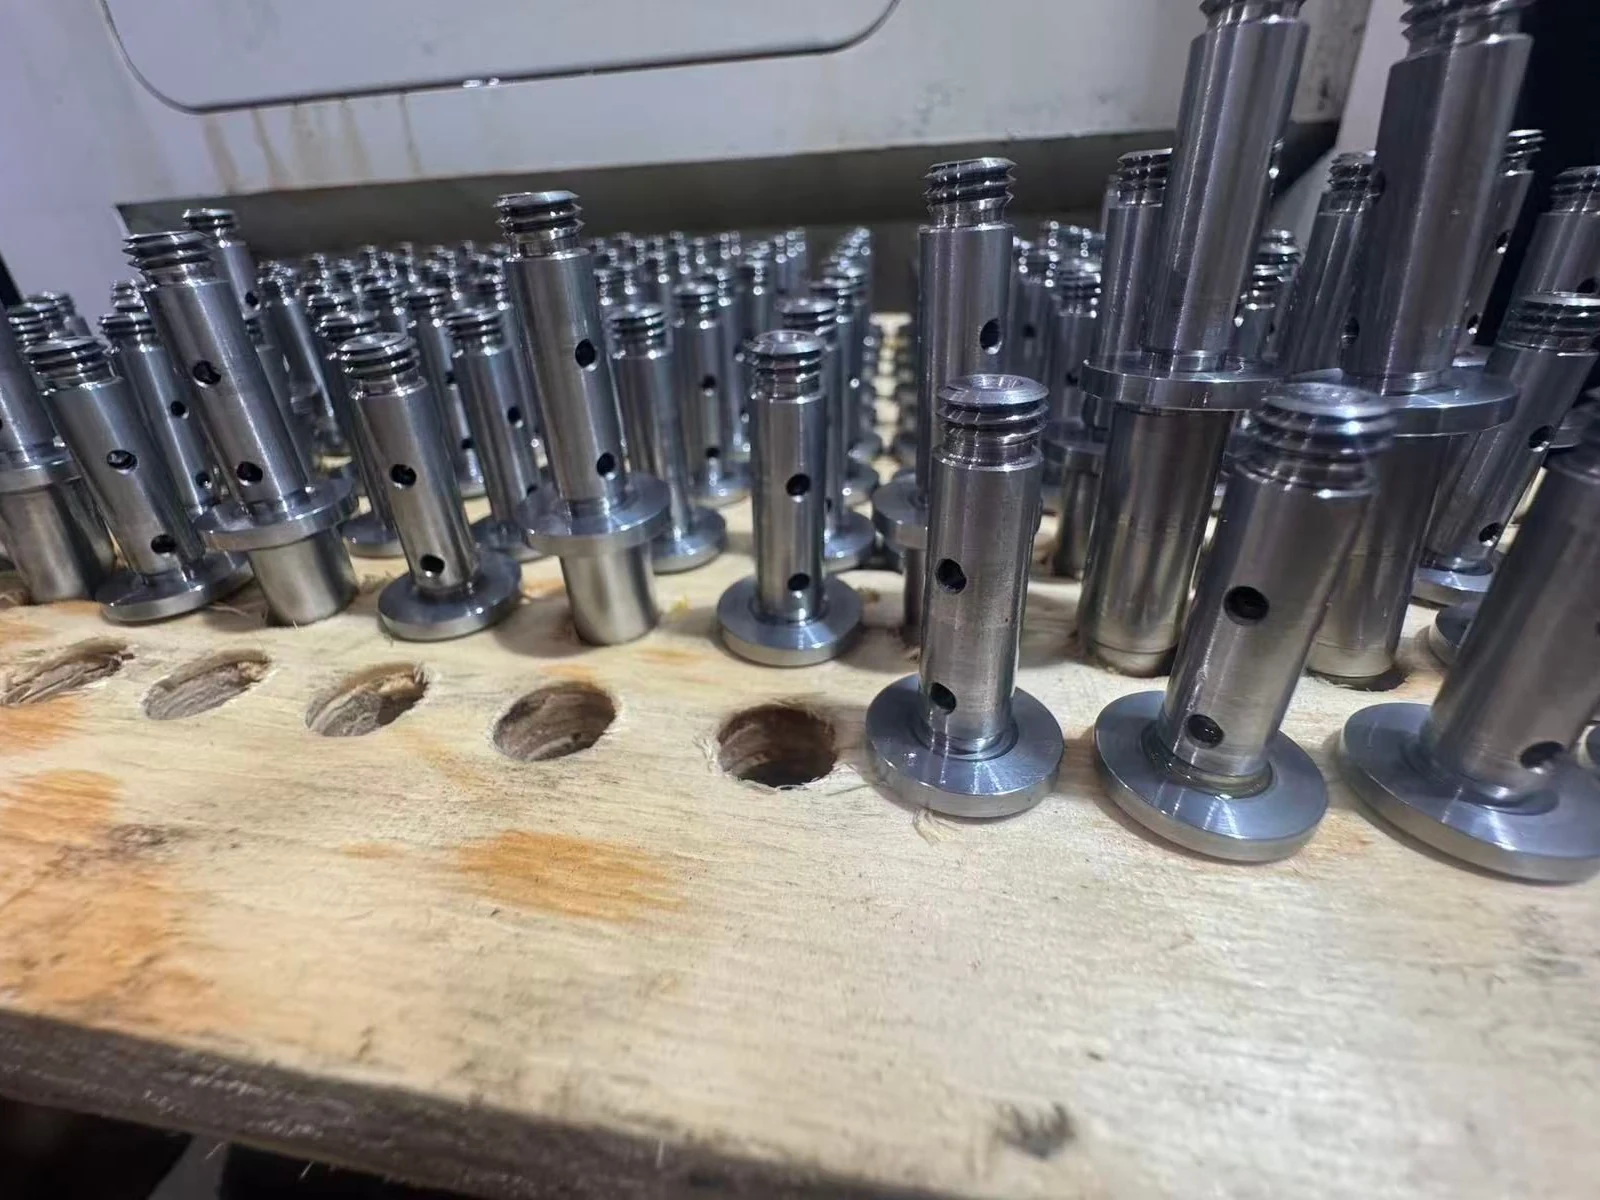
SUS431 bearbeitete Teile mit Außengewinden und radialen Löchern, aufrecht auf einem Produktionsbehälter angeordnet

CNC-Drehen & Präzisionsschleifen · SUS431

SUS431 Präzisionsteile: 2.000 pro Charge, 100% Bohrungsprüfung

Bei dieser Charge mit 2.000 Teilen aus Edelstahl SUS431 kombinierte OUJI Vor- und Fertigdrehen, externes spitzenloses Schleifen sowie Rundschleifen von drei Präzisionsaußendurchmessern mit einer angegebenen Anforderung von +0,005 mm. Innere Grate konnten die Bauteilfunktion beim Kunden beeinträchtigen, ließen sich jedoch mit dem vorhandenen Prüfverfahren nicht kontrollieren. OUJI beschaffte ein Industrieendoskop und führte nach dem Entgraten eine 100%-Prüfung der Innenbohrung ein. Grüne Etiketten mit Schmelzennummern erhielten die Chargenzuordnung während der externen Bearbeitung.

Fallstudie lesen
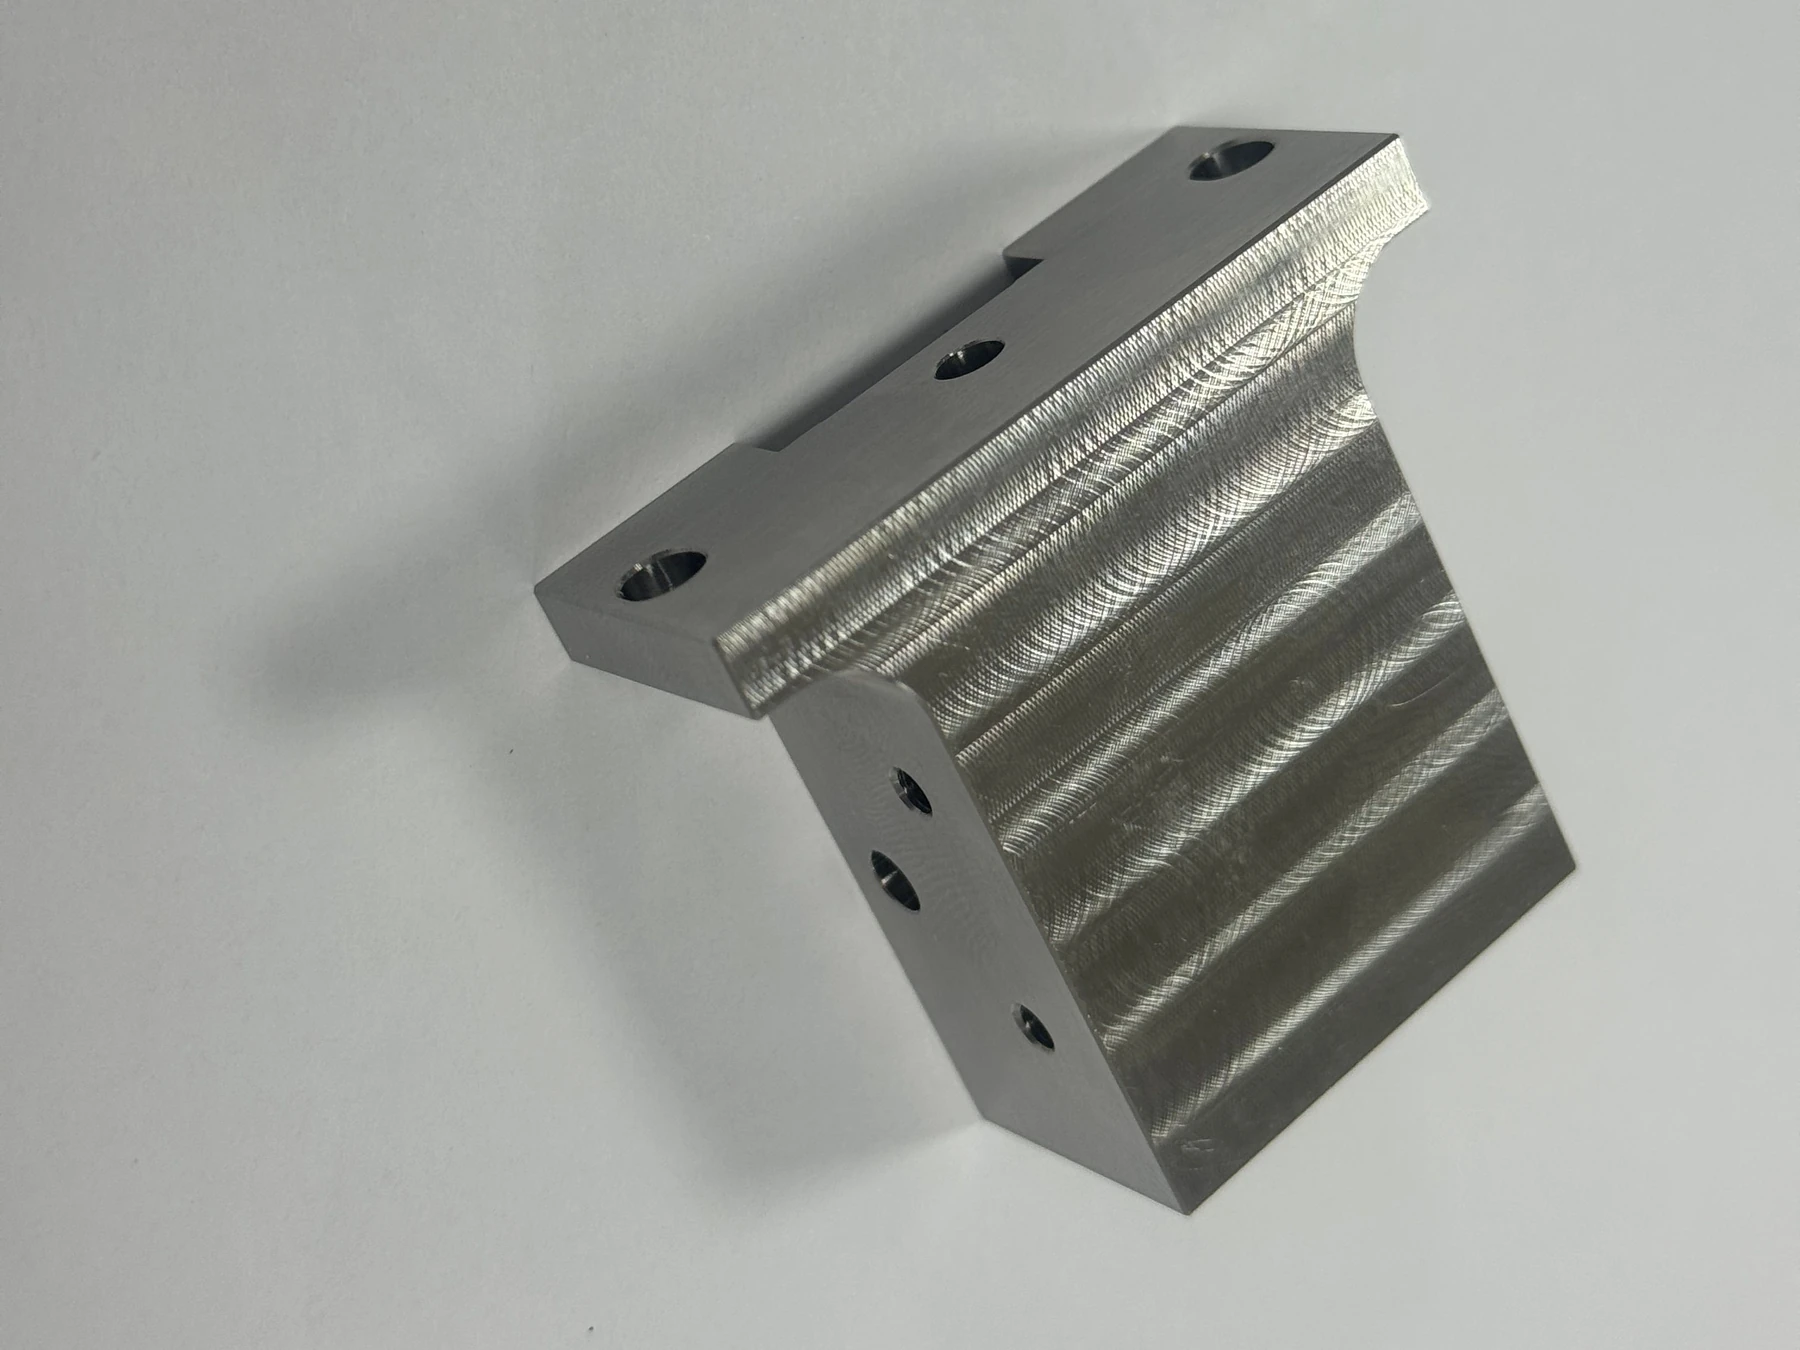
Fertiges Bauteil aus Edelstahl 304 mit Bohrungen und bearbeiteten Merkmalen auf mehreren Seiten

3+2-CNC-Fräsen · Edelstahl 304

Edelstahl 304: Bezugskontrolle über mehrere Seiten bei 50 Teilen

Für diesen Auftrag über 50 Teile aus Edelstahl 304 kombinierte OUJI Materialvorbereitung, Lösungsglühen und kontrolliertes Spannen mit indexierter 3+2-Bearbeitung auf einem Qiaohong-Bearbeitungszentrum (乔鸿). Die Zeichnung legt Positionstoleranzen von 0,05 mm für Bohrungen auf verschiedenen Seiten fest. Der veröffentlichte KMG-Auszug zeigt Positionswerte von 0,0342 mm und 0,0049 mm. Beide liegen unter den jeweils programmierten Grenzwerten. Zeichnung, Bearbeitungsfotos und Prüfauszug zeigen, wie die Anforderungen im Fertigungsablauf berücksichtigt wurden.

Fallstudie lesen
Fertigbearbeitetes, anonymisiertes Präzisionsbauteil aus AerMet 100 nach dem Strahlen mit feinen Stahlkugeln

CNC-Hartfräsen · AerMet-100-Legierungsstahl

AerMet 100 hartfräsen: 6-fach-Spannung und Werkzeugwechsel nach rund 20 Teilen

Bei einem Auftrag über 1.800 AerMet-100-Bauteile wurde das Schlichtfräsen von einem Bauteil pro FANUC-Aufspannung auf sechs Bauteile pro Aufspannung in einem Brother-Bearbeitungszentrum umgestellt. Nachdem der ursprüngliche Fräser nach etwa einem Bauteil Ausbrüche zeigte, wurde ein Ø8 HARVI I TE KCPM15-Fräser nach rund 20 Bauteilen planmäßig gewechselt, um die Maßstabilität zu sichern. Der veröffentlichte KMG-Bildschirm zeigt ein zufällig ausgewähltes Fertigteil und ist kein Nachweis der Prozessfähigkeit der gesamten Charge.

Fallstudie lesen

Haben Sie eine ähnliche Herausforderung?

Senden Sie die Zeichnung und die wichtigste Einschränkung.

Teilen Sie uns mit, was nach der Oberflächenbehandlung, Wärmebehandlung oder wiederholten Rüstvorgängen bestehen bleiben muss. Unser Engineering-Team wird das Teil prüfen und einen praktischen Prozessweg vorschlagen.

Mit einem Ingenieur sprechen