
CNC-Fräsen · Serienproduktion
Maßhaltigkeit nach dem Eloxieren bei wiederkehrender Serienfertigung
Mehrere zusammenhängende Präzisionsmaße mussten auch nach dem schwarzen Harteloxieren über wiederholte Chargen hinweg eingehalten werden. 3+2-Achs-Bearbeitung und speziell angefertigte Werkzeuge reduzierten die Anzahl der Aufspannungen und begrenzten Maßabweichungen.
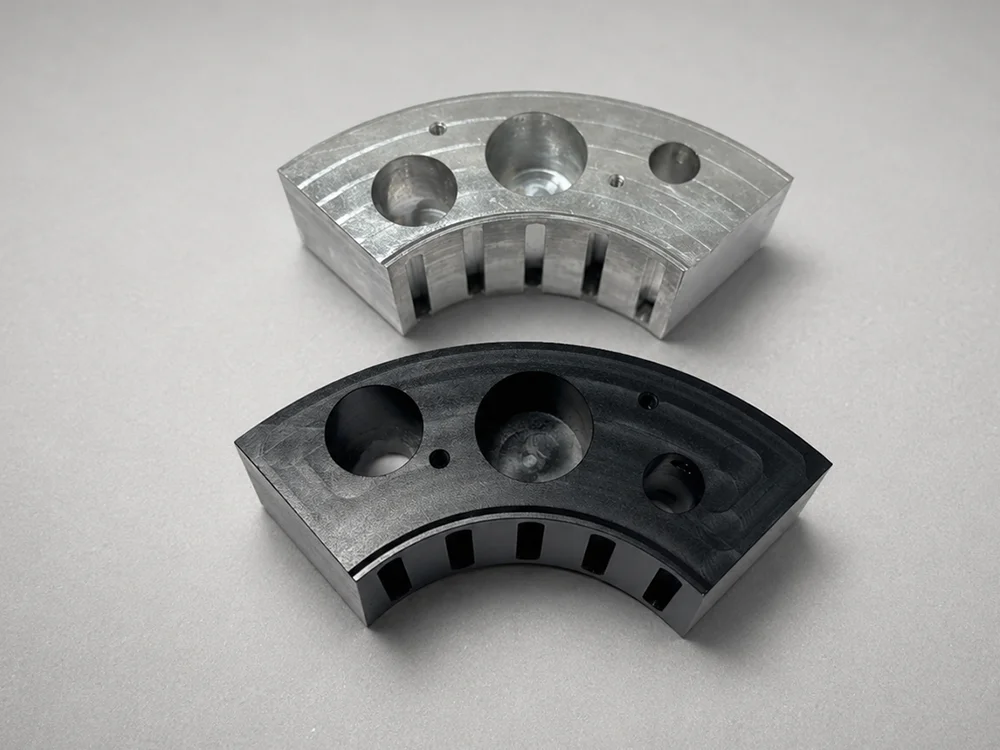
Auf einen Blick
- Werkstoff
- Aluminiumlegierung
- Prozess
- 3+2-Achsen CNC-Fräsen, schwarz harteloxieren
- Aufspannungen
- Reduziert durch die Bearbeitung zusammengehöriger Merkmale in einer Aufspannung
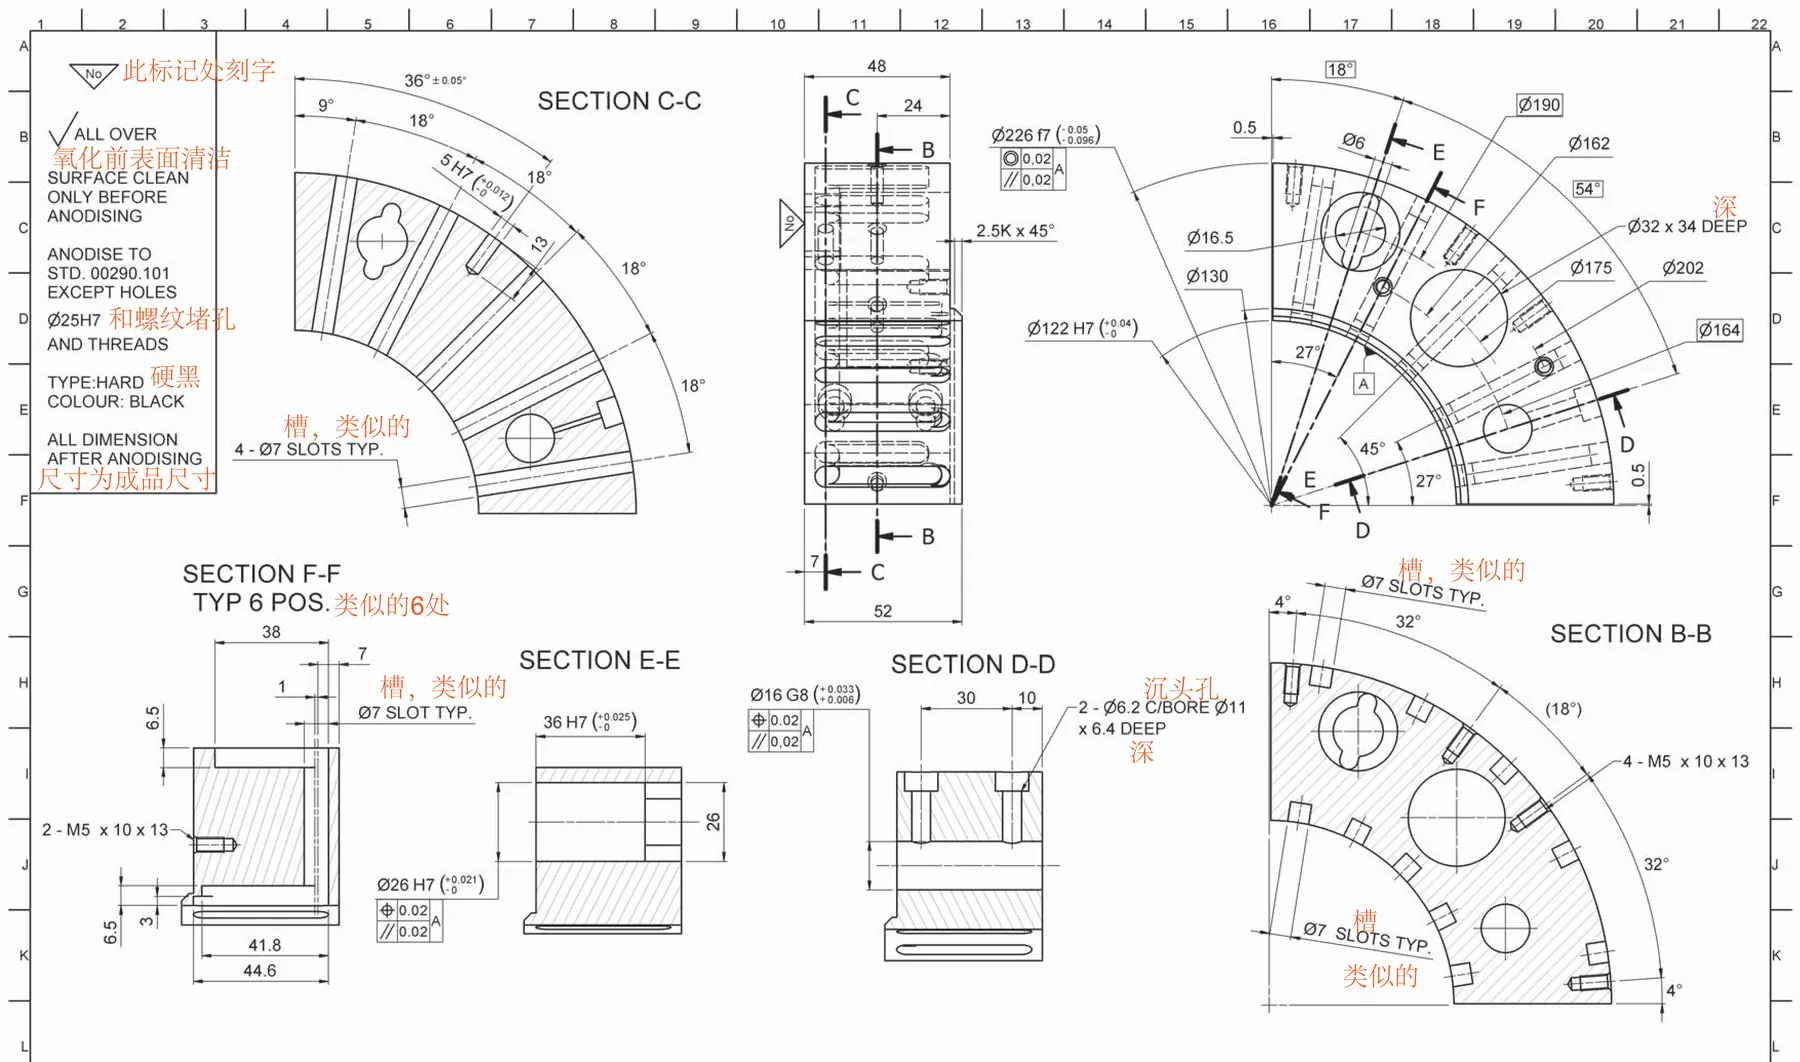
Aus der Fertigungszeichnung
Die Anforderung, in den eigenen Notizen des Ingenieurs
Ein Auszug aus der Fertigungszeichnung, der die Schnittansichten, Positions- und Profiltoleranzen sowie die Anmerkung „alle Maße nach Eloxieren“ zeigt, die die oben genannten Prozessentscheidungen beeinflusst hat. Teilenummer, Programmname und Personenkennungen wurden entfernt.
01
Die Herausforderung
Mehrere Präzisionsmaße am Teil standen funktional in Beziehung zueinander und mussten nach der schwarzen Hartanodisierung von Charge zu Charge stabil bleiben. Wiederholte Aufbauten führten zu Abweichungen zwischen den verwandten Merkmalen, was eine vollständige Inspektion vor der Endbearbeitung bei jedem Durchlauf erforderlich machte. Nach der Anodisierung war Nacharbeit schwierig, und das Ausschussrisiko war hoch, sobald ein bezogenes Maß aus der Toleranz geriet.
02
Ansatz von OUJI
OUJI stellte das Bauteil auf 3+2-Achsen-Bearbeitung um, sodass die zusammengehörigen kritischen Merkmale in einer einzigen Aufspannung gefertigt werden konnten. Damit entfielen die Abweichungen durch mehrfaches Umspannen, die die Ursache des Problems waren. Sonderwerkzeuge hielten die Bohrungsmaße über die Serie hinweg konstant. Prüfungen an der Maschine in festen Intervallen erkannten Prozessabweichungen, bevor sie eine ganze Charge betrafen.
03
Das Ergebnis
Die Maße blieben nach dem Eloxieren über die Fertigungsserie hinweg stabil. Gegenüber dem ursprünglichen Prozess sanken die Prüf- und Fertigungskosten pro Teil sowie das Ausschussrisiko.
Haben Sie eine projektspezifische Frage?

