
CNC Frezen · Serienproductie
Maatvastheid na anodiseren bij herhaalproductie
Meerdere onderling samenhangende precisiematen moesten ook na zwart hardanodiseren bij opeenvolgende batches binnen de eisen blijven. Dit werd bereikt met 3+2-assige bewerking en gereedschap op maat om het aantal opspanningen te beperken en maatverloop te beheersen.
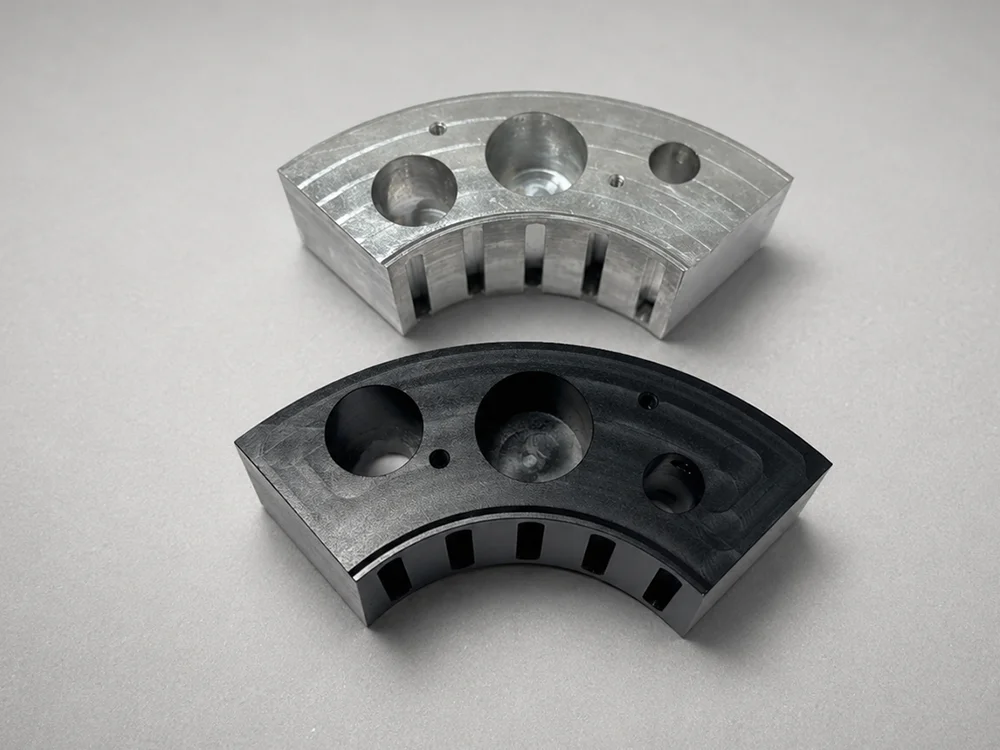
In één oogopslag
- Materiaal
- Aluminiumlegering
- Proces
- 3+2-assig CNC-frezen en zwart hardanodiseren
- Opspanningen
- Verminderd door samenhangende kenmerken in één opspanning te voltooien
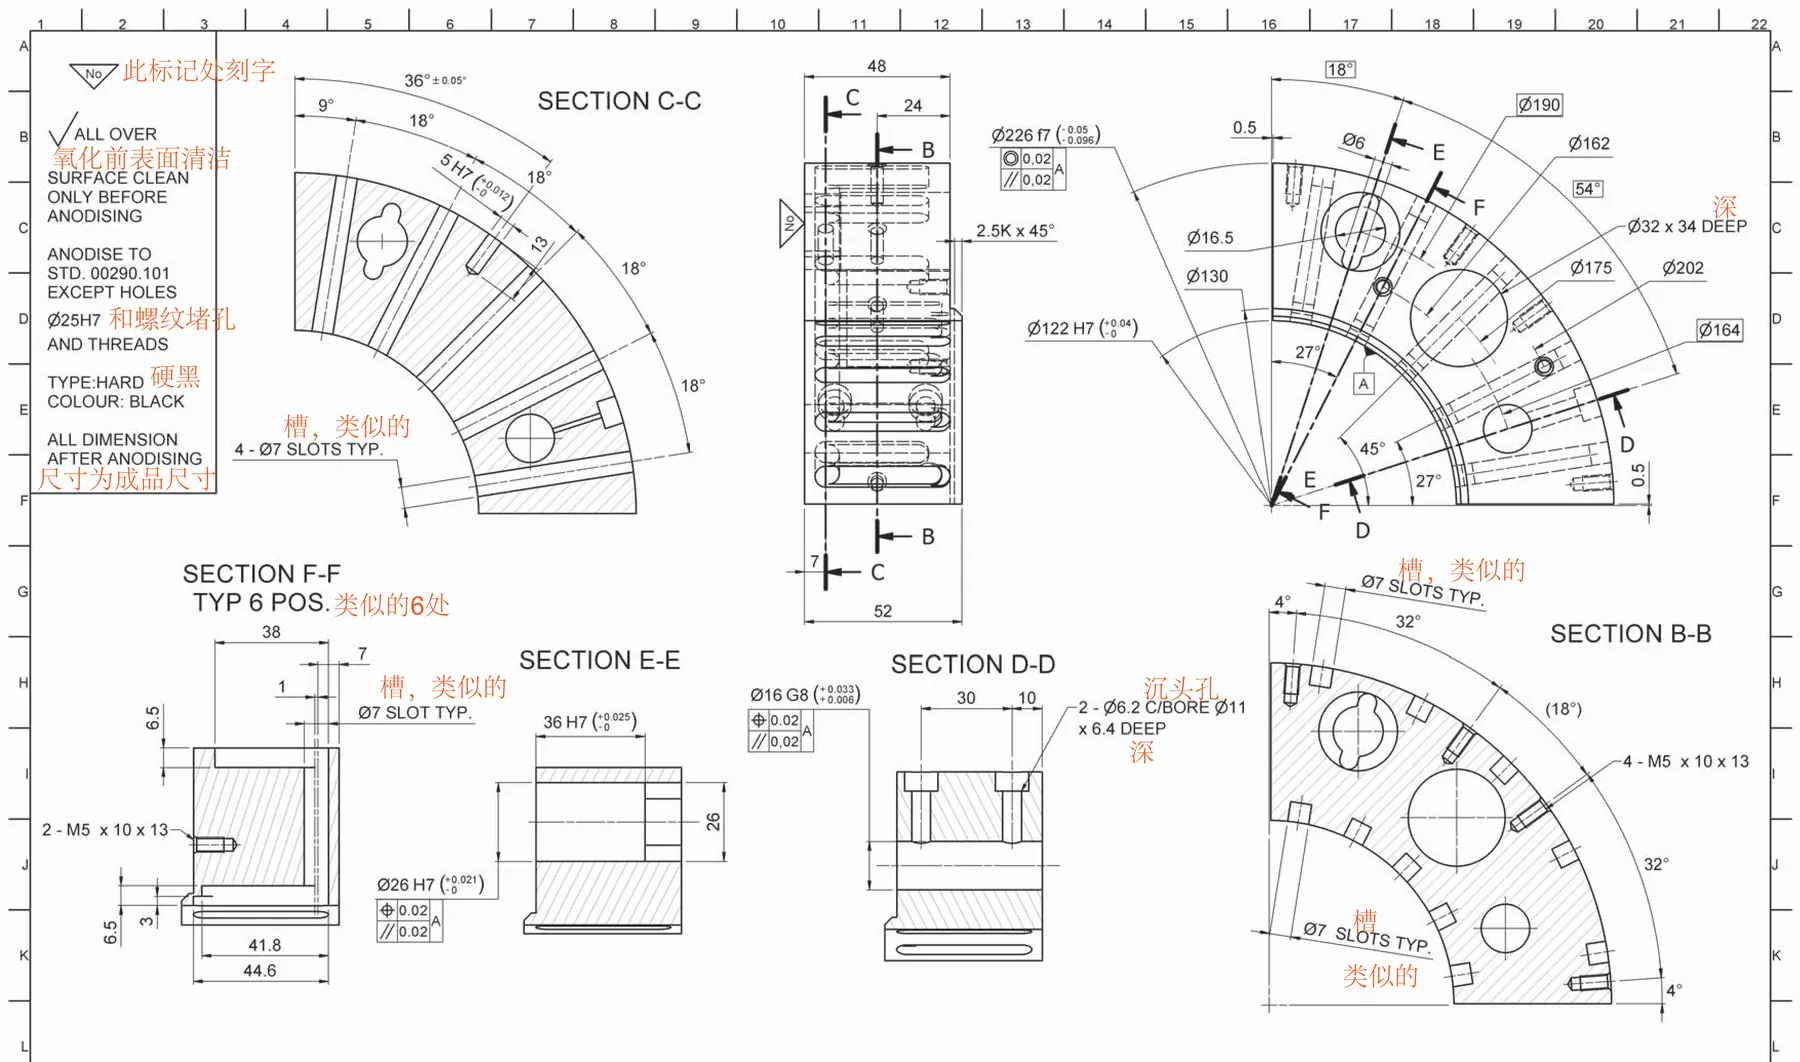
Van de productietekening
De Vereiste, in de Eigen Notities van de Engineer
Een fragment uit de productietekening, met de doorsnedebeelden, positionele en profiel toleranties, en de notitie "alle afmetingen na anodiseren" die de hierboven genoemde procesbeslissingen beïnvloedde. Onderdeelnummer, programmanaam en personeelsidentificaties zijn verwijderd.
01
De Uitdaging
Verschillende precisiematen van het onderdeel hingen functioneel samen en moesten ook na zwart hardanodiseren stabiel blijven, batch na batch. Herhaald opspannen veroorzaakte afwijkingen tussen de samenhangende kenmerken, waardoor bij elke serie vóór de oppervlaktebehandeling een volledige inspectie nodig was. Herstelbewerking na anodiseren was moeilijk en het afkeurrisico was hoog zodra een van de samenhangende maten buiten de tolerantie raakte.
02
Aanpak van OUJI
OUJI stapte over op 3+2-assige bewerking zodat de samenhangende kritieke kenmerken in één opspanning konden worden voltooid. Daarmee verdween de variatie tussen opeenvolgende opspanningen die de oorzaak van het probleem vormde. Gereedschap op maat hield de boringen gedurende de serie consistent. Controles op de machine met vaste tussenpozen signaleerden procesverloop voordat dit een volledige batch kon beïnvloeden.
03
Het Resultaat
De maten bleven na anodiseren gedurende de productieserie stabiel, met lagere inspectie- en productiekosten per onderdeel en een kleiner afkeurrisico dan bij het oorspronkelijke proces.
Heeft u een projectspecifieke vraag?

