OJTECH — OUJI Industrial Technology
NL

Echte CNC-projecten

Verschillende onderdelen, verschillende productie-uitdagingen

Prototype, seriematige productie en CNC-onderdelen met meerdere bewerkingen, verteld via de daadwerkelijke uitdaging, de procesbeslissingen die OUJI heeft genomen, en het gemeten resultaat — niet een generieke lijst van mogelijkheden.

Caseselectie

Vind de casus die overeenkomt met uw productierisico

OptieHet beste voorPrecisie / bewijsVolumeLevertijdMaterialen / reikwijdte
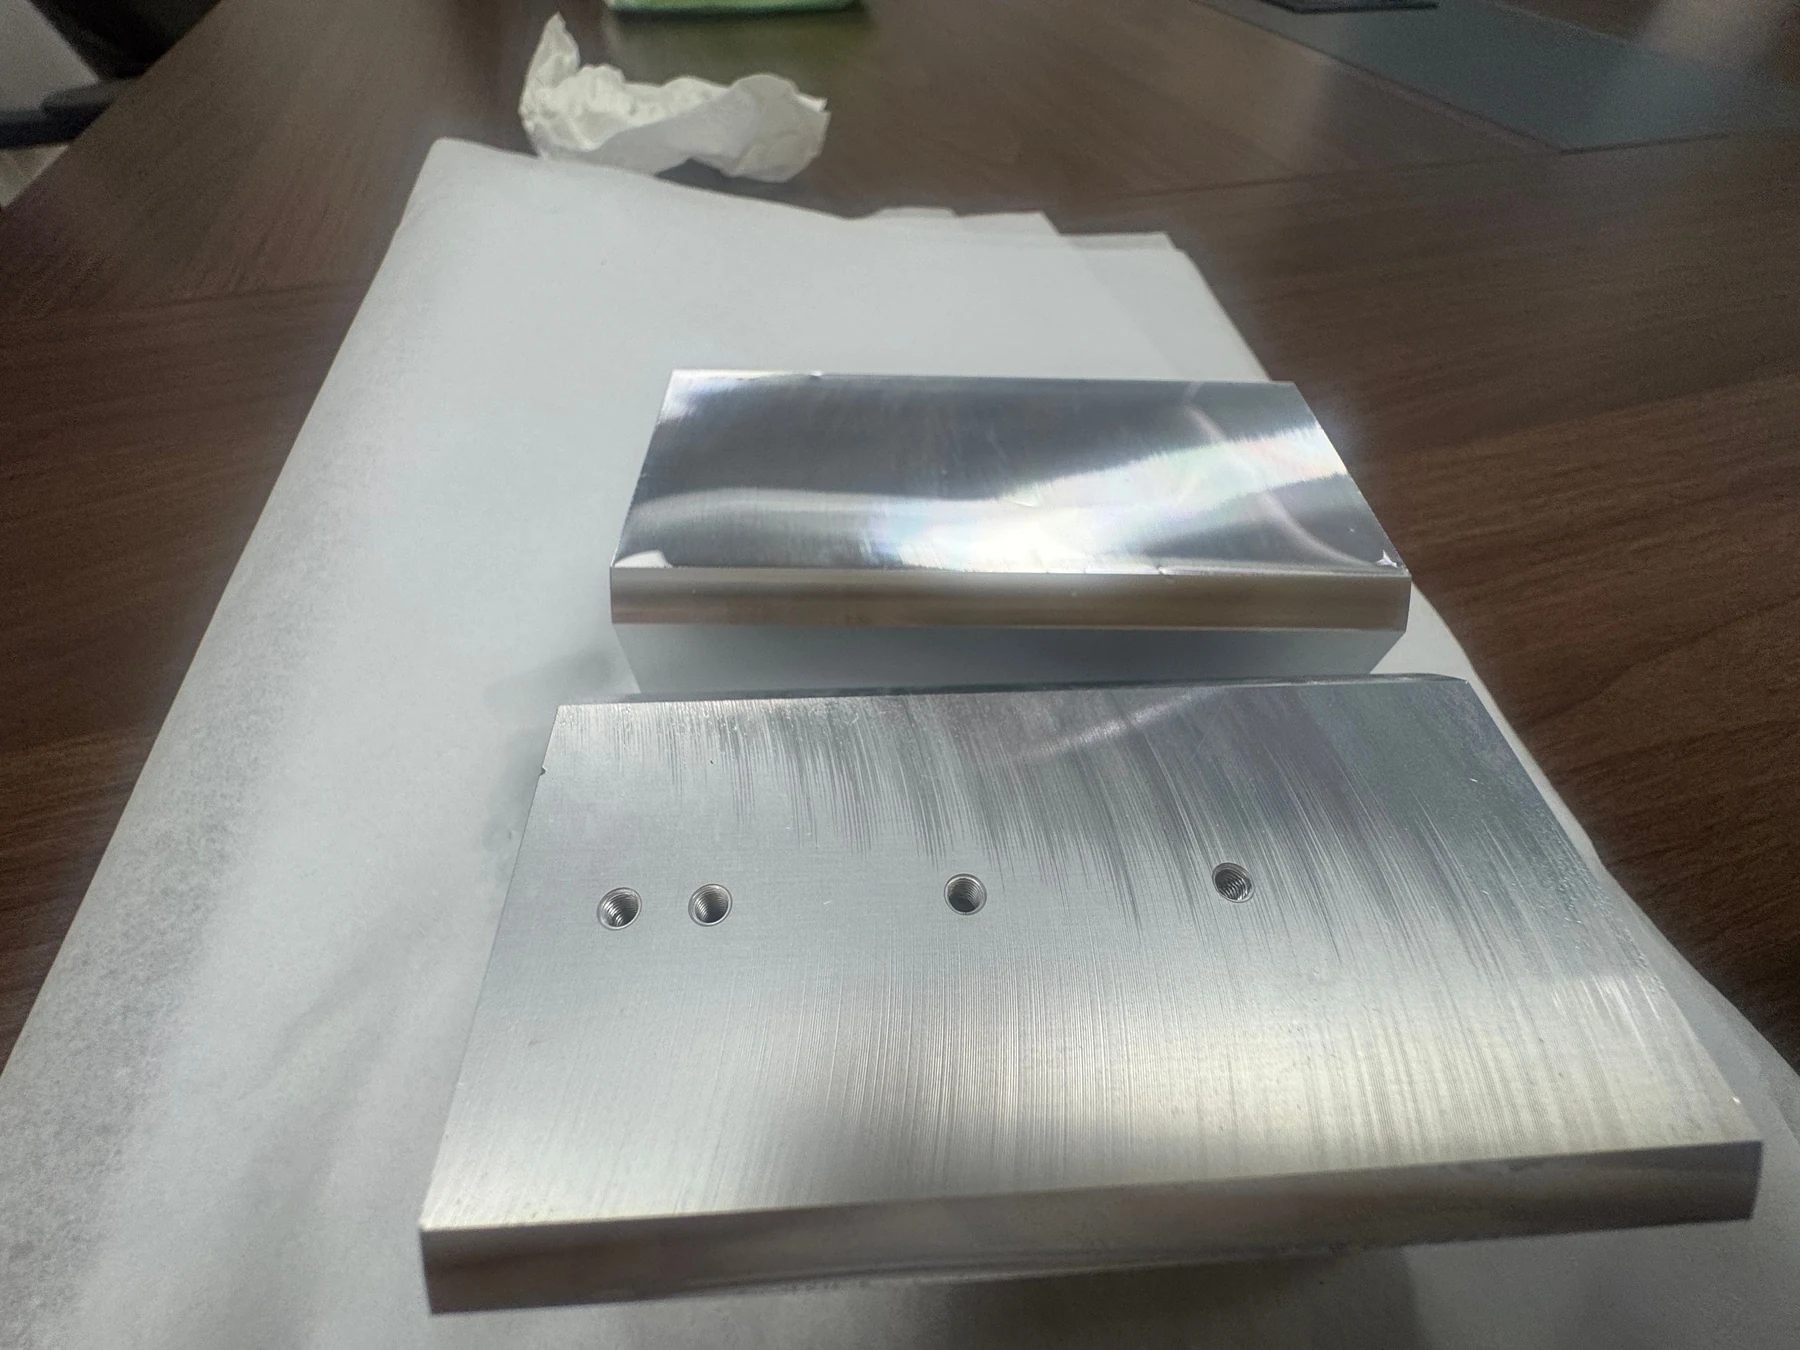
Onderdelen van 5083 voor optische apparatuurGelijkmatige bewerkingssporen en glanzende bewerkte vlakkenDoor het bedrijf opgegeven resultaten voor het uiterlijk; resterende onderdelen nabewerktOrder van 1.000 onderdelenNiet vermeldAluminium 5083
SUS431 precisie assenInterne bramen die de werking beïnvloeden; identificatie van het smeltnummer tijdens uitbesteed slijpenDrie geslepen buitendiameters; +0,005 mm eis; 8,003 mm gefotografeerde meting2.000 onderdelen per batchNiet openbaar vermeldSUS431 roestvrij staal
3+2-frezen van RVS 304Referentierelaties over meerdere vlakken bij oplossingsgloeien, opspannen en inspectieTwee CMM-positieafwijkingen onder de geprogrammeerde grenswaarden50 onderdelenNiet openbaar vermeldRVS 304
AerMet 100 hard frezenAfwerkfrezen in geharde toestand, snijkantbreuk en opspanning voor zes onderdelen12 kenmerken binnen tolerantie op één bemonsterd CMM-rapport1.800 onderdelenGeen cyclusduur- of outputvermenigvuldigingsclaimAerMet 100; tekeningvereiste 51–54 HRC
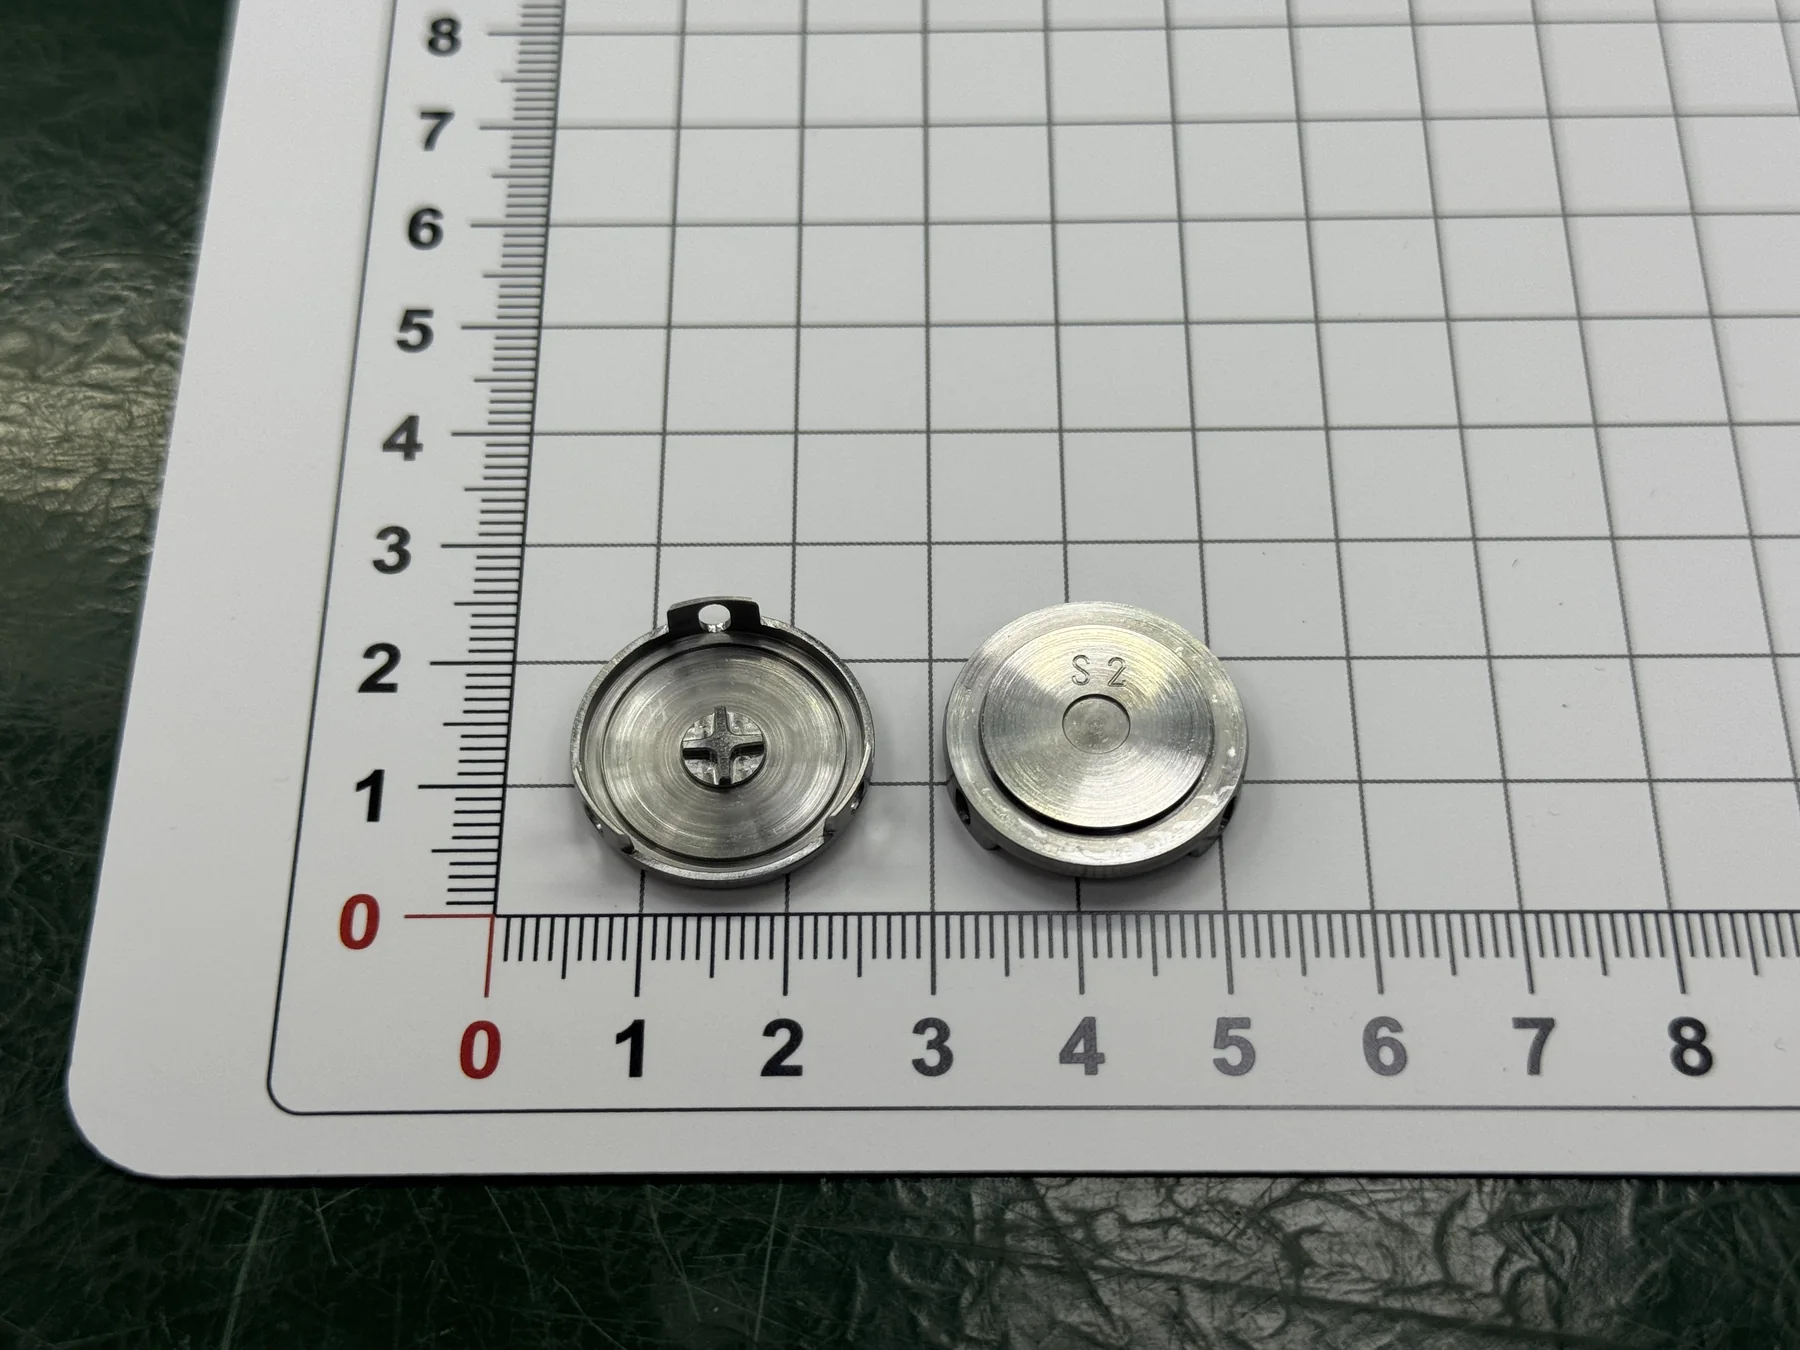
Dunwandig SUS420J2-langdraaiwerkstukBewerking en S2-markering voltooid binnen de SP-23 op vormgevoelige geometrie17,3 ± 0,02 mm; optische aflezing 17,310 mm1.000 onderdelen8 min/onderdeel na 10→8 min optimalisatieGegloeid SUS420J2; vereiste eindhardheid HV600
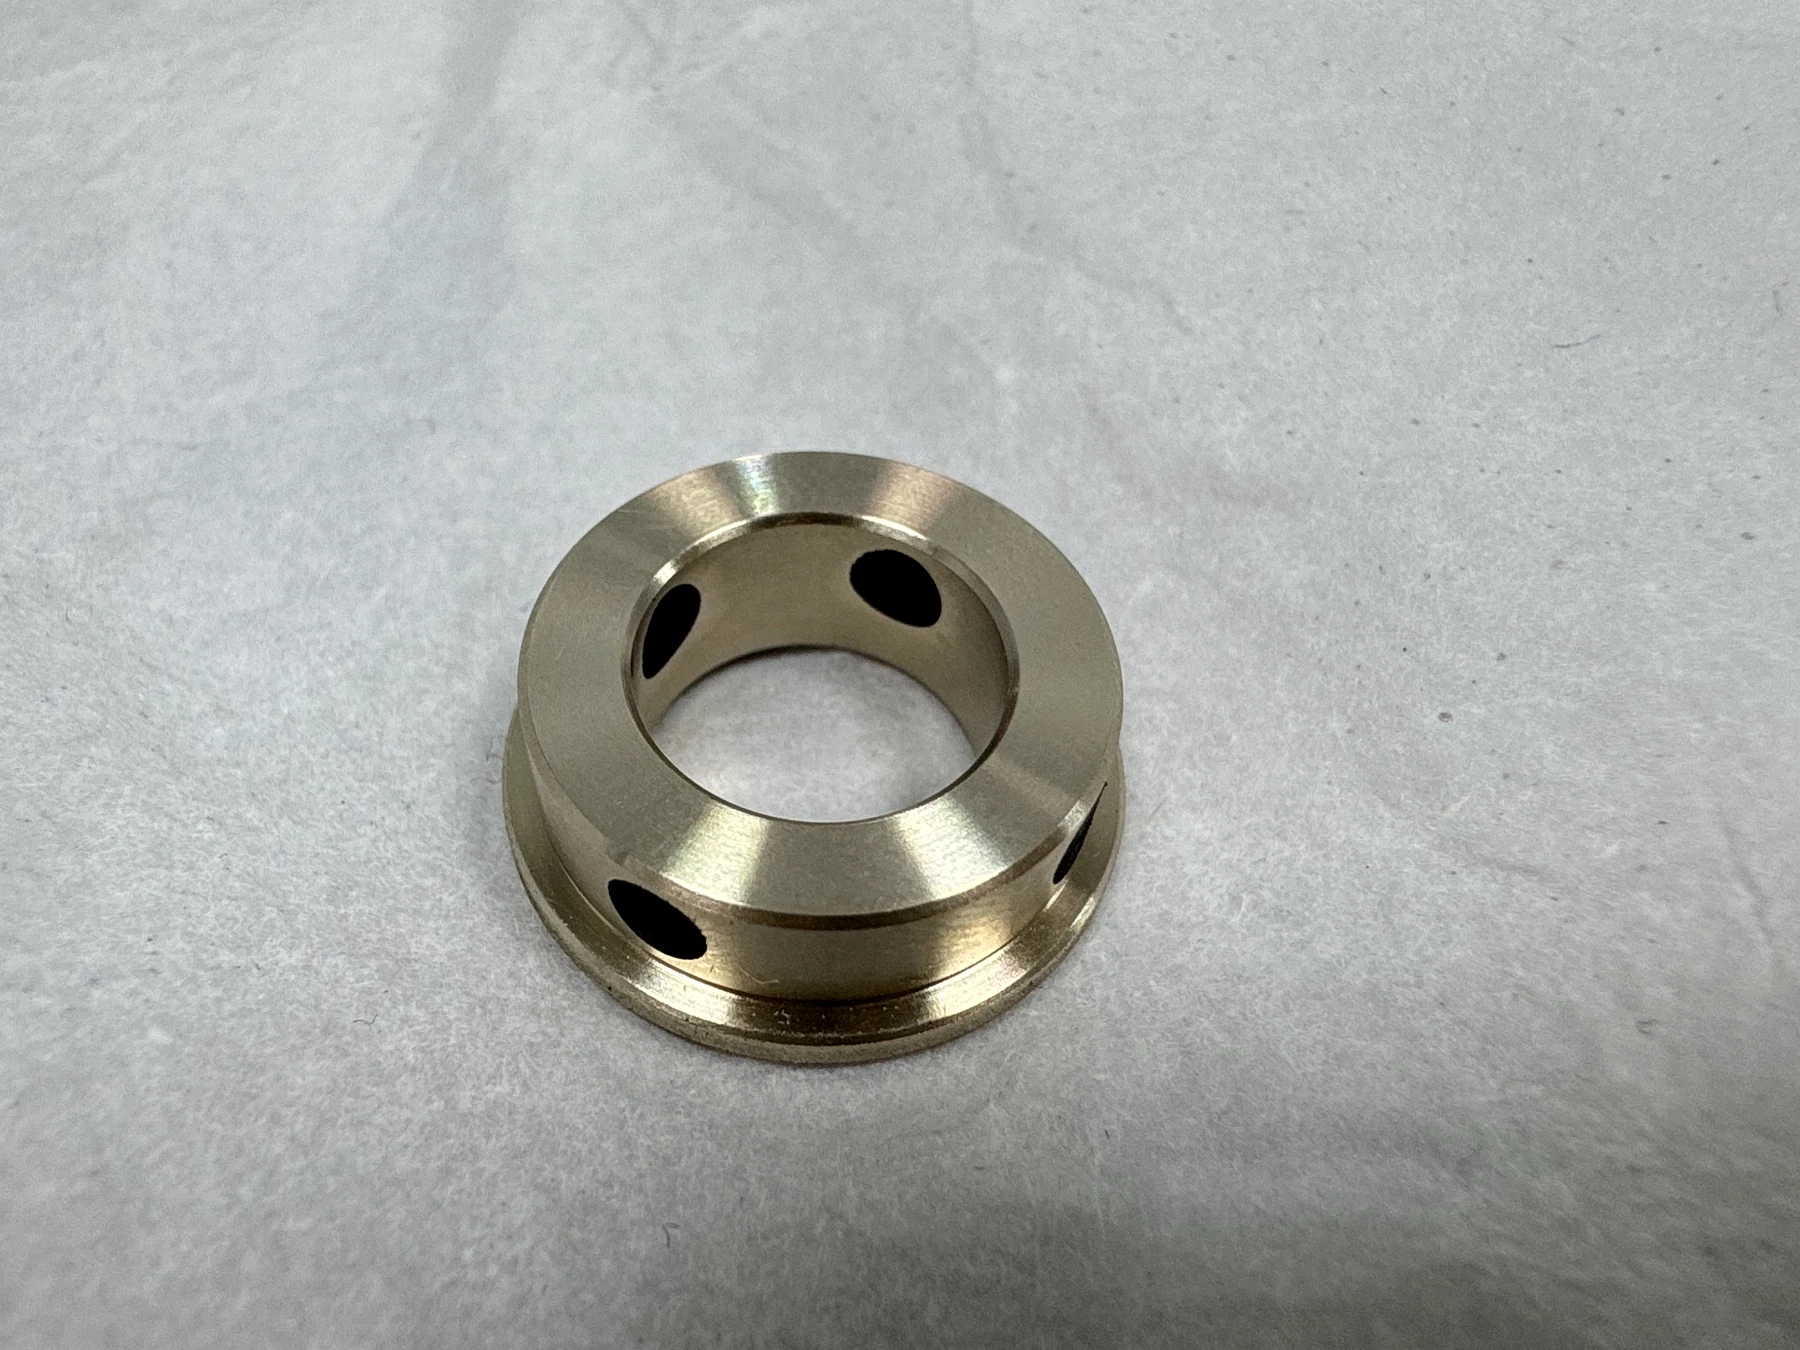
Grafiet-inzet robotbusKleine zelf-smerende passingkenmerken via een extern gespecialiseerd procesBuitendiameter Ø16 h7; boring Ø8 H7; 0,01 mm geometrische tolerantiesNiet openbaar vermeldNiet openbaar vermeldZCuZn25Al6Fe3Mn3 messing + grafiet
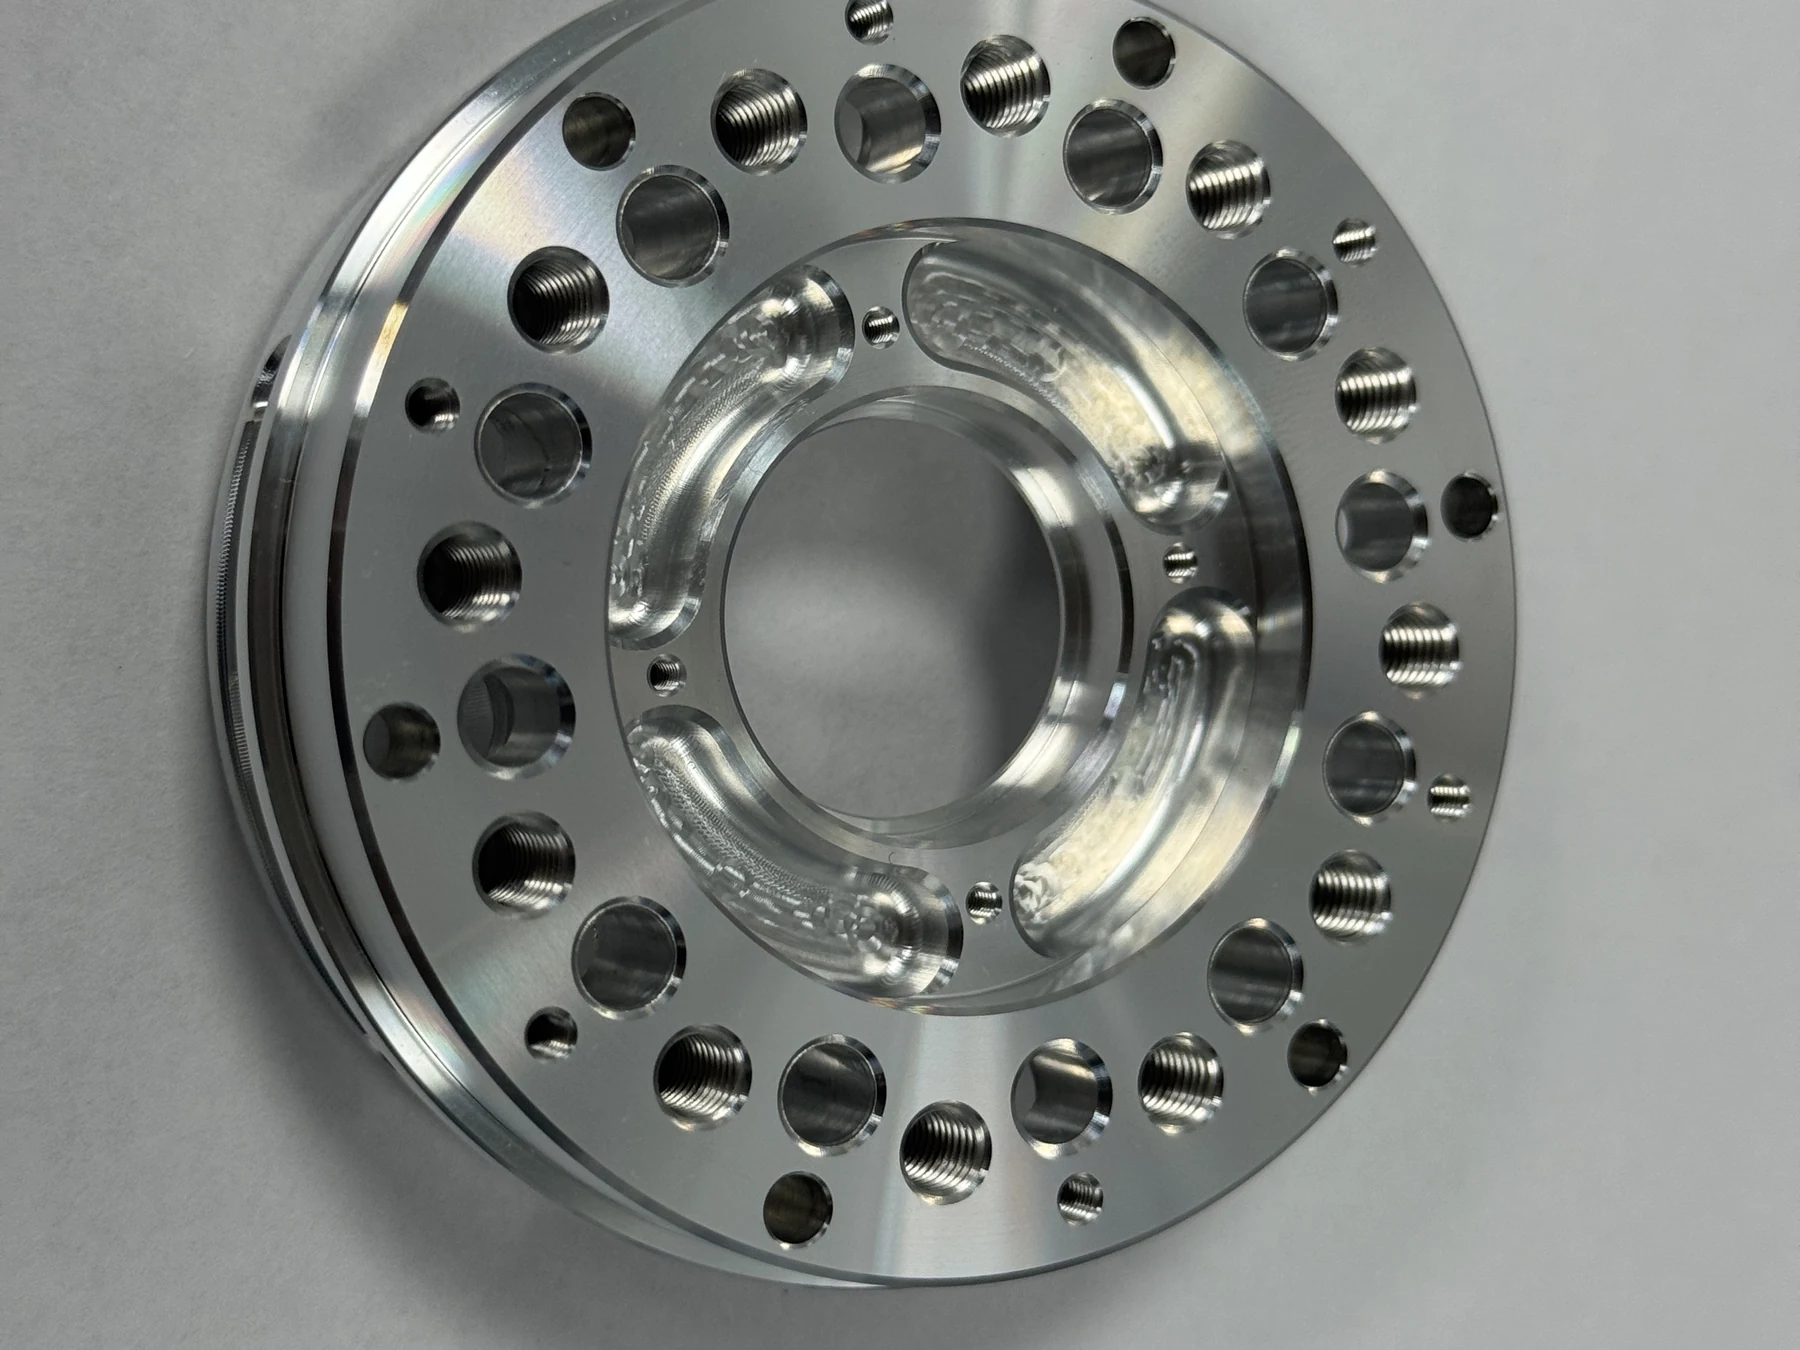
Planeetwieldrager voor een robotreductorPrecisiepassingen in grote series ten opzichte van gedraaide en gefreesde referenties0,01 mm geometrische toleranties; P6/H6/h6-passingen3.300 onderdelenNiet openbaar vermeld7075-T6 aluminium
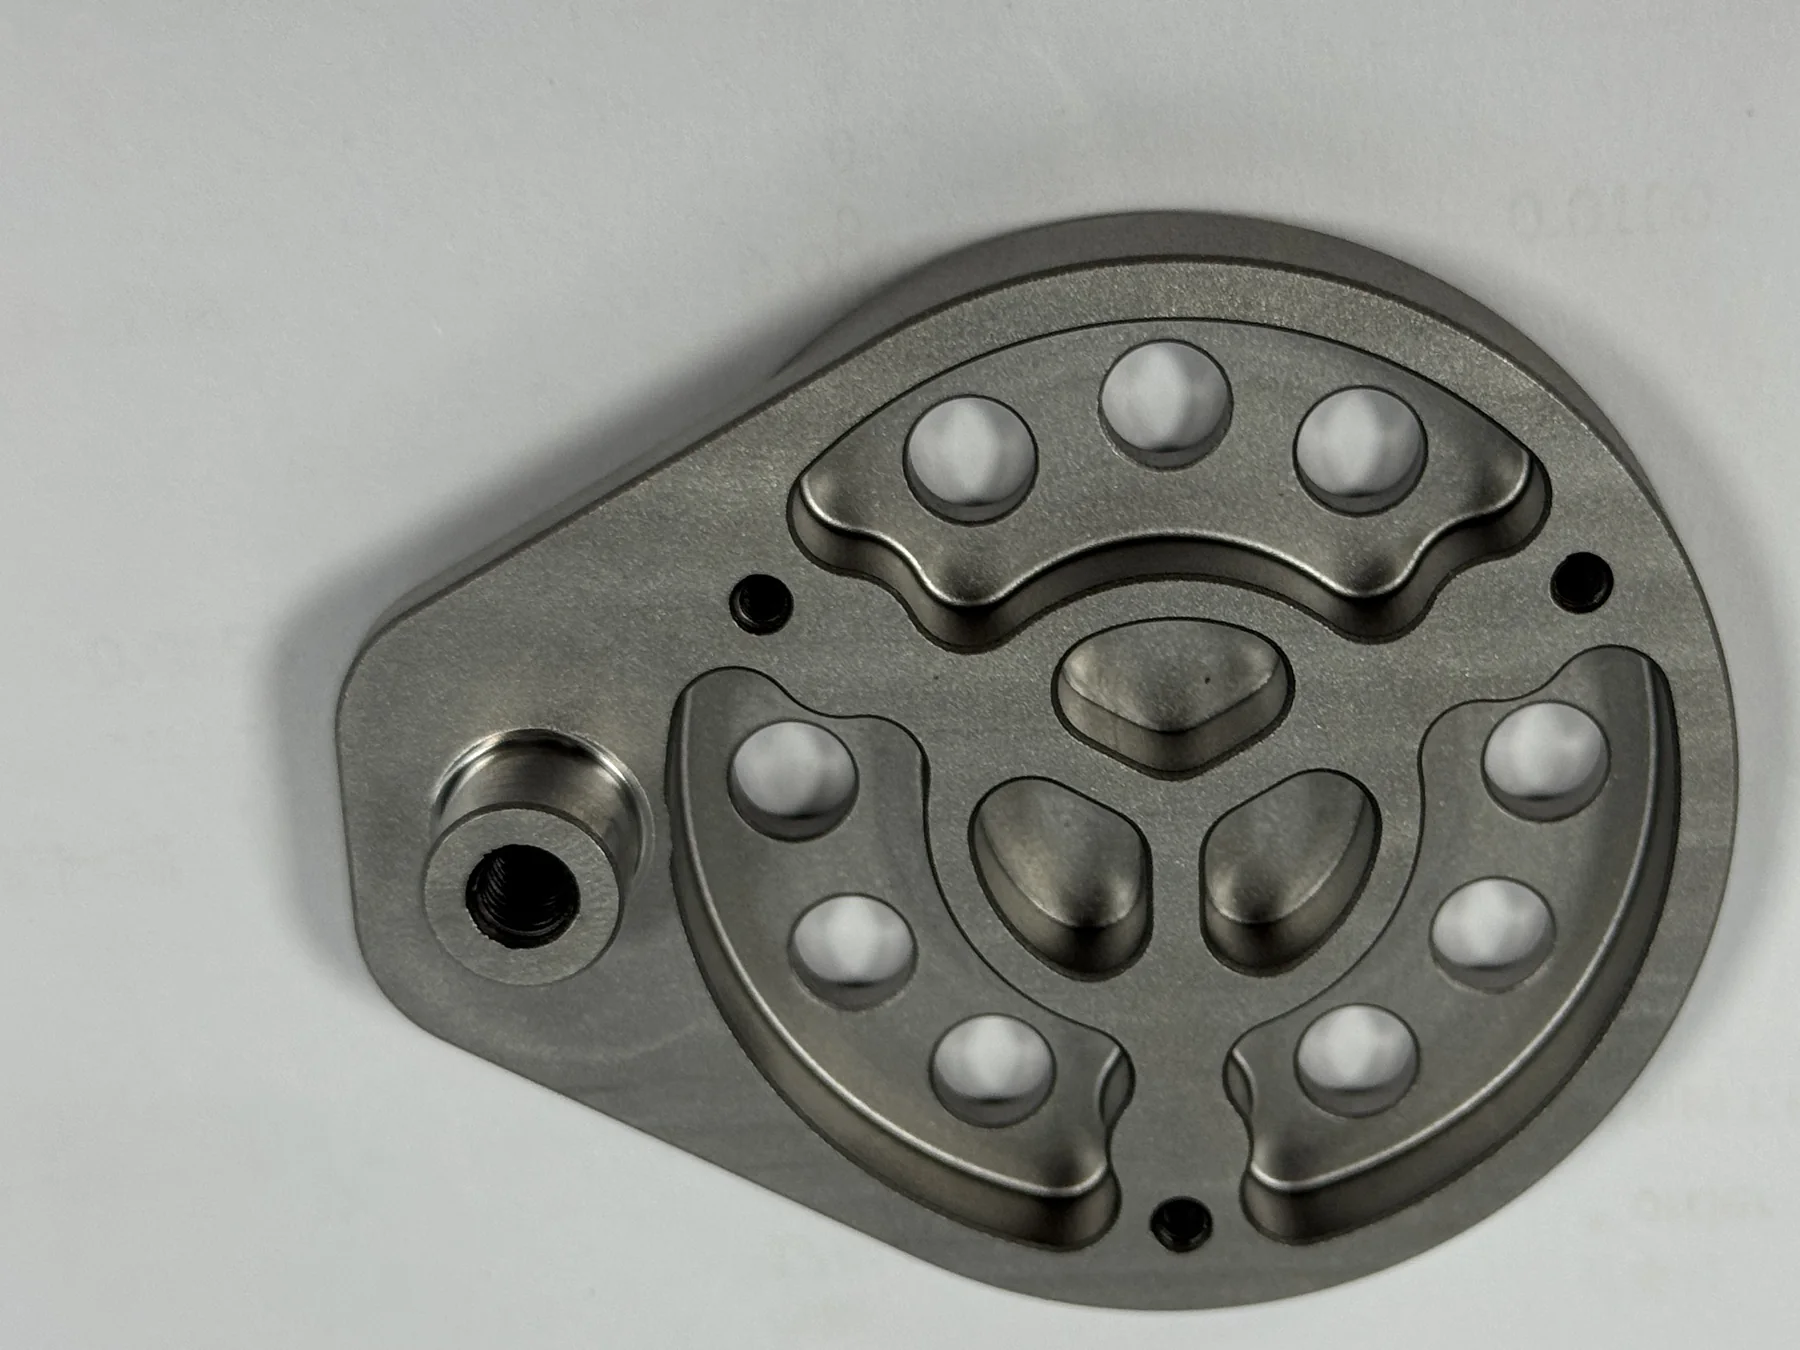
3+2 geïndexeerd frezenGeometrie op meerdere vlakken en risico bij het overnemen van referentiesTekening specificeert ⌀0,02 mm positiePrototype / projectonderdeelNiet openbaar vermeldEN AW-6082 aluminium
Selectieve nabewerking na oppervlaktebehandelingFunctionele oppervlakken na zwarte anodiseringControle van kenmerk bij afgewerkte toestandPrototypeNiet openbaar vermeldAluminium
Herhaalproductie van geanodiseerde onderdelenDimensionale stabiliteit over herhaalde nabewerkingsbatchenControle voor en na afwerkingHerhaal productieNiet openbaar vermeldAluminium
Draaien van gecementeerde tandwielenReferentie bij het nabewerken van een gehard tandwiel en risico op concentriciteitsafwijkingenTekening-gestuurd harddraaien en inspectieProjectspecifiekNiet openbaar vermeld20MnCr5 staal
13Gepubliceerde projectdossiers
0,01 mmStrakste gepubliceerde GD&T-limiet
GeanonimiseerdKlantsensitief tekeningsbewijs
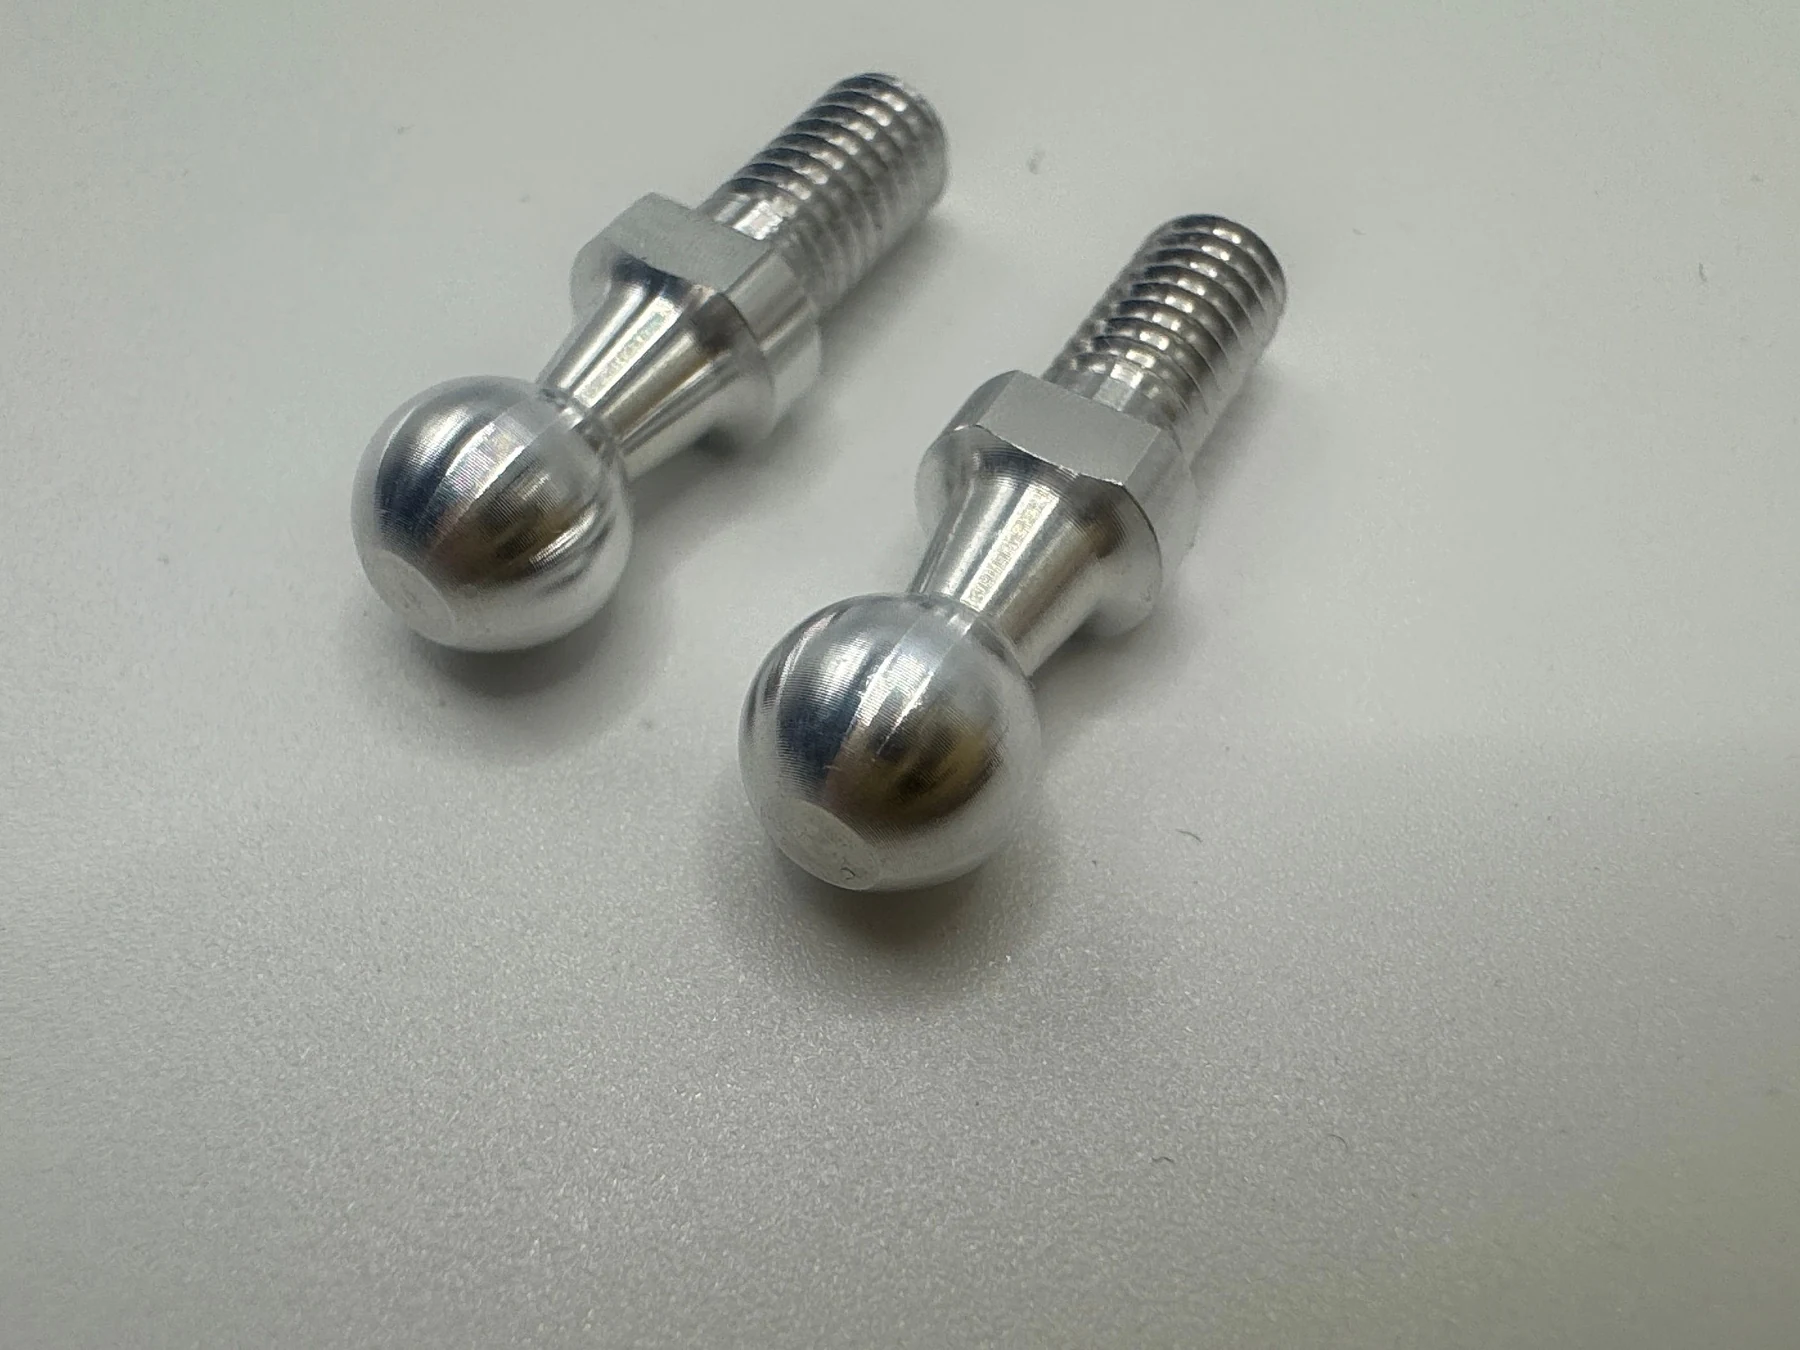
Twee kogelkopbouten van 6063 aluminium met bolkoppen, sleutelvlakken en M4-buitendraad

CNC-draaien en polijsten · 6063 aluminium

Kogelkopbouten van 6063 aluminium: 100.000 onderdelen per maand

OUJI produceert deze kleine kogelkopbout van 6063 aluminium voor een automobieltoepassing in een volume van 100.000 onderdelen per maand. Naast een vereiste kogeldiameter van 5,970–6,000 mm was een glad boloppervlak zonder krassen, treden of deuken nodig. Optimalisatie van gereedschappen, CNC-programma en voeding, gevolgd door trommelpolijsten met walnootgranulaat, vormde de productieroute.

Lees casestudy
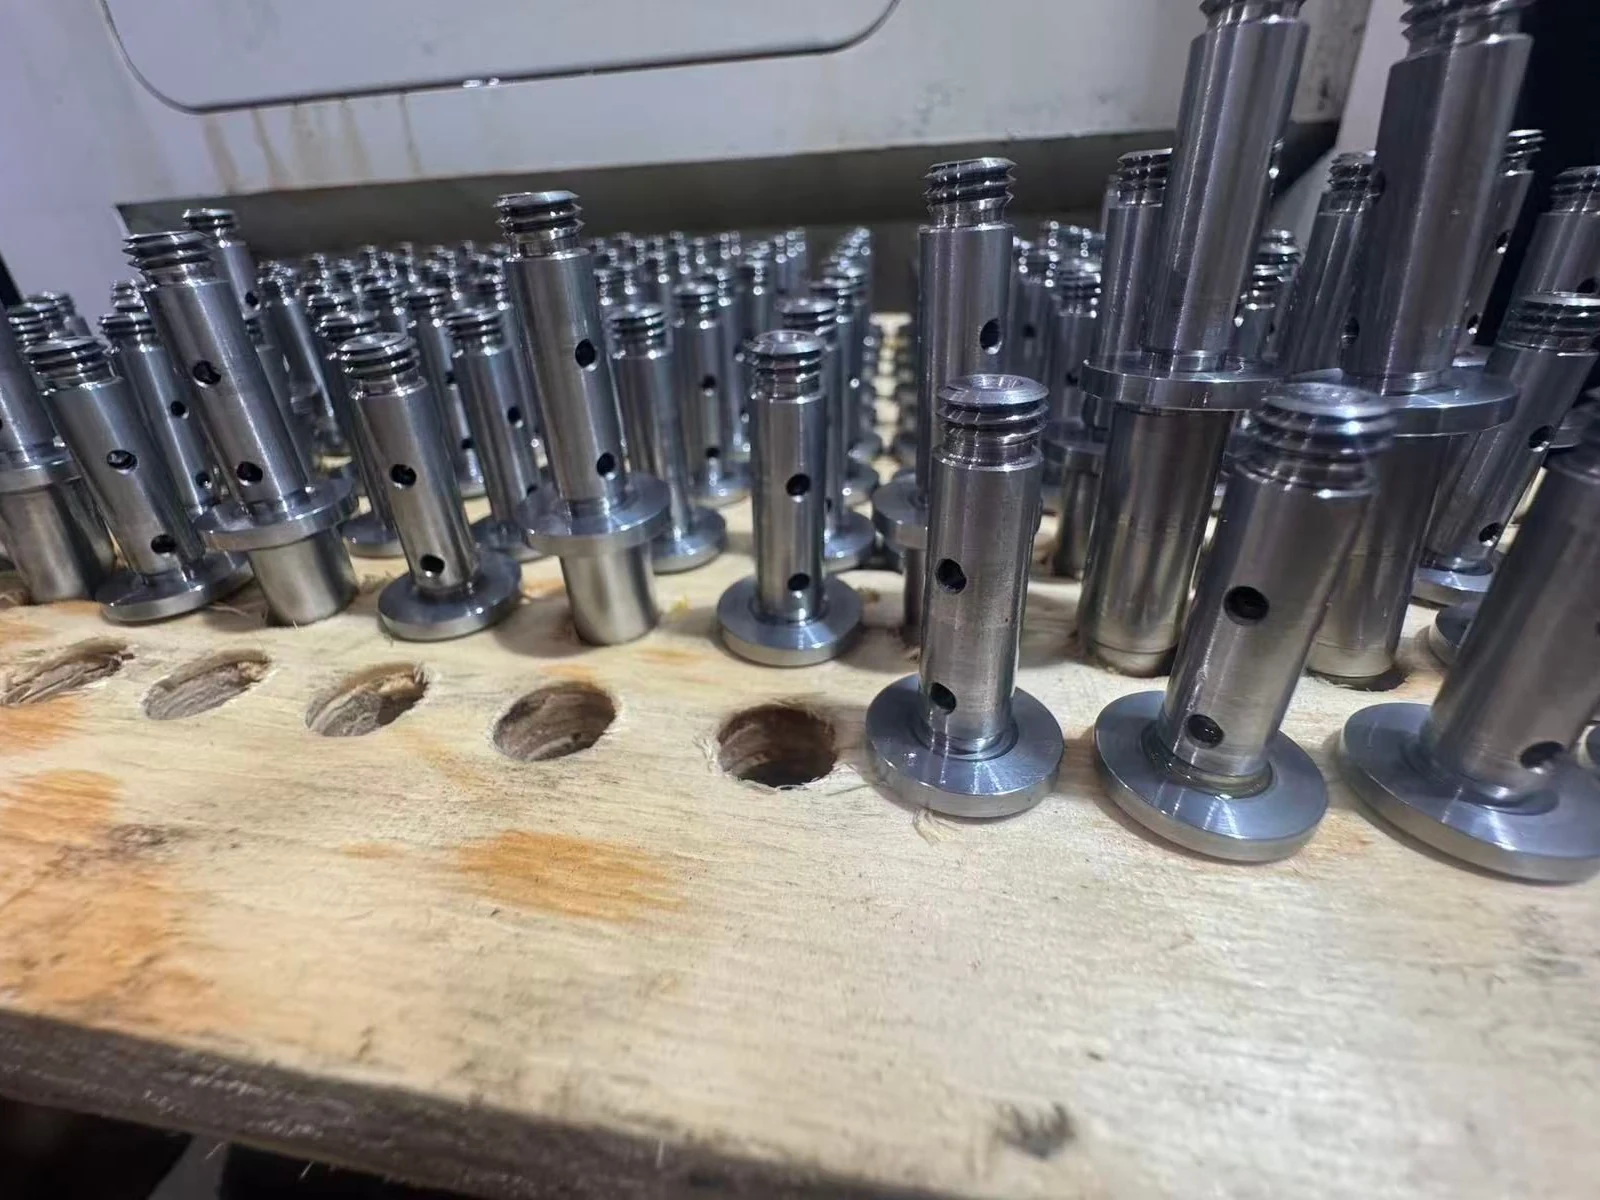
SUS431 bewerkte onderdelen met externe schroefdraad en radiale gaten, rechtop geplaatst op een productielade

CNC draaien & precisieslijpen · SUS431

SUS431 Precisieonderdelen: 2.000 per batch, 100% boringinspectie

Voor deze serie van 2.000 onderdelen van SUS431-roestvast staal combineerde OUJI voor- en nadraaien met uitbesteed centerloos slijpen en rondslijpen van drie precisiebuitendiameters waarvoor een eis van +0,005 mm was opgegeven. Interne bramen konden de werking van het onderdeel bij de klant beïnvloeden, maar met de bestaande inspectiemethode kon OUJI de binnenkant van de boring niet controleren. OUJI schafte een industriële endoscoop aan en voerde na het ontbramen een 100%-inspectie van de binnenkant van de boringen in. Groene labels met het smeltnummer hielden de onderdelen per batch herkenbaar tijdens de uitbestede bewerkingen.

Lees casestudy
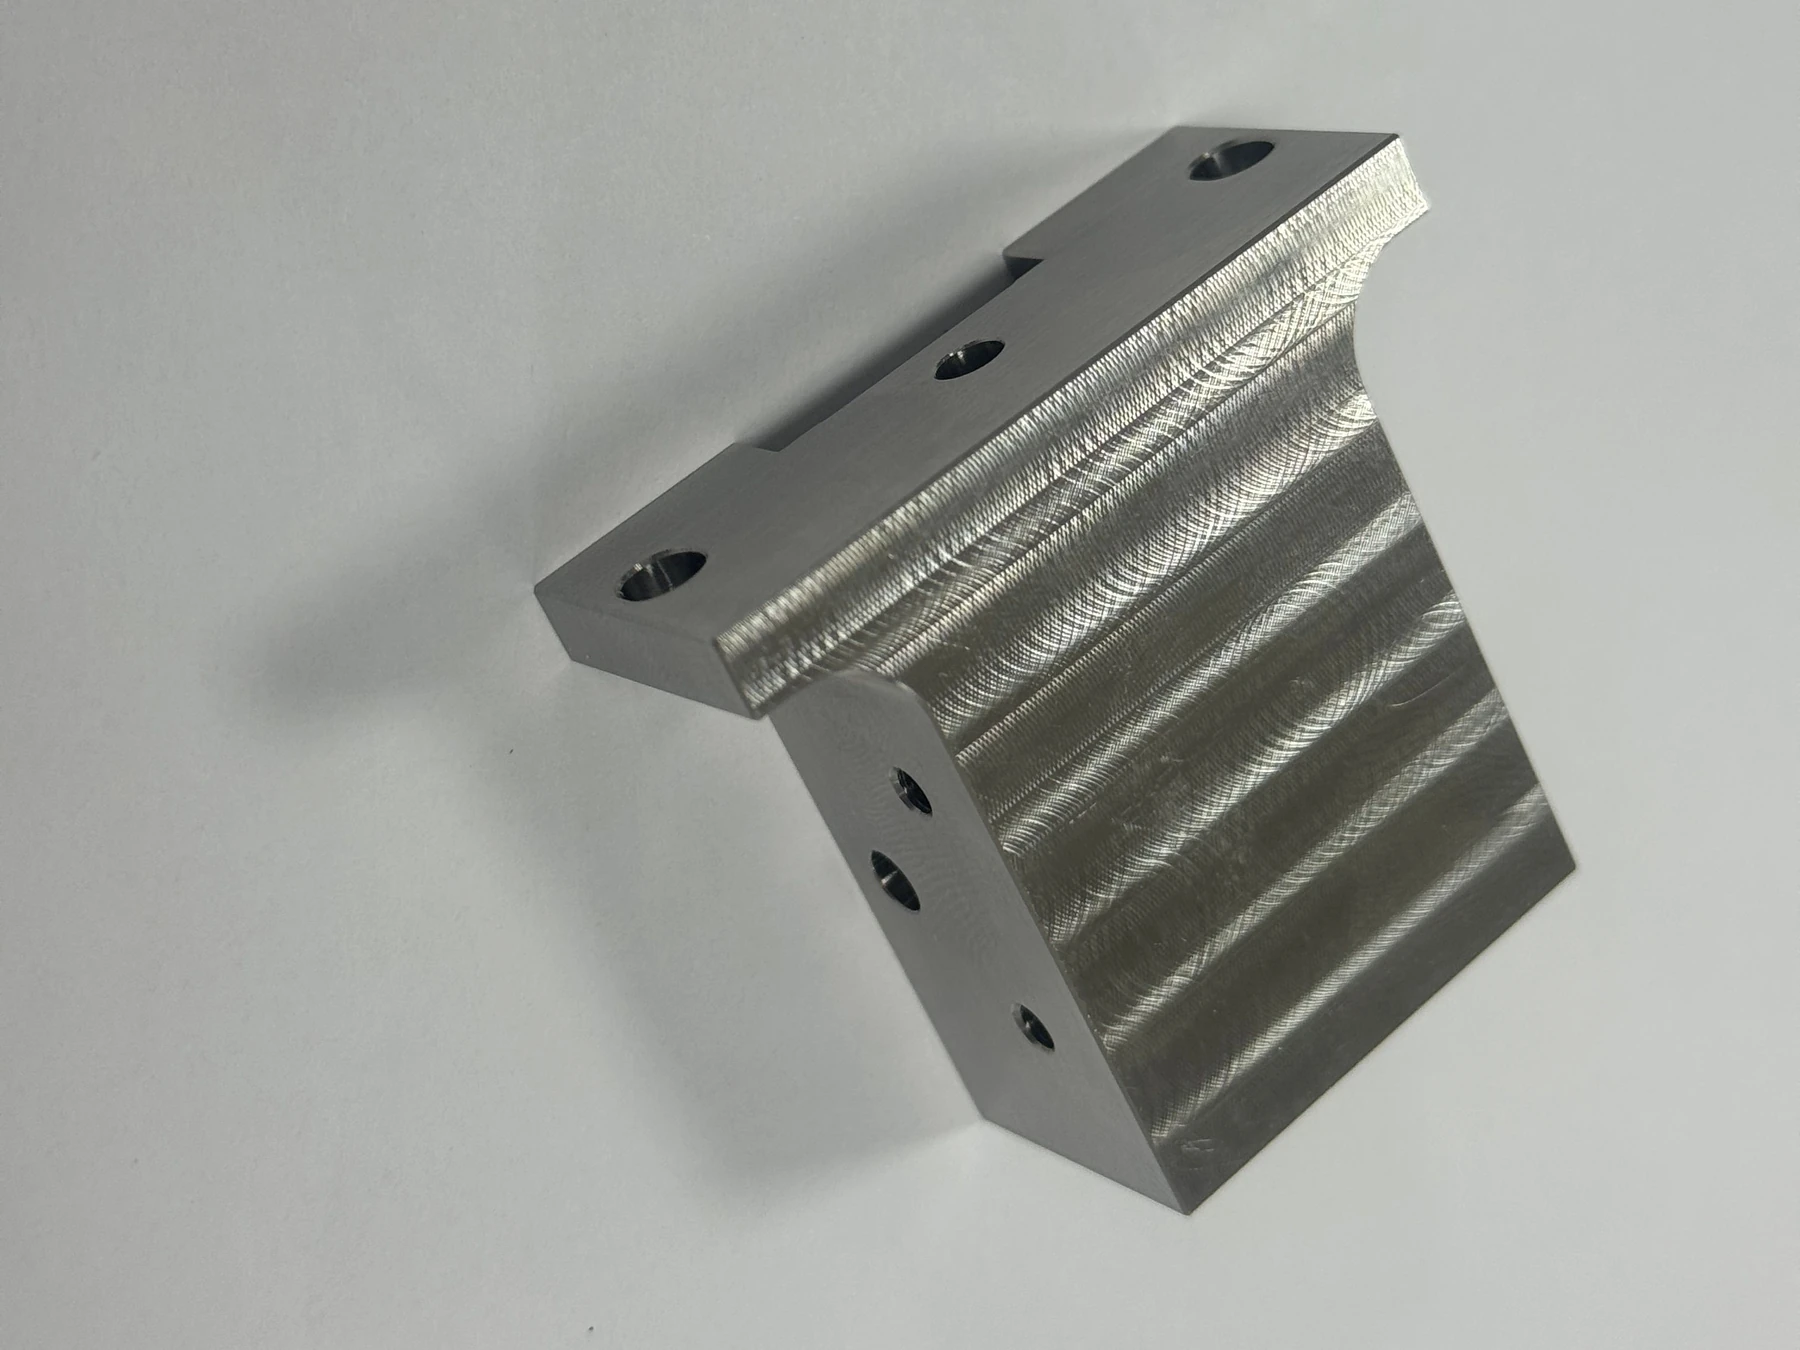
Afgewerkt onderdeel uit RVS 304 met boringen en bewerkte kenmerken op meerdere vlakken

3+2 CNC-frezen · RVS 304

RVS 304: referentiebeheersing over meerdere vlakken in een serie van 50 onderdelen

Voor deze order van 50 onderdelen uit RVS 304 combineerde OUJI materiaalvoorbereiding, oplossingsgloeien en gecontroleerd opspannen met geïndexeerde 3+2-bewerking op Qiaohong (乔鸿). De tekening stelt positie-eisen van 0,05 mm aan gaten op verschillende vlakken. Het gepubliceerde CMM-fragment toont positieafwijkingen van 0,0342 mm en 0,0049 mm. Beide liggen onder de bijbehorende geprogrammeerde grenswaarden. De tekening, bewerkingsfoto’s en het meetfragment laten zien hoe de eisen in het productieproces zijn verwerkt.

Lees casestudy
Afgewerkt, geanonimiseerd precisieonderdeel van AerMet 100 na fijnstralen met staalparels

CNC-hardfrezen · AerMet 100-gelegeerd staal

AerMet 100 hardfrezen: opspanning voor 6 onderdelen en freeswissel na circa 20 onderdelen

Voor een order van 1.800 AerMet 100-onderdelen werd het afwerkfrezen omgezet van één onderdeel per FANUC-opspanning naar zes onderdelen per opspanning op een Brother-bewerkingscentrum. Nadat de oorspronkelijke frees na ongeveer één onderdeel snijkantuitbraak vertoonde, werd een Ø8 HARVI I TE KCPM15-eindfrees na circa 20 onderdelen planmatig gewisseld om de maatstabiliteit te beschermen. Het gepubliceerde CMM-scherm betreft één willekeurig geselecteerd afgewerkt onderdeel en bewijst niet de procescapabiliteit van de volledige batch.

Lees casestudy
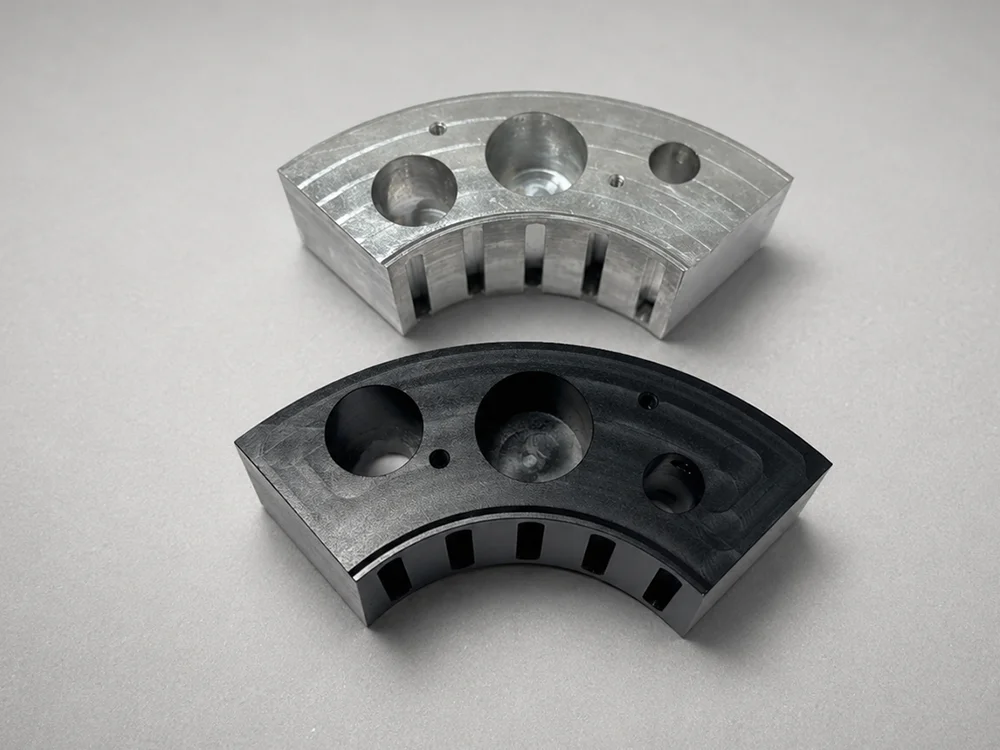
Productieonderdelen van een aluminiumlegering vóór en na zwart hardanodiseren

CNC Frezen · Serienproductie

Maatvastheid na anodiseren bij herhaalproductie

Meerdere onderling samenhangende precisiematen moesten ook na zwart hardanodiseren bij opeenvolgende batches binnen de eisen blijven. Dit werd bereikt met 3+2-assige bewerking en gereedschap op maat om het aantal opspanningen te beperken en maatverloop te beheersen.

Lees casestudy

Heeft u een vergelijkbare uitdaging?

Stuur de tekening en de beperking die het meest belangrijk is.

Vertel ons wat na afwerking, warmtebehandeling of herhaalde opstellingen moet blijven behouden. Ons engineeringteam zal het onderdeel beoordelen en een praktische procesroute voorstellen.

Praat met een ingenieur