CNC-hardfrezen · AerMet 100-gelegeerd staal
AerMet 100 hardfrezen: opspanning voor 6 onderdelen en freeswissel na circa 20 onderdelen
Voor een order van 1.800 AerMet 100-onderdelen werd het afwerkfrezen omgezet van één onderdeel per FANUC-opspanning naar zes onderdelen per opspanning op een Brother-bewerkingscentrum. Nadat de oorspronkelijke frees na ongeveer één onderdeel snijkantuitbraak vertoonde, werd een Ø8 HARVI I TE KCPM15-eindfrees na circa 20 onderdelen planmatig gewisseld om de maatstabiliteit te beschermen. Het gepubliceerde CMM-scherm betreft één willekeurig geselecteerd afgewerkt onderdeel en bewijst niet de procescapabiliteit van de volledige batch.
In één oogopslag
- Materiaal
- AerMet 100 legeringsstaal
- Proces
- Afwerkfrezen na warmtebehandeling; FANUC-opspanning voor één onderdeel vervangen door Brother-opspanning voor zes onderdelen
- Productievolume
- 1.800 voltooide onderdelen
- Hardheidseis op de tekening
- 51–54 HRC na warmtebehandeling; geen gemeten hardheidswaarde gepubliceerd
- Vervangende eindfrees
- Ø8 Kennametal HARVI I TE, viersnijdend volhardmetaal, kwaliteit KCPM15
- Waargenomen gereedschapswisselinterval
- Oorspronkelijke frees: ongeveer 1 onderdeel; vervangende frees: ongeveer 20 onderdelen vóór de geplande wissel
- Volgorde van vervolgbewerkingen
- Fijnstralen met stalen parels (werkplaatsaanduiding 180#), lasermarkeren en daarna een CMM-steekproef
- Omvang van de gepubliceerde controle
- Eén willekeurig geselecteerd afgewerkt onderdeel; drie gekoppelde kenmerken gepubliceerd uit een CALYPSO-rapport voor de voorzijde met 12 kenmerken, die volgens het rapport alle 12 binnen hun weergegeven grenswaarden vallen
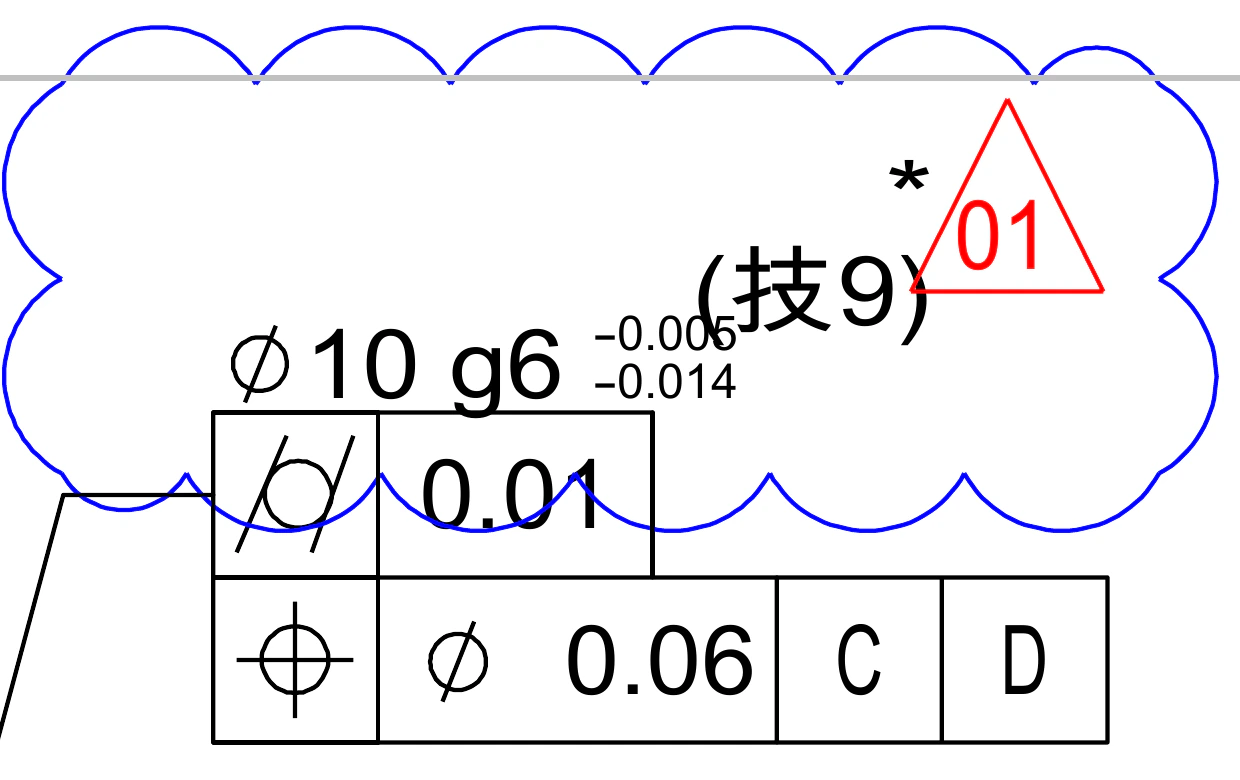
Van de productietekening
De Vereiste, in de Eigen Notities van de Engineer
Het gepubliceerde fragment behoudt de omkaderde maatvermelding Ø10 g6 met de aanvullende cilindriciteitseis ⌀0,01 en positietolerantie ⌀0,06 ten opzichte van de referenties C | D. Het titelblok en de revisietabellen, onderdeel- en tekeningidentificaties, klantidentificerende inhoud, namen van medewerkers, de specificatie van de lasermarkeercode en alle niet-gerelateerde maten zijn uit de afbeeldingspixels verwijderd, zodat alleen de op deze pagina besproken eis overblijft.
01
De Uitdaging
Het productierisico zat in het volledige proces, niet in één afzonderlijke snede. De order van 1.800 onderdelen combineerde voorbewerking, warmtebehandeling tot de op de tekening voorgeschreven 51–54 HRC, nauwkeurig afwerkfrezen in geharde toestand, afwerking voor het uiterlijk, lasermarkering en maatcontrole. In de oorspronkelijke opspanning voor één onderdeel op een FANUC ROBODRILL vertoonde de eerste frees zichtbare snijkantuitbraak en was deze slechts voor ongeveer één onderdeel bruikbaar. Doorgaan met een beschadigde snijkant beïnvloedde de stabiliteit van de precisiematen. De overgang naar zes onderdelen per opspanning betekende bovendien dat het aangepaste gereedschap en het wisselinterval voor meerdere onderdelen beheerst moesten blijven voordat de opspanning werd geleegd.
02
Aanpak van OUJI
OUJI wijzigde zowel het snijgereedschap als de opspanning voor het afwerkfrezen. Voor de kritieke bewerking werd een Ø8 Kennametal HARVI I TE viersnijdende volhardmetalen eindfrees in kwaliteit KCPM15 ingezet. Tegelijk ging de opspanning van één onderdeel op de FANUC naar zes onderdelen per belading op een Brother-bewerkingscentrum. De nieuwe frees werd na ongeveer 20 voltooide onderdelen gewisseld, omdat langer gebruik de stabiliteit van de precisiematen beïnvloedde; er werd niet doorgewerkt tot de frees bezweek. Na de nabewerking werden de onderdelen met fijne staalparels gestraald volgens de werkplaatsaanduiding 180# voor een gelijkmatig uiterlijk. Voor dit gestraalde oppervlak was geen afzonderlijke ruwheidseis opgegeven. Daarna volgde lasermarkering, waarvan de inhoud niet wordt gepubliceerd, en een kwaliteitscontrole op basis van steekproeven.
03
Het Resultaat
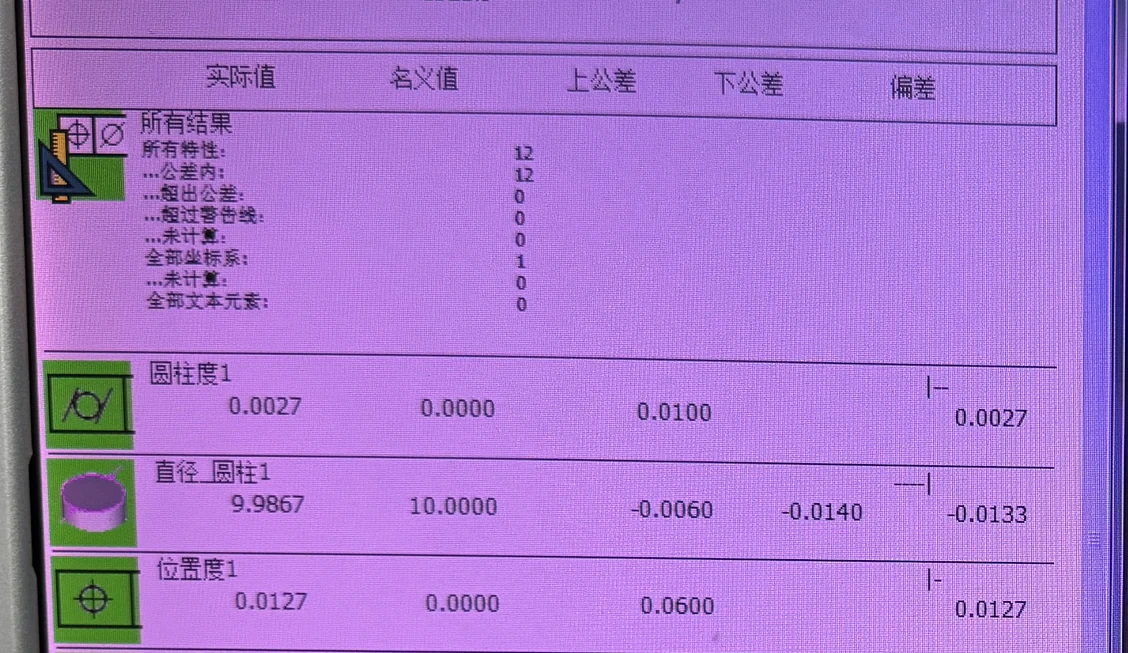
Alle 1.800 componenten zijn via de beschreven procesroute voltooid. Het aangepaste opspanmiddel bood plaats aan zes onderdelen per belading in plaats van één, en het waargenomen aantal onderdelen tussen freeswissels nam toe van ongeveer één tot ongeveer 20. Omdat de machine, het opspanmiddel en de frees tegelijk werden gewijzigd, wordt dit gerapporteerd als het resultaat van het aangepaste proces, niet als een gecontroleerde vergelijking waarbij alleen de frees veranderde. OUJI heeft geen verbetering van de cyclustijd, dagproductie of totale capaciteit berekend; deze casestudy claimt daarom geen zesvoudige productiviteit of andere productietoename. Om de maatstabiliteit in afgewerkte toestand te controleren, is één component willekeurig uit de voltooide onderdelen geselecteerd voor het gefotografeerde ZEISS CALYPSO-meetprogramma voor de voorzijde. Het rapport bevat 12 kenmerken, die allemaal binnen de weergegeven tolerantiegrenzen vallen. Drie regels zijn gekoppeld aan de omkaderde maatvermelding Ø10 g6 in het vrijgegeven tekeningfragment. De gemeten diameter was 9,9867 mm bij de grensmaten 9,9860–9,9940 mm die in de CMM-meetroutine waren geprogrammeerd (afwijkingen van −0,0060 / −0,0140 mm ten opzichte van de nominale maat van 10,0000 mm). Door de afwijking van −0,0133 mm ligt de diameter 0,7 µm boven de geprogrammeerde ondergrens: binnen tolerantie, maar dicht bij de onderzijde van die tolerantieband. De gemeten cilindriciteit was 0,0027 mm bij een maximum van 0,0100 mm. De gemeten positie ten opzichte van de referenties C | D was 0,0127 mm bij een maximum van 0,0600 mm. Deze drie gepubliceerde meetwaarden vormen een selectie uit het rapport met 12 kenmerken. Dit bewijsmateriaal onderbouwt uitsluitend dat bemonsterde onderdeel, het gekoppelde Ø10-kenmerk en het meetprogramma voor de voorzijde; het bewijst geen acceptatie van de volledige partij, conformiteit van elke tekeningmaat, Cpk, opbrengst of afwezigheid van defecten bij de overige 1.799 onderdelen.
Productiesequentie
Van hard afwerken van één onderdeel naar opspanning voor zes onderdelen en een CMM-steekproef
De gefotografeerde volgorde laat zien waar de oorspronkelijke snijstrategie een risico voor de maatvoering werd, welke variabelen bij het afwerkfrezen veranderden en wat het gepubliceerde inspectieresultaat precies onderbouwt.
‘6-up’ betekent dat zes onderdelen tegelijk in één opspanmiddel werden geklemd; het toont geen zesvoudige productietoename aan. ‘Ongeveer 20 onderdelen per frees’ is het door OUJI waargenomen geplande wisselinterval voor deze bewerking, geen garantie van Kennametal of standtijd tot bezwijken. De waarde van 51–54 HRC is een tekeningseis, geen gepubliceerde hardheidsmeting.
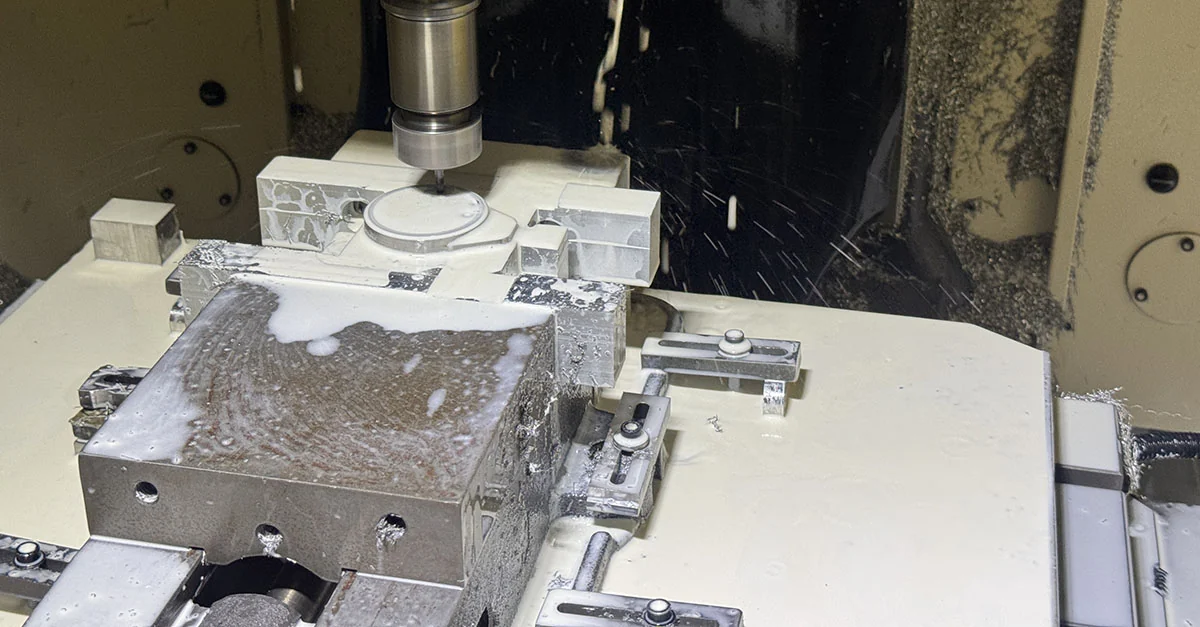
01 · Oorspronkelijke opspanning voor nabewerking
Begin met één onderdeel per FANUC-opspanning
De oorspronkelijke opspanning voor afwerkfrezen na de warmtebehandeling hield één onderdeel vast op een FANUC ROBODRILL. De foto documenteert de productieopstelling, niet het precieze moment van verspanen. In dit stadium hing de stabiliteit van de nauwkeurige nabewerking rechtstreeks samen met de toestand van de snijkant.
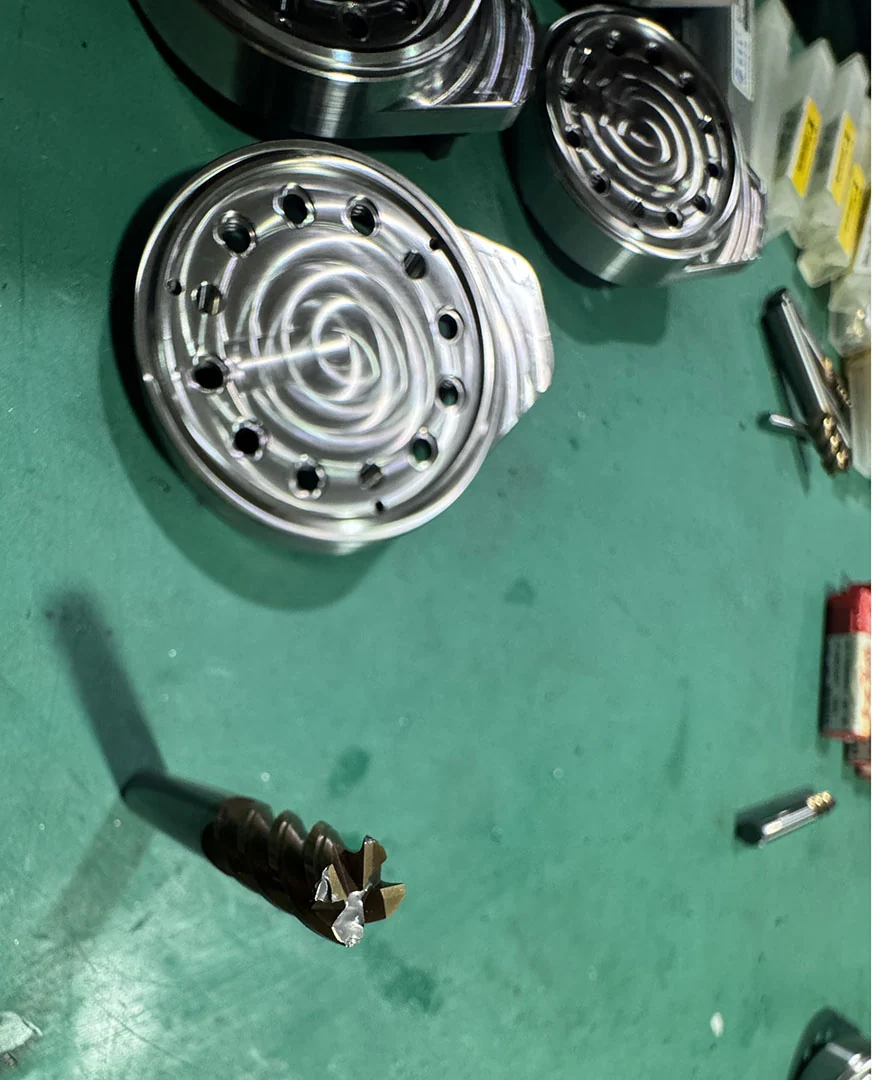
02 · Risico door snijkantbeschadiging
Stop wanneer de oorspronkelijke frees zichtbare snijkantuitbraak vertoont
De oorspronkelijke frees vertoonde duidelijke snijkantuitbraak en moest na ongeveer één onderdeel worden vervangen. OUJI behandelde deze slijtage als een probleem voor de procesbeheersing, omdat doorwerken zonder gereedschapswissel de stabiliteit van de precisiematen beïnvloedde.
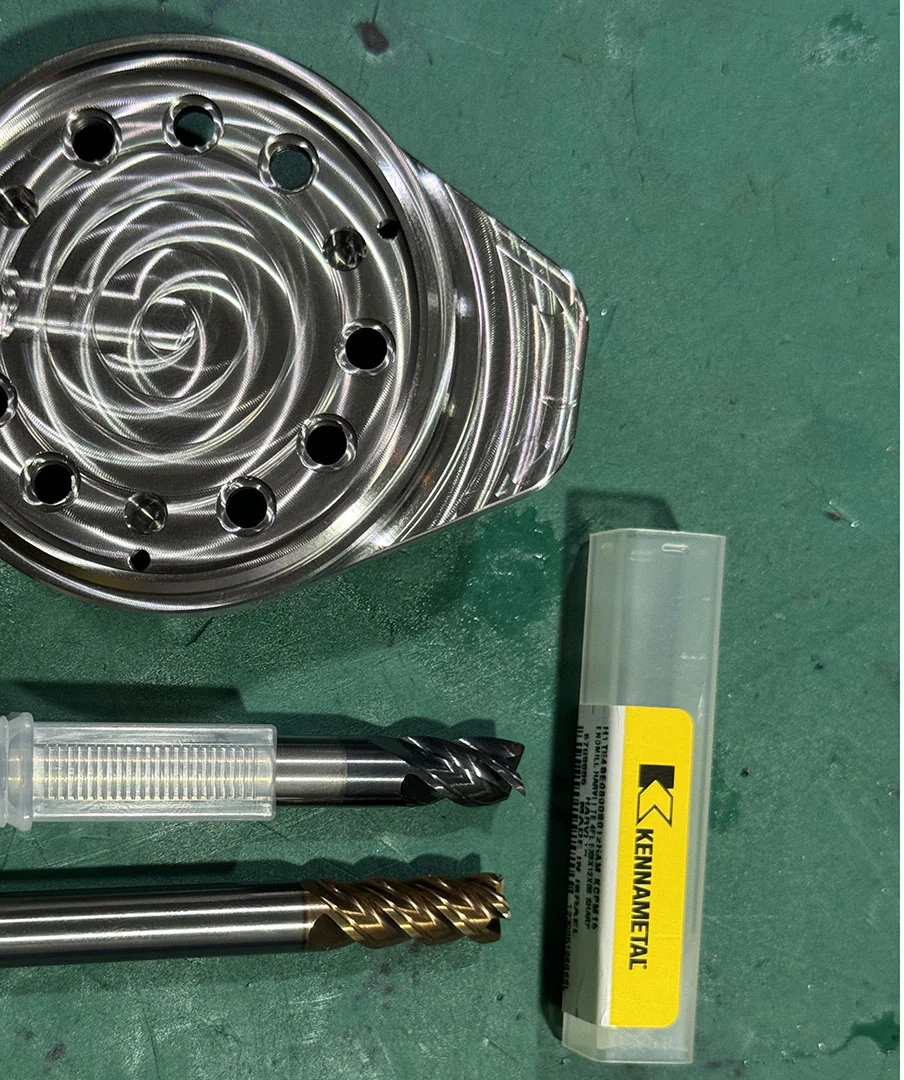
03 · Gereedschapsherziening
Schakel over op een Ø8 HARVI I TE KCPM15-eindfrees
Voor de aangepaste kritieke bewerking werd een Ø8 Kennametal HARVI I TE viersnijdende volhardmetalen eindfrees in kwaliteit KCPM15 gebruikt. Het benoemen van het werkelijk gebruikte gereedschap maakt het project traceerbaar, zonder te stellen dat dit product speciaal voor AerMet 100 is ontworpen of dat het waargenomen wisselinterval ook geldt bij een ander gereedschapspad, een andere machine of een andere materiaaltoestand.
04 · Aangepaste opspanning
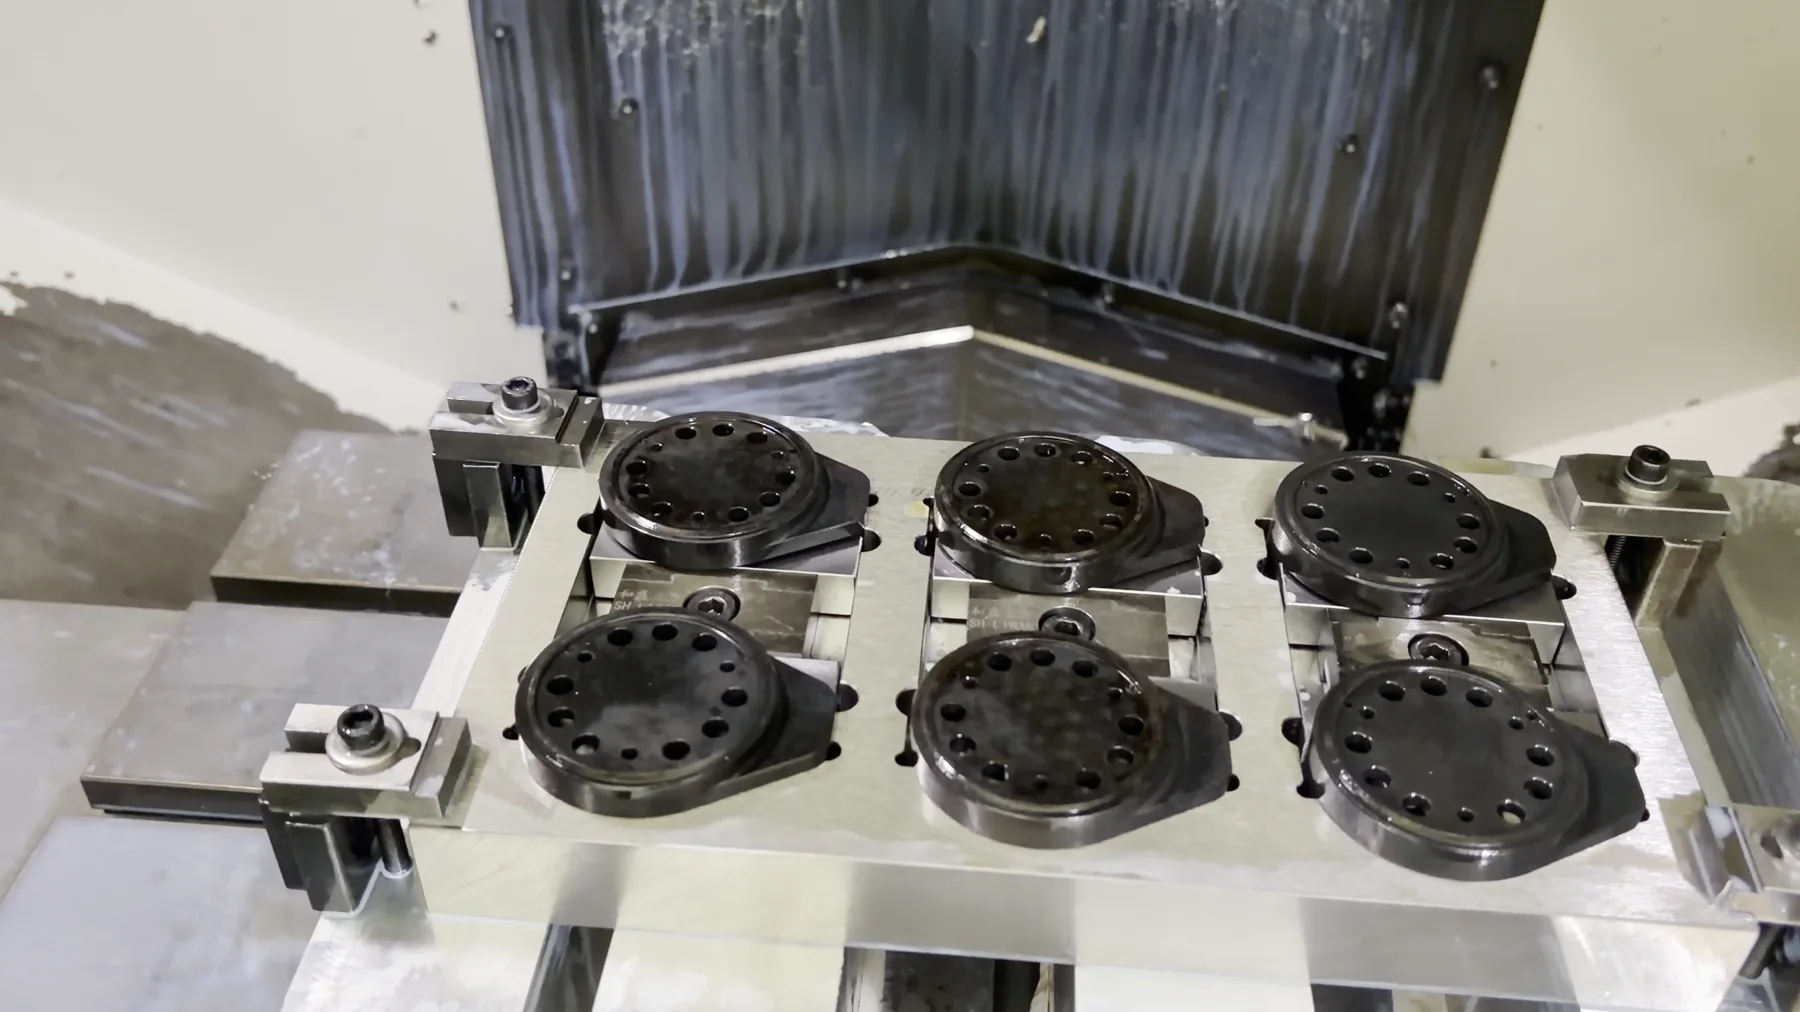
Frees zes onderdelen per Brother-opspanning af
De opstelling op het Brother-bewerkingscentrum positioneerde en klemde zes onderdelen tegelijk in plaats van één. Omdat machine, opspanning en frees samen werden gewijzigd, beschrijft deze casus het gezamenlijke resultaat van de procesaanpassing. Er wordt geen afzonderlijke productiviteitsfactor aan één wijziging toegekend.
05 · Gecontroleerde gereedschapslevensduur en afwerking
Vervang de frees na circa 20 onderdelen en rond daarna de oppervlaktebewerking af
De nieuwe frees voltooide ongeveer 20 onderdelen voordat deze volgens plan werd gewisseld. De wissel vond op dat waargenomen punt plaats, omdat langer gebruik de precisiematen beïnvloedde. Na de nabewerking werden de onderdelen met fijne staalparels volgens aanduiding 180# gestraald voor een gelijkmatig uiterlijk, gevolgd door lasermarkering. Er was geen ruwheidseis voor het gestraalde oppervlak opgegeven. De daadwerkelijke markeringsinhoud wordt niet gepubliceerd.
06 · CMM-steekproefinspectie
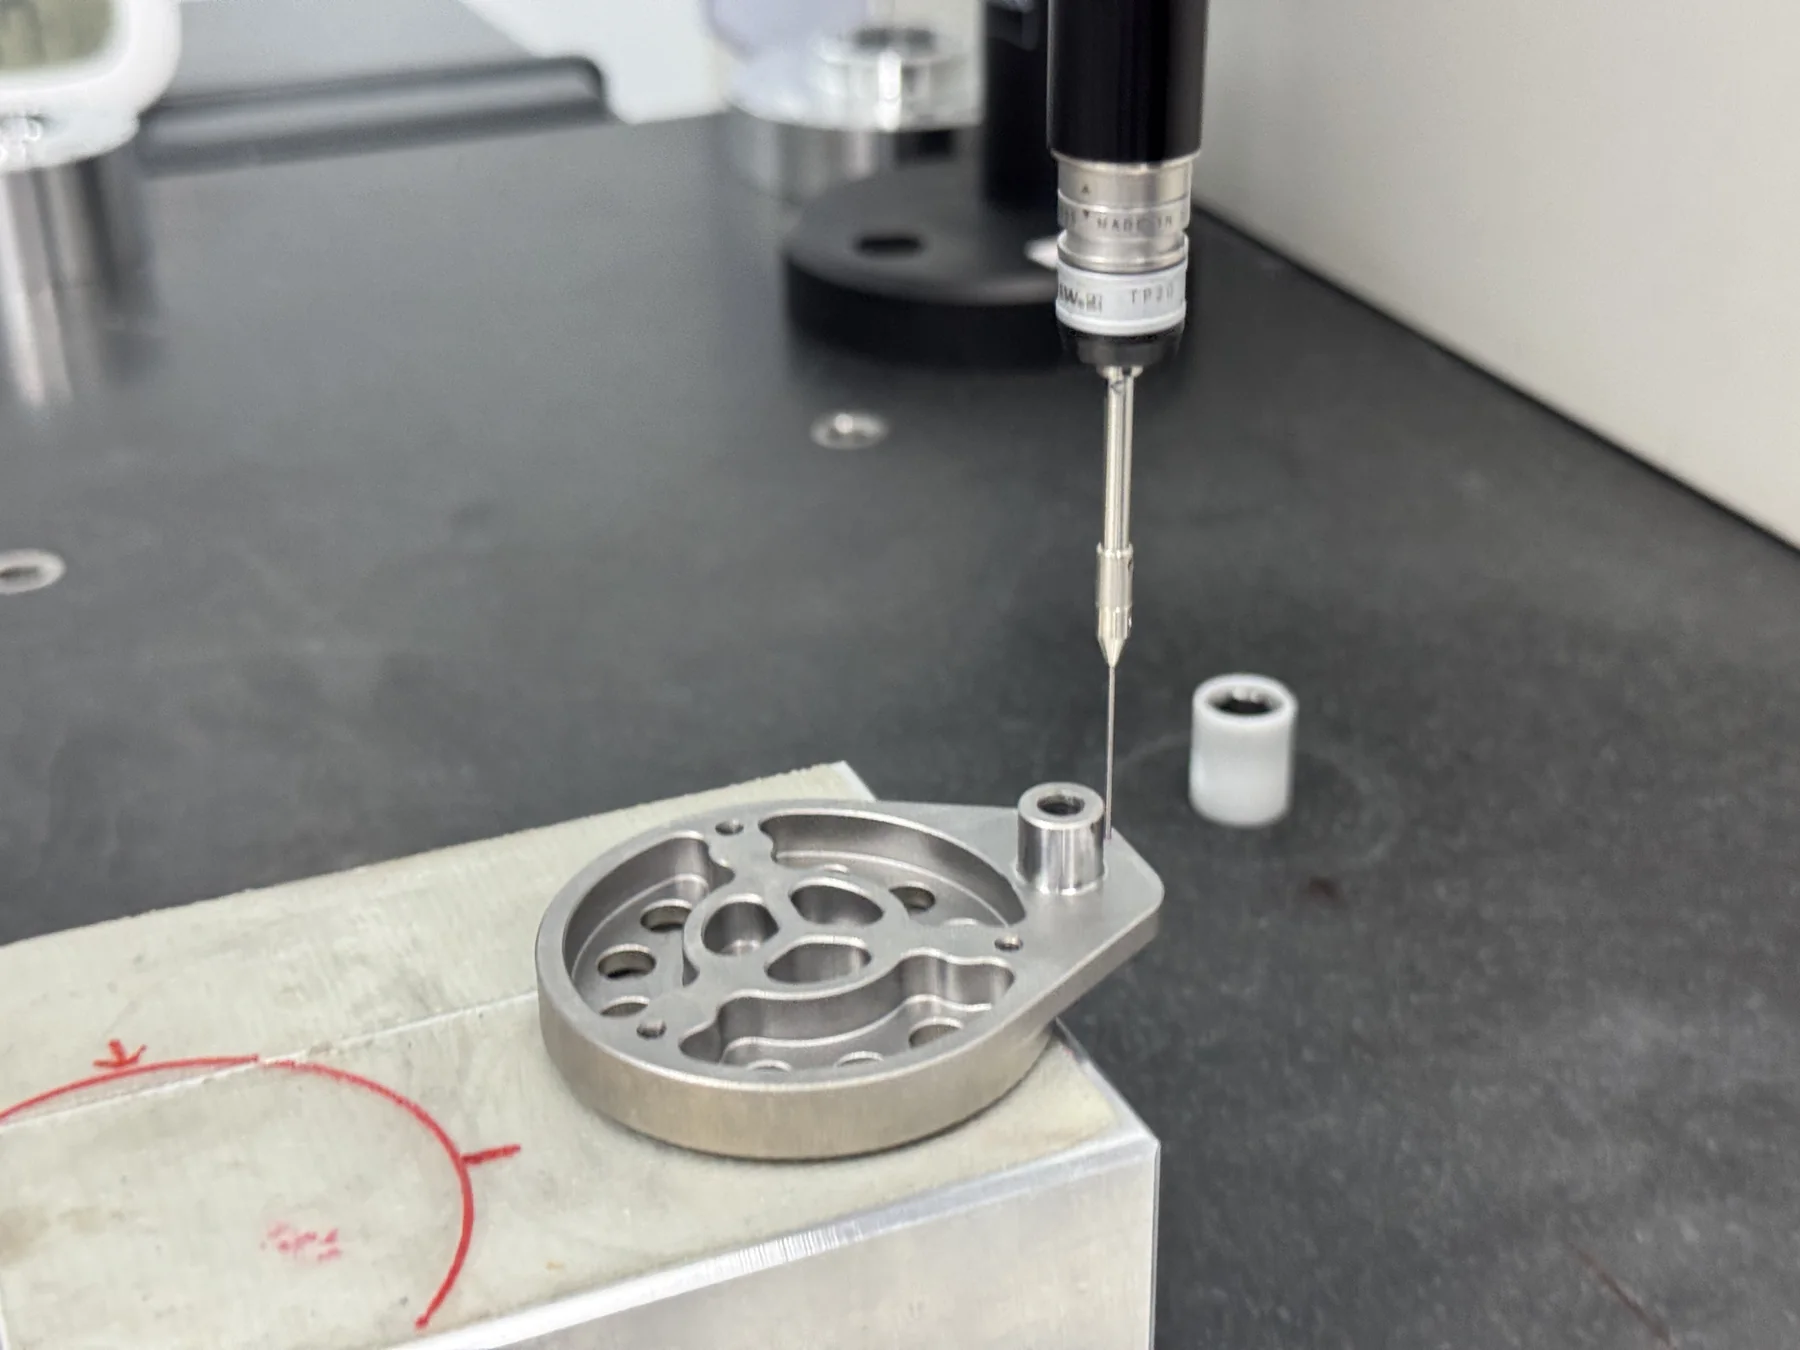
Selecteer willekeurig één afgewerkt onderdeel voor de CMM-meting
De kwaliteitscontrole van de eindproducten gebruikte steekproeven. Voor de hier getoonde controle van de afgewerkte toestand selecteerde OUJI willekeurig één voltooid onderdeel en voerde het meetprogramma voor de voorzijde uit op een ZEISS-coördinatenmeetmachine met CALYPSO.
07 · Gepubliceerd resultaat
Drie gekoppelde meetwaarden uit een rapport met 12 kenmerken publiceren
De definitief bijgesneden CALYPSO-schermafbeelding rapporteert 12 kenmerken in het meetprogramma voor de voorzijde, die allemaal binnen hun weergegeven tolerantiegrenzen vallen. Diameter, cilindriciteit en positie van het omkaderde Ø10 g6-kenmerk zijn de drie rapportregels die aan het vrijgegeven tekeningfragment zijn gekoppeld en op deze pagina worden gepubliceerd. Het bewijsmateriaal geldt alleen voor het willekeurig bemonsterde afgewerkte onderdeel en dat programma; het is geen resultaat voor de volledige partij, alle maten of statistische procesgeschiktheid.
Bronnen & technische verwijzingen
- AerMet 100 legering — Carpenter Technology
Fabrikantbron voor de AerMet 100-legeringsfamilie met hoge hardheid en sterkte. De projectspecifieke waarde van 51–54 HRC is een tekeningseis, geen waarde die uit deze pagina is afgeleid of een gepubliceerd resultaat van een hardheidsmeting.
- FANUC ROBODRILL compact bewerkingscentrum — FANUC Corporation
Fabrikantbron voor de ROBODRILL-machinefamilie. Het exacte machinemodel wordt niet vermeld; de projectopstelling voor één onderdeel is gedocumenteerd in productieregistraties en foto’s van OUJI.
- Brother SPEEDIO compacte bewerkingscentra — Brother Industries, Ltd.
Fabrikantbron voor de Brother SPEEDIO-machinefamilie. De opspanning voor zes onderdelen is een projectspecifiek opspanmiddel van OUJI, geen standaardmachinespecificatie.
- Kennametal HARVI-portfolio selectiegids — Kennametal Inc.
Fabrikantbron voor de familie van viersnijdende HARVI I TE volhardmetalen eindfrezen en de kwaliteit KCPM15. De keuze voor Ø8 en het wisselinterval van ongeveer 20 onderdelen komen uit dit project; de gids wordt niet gepresenteerd als een garantie voor AerMet 100.
- ZEISS CALYPSO meetsoftware — Carl Zeiss Industrial Metrology
Fabrikantreferentie voor de CMM-software die zichtbaar is in het inspectiebewijsmateriaal. Het rapport met 12 kenmerken en de drie gekoppelde meetwaarden komen uit de geanonimiseerde projectschermafbeelding en gelden uitsluitend voor de gepubliceerde inspectiescope van dat ene onderdeel.
Heeft u een projectspecifieke vraag?