Een afwerking kan de corrosiebestendigheid, slijtvastheid, geleidbaarheid, reinheid of het uiterlijk verbeteren—maar het kan ook afmetingen veranderen en cosmetische variatie benadrukken. De juiste keuze begint met de taak die het oppervlak moet vervullen, niet met de naam van het proces.
Kies de afwerking eerst op basis van de operationele vereisten, bevestig daarna de coatingdikte, afplakken en de afmetingen die van toepassing zijn na afwerking. Degene die het onderdeel afwerkt—intern of bij een partner—moet u een echte dikteverificatie kunnen tonen, niet alleen een getal noemen.
01
Begin met wat de afwerking moet doen
Vermeld de primaire vereiste voordat een proces wordt genoemd. Corrosiebescherming kan anodiseren, passiveren, galvaniseren of conversielaagcoating suggereren, afhankelijk van het basismateriaal. Slijtvastheidsoppervlakken kunnen een hardere behandeling nodig hebben, terwijl elektrische contacten gecontroleerde geleidbaarheid en selectieve afscherming kunnen vereisen.
Specificeer het uiterlijk afzonderlijk van de bescherming. Gewenste kleur, glans, zichtbare slijprichting, contactsporen van het ophangrek en toegestane tintverschillen beïnvloeden de planning van de afwerkingsleverancier.
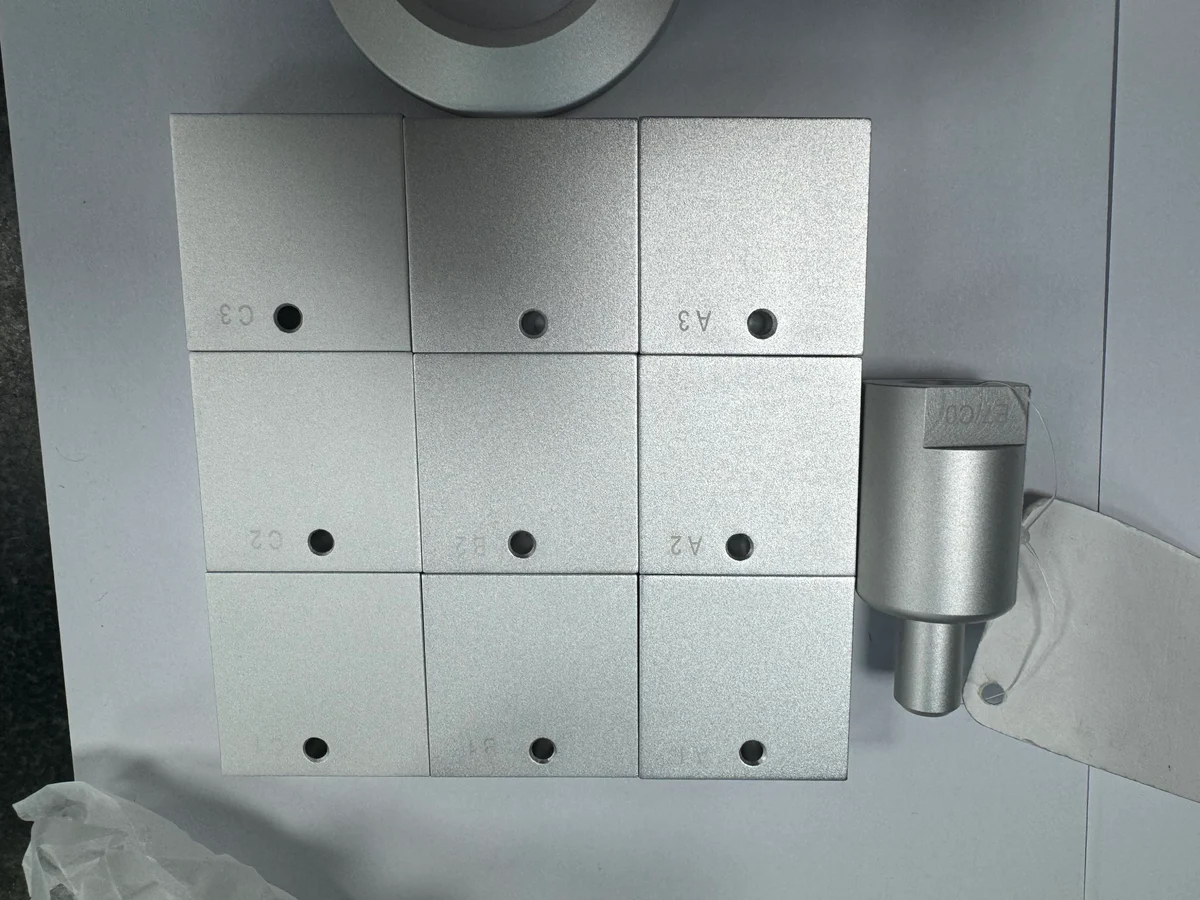
Bekijk hoe de bewerking het zichtbare oppervlak in een OUJI-project beïnvloedde: gelijkmatige bewerkingssporen en glans bij aluminium 5083.
02
Stem de afwerking af op uw materiaal
Aluminium wordt vaak geanodiseerd voor corrosiebestendigheid en uiterlijk. Roestvrij staal wordt vaak gepassiveerd om een schoon beschermend oppervlak te herstellen na het bewerken. Koolstofstaal, messing en koper worden vaker geplateerd, waarbij geleidbaarheid of slijtvastheid de drijfveer is in plaats van alleen het uiterlijk.
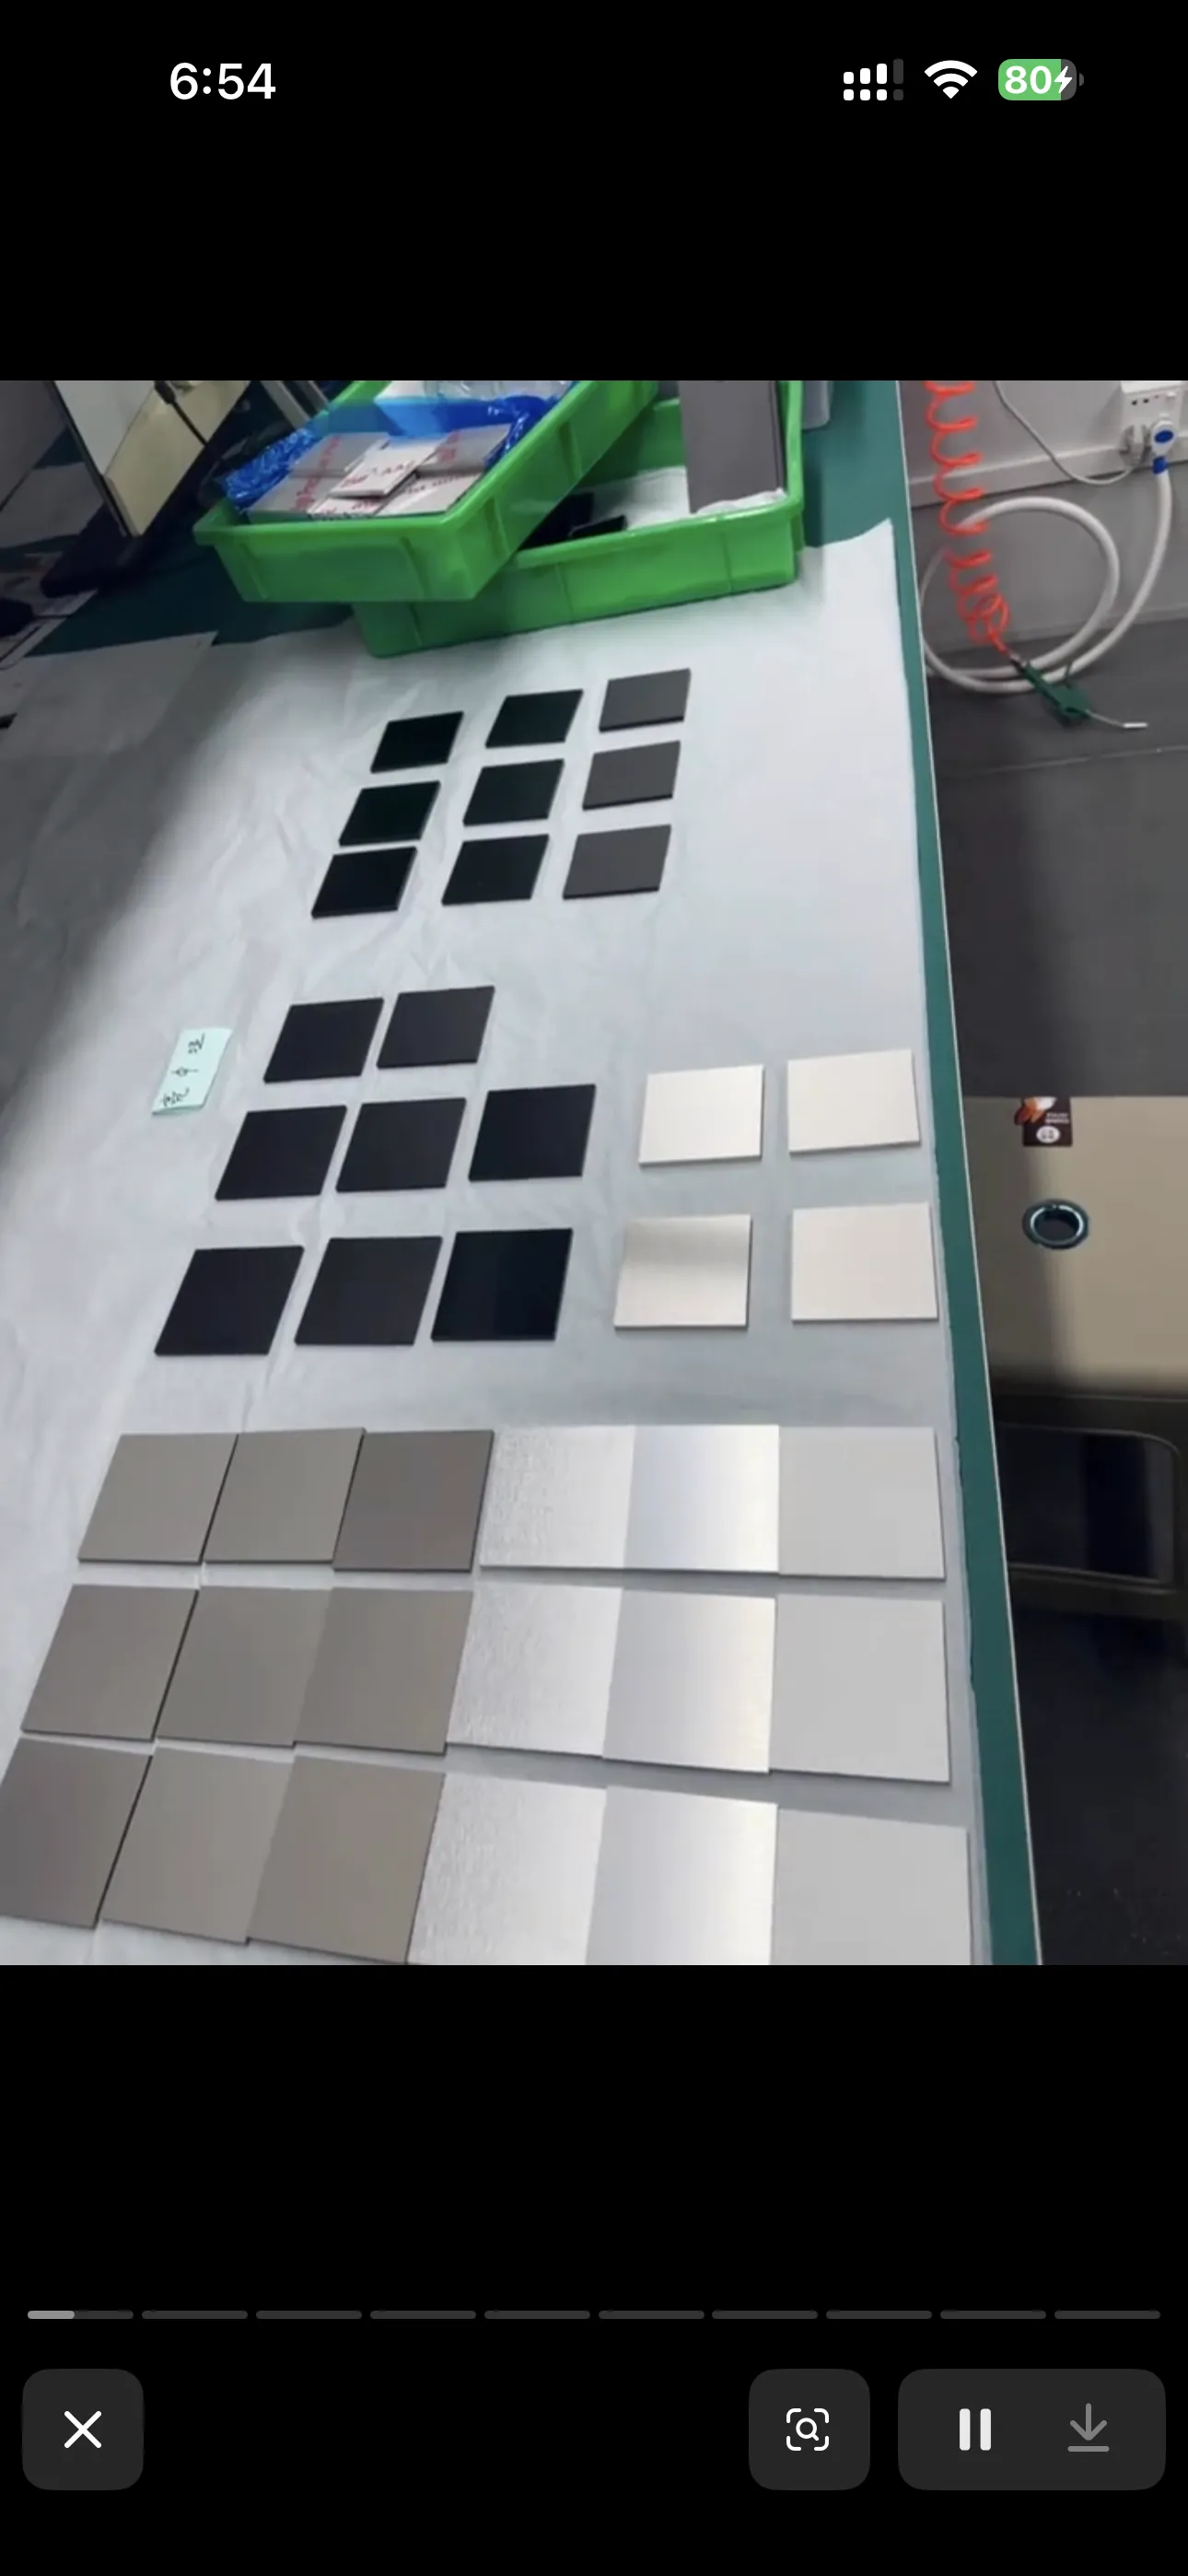
Kleur is geen vast gegeven: zij wordt afgestemd op een fysiek monster, niet op een naam. Een geschikte afwerkingspartner moet een stalenbord als dit met u kunnen doornemen voordat een kleur voor een productiepartij wordt toegezegd.
- Anodiseren: Type II conventioneel, Type III harde anodisatie inclusief hard zwart of hard wit
- Galvaniseren: zink, nikkel, chroom, goud en zilver
- Passivatie voor roestvrij staal
- Mechanische afwerkingen: parelstralen, borstelen en polijsten
03
Weet welke maten veranderen
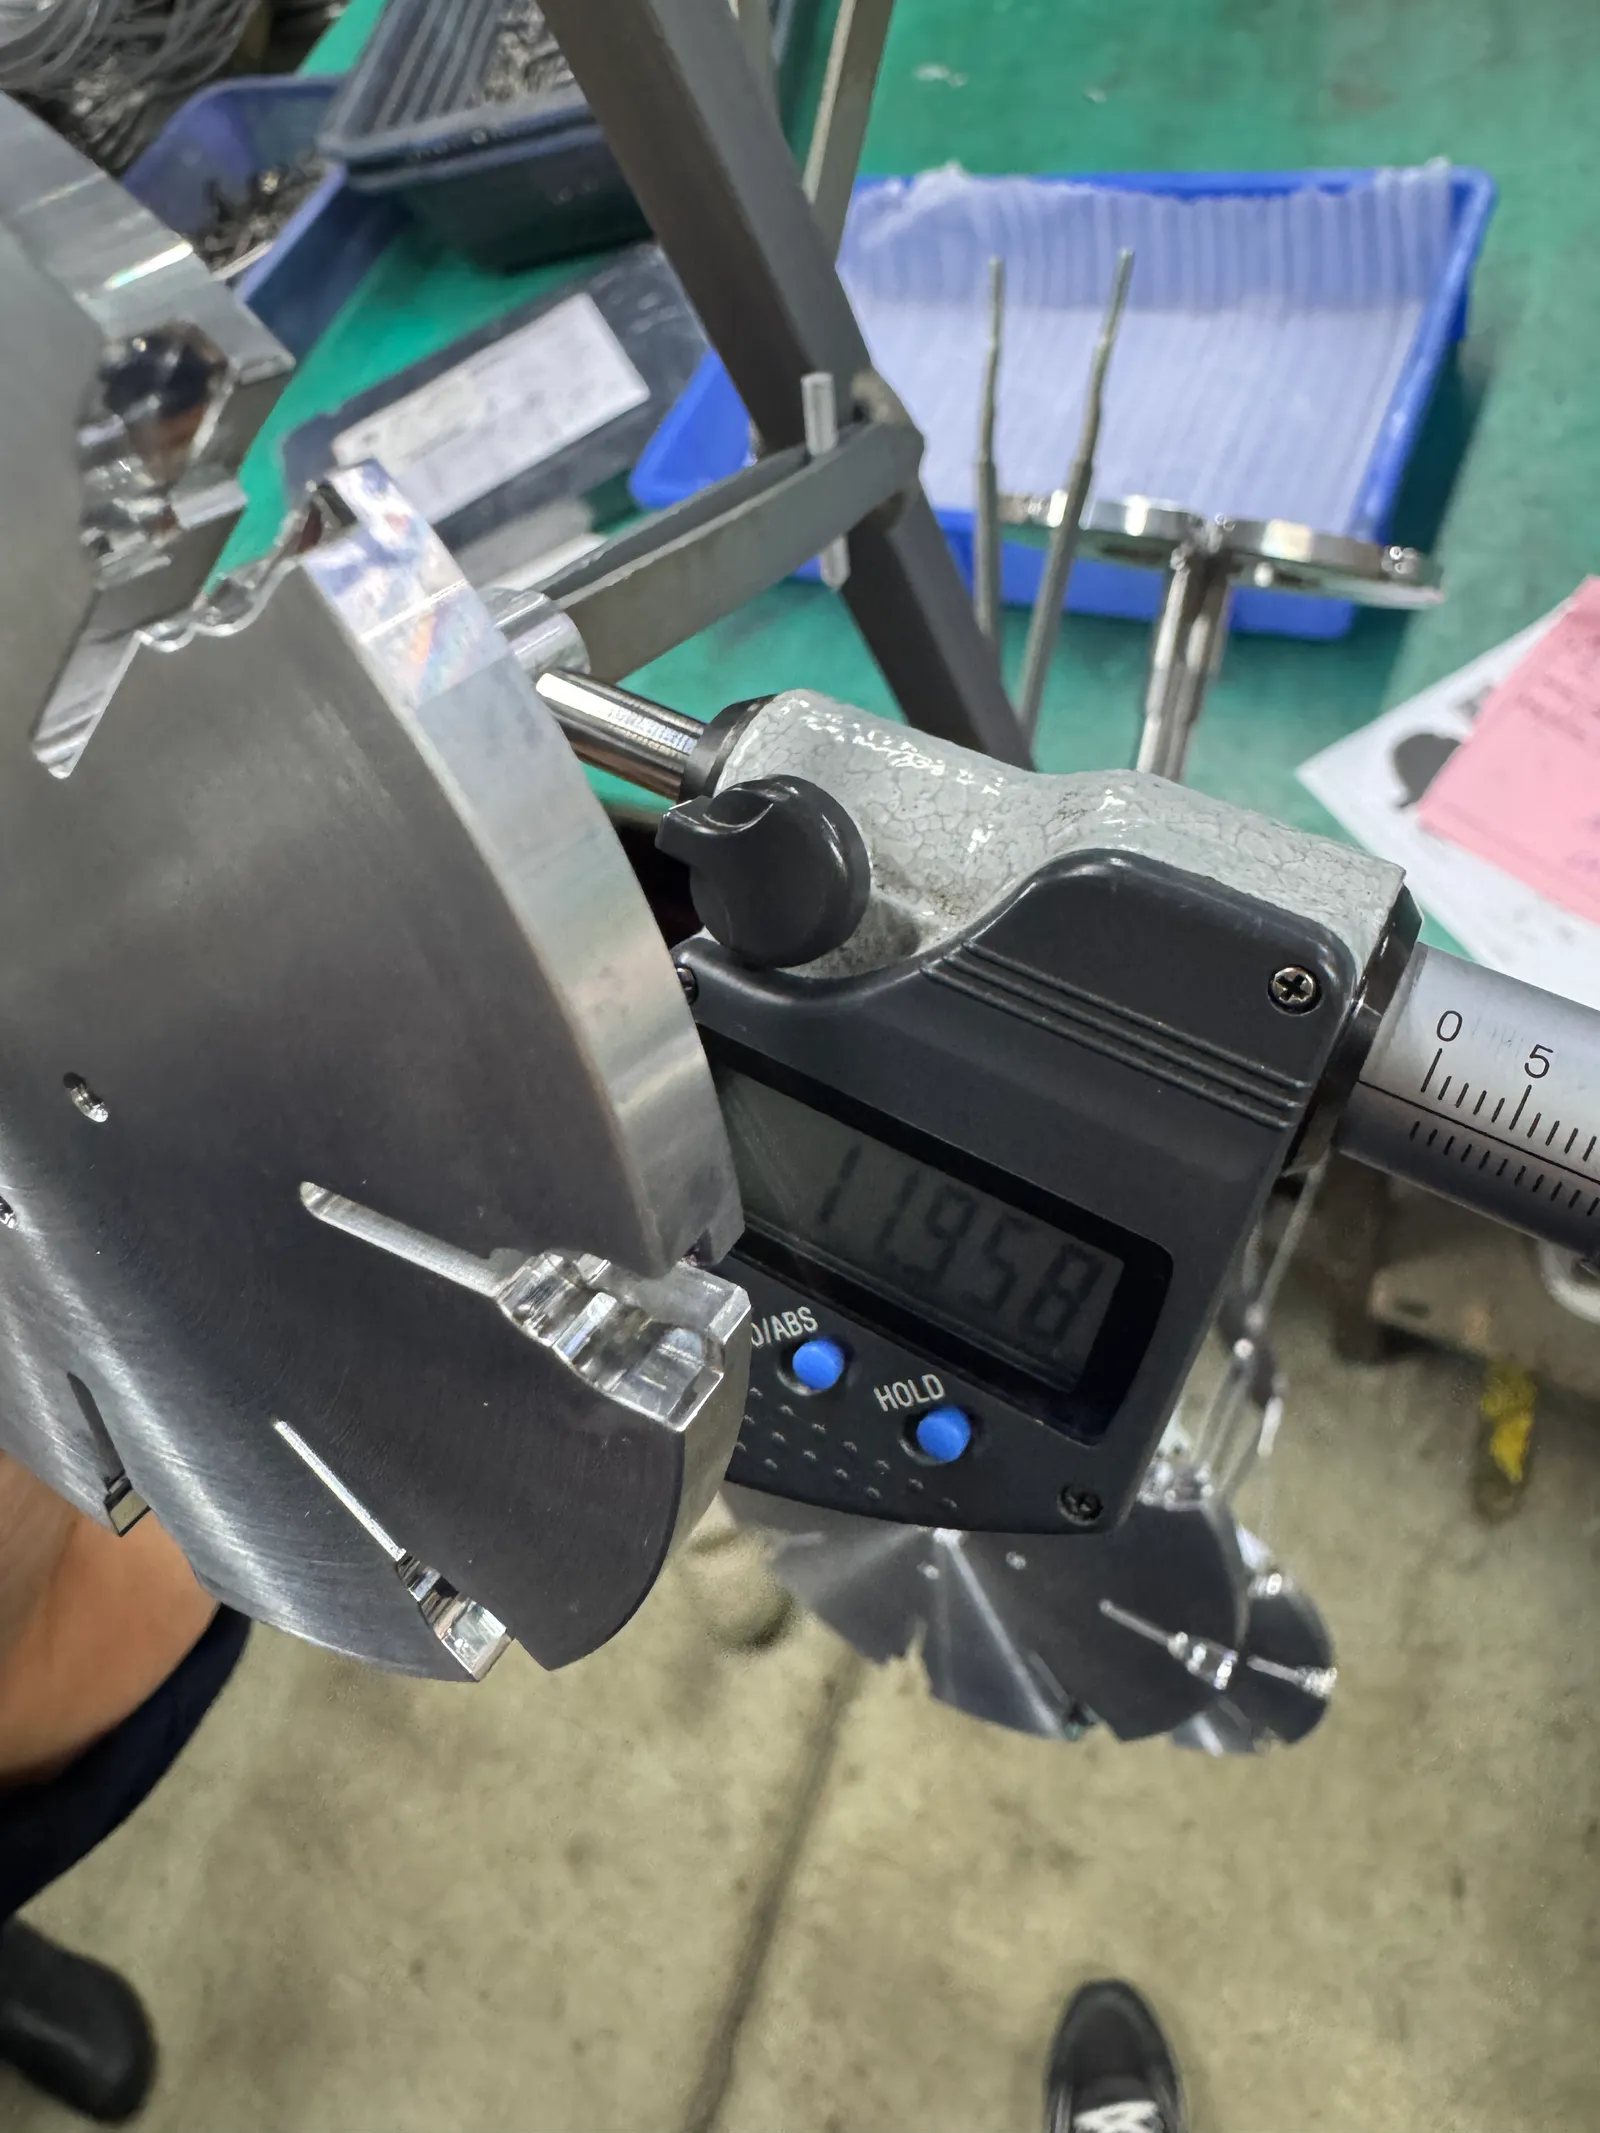
Coatings voegen meetbare dikte toe. De bewerkingstoegift moet daarom vóór het verspanen worden gepland, niet achteraf worden ontdekt. Vraag volgens welke norm het afwerkingsproces wordt beheerst. Bij ons is dat MIL-PRF-8625, de Amerikaanse militaire prestatiespecificatie voor anodische coatings, met een bovengrens van 60 µm voor onze dikste hardanodiseerlaag. Vraag ook inspectierapporten die de werkelijk aangebrachte laag bevestigen, niet alleen een specificatieblad.
Een goed proces stopt ook niet bij een enkele meting achteraf. De groeisnelheid van de coating kan worden berekend op basis van de chemische badverhoudingen en de toename van de dikte in de loop van de tijd, zodat de tolerantie de werkelijke procesconditie weerspiegelt, niet een vast handboekcijfer.
Kleine kenmerken vereisen bijzondere aandacht. Holtes, dwarsgaten en andere nauwe interne geometrieën kunnen coating vasthouden of ongelijkmatig opbouwen, dus deze moeten specifiek worden gecontroleerd en afgeschermd, in plaats van het hele onderdeel als één uniforme oppervlakte te behandelen.
- Identificeer oppervlakken die elektrisch geleidbaar moeten blijven
- Markeer schroefdraad, boringen en contactvlakken die afdekking vereisen
- Definieer cosmetische klasse en de oppervlakken die zichtbaar zijn in de assemblage.
04
Wat te specificeren op de tekening of RFQ
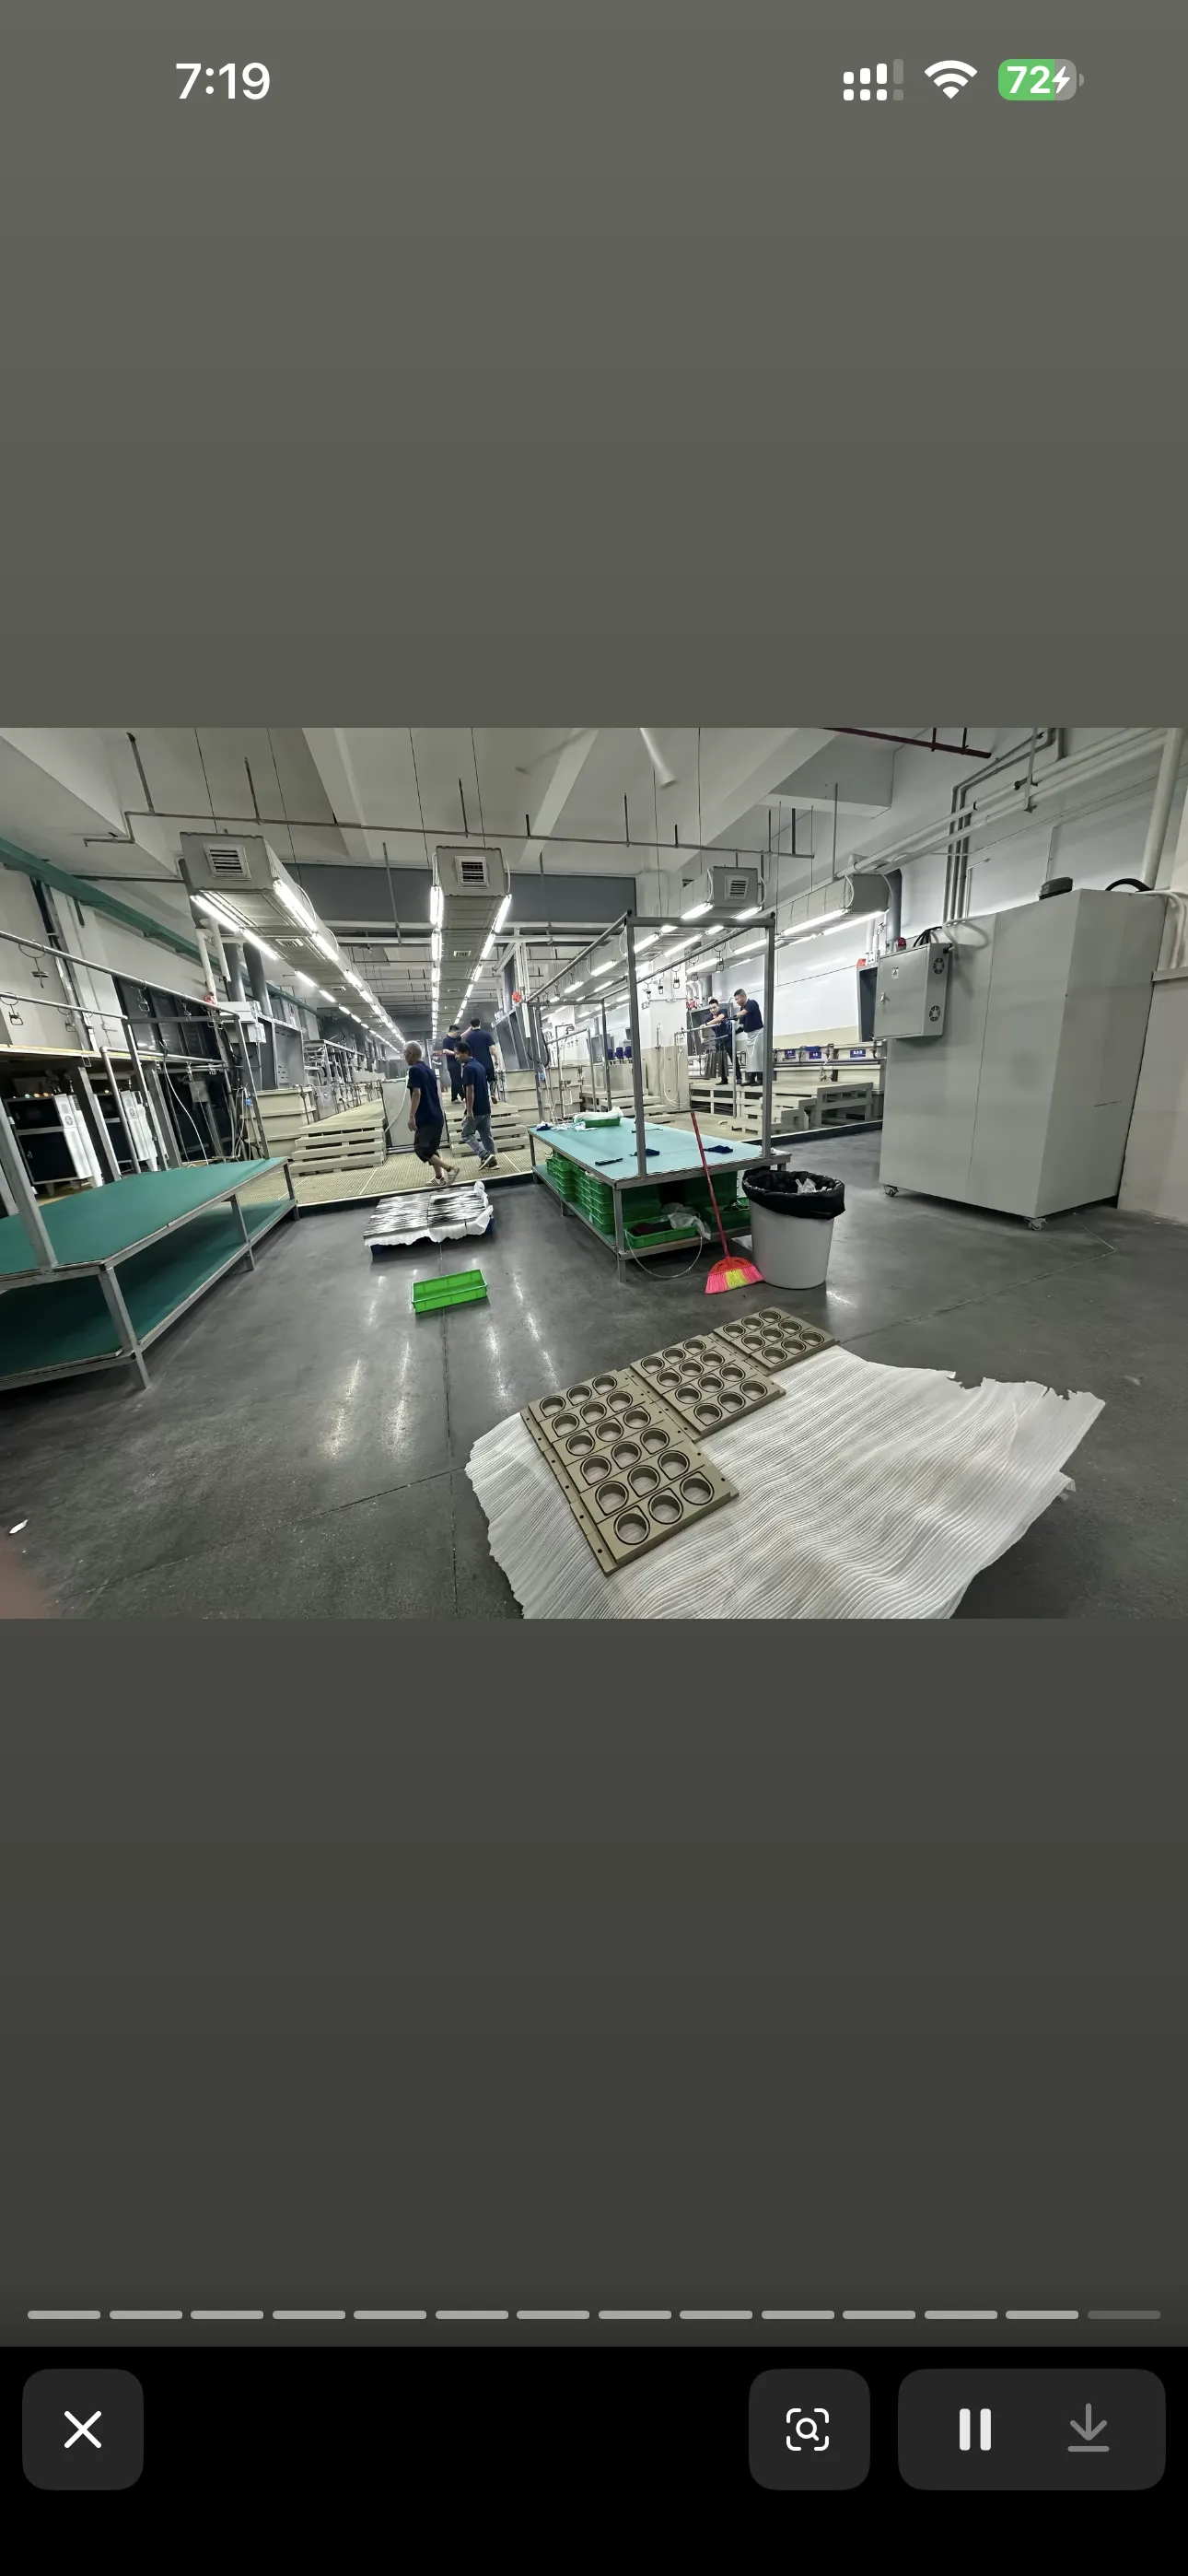
Een bruikbare afwerkingsaanduiding vermeldt het proces, de toepasselijke norm, type of klasse, eventuele kleur, het diktebereik, af te schermen zones en vereiste tests of inspectierapporten. Vraag ook naar de doorlooptijd. Ter referentie: standaard anodiseren duurt doorgaans ongeveer één dag en hardanodiseren ongeveer twee dagen, nadat de eisen zijn bevestigd.
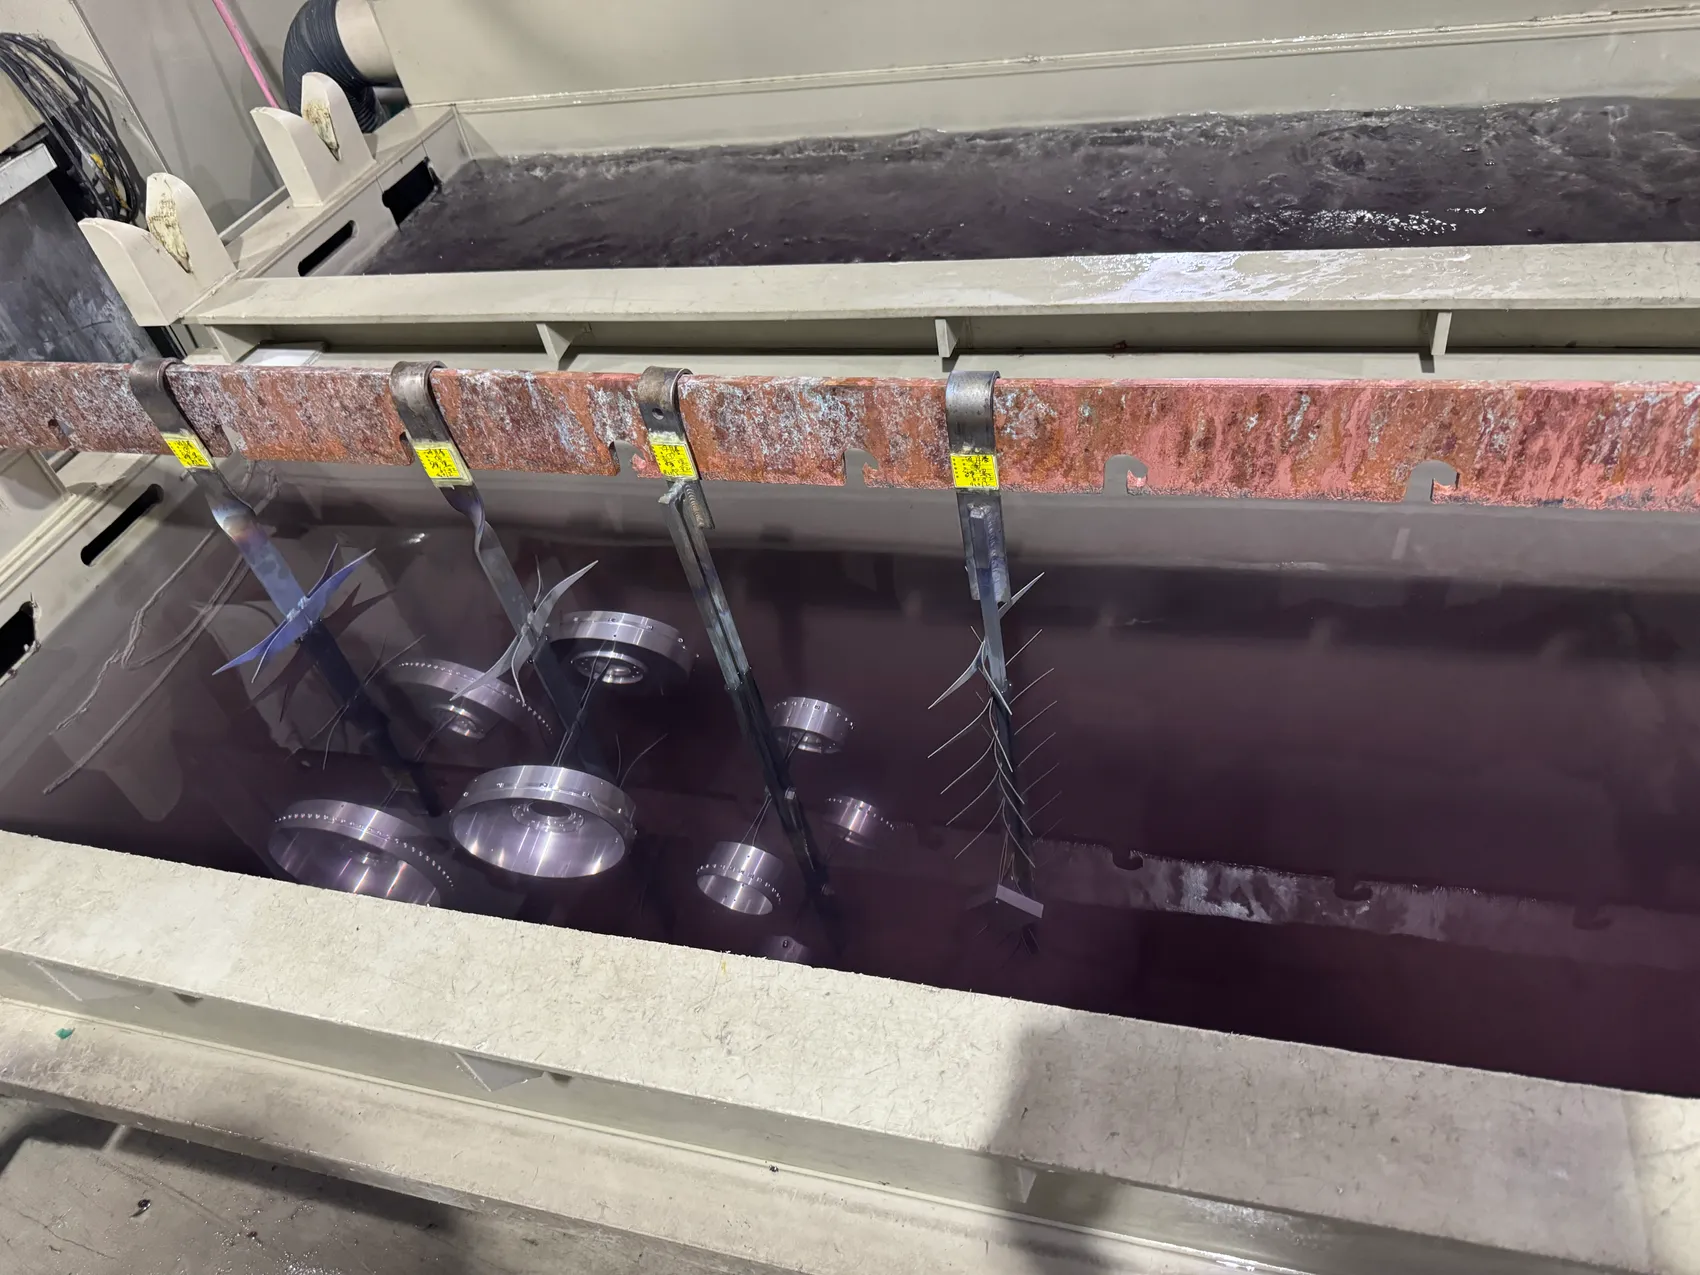
Het is ook de moeite waard om te vragen hoe een leverancier uw werk traceerbaar houdt zodra het vertrekt voor afwerking. De meeste CNC-bedrijven hebben hun eigen veredelings- of anodisatie-lijnen niet—OUJI ook niet; wij sturen onderdelen naar afwerkingspartners die geselecteerd zijn voor het vereiste proces en beheren de overdracht via een gedocumenteerde werkorder, tekeningrevisie, afwerkspecificatie en vereiste inspectierecords. Die records stellen een vraag over een zending in staat om terug te worden getraceerd naar de oorspronkelijke vereiste, ongeacht wie het proces uitvoert.