Una finitura può migliorare la resistenza alla corrosione e all’usura, la conducibilità, la pulizia o l’aspetto, ma può anche modificare le dimensioni ed evidenziare variazioni estetiche. La scelta corretta parte dalla funzione della superficie, non dal nome del processo.
Scegliete prima la finitura in base ai requisiti di esercizio, poi confermate lo spessore del rivestimento, le mascherature e le quote da rispettare dopo la finitura. Chi esegue il trattamento, internamente o presso un partner, deve potervi mostrare una verifica effettiva dello spessore, oltre a indicarvi un valore.
01
Partite dalla funzione della finitura
Definite il requisito principale prima di scegliere il processo. Per la protezione dalla corrosione possono essere indicati anodizzazione, passivazione, placcatura o rivestimenti di conversione, a seconda del materiale di base. Le superfici soggette a usura possono richiedere un trattamento più duro, mentre i contatti elettrici possono necessitare di conducibilità controllata e mascheratura selettiva.
Specificate l’aspetto separatamente dalla protezione. Colore desiderato, brillantezza, direzione visibile della satinatura, segni di aggancio al telaio e variazioni di tonalità ammesse influiscono sulla pianificazione del lavoro del fornitore di finiture.
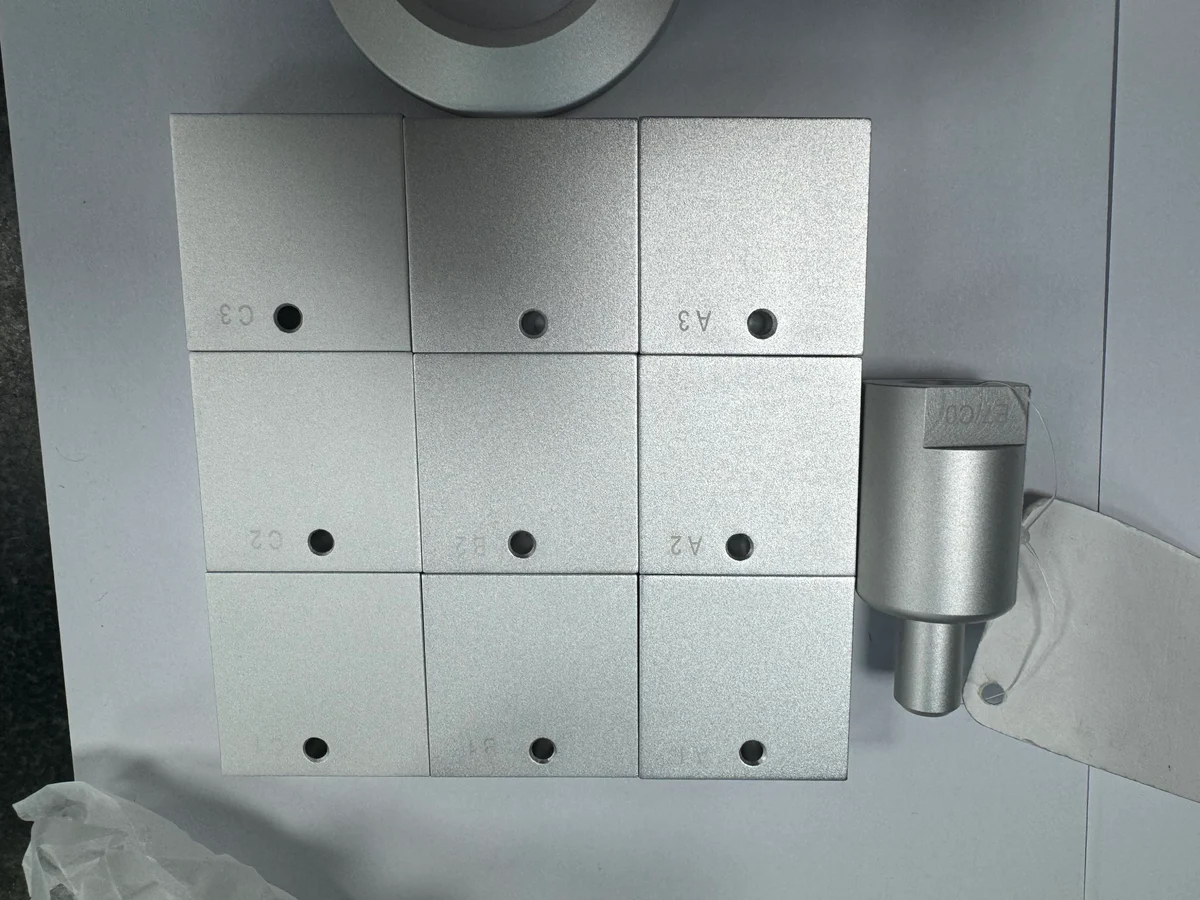
Come la lavorazione ha influito sulla superficie visibile in un progetto OUJI: uniformità dei segni di lavorazione e della brillantezza nell’alluminio 5083.
02
Scegliete una finitura compatibile con il materiale
L'alluminio viene comunemente anodizzato per la resistenza alla corrosione e l'aspetto estetico. L'acciaio inox viene spesso passivato per ripristinare una superficie protettiva pulita dopo la lavorazione. L'acciaio al carbonio, l'ottone e il rame vengono più spesso placcati, dove la conduttività o la resistenza all'usura sono il fattore determinante piuttosto che solo l'aspetto.
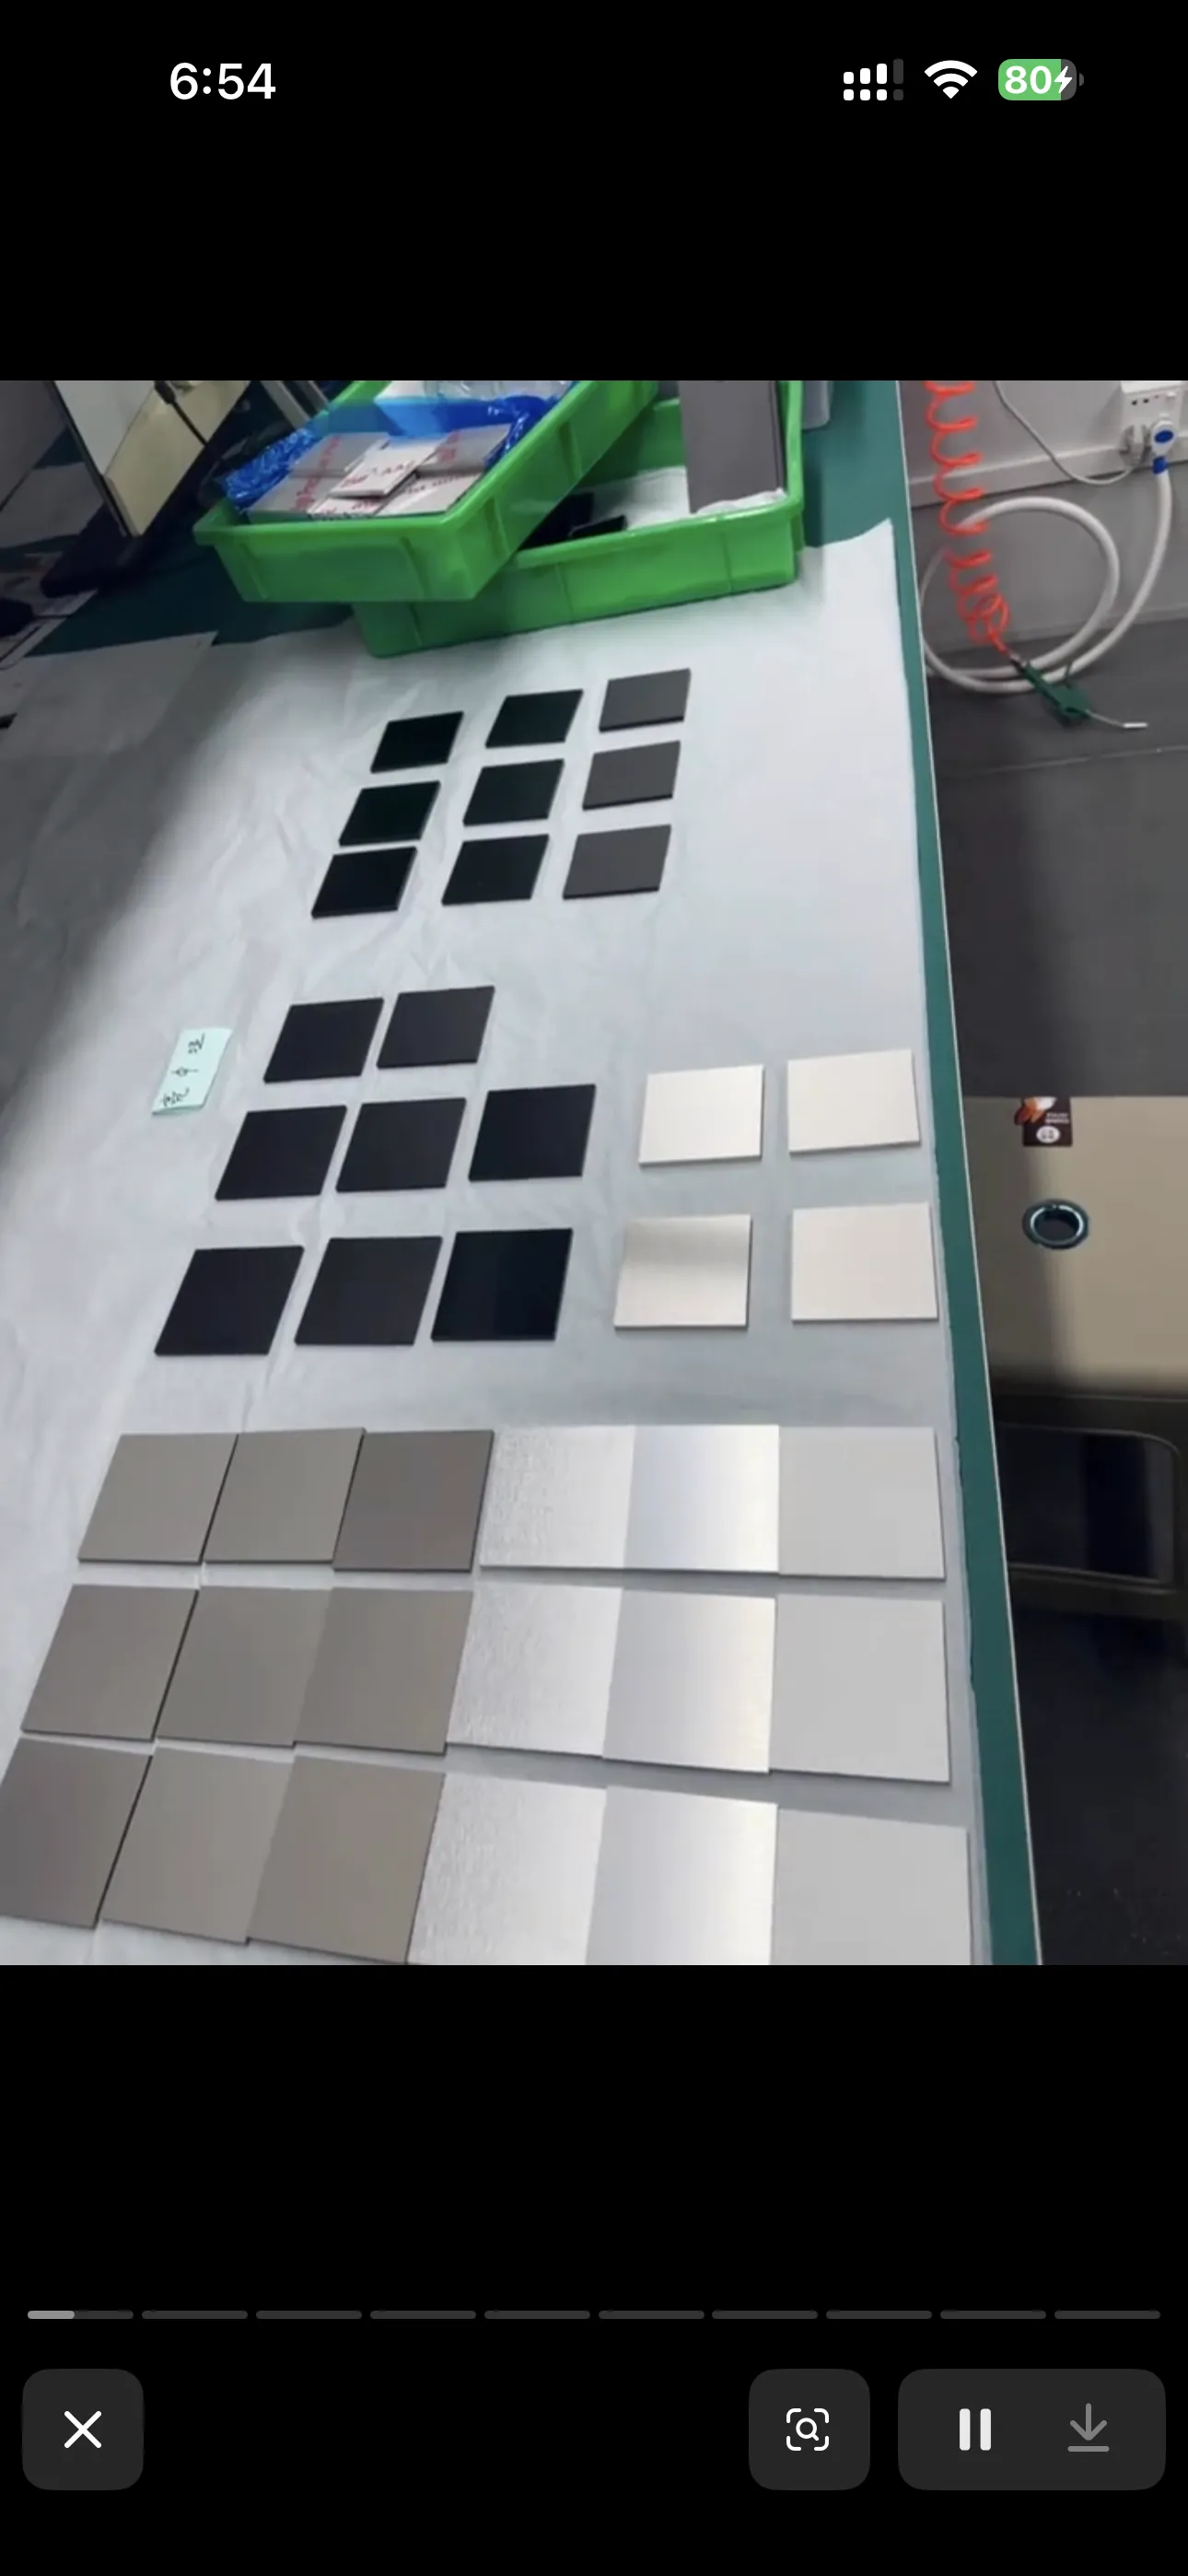
Il colore non è un risultato fisso: viene confrontato con un campione fisico, non soltanto con un nome. Un partner di finitura affidabile dovrebbe illustrarvi un campionario come questo prima di concordare il colore di un lotto reale.
- Anodizzazione: convenzionale di tipo II e dura di tipo III, comprese le finiture dure nere o bianche
- Placcatura: zinco, nichel, cromo, oro e argento
- Passivazione per acciaio inossidabile
- Finiture meccaniche: sabbiatura con microsfere, spazzolatura e lucidatura
03
Valutate le variazioni dimensionali
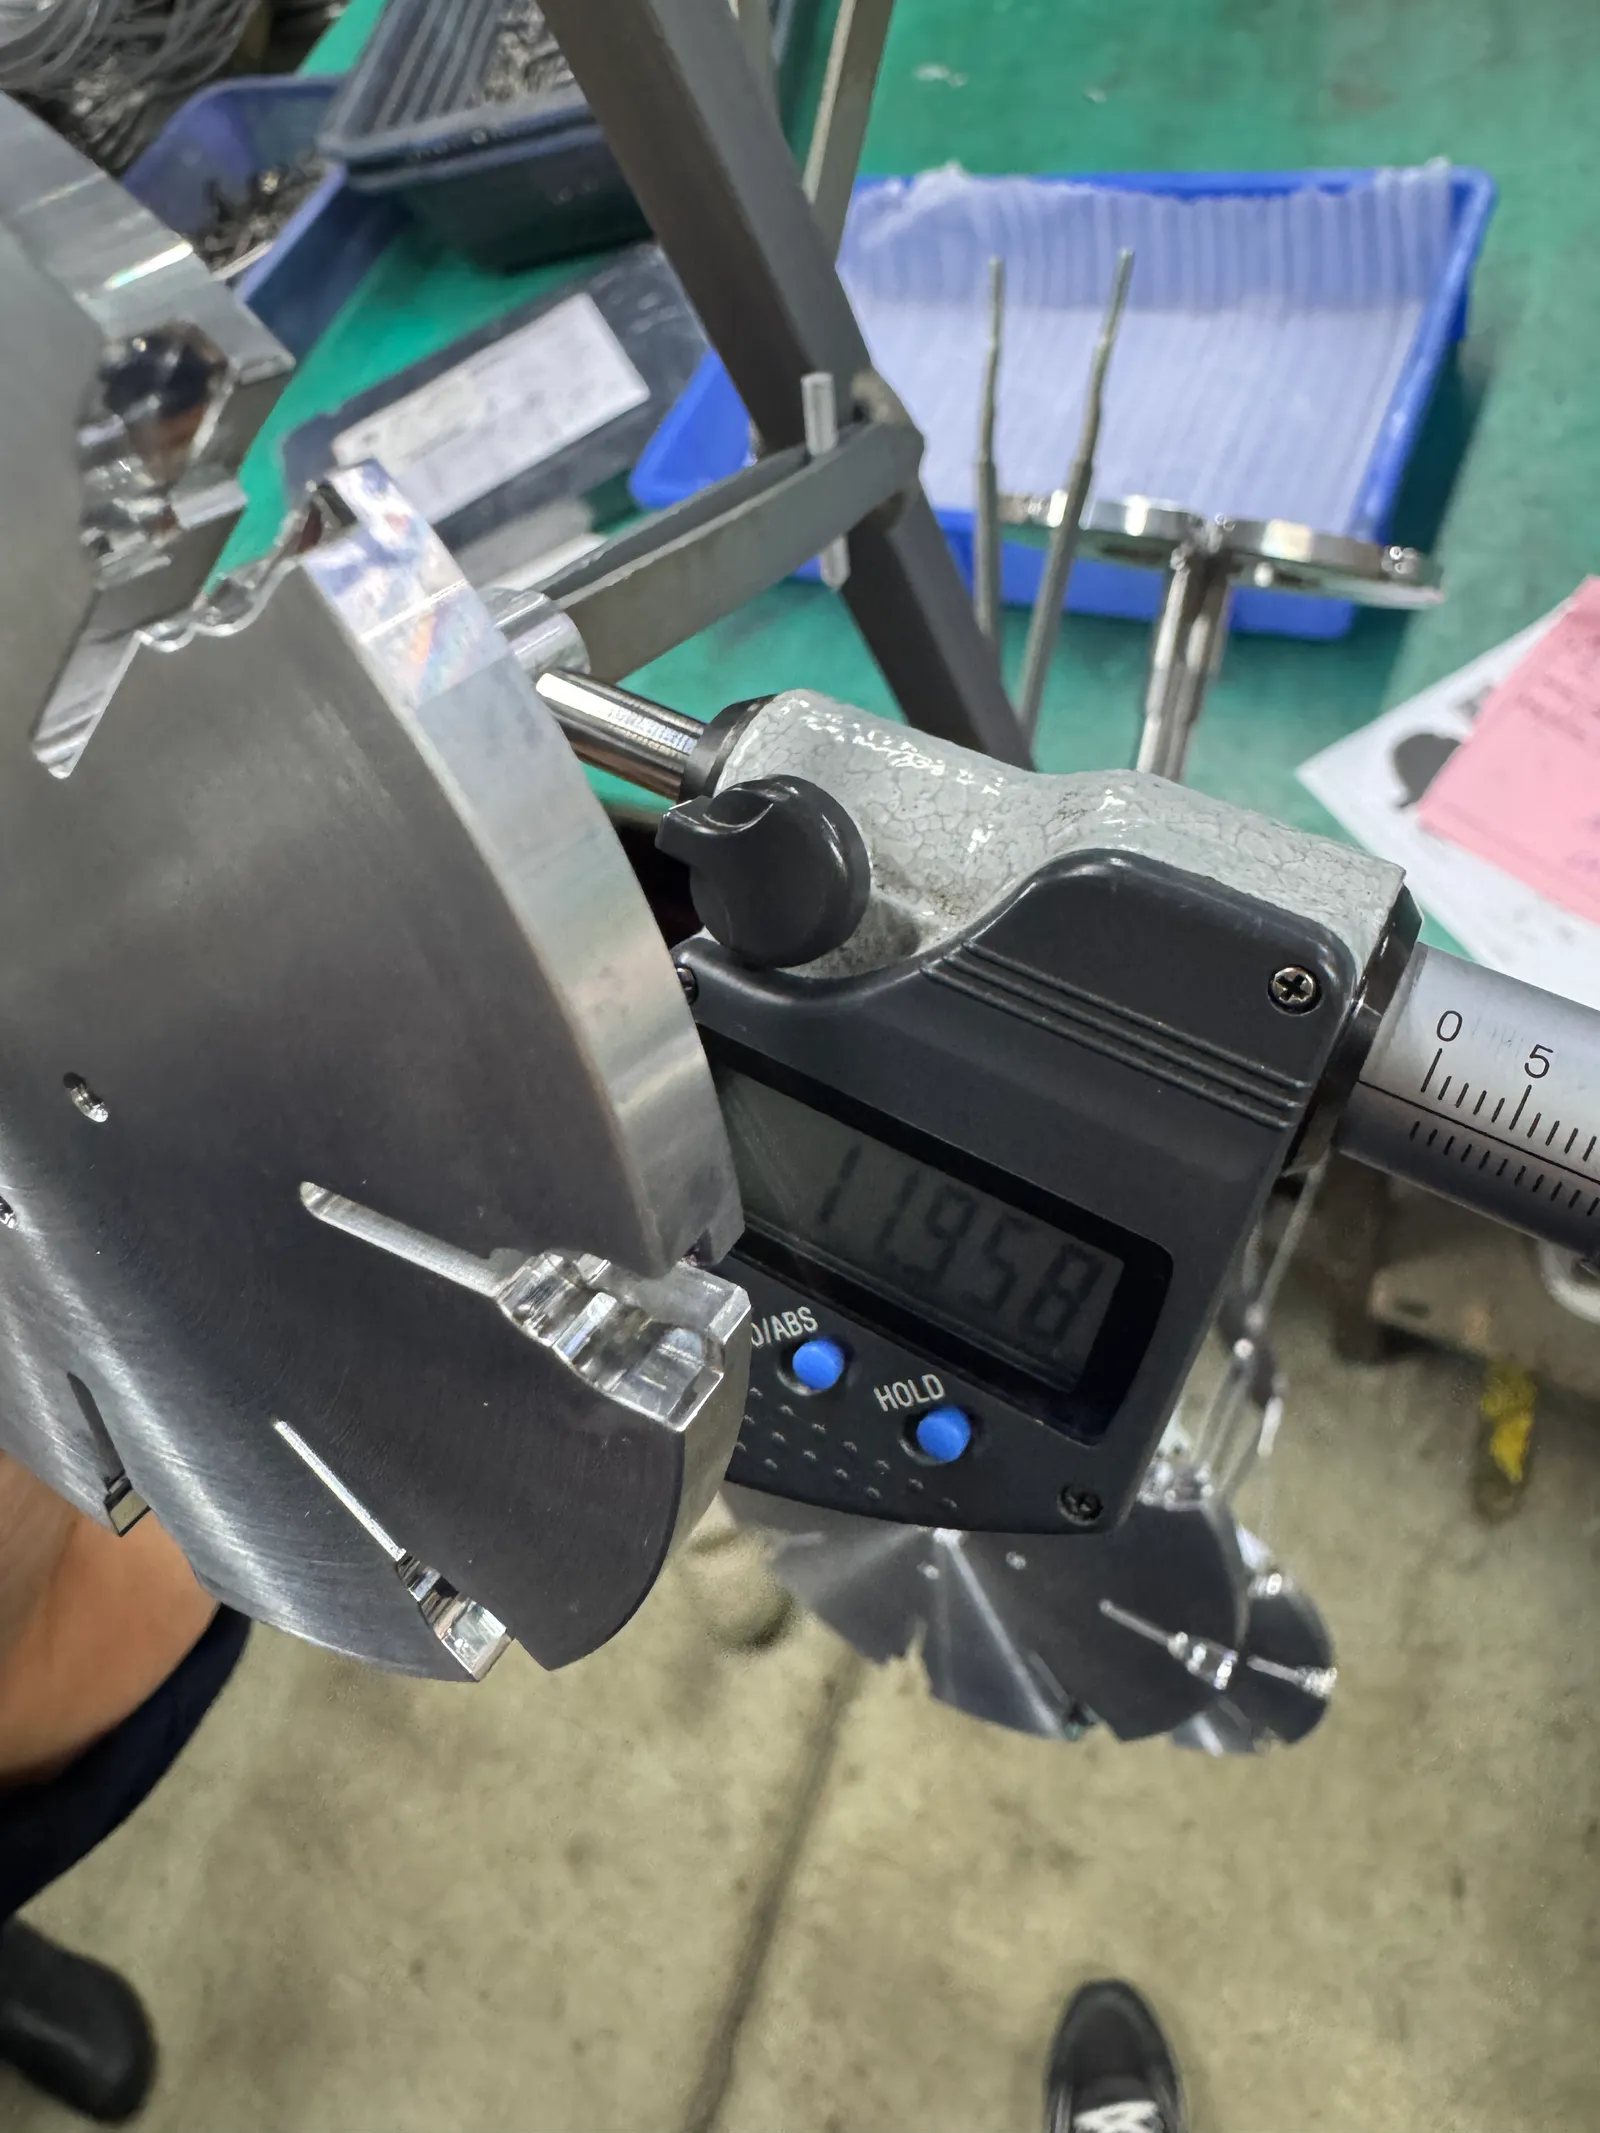
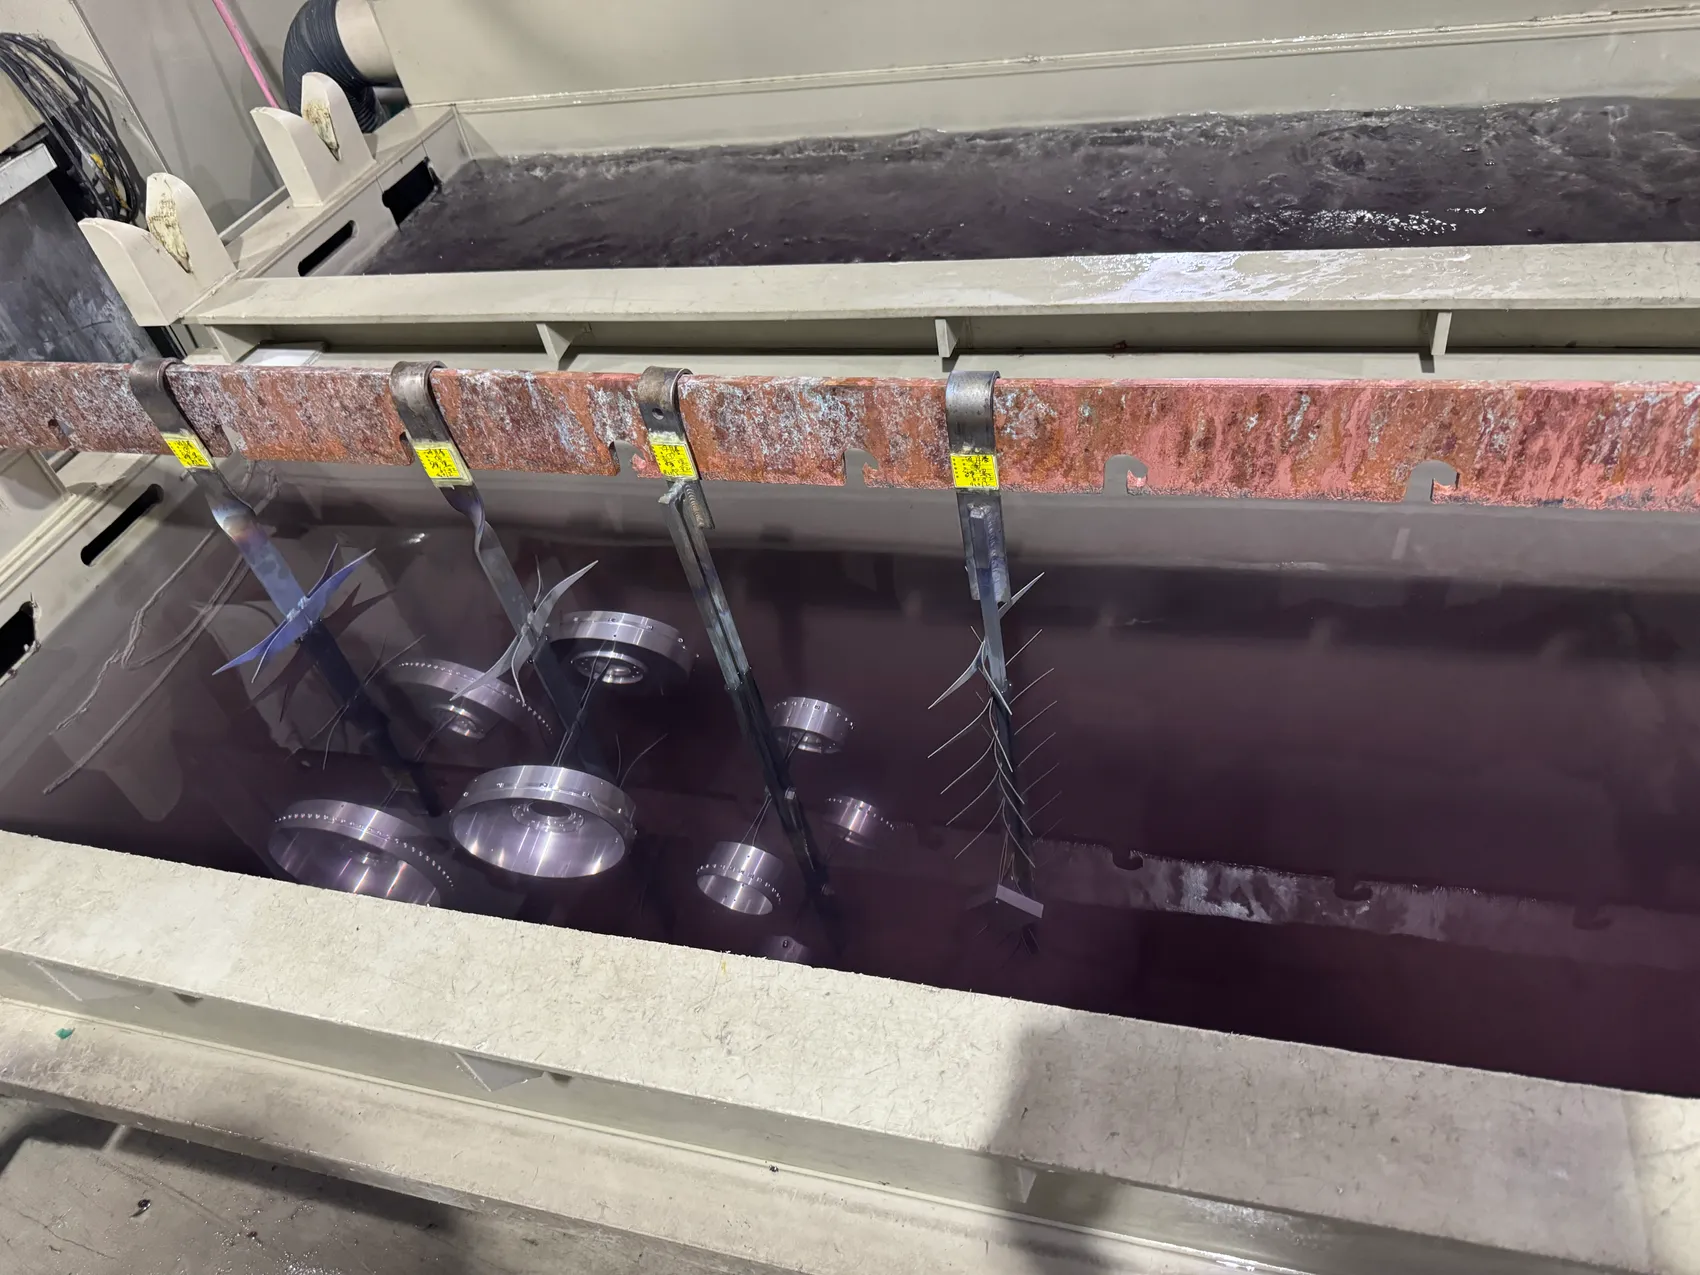
I rivestimenti aggiungono uno spessore misurabile: il relativo sovrametallo va previsto prima della lavorazione del componente. Chiedete secondo quale norma viene controllato il processo di finitura. Nel nostro caso è MIL-PRF-8625, la specifica militare statunitense per i rivestimenti anodici, con uno spessore massimo di 60 µm per la nostra anodizzazione dura. Richiedete inoltre rapporti di controllo che confermino quanto effettivamente applicato, oltre alla scheda tecnica.
Un buon processo non si limita a una singola misura finale. La velocità di crescita del rivestimento può essere calcolata a partire dalle proporzioni dei componenti del bagno chimico e dall’aumento dello spessore nel tempo. Il sovrametallo può così riflettere le effettive condizioni del processo, anziché un valore fisso di riferimento.
Le caratteristiche piccole richiedono particolare attenzione. Fori, fori trasversali e altre geometrie interne strette possono trattenere il rivestimento o presentare accumuli non uniformi: occorre quindi controllarle e mascherarle in modo specifico, anziché considerare l’intero componente come una superficie uniforme.
- Individuate le superfici che devono mantenere la conducibilità elettrica
- Indicate filettature, fori e superfici di contatto da mascherare
- Definite la classe estetica e le superfici visibili nell’assieme
04
Cosa specificare sul disegno o RFQ
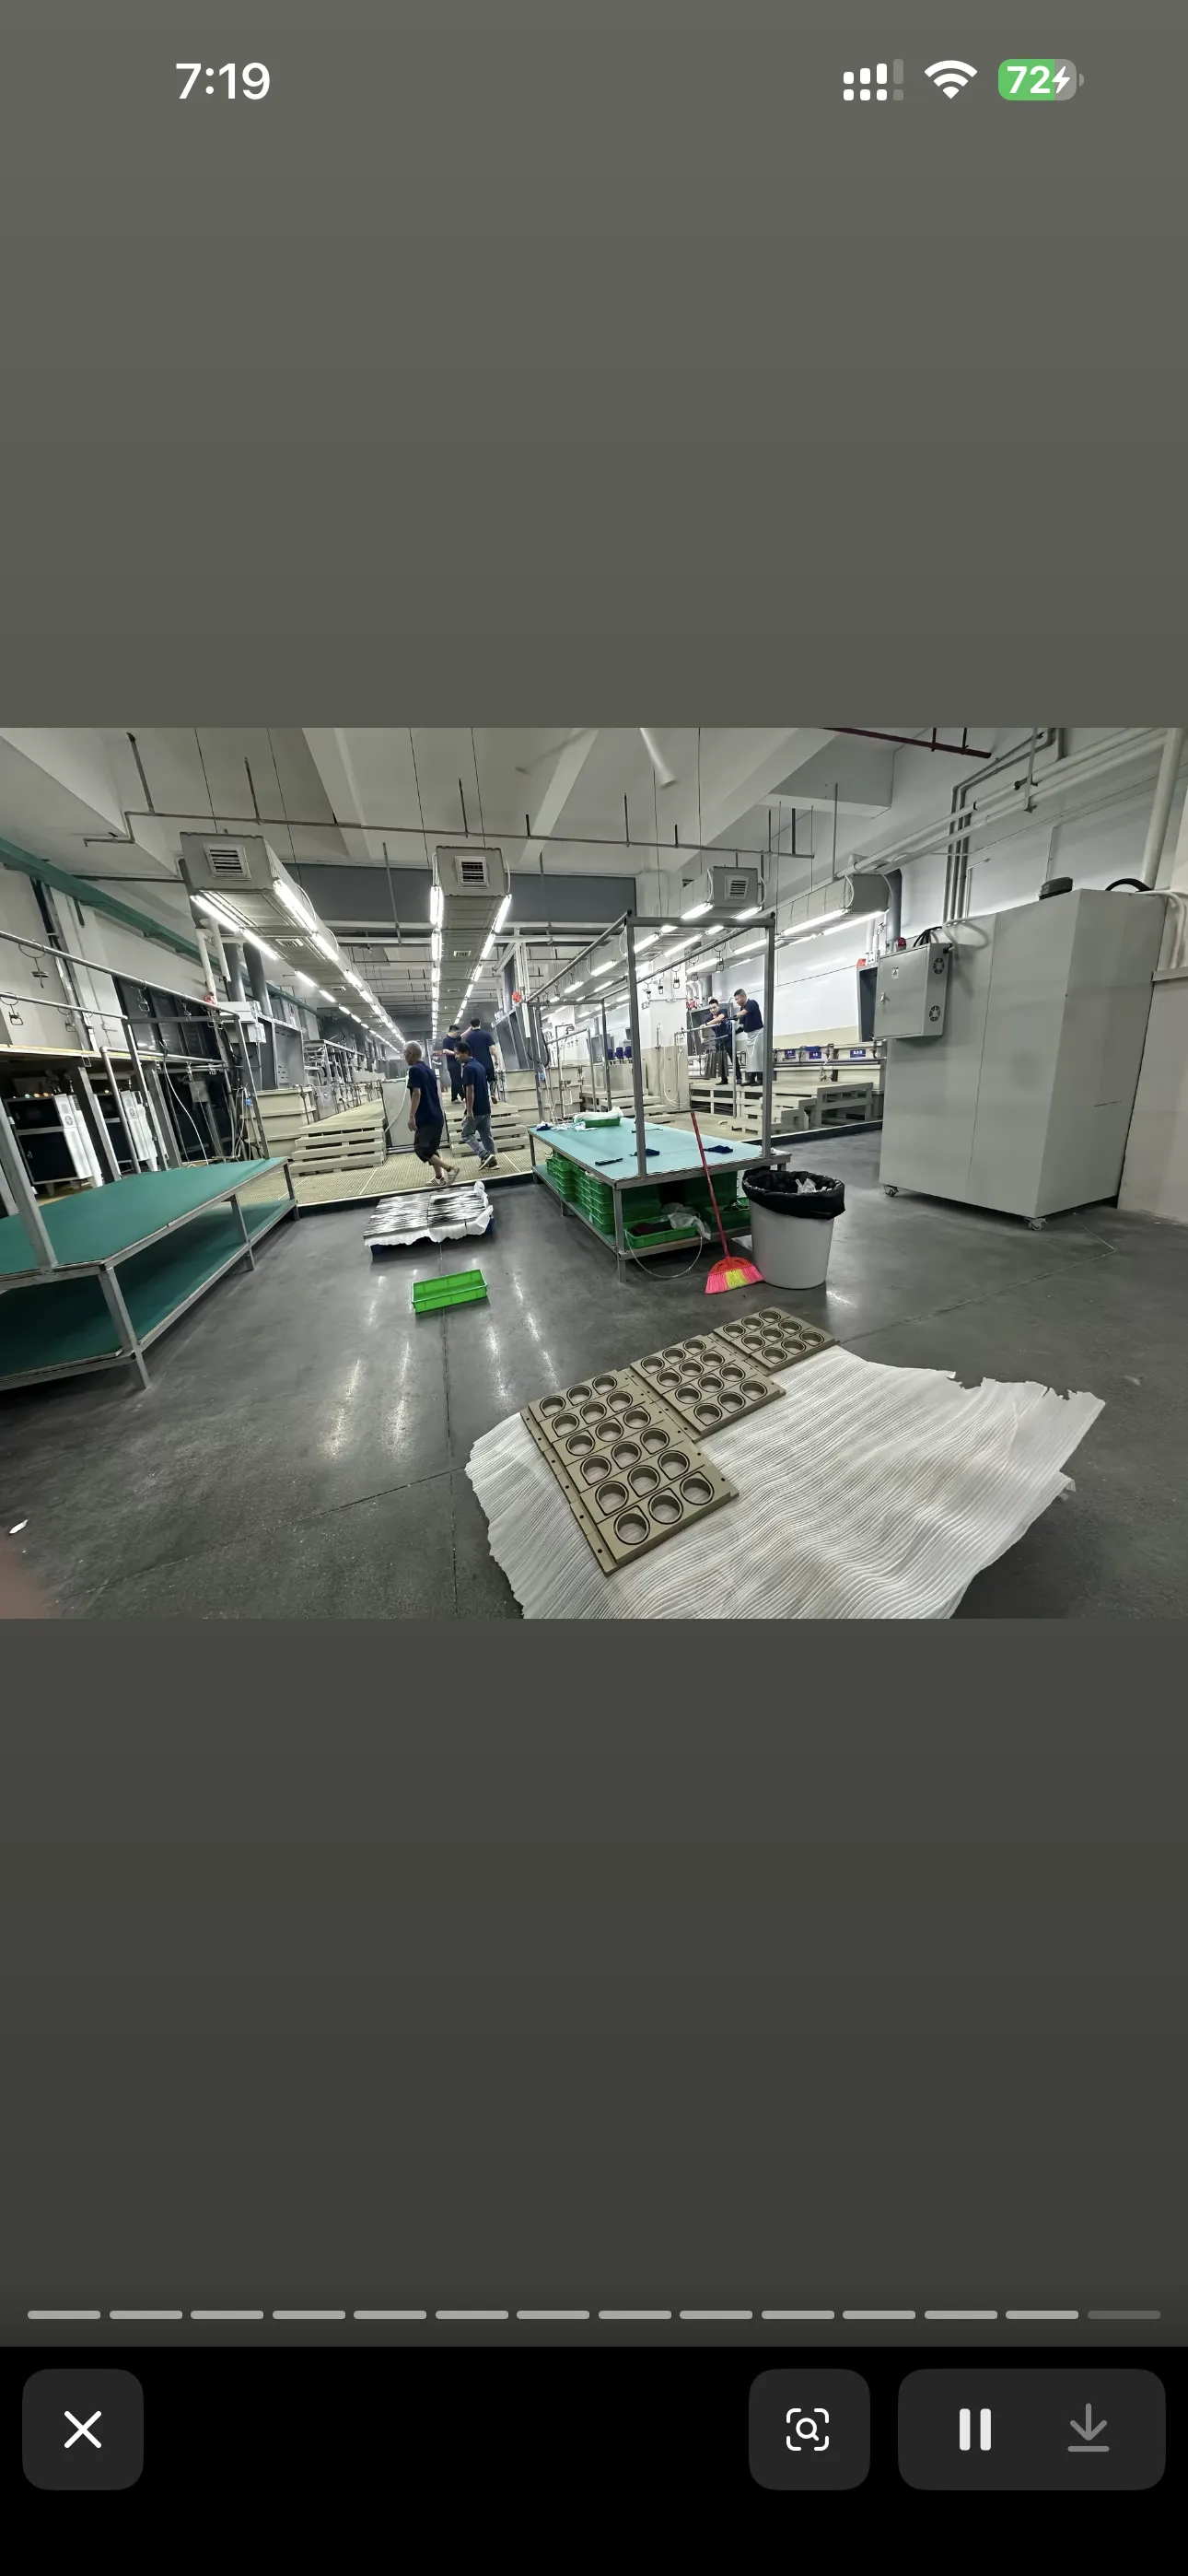
Una nota utile di finitura include il processo, lo standard applicabile, il tipo o la classe, il colore quando rilevante, l'intervallo di spessore, le aree mascherate e qualsiasi rapporto di prova o ispezione richiesto. Vale anche la pena chiedere i tempi di consegna—come punto di riferimento, l'anodizzazione standard richiede tipicamente circa un giorno e l'anodizzazione dura circa due, una volta confermato il requisito.
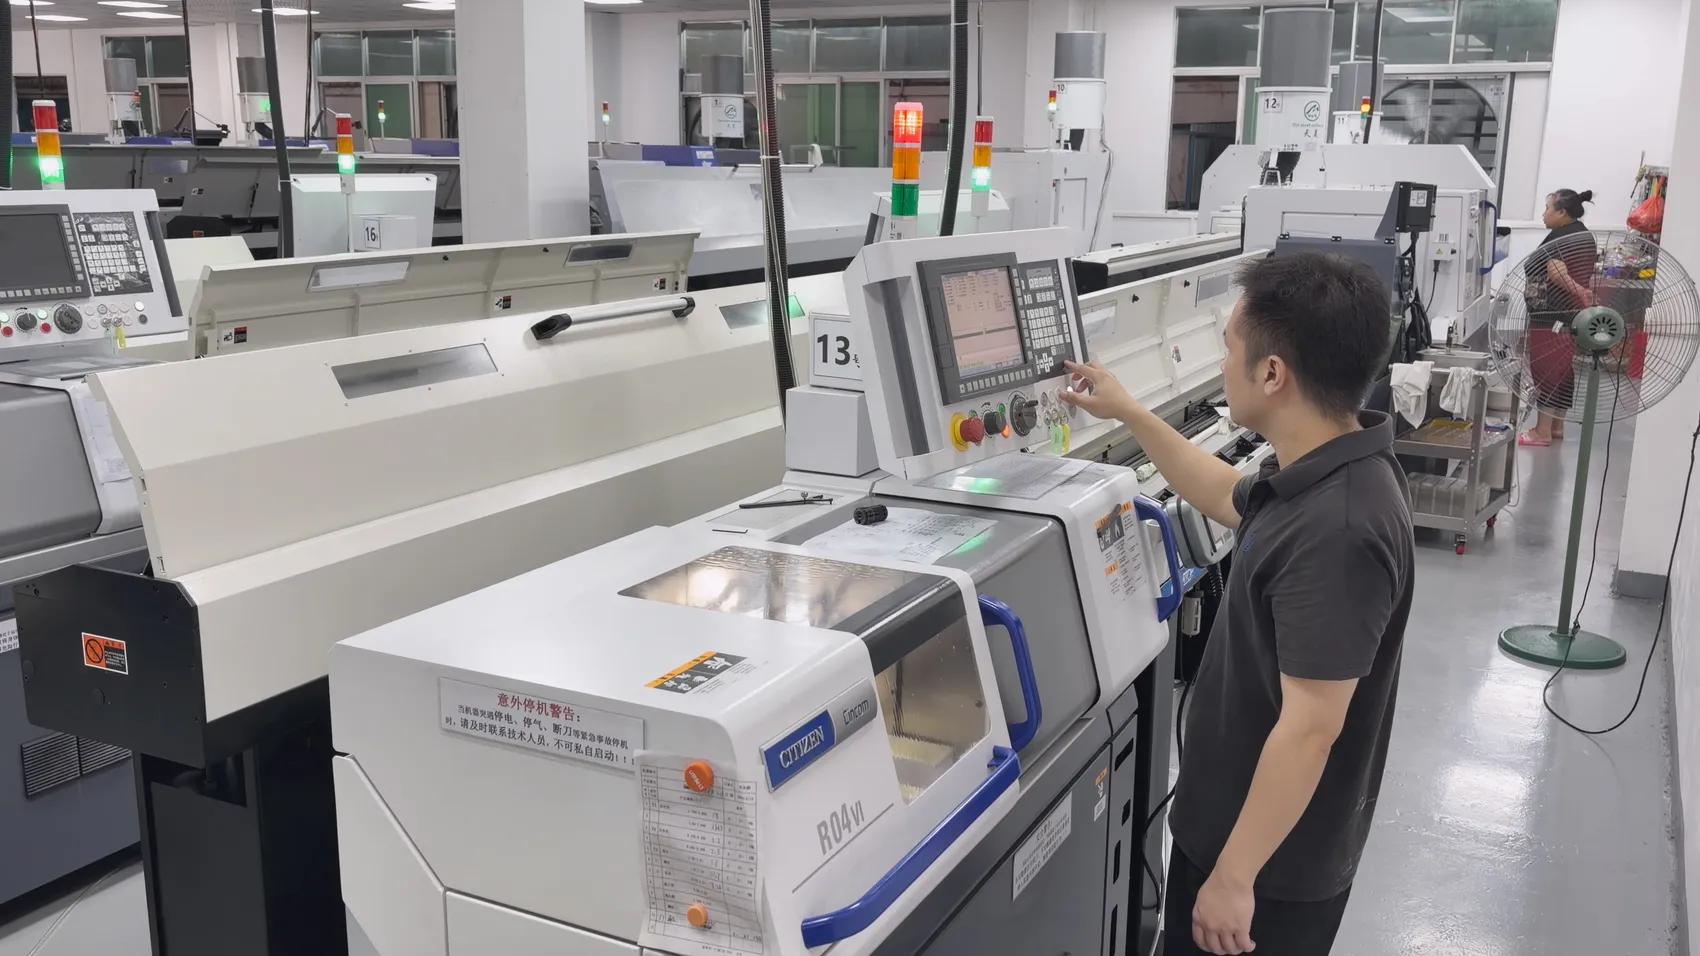
Chiedete anche come il fornitore mantiene la tracciabilità della vostra commessa durante la finitura. La maggior parte delle officine CNC non dispone di proprie linee di placcatura o anodizzazione; anche OUJI affida questi processi a partner selezionati in base al trattamento richiesto. Il passaggio viene gestito tramite ordine di lavoro documentato, revisione del disegno, specifica di finitura e registrazioni di controllo richieste. Questi documenti consentono di risalire dalla spedizione al requisito originale, indipendentemente da chi esegue il processo.
Avete bisogno di una risposta specifica per il vostro progetto?