
Dimensioni generali
Definite dal disegno
Specificate limiti individuali oppure una norma e una classe di tolleranze generali. ISO 2768 si applica soltanto se concordata; non esiste una classe automatica per ogni ordine.
Iniziare dal disegnoParti critiche · Produzione guidata dai disegni
Accoppiamenti critici, requisiti chiari ed elementi verificati
OUJI produce pezzi CNC su misura con accoppiamenti critici, posizioni dei fori e superfici di accoppiamento. Esaminiamo il disegno, pianifichiamo lavorazione e finitura e concordiamo come verificare gli elementi finiti.
Risposta entro 24 ore dalla ricezione dei dettagli completi del progetto.

Guida alle tolleranze
OUJI valuta le tolleranze strette per ogni elemento. Geometria, dimensioni, materiale, staffaggio, riferimenti, quantità e trattamento superficiale influiscono sulla fattibilità. La stessa tolleranza può richiedere piani diversi su un tratto cilindrico corto, un foro profondo o una parete sottile.
Dimensioni generali
Specificate limiti individuali oppure una norma e una classe di tolleranze generali. ISO 2768 si applica soltanto se concordata; non esiste una classe automatica per ogni ordine.
Iniziare dal disegnoLavorazioni di precisione
Tolleranza tipica di lavorazione per le caratteristiche adatte dopo il disegno e la revisione del processo. Dimensione, materiale, rigidità, allestimenti e finitura influenzano tutti la fattibilità.
Caratteristiche adatte, dopo revisioneCaratteristiche critiche selezionate
Identificate la quota esatta e lo stato finale. Il ciclo di lavorazione e il metodo di controllo devono essere confermati per quella caratteristica e per quell’ordine.
Conferma specifica per la caratteristicaMantenere limiti rigidi dove la funzione lo richiede. Indicate le quote che determinano accoppiamento, tenuta, allineamento o movimento. Limiti inutilmente stretti sulle altre superfici possono aumentare i costi di attrezzaggio, lavorazione e controllo.
Strumento di riferimento ISO 2768Pianificate le caratteristiche critiche
Utilizzate il requisito funzionale per guidare la valutazione del disegno. Inviate i file esistenti; non occorre riprogettare il componente o scegliere una macchina prima di contattarci.
Per un albero, una boccola o una sede di cuscinetto, inviate la quota di accoppiamento, la designazione dell’accoppiamento o i limiti espliciti, la lunghezza di impegno e la finitura superficiale richiesta.
Tornitura CNCDa definire prima della produzione
Confermate l’asse funzionale, il diametro finale e l’accessibilità per la misura.
Calcolate i limiti di accoppiamento ISO 286Per un alloggiamento, un’attrezzatura o un componente lavorato su più facce, identificate i riferimenti funzionali e le relazioni che determinano il montaggio. Il solo diametro di un foro non ne definisce la posizione.
Fresatura CNCDa definire prima della produzione
Concordate l’ordine dei riferimenti, la strategia di piazzamento e il criterio di valutazione delle GD&T.
Valutate posizione e MMCIndicate se i criteri di accettazione valgono dopo anodizzazione, rivestimento galvanico, trattamento termico o rettifica. Identificate i fori da proteggere, le superfici di contatto e quelle estetiche.
Finitura superficialeDa definire prima della produzione
Valutate mascheratura, sovrametallo di lavorazione, ripresa del pezzo e accessibilità per una passata finale.
Consultate la rettifica di precisioneProve di produzione reali
I progetti OUJI pubblicati collegano il requisito, il percorso di produzione e le prove di ispezione disponibili. Ogni esempio indica esattamente ciò che il suo registro supporta.
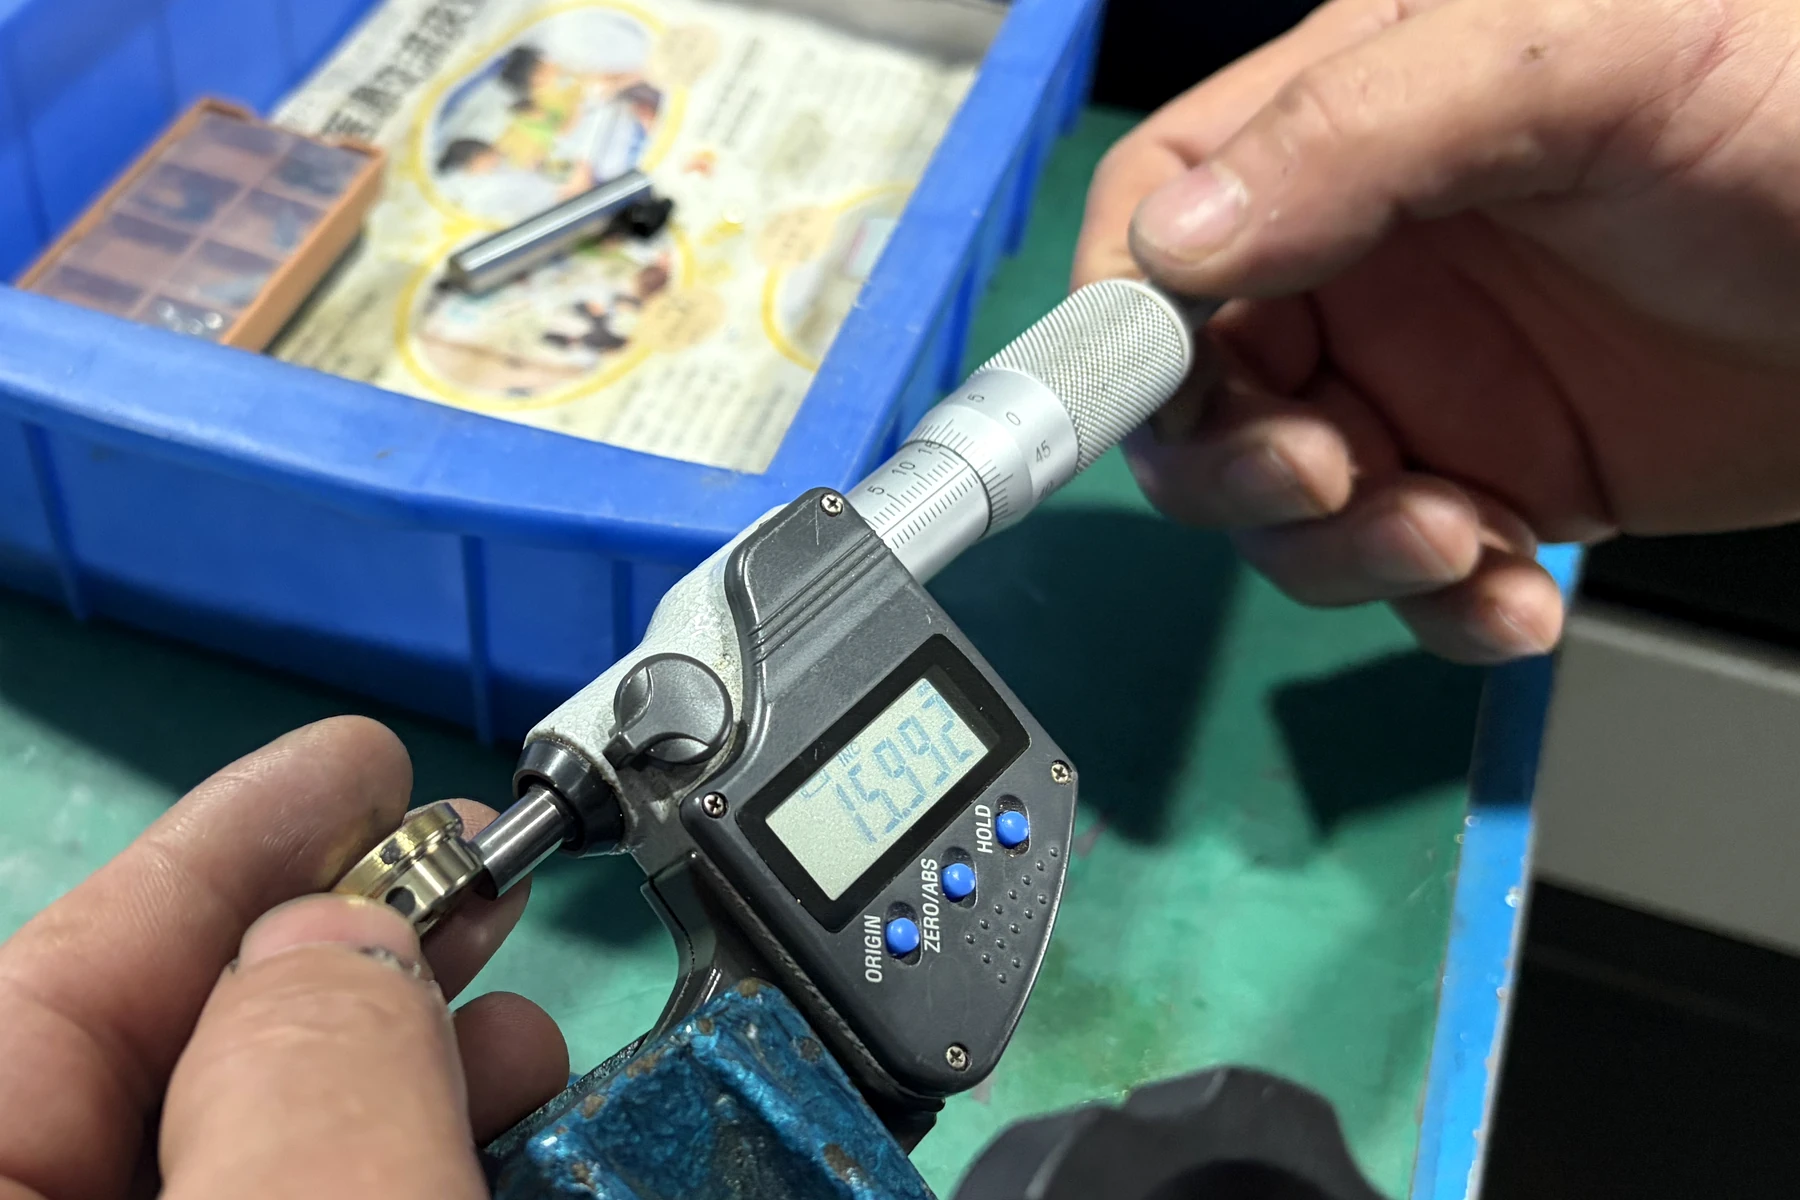
Boccola in ottone con inserto in grafite
Un controllo OD pubblicato entro i limiti del disegno stabiliti. Questa fotografia non stabilisce la capacità del lotto né verifica ogni caratteristica.
Consultate disegno, processo e misuraSeguite i riferimenti del disegno attraverso la lavorazione 3+2 fino alle due valutazioni CMM pubblicate, compresa la verifica documentata dell’ordine dei riferimenti.
Rettifica e controllo delle bave interneConsultate il ciclo di tornitura e rettifica, il controllo fotografato del diametro esterno e l’ispezione interna del foro sul 100% dei pezzi di questo progetto.
Accettazione e ispezione
L'ispezione dimensionale interna supporta la lavorazione OUJI. Selezioniamo CMM, calibri e altri strumenti adatti alla caratteristica, alla tolleranza e alla valutazione concordata. Le specifiche dello strumento da sole non determinano l'accuratezza del pezzo finito.
Dimensioni critiche, relazioni di riferimento e condizione finita. Il metodo deve essere adatto alla tolleranza, alla geometria e all'accesso.
Concordate controlli a campione, approvazione del primo articolo o specifici controlli sul 100% dei pezzi. La documentazione dimensionale completa e il controllo di ogni componente costituiscono ambiti diversi.
Confermate in fase di preventivo il formato del rapporto, la revisione del disegno, i risultati misurati e gli eventuali certificati del materiale o dei processi speciali.
| Caratteristica da verificare | Metodo possibile |
|---|---|
| Lunghezza, larghezza e spessore | Calibro, micrometro o altimetro |
| Diametri esterni e interni | Micrometro, alesametro o calibro a tampone |
| Filetti e accoppiamenti | Calibro a spina, calibro ad anello o controllo funzionale concordato |
| Posizione del foro | Altimetro, attrezzatura di controllo o CMM, quando richiesta |
| Planarità, oscillazione e relazioni geometriche | Piano di riscontro, comparatore, attrezzatura o CMM |
| Profilo e GD&T complesso | CMM o ispezione a scopo specifico quando concordato |
| Rugosità superficiale | Rugosimetro, con parametro e punto di misura specificati |
Questi sono esempi di metodi, non piani di accettazione automatici. Selezionate strumento, risoluzione, incertezza e piazzamento in base alla tolleranza effettiva. Il controllo CMM non è obbligatorio per ogni quota.
Servono risultati CMM, un rapporto del primo articolo o documentazione dimensionale completa?
Consultate le attrezzature di controllo e i rapporti di esempioResponsabilità della qualità
Li Liangliang · Direttore della QualitàPreparate la richiesta di preventivo
Possiamo partire dalle informazioni che avete. Non occorre inserire nuovamente i dettagli già presenti nel vostro disegno.
Inviate il vostro disegno per una valutazioneI file possono seguire via email. Per un NDA prima della condivisione, contattate il nostro team.
Informazioni utili per una revisione delle tolleranze
Cosa succede dopoRisposta entro 24 ore dalla ricezione dei dati completi del progetto. L’accettazione definitiva delle tolleranze, l’ambito dei controlli, il prezzo e i tempi di spedizione vengono confermati dopo l’esame del disegno.
Prima di ordinare
Requisiti chiari rendono la quotazione e i criteri di accettazione più facili da confrontare.
OUJI elenca una tolleranza di lavorazione tipica di ±0,01 mm per caratteristiche adatte dopo la revisione del disegno e del processo. Le dimensioni critiche possono raggiungere ±0,005 mm dopo la revisione del disegno e del processo. Questi valori si applicano alle caratteristiche esaminate, non a ogni dimensione o materiale. I limiti finali, il percorso di produzione e l'ambito di ispezione sono confermati per l'ordine.
Inviate i limiti della caratteristica, la geometria, il materiale, la quantità e lo stato superficiale finale per una valutazione specifica di fattibilità. Potranno essere considerate una rettifica aggiuntiva o altre lavorazioni. Capacità, metodo di misura, costo e tempi devono essere confermati prima di accettare il requisito.
No. Indicate nel disegno la norma di tolleranze generali applicabile, l’edizione e la classe, oppure concordatele in fase di preventivo. Le tolleranze individuali e le note del disegno devono essere valutate insieme. Una classe di tolleranze generali non sostituisce un accoppiamento critico o una prescrizione GD&T.
Sì. Dopo la verifica del disegno e del processo, OUJI pianifica insieme lavorazione e finitura per rispettare le dimensioni finali specificate. In base al pezzo, utilizziamo tappi di mascheratura, ripresa CNC di caratteristiche selezionate dopo la finitura con un sovrametallo pianificato, oppure un composto mascherante applicato a mano nelle zone complesse. La scelta considera aspetto, precisione del riposizionamento e accessibilità per la ripresa. I punti di contatto sul telaio e i requisiti estetici complessi vengono concordati con voi prima della finitura.
Per i rapporti aggiuntivi, compresi quelli dimensionali completi, addebitiamo soltanto le ore di lavoro necessarie a registrare i risultati e preparare la documentazione. Prevedete fino a circa un giorno aggiuntivo per questa documentazione. Ambito e data di consegna vengono confermati in fase di offerta. Prove esterne e tempi dei processi specialistici sono oggetto di offerta separata.
OUJI è certificata ISO 9001:2015. I progetti sono gestiti tramite revisione dei disegni, pianificazione dei processi interna, follow-up della produzione, coordinamento delle ispezioni, revisione della documentazione e azioni correttive. I rapporti e i certificati specifici del progetto devono essere confermati prima della produzione.