Tornitura CNC · Robotica · Ottone
Lavorazione di una boccola per giunto robotico in ottone ad alta resistenza lubrificata con grafite, con Ø16 h7 e Ø8 H7
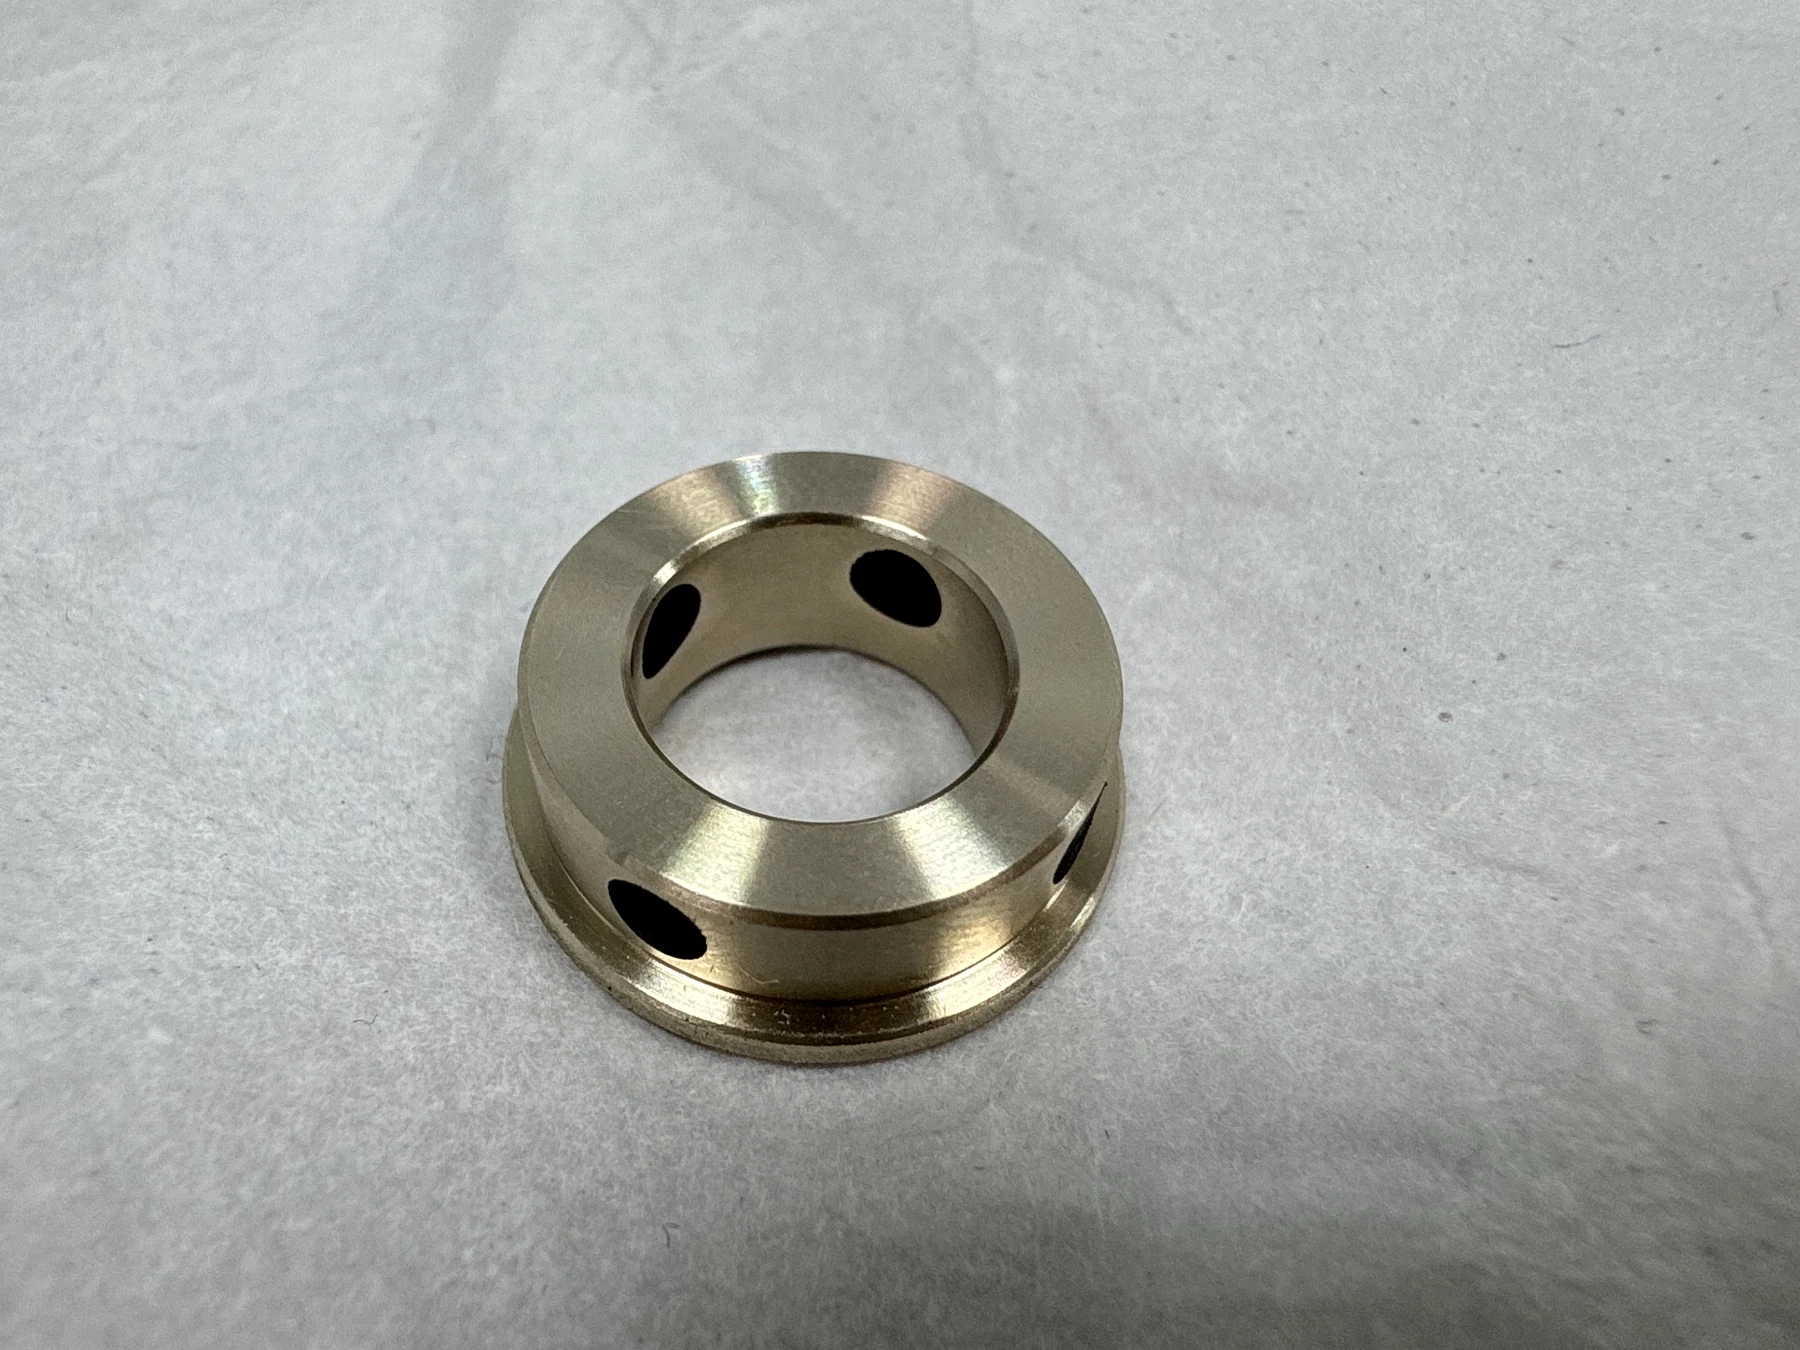
Una piccola boccola in ZCuZn25Al6Fe3Mn3 combinava inserti lubrificanti in grafite, diametro esterno Ø16 h7, foro Ø8 H7 e tolleranze geometriche di 0,01 mm riferite ai datum.
A colpo d'occhio
- Materiale
- Ottone ad alta resistenza ZCuZn25Al6Fe3Mn3 con inserti in grafite
- Processo
- Tornitura CNC, inserimento della grafite affidato a un partner esterno qualificato, tornitura finale di precisione e controllo del diametro esterno
- Applicazione
- Boccole delle giunzioni del robot
- Accoppiamenti di precisione
- Ø16 h7 OD (0/-0,018 mm) e Ø8 H7 foro (+0,015/0 mm)
- requisiti GD&T
- 0,01 mm perpendicolarità ad A e coassialità a B; GB/T 1184 classe H
Dal disegno di produzione
Il Requisito, nelle Note Personali dell'Ingegnere
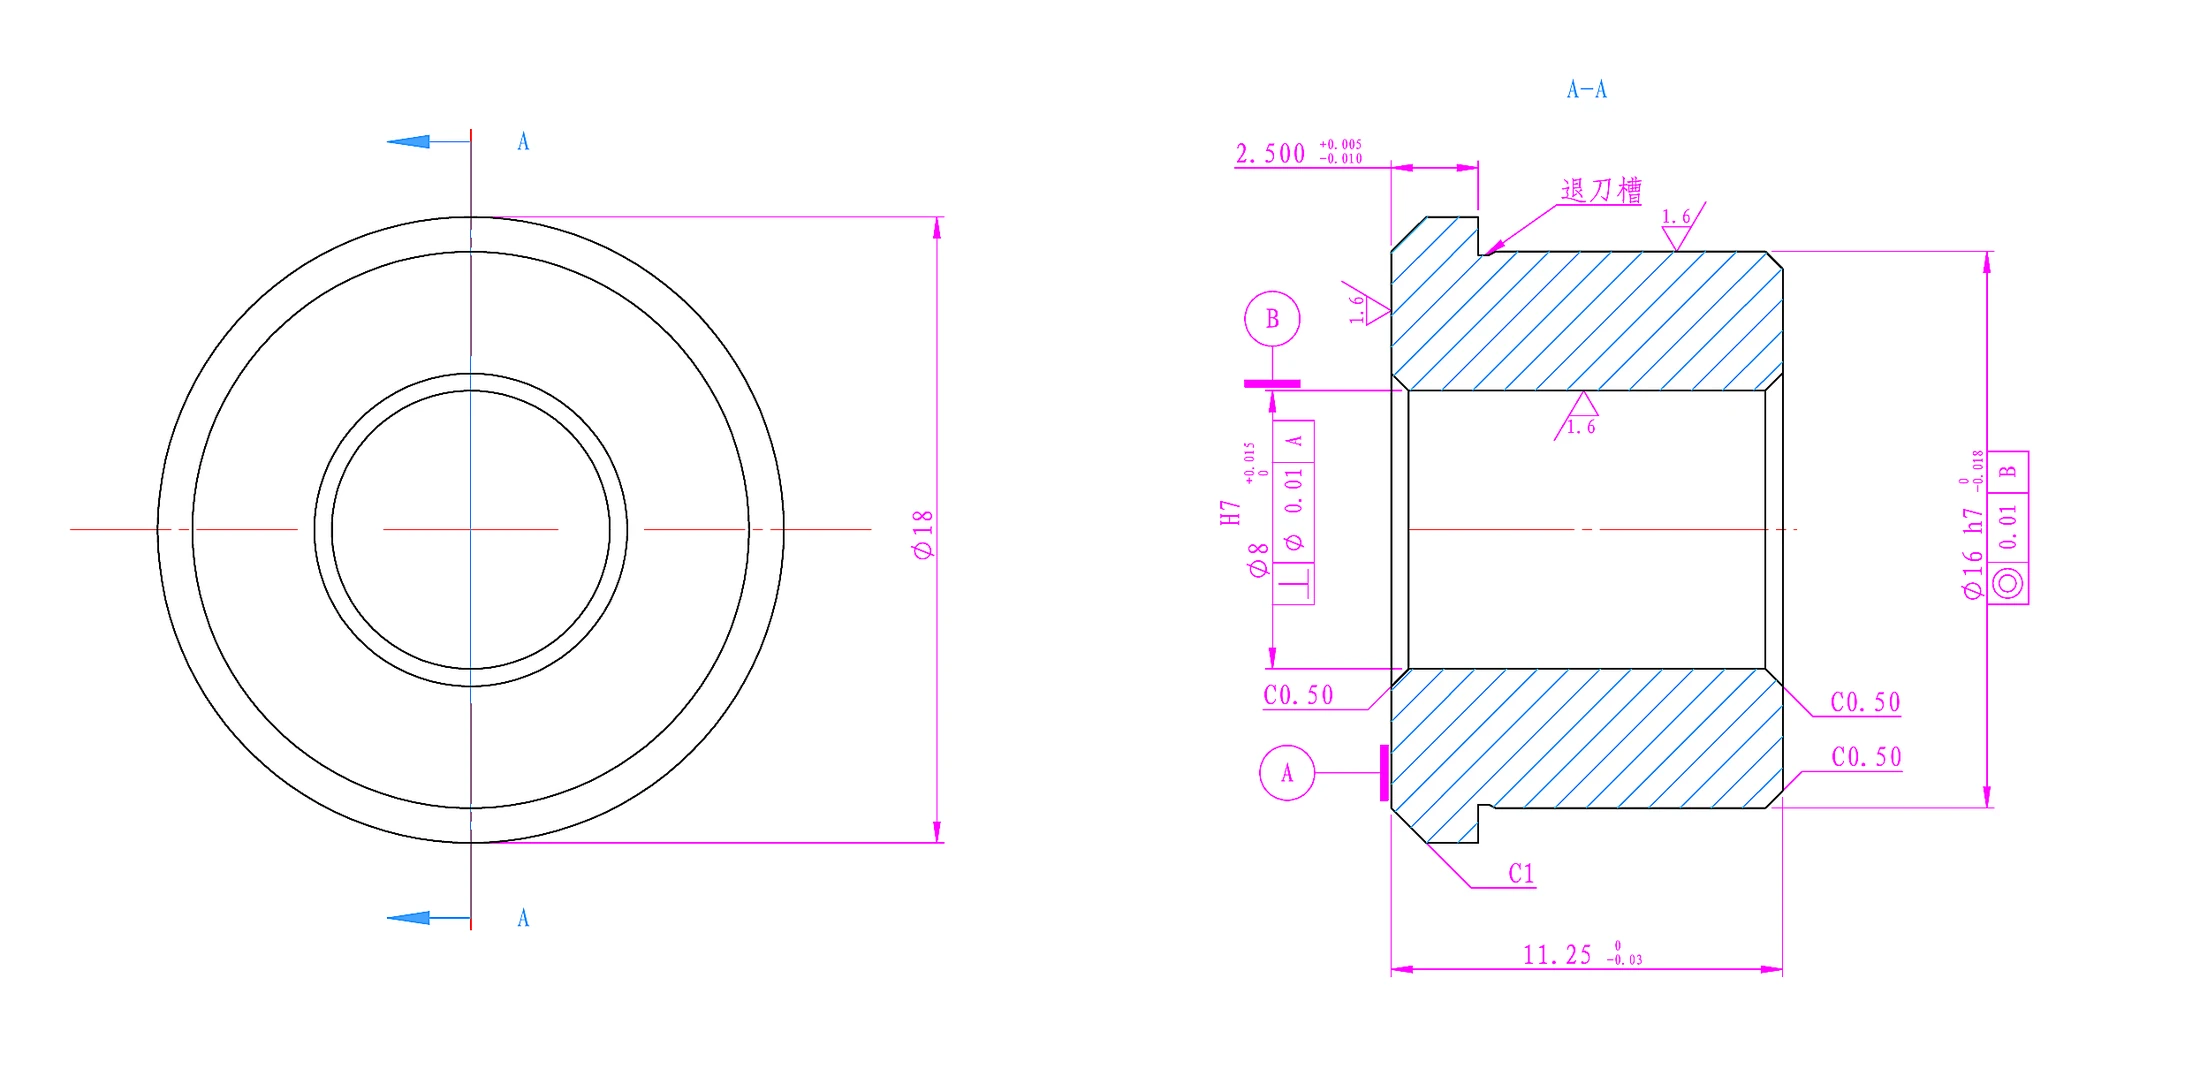
L’estratto pubblicato conserva soltanto le viste del prodotto, le quote critiche, i simboli dei riferimenti e i riquadri di tolleranza. Sono stati esclusi l’identificativo del disegno, il cartiglio, le informazioni sull’ordine e sul cliente, le date, le approvazioni e i dati del personale.
01
La Sfida
Il disegno è in scala 5:1 perché la boccola è fisicamente piccola, ma riunisce due accoppiamenti di precisione: un diametro esterno Ø16 h7 con limiti 15,982-16,000 mm e un foro Ø8 H7 con limiti 8,000-8,015 mm. Le tolleranze di perpendicolarità e coassialità, entrambe pari a 0,01 mm, sono riferite rispettivamente ai riferimenti A e B; le tolleranze geometriche non specificate seguono la classe H della GB/T 1184. Il componente non può inoltre essere completato come un semplice grezzo tornito. La grafite deve essere inserita con un processo specialistico di lubrificazione; il semilavorato restituito richiede quindi una lavorazione finale per portare il diametro esterno a misura e rifilare la grafite sporgente a filo della superficie finita senza alterare la geometria prevista degli inserti.
02
Approccio di OUJI
OUJI ha gestito lavorazione, controllo del ciclo e accettazione finale nell'ambito di un unico piano di progetto. La tornitura CNC iniziale è stata eseguita nella cella Mazak di OUJI. La fase di inserimento della grafite è stata quindi affidata a un partner specializzato qualificato, secondo il modello OUJI per i processi che richiedono competenze dedicate. Al rientro del semilavorato con inserti in grafite, OUJI ha eseguito la tornitura finale di precisione per ottenere il diametro esterno Ø16 h7 e portare la grafite esposta a filo della superficie di accoppiamento finita. Le condizioni al rientro e dopo la finitura sono state confrontate direttamente e il diametro esterno finale è stato verificato con un micrometro digitale.
03
Il Risultato
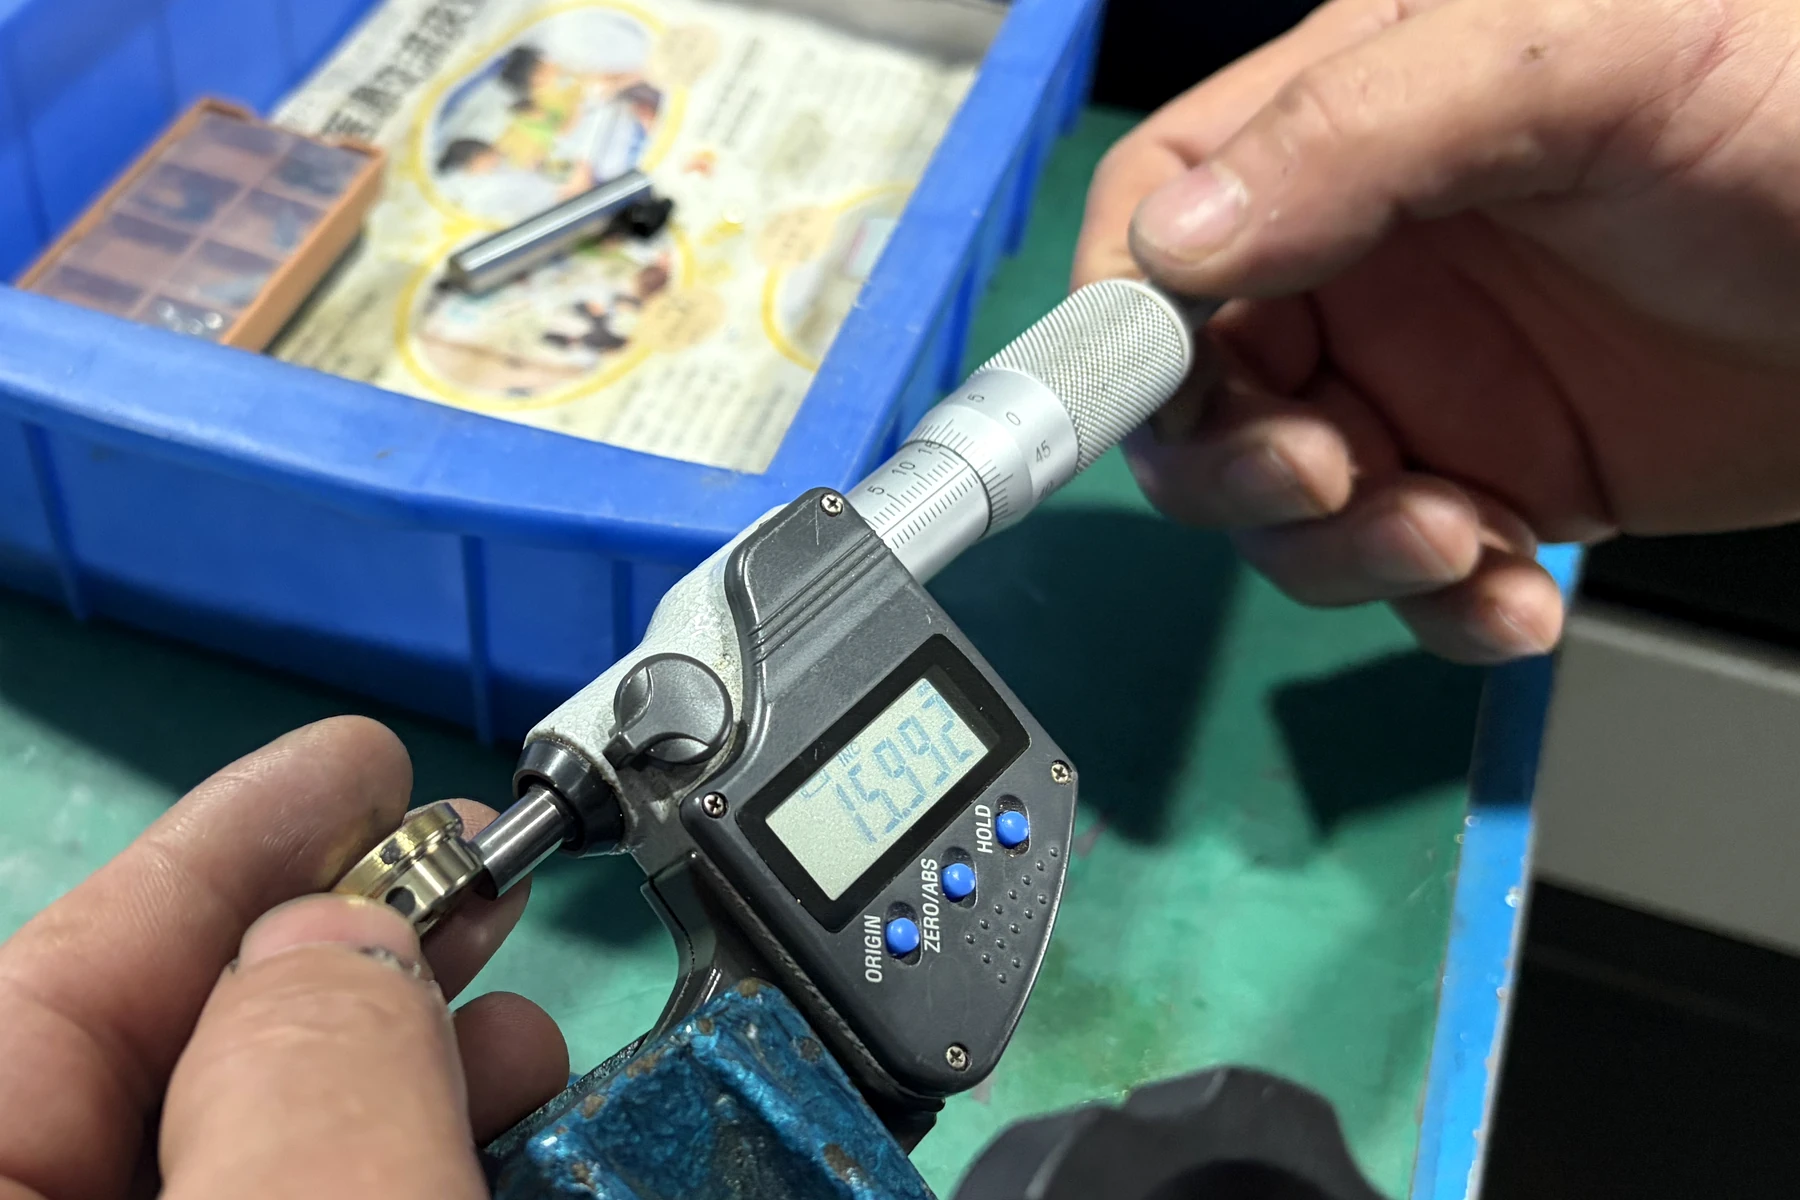
L'ispezione fotografata registra una lettura del diametro esterno di 15,992 mm. Tale valore rientra nell'intervallo Ø16 h7 del disegno di 15,982-16,000 mm e si trova 0,008 mm al di sotto del limite superiore. Ciò costituisce una prova per un solo pezzo ispezionato e una sola caratteristica del diametro esterno. Non è presentato come prova del foro Ø8 H7, né come risultato di ispezione di un intero lotto o come studio statistico di capacità.
Sequenza produttiva
Dalla tornitura CNC a una superficie con inserto in grafite verificata
La sequenza fotografata distingue le fasi di lavorazione interne dal processo affidato allo specialista qualificato e si conclude con il controllo diretto del diametro esterno finito.
In un processo esterno qualificato, il partner specializzato esegue l'inserimento della grafite, mentre OUJI mantiene la responsabilità del ciclo, delle condizioni al rientro, della lavorazione finale, del controllo e della consegna.
01 · Tornitura CNC
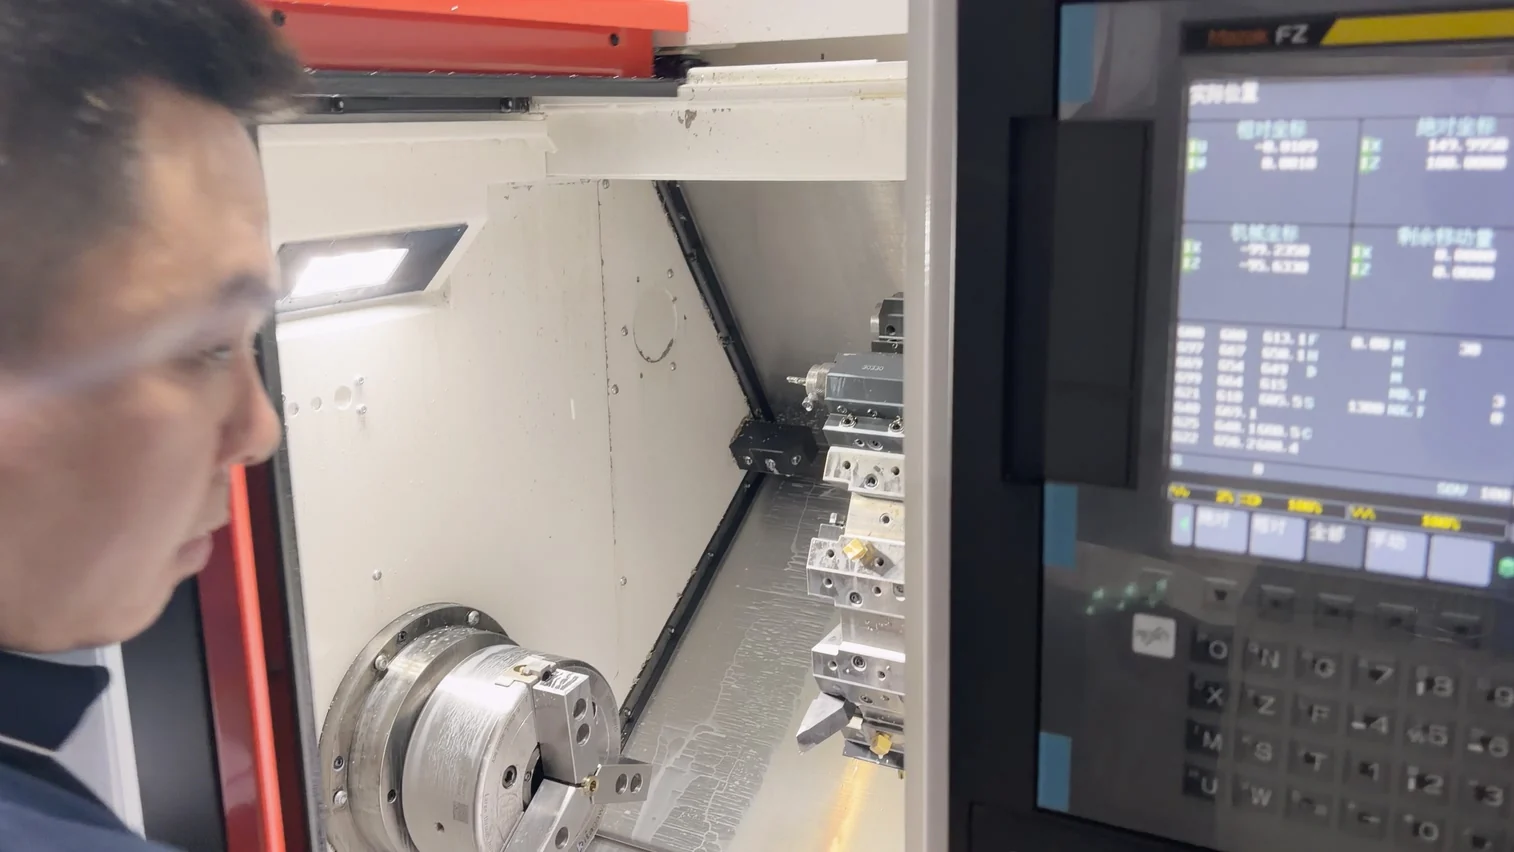
Lavorare il piccolo pezzo in ottone in una cella di tornitura Mazak
OUJI tornisce il grezzo in ottone ad alta resistenza e prepara la geometria necessaria prima dell’inserimento della grafite. La fotografia documenta il piccolo componente nella cella di tornitura Mazak; le informazioni non pertinenti visibili altrove sulla macchina non sono utilizzate come evidenza dimensionale per questo caso.
02 · Processo specialistico di inserimento della grafite
Inoltrare gli inserti di lubrificazione tramite un partner qualificato
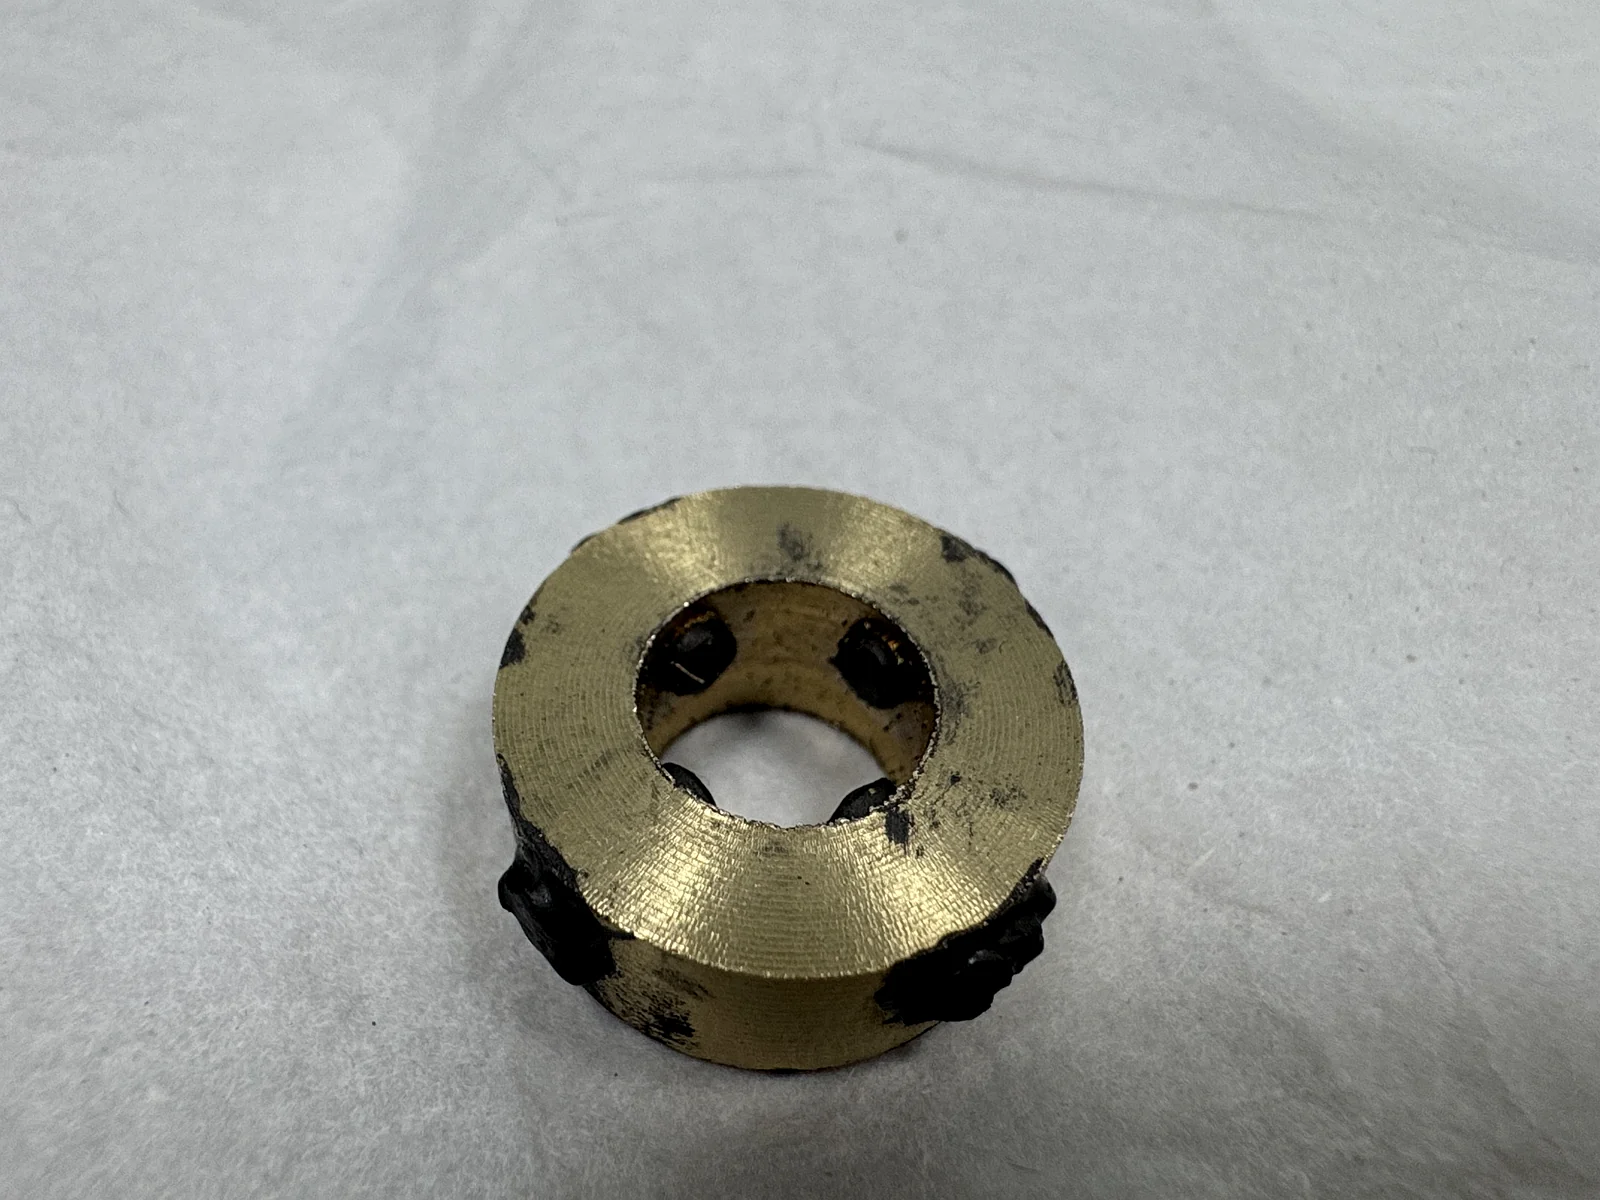
Un partner specializzato completa la fase di inserimento della grafite. Il semilavorato fotografato mostra il pezzo rientrato in OUJI dopo tale processo, con la grafite ancora sporgente dalle superfici in ottone; non mostra l'operazione proprietaria eseguita dal partner.
03 · Tornitura di precisione finale
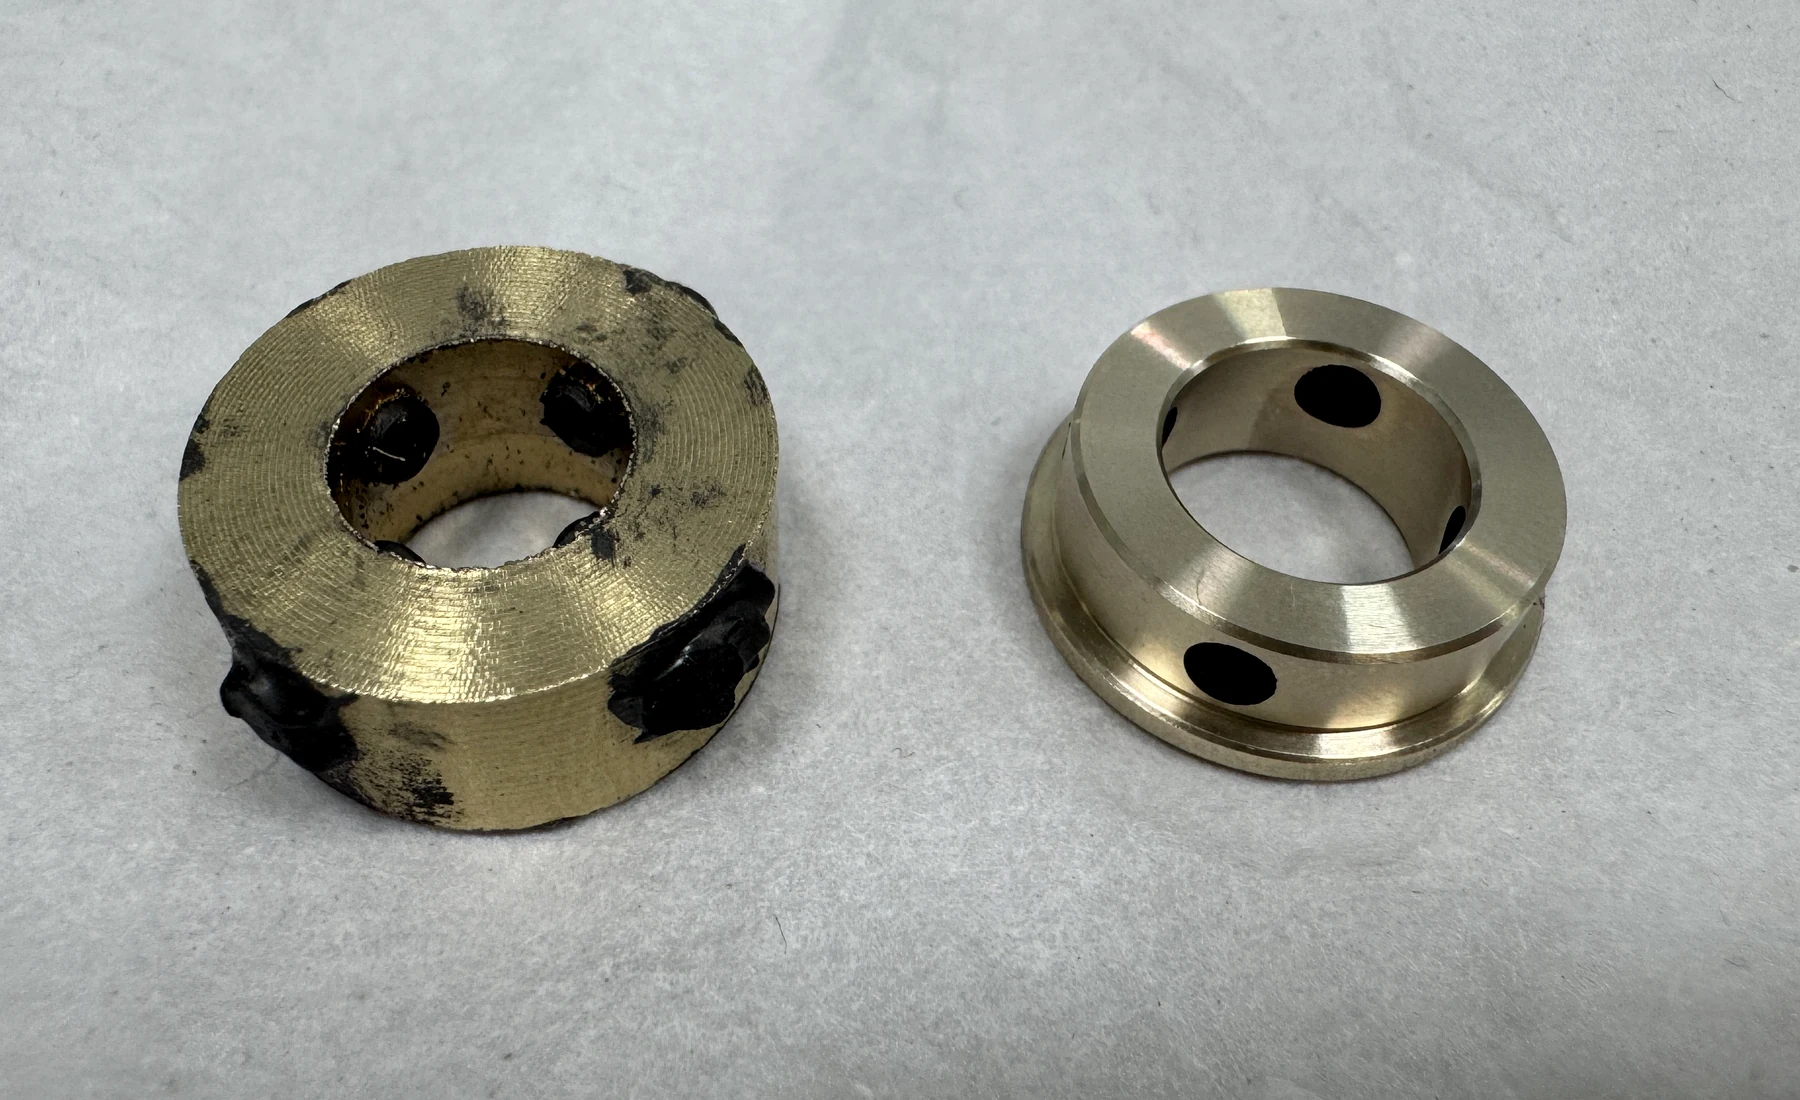
Portare il diametro esterno Ø16 h7 a misura e lavorare la grafite a filo
Il semilavorato rientrato viene tornito di precisione fino al limite finale del diametro esterno, mentre la grafite sporgente viene rifilata a filo della superficie di accoppiamento. La fotografia affiancata mostra chiaramente il cambiamento: sporgenze grezze di grafite prima dell'operazione e inserti ellittici puliti nella superficie finita dopo la lavorazione.
04 · Verifica OD
Controllare il diametro esterno finito rispetto ai limiti h7
Il micrometro digitale indica 15,992 mm sul pezzo finito controllato. Il valore viene confrontato direttamente con l’intervallo di 15,982-16,000 mm prescritto dal disegno; non vengono tratte conclusioni sul controllo del foro, non fotografato, né sull’intero lotto di produzione.
Fonti e riferimenti tecnici
- ISO 286-1:2010 — Sistema di codici ISO per tolleranze sulle dimensioni lineari — ISO (International Organization for Standardization)
Definisce il sistema di tolleranze e codici di accoppiamento ISO utilizzato dalle designazioni di foro H7 e diametro esterno h7 nel disegno di produzione.
- ISO 286-2:2010 — Tabelle delle classi di tolleranza standard e delle deviazioni limite — ISO (International Organization for Standardization)
Fornisce le classi di tolleranza normalizzate e le tabelle degli scostamenti limite per fori e alberi.
- GB/T 1804-2000 — Tolleranze generali per dimensioni lineari e angolari senza indicazioni individuali di tolleranza — Amministrazione per la Standardizzazione della Cina
Il disegno di produzione applica la classe m alle dimensioni senza una tolleranza individuale.
- GB/T 1184-1996 — Tolleranze geometriche; tolleranza geometrica per caratteristiche senza indicazioni individuali di tolleranza — Amministrazione per la Standardizzazione della Cina
Il disegno di produzione applica la classe H alle caratteristiche geometriche senza una tolleranza individuale.
Avete una domanda specifica sul progetto?