CNC Draaien · Robotica · Messing
Een grafietgesmeerde robotgewrichtsbus van messing met hoge sterkte bewerken tot Ø16 h7 / Ø8 H7
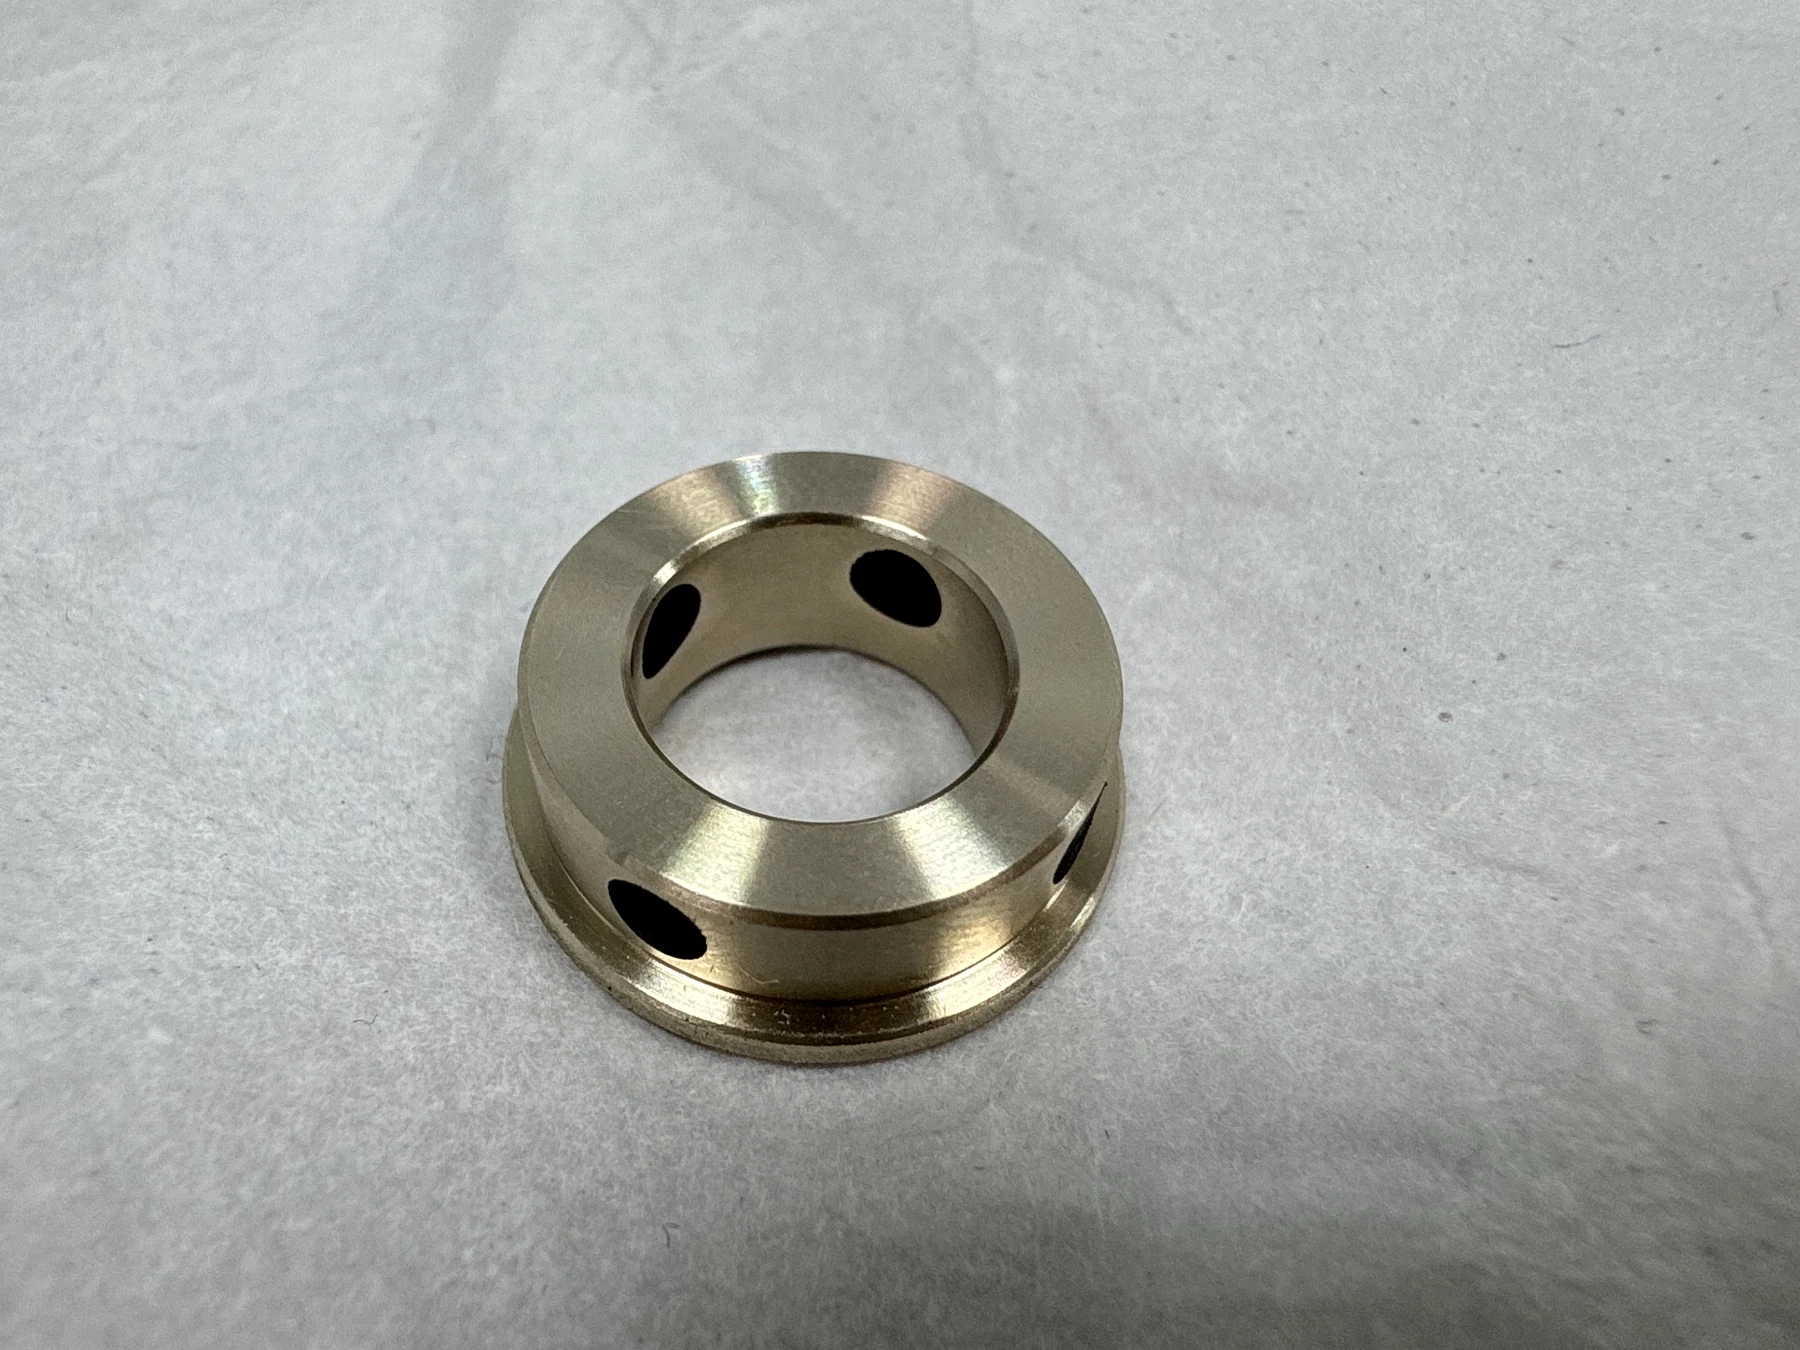
Een kleine ZCuZn25Al6Fe3Mn3 bus combineerde grafietsmeerinserts met een Ø16 h7 buitendiameter, een Ø8 H7 boring en 0,01 mm datum-gerelateerde geometrische controles.
In één oogopslag
- Materiaal
- ZCuZn25Al6Fe3Mn3-messing met hoge sterkte en grafietinserts
- Proces
- CNC-draaien, grafietinserts aanbrengen door een gekwalificeerde externe partner, nauwkeurig nadraaien en buitendiameterinspectie
- Toepassing
- Bus voor een robotgewricht
- Precisiepassingen
- Buitendiameter Ø16 h7 (0/-0,018 mm) en boring Ø8 H7 (+0,015/0 mm)
- GD&T vereisten
- 0,01 mm loodrecht op A en coaxiaal met B; GB/T 1184 klasse H
Van de productietekening
De Vereiste, in de Eigen Notities van de Engineer
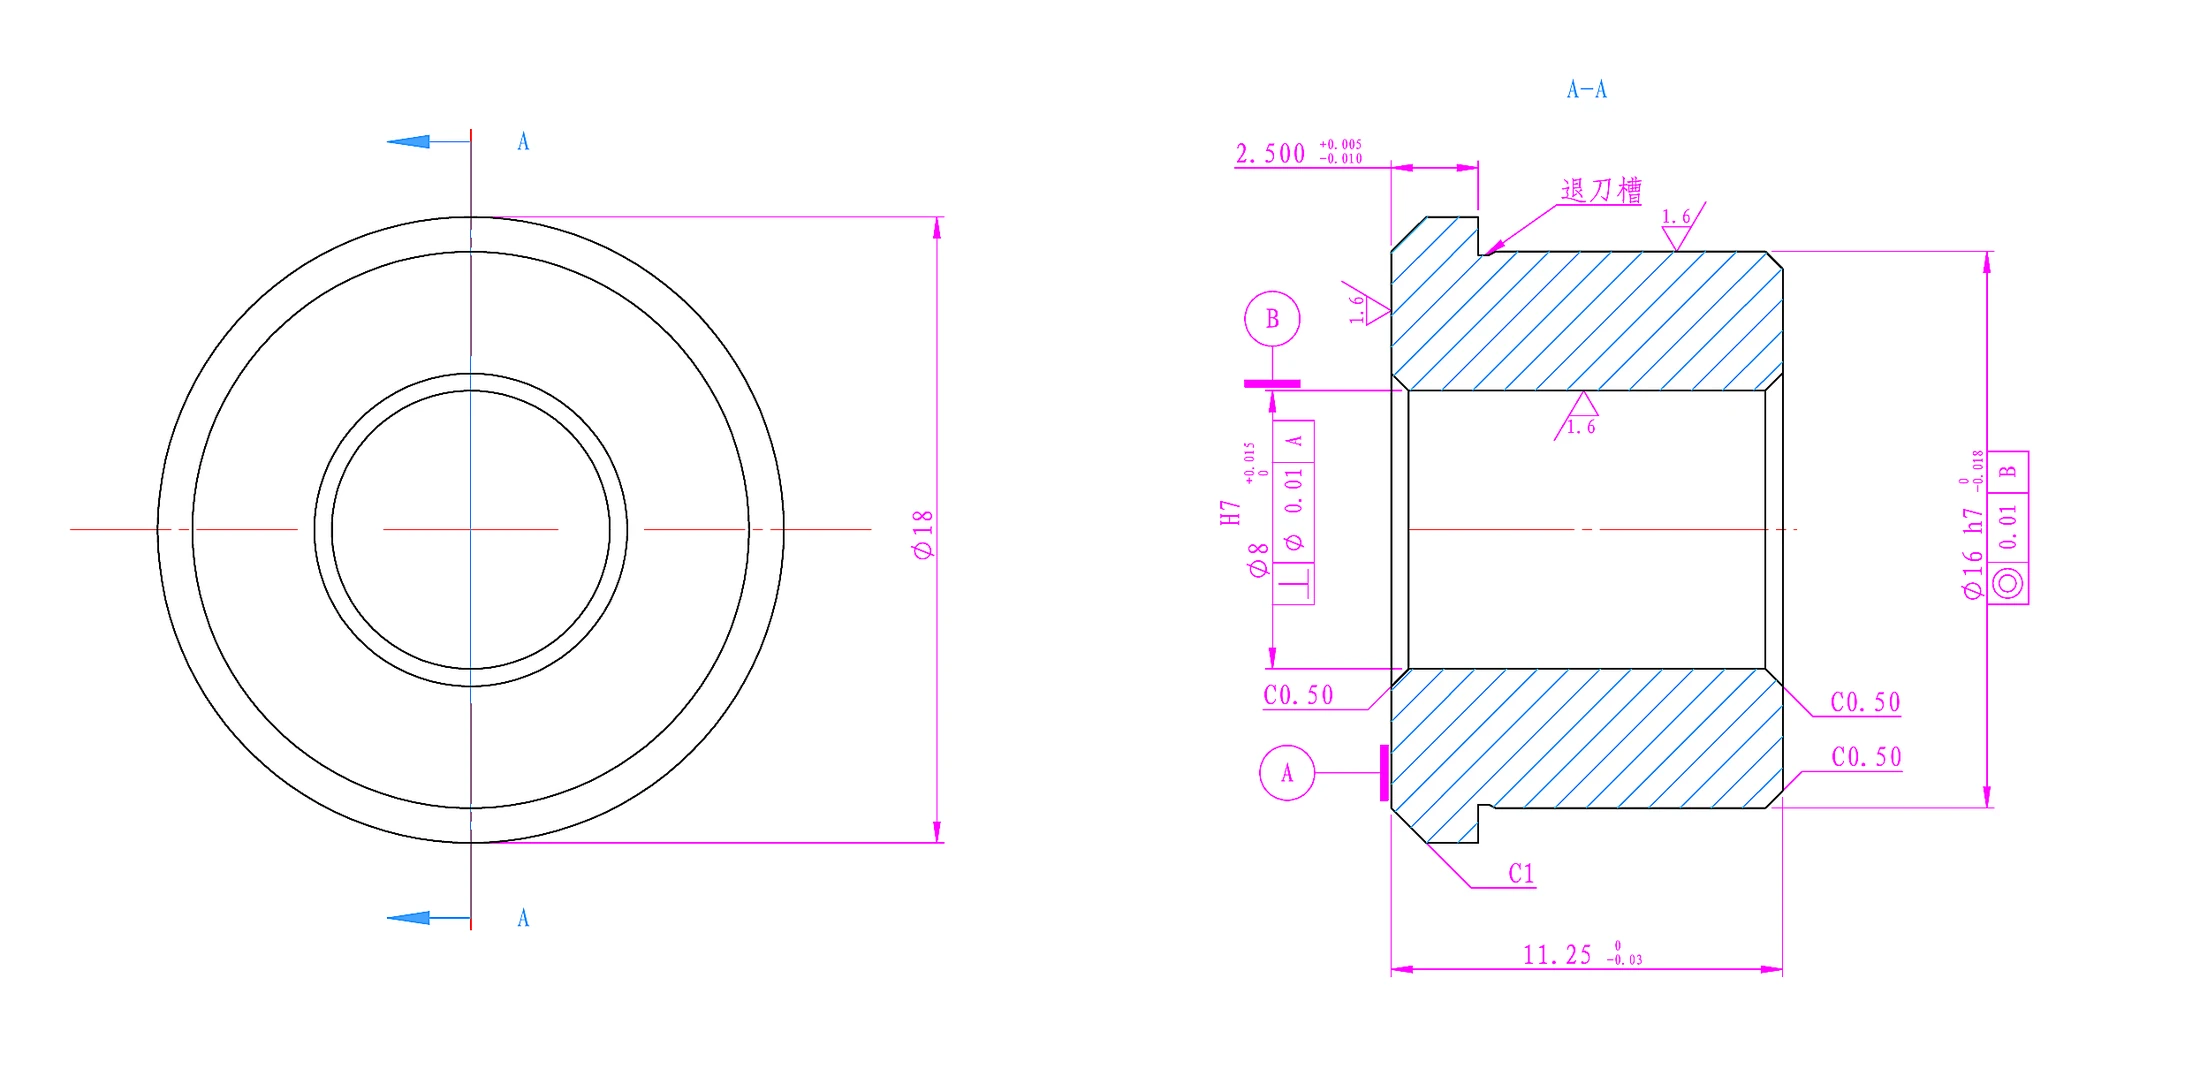
Het gepubliceerde fragment bevat uitsluitend de productaanzichten, kritieke maten, referentieaanduidingen en tolerantiekaders. Tekeningidentificatie, titelblok, order- en klantinformatie, datums, goedkeuringen en persoonsgegevens zijn weggelaten.
01
De Uitdaging
De tekening gebruikt schaal 5:1 omdat de bus klein is, maar toch twee precisiepassingen combineert: een buitendiameter Ø16 h7 met grensmaten van 15,982–16,000 mm en een boring Ø8 H7 met grensmaten van 8,000–8,015 mm. Afzonderlijk opgegeven haaksheids- en coaxialiteitseisen van 0,01 mm verwijzen naar de referenties A en B. Niet afzonderlijk opgegeven geometrische toleranties volgen GB/T 1184, klasse H. Alleen het draaien van het halffabricaat volstaat niet. Grafiet moet via een gespecialiseerd proces worden ingebracht voor de smering. Het teruggekomen tussenproduct moet daarna worden nabewerkt om de buitendiameter op maat te brengen en het uitstekende grafiet vlak met het afgewerkte oppervlak af te draaien, met behoud van de bedoelde insertgeometrie.
02
Aanpak van OUJI
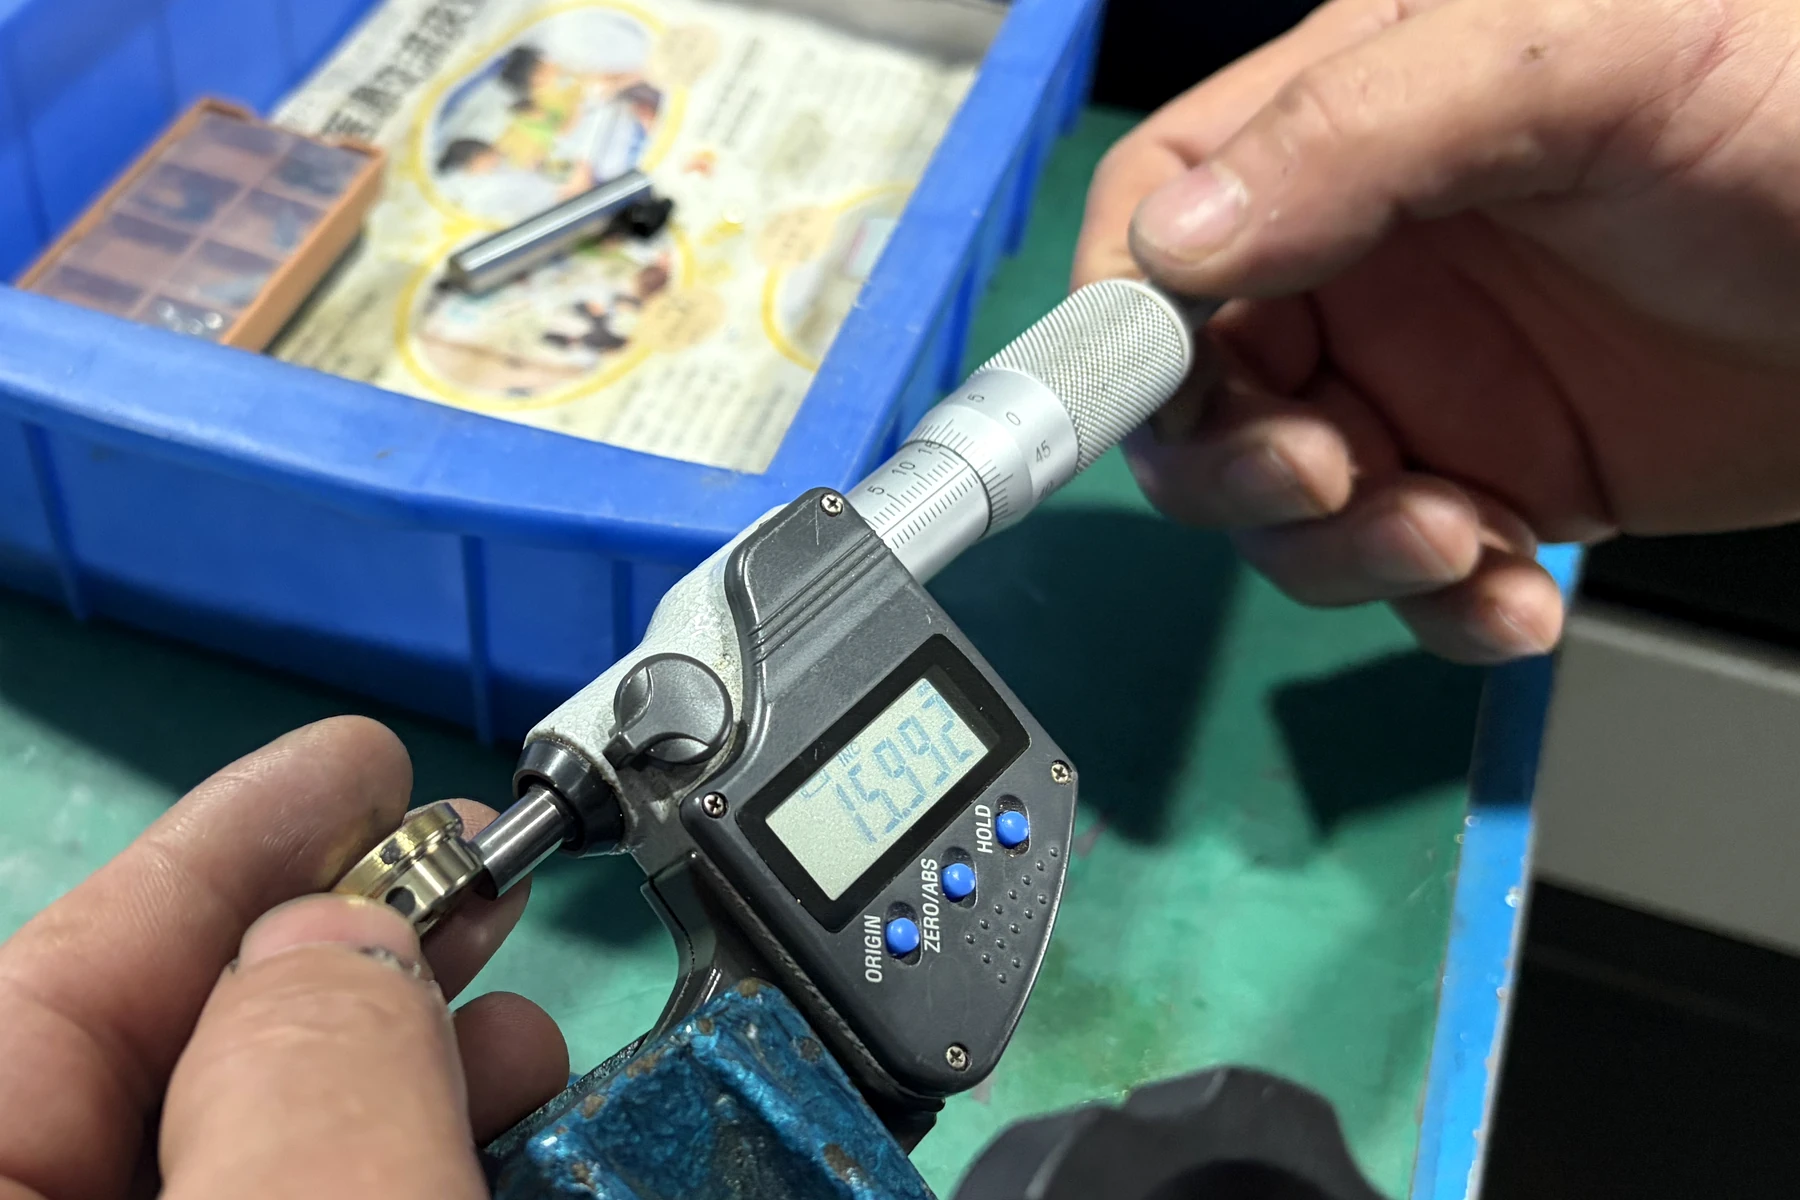
OUJI hield de verspaning, procesbeheersing en eindacceptatie binnen één projectplan. Het eerste CNC-draaiwerk werd uitgevoerd in de Mazak-draaicel van OUJI. Vervolgens bracht een gekwalificeerde specialistische partner het grafiet in, volgens het model van OUJI om geselecteerde partners in te zetten voor processen die specifieke expertise vereisen. Nadat het tussenproduct met grafiet was teruggekomen, voerde OUJI de nauwkeurige einddraaibewerking uit. Daarmee werd de buitendiameter Ø16 h7 gerealiseerd en het blootliggende grafiet vlak met het afgewerkte contactoppervlak gebracht. De teruggekomen en afgewerkte toestand werden naast elkaar beoordeeld. De uiteindelijke buitendiameter werd rechtstreeks met een digitale micrometer gecontroleerd.
03
Het Resultaat
De gefotografeerde controle toont een buitendiameter van 15,992 mm. Deze waarde ligt binnen het op de tekening voorgeschreven Ø16 h7-bereik van 15,982–16,000 mm, op 0,008 mm onder de bovengrens. Dit bewijs betreft uitsluitend één geïnspecteerd onderdeel en één buitendiameter. Het wordt niet gepresenteerd als bewijs voor de boring Ø8 H7, een inspectieresultaat voor de volledige batch of een statistisch onderzoek naar de procescapabiliteit.
Productiesequentie
Van CNC-draaien tot een geverifieerd oppervlak met grafietinzetstuk
De gefotografeerde route scheidt de interne bewerkingsfasen van het gekwalificeerde specialistische proces, en sluit vervolgens de lus met een directe controle van de afgewerkte buitendiameter.
Bij een gekwalificeerd extern proces brengt de specialistische partner het grafiet in. OUJI blijft verantwoordelijk voor de procesroute, de toestand bij terugkomst, de eindbewerking, inspectie en levering.
01 · CNC draaien
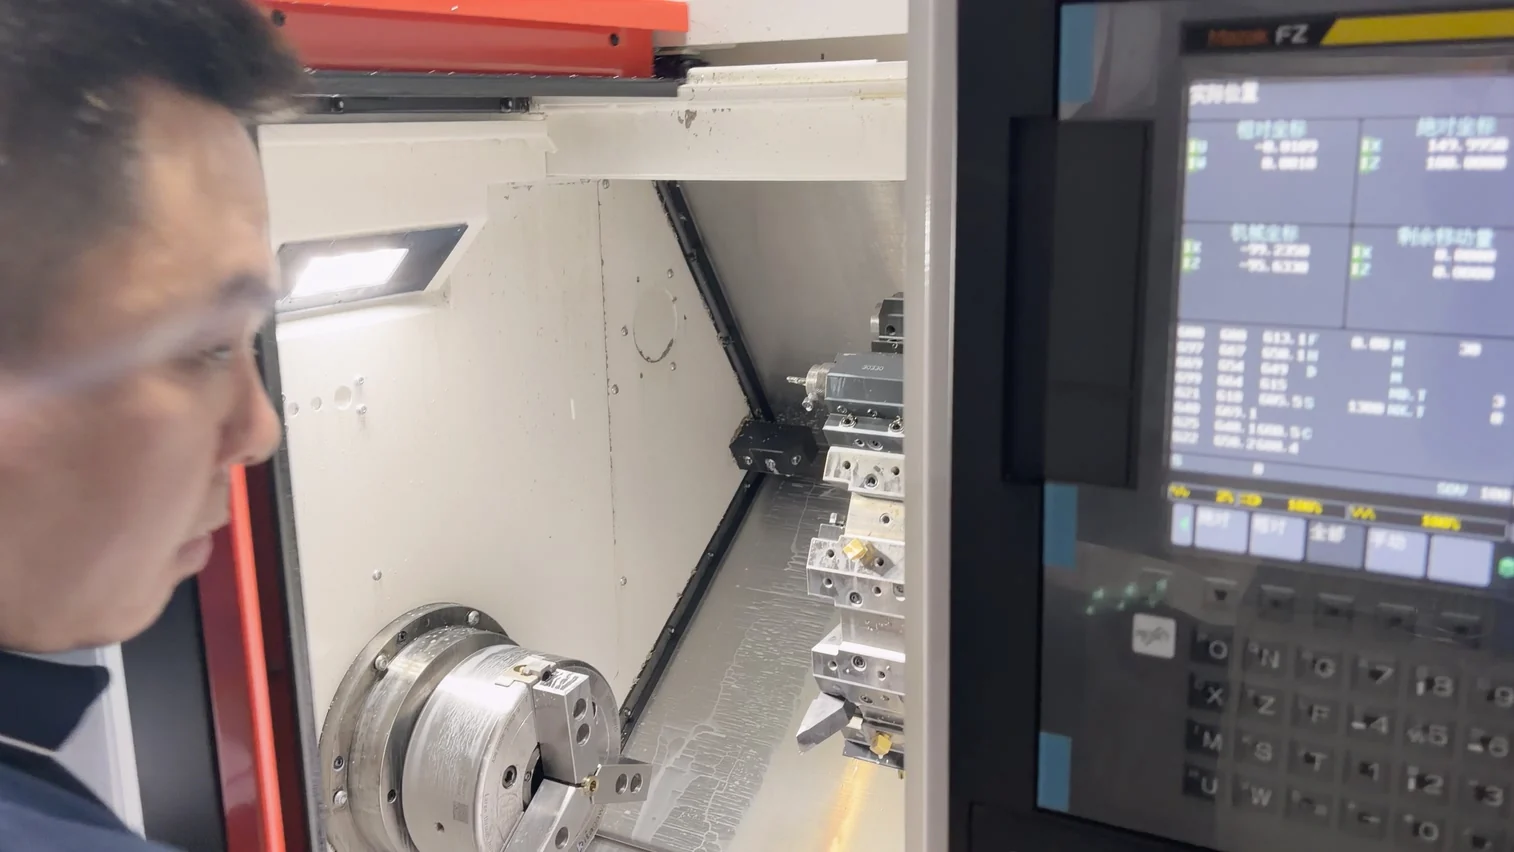
Bewerk het kleine messing halffabricaat in een Mazak draaicel
OUJI draait het halffabricaat van messing met hoge sterkte en maakt de geometrie die nodig is voordat het grafiet wordt ingebracht. De foto documenteert het kleine onderdeel bij de Mazak-draaicel. Niet-gerelateerde referentie-informatie die elders op de machine zichtbaar is, wordt niet als maatbewijs voor deze casus gebruikt.
02 · Gespecialiseerd grafietproces
Laat een gekwalificeerde partner de smeerinserts aanbrengen
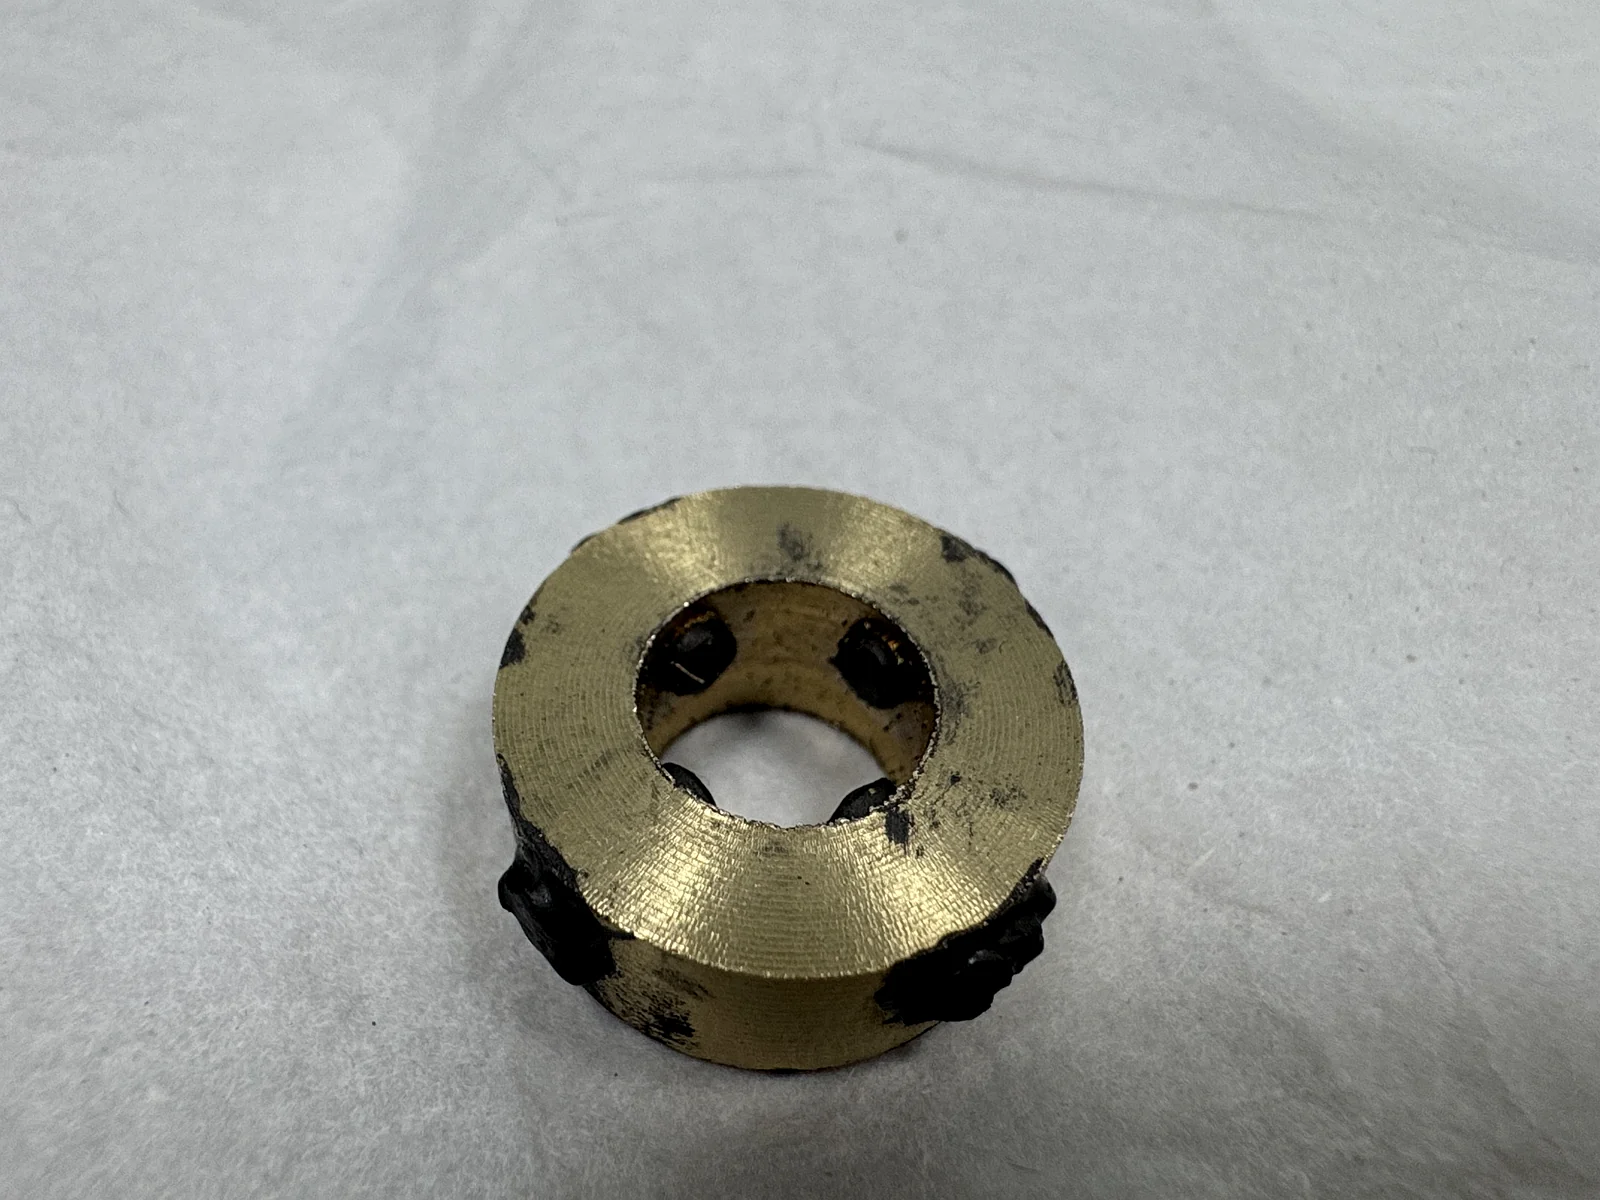
Een specialistische partner brengt het grafiet in. Het gefotografeerde tussenproduct toont het onderdeel nadat het na dit proces bij OUJI is teruggekomen. Het grafiet steekt nog boven de messing oppervlakken uit. De foto toont niet het eigen proces van de partner zelf.
03 · Nauwkeurig nadraaien
Breng de buitendiameter Ø16 h7 op maat en bewerk het grafiet vlak
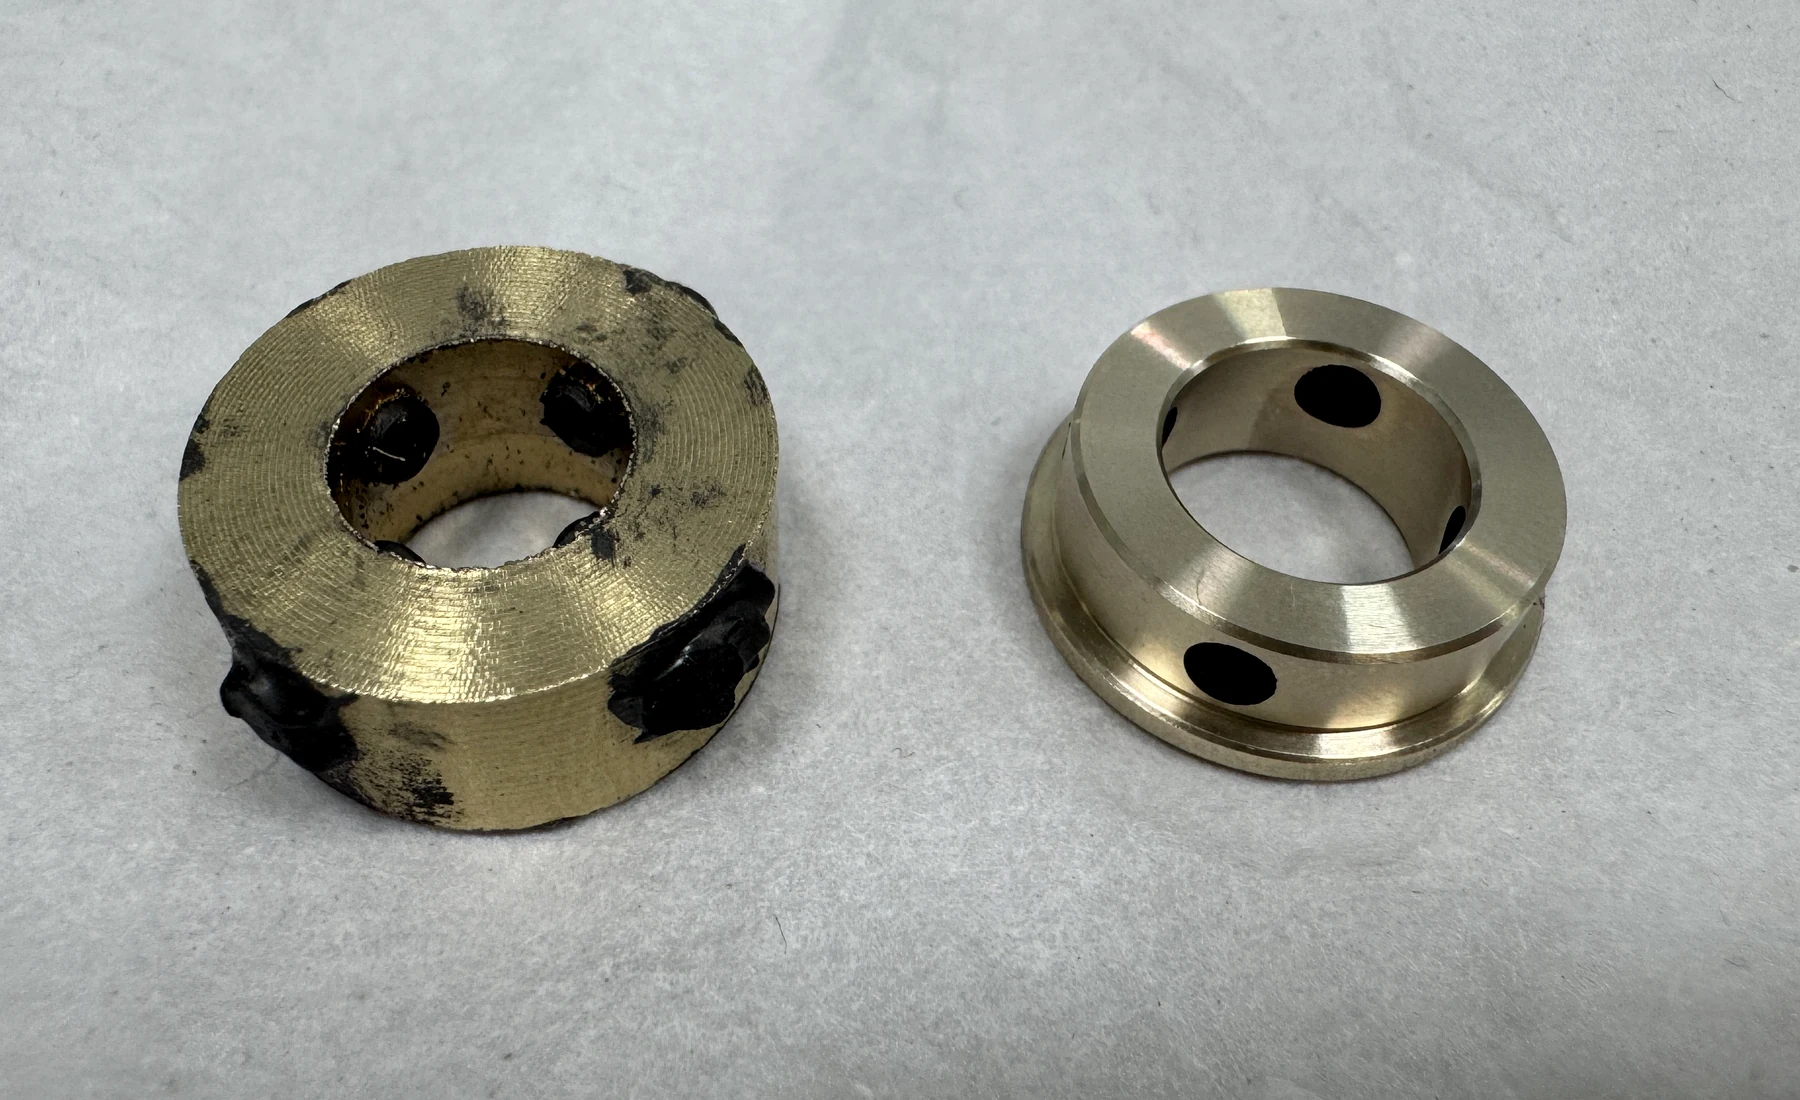
Het teruggekomen tussenproduct wordt nauwkeurig op de uiteindelijke buitendiameter gedraaid, terwijl het uitstekende grafiet vlak met het contactoppervlak wordt afgedraaid. De foto met beide toestanden naast elkaar maakt het verschil zichtbaar: ruwe uitstekende grafietdelen vóór de bewerking en strak afgewerkte elliptische inserts in het eindoppervlak erna.
04 · OD-verificatie
Controleer de afgewerkte buitendiameter tegen de h7-limieten
Een digitale micrometer toont 15,992 mm voor het geïnspecteerde afgewerkte onderdeel. Deze waarde wordt rechtstreeks vergeleken met het tekeningbereik van 15,982–16,000 mm. Hieraan wordt geen conclusie verbonden over de niet-gefotografeerde boringinspectie of de volledige productiebatch.
Bronnen & technische verwijzingen
- ISO 286-1:2010 — ISO-codesysteem voor toleranties op lineaire afmetingen — ISO (International Organization for Standardization)
Definieert het ISO-systeem van tolerantie- en passingscodes voor de H7-boring en de h7-buitendiameter op de productietekening.
- ISO 286-2:2010 — Tabellen met standaardtolerantieklassen en grensafwijkingen — ISO (International Organization for Standardization)
Bevat de standaardtolerantieklassen en tabellen met grensafwijkingen voor gaten en assen.
- GB/T 1804-2000 — Algemene toleranties voor lineaire maten en hoekmaten zonder afzonderlijke tolerantieaanduiding — Standaardisatie administratie van China
De productietekening past klasse M toe op afmetingen zonder een individuele tolerantie.
- GB/T 1184-1996 — Geometrische toleranties; geometrische tolerantie voor kenmerken zonder afzonderlijke tolerantieaanduidingen — Standaardisatie administratie van China
De productietekening past klasse H toe op geometrische kenmerken zonder een individuele tolerantie.
Heeft u een projectspecifieke vraag?