3+2 Geïndexeerd CNC-frezen · Aluminium
Een positietolerantie van 0,02 mm beheersen in EN AW-6082 aluminium met 3+2 CNC-bewerking
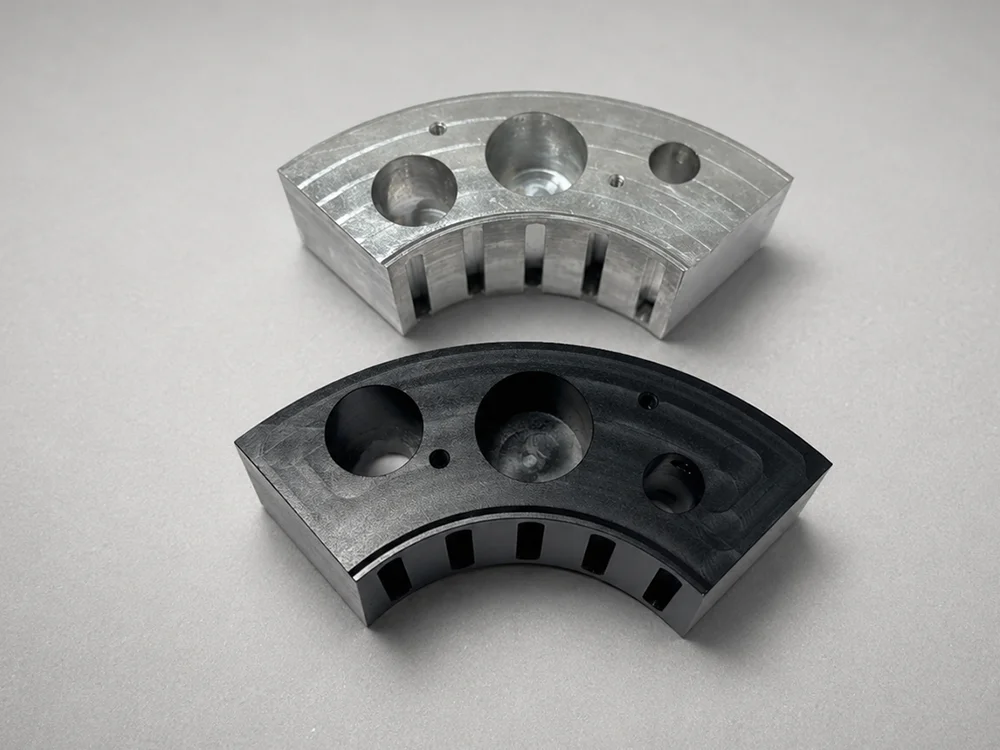
Een praktijkvoorbeeld met EN AW-6082 aluminium, referentiegestuurde zwaluwstaartopspanning en 3+2-geïndexeerde bewerking om een op de tekening voorgeschreven positietolerantie van ⌀0,02 mm over meerdere vlakken te beheersen.

In één oogopslag
- Materiaal
- EN AW-6082 aluminium
- Proces
- 3+2 geïndexeerd frezen — geen simultane 5-assige beweging
- Referentiestelsel
- A · B · C vastgelegd vanuit één zwaluwstaartopspanning
- Tekeningseis
- ⌀0,02 mm positie t.o.v. A | B | C
- Laatste bewerkingsstap
- Verwijdering van het tijdelijke opspandeel op een conventionele freesmachine
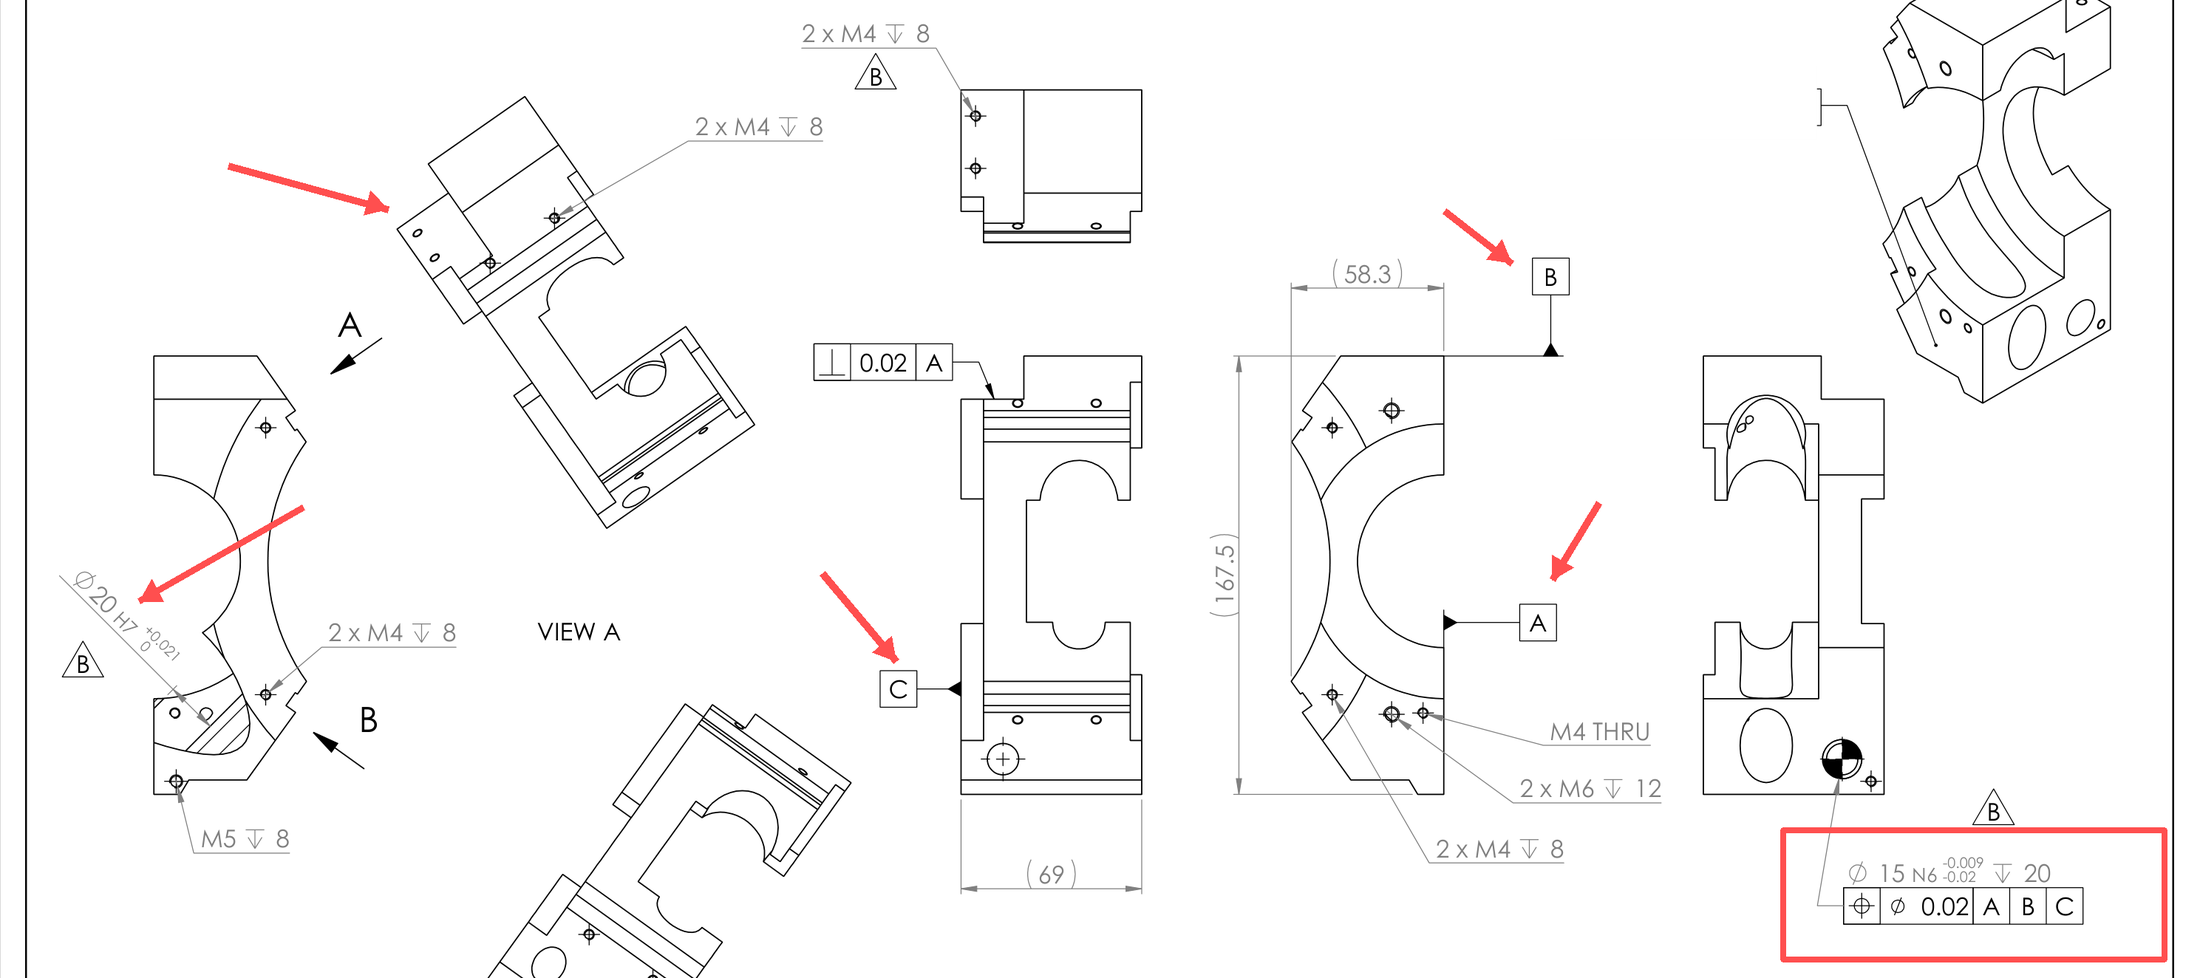
Van de productietekening
De Vereiste, in de Eigen Notities van de Engineer
De geanonimiseerde productietekening toont het referentiestelsel A/B/C en de positie-eis van ⌀0,02 mm die bepalend was voor de opspanstrategie. Klantinformatie, QR-code, ordergegevens, tekeningnummer en persoonsgegevens zijn verwijderd.
01
De Uitdaging
Het onderdeel combineert boringen, draadgaten, gebogen binnengeometrie en precisiekenmerken op verschillende vlakken. De tekening koppelt een positie-eis van ⌀0,02 mm aan de referenties A, B en C. Opnieuw opspannen voor elk vlak zou deze referenties telkens overdragen en opspanvariatie veroorzaken, juist waar de samenhangende kenmerken uitgelijnd moesten blijven.
02
Aanpak van OUJI
OUJI plande de meervlaksbewerking rond een tijdelijke zwaluwstaartopspanning. Het referentiestelsel werd vanuit die opspanning vastgesteld en behouden terwijl het vijfassige bewerkingscentrum het onderdeel in verschillende vaste bewerkingsoriëntaties positioneerde. Dit was 3+2-geïndexeerde bewerking: de rotatieassen positioneerden het onderdeel en stopten voordat de verspaning begon. Na het bewerken van de betreffende vlakken bleef het tijdelijke zwaluwstaartgedeelte beschikbaar voor de opspanning. Het werd vervolgens in een afzonderlijke bewerking op een conventionele verticale freesmachine verwijderd.
03
Het Resultaat
De samenhangende kenmerken op meerdere vlakken werden met minder heropspanningen voltooid, zonder de relatie tussen A, B en C telkens opnieuw vast te leggen. Volgens de voor deze casus verstrekte productiebevestiging voldeden de kritieke maten, waaronder de positie-eis van ⌀0,02 mm op de tekening. Deze casus publiceert geen inspectiebeelden, meetwaarden, cyclustijd, oppervlakteruwheidsgegevens, opbrengst of materiaaltoestand. Daarover worden hier dan ook geen conclusies getrokken.
Productiesequentie
Van aluminium halffabricaat naar bewerkt onderdeel
De gefotografeerde route volgt het onderdeel door één 3+2-opspanning op basis van vaste referenties, met behoud van het tijdelijke opspandeel tot de uiteindelijke verwijdering op een conventionele freesmachine.
3+2 geïndexeerd bewerken betekent dat de roterende assen het onderdeel positioneren en stoppen; het frezen vindt vervolgens plaats vanuit die vaste oriëntatie. Het is geen simultane 5-assige beweging.
01 · Halffabricaat
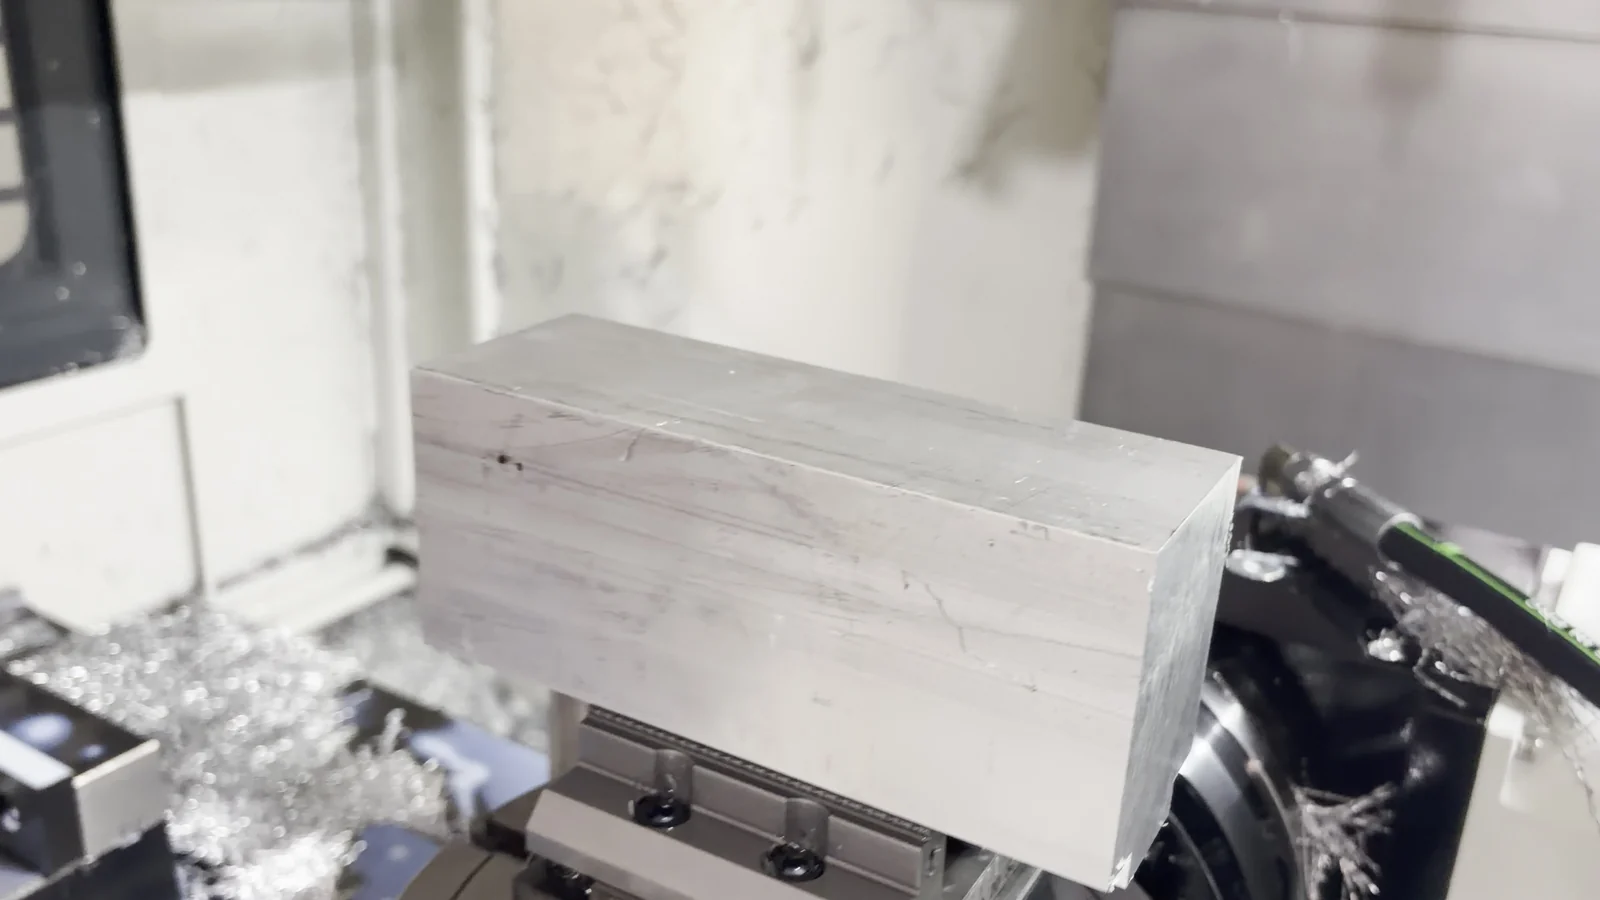
Begin met het halffabricaat van EN AW-6082
Het rechthoekige aluminium halffabricaat biedt voldoende materiaal voor de geometrie op meerdere vlakken en de tijdelijke opspangeometrie. De exacte materiaaltoestand is in deze casus niet gepubliceerd.
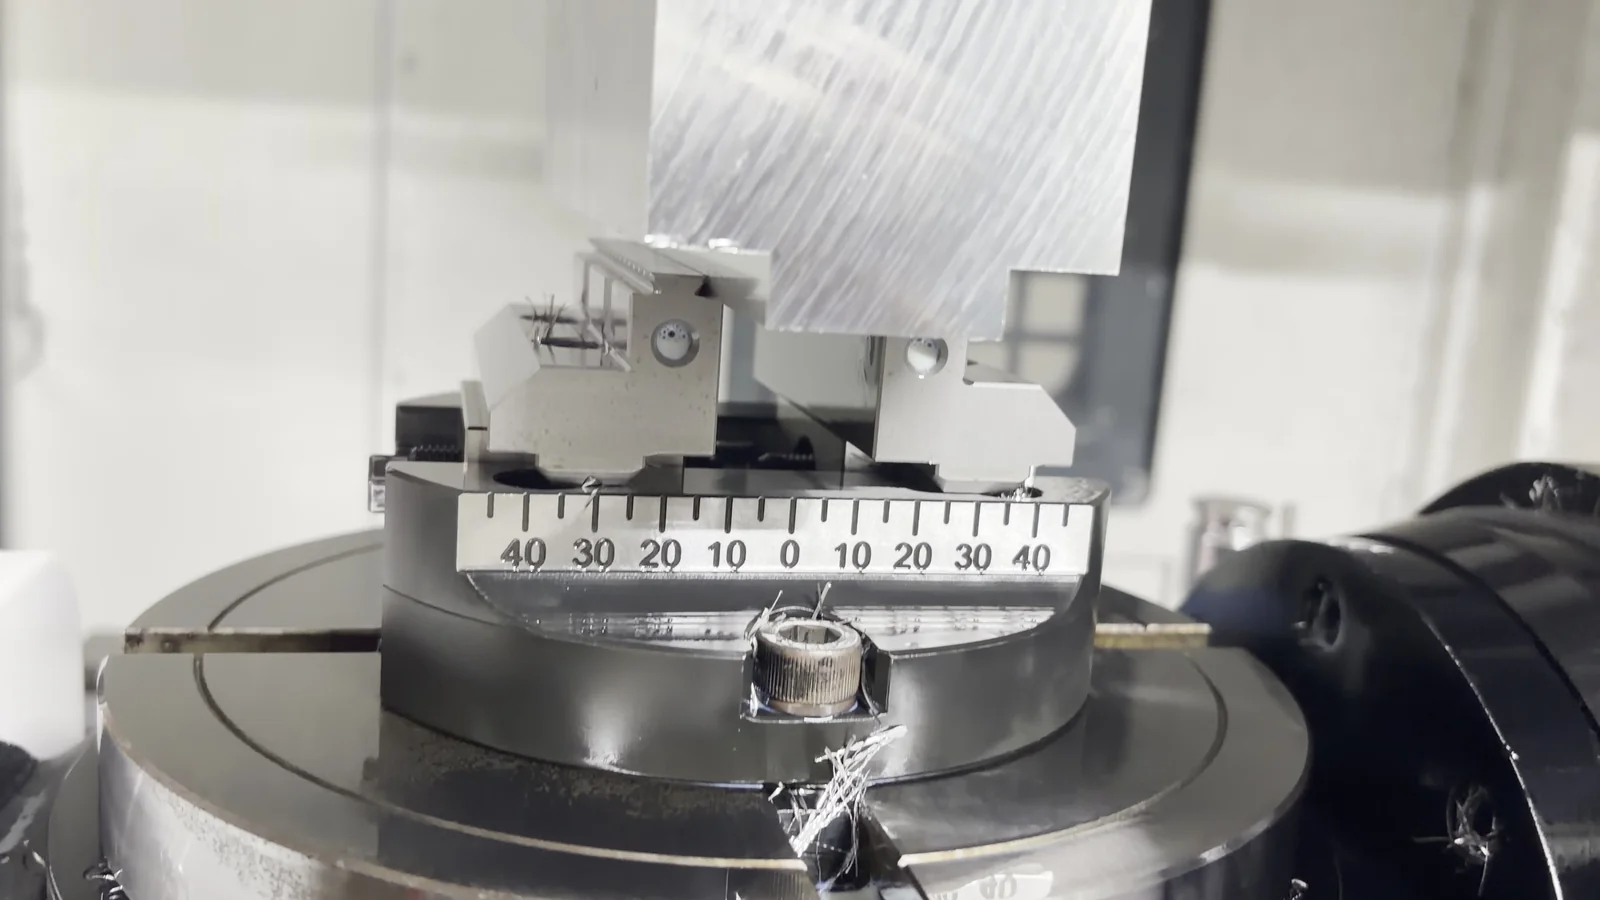
02 · Zwaluwstaartopspanning
Leg de opspanning en referentierelatie één keer vast
Een zwaluwstaartvormige opspangeometrie houdt het halffabricaat vast terwijl de relatie tussen A, B en C voor de bewerking van meerdere vlakken wordt vastgelegd. Door deze opspanning te behouden, zijn minder overdrachten van referenties tussen de vlakken nodig.
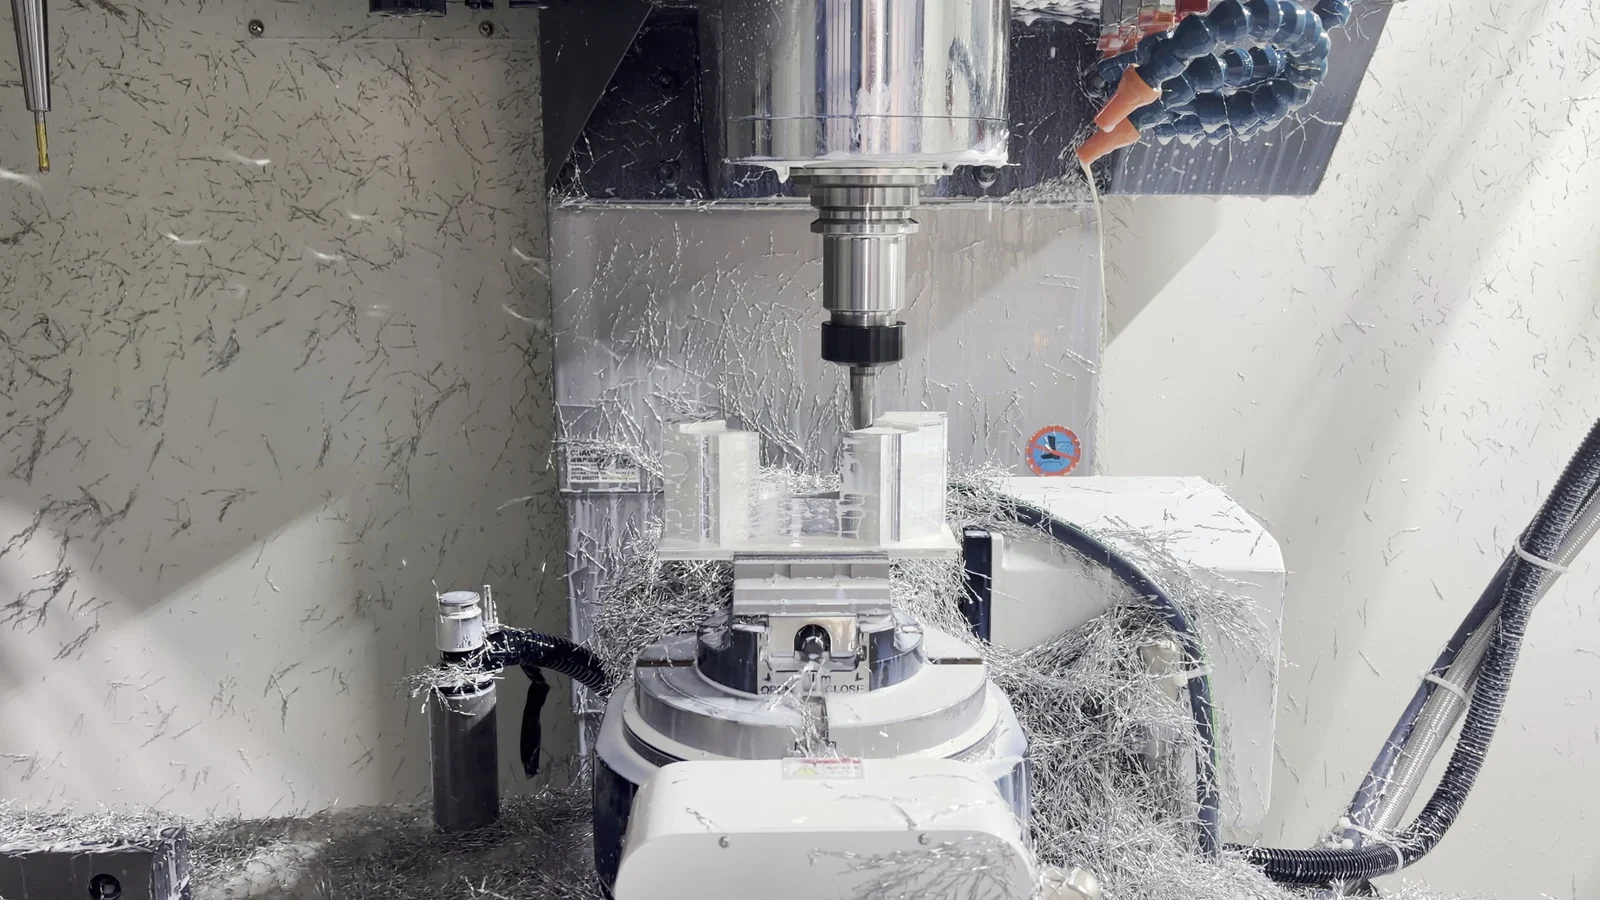
03 · Vaste oriëntatie
Indexeer het onderdeel en bewerk het vervolgens vanuit een vaste positie
De roterende assen plaatsen het onderdeel in de vereiste oriëntatie en stoppen voordat het snijden begint. Dat onderscheid maakt de bewerking 3+2 geïndexeerd frezen in plaats van simultaan vijf-assig frezen.
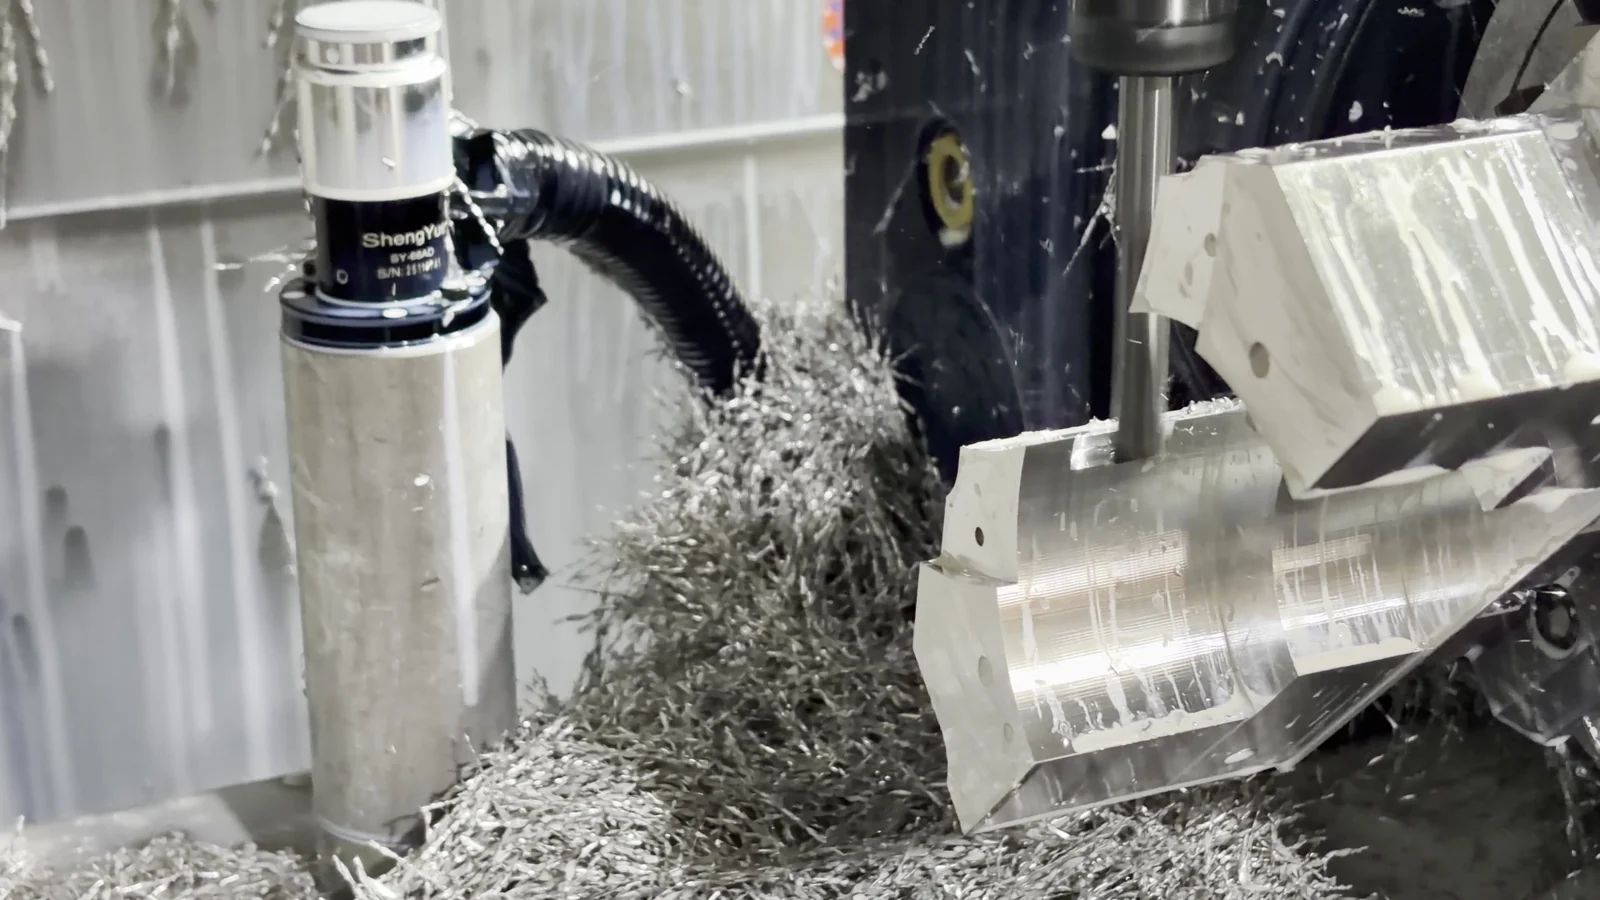
04 · Meerzijdig bewerken
Bereik samenhangende kenmerken vanuit aanvullende geïndexeerde oriëntaties
Aanvullende vaste oriëntaties maken de boringen, gebogen profielen en zijkenmerken bereikbaar, terwijl de oorspronkelijke zwaluwstaartopspanning de referentierelatie behoudt.
05 · Tussenstadium
Behoud het tijdelijke zwaluwstaartgedeelte totdat het indexeren is voltooid
De hoofdgeometrie is zichtbaar in dit stadium, maar het tijdelijke klemgedeelte blijft bevestigd zodat het onderdeel gecontroleerd kan blijven tijdens de geïndexeerde bewerkingen.
06 · Klem verwijderen
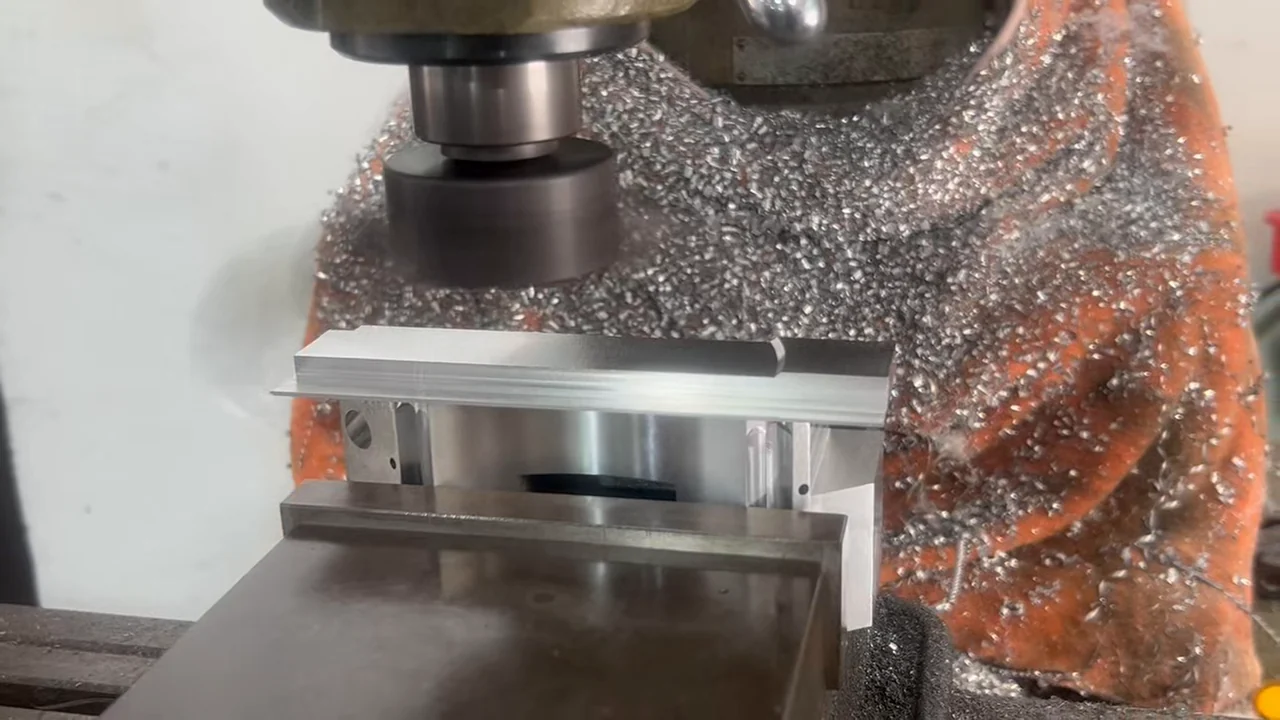
Verwijder de tijdelijke opspangeometrie op een conventionele freesmachine
Nadat het 3+2 werk is voltooid, wordt het onderdeel vastgehouden voor een aparte conventionele freesbewerking die het resterende tijdelijke klemmateriaal verwijdert.
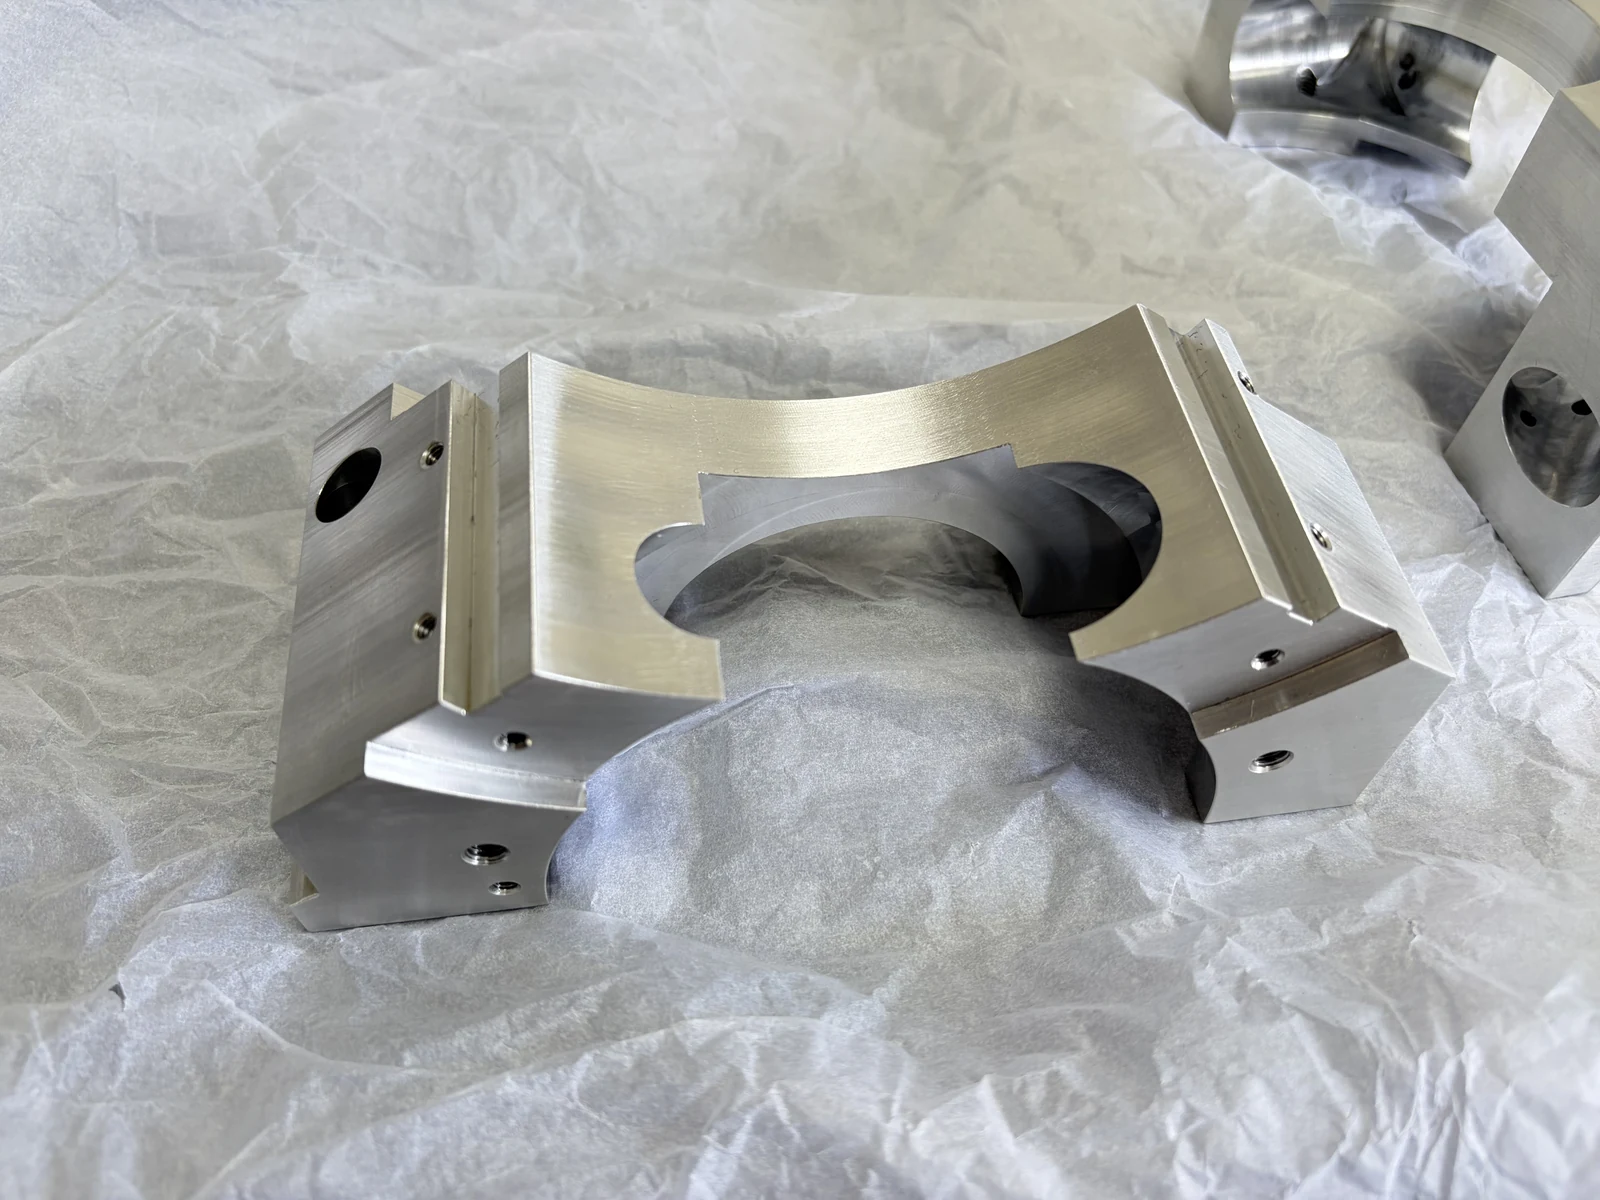
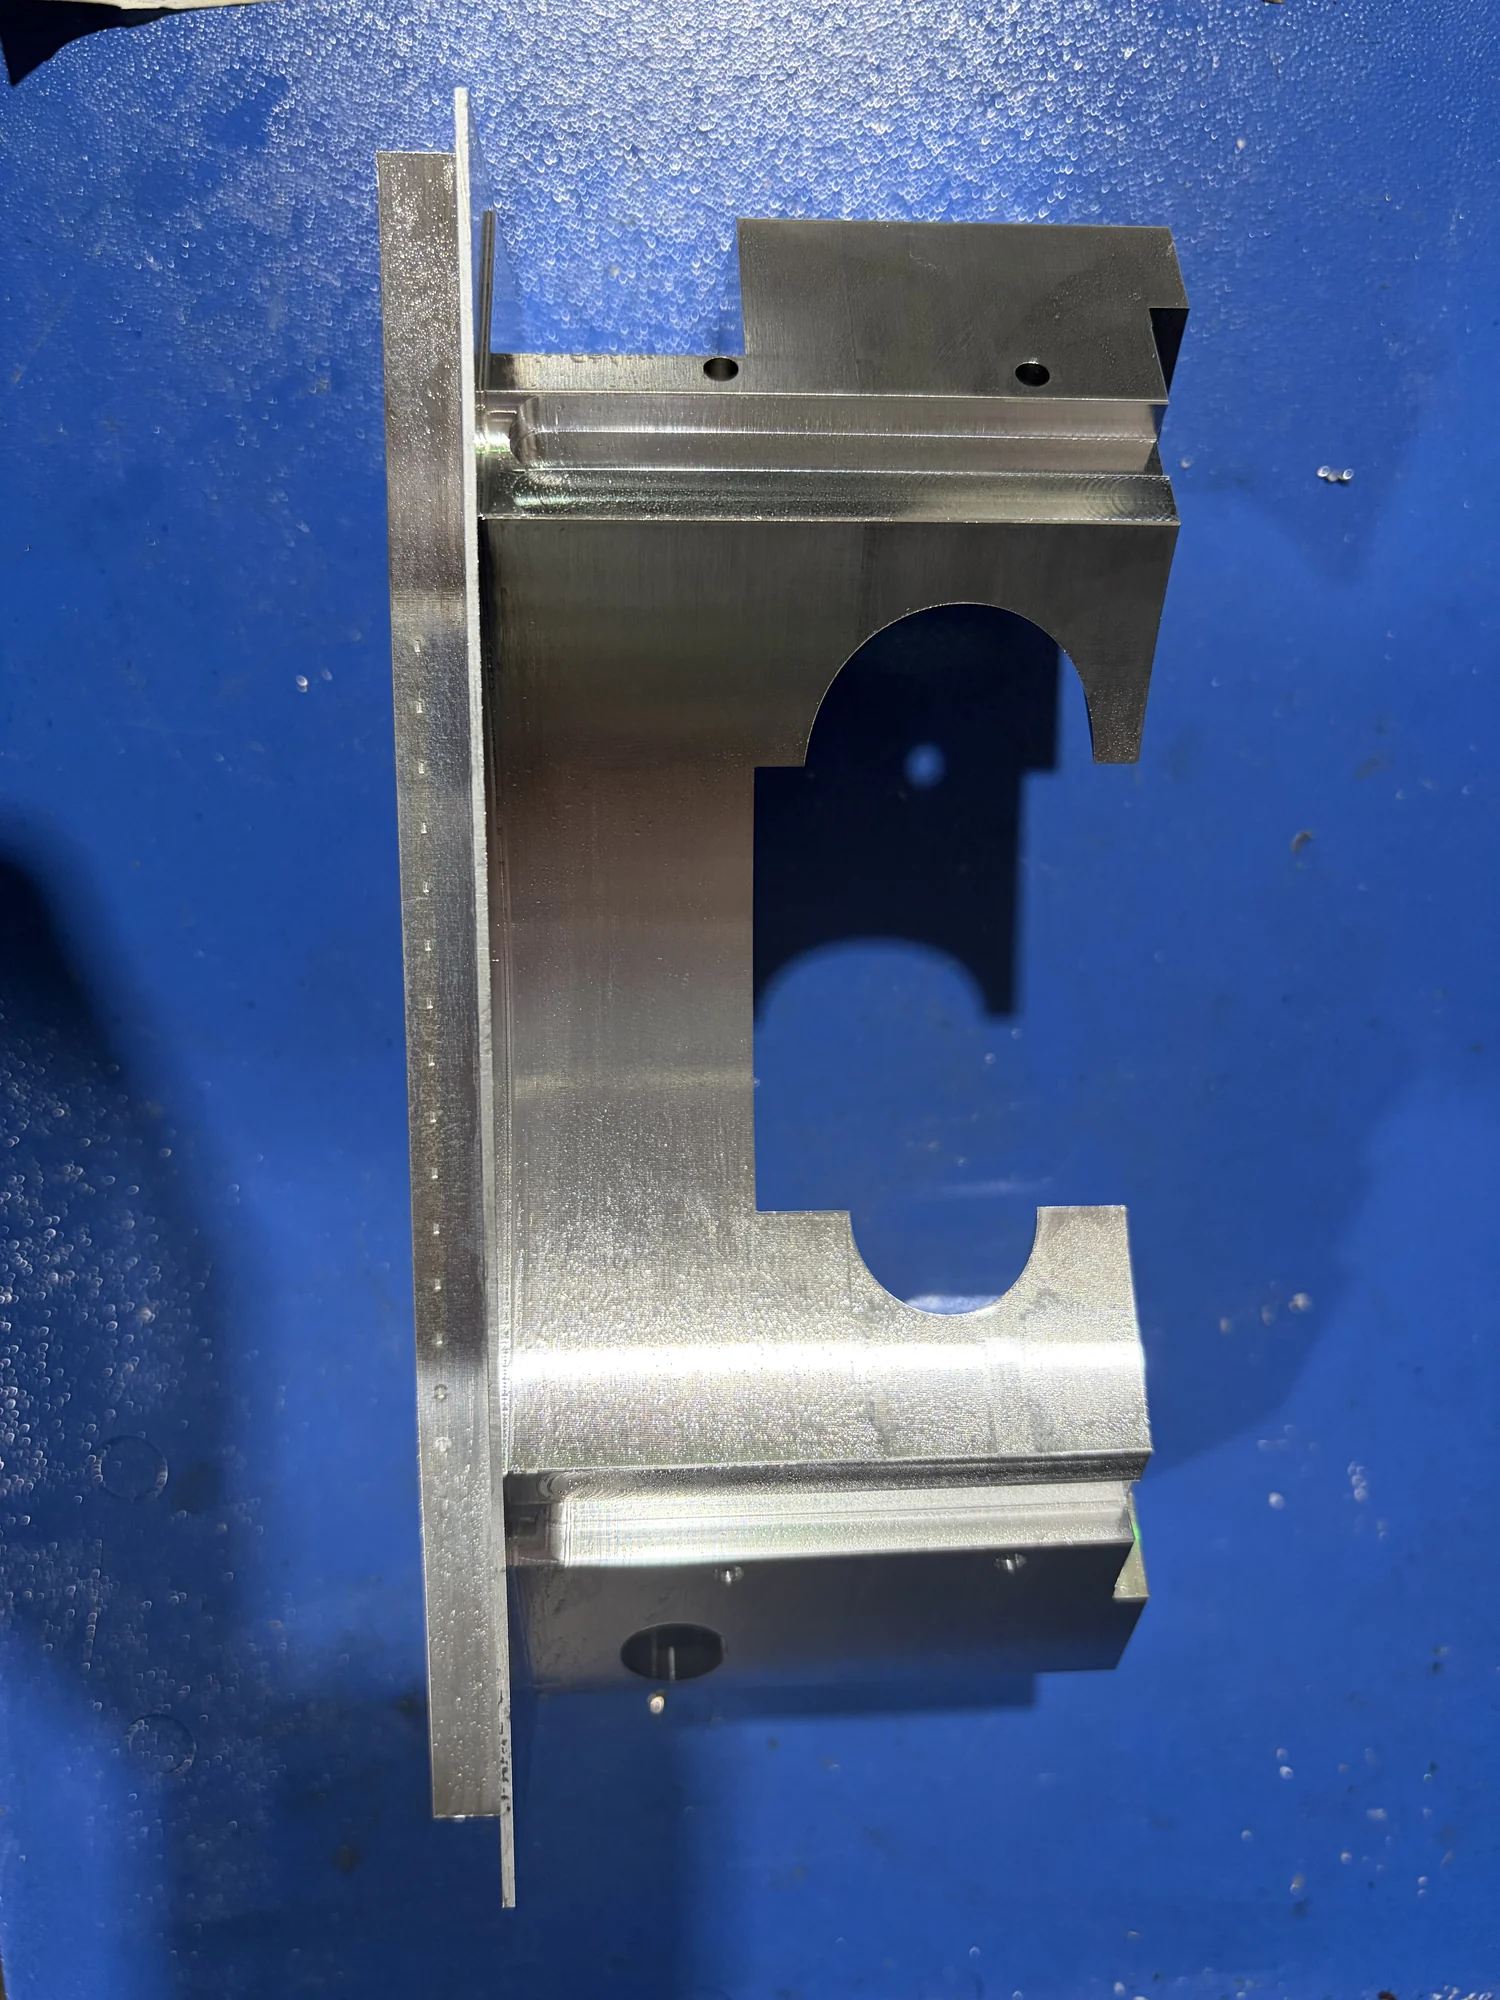
07 · Bewerkte toestand
Beoordeel het onderdeel na het verwijderen van de klem
Het resulterende kale aluminium onderdeel laat de verbonden meervlakskenmerken zien nadat het tijdelijke opspandeel is verwijderd. Er is geen onbevestigde bewerkings- of inspectieclaim aan deze afbeelding gekoppeld.
Bronnen & technische verwijzingen
- ASME Y14.5 — Dimensionering en toleranties — ASME (American Society of Mechanical Engineers)
Definieert het referentiestelsel (A|B|C) en de terminologie voor positietoleranties waarnaar de aanduidingen op de tekening van deze casus verwijzen.
Heeft u een projectspecifieke vraag?