CNC Draaien · Meervoudig Proces
Concentriciteit beheersen bij cementeren en tandwielsteken van 20MnCr5-staal
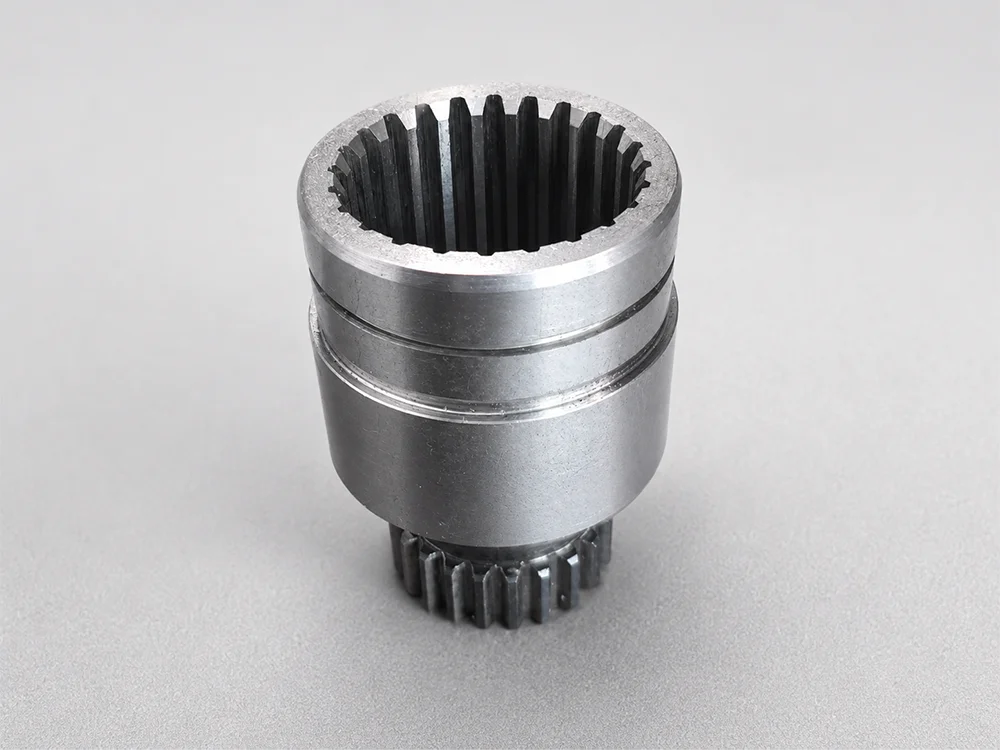
Een tekening voor een onderdeel van 20MnCr5 combineerde een vereiste oppervlaktehardheid van HRC 58–62 met 0,02 mm concentriciteit. Beide eisen moesten gezamenlijk worden gepland, rekening houdend met vervorming door cementeren.
In één oogopslag
- Materiaal
- 20MnCr5 legeringsstaal
- Oppervlaktehardheidsvereiste
- HRC 58–62
- Vereiste hardingsdiepte
- 0,4–0,6 mm
- Concentriciteitsvereiste
- 0,02 mm
- Positievereiste van tandwielkenmerk
- 0,05 mm
Van de productietekening
De Vereiste, in de Eigen Notities van de Engineer
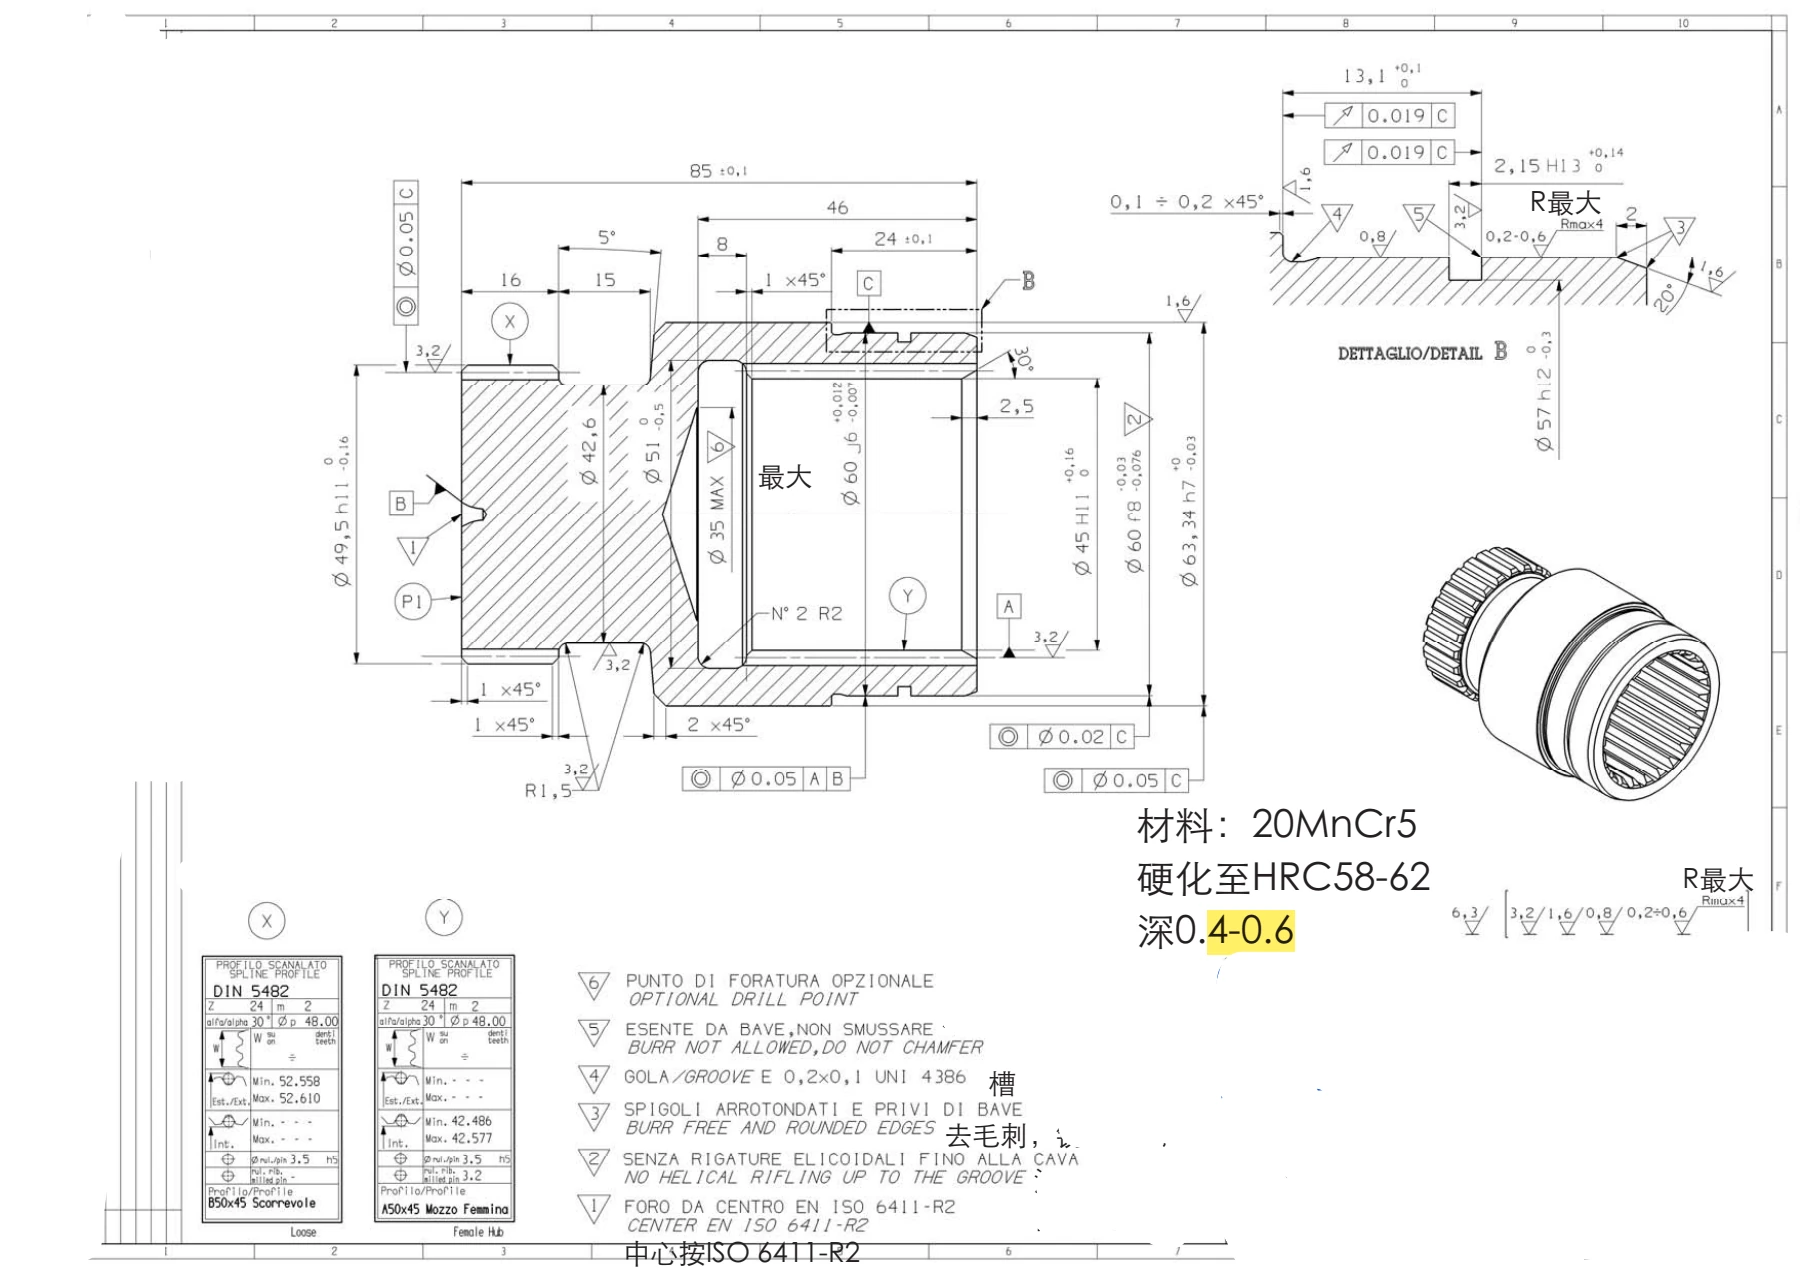
Een uitsnede van de productietekening met het profiel in doorsnede, de concentriciteitseis van ⌀0,02 voor de inwendig vertande boring en de positie-eis van ⌀0,05 die de buitenvertanding aan de binnenvertanding relateert. Ook zichtbaar is de opmerking over oppervlakteharding die bepalend was voor de hierboven beschreven proceskeuzes. Tekeningnummer, klanttoepassing en persoonsgegevens zijn verwijderd.
01
De Uitdaging
Het onderdeel vereiste na carboneren en harden een oppervlaktehardheid van HRC 58–62 en een hardingsdiepte van 0,4–0,6 mm. Tegelijk moest een concentriciteit van 0,02 mm behouden blijven en moest de onderlinge positie van de buiten- en binnenvertanding binnen 0,05 mm liggen. Carboneren en afschrikken kunnen voldoende vervorming veroorzaken om die concentriciteit in gevaar te brengen. Beide eisen moesten daarom in één samenhangend proces worden beheerst.
02
Aanpak van OUJI
OUJI combineerde cementeren, tandwielsteken en CNC-draaien in één beheerste procesvolgorde, in plaats van elk proces afzonderlijk uit te voeren. De bewerking werd verdeeld over opeenvolgende stappen om de opbouw van vervorming door de warmtebehandeling te beperken. Er werd bewerkingstoegift voor de nabewerking na de warmtebehandeling aangehouden om de concentriciteit te herstellen en de onderlinge ligging van de vertandingen binnen de specificatie te brengen.
03
Het Resultaat
Volgens de productiebevestiging van OUJI is aan de gespecificeerde eisen voldaan. De openbare documentatie bevat echter de geanonimiseerde tekening en niet de definitieve rapporten over hardheid, hardingsdiepte en maatcontrole. Deze pagina presenteert de waarden daarom als projecteisen en het gefaseerde bewerkingsproces als de gedocumenteerde technische aanpak. De tekening alleen geldt niet als onafhankelijk bewijs van het eindresultaat.
Heeft u een projectspecifieke vraag?