Tornitura CNC · Processo Multiplo
Controllo della concentricità durante la cementazione e la stozzatura degli ingranaggi in acciaio 20MnCr5
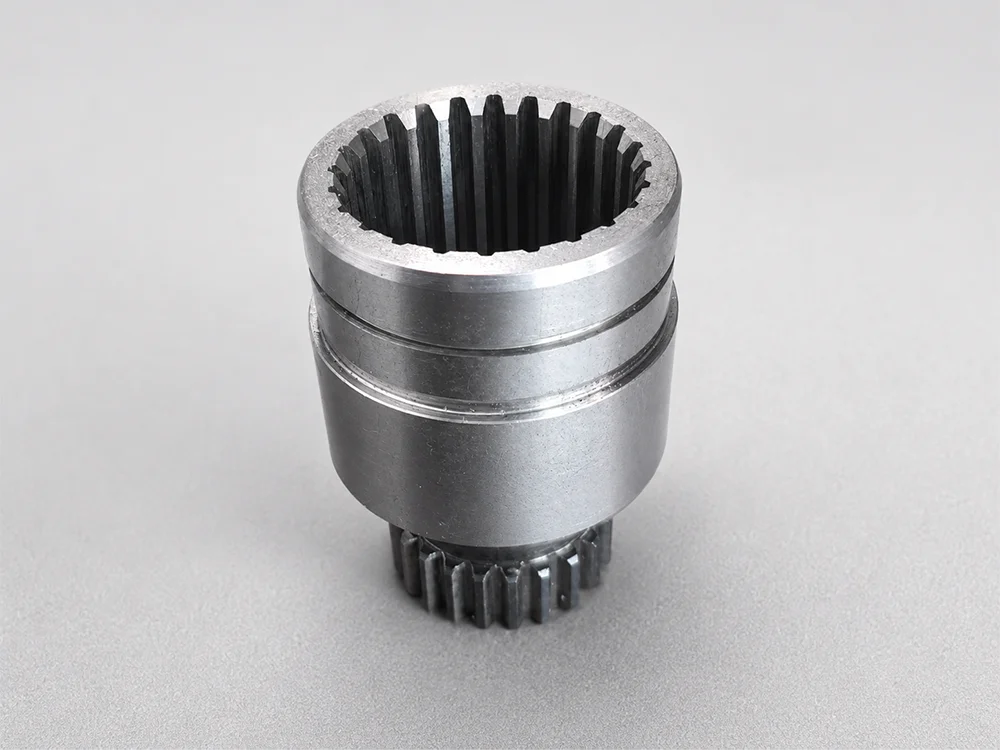
Il disegno di un componente in 20MnCr5 combinava una durezza superficiale HRC 58–62 con una concentricità di 0,02 mm: due requisiti da pianificare insieme tenendo conto delle deformazioni da cementazione.
A colpo d'occhio
- Materiale
- Acciaio legato 20MnCr5
- Requisito di durezza superficiale
- HRC 58–62
- Requisito di profondità dello strato cementato
- 0,4–0,6 mm
- Requisito di concentricità
- 0,02 mm
- requisito di posizione della caratteristica dell'ingranaggio
- 0,05 mm
Dal disegno di produzione
Il Requisito, nelle Note Personali dell'Ingegnere
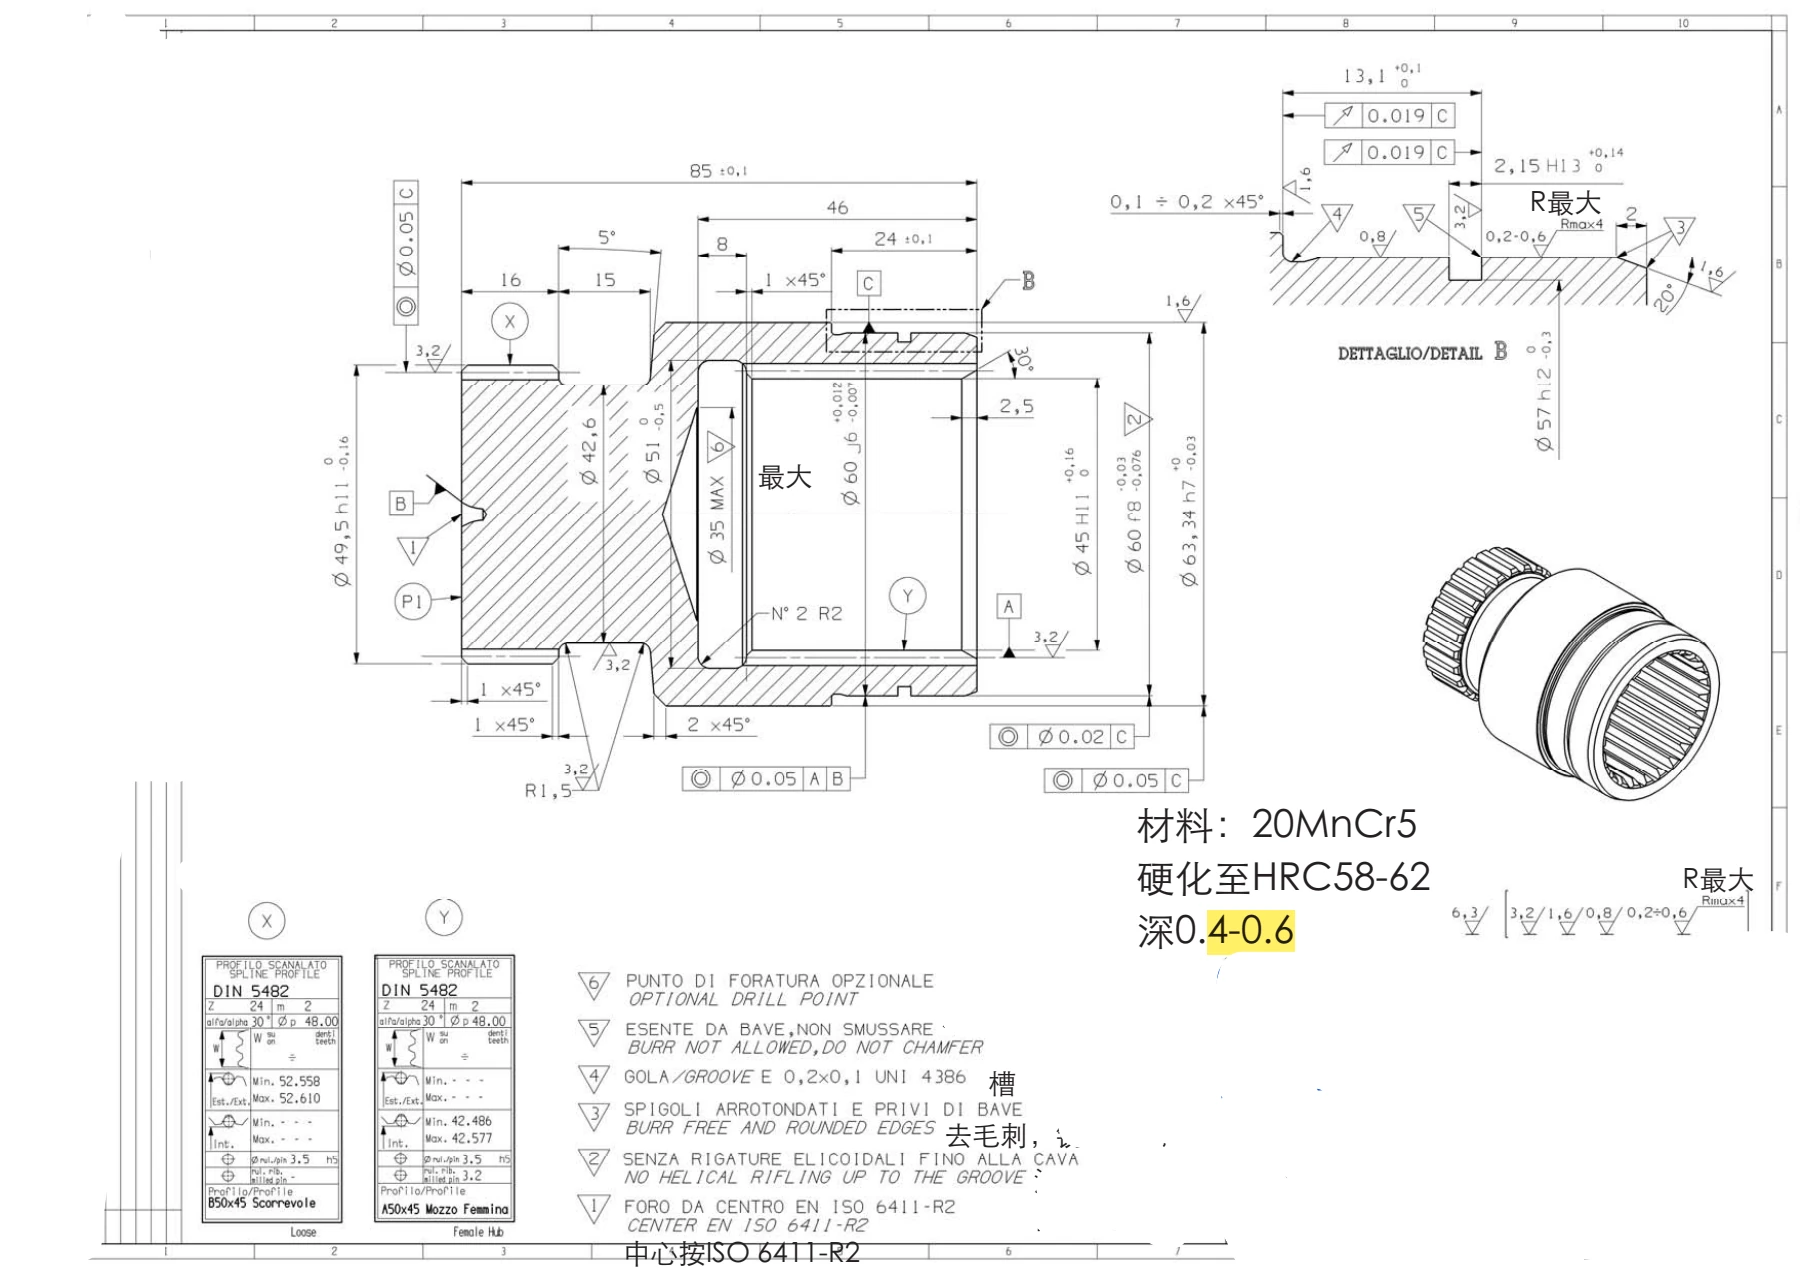
Estratto del disegno di produzione con profilo in sezione, prescrizione di concentricità ⌀0,02 sul foro scanalato, tolleranza di posizione ⌀0,05 che collega la dentatura esterna a quella interna e nota di cementazione alla base delle scelte di processo descritte sopra. Numero del disegno, applicazione del cliente e identificativi del personale sono stati rimossi.
01
La Sfida
Il componente richiedeva una durezza superficiale dopo cementazione di HRC 58–62, con profondità dello strato di 0,4–0,6 mm, mantenendo al contempo una concentricità di 0,02 mm e la relazione di posizione tra dentatura esterna e interna entro 0,05 mm. Cementazione e tempra possono da sole provocare deformazioni tali da compromettere questa concentricità: i due requisiti dovevano quindi essere pianificati insieme.
02
Approccio di OUJI
OUJI ha integrato cementazione, stozzatura degli ingranaggi e tornitura CNC in un’unica sequenza controllata, anziché eseguire ogni processo in modo indipendente. La lavorazione è stata suddivisa in fasi per limitare l’accumulo di deformazioni dovute al trattamento termico. È stato previsto un sovrametallo per la lavorazione di finitura dopo il trattamento termico, per recuperare la concentricità e riportare entro specifica la relazione geometrica tra le dentature.
03
Il Risultato
Il rapporto di conferma della produzione di OUJI indica che i requisiti specificati sono stati soddisfatti. Tuttavia, il set di prove pubbliche contiene il disegno anonimizzato anziché i rapporti finali di durezza, profondità di cementazione e controllo dimensionale. Questa pagina presenta quindi i valori come requisiti di progetto e il ciclo produttivo come risposta tecnica documentata; il solo disegno non viene considerato una prova indipendente dei risultati finali.
Avete una domanda specifica sul progetto?