
Fresatura CNC · Produzione ripetuta
Mantenere le dimensioni dopo l’anodizzazione nella produzione ripetuta
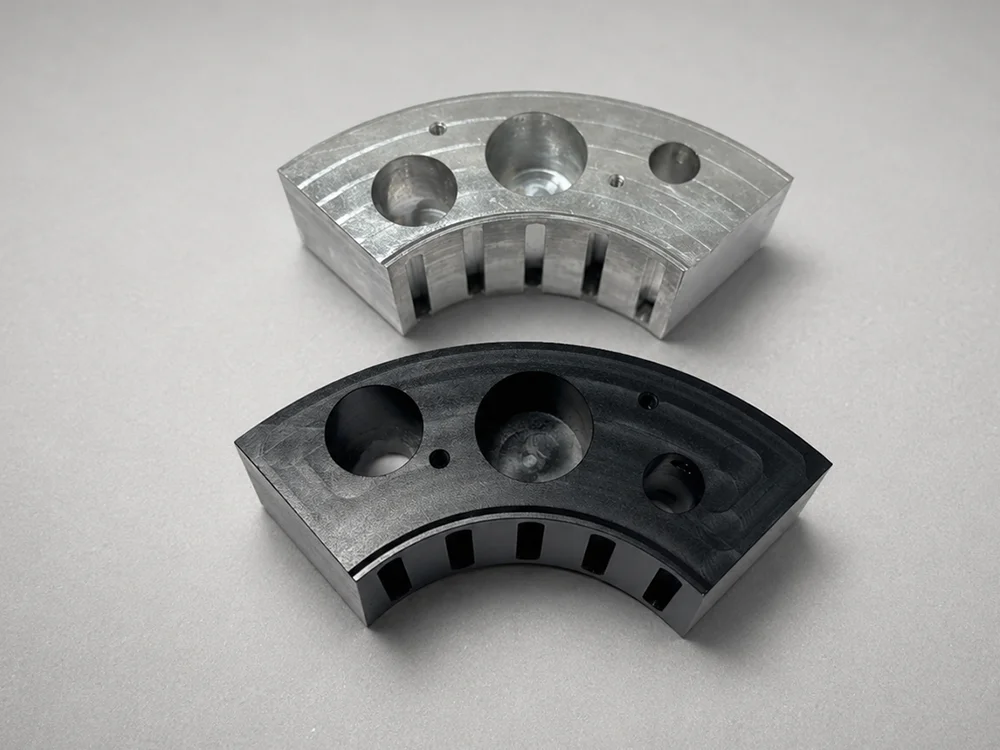
Diverse quote di precisione correlate dovevano rimanere stabili dopo l’anodizzazione dura nera, lotto dopo lotto. La soluzione ha combinato lavorazione a 3+2 assi e utensili su misura per ridurre i piazzamenti e controllare le derive dimensionali.
A colpo d'occhio
- Materiale
- Lega di alluminio
- Processo
- Fresatura CNC a 3+2 assi, anodizzazione nera a strato duro
- Piazzamenti
- Ridotti completando le caratteristiche correlate in un unico piazzamento
Dal disegno di produzione
Il Requisito, nelle Note Personali dell'Ingegnere
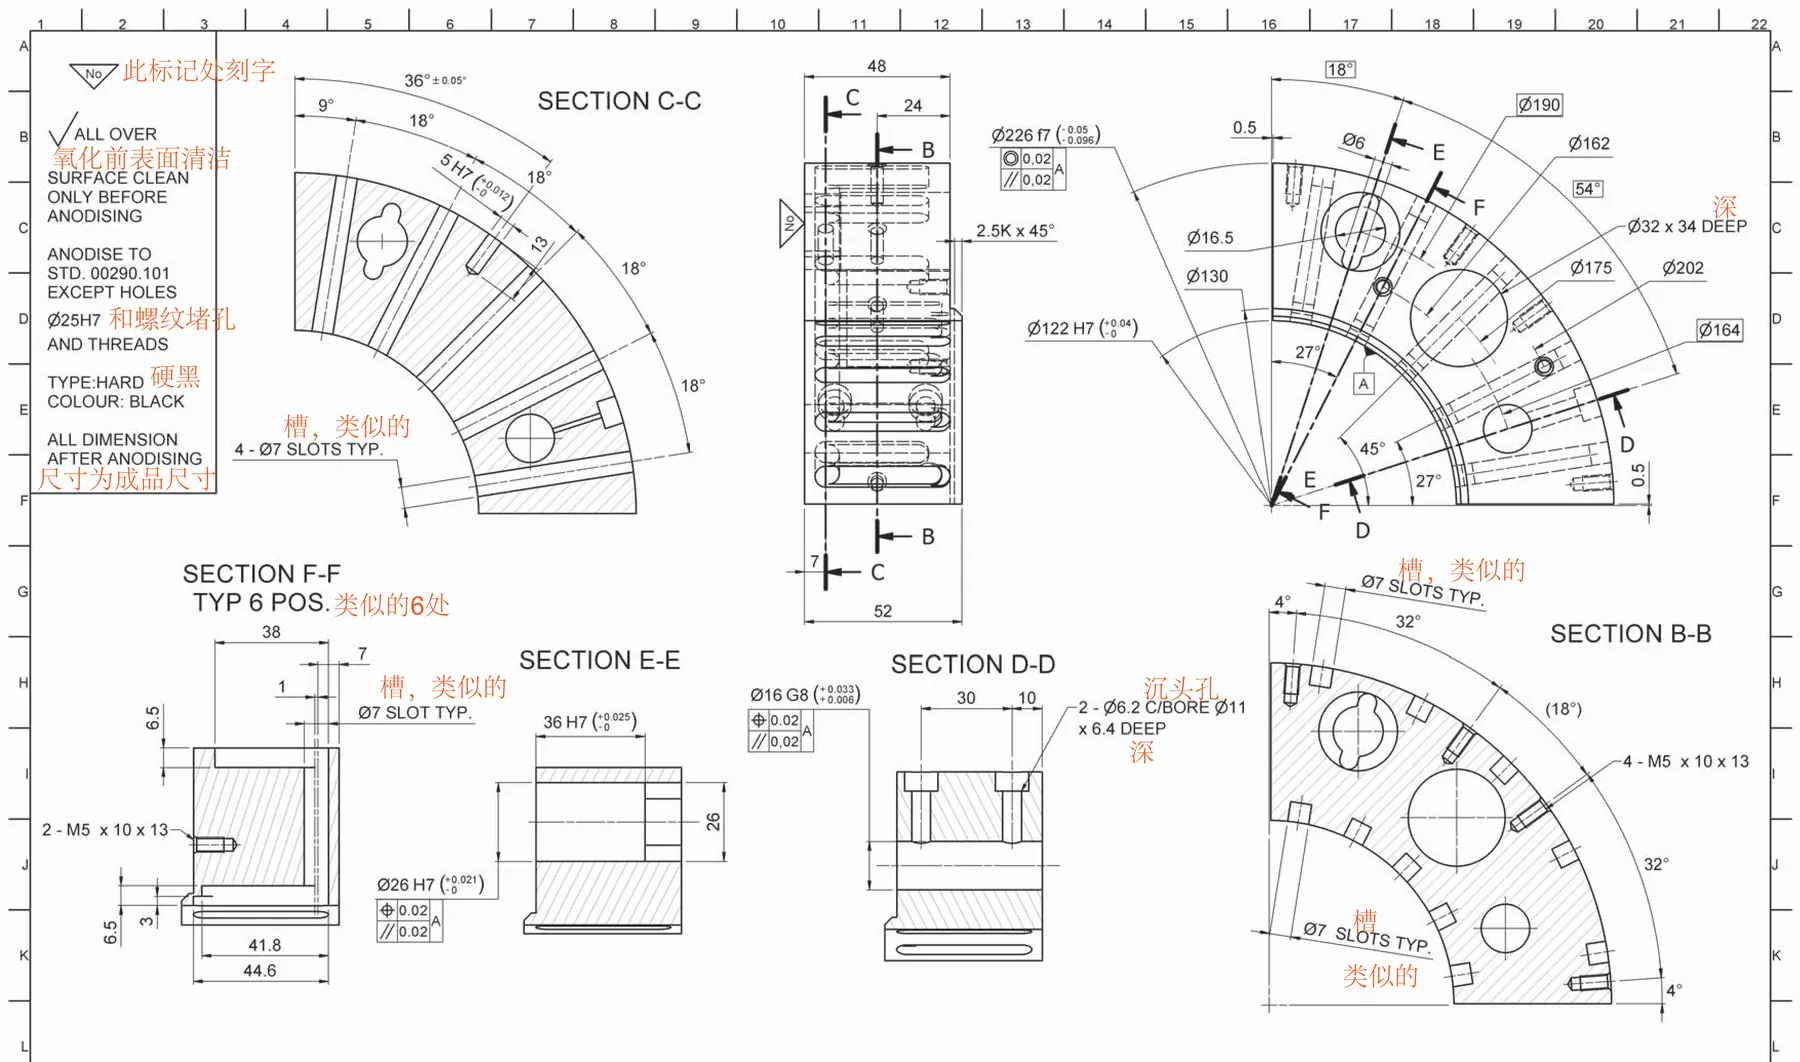
Un estratto del disegno di produzione, che mostra le viste in sezione, le tolleranze di posizione e profilo, e la nota "tutte le dimensioni dopo l’anodizzazione" che ha guidato le decisioni di processo sopra indicate. Il numero di parte, il nome del programma e gli identificativi del personale sono stati rimossi.
01
La Sfida
Diverse quote di precisione del componente erano funzionalmente correlate e dovevano rimanere stabili dopo l’anodizzazione dura nera, lotto dopo lotto. I ripetuti piazzamenti introducevano variazioni tra le caratteristiche correlate, rendendo necessario un controllo completo prima della finitura a ogni ciclo produttivo. La rilavorazione dopo l’anodizzazione era difficile e il rischio di scarto elevato quando una quota correlata usciva dalla tolleranza.
02
Approccio di OUJI
OUJI ha adottato la lavorazione a 3+2 assi per completare le caratteristiche critiche correlate in un unico piazzamento, eliminando la variabilità tra piazzamenti che costituiva la causa principale. Utensili su misura hanno mantenuto la costanza dimensionale dei fori durante la produzione; controlli in macchina a intervalli fissi hanno rilevato le derive del processo prima che interessassero un intero lotto.
03
Il Risultato
Le quote sono rimaste stabili dopo l’anodizzazione lungo tutta la produzione, con costi di controllo e produzione inferiori per pezzo e un rischio di scarto ridotto rispetto al processo originale.
Avete una domanda specifica sul progetto?

