
Rettifica superficiale
Superfici piane, spallamenti, piastre e superfici di riferimento
Rivisto secondo il disegnoFabbricazione e processi secondari
Controllo dimensionale e superficiale finale per parti metalliche temprate, lavorate e critiche per la funzione.
OUJI dispone di 4 macchine per rettifica di precisione. Questo è un conteggio delle attrezzature, non una specifica completa della capacità; la configurazione della macchina e l'intervallo di lavorazione applicabile vengono confermati durante la revisione dei disegni.
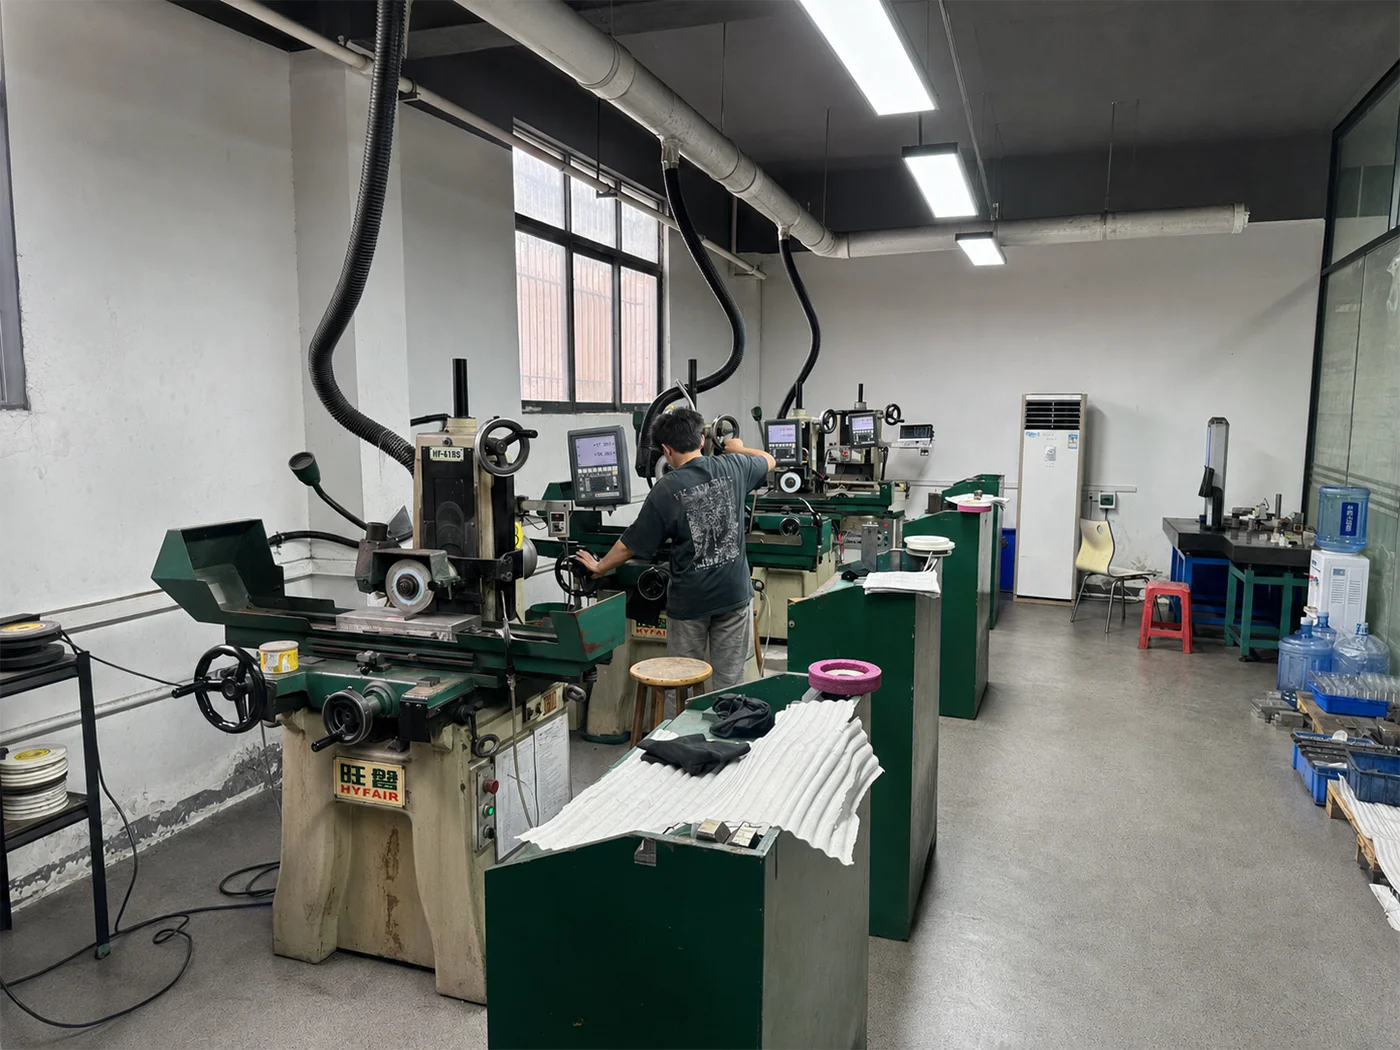
La rettifica viene solitamente scelta quando fresatura o tornitura da sole non possono garantire in modo affidabile la dimensione finale, la geometria o la superficie di contatto richieste.
Ripristinare le quote critiche e gli accoppiamenti funzionali dopo le deformazioni da trattamento termico.
Controllare superfici di riferimento e di tenuta, piastre e componenti delle attrezzature.
Rifinire alberi, perni, fori e sedi dei cuscinetti in base alla strategia dei riferimenti richiesta.
Preparare superfici scorrevoli, di tenuta, di posizionamento e di contatto secondo i requisiti del disegno.
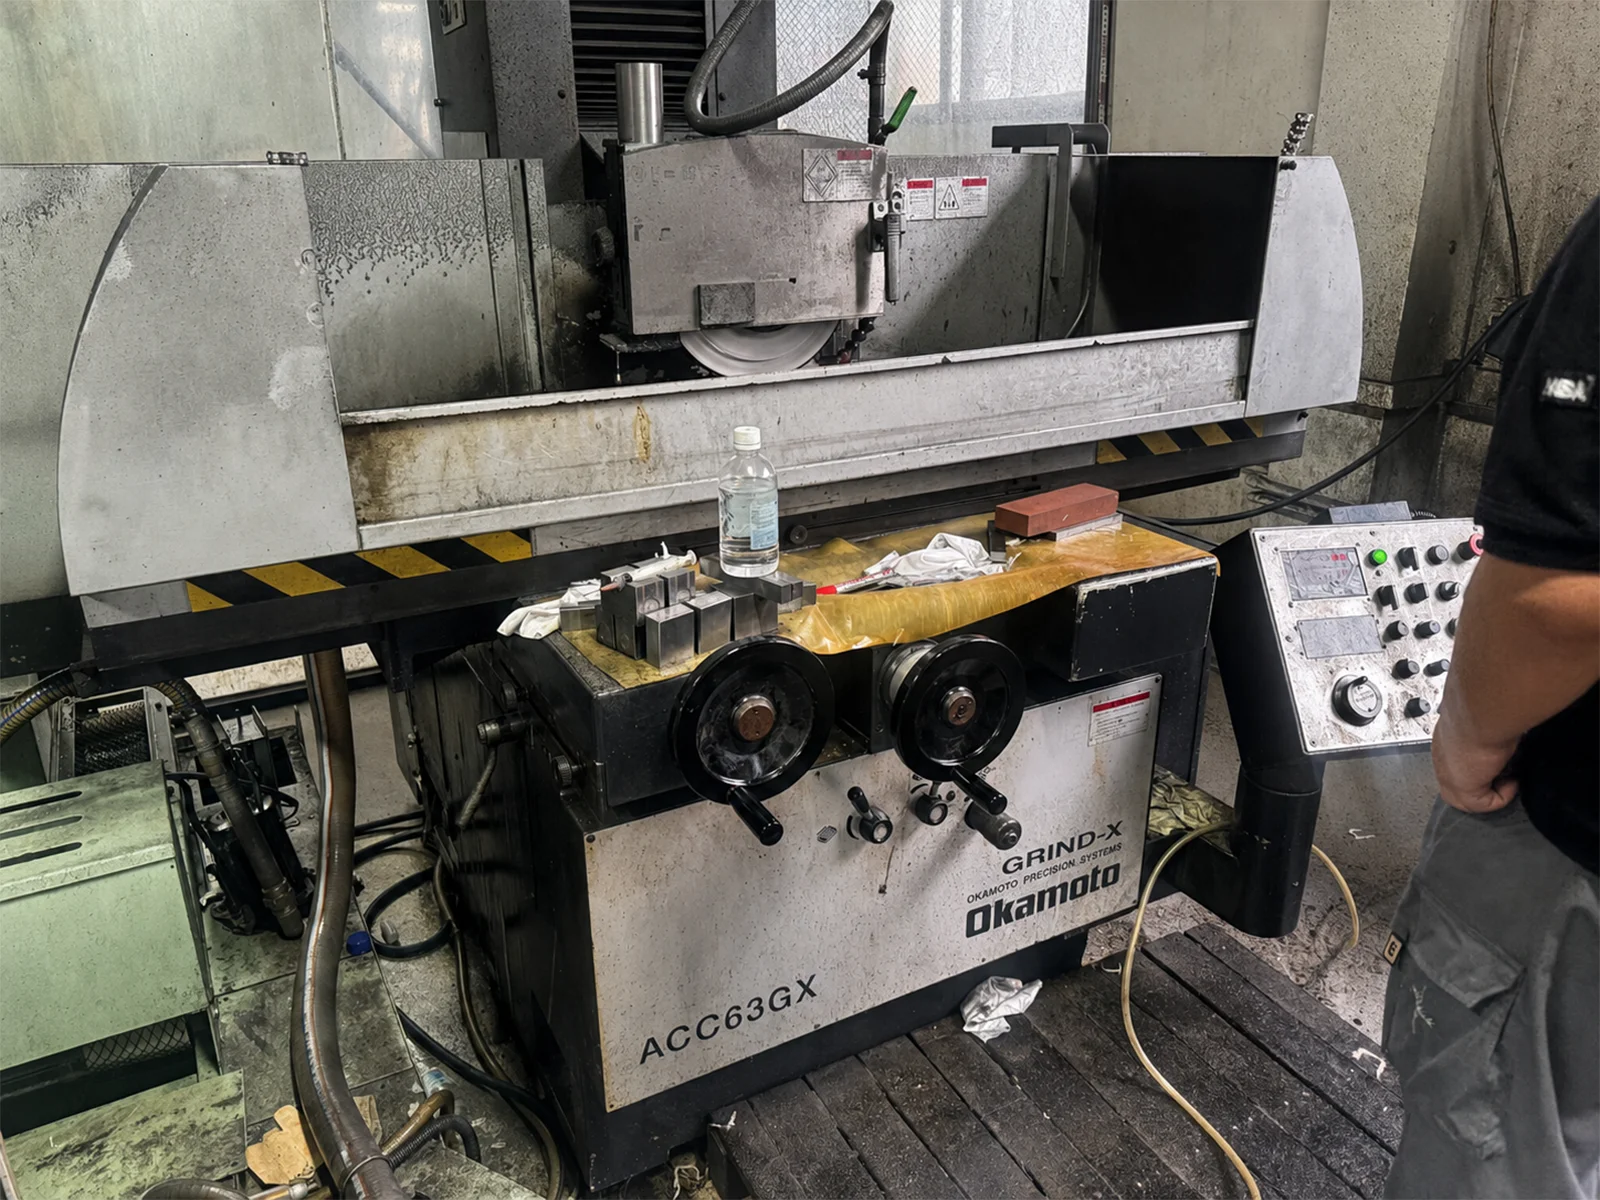
La selezione del processo è confermata dalla geometria del pezzo, dallo stato del materiale, dall'accesso, dalla quantità e dai requisiti del disegno.
Superfici piane, spallamenti, piastre e superfici di riferimento
Rivisto secondo il disegnoDiametri esterni, alberi, perni e accoppiamenti dei cuscinetti
Rivisto secondo il disegnoFori di precisione e caratteristiche cilindriche interne
Rivisto secondo il disegnoParti cilindriche dritte verificate per geometria e quantità
Rivisto secondo il disegnoUna rettifica affidabile comincia prima che la mola tocchi il pezzo. La sequenza produttiva deve preservare sufficiente sovrametallo e un riferimento utilizzabile dopo il trattamento termico.
Vengono individuati superfici critiche da rettificare, riferimenti, accoppiamenti e requisiti di controllo.
Le dimensioni preliminari e il sovrametallo vengono pianificati considerando trattamento termico, deformazioni e serraggio.
La procedura di rettifica, le condizioni della mola, il refrigerante e la sequenza di misurazione sono abbinate al pezzo.
Vengono controllati dimensioni critiche del disegno, geometria e requisiti della superficie prima del rilascio.
La qualità della rettifica dipende dall'intera configurazione, non solo dalla lettura finale al micrometro.
L'allestimento deve preservare la relazione tra le caratteristiche rettificate e i riferimenti del disegno.
Abrasivo, stato della mola e ciclo di rettifica vengono scelti in base a materiale, durezza e finitura.
Refrigerante, ravvivatura della mola, passate e finitura senza ulteriore avanzamento (spark-out) vengono gestiti per ridurre le bruciature da rettifica e le variazioni termiche.
Dimensioni, planarità, rotondità, oscillazione e rugosità vengono verificate con metodi adatti alla prescrizione.
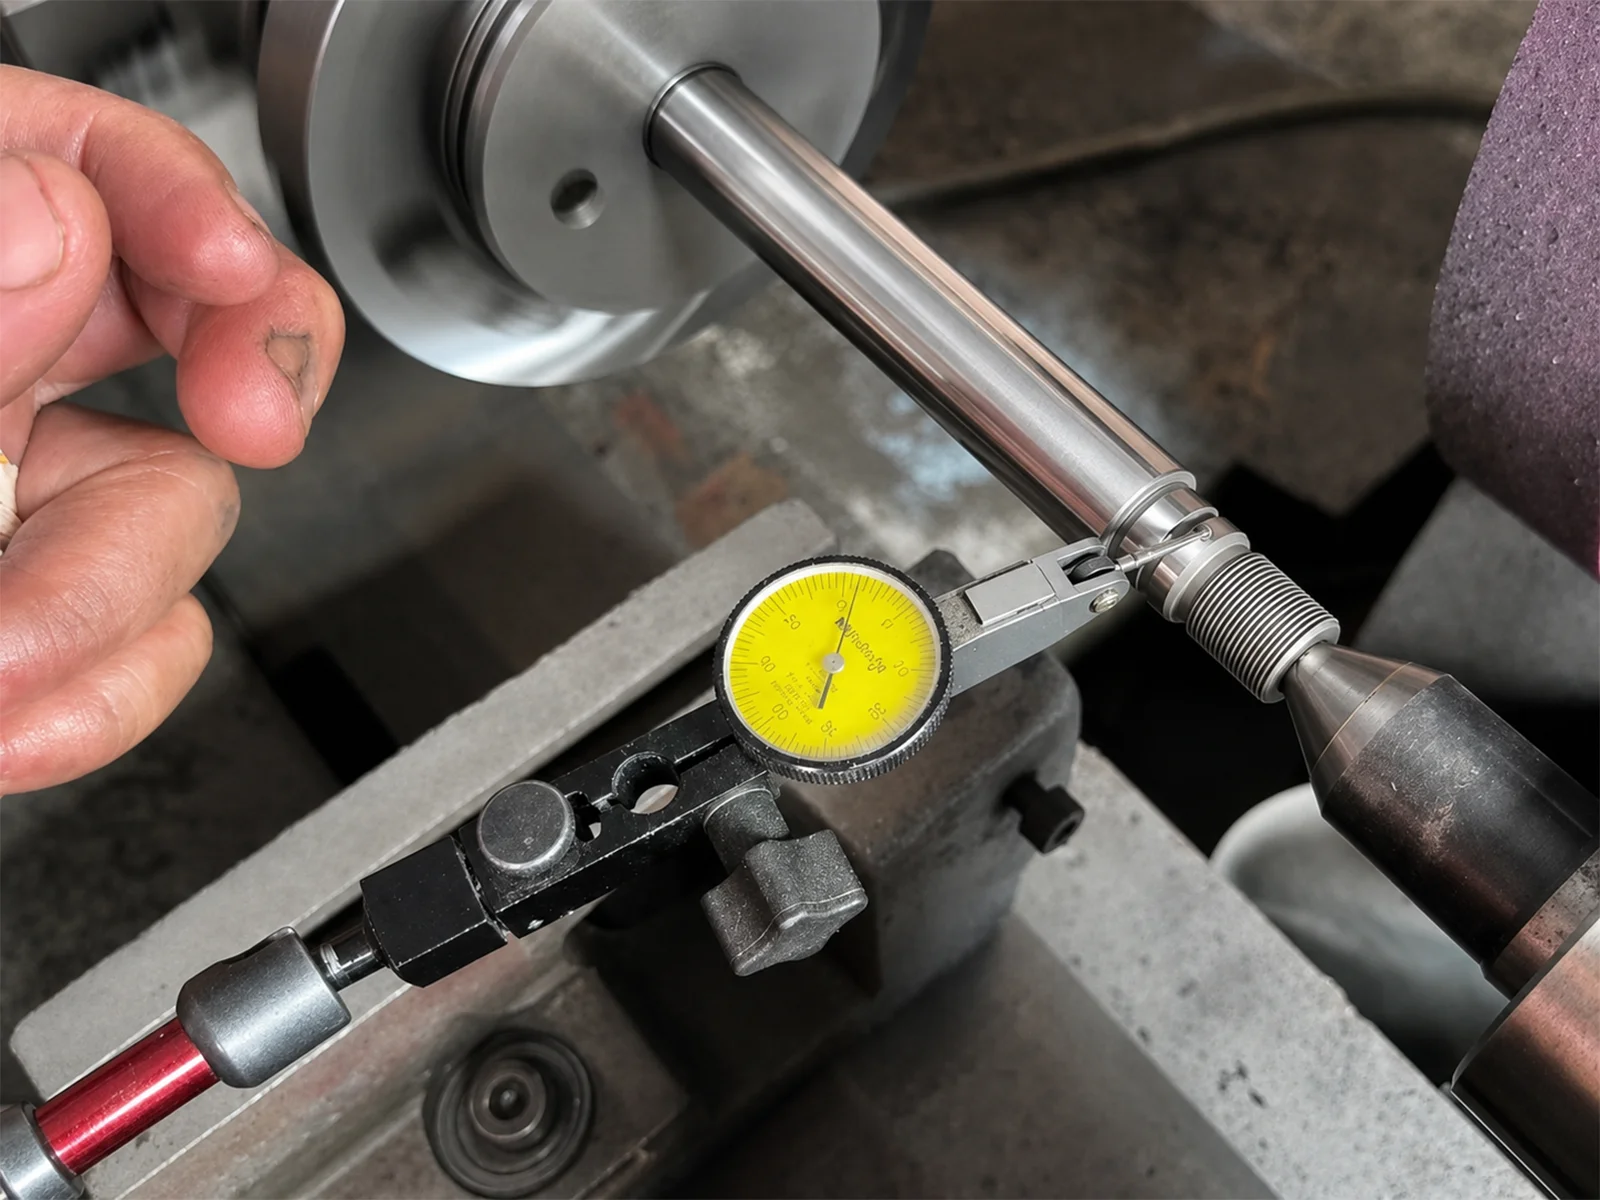
La fattibilità finale dipende dalla durezza, dallo stato del materiale, dalla geometria, dall'accesso e dal disegno completo.
Risposte dirette su sequenza, tolleranze, finitura e ispezione.
La rettifica viene spesso pianificata dopo il trattamento termico quando occorre ripristinare quote critiche, accoppiamenti dei cuscinetti, planarità, rotondità, oscillazione o finitura superficiale a seguito delle deformazioni. Il sovrametallo necessario va valutato prima della lavorazione preliminare.
La capacità dipende da dimensioni e geometria della caratteristica, durezza del materiale, spessore delle pareti, schema di riferimenti, ciclo di rettifica e metodo di controllo. Inviate il disegno completo per una valutazione di ogni caratteristica, senza affidarvi a un unico valore generale di tolleranza.
La rettifica superficiale controlla facce piane e superfici di riferimento. La rettifica esterna (OD) rifinisce caratteristiche cilindriche esterne, mentre la rettifica interna (ID) rifinisce fori e caratteristiche cilindriche interne. Il percorso corretto dipende dall'accesso, dai riferimenti e dalla geometria funzionale.
Il rischio di bruciature da rettifica è gestito attraverso la selezione e lo stato della mola, la dressatura, la fornitura di refrigerante, la strategia di rimozione del materiale, lo spark-out e il monitoraggio del processo. Ulteriori verifiche possono essere esaminate quando il disegno o l'applicazione lo richiedono.
Sì, il controllo della rugosità può essere incluso quando il disegno indica il parametro richiesto, la direzione, la lunghezza di cut-off o la condizione di valutazione e il punto di misura.
Inviate file STEP, STP, IGES, X_T, DWG, DXF o PDF, indicando chiaramente materiale, stato del trattamento termico, quantità, riferimenti, tolleranze finali, finitura superficiale e requisiti di controllo.
Prova di produzione
Alla tornitura, alla rettifica senza centri affidata all’esterno e alla rettifica cilindrica sono seguite la sbavatura interna e l’ispezione del 100% dei pezzi con boroscopio. Il caso mostra etichette con il numero di colata e una lettura del diametro esterno di 8,003 mm documentata in fotografia.