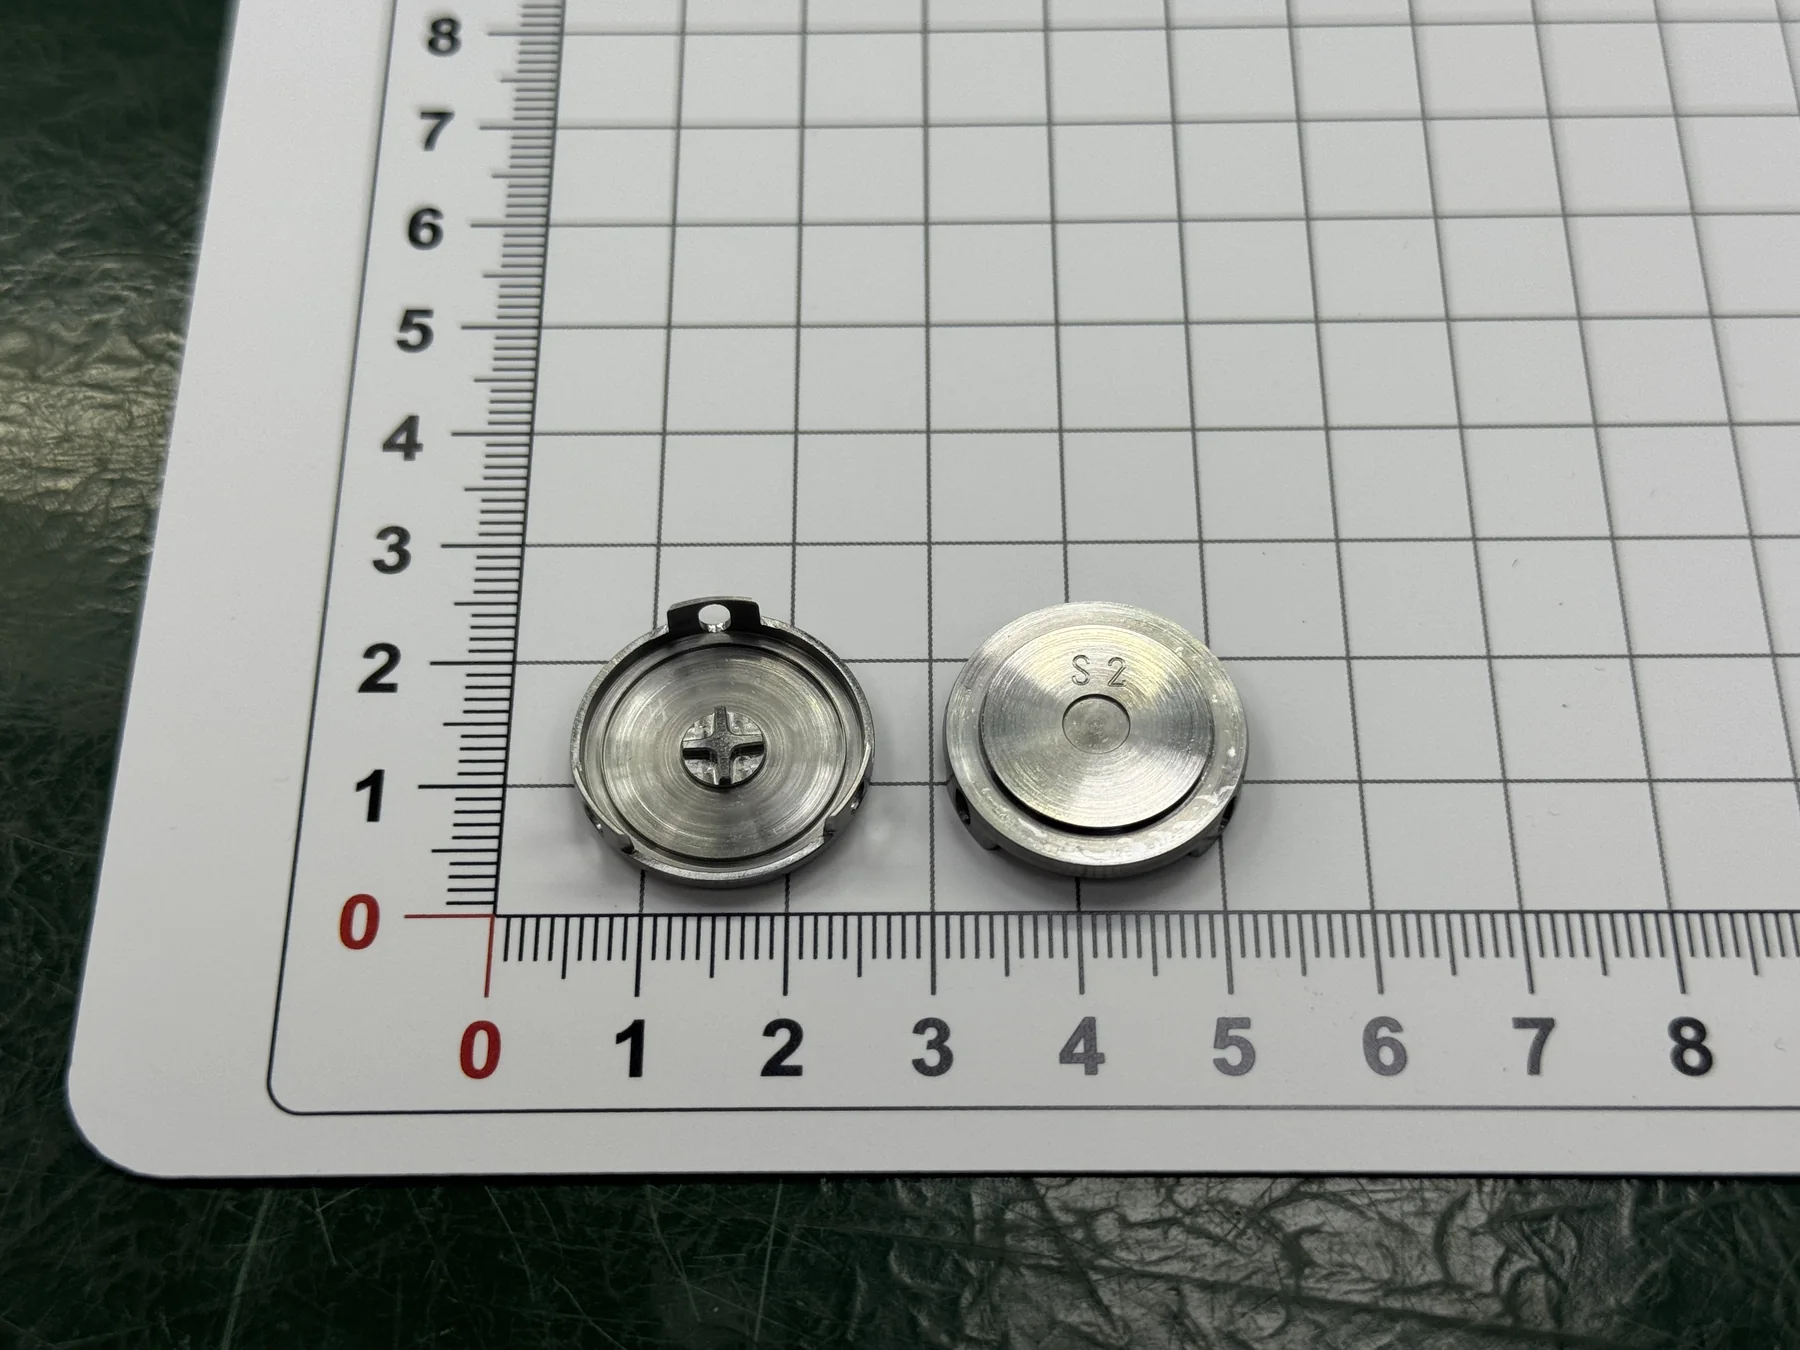
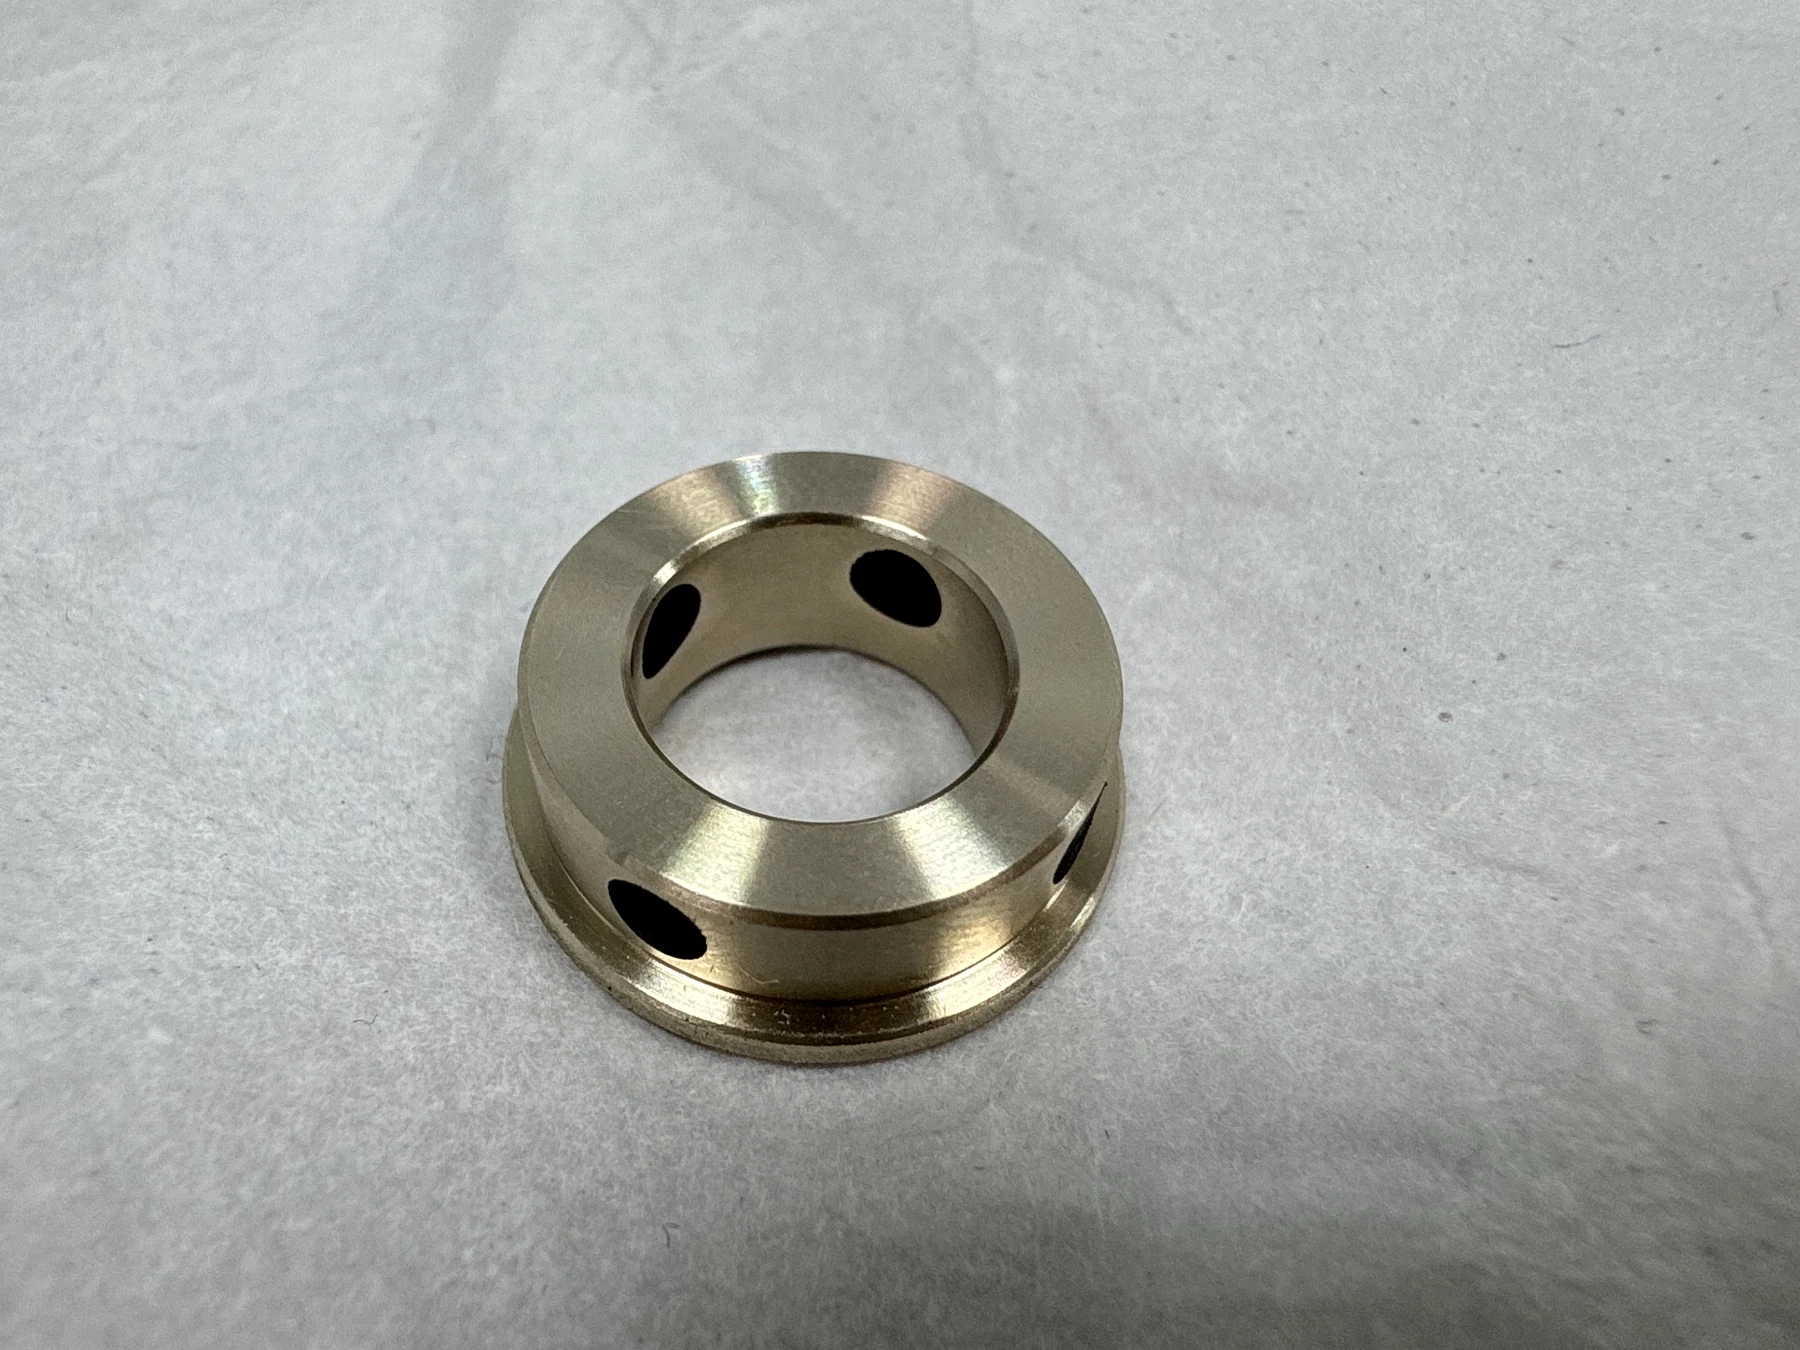
Tornitura CNC e rettifica di precisione · SUS431
Componenti di precisione in SUS431: 2.000 per lotto e controllo dei fori al 100%
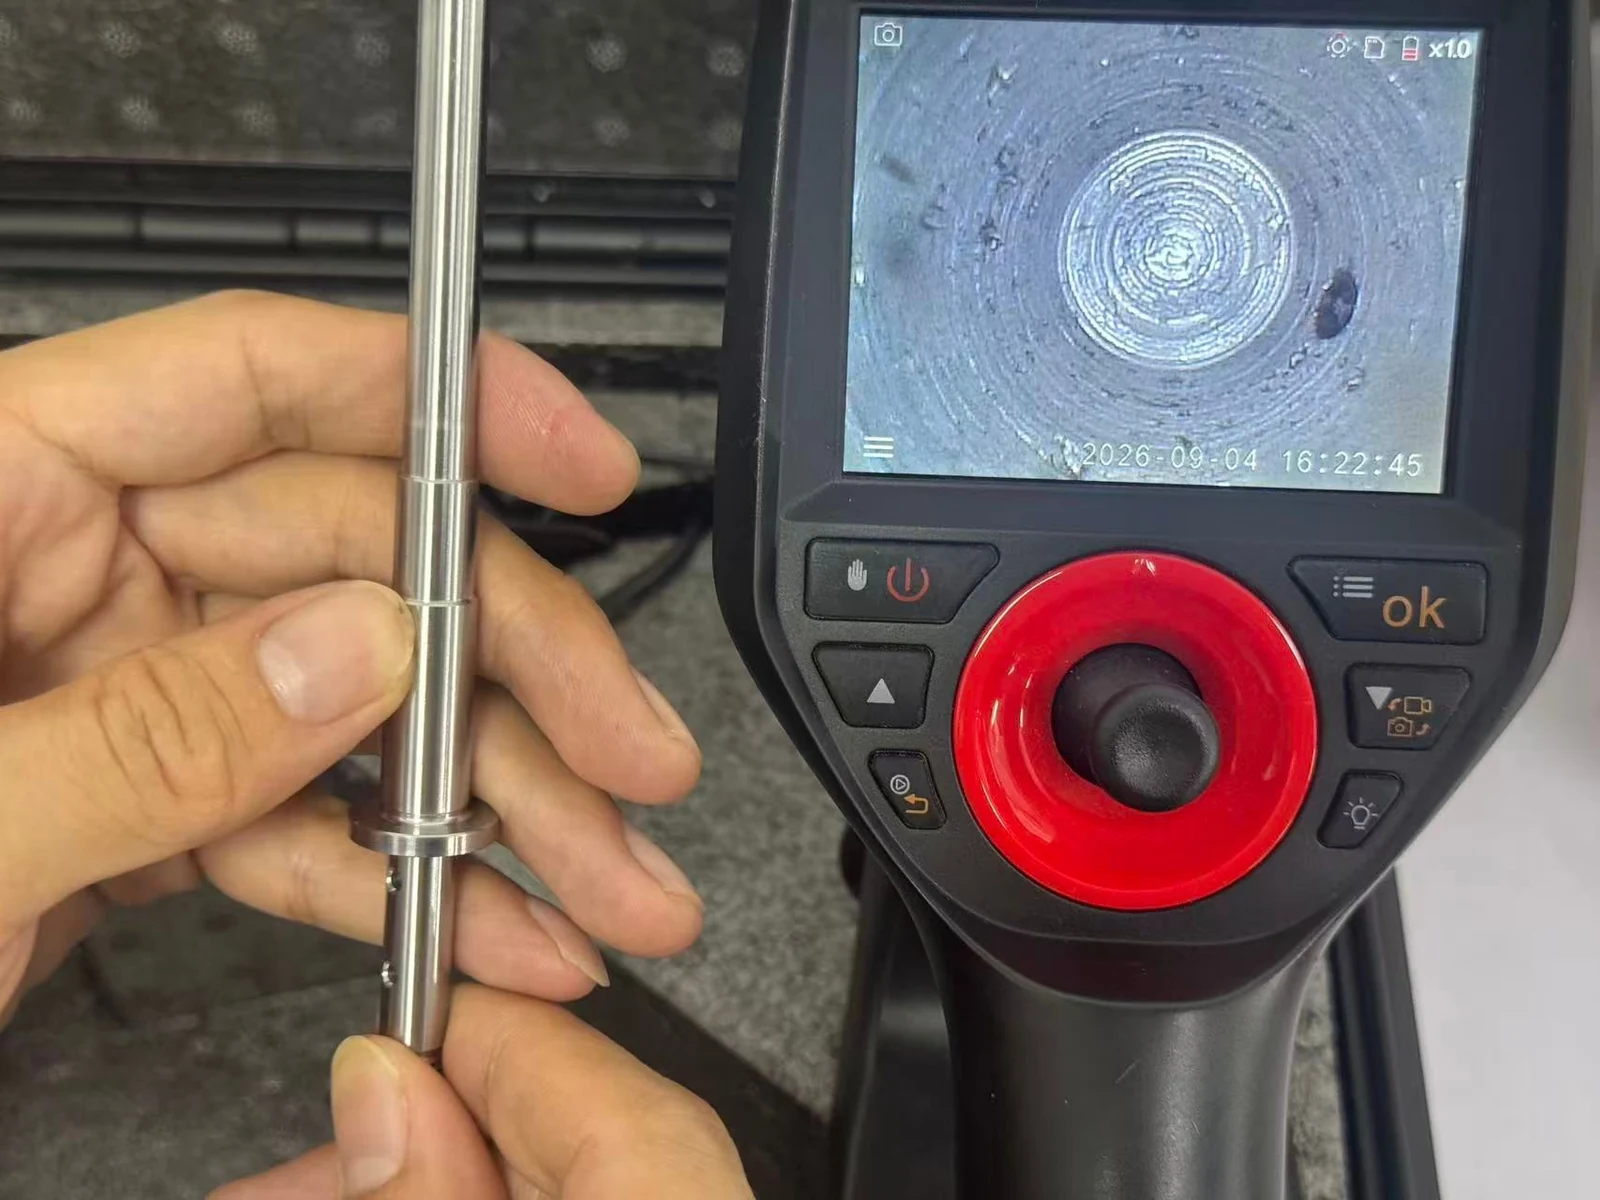
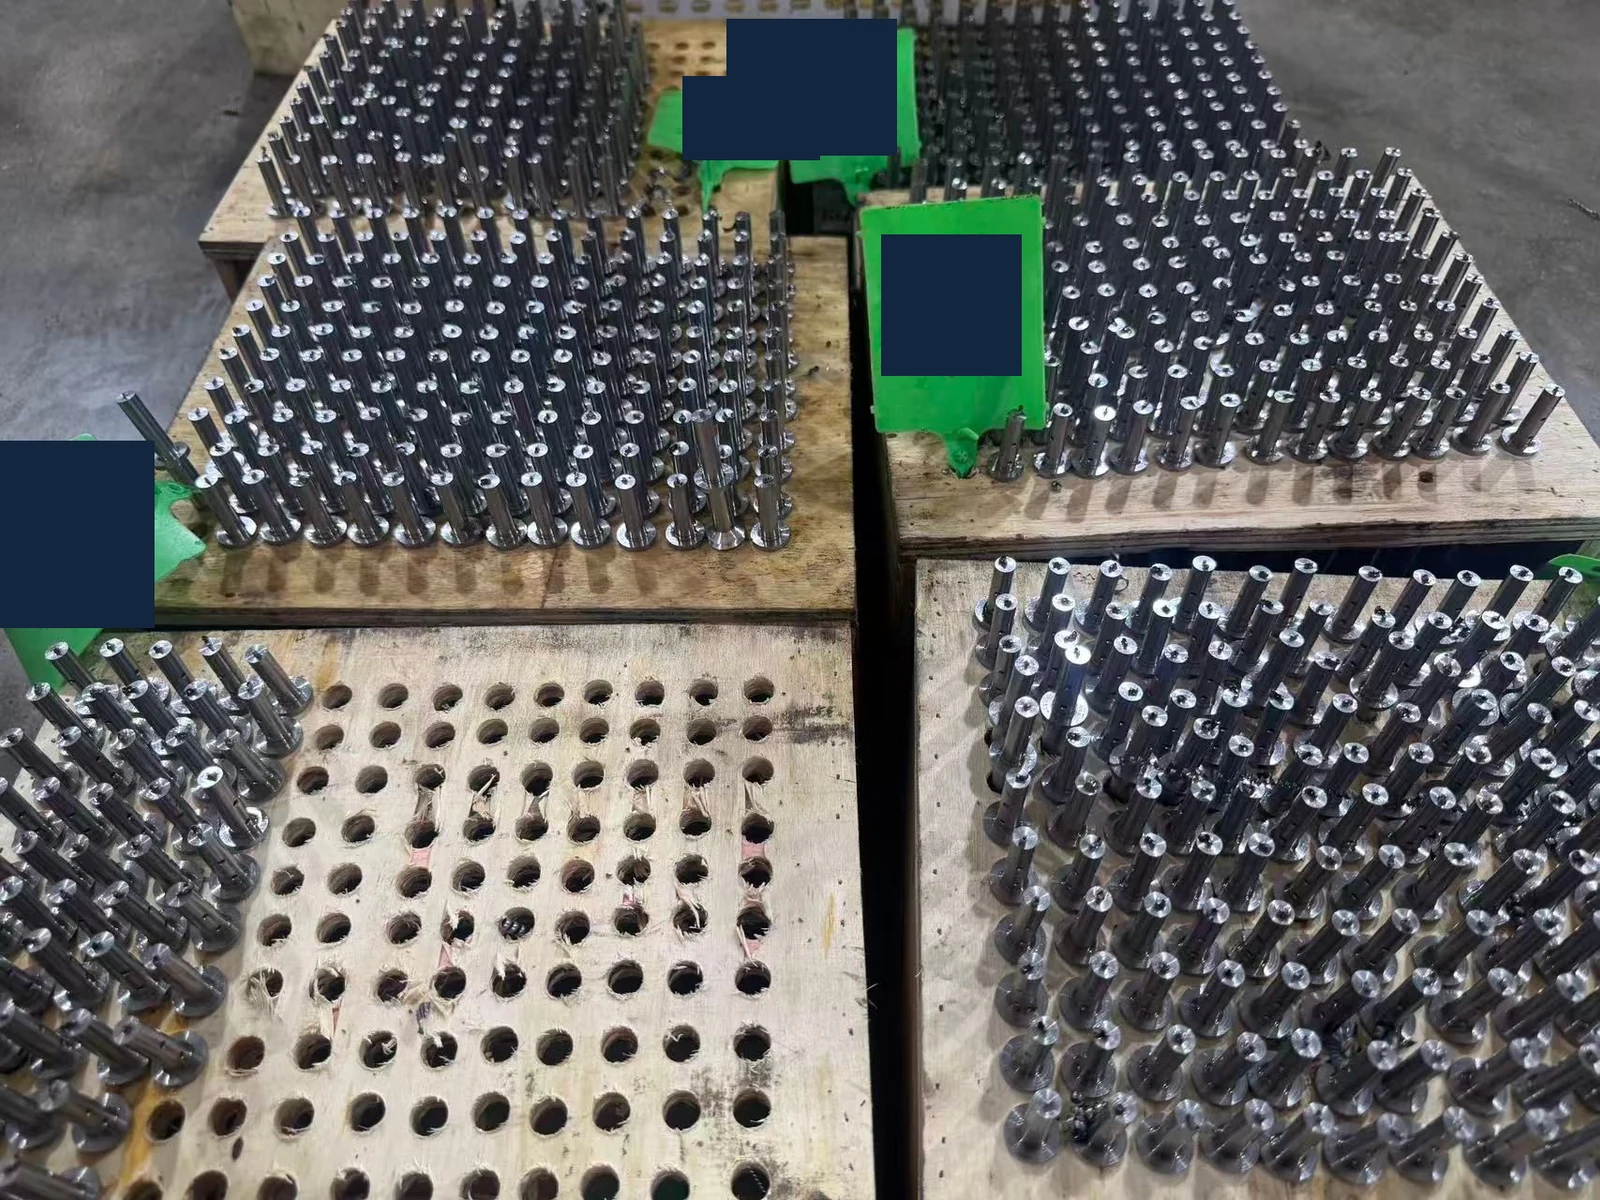
Per questo lotto di 2.000 componenti in acciaio inox SUS431, OUJI ha combinato tornitura di sgrossatura e finitura, rettifica senza centri affidata all’esterno e rettifica cilindrica di tre diametri esterni di precisione, con un requisito dichiarato di +0,005 mm. Le bave interne potevano compromettere la funzione del componente del cliente, ma il metodo di controllo esistente di OUJI non consentiva di verificare l’interno del foro. OUJI ha acquistato un endoscopio industriale e introdotto il controllo interno dei fori sul 100% dei pezzi dopo la sbavatura. Le etichette verdi con il numero di colata hanno mantenuto l’identificazione dei pezzi per lotto durante le lavorazioni esterne.
Da Tom Yi, Supporto ai progetti | Lavorazioni meccaniche su misura e coordinamento tecnico
Pubblicato
A colpo d'occhio
- Materiale
- Acciaio inossidabile SUS431
- Processo
- Tornitura CNC → rettifica senza centri (esterna) → rettifica cilindrica → sbavatura interna → controllo con boroscopio
- Dimensione del lotto
- 2.000 pezzi per lotto
- Requisito di precisione del diametro esterno
- Tre diametri esterni rettificati; requisito indicato +0,005 mm
- Rischio funzionale
- Le bave interne potrebbero influenzare l'uso del pezzo da parte del cliente
- Controllo interno del foro
- Ispezione al 100% utilizzando un endoscopio industriale appena acquistato
- Controllo del lotto
- Etichette verdi con il numero di colata; lavorazioni esterne per lotto
- Misurazione pubblicata del diametro esterno
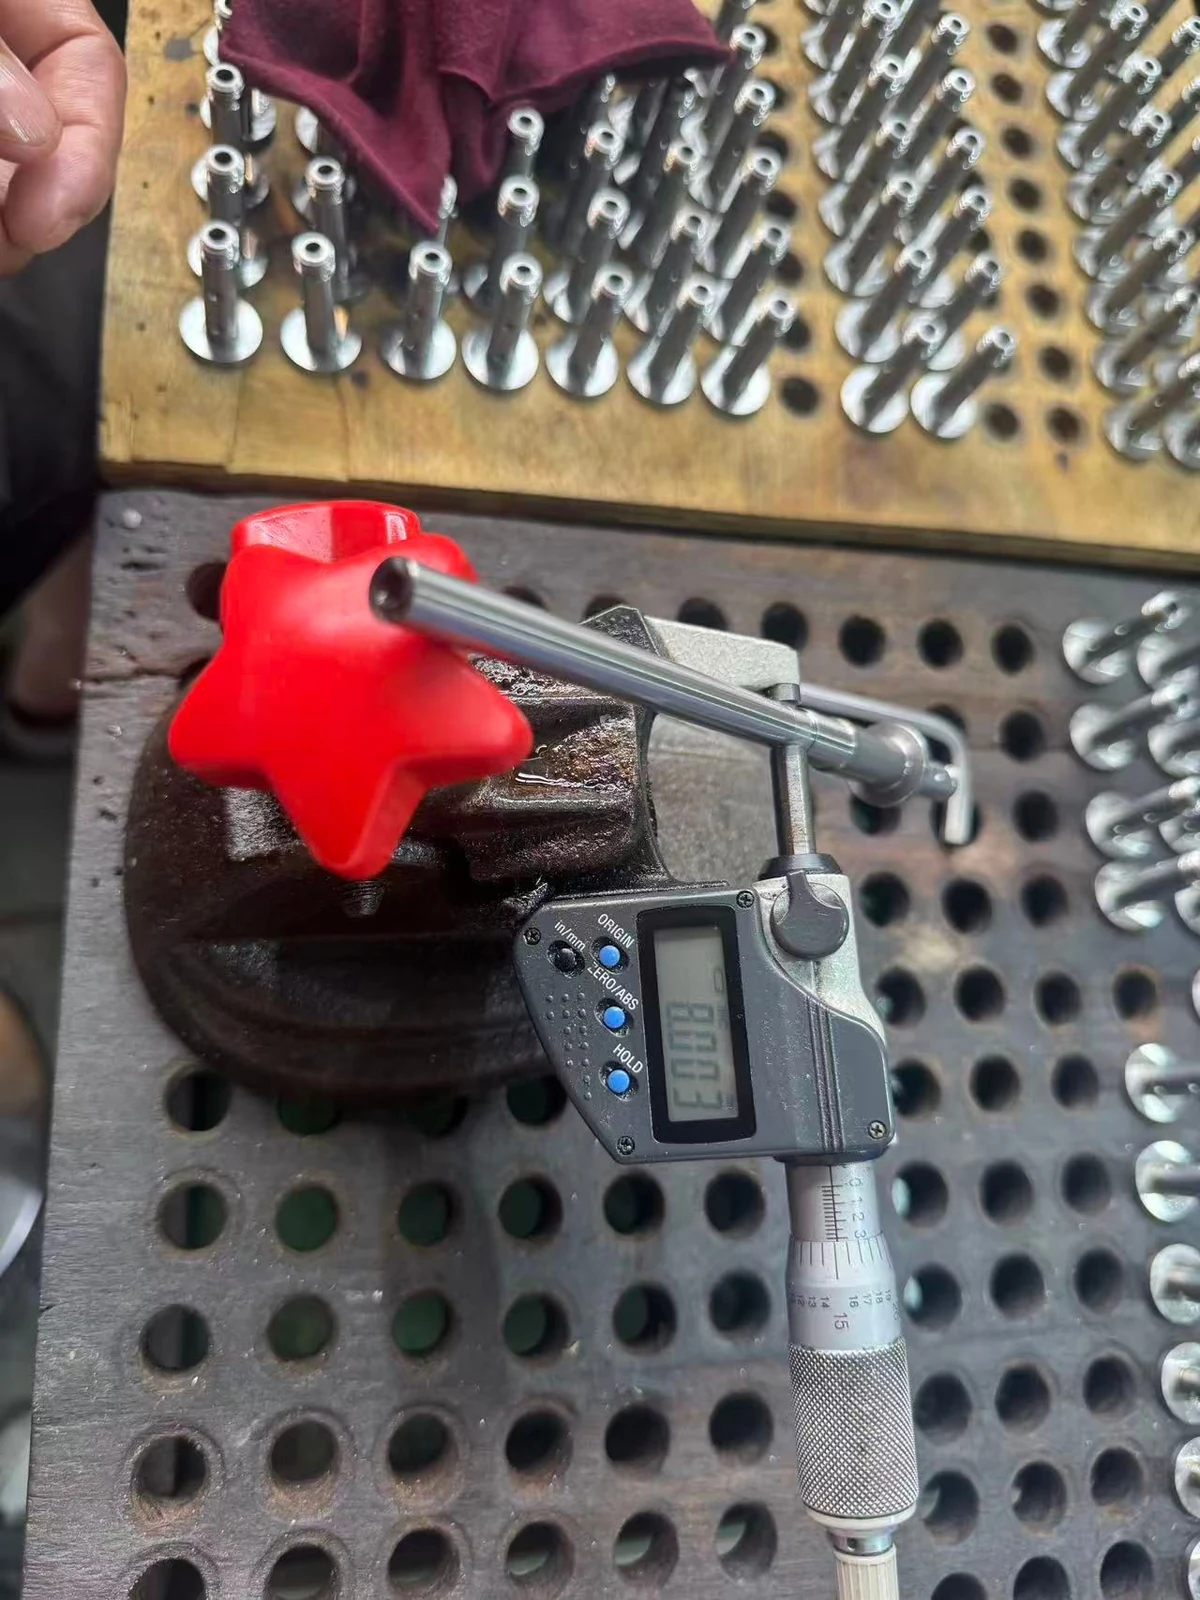
- 8,003 mm nel controllo con micrometro fotografato
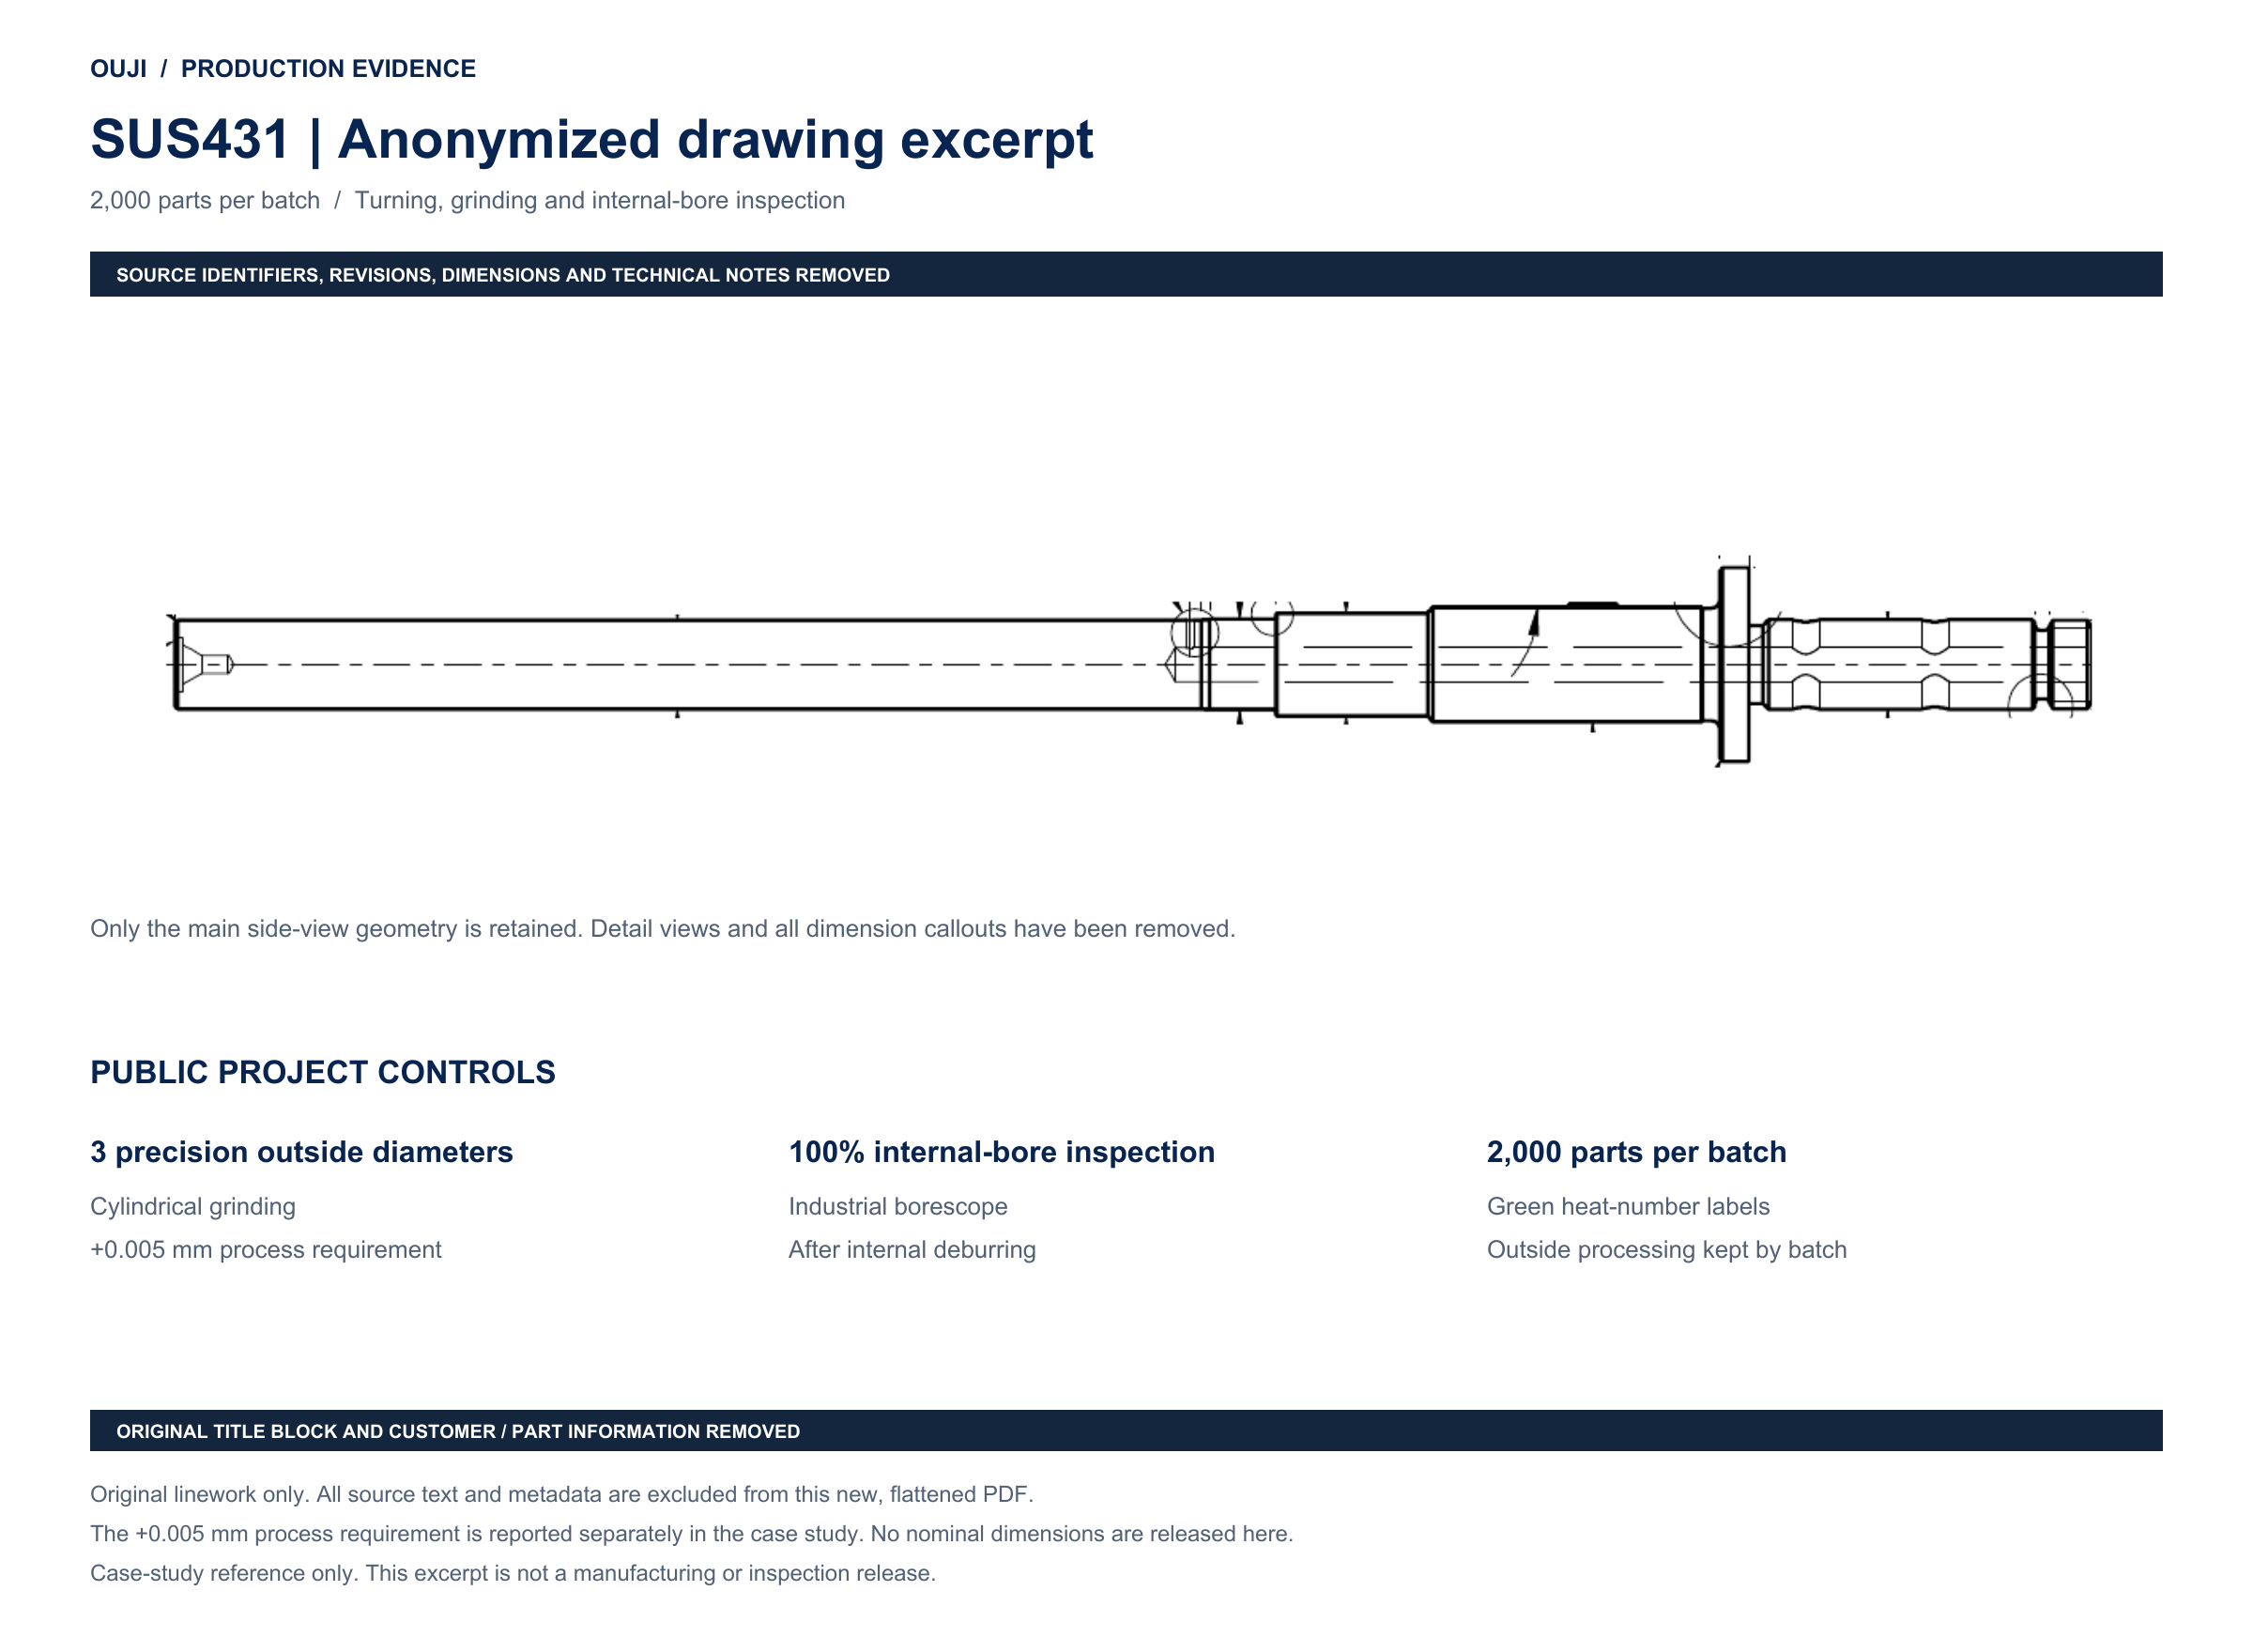
Disegno di produzione anonimizzato
Geometria del pezzo, con dettagli riservati rimossi
L’estratto pubblico conserva solo il contorno principale del componente. Sono stati rimossi gli identificativi del cliente e del componente, i numeri di disegno, le revisioni, le quote, le note tecniche e i metadati di origine. Il valore +0,005 mm in questo caso è il requisito di processo dichiarato da OUJI; i criteri di accettazione restano definiti per ciascuna caratteristica nel disegno di produzione controllato. Scaricare il PDF del disegno anonimizzato.
01
La Sfida
La difficoltà principale era all’interno del pezzo. Le bave nel foro interno potevano compromettere l’utilizzo del componente da parte del cliente e il metodo di controllo esistente di OUJI non consentiva di esaminare quell’area. Un diametro esterno conforme non avrebbe risolto questo rischio funzionale. L’ordine richiedeva inoltre il controllo di tre diametri esterni di precisione e la gestione di 2.000 pezzi come lotto durante un ciclo che comprendeva la rettifica senza centri presso un fornitore esterno.
02
Approccio di OUJI
OUJI ha seguito un ciclo per fasi: sgrossatura in tornitura del diametro esterno e della lunghezza; lavorazione delle caratteristiche laterali e della filettatura esterna e finitura in tornitura della lunghezza; invio del lotto identificato alla rettifica senza centri; rettifica cilindrica dei tre diametri esterni di precisione; infine, rimozione delle bave interne. Per rendere ispezionabile il foro, OUJI ha acquistato un endoscopio industriale e lo ha utilizzato per controllare ogni pezzo dopo la sbavatura interna. Le etichette verdi riportavano i numeri di colata del materiale e la lavorazione esterna veniva eseguita per lotto.
03
Il Risultato
Il processo è stato integrato con un controllo visivo interno dedicato alla zona che il metodo di ispezione originale non permetteva di osservare. Ogni pezzo del lotto di 2.000 componenti è stato sottoposto a controllo endoscopico dopo la sbavatura, mentre le etichette con il numero di colata hanno consentito di mantenere l’identità del lotto durante la lavorazione esterna. Le fotografie di produzione mostrano il componente, la disposizione nei vassoi, l’ispezione interna e un micrometro per esterni con una lettura di 8,003 mm. Questa lettura è pubblicata come singolo controllo dimensionale fotografato; il 100% si riferisce esclusivamente alla copertura confermata del controllo interno del foro.
Sequenza di produzione
Dal grezzo tornito al controllo interno del foro
La finitura dimensionale e il controllo delle bave interne sono fasi separate. La rettifica senza centro è stata esternalizzata; l’ordine è rimasto identificato per lotto attraverso tale passaggio.
Tornitura di sgrossatura
Sgrossare il diametro esterno e la lunghezza per preparare il componente alle operazioni successive.
Caratteristiche laterali, filettatura e finitura della lunghezza
Lavorare le caratteristiche laterali e la filettatura esterna, quindi portare la lunghezza a quota mediante tornitura di finitura.
Rettifica senza centri · affidata all’esterno
Lavorare i componenti identificati per lotto nella fase di rettifica affidata all’esterno.
Rettifica cilindrica · tre diametri esterni
Rifinire i tre diametri esterni di precisione secondo il requisito indicato di +0,005 mm.
Sbavatura interna
Rimuovere le bave all’interno del foro, dove il materiale residuo potrebbe compromettere l’utilizzo del componente da parte del cliente.
Ispezione con endoscopio al 100%
Controllare l’interno del foro di ogni pezzo con l’endoscopio industriale dopo la sbavatura.
Rischio funzionale / miglioramento dell'ispezione
Rendere ispezionabile il foro interno
Il problema non era solo rimuovere una bava: OUJI aveva bisogno di vedere l'area interna per ispezionare il risultato. Il metodo esistente non poteva farlo, quindi OUJI ha acquistato un endoscopio industriale per il lavoro. La sonda e lo schermo hanno reso visibile la cavità interna, e l'ispezione ha coperto ogni parte dopo la sbavatura. Questo ha affrontato direttamente il rischio di bava identificato per l'uso funzionale del cliente.
2.000 componenti / identificazione tramite numero di colata
Mantenere il lotto identificato durante la lavorazione esterna
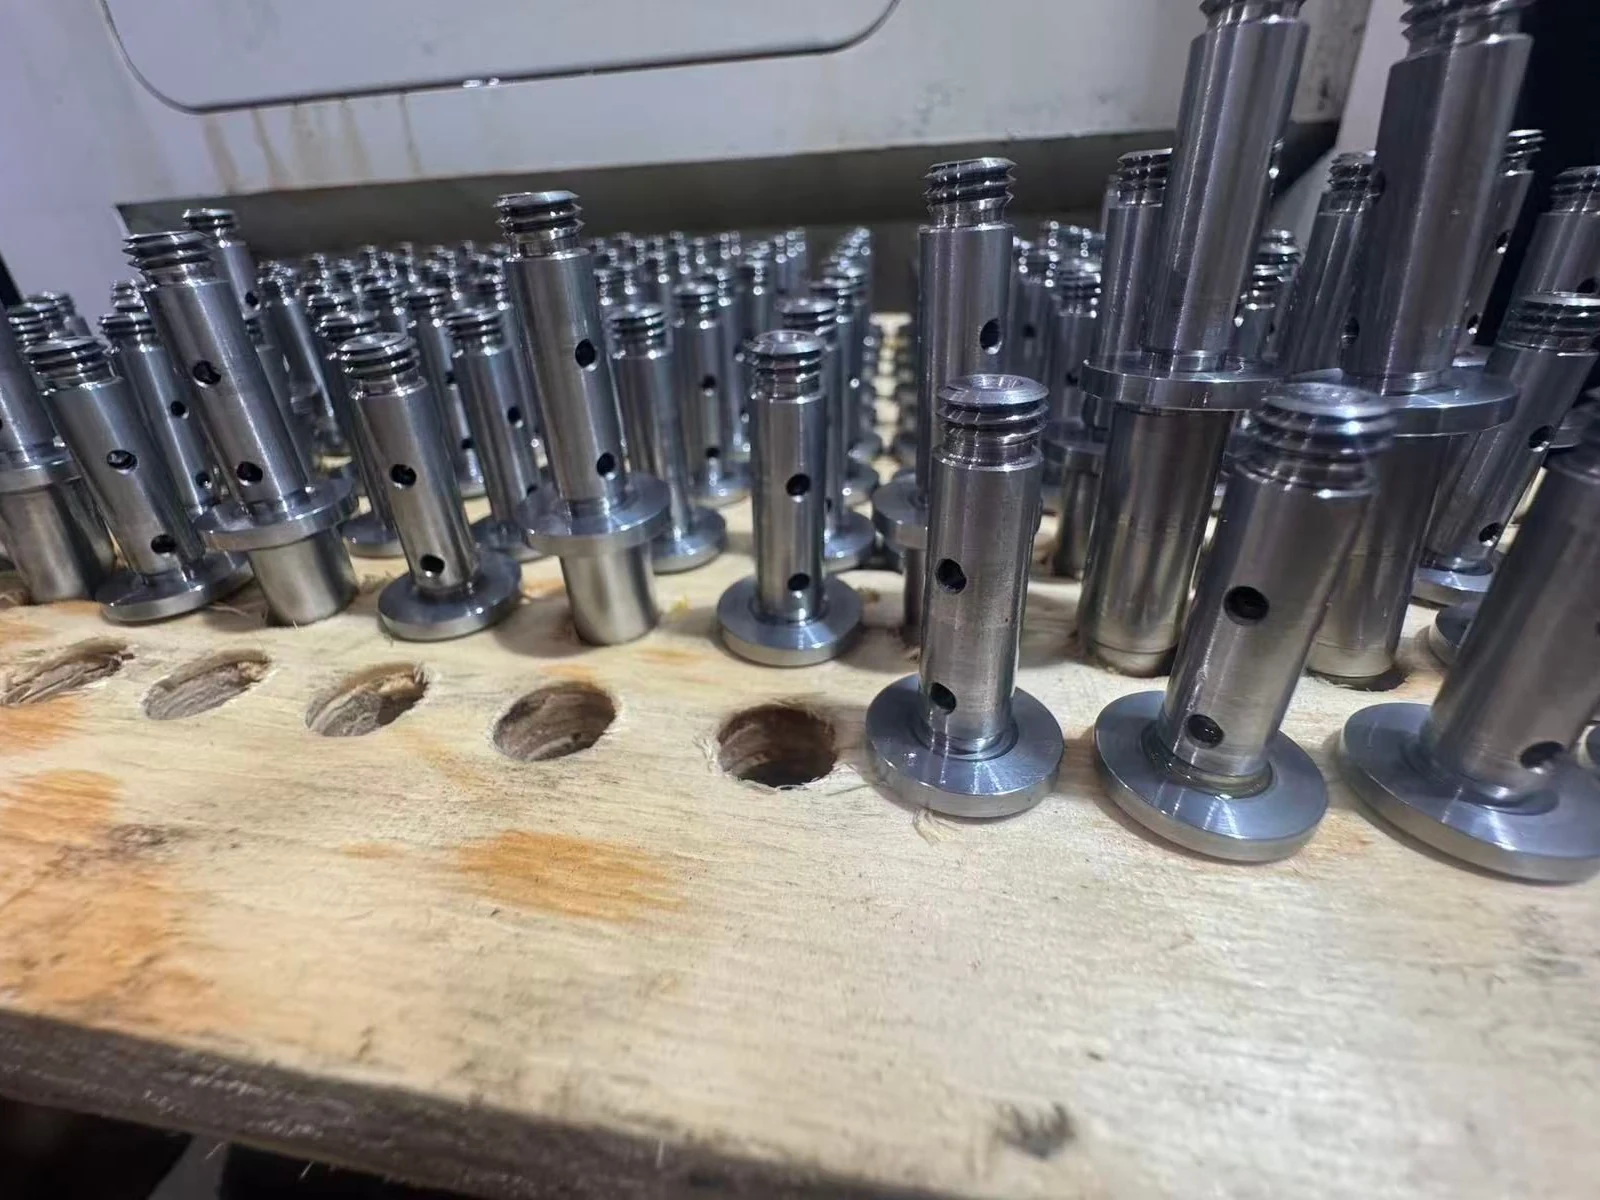
Ogni lotto di produzione conteneva 2.000 componenti. OUJI utilizzava etichette verdi con i numeri di colata del materiale per identificare i componenti e la lavorazione esterna veniva eseguita per lotto. La fotografia dell’officina mostra i componenti disposti verticalmente su supporti separati, con le etichette verdi accanto. I numeri di colata effettivi sono oscurati nell’immagine pubblica.
Controllo dimensionale fotografato
Misurazione del diametro esterno: 8,003 mm
Il micrometro esterno digitale nella fotografia di produzione mostra 8,003 mm. La lettura è riprodotta come fotografata, insieme al requisito del processo separato e alla copertura dell'ispezione.
| Controllo | Requisito o prova | Ciò che stabilisce |
|---|---|---|
| Tre diametri esterni di precisione | +0,005 mm requisito del processo dichiarato | Un requisito di lavorazione; i limiti di accettazione individuali rimangono sul disegno controllato. |
| Controllo del diametro esterno fotografato | 8,003 mm | Una misurazione del diametro esterno visualizzata |
| Foro interno | Ispezione con endoscopio al 100% dopo la sbavatura | Ogni pezzo è stato incluso nell'ispezione visiva interna. |
Come leggere questa evidenza
La notazione +0,005 mm è mantenuta come fornita; non viene riscritta come ±0,005 mm. Il disegno pubblico omette le dimensioni nominali e i limiti di accettazione dettagliati. Questa fotografia non documenta gli altri due diametri rettificati, la rotondità, l’oscillazione o la conformità dimensionale dell’intero lotto. La percentuale del 100% descrive la copertura del controllo visivo interno, non una resa misurata o un tasso di difetti pari a zero.
Domande sul progetto
Quale percorso di lavorazione è stato utilizzato per questo lotto di SUS431?
Il ciclo comprendeva la sgrossatura in tornitura del diametro esterno e della lunghezza, la lavorazione delle caratteristiche laterali e della filettatura con finitura in tornitura della lunghezza, la rettifica senza centri affidata all’esterno, la rettifica cilindrica di tre diametri esterni di precisione, la sbavatura interna e il controllo endoscopico del 100% dei pezzi.
Perché OUJI ha acquistato un boroscopio industriale?
Le bave interne potevano compromettere l’utilizzo del componente da parte del cliente, ma il metodo di controllo esistente non permetteva di ispezionare l’interno del foro. OUJI ha acquistato un endoscopio industriale per rendere visibile quella zona e ha controllato ogni pezzo dopo la sbavatura.
Come sono stati gestiti i 2.000 componenti SUS431 attraverso il processo esterno?
Il lotto comprendeva 2.000 componenti. Le etichette verdi riportavano i numeri di colata del materiale e la lavorazione esterna veniva eseguita per lotto. La fotografia pubblicata conserva la posizione delle etichette e la disposizione nei vassoi, oscurando i numeri di colata effettivi.
La lettura di 8,003 mm verifica tutti e tre i diametri di precisione?
La fotografia documenta una singola lettura del diametro esterno. Non verifica tutti e tre i diametri né l’intero lotto. Il caso riporta separatamente il requisito di processo di +0,005 mm; il disegno controllato definisce i criteri di accettazione per ciascuna caratteristica.
Cosa significa ispezione al 100% in questo caso?
OUJI conferma che ogni componente è stato sottoposto a controllo interno del foro con un endoscopio industriale dopo la sbavatura. Questa dichiarazione si riferisce a tale controllo visivo interno; non descrive la copertura dei controlli dimensionali né un tasso di difetti pari a zero.
Che tipo di acciaio inossidabile è il SUS431?
SUS431 appartiene alla famiglia degli acciai inossidabili martensitici 431. Il riferimento di grado Atlas Steels fornisce un contesto generale del materiale. Questo caso non pubblica una condizione di trattamento termico né la durezza misurata dei componenti.
Fonti e riferimenti tecnici
- Scheda dati acciaio inossidabile 431 — Atlas Steels
Riferimento generale al grado del materiale. Il materiale del progetto, la quantità del lotto e i dettagli del processo sono forniti da OUJI.
- Ispezione visiva dei fori interni lavorati — Evident Scientific
Spiegazione generale dell'accesso all'ispezione dei fori interni. Questa non è una dichiarazione del settore del cliente né del marchio del videoscopio utilizzato in questo progetto.
Avete una domanda specifica sul progetto?