TORNITURA CNC A FANTINA MOBILE · ACCIAIO INOSSIDABILE
Ridurre il ciclo di una parte a parete sottile SUS420J2 da 10 a 8 minuti su una STAR SP-23
OUJI ha lavorato questo ordine di 1.000 componenti in SUS420J2 allo stato ricotto, mantenendo entro i limiti la quota approvata e anonimizzata di 17,3 ± 0,02 mm nel controllo ottico documentato e stabilizzando il ciclo di lavorazione a 8 minuti per pezzo rispetto ai 10 minuti iniziali.
A colpo d'occhio
- Materiale
- Acciaio inossidabile SUS420J2, lavorato nella condizione ricottata
- Processo
- Tutte le operazioni di taglio e la marcatura S2 completate entro lo SP-23
- Macchina
- Tornio automatico a fantina mobile STAR SP-23
- Volume di produzione
- 1.000 pezzi
- Dimensione critica pubblica
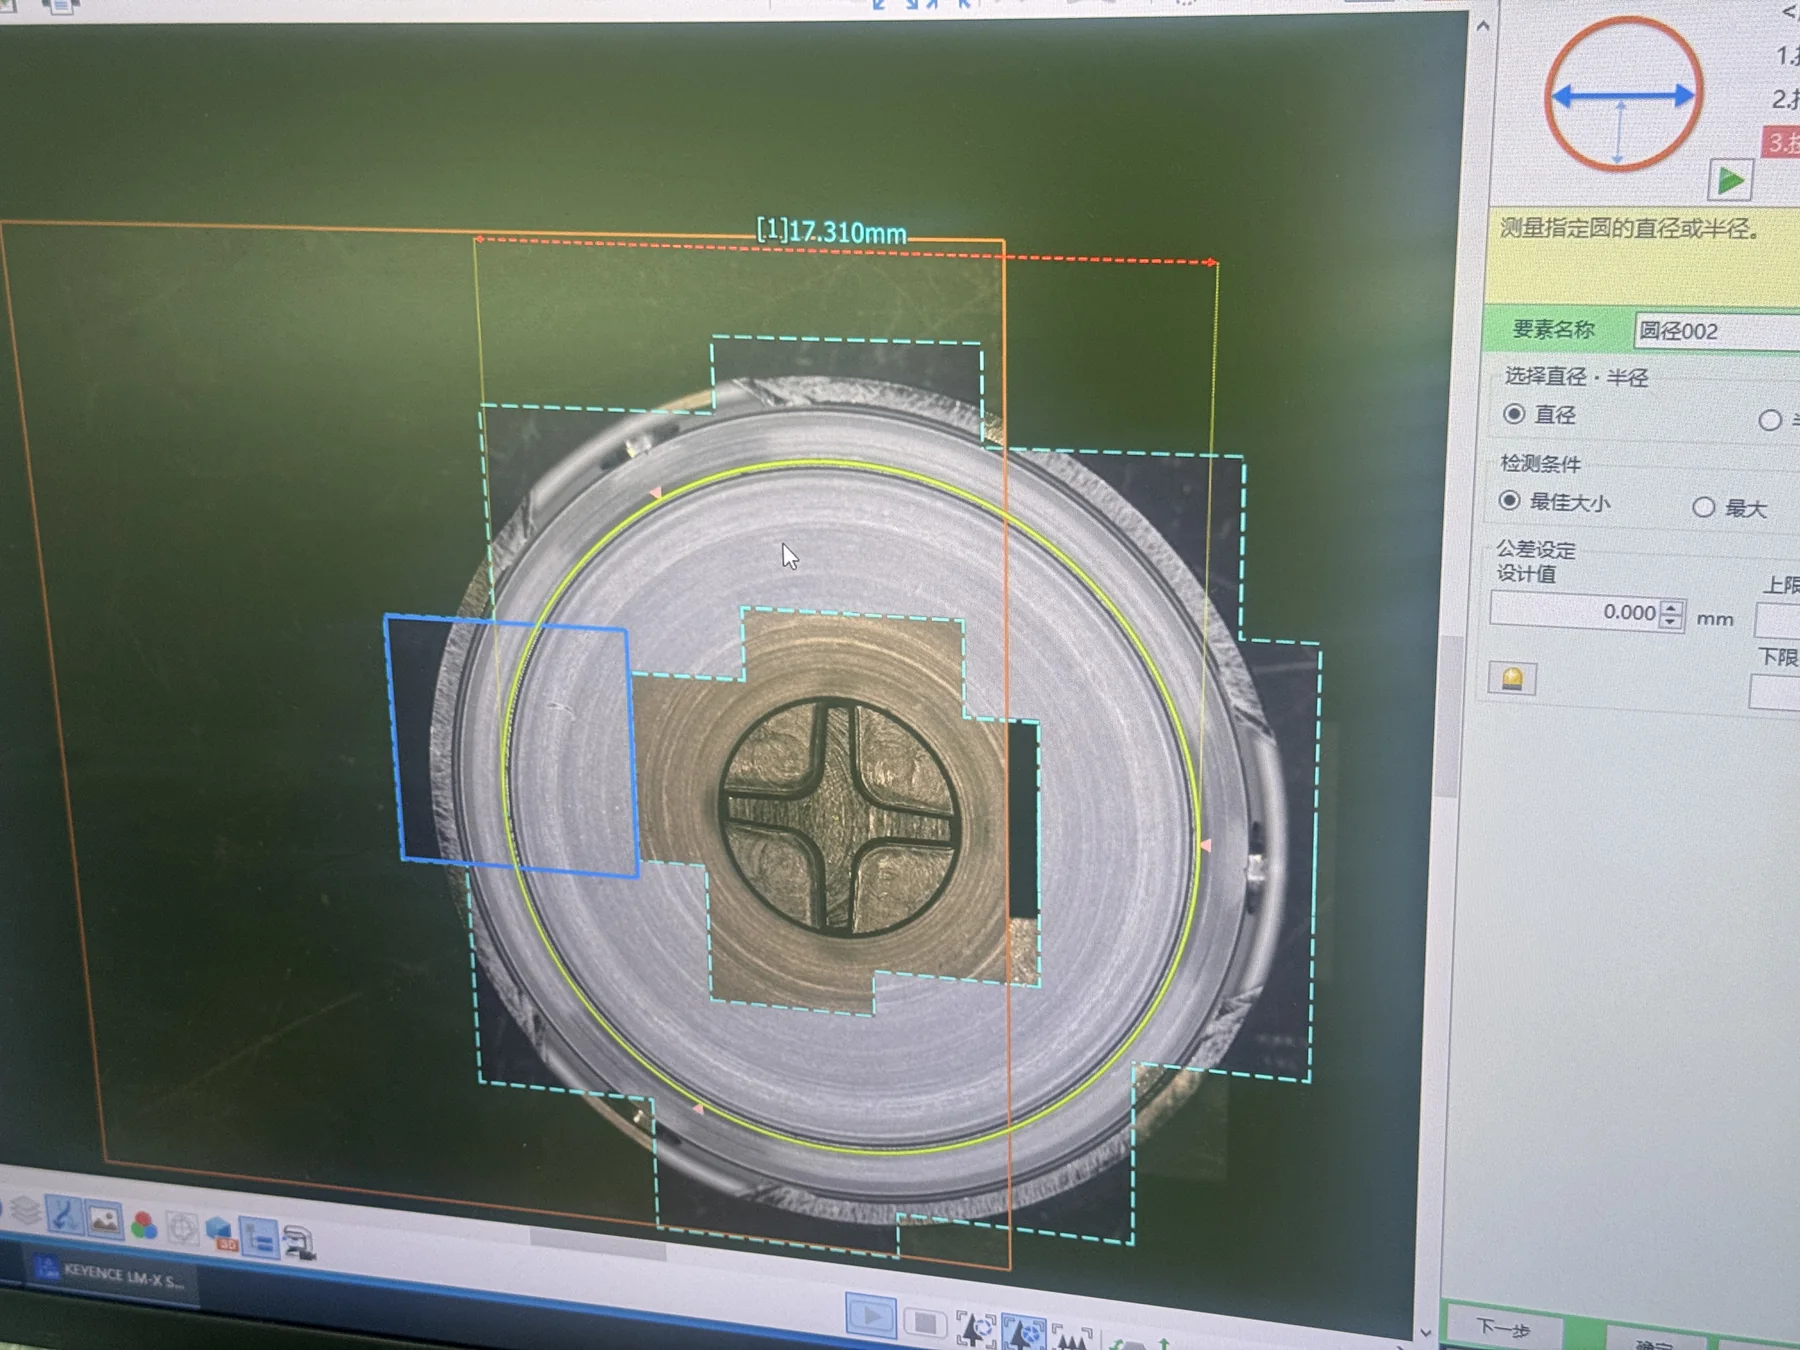
- 17,3 ± 0,02 mm; lettura ottica documentata: 17,310 mm
- Ciclo di lavorazione
- Stabile a 8 minuti per pezzo, rispetto ai 10 minuti iniziali
- Requisito di durezza finale
- HV600 nominale dopo trattamento termico post-lavorazione
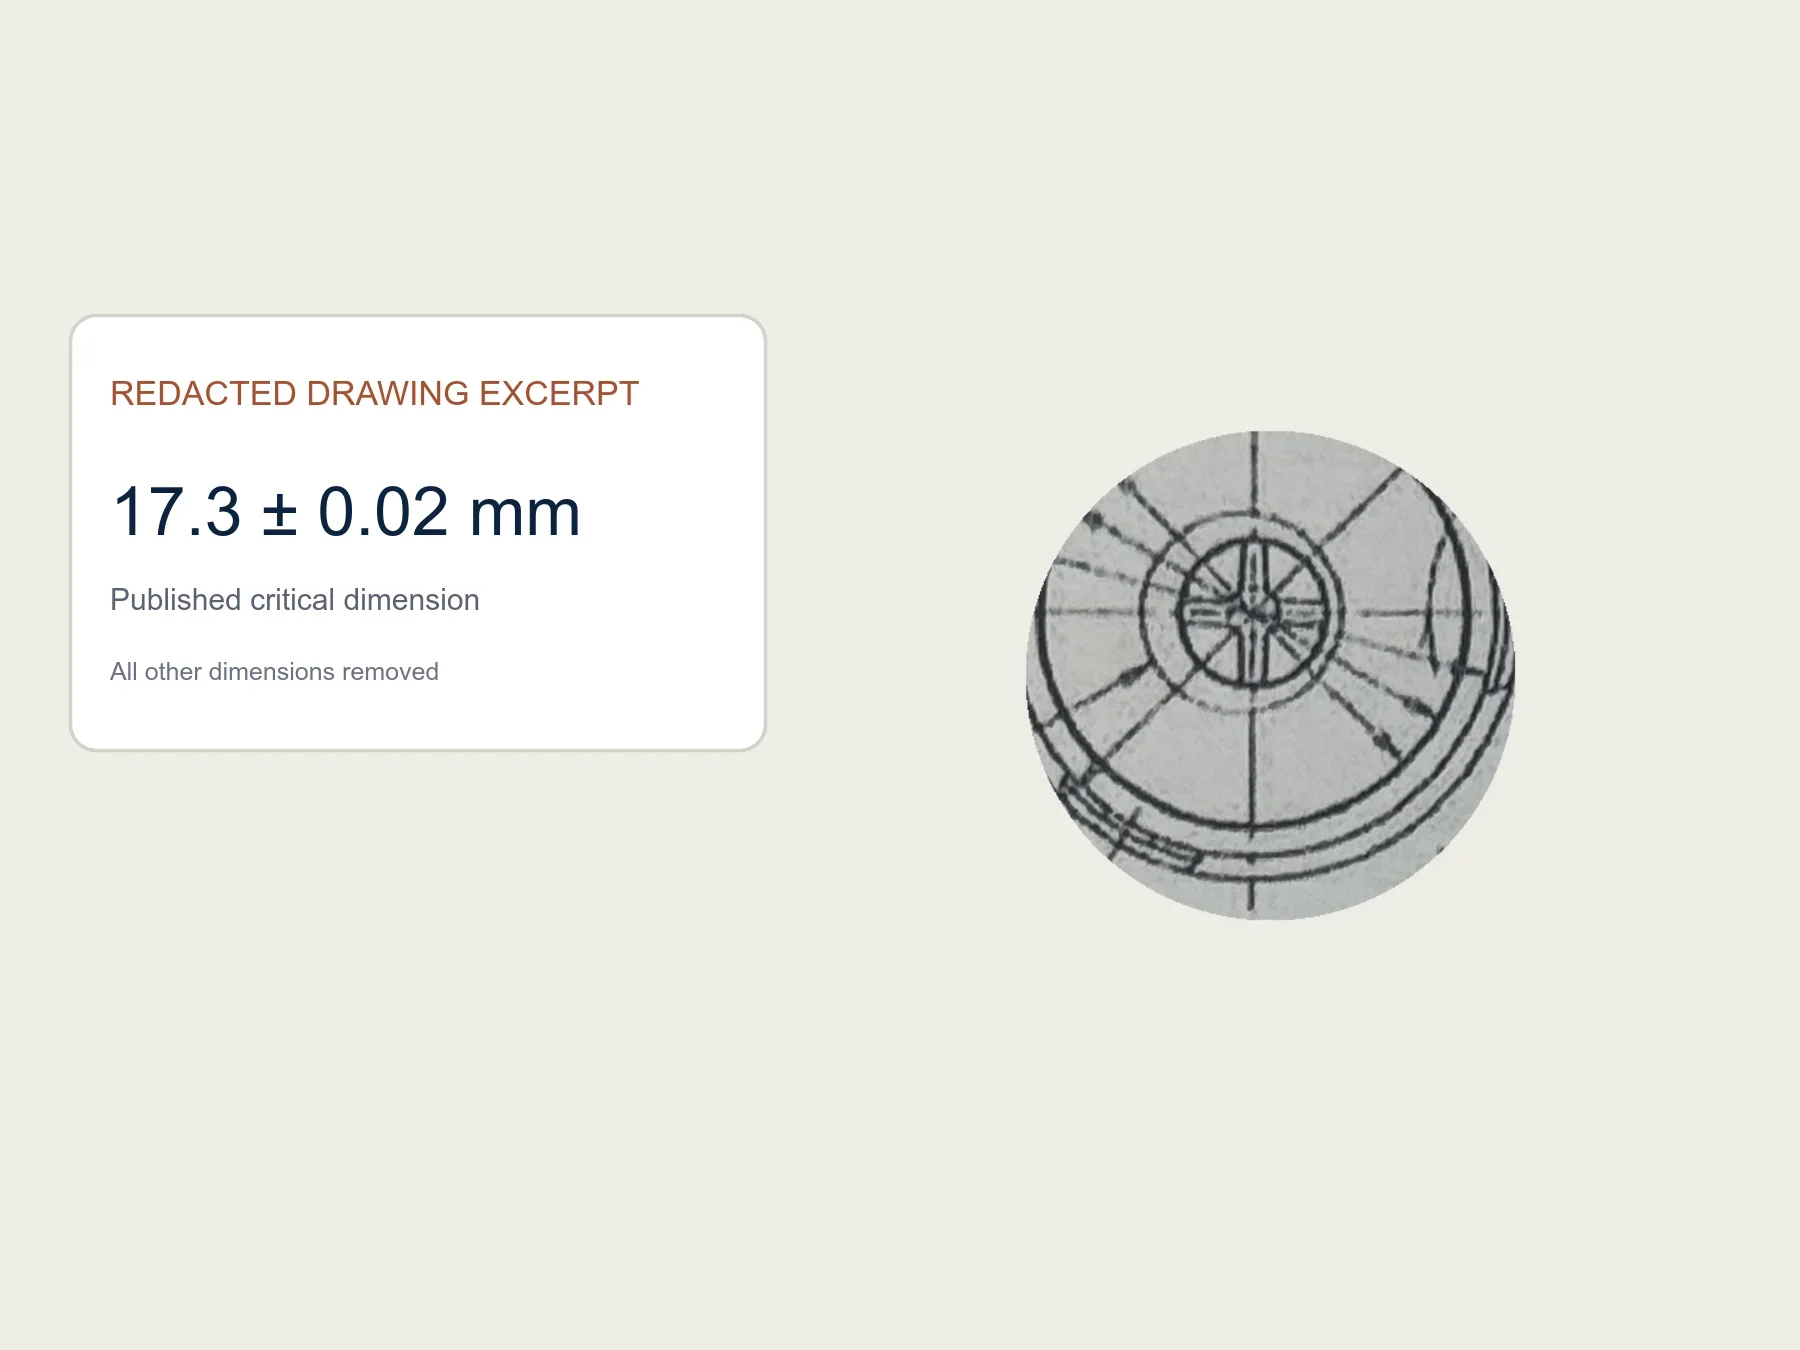
Dal disegno di produzione
Il Requisito, nelle Note Personali dell'Ingegnere
L'estratto pubblicato conserva la geometria irregolare a pareti sottili e sostituisce la dimensione del cliente con il valore pubblico anonimizzato approvato di 17,3 ± 0,02 mm. Identità del cliente, numero del pezzo, cartiglio, approvazioni e tutte le altre dimensioni sono state rimosse dai pixel dell'immagine. Il valore pubblico è utilizzato solo per spiegare il metodo di lavorazione e ispezione.
01
La Sfida
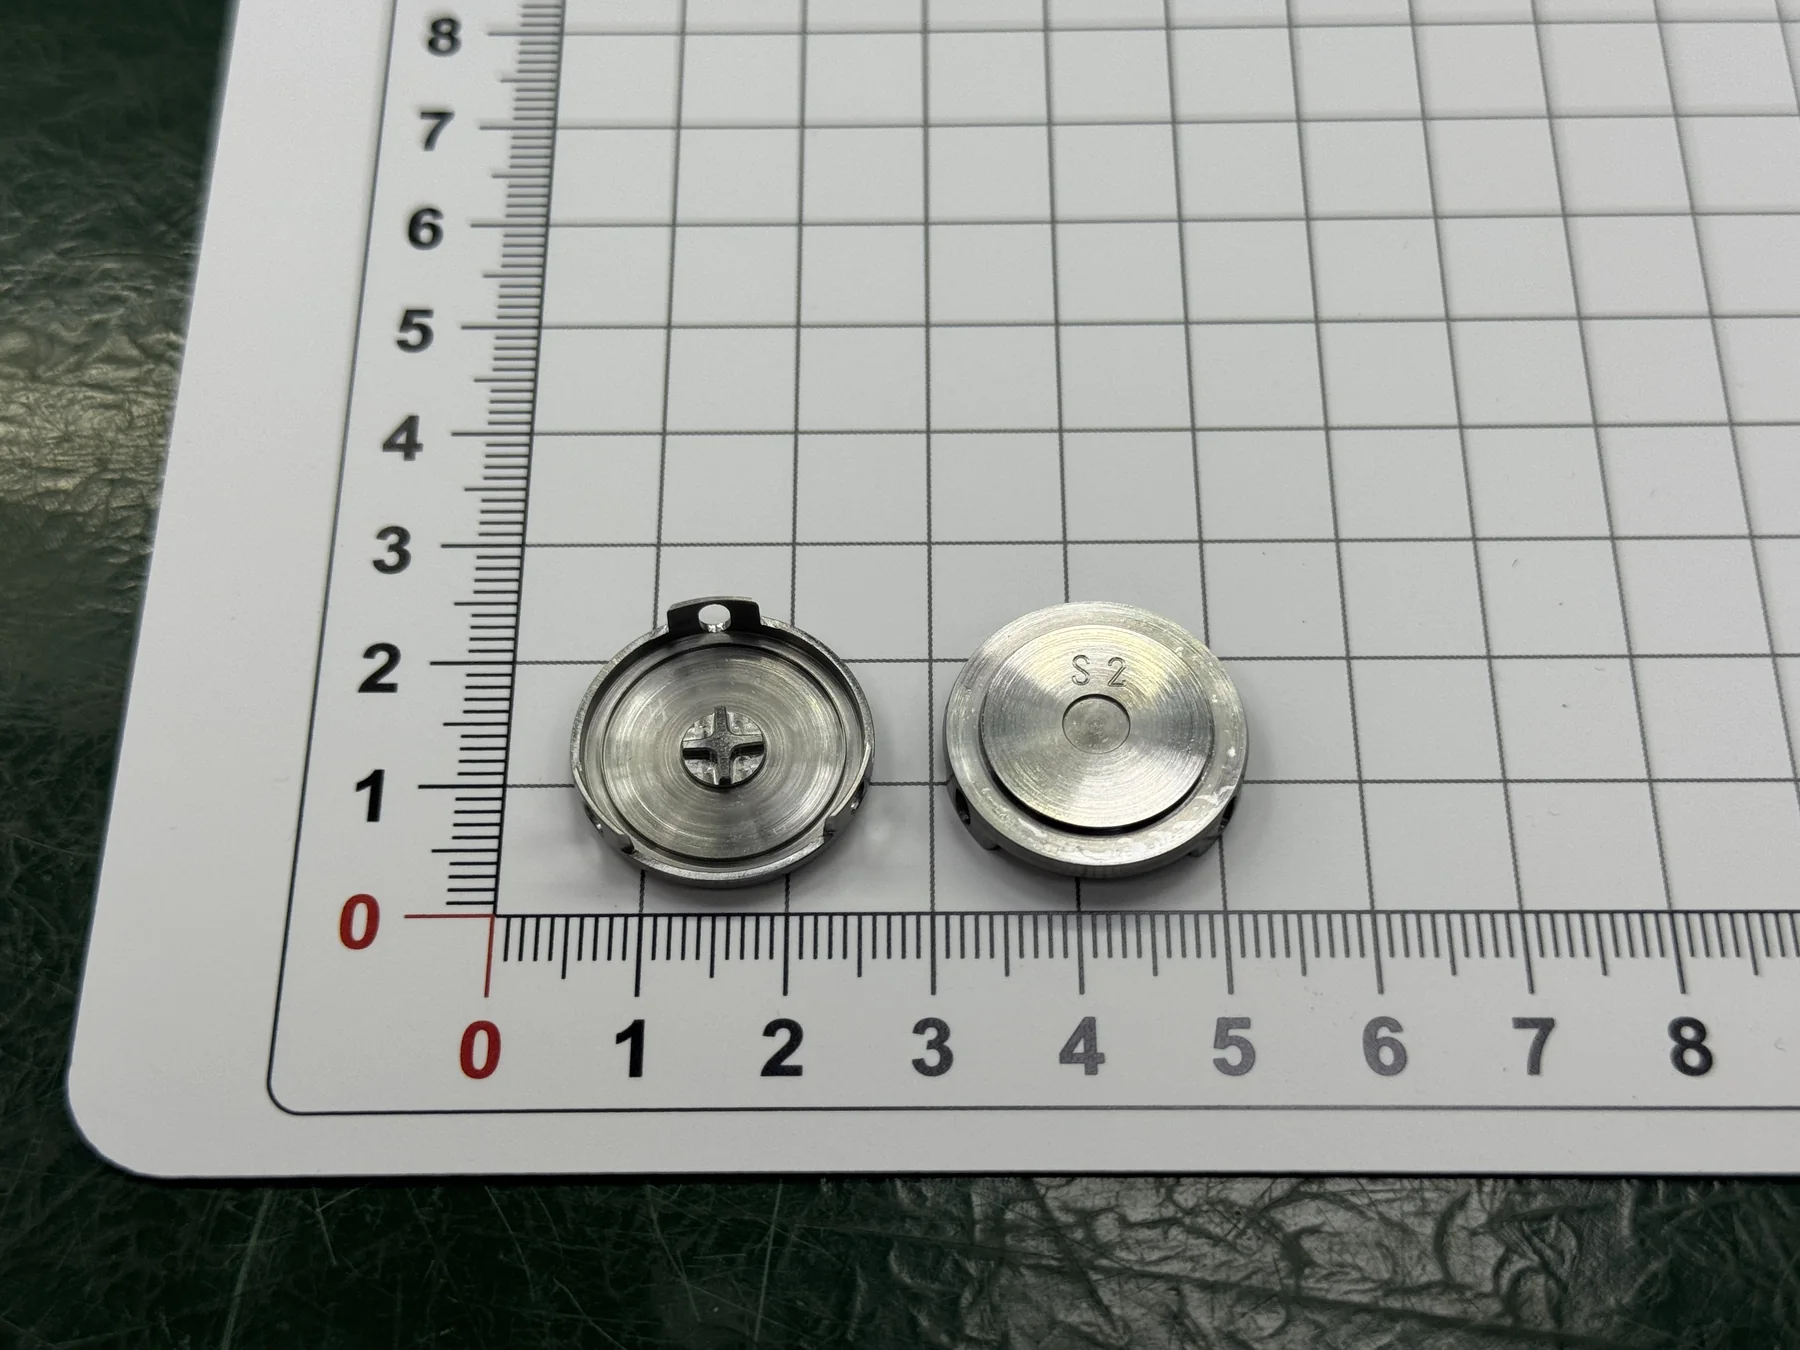
Il rischio tecnico derivava dalla combinazione dei requisiti, anziché da una singola tolleranza. Il SUS420J2 è stato lavorato allo stato ricotto, ma il componente combina comunque un anello irregolare a parete sottile, una geometria interna a croce con sezioni interrotte e una marcatura S2. Queste sezioni discontinue e poco sostenute possono essere sensibili alle forze di taglio, al calore, alla formazione di bave e alle deformazioni, mentre occorre comunque controllare la quota approvata e anonimizzata di 17,3 ± 0,02 mm. Il disegno prescrive inoltre un trattamento termico dopo la lavorazione per raggiungere una durezza nominale HV600: lo stato finale indurito doveva quindi restare un requisito di una fase successiva, senza essere confuso con lo stato del materiale durante il taglio. Per un ordine di 1.000 pezzi, l’obiettivo utile era un ciclo produttivo ripetibile, non un primo pezzo eccezionalmente rapido.
02
Approccio di OUJI
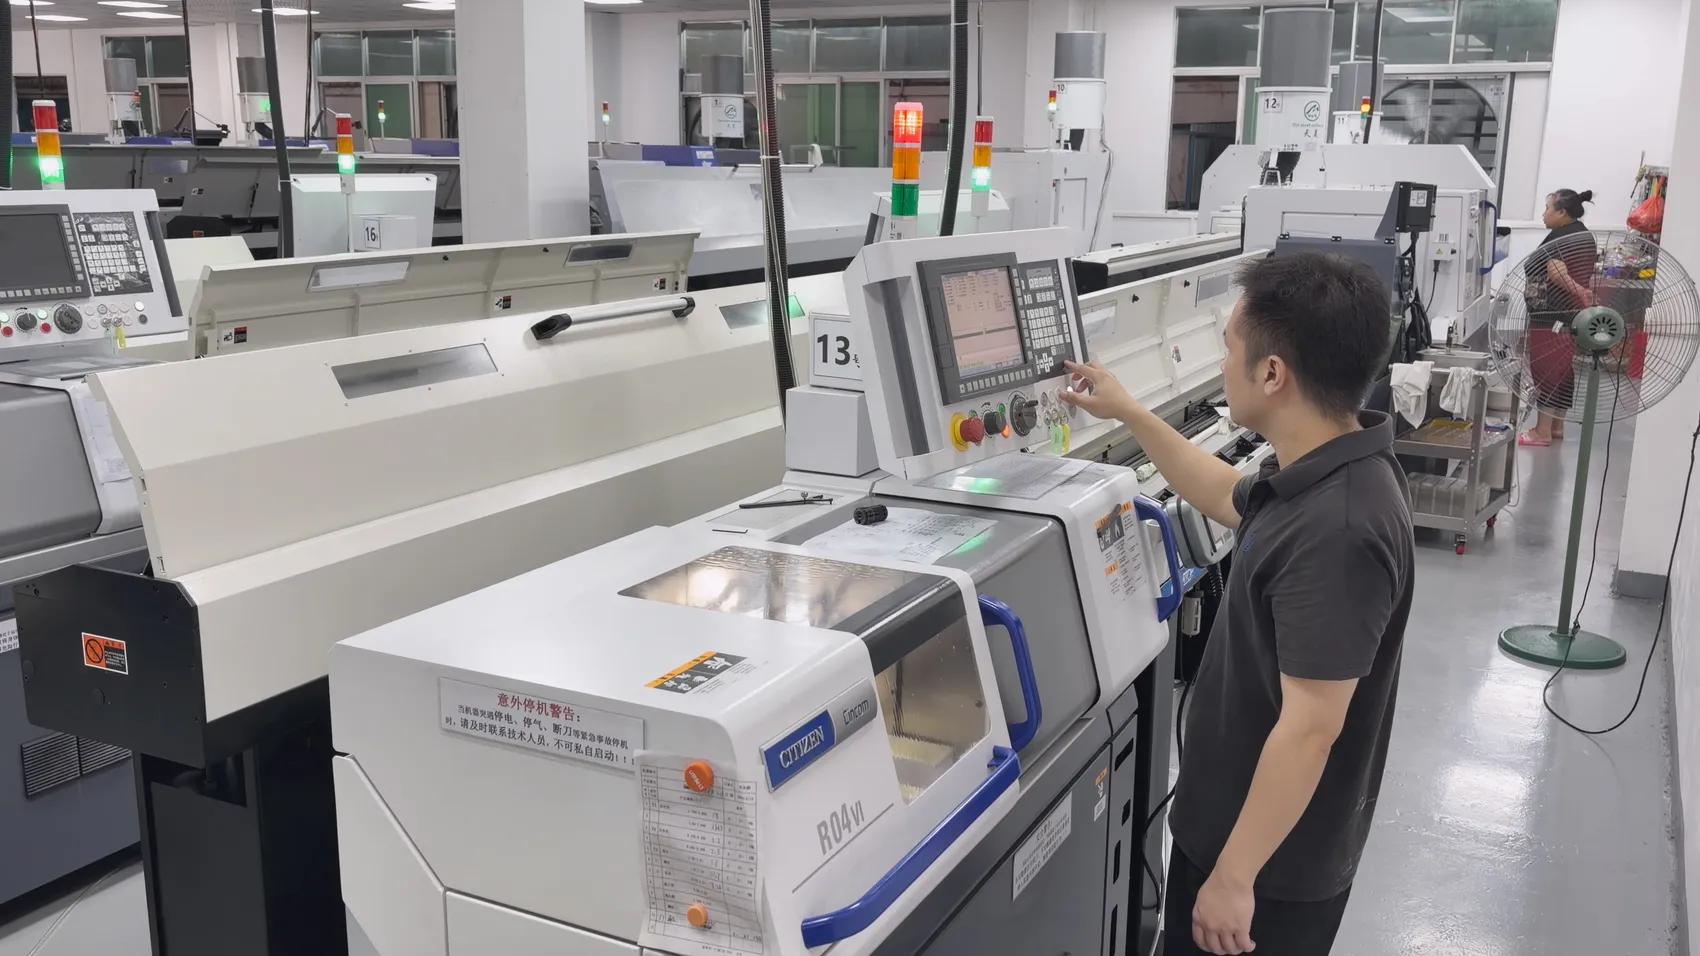
OUJI ha completato tutte le operazioni di taglio e la marcatura S2 sulla STAR SP-23, senza trasferire il componente su una seconda macchina. Questo descrive esclusivamente l’ambito della lavorazione: il trattamento termico e il controllo dimensionale sono rimasti fasi successive separate. Il ciclo iniziale richiedeva circa 10 minuti per pezzo. Gli ingegneri hanno poi ottimizzato il metodo di lavorazione e gli avanzamenti, bilanciando la riduzione dei tempi con la stabilità del taglio attorno alla parete sottile. Il ciclo produttivo si è stabilizzato a 8 minuti per pezzo.
03
Il Risultato
Il ciclo di lavorazione stabile è sceso da 10 a 8 minuti per pezzo, con una riduzione del 20%. Il confronto dei due ritmi su 1.000 pezzi restituisce una riduzione calcolata di 2.000 minuti, pari a 33 ore e 20 minuti; è un confronto basato sui tempi ciclo, non l'affermazione che tutti i 1.000 pezzi siano stati inizialmente lavorati con l'impostazione più lenta. La quota anonimizzata approvata di 17,3 ± 0,02 mm definisce un intervallo di accettazione di 17,280–17,320 mm. Il controllo ottico KEYENCE fotografato indica 17,310 mm, cioè 0,010 mm sopra il nominale e 0,010 mm sotto il limite superiore. L'immagine documenta una sola caratteristica misurata su un solo pezzo controllato; da sola non dimostra la capacità dell'intero lotto, il Cpk né un risultato a difetti zero. Il valore nominale HV600 è riportato come durezza finale prescritta dopo il trattamento termico, poiché le immagini pubblicate non comprendono un rapporto di prova della durezza.
Sequenza produttiva
Dalla pianificazione del processo per pareti sottili a un controllo ottico documentato
La sequenza di produzione separa ciò che è avvenuto all'interno dello SP-23 dalle successive fasi di trattamento termico e ispezione, quindi collega la variazione del tempo di ciclo a un risultato dimensionale visibile.
I fatti del progetto in questa pagina provengono dal percorso di produzione e dal registro di ispezione fotografato. Le informazioni identificative del cliente e tutte le altre dimensioni sono state rimosse. “Completato all'interno dello SP-23” si riferisce solo alla lavorazione e alla marcatura S2 su quella macchina; non include trattamento termico o ispezione.
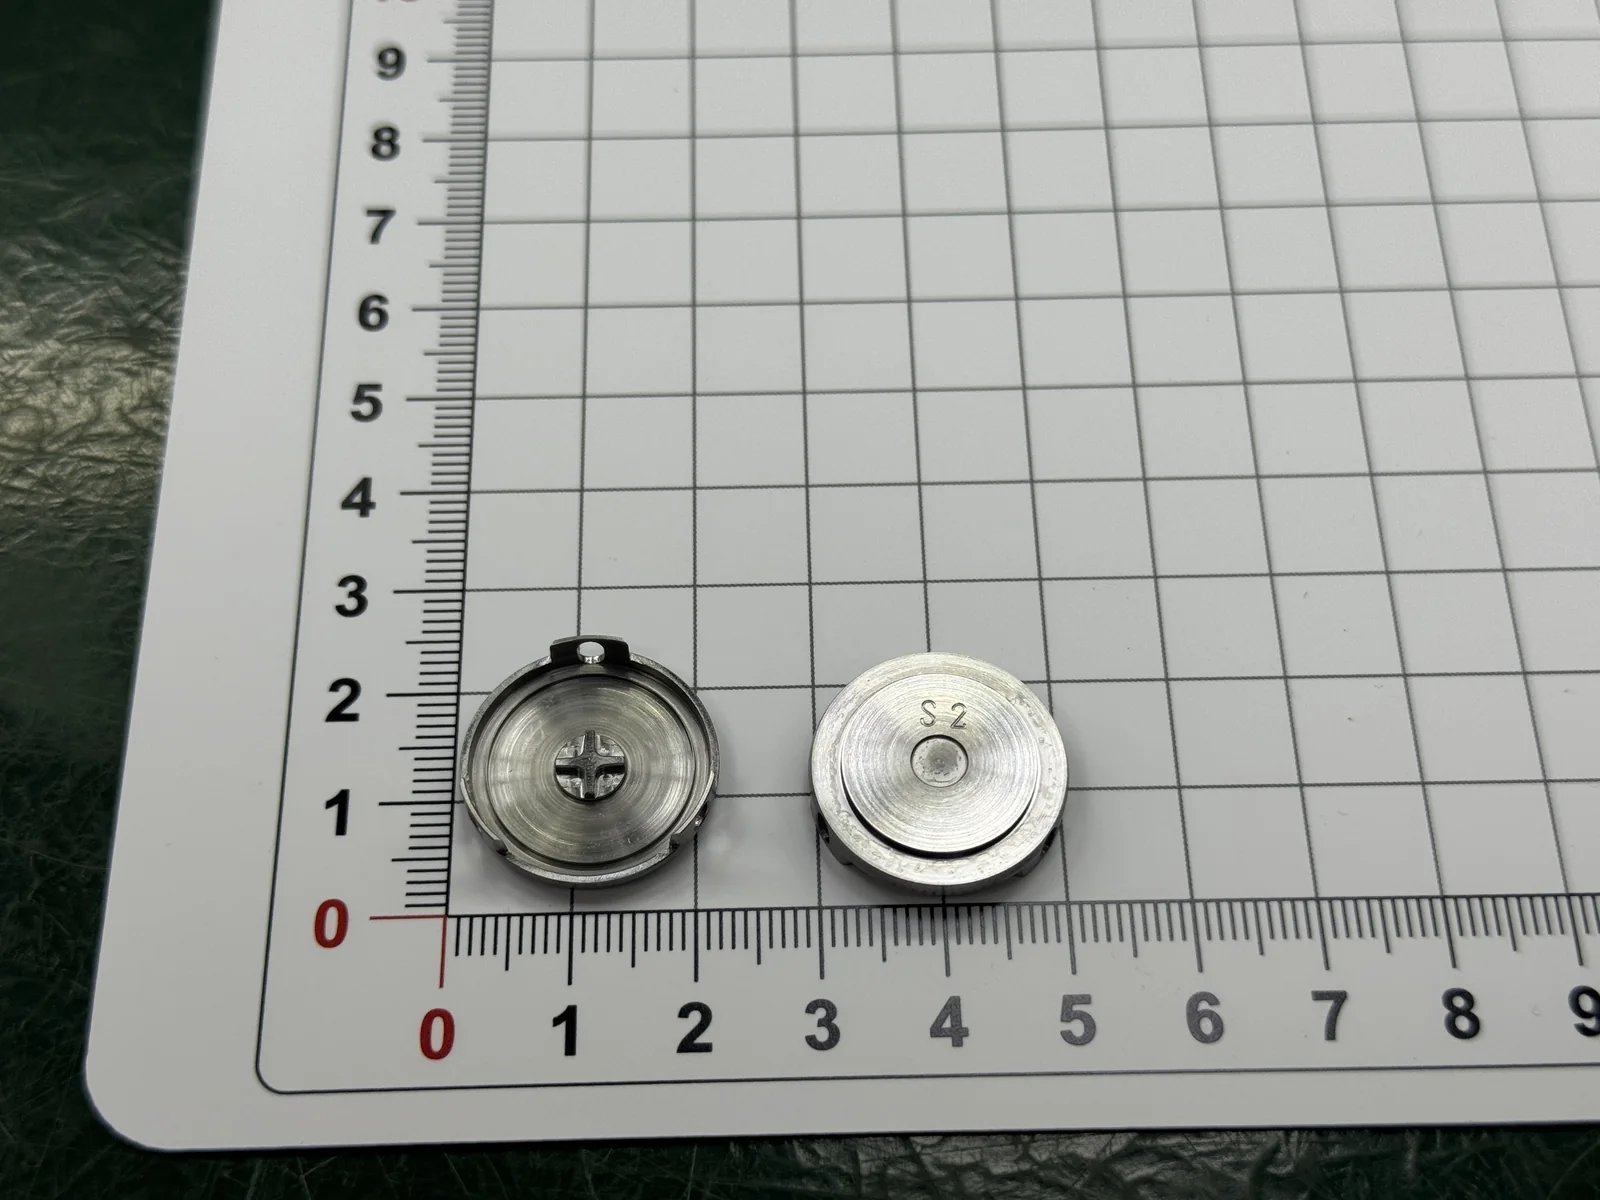
01 · Pianificazione del processo
Considerare parete sottile, geometria a croce e marcatura in un unico ciclo
Le due facce finite mostrano perché le operazioni non potevano essere pianificate separatamente: la parete anulare sottile, la geometria interna a croce e la marcatura S2 occupano lo stesso componente compatto. Il ciclo è stato organizzato considerando il loro effetto congiunto sul sostegno del pezzo, sul controllo delle bave e sulla stabilità dimensionale, anziché una sola tolleranza principale.
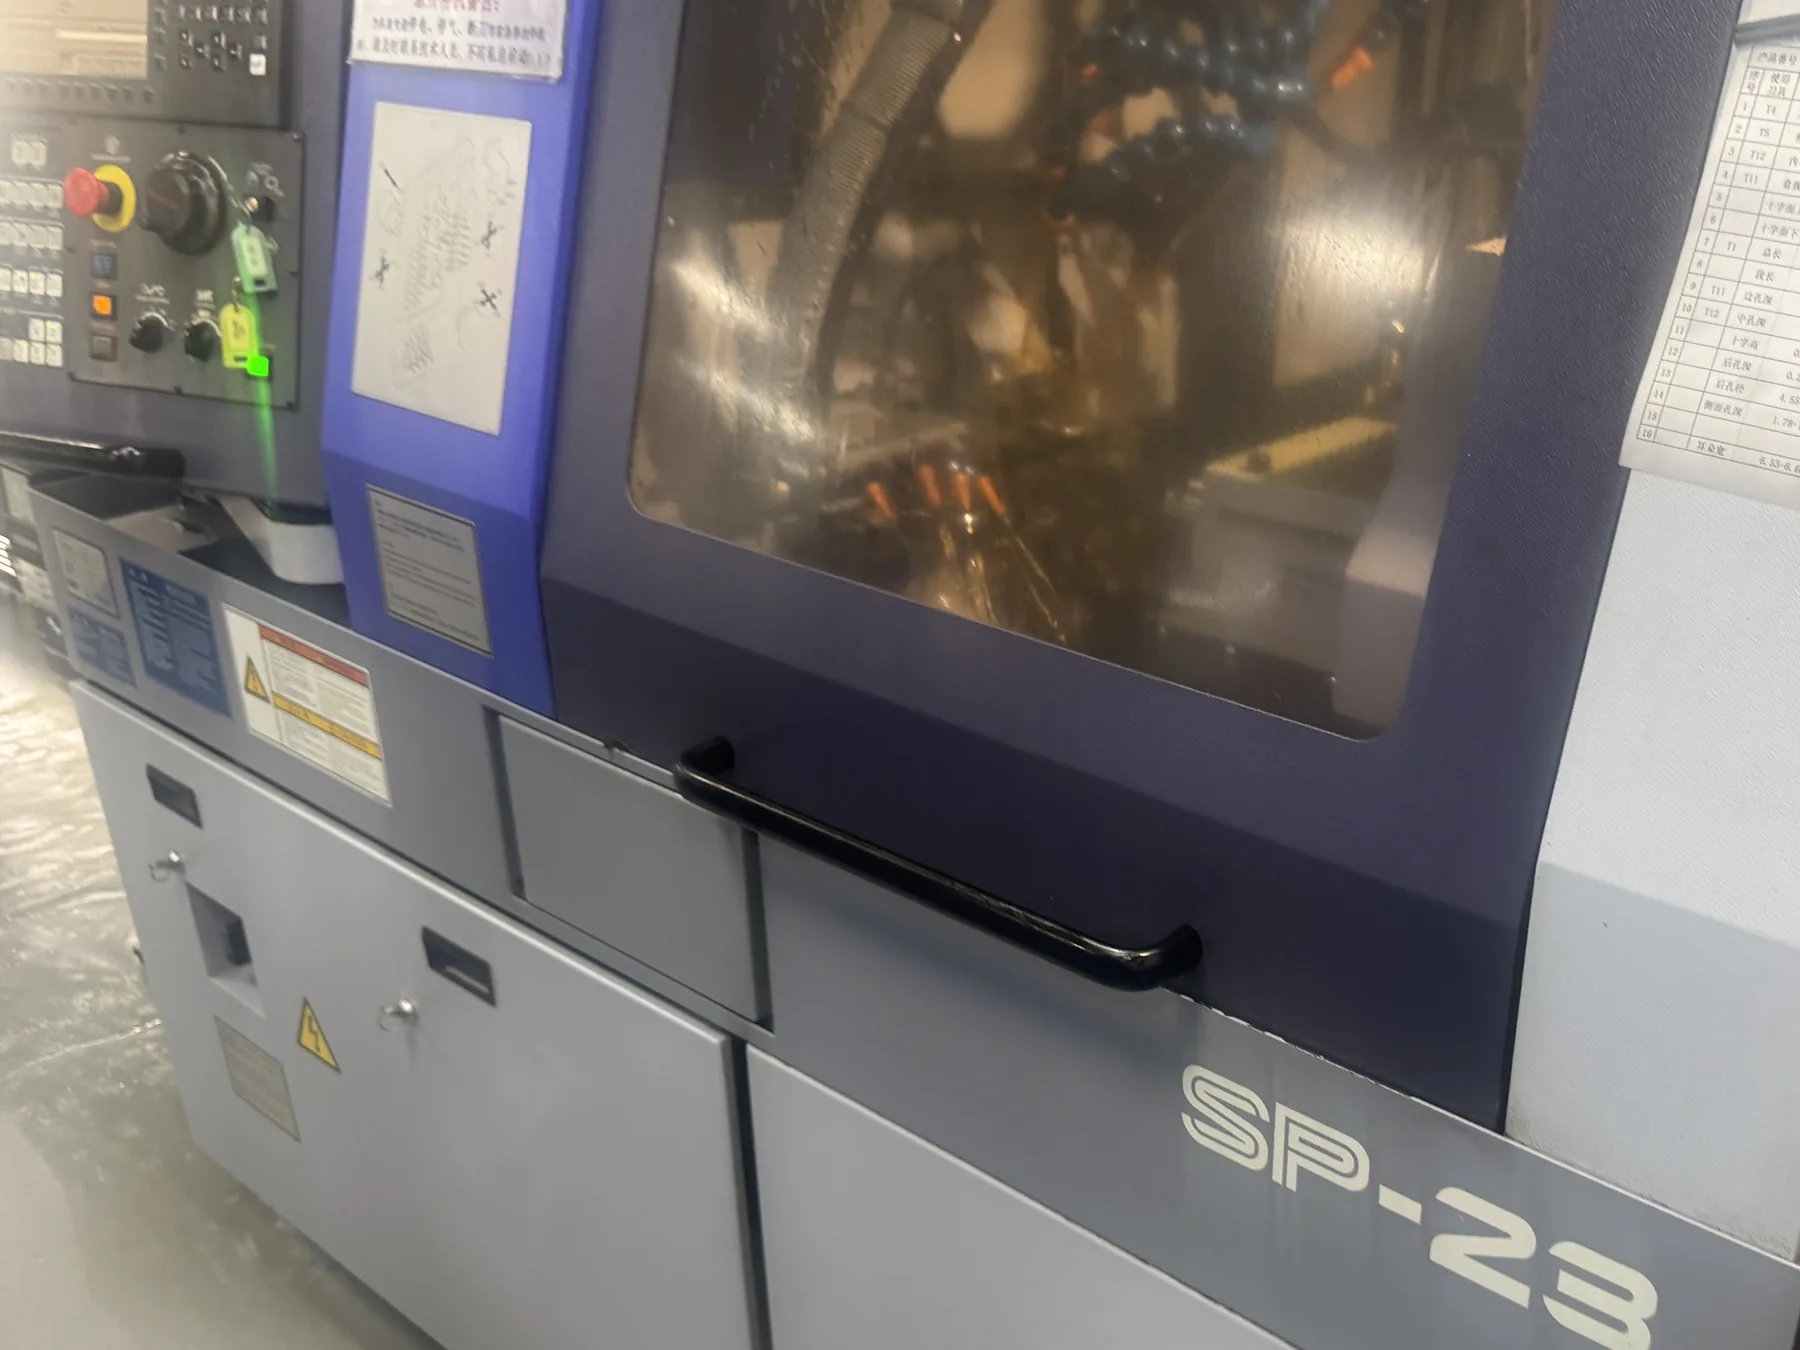
02 · Lavorazione SP-23
Completare le operazioni di taglio e la marcatura S2 all'interno di un'unica sequenza macchina
Tutte le operazioni di taglio e la marcatura S2 sono state completate sulla STAR SP-23, senza trasferire il pezzo su una seconda macchina. Il trattamento termico e il controllo sono stati eseguiti successivamente, fuori dalla macchina, e non rientrano nelle operazioni completate su un’unica macchina.
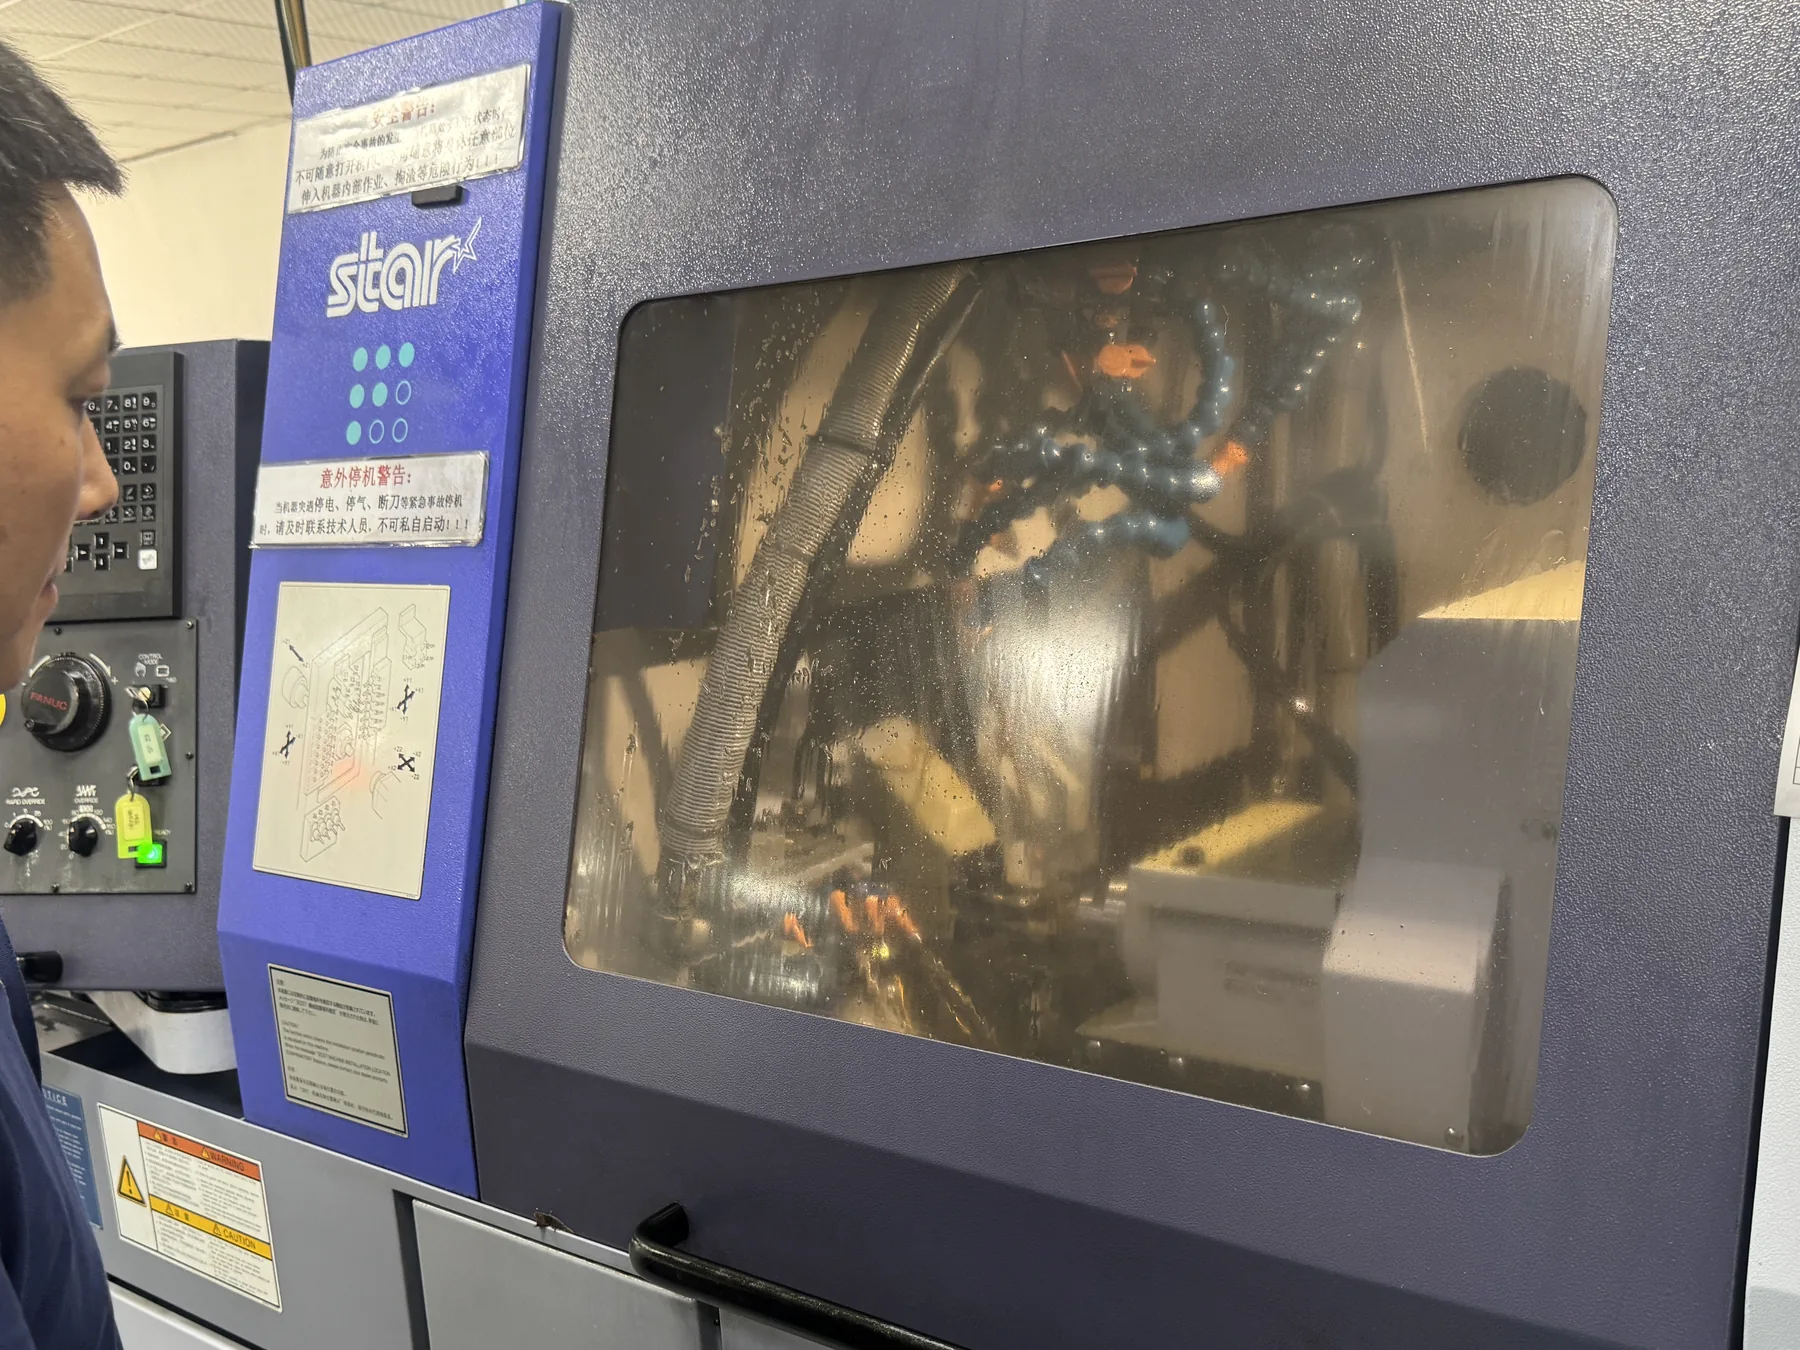
03 · Ottimizzazione del ciclo
Ottimizzare il metodo di lavorazione e gli avanzamenti in funzione del pezzo, non del cronometro
Il percorso iniziale richiedeva circa 10 minuti per pezzo. Gli ingegneri hanno ottimizzato il metodo di lavorazione e le velocità di avanzamento, bilanciando tempi di taglio più brevi con una produzione stabile intorno alla parete sottile. Il ciclo risultante di 8 minuti è il tasso di produzione stabile riportato per questo lavoro di 1.000 pezzi; i valori dei parametri proprietari non sono intenzionalmente presentati come impostazioni universali.
04 · Verifica ottica
Confrontare la lettura di 17,310 mm con i limiti pubblici di tolleranza
Per la quota anonimizzata di 17,3 ± 0,02 mm, i limiti inferiore e superiore sono rispettivamente 17,280 mm e 17,320 mm. Lo schermo KEYENCE fotografato indica 17,310 mm: la quota controllata rientra quindi nell’intervallo. La pagina presenta questo dato come singolo risultato documentato, senza estenderlo a una dichiarazione non supportata sulla capacità del processo per l’intero lotto.
Fonti e riferimenti tecnici
- Tornio automatico a fantina mobile SP-20/23 — Star Micronics Co., Ltd.
Riferimento del produttore per la piattaforma macchina SP-23 utilizzata in questo progetto. I valori specifici di configurazione e tempo di ciclo del progetto provengono dai record di produzione OUJI.
- Sistema di misurazione multisensore serie LM-X — KEYENCE Corporation of America
Riferimento del produttore per il sistema di misurazione ottica mostrato nella fotografia di ispezione. Il risultato di 17,310 mm proviene dal record del progetto fotografato.
Avete una domanda specifica sul progetto?