CNC-langdraaien · Roestvast staal
De cyclustijd van een dunwandig SUS420J2-onderdeel verkorten van 10 naar 8 minuten op een STAR SP-23
OUJI verspaande deze order van 1.000 SUS420J2-onderdelen in gegloeide toestand. Het goedgekeurde geanonimiseerde kenmerk van 17,3 ± 0,02 mm bleef bij de gedocumenteerde optische controle binnen de grenzen. De bewerkingscyclus stabiliseerde op 8 minuten per onderdeel, na een oorspronkelijke cyclus van 10 minuten.
In één oogopslag
- Materiaal
- SUS420J2-roestvast staal, verspaand in gegloeide toestand
- Proces
- Alle verspanende bewerkingen en de S2-markering uitgevoerd op de SP-23
- Bewerken
- STAR SP-23 CNC-langdraaiautomaat
- Productievolume
- 1.000 onderdelen
- Gepubliceerde kritieke maat
- 17,3 ± 0,02 mm; gedocumenteerde optische aflezing: 17,310 mm
- Bewerkingscyclus
- Stabiel op 8 minuten per deel, verminderd van de initiële 10 minuten
- Eindhardheidsvereiste
- Nominaal HV600 na warmtebehandeling na de verspaning
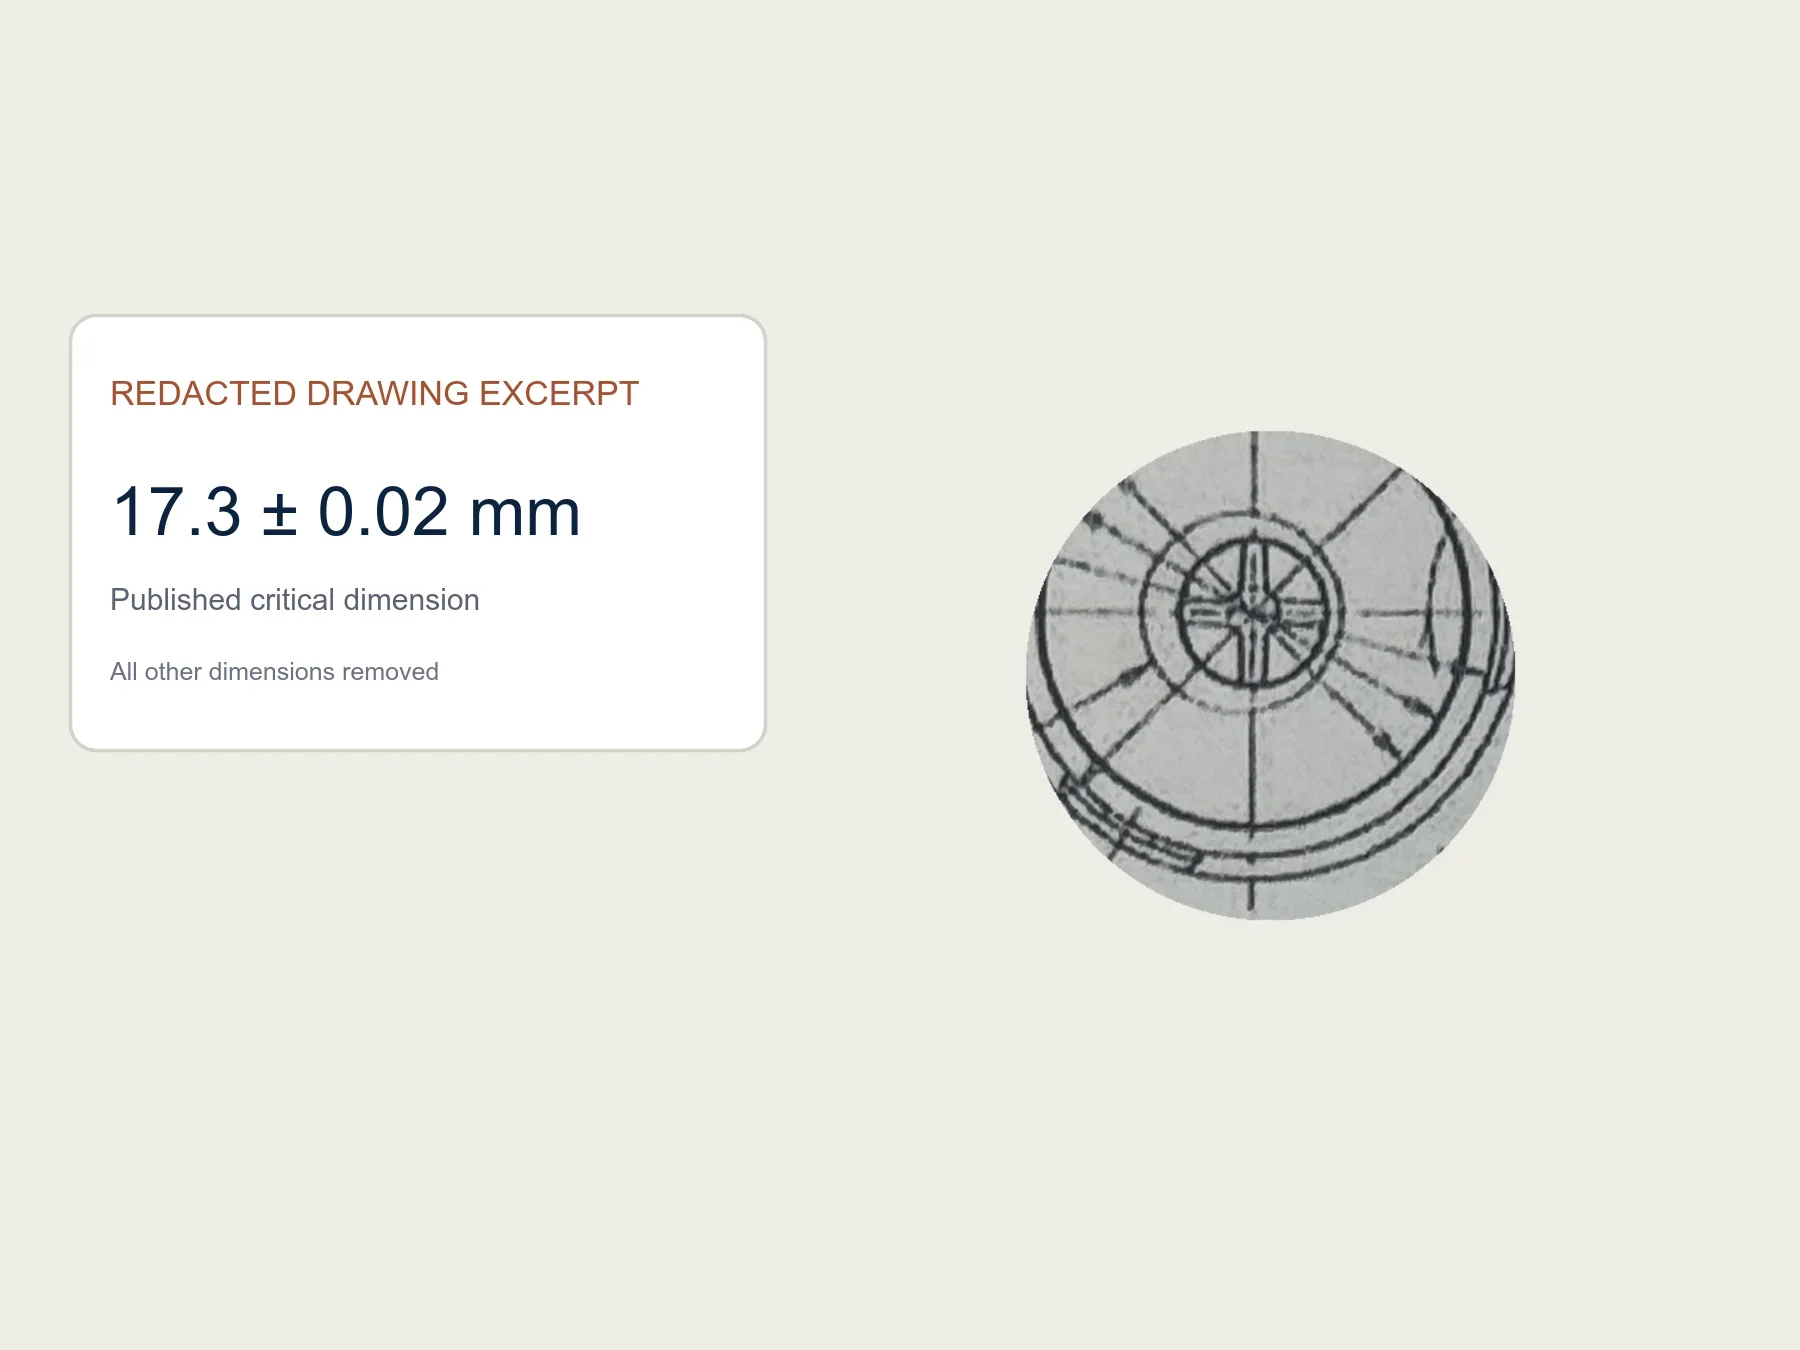
Van de productietekening
De Vereiste, in de Eigen Notities van de Engineer
Het gepubliceerde excerpt behoudt de onregelmatige dunwandige geometrie en vervangt de klantafmeting door de goedgekeurde geanonimiseerde publieke waarde van 17,3 ± 0,02 mm. Klantidentiteit, artikelnummer, titelblok, goedkeuringen en alle andere afmetingen zijn uit de beeldpixels verwijderd. De publieke waarde wordt alleen gebruikt om de bewerkings- en inspectiemethode uit te leggen.
01
De Uitdaging
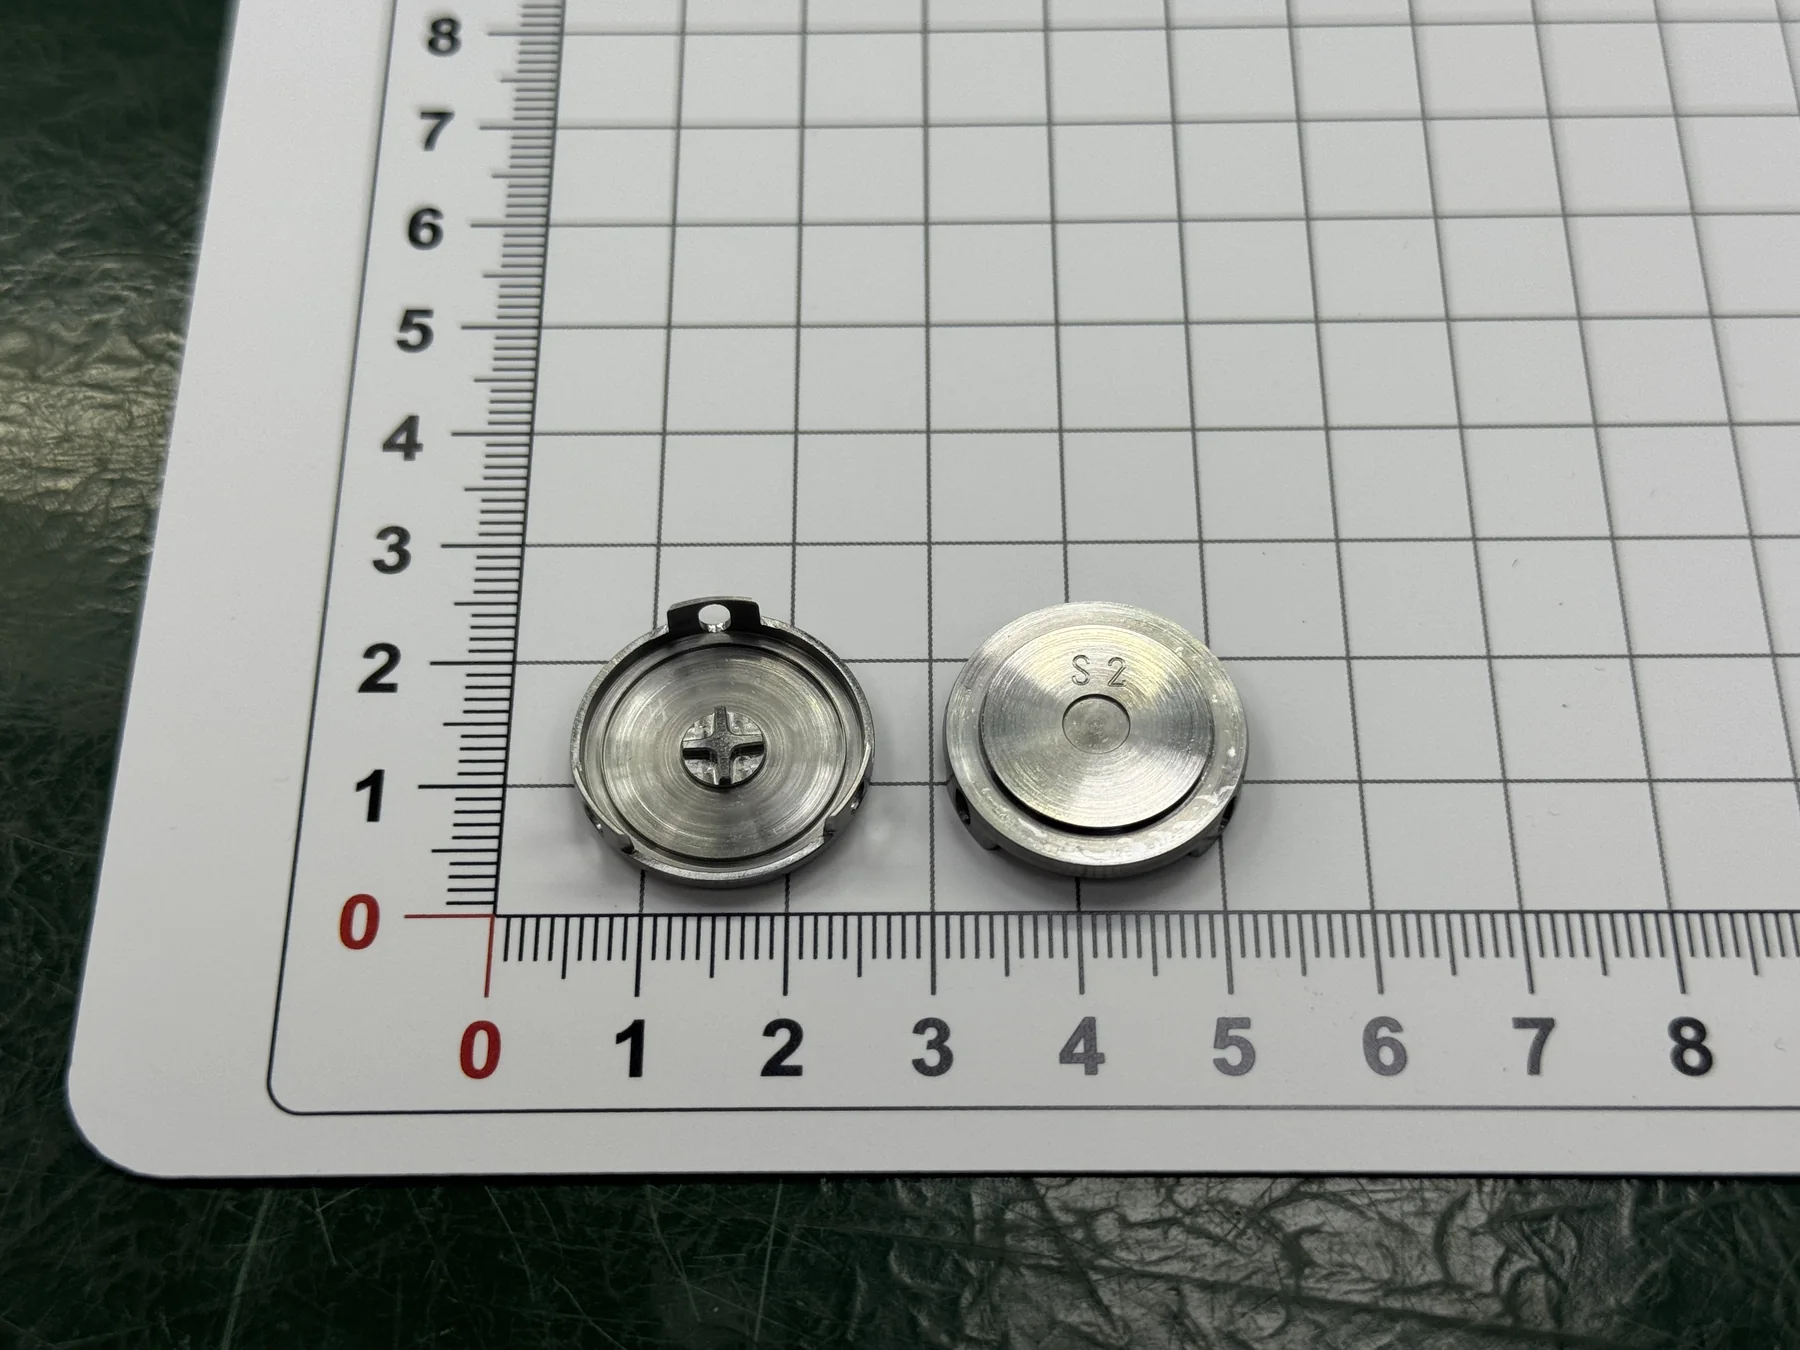
Het technische risico ontstond door de combinatie van eisen en niet door één afzonderlijke tolerantie. SUS420J2 werd in gegloeide toestand verspaand, maar het onderdeel combineert een onregelmatige dunwandige ring, een onderbroken inwendig kruiselement en een S2-markering. Deze onderbroken, licht ondersteunde secties zijn gevoelig voor snijkracht, warmte, braamvorming en vervorming, terwijl het goedgekeurde, geanonimiseerde kenmerk van 17,3 ± 0,02 mm beheerst moet blijven. De tekening schrijft ook een warmtebehandeling na het bewerken tot nominaal HV600 voor. De geharde eindtoestand moest daarom als vervolgeis worden behandeld en mocht niet worden verward met de materiaaltoestand tijdens het verspanen. Bij 1.000 stuks was een herhaalbare productiecyclus het doel, niet één uitzonderlijk snel eerste onderdeel.
02
Aanpak van OUJI
OUJI voltooide alle verspanende bewerkingen en de S2-markering op de STAR SP-23, zonder het onderdeel naar een tweede machine te verplaatsen. Dit betreft alleen de bewerkingen op de machine: warmtebehandeling en maatcontrole bleven afzonderlijke vervolgstappen. De oorspronkelijke route nam ongeveer 10 minuten per onderdeel in beslag. Ingenieurs optimaliseerden vervolgens de bewerkingsmethode en voeding, met behoud van een stabiele verspaning rond de dunne wand. De productiecyclus stabiliseerde op 8 minuten per onderdeel.
03
Het Resultaat
De stabiele bewerkingscyclus daalde van 10 naar 8 minuten per onderdeel, een vermindering van 20%. Vergelijking van beide cyclustijden voor 1.000 stuks geeft een berekende tijdsbesparing van 2.000 minuten, oftewel 33 uur en 20 minuten. Dit is een vergelijking op basis van de cyclustijden, geen bewering dat alle 1.000 onderdelen eerst met de langzamere instelling zijn bewerkt. De goedgekeurde geanonimiseerde maat van 17,3 ± 0,02 mm geeft acceptatiegrenzen van 17,280–17,320 mm. De gefotografeerde optische controle met KEYENCE toont 17,310 mm: 0,010 mm boven de nominale maat en 0,010 mm onder de bovengrens. De foto documenteert één gemeten kenmerk op één geïnspecteerd onderdeel. Op zichzelf bewijst dit geen procescapabiliteit voor de volledige batch, Cpk of een resultaat zonder defecten. De nominale HV600-waarde wordt vermeld als de voorgeschreven eindhardheid na warmtebehandeling; de gepubliceerde beelden bevatten geen verslag van een hardheidsmeting.
Productiesequentie
Van procesplanning voor dunne wanden naar een gedocumenteerde optische controle
De productiesequentie scheidt wat er binnen de SP-23 gebeurde van de latere warmtebehandelings- en inspectiefasen, en koppelt vervolgens de verandering in cyclustijd aan een zichtbaar dimensionaal resultaat.
De projectgegevens op deze pagina zijn afkomstig uit de productieroute en de gefotografeerde inspectieregistratie. Klantidentificerende informatie en alle andere maten zijn verwijderd. ‘Uitgevoerd op de SP-23’ betreft uitsluitend de verspanende bewerkingen en de S2-markering op die machine; warmtebehandeling en inspectie vallen daarbuiten.
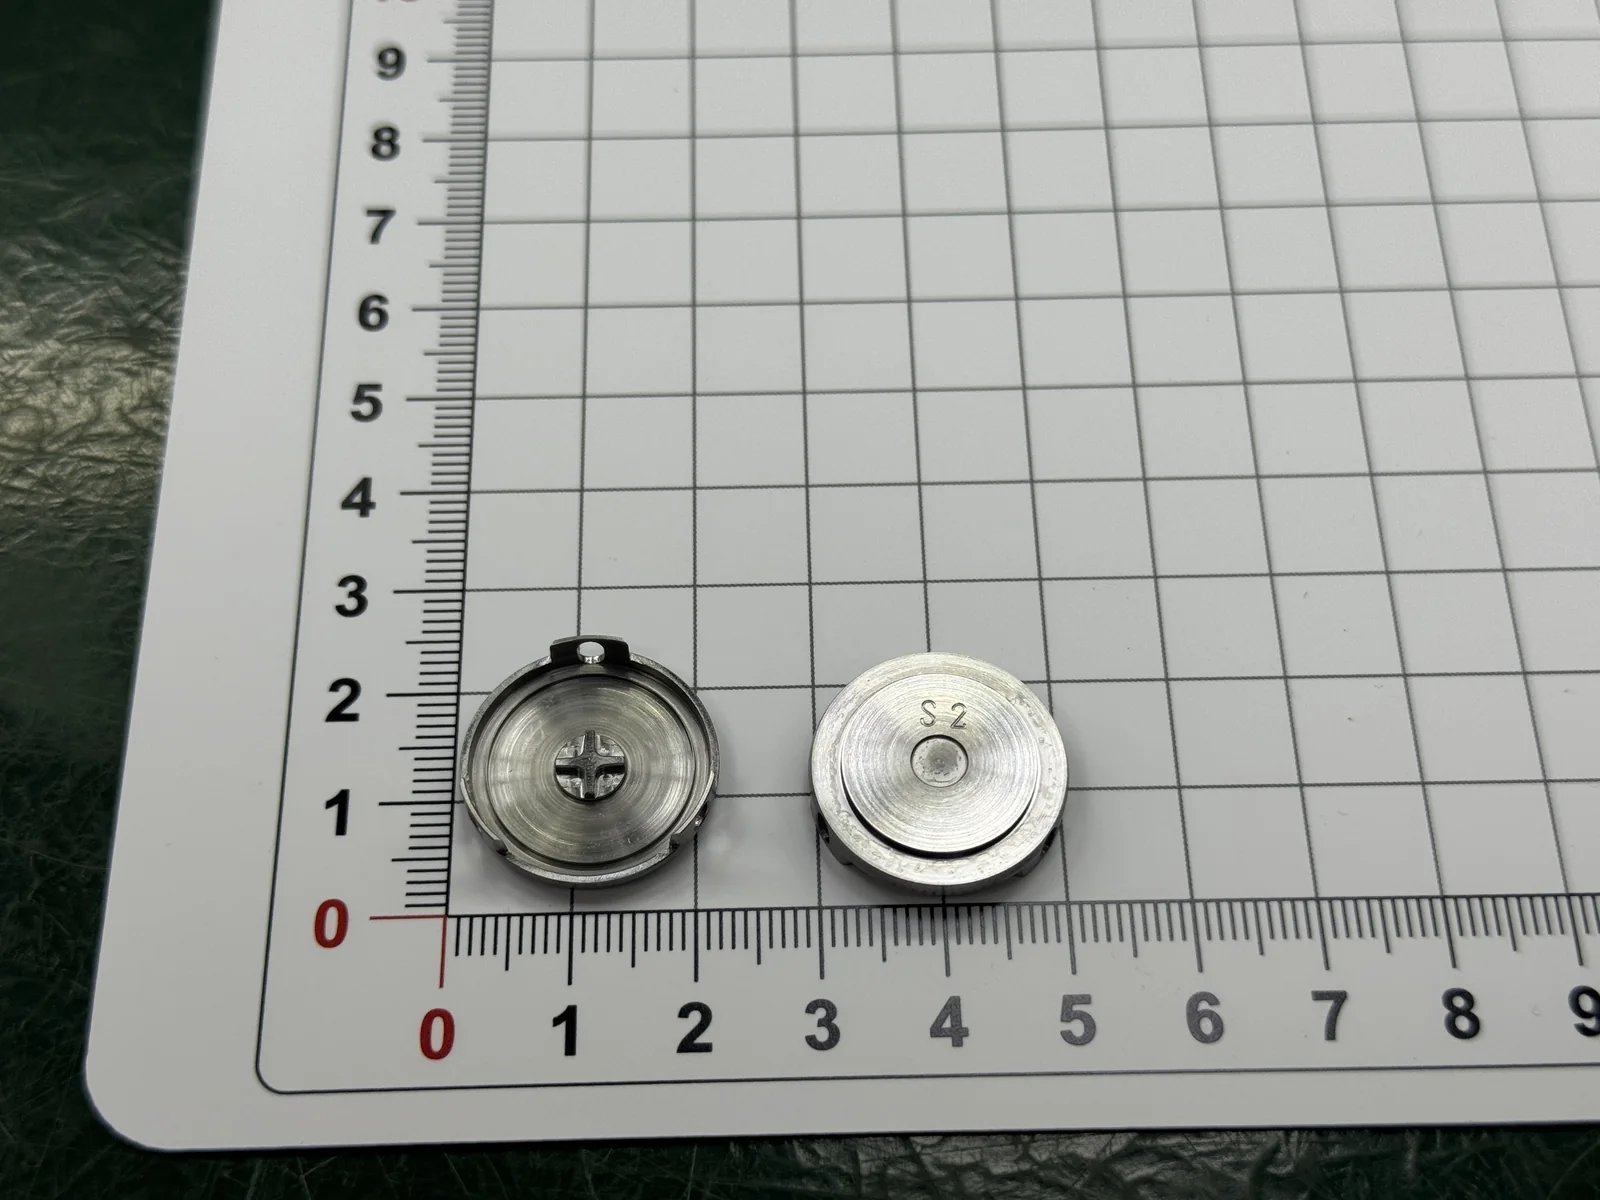
01 · Procesplanning
Plan de dunne wand, het kruisvormige kenmerk en de markering als één proces
De twee afgewerkte vlakken laten zien waarom de bewerkingen niet afzonderlijk konden worden gepland: de smalle ringvormige wand, de inwendige kruisvormige geometrie en de S2-markering bevinden zich in hetzelfde compacte onderdeel. De procesplanning hield rekening met hun gezamenlijke invloed op ondersteuning, braambeheersing en maatstabiliteit, in plaats van alleen met één belangrijke tolerantie.
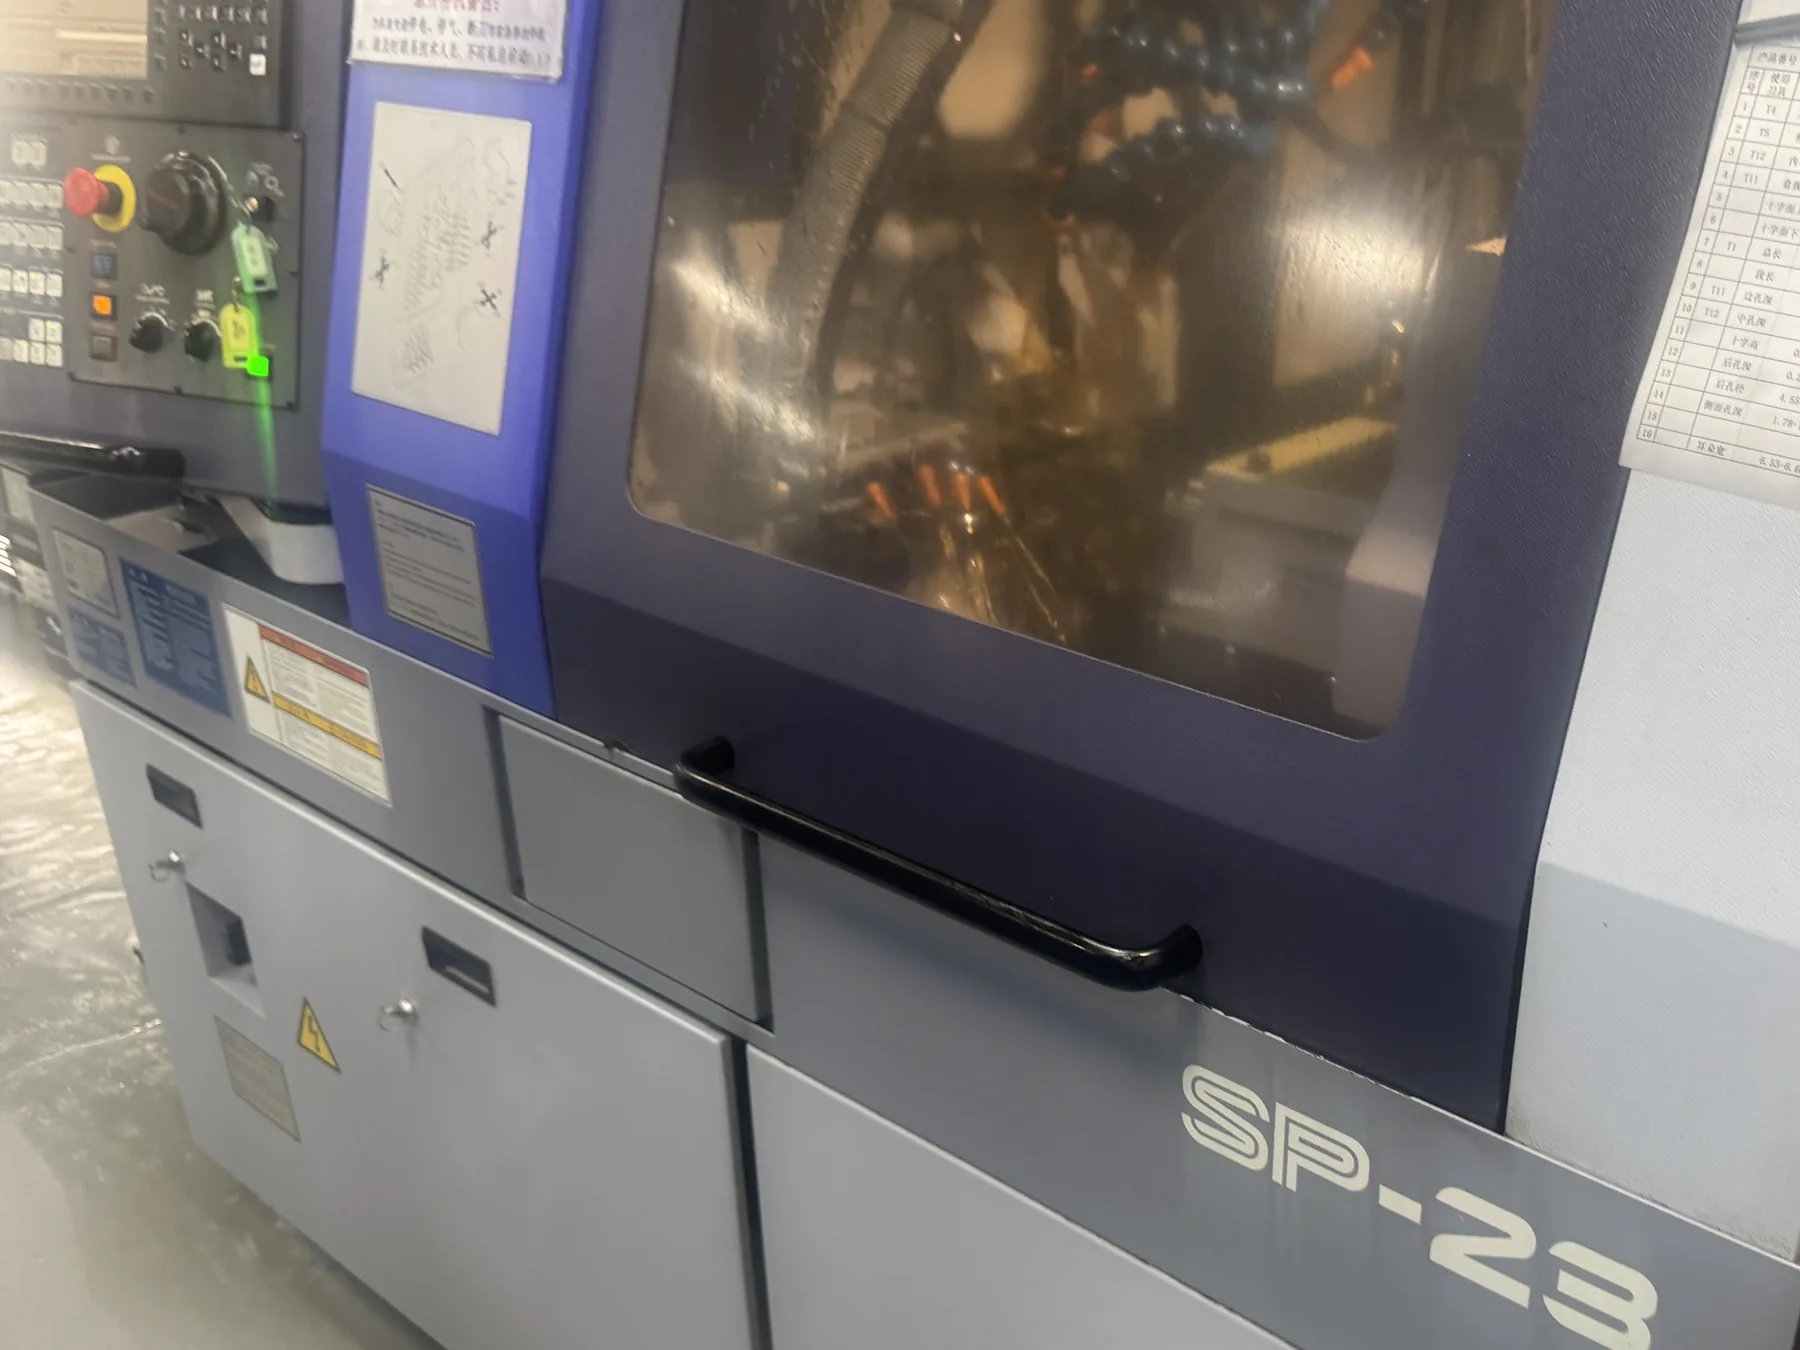
02 · SP-23 bewerking
Voltooi de snijbewerkingen en S2-markering binnen één machineroute
Alle snijbewerkingen en de S2-markering werden voltooid binnen de STAR SP-23, zonder het onderdeel naar een secundaire machine te verplaatsen. Warmtebehandeling en inspectie volgden buiten de machine en zijn niet inbegrepen in dat één-machine bereik.
03 · Cyclusoptimalisatie
Stem de bewerkingsmethode en voeding af op het onderdeel, niet op de stopwatch
De oorspronkelijke route nam ongeveer 10 minuten per onderdeel in beslag. Ingenieurs optimaliseerden de bewerkingsmethode en voeding en wogen een kortere verspaningstijd af tegen een stabiele productie rond de dunne wand. De bereikte cyclus van 8 minuten is het gemelde stabiele productietempo voor deze order van 1.000 onderdelen. De bedrijfseigen parameterwaarden worden bewust niet als universele instellingen gepresenteerd.
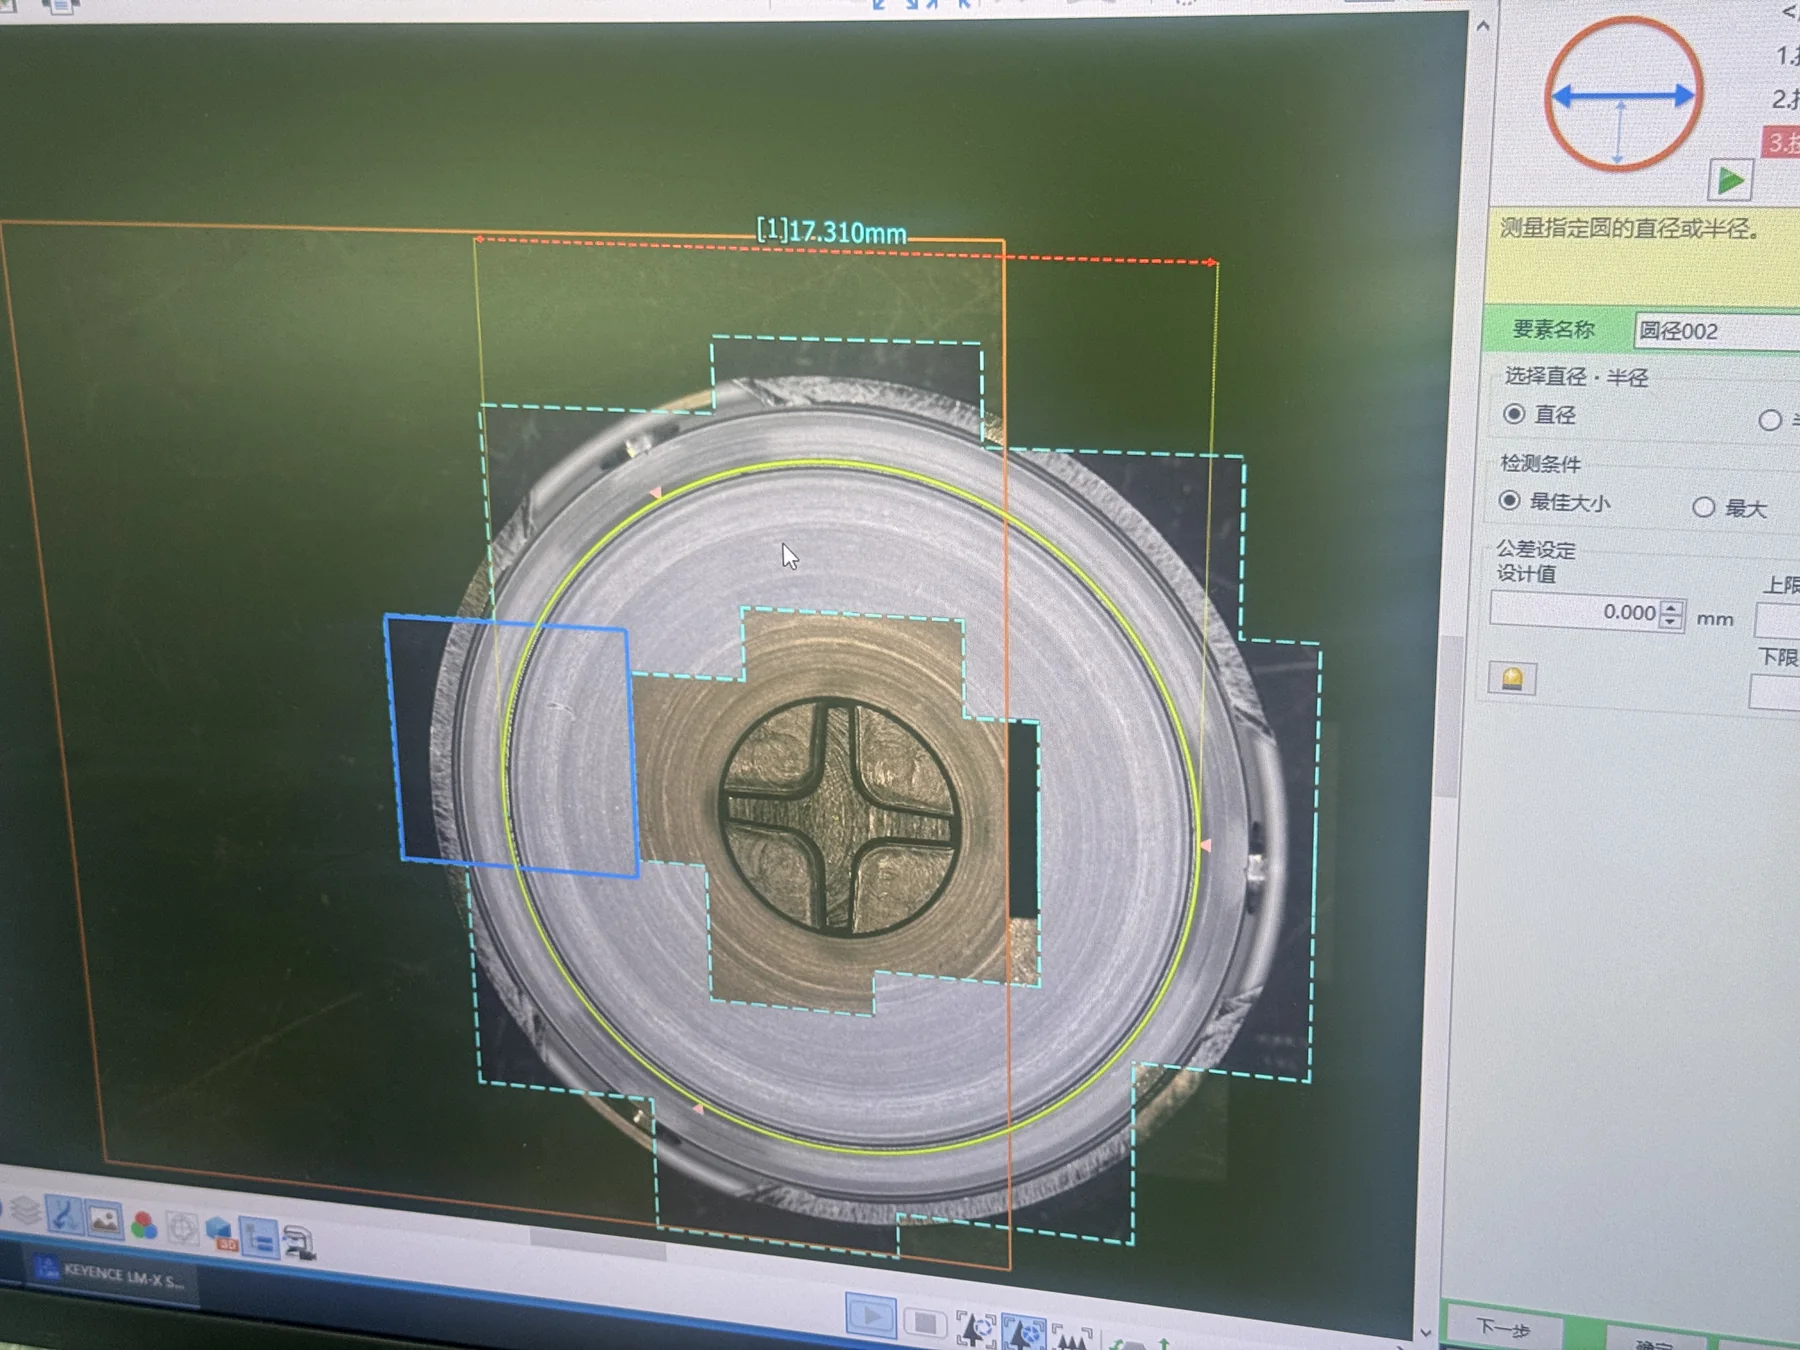
04 · Optische verificatie
Vergelijk de meetwaarde van 17,310 mm met de gepubliceerde tolerantiegrenzen
Voor het geanonimiseerde kenmerk van 17,3 ± 0,02 mm zijn de onder- en bovengrens 17,280 mm en 17,320 mm. Het gefotografeerde KEYENCE-scherm toont 17,310 mm, zodat dit gecontroleerde kenmerk binnen dat bereik valt. De pagina vermeldt dit als één gedocumenteerd resultaat, zonder daaruit een onbewezen claim over de procescapabiliteit voor de volledige batch af te leiden.
Bronnen & technische verwijzingen
- SP-20/23 CNC-langdraaiautomaat — Star Micronics Co., Ltd.
Fabrikantbron voor het SP-23-machineplatform dat in dit project wordt gebruikt. De projectspecifieke opspanning en cyclustijden komen uit de productieregistraties van OUJI.
- LM-X Serie multisensor meetsysteem — KEYENCE Corporation van Amerika
Fabrikantreferentie voor het optische meetsysteem dat op de inspectiefoto wordt getoond. Het resultaat van 17,310 mm komt uit het gefotografeerde projectrecord.
Heeft u een projectspecifieke vraag?