CNC-Langdrehen · Edelstahl
Dünnwandiges SUS420J2-Bauteil: Zykluszeit auf einer STAR SP-23 von 10 auf 8 Minuten reduziert
OUJI bearbeitete diesen 1.000-teiligen SUS420J2-Auftrag im geglühten Zustand, hielt ein genehmigtes anonymisiertes Merkmal von 17,3 ± 0,02 mm innerhalb der Grenzen bei der dokumentierten optischen Prüfung und stabilisierte den Bearbeitungszyklus bei 8 Minuten pro Teil nach einem anfänglichen 10-Minuten-Zyklus.
Auf einen Blick
- Werkstoff
- SUS420J2 Edelstahl, bearbeitet im geglühten Zustand
- Prozess
- Alle Zerspanungsschritte und die S2-Kennzeichnung auf der SP-23 ausgeführt
- Maschine
- Langdrehautomat STAR SP-23
- Produktionsvolumen
- 1.000 Teile
- Veröffentlichtes kritisches Maß
- 17,3 ± 0,02 mm; dokumentierte optische Messung: 17,310 mm
- Bearbeitungszyklus
- Stabil bei 8 Minuten pro Teil, reduziert von anfänglich 10 Minuten
- Endhärteanforderung
- Sollhärte HV600 nach der Wärmebehandlung im Anschluss an die Zerspanung
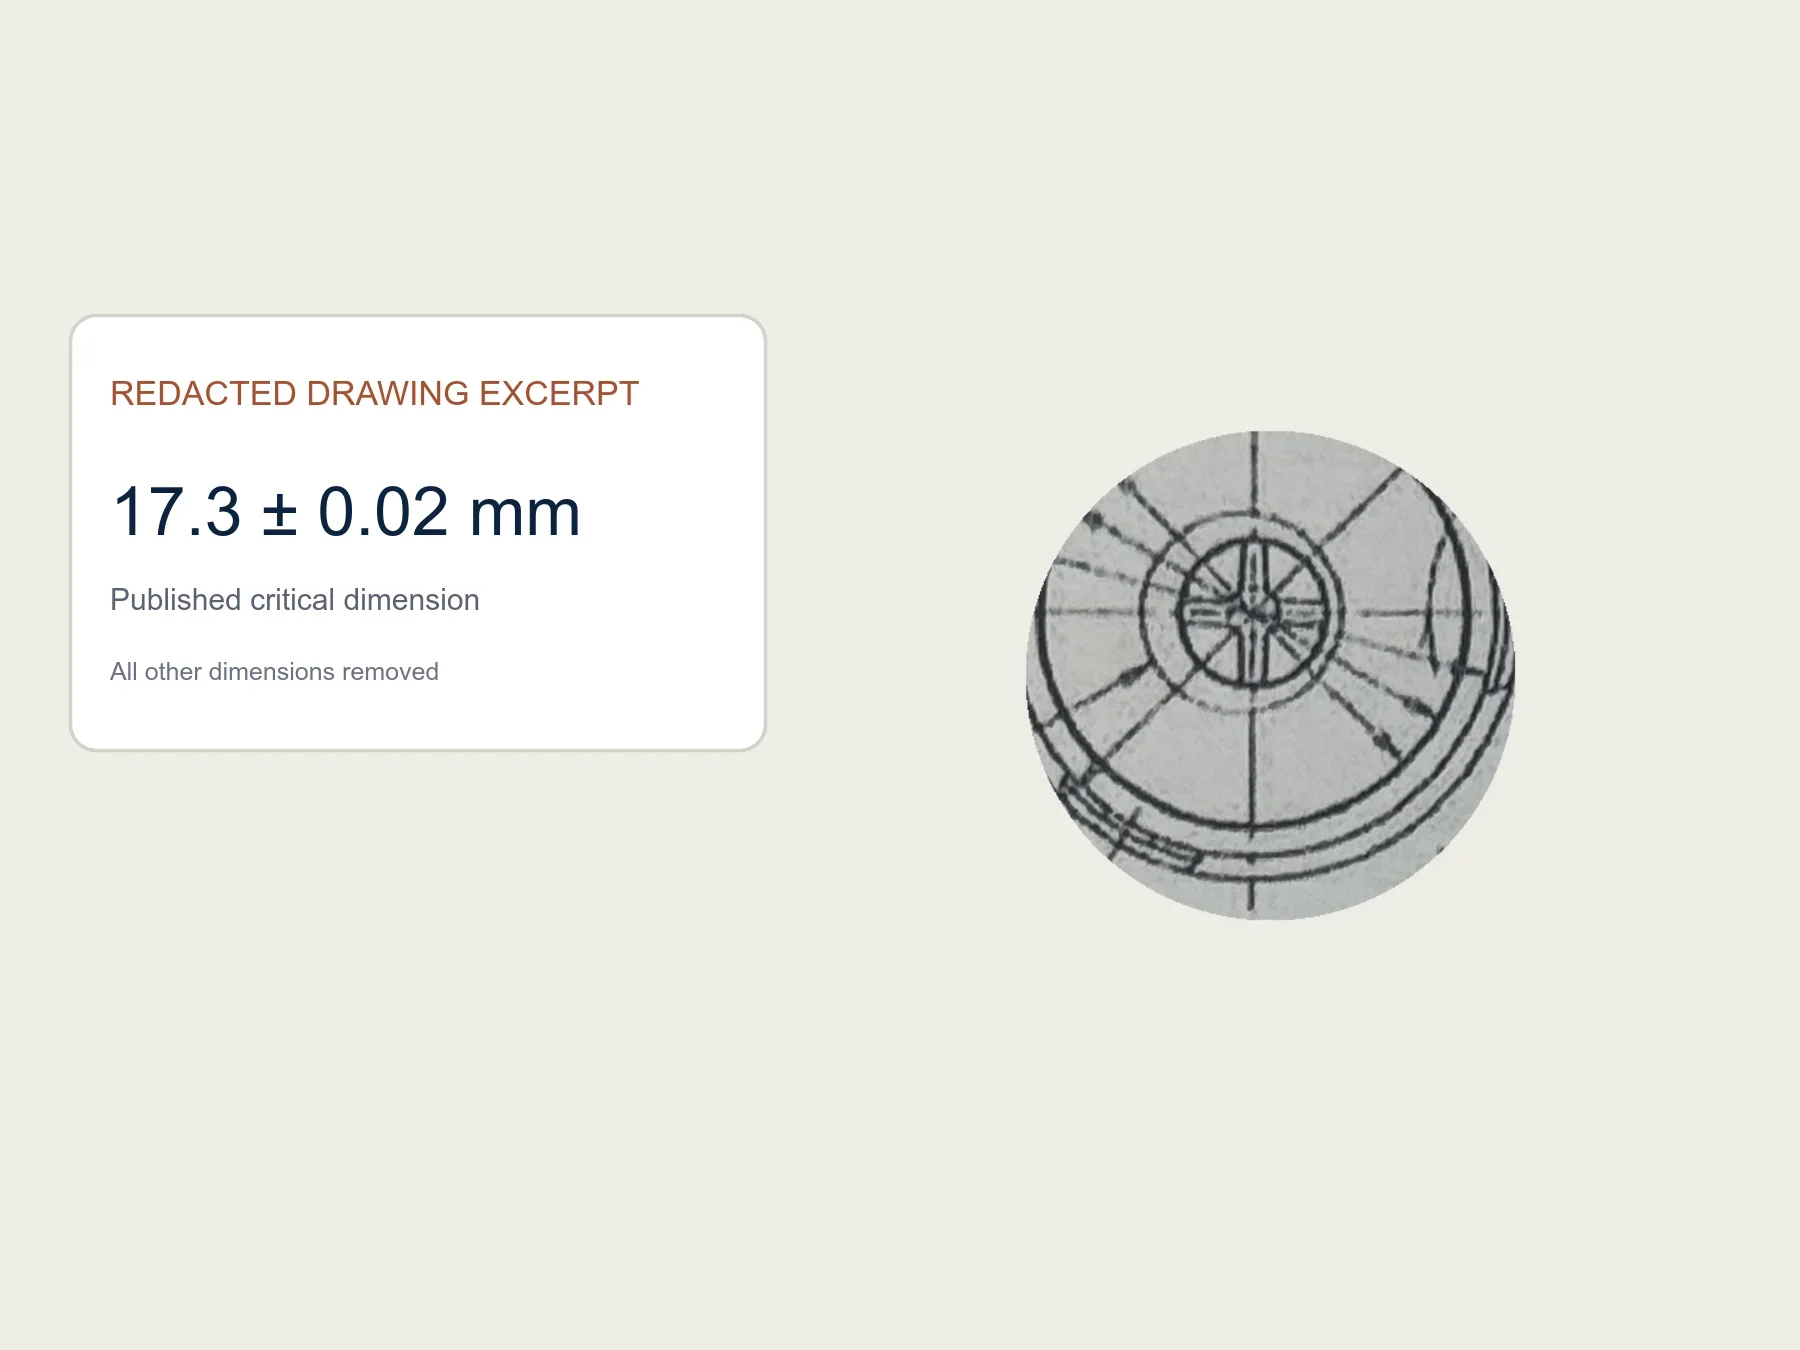
Aus der Fertigungszeichnung
Die Anforderung, in den eigenen Notizen des Ingenieurs
Der veröffentlichte Auszug behält die unregelmäßige Dünnwand-Geometrie bei und ersetzt die Kundendimension durch den genehmigten anonymisierten öffentlichen Wert von 17,3 ± 0,02 mm. Kundenidentität, Teilenummer, Titelblock, Genehmigungen und alle anderen Abmessungen wurden aus den Bildpixeln entfernt. Der öffentliche Wert wird nur verwendet, um die Bearbeitungs- und Prüfmethoden zu erklären.
01
Die Herausforderung
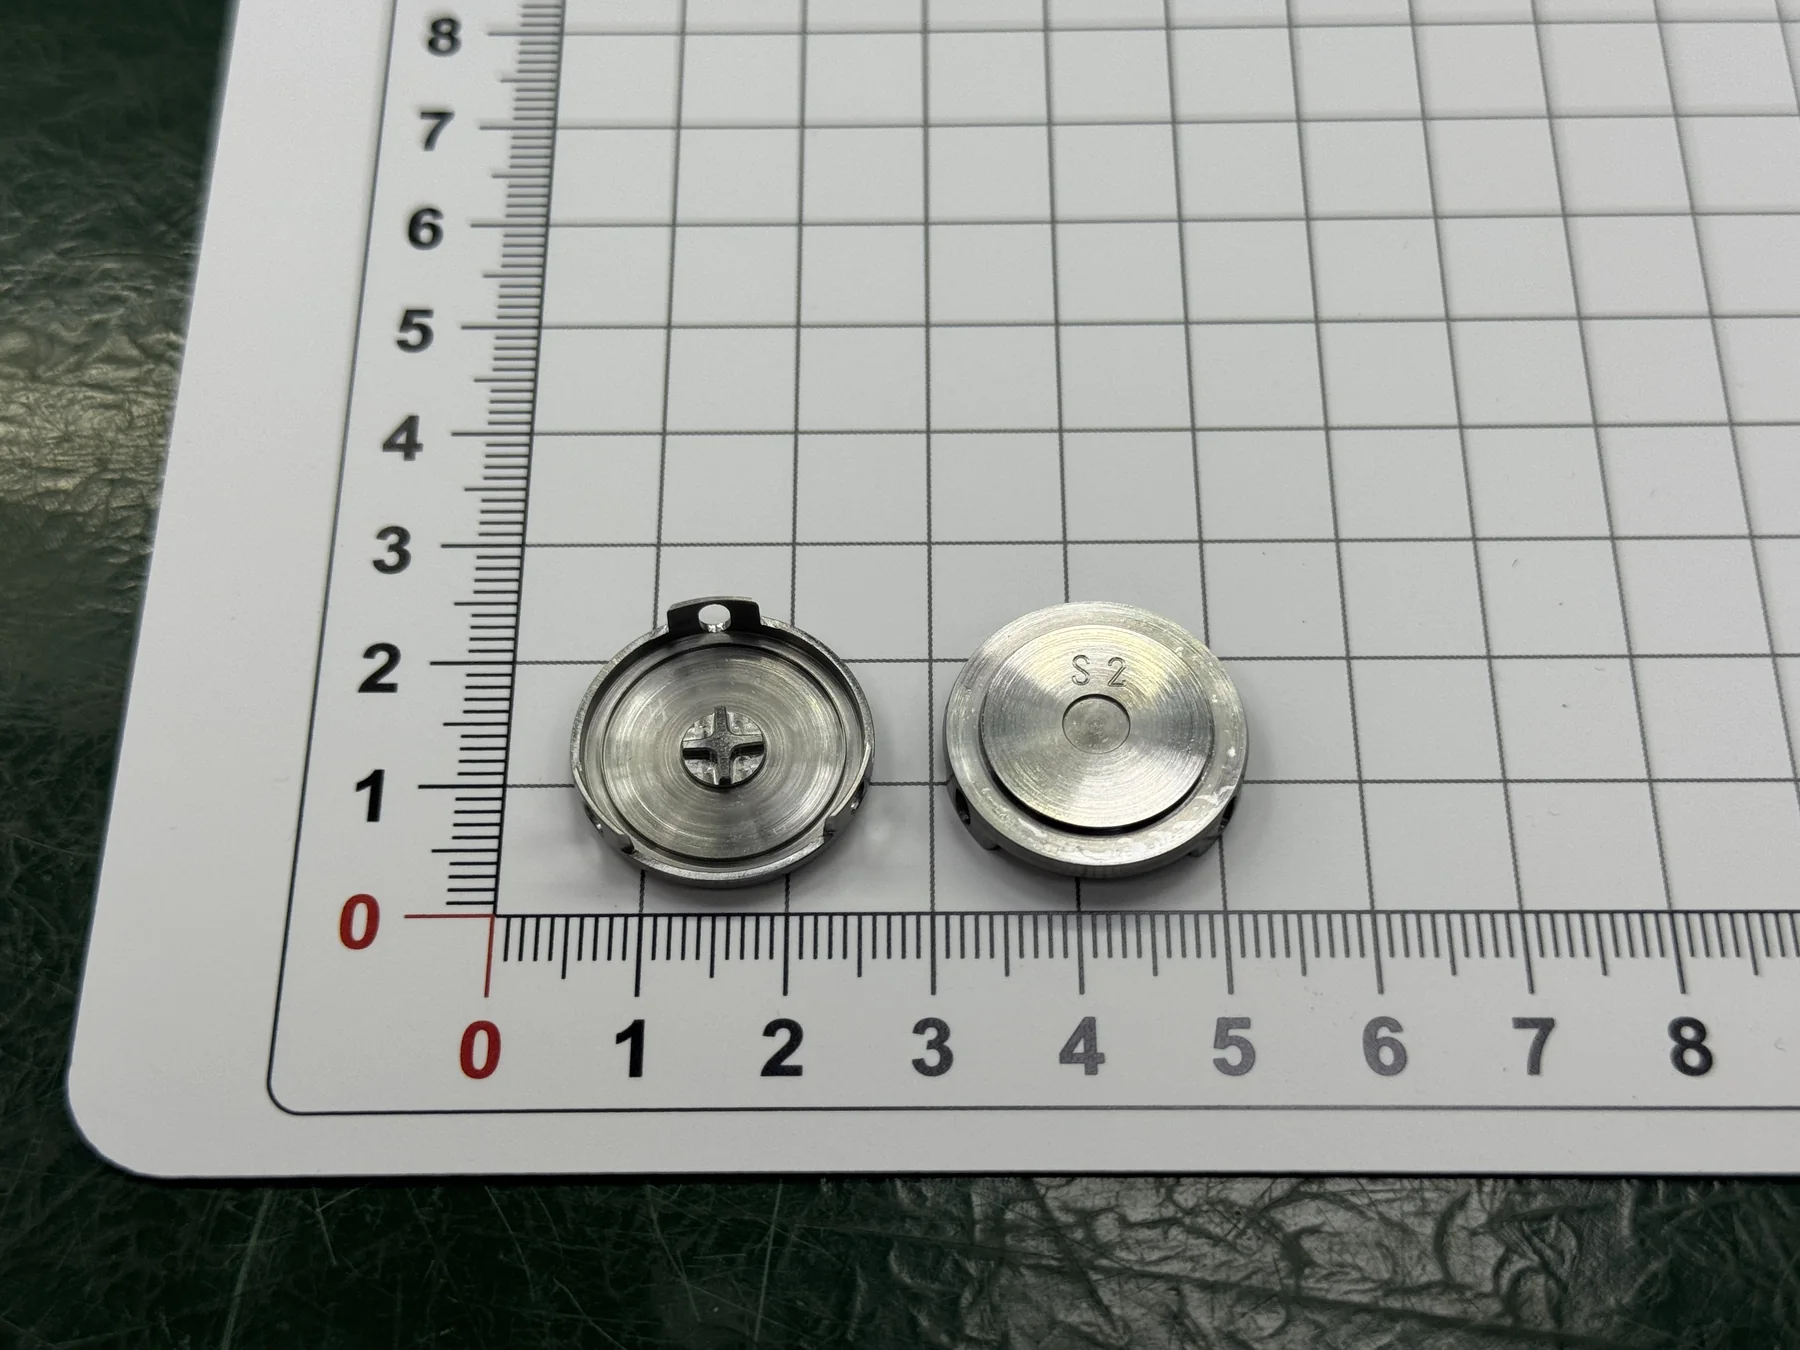
Das technische Risiko ergab sich aus dem Zusammenspiel der Anforderungen. SUS420J2 wurde im geglühten Zustand bearbeitet. Das Bauteil vereint einen unregelmäßigen dünnwandigen Ring, eine unterbrochene innenliegende Kreuzstruktur und eine S2-Kennzeichnung. Diese wenig abgestützten, unterbrochenen Bereiche können empfindlich auf Schnittkräfte, Wärme, Gratbildung und Verzug reagieren. Gleichzeitig musste das für die Veröffentlichung freigegebene anonymisierte Maß von 17,3 ± 0,02 mm eingehalten werden. Die Zeichnung fordert außerdem eine Wärmebehandlung nach der Bearbeitung auf nominal HV600. Dieser gehärtete Endzustand ist eine nachgelagerte Anforderung und entspricht nicht dem Werkstoffzustand während des Zerspanens. Bei 1.000 Stück war eine wiederholbare Zykluszeit entscheidend, nicht ein besonders schnell gefertigtes Erstteil.
02
Ansatz von OUJI
OUJI führte sämtliche Zerspanungsschritte und die S2-Kennzeichnung auf der STAR SP-23 aus, ohne das Teil auf eine weitere Maschine zu verlagern. Diese Angabe betrifft nur den Bearbeitungsumfang: Wärmebehandlung und Maßprüfung blieben separate nachgelagerte Schritte. Anfangs lag die Zykluszeit bei etwa 10 Minuten pro Teil. Anschließend optimierten die Ingenieure Bearbeitungsverfahren und Vorschübe, wobei sie die Zeitersparnis mit einer stabilen Bearbeitung der dünnen Wand abstimmten. Die Fertigung erreichte eine stabile Zykluszeit von 8 Minuten pro Teil.
03
Das Ergebnis
Die stabile Zykluszeit sank von 10 auf 8 Minuten pro Teil, also um 20 %. Auf 1.000 Stück hochgerechnet ergibt der Vergleich der beiden Zykluszeiten eine rechnerische Ersparnis von 2.000 Minuten bzw. 33 Stunden und 20 Minuten. Dies bedeutet nicht, dass alle 1.000 Teile zunächst mit der langsameren Einstellung gefertigt wurden. Das freigegebene anonymisierte Maß von 17,3 ± 0,02 mm ergibt Grenzmaße von 17,280–17,320 mm. Die fotografierte optische Prüfung mit KEYENCE zeigt 17,310 mm, also 0,010 mm über dem Nennmaß und 0,010 mm unter der oberen Grenze. Das Bild dokumentiert ein gemessenes Merkmal an einem geprüften Teil. Es belegt für sich genommen weder die Prozessfähigkeit über die gesamte Charge noch einen Cpk-Wert oder Fehlerfreiheit. Nominal HV600 wird als geforderte Endhärte nach der Wärmebehandlung angegeben, da die veröffentlichten Bilder kein Härteprüfprotokoll enthalten.
Produktionsabfolge
Von der Dünnwand-Prozessplanung zu einer dokumentierten optischen Kontrolle
Die Produktionsabfolge trennt, was innerhalb der SP-23 geschah, von den späteren Wärmebehandlungs- und Inspektionsstufen und verbindet dann die Änderung der Zykluszeit mit einem sichtbaren Maßergebnis.
Projektfakten auf dieser Seite stammen aus dem Produktionsweg und den fotografierten Prüfunterlagen. Kundenidentifizierende Informationen und alle anderen Maße wurden entfernt. „Abgeschlossen innerhalb des SP-23“ bezieht sich nur auf das Schneiden und S2-Markieren auf dieser Maschine; es umfasst keine Wärmebehandlung oder Prüfung.
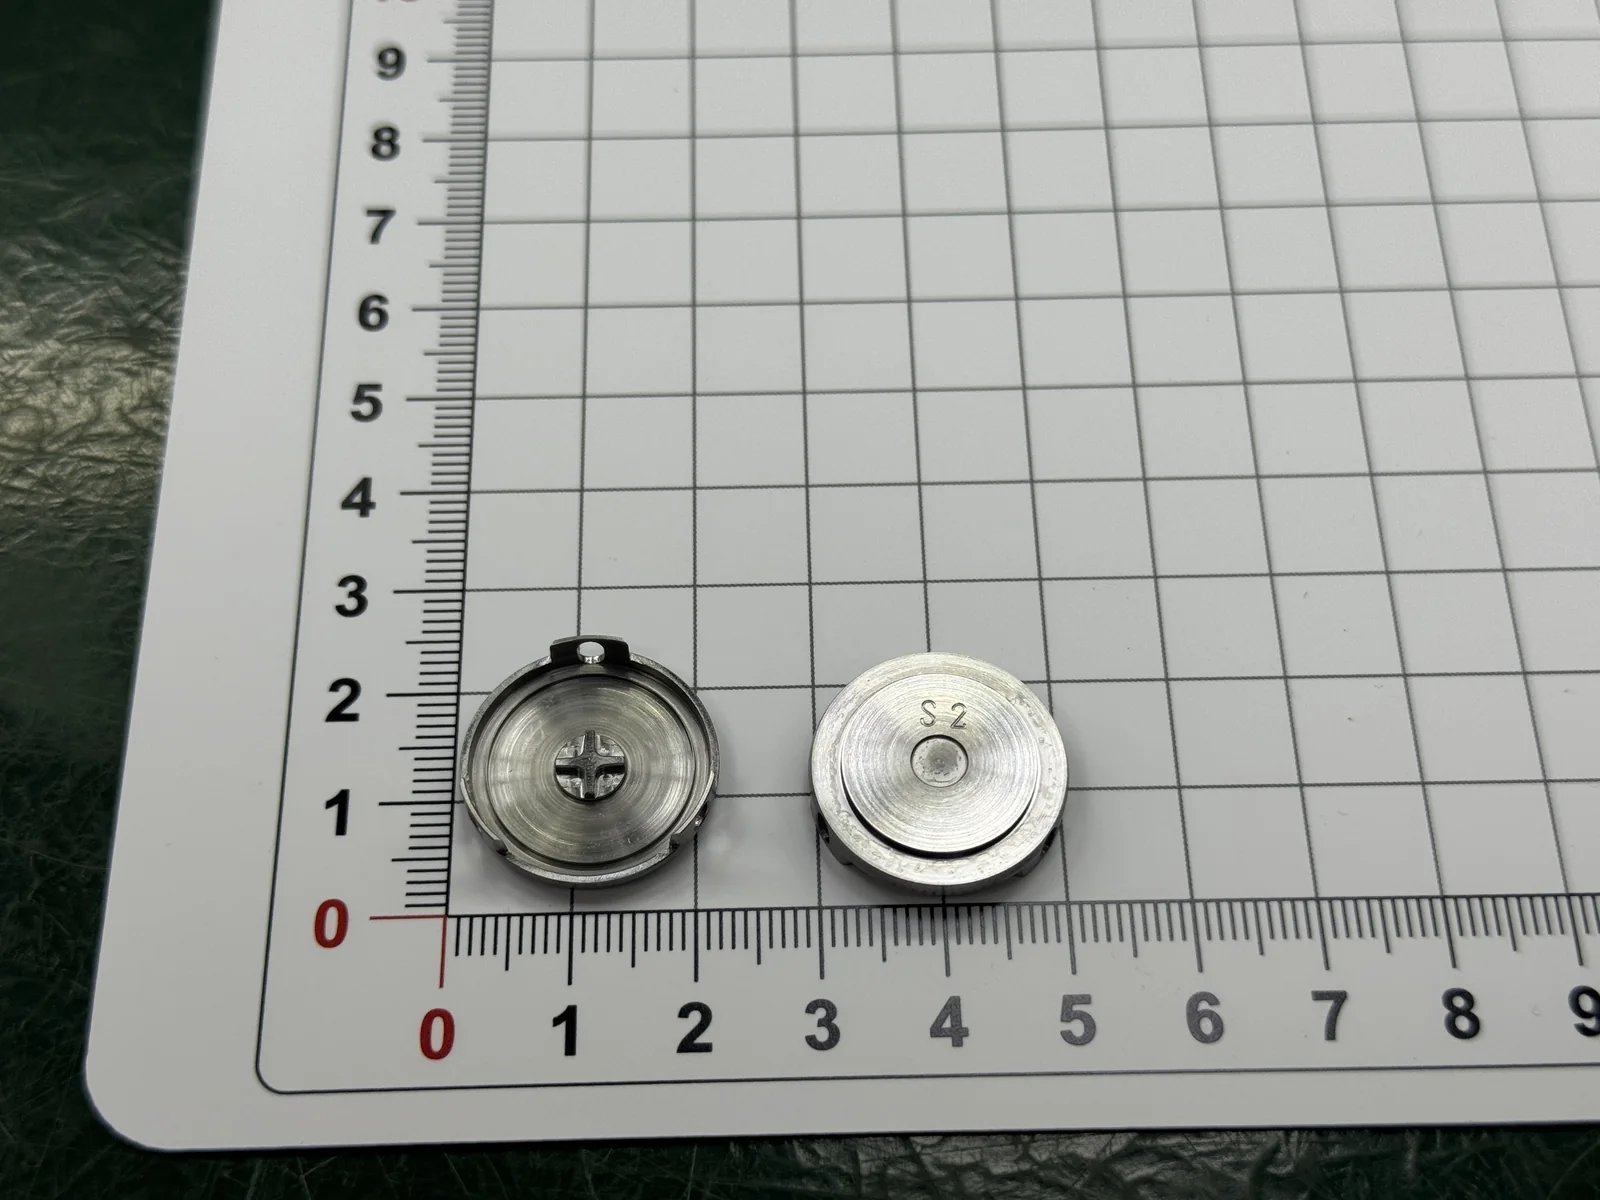
01 · Prozessplanung
Dünne Wand, Kreuzstruktur und Kennzeichnung gemeinsam planen
Die beiden fertigen Flächen zeigen, warum die Bearbeitungen nicht unabhängig geplant werden konnten: Die enge ringförmige Wand, das interne Kreuzmerkmal und die S2-Markierung befinden sich in derselben kompakten Komponente. Der Ablauf wurde um ihre kombinierte Wirkung auf die Unterstützung, Gratkontrolle und Maßstabilität organisiert, nicht um eine einzelne Haupttoleranz.
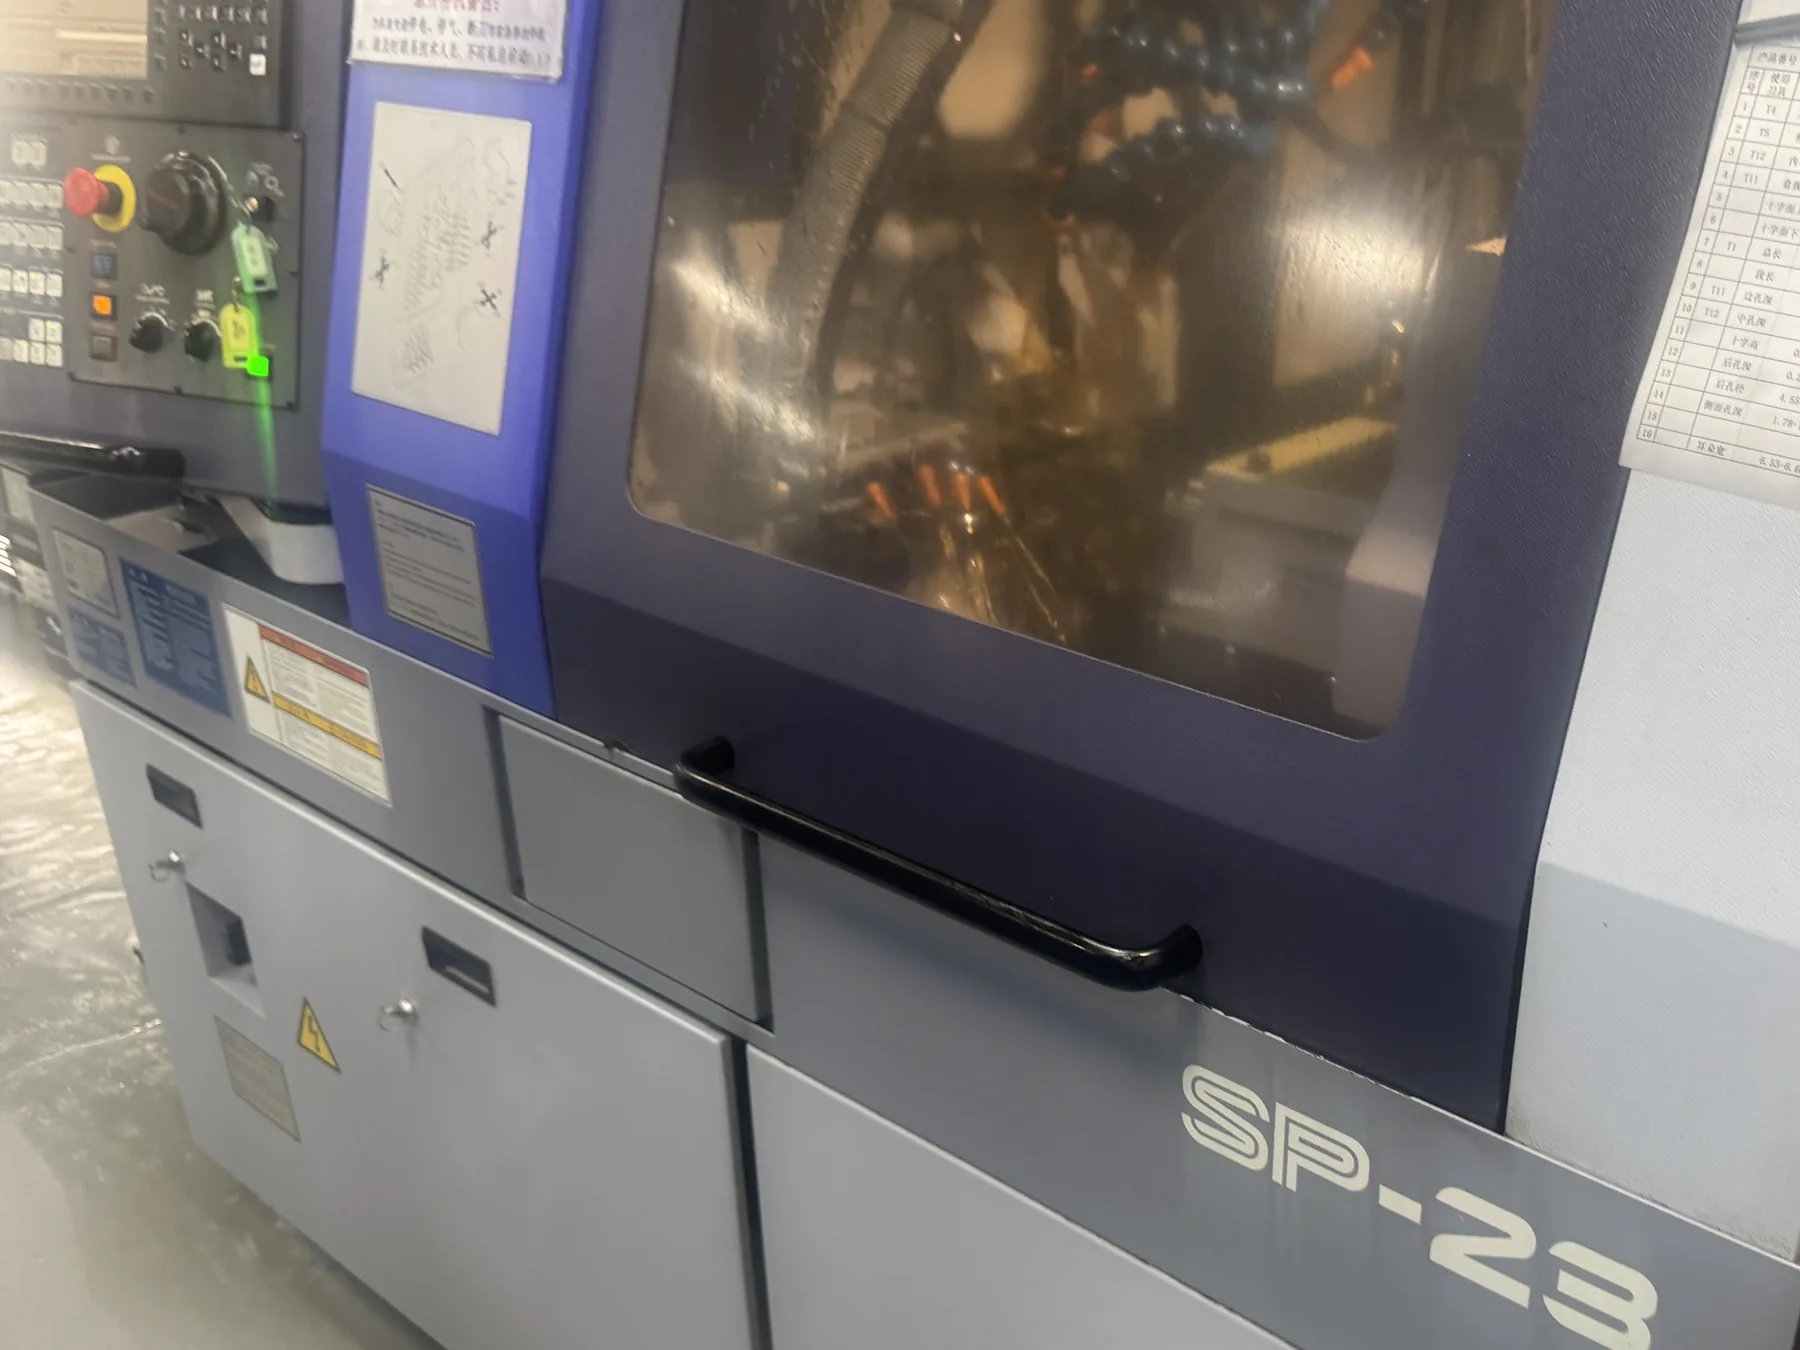
02 · SP-23-Bearbeitung
Vervollständigen der Schneidoperationen und S2-Markierung innerhalb einer Maschinenroute
Alle Schneidoperationen und die S2-Markierung wurden innerhalb der STAR SP-23 durchgeführt, ohne dass das Teil auf eine sekundäre Maschine bewegt wurde. Wärmebehandlung und Inspektion erfolgten außerhalb der Maschine und sind nicht in diesem Ein-Maschinen-Bereich enthalten.
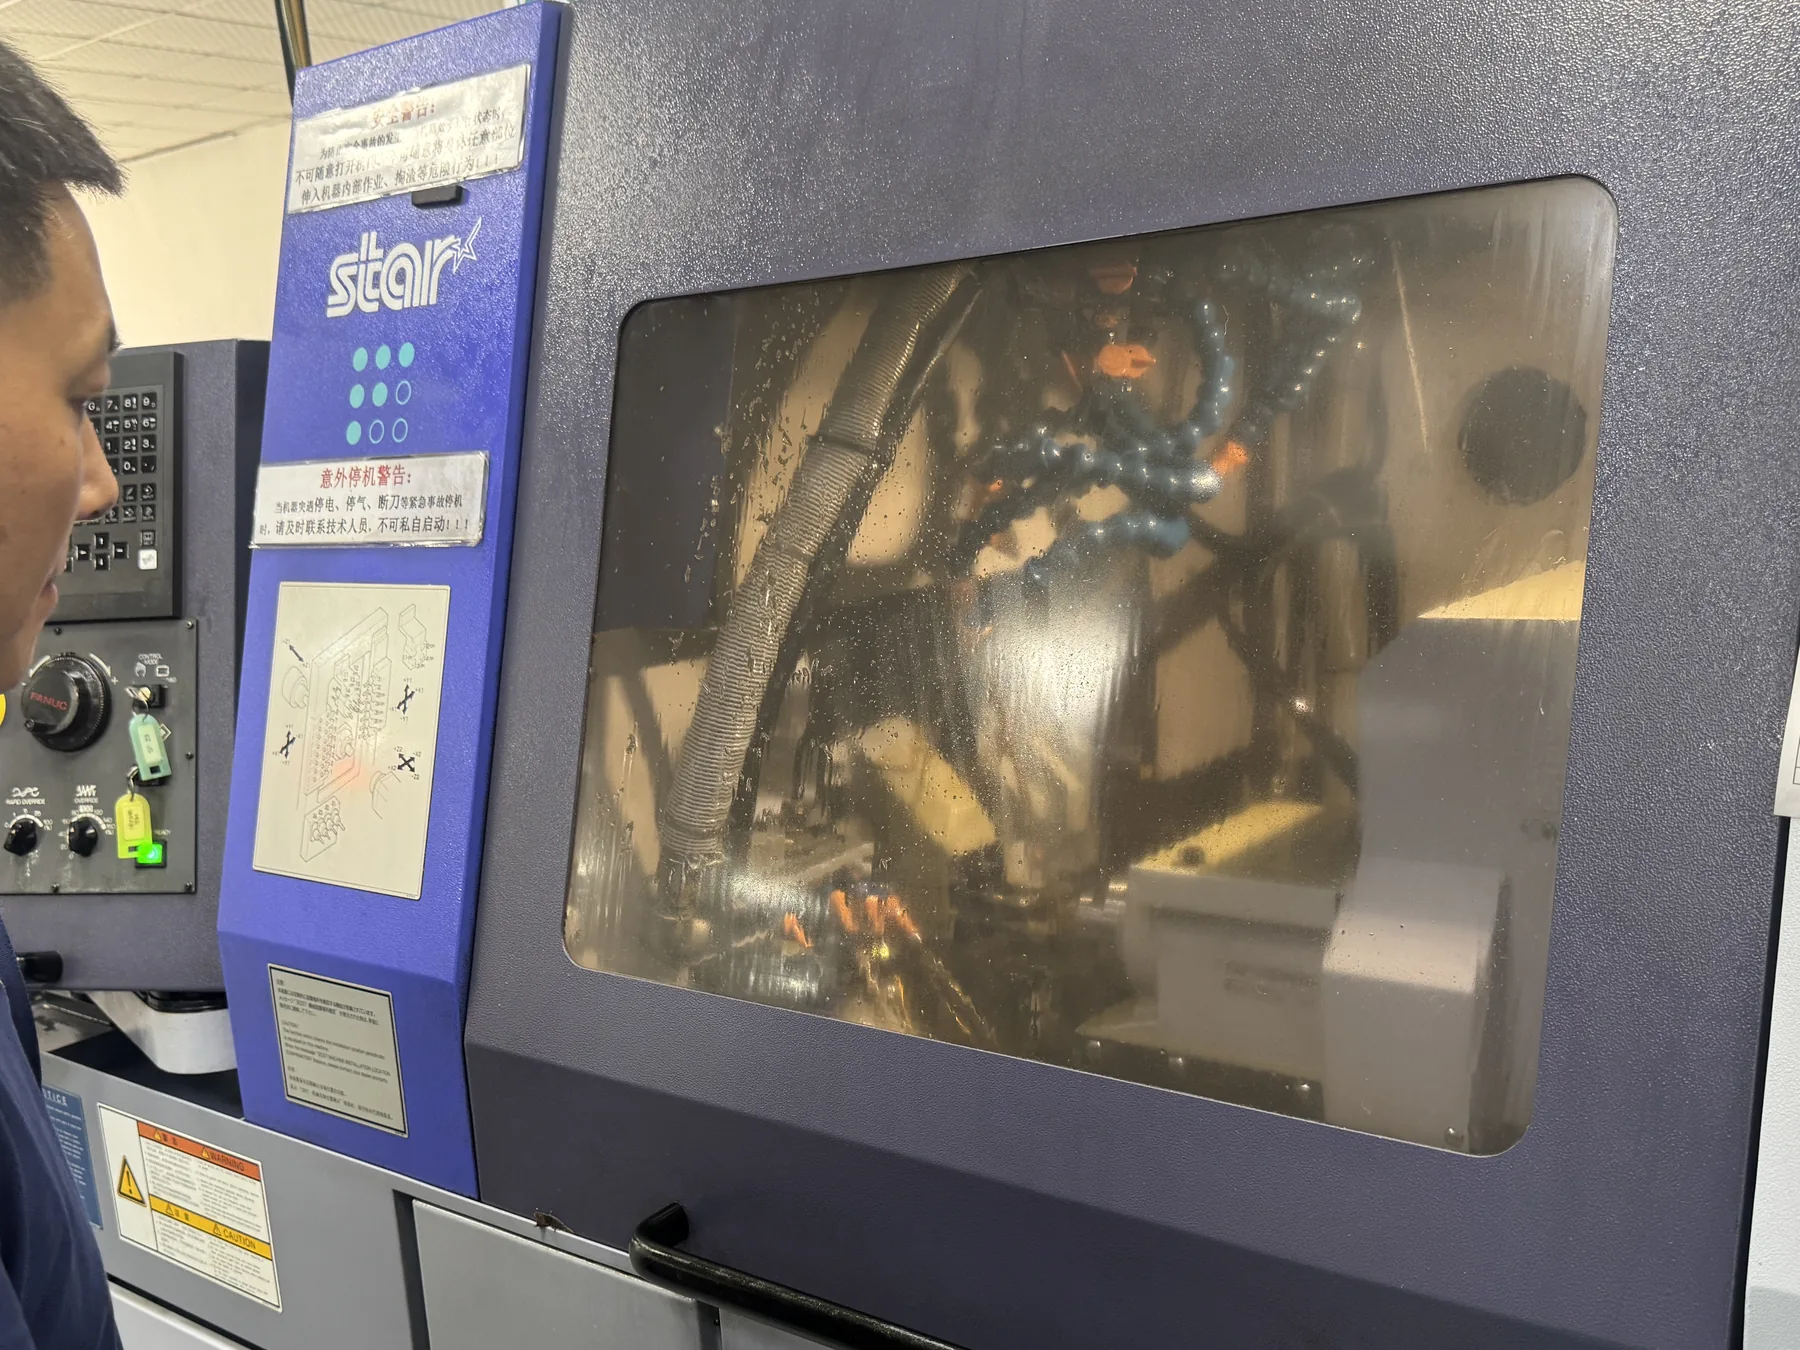
03 · Zyklusoptimierung
Abstimmen der Bearbeitungsmethode und Vorschubraten anhand des Teils, nicht der Stoppuhr
Die ursprüngliche Route dauerte ungefähr 10 Minuten pro Teil. Ingenieure optimierten die Bearbeitungsmethode und Vorschubgeschwindigkeiten, wobei sie kürzere Schnittzeiten gegen eine stabile Produktion an der Dünnwand ausbalancierten. Der resultierende 8-Minuten-Zyklus ist die gemeldete stabile Produktionsrate für diesen Auftrag von 1.000 Teilen; proprietäre Parameterwerte werden absichtlich nicht als universelle Einstellungen dargestellt.
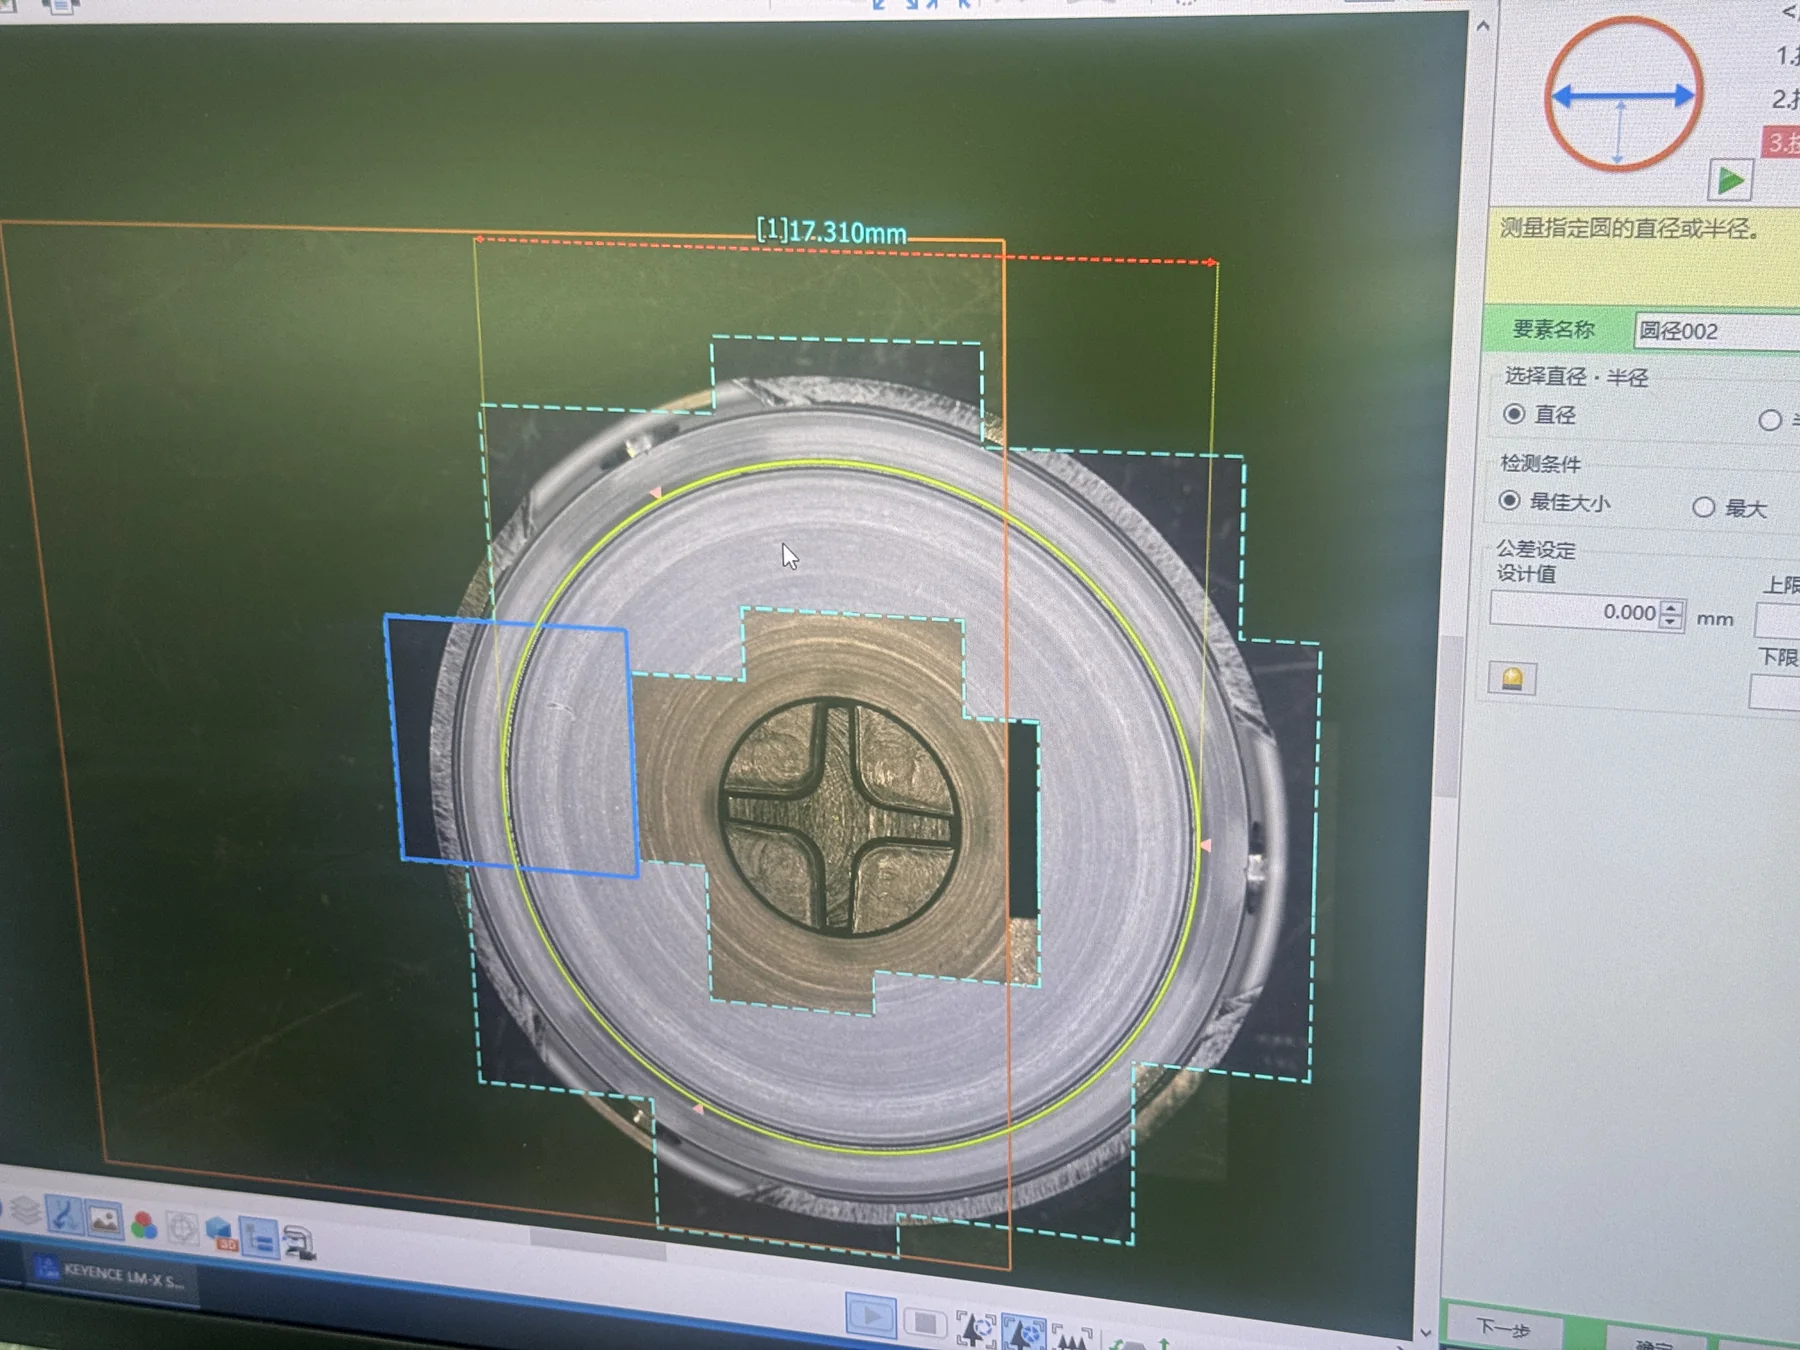
04 · Optische Überprüfung
Vergleichen Sie die Messung von 17,310 mm mit den öffentlichen Toleranzgrenzen
Für das redigierte 17,3 ± 0,02 mm Merkmal liegen die unteren und oberen Grenzwerte bei 17,280 mm bzw. 17,320 mm. Der fotografierte KEYENCE-Bildschirm zeigt 17,310 mm an, womit dieses überprüfte Merkmal innerhalb dieses Bereichs liegt. Die Seite behält dies als ein einziges dokumentiertes Ergebnis bei und erweitert es nicht zu einer unbegründeten Angabe zur Serienfähigkeit.
Quellen & technische Referenzen
- Langdrehautomat SP-20/23 — Star Micronics Co., Ltd.
Herstellerreferenz für die SP-23-Maschinenplattform, die in diesem Projekt verwendet wurde. Projektspezifische Aufbau- und Zykluszeitwerte stammen aus den OUJI-Produktionsaufzeichnungen.
- LM-X Serie Mehrsensor-Messsystem — KEYENCE Corporation of America
Herstellerreferenz für das optische Messsystem, das auf dem Inspektionsfoto gezeigt ist. Das Ergebnis von 17,310 mm stammt aus dem fotografierten Projektdatensatz.
Haben Sie eine projektspezifische Frage?