OJTECH — OUJI Industrial Technology
DE

Ab 1 Stück

CNC-Drehen & Dreh-Fräsbearbeitung

Kundenspezifische Wellen, Buchsen, Hülsen und Gewindeteile, von einem Stück bis zur Serienproduktion. Wir prüfen kritische Passungen, Material- und Prüfanforderungen anhand Ihrer Zeichnung.

Schwarzes zylindrisches Bearbeitungsteil mit zentraler Bohrung, runden Lochmustern und Seitentaschen
Kundenspezifisches Rotationsbauteil

Zentrale Bohrung, Bohrungen auf Lochkreisen und bearbeitete seitliche Merkmale.

Drehverfahren und Bearbeitungsgrenzen

Senden Sie die vollständige Zeichnung; Sie müssen die Maschine nicht auswählen. Wir überprüfen die gedrehten Merkmale, alle Fräsoperationen und wie das Teil gehalten und vermessen wird.

01

CNC-Drehen

Wellen, Hülsen, Buchsen und Gewindeteile mit Durchmessern, Bohrungen, Nuten und Flächen, die um eine gemeinsame Achse angeordnet sind.

Kennzeichnen Sie Passungsdurchmesser, Gewindespezifikationen und Oberflächenanforderungen in der Zeichnung.

02

Drehen mit gefrästen Merkmalen

Drehteile mit abgeflachten Flächen, Querbohrungen, Nuten oder außerhalb der Drehachse liegenden Merkmalen. Wir prüfen Dreh-Fräsbearbeitung sowie getrennte Dreh- und Fräsaufspannungen anhand der Bezugsbeziehungen.

Senden Sie das vollständige Teilemodell, sodass Merkmale auf jeder Fläche enthalten sind.

03

Langdrehteile & Kleinteile

Für Stifte, Wellen und schlanke Bauteile mit kleinen Durchmessern stehen ein eigener Fertigungsablauf für das Langdrehen und ein entsprechender Maschinenpark zur Verfügung.

Sehen Sie sich unsere Fertigungsmöglichkeiten für Kleinteile an.

Langdrehen & Mikrobearbeitung →
10CNC-Drehmaschinen
3Dreh-Fräs-Maschinen

Die Bauteilgröße wird bei der technischen Prüfung bestätigt; dokumentierte Bearbeitungsabmessungen sind unter anderem Ø350 × 400 mm (Tongtai) und Ø300 × 500 mm (Longbang) auf unterschiedlichen Maschinen. Diese Grenzwerte können nicht kombiniert werden.

CNC-Drehmaschinen und dokumentierte Maschinengrenzen ansehen

Maschinenspezifikationen beschreiben die Ausrüstung. Spannvorrichtungen, Werkzeugzugang, Material- und Prüfanforderungen bestimmen den nutzbaren Bauraum und die erreichbaren Toleranzen.

Maschinenverzeichnis der CNC-Dreherei von OUJI
Maschine / MarkeTypMengeDokumentierter Durchmesser × LängePositioniergenauigkeitAngegebene Maschinengenauigkeit
Hardinge EU51CNC-Drehmaschine1Ø320 × 350 mm0,003 mm0,005 mm
Mazak QT100LCNC-Drehmaschine1Ø320 × 300 mm0,005 mm0,008 mm
Mazak QTE200LCNC-Drehmaschine2Ø300 × 300 mm0,005 mm0,008 mm
ShenyangCNC-Drehmaschine2Ø320 × 350 mm0,01 mm0,02 mm
FeelerCNC-Drehmaschine1Ø300 × 350 mm0,01 mm0,02 mm
TongtaiCNC-Drehmaschine1Ø350 × 400 mm0,008 mm0,02 mm
LongbangCNC-Drehmaschine2Ø300 × 500 mm0,005 mm0,008 mm
HongxuanDreh-Fräsmaschine1Ø260 × 350 mm0,01 mm0,01 mm
LongbangDreh-Fräsmaschine2Ø300 × 500 mm0,005 mm0,008 mm
CNC-Dreherei mit einem Bediener neben einer Drehmaschine, einem markierten blauen Gang und Regalen mit auf die Bearbeitung wartenden Teilen

IN DER FERTIGUNG

Im Inneren der Dreherei

CNC-Drehmaschinen, ein Bediener am Arbeitsplatz und eine gekennzeichnete Bereitstellungsfläche für Teile, die auf die Bearbeitung warten.

Siehe Fallstudien zu gedrehten Teilen

AUS DER FERTIGUNG VON OUJI

Drehteile und Fertigungsnachweise

Diese Fertigungsbeispiele verbinden Anforderungen an Drehteile mit projektspezifischen Prozessen und Nachweisen.

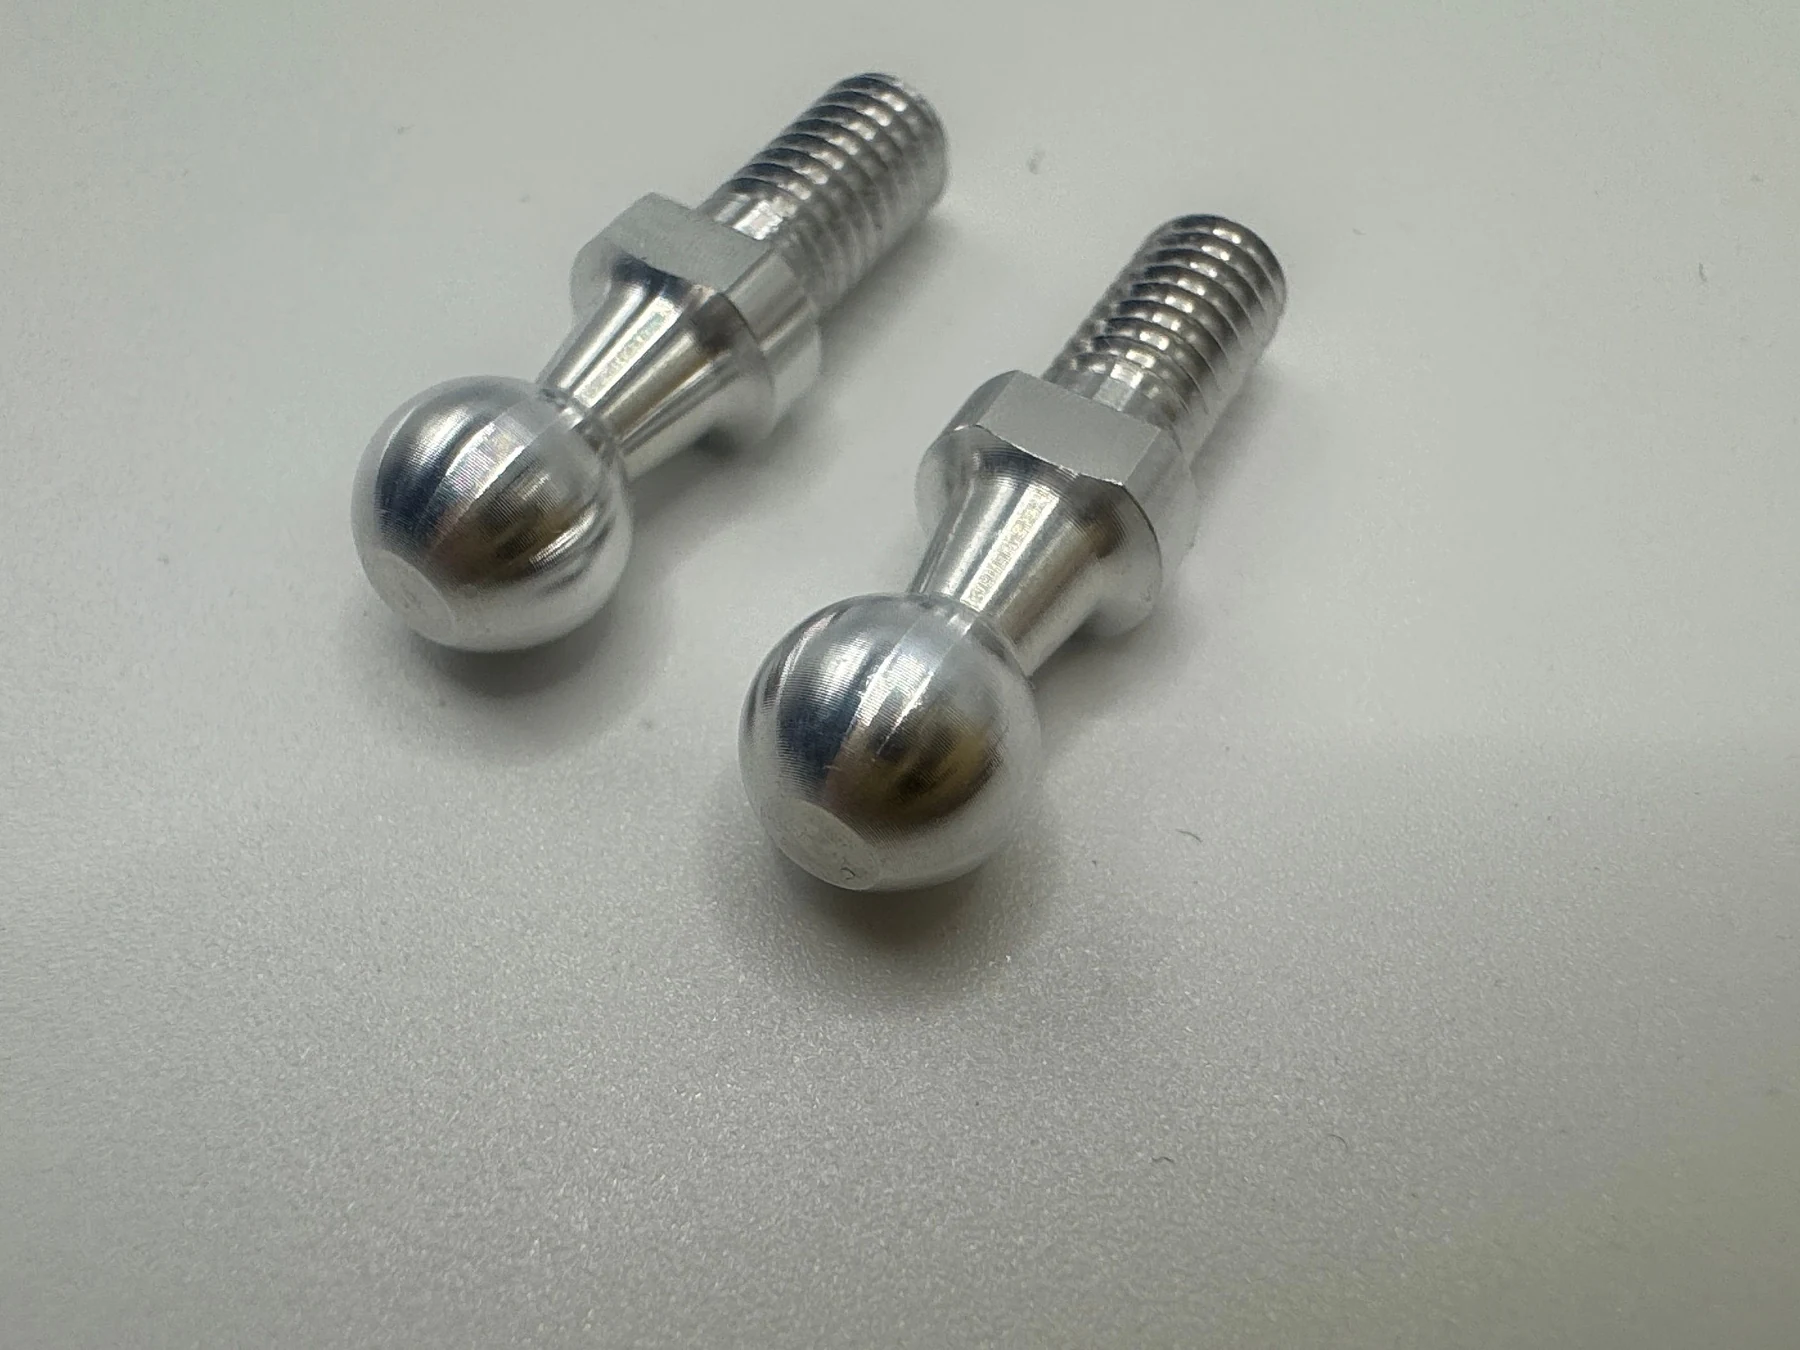
Zwei Kugelzapfen aus Aluminium 6063 mit Kugelköpfen, Schlüsselflächen und M4-Außengewinden

KUGELZAPFEN · ALUMINIUM 6063

Kugelköpfe aus Aluminium 6063: 100.000 Teile pro Monat

Die Optimierung von Werkzeugen, Programm und Vorschub sowie das anschließende Polieren mit Walnussgranulat bildeten die Fertigungsfolge. Die fotografierten Kugeldurchmesserprüfungen zeigen 5,980 mm und 5,974 mm.

Zeichnungsanforderungen & Nachweisumfang

Kugeldurchmesser 5,970–6,000 mm mit glatter Oberfläche ohne Kratzer, Stufen oder Dellen.

Die Fotos dokumentieren einzelne Durchmesserprüfungen; die monatliche Projektmenge wird von OUJI bestätigt.

Lesen Sie die Produktionsfallstudie →
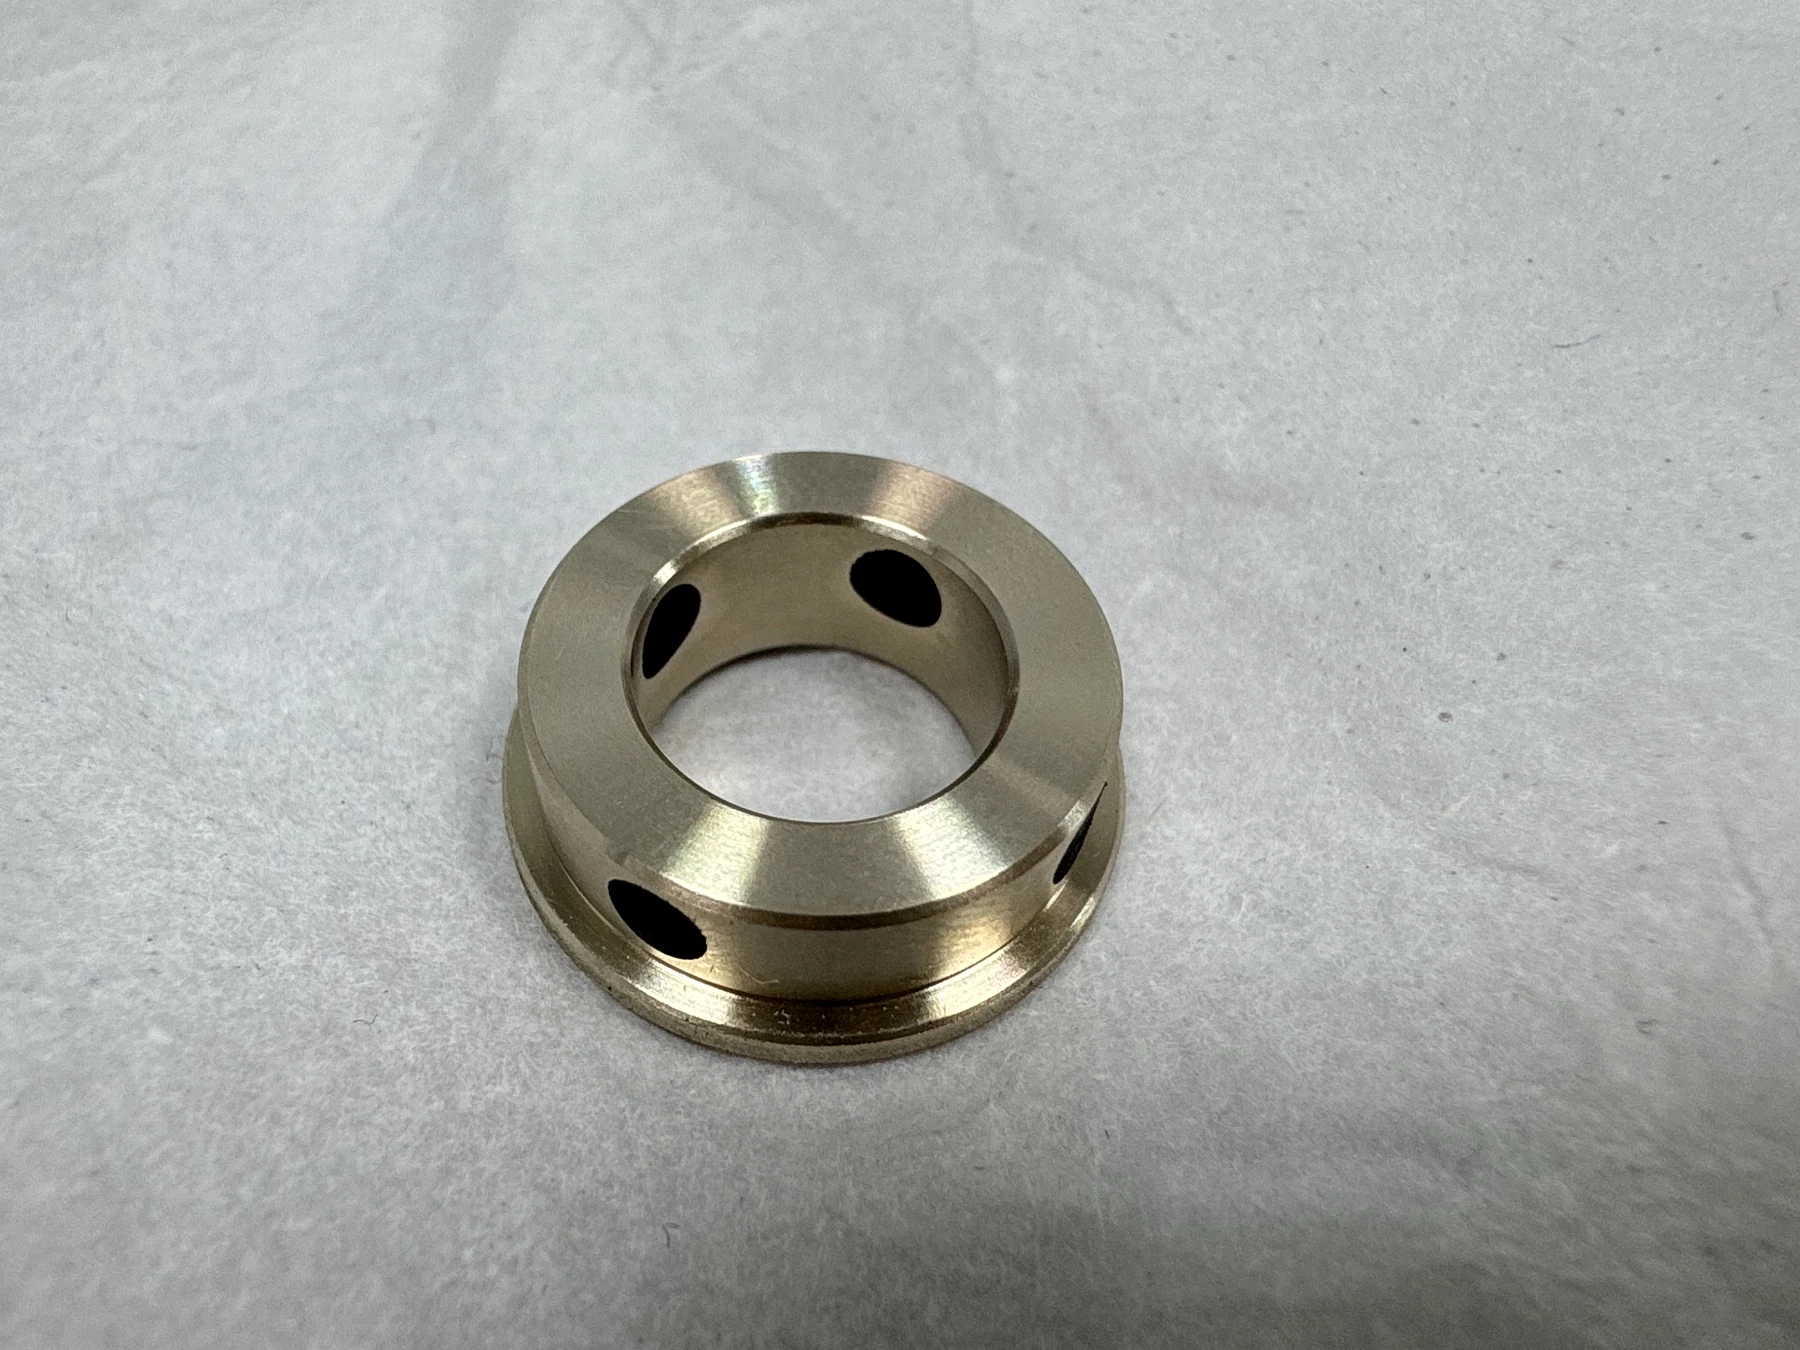
Fertigbearbeitete Robotergelenkbuchse aus hochfestem Messing mit schwarzen Graphiteinsätzen zur Schmierung, die bündig mit den Lagerflächen bearbeitet wurden

ROBOTERGELENK · HOCHFESTES MESSING

Messingbuchse: Fertigbearbeitung nach dem Einsetzen der Graphiteinsätze

Die veröffentlichte Mikrometerprüfung zeigt 15,992 mm am Außendurchmesser. Das Einsetzen des Graphits wurde von einem spezialisierten Partner durchgeführt; OUJI führte das anfängliche und abschließende Drehen durch.

Zeichnungsanforderungen & Nachweisumfang

Außendurchmesser Ø16 h7, Bohrung Ø8 H7 und geometrische Toleranzen von 0,01 mm in der Zeichnung.

Die angezeigte Außendurchmesserprüfung überprüft nicht jedes Zeichnungsmerkmal.

Lesen Sie die Produktionsfallstudie →
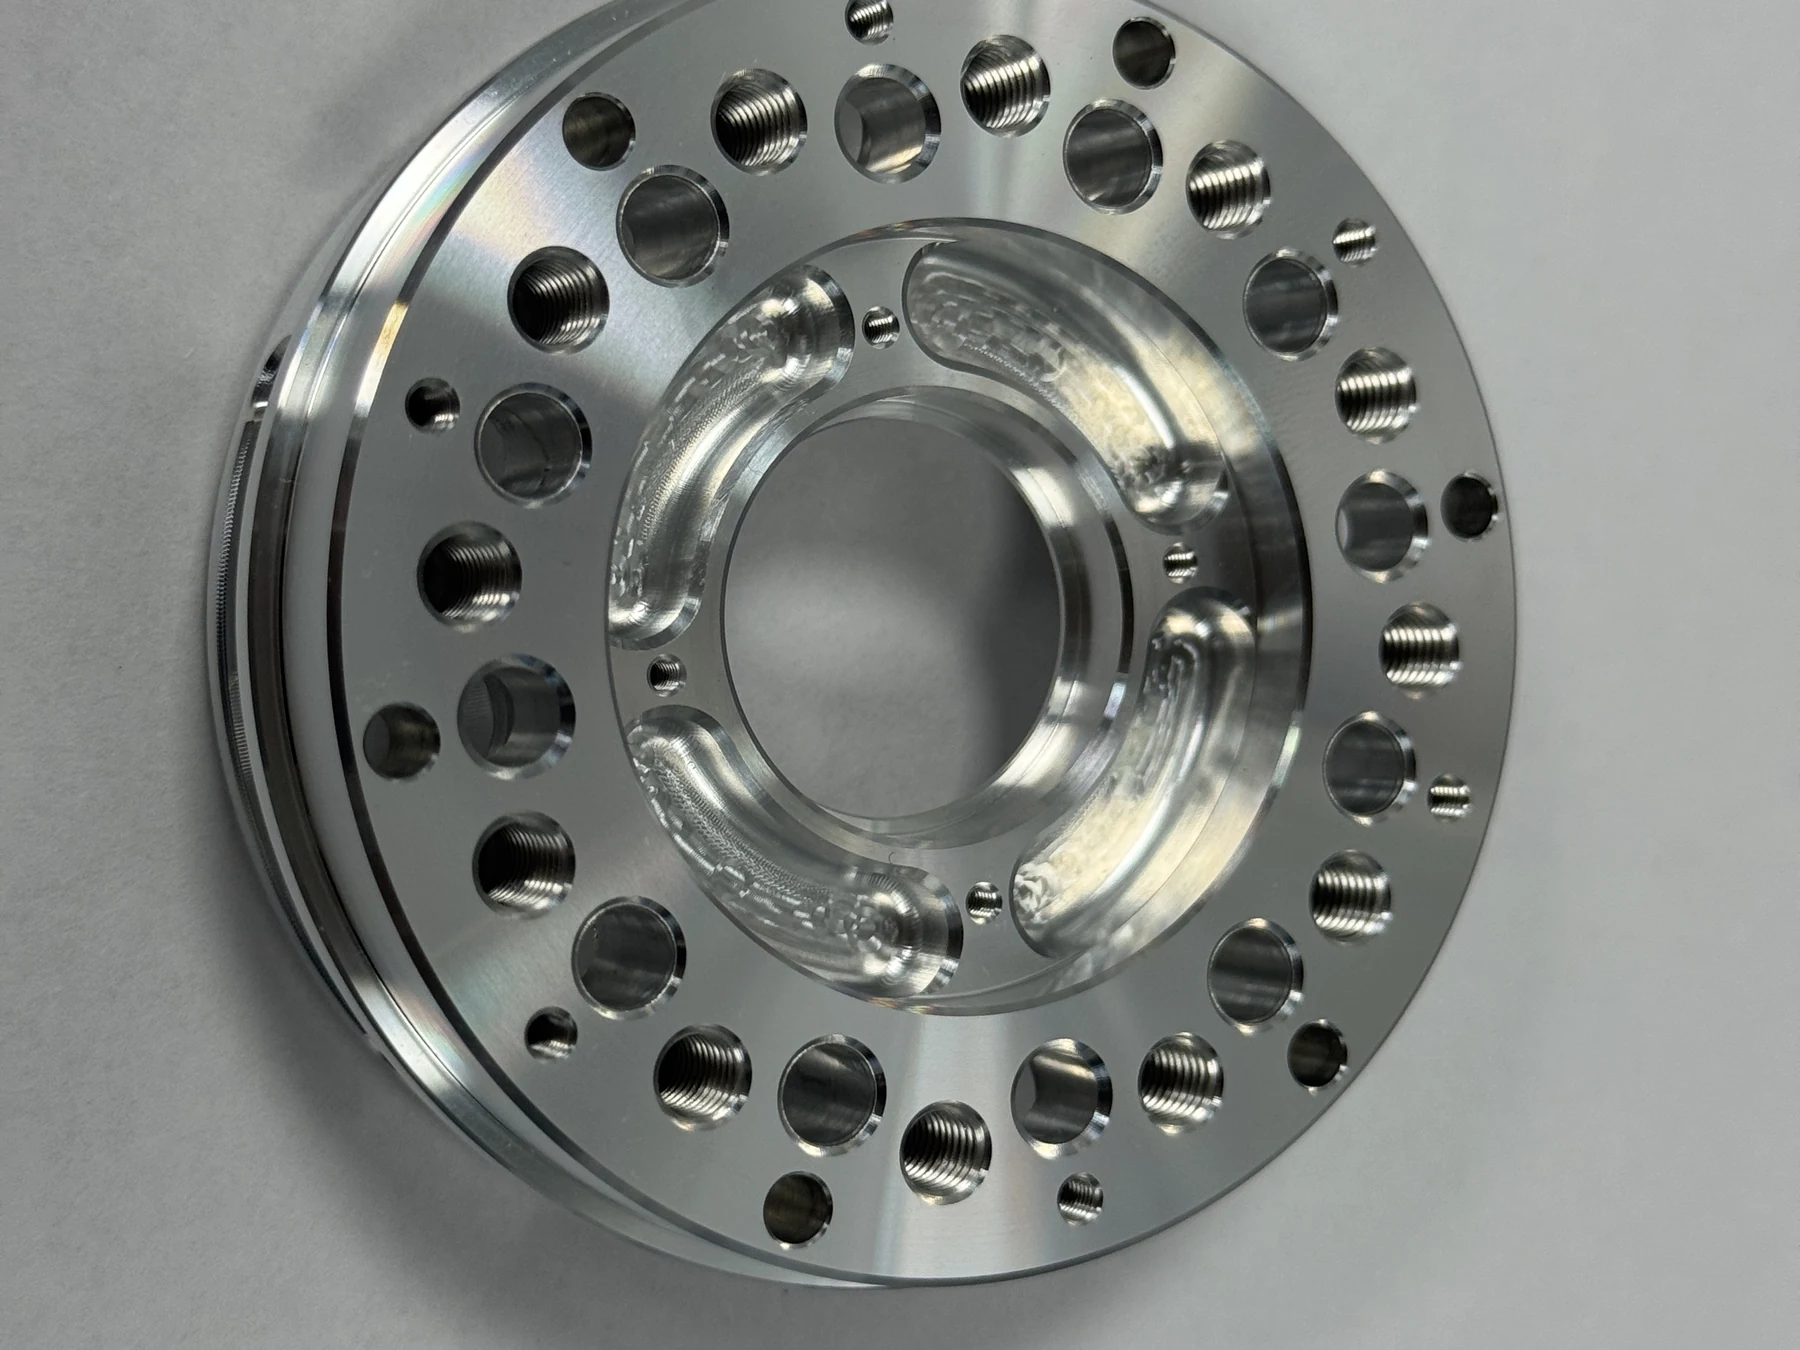
Stirnseite eines fertigbearbeiteten Planetenradträgers der zweiten Stufe aus Aluminium 7075-T6 für ein Industrieroboter-Untersetzungsgetriebe

Planetenradträger · 7075-T6 ALUMINIUM

Drehen und Fräsen eines Getriebeauftrags mit 3.300 Teilen

Drehen mit weichen Spannbacken, eine speziell ausgelegte 12-fach-Fräsvorrichtung und die Prüfung auf einem ZEISS-Koordinatenmessgerät bildeten den Fertigungsablauf.

Zeichnungsanforderungen & Nachweisumfang

Bezugsabhängige Passungen und geometrische Toleranzen von 0,01–0,02 mm an gedrehten und gefrästen Merkmalen.

Dieses Beispiel zeigt einen kombinierten Dreh- und Fräsablauf. Es belegt keine Dreh-Fräsbearbeitung in einer einzigen Aufspannung.

Lesen Sie die Produktionsfallstudie →

Werkstoffe und Oberflächenbehandlung für Drehteile

Werkstoffsorte und Werkstoffzustand sind ebenso wichtig wie die Werkstoffgruppe. Geben Sie Wärmebehandlung, Beschichtung und Anforderungen an die fertigen Passungen an, damit das Angebot das fertige Bauteil umfasst.

Materialauswahl zum Drehen und Angebotsanforderungen
MaterialfamilieMaterialumfangWas ist anzugeben
Aluminium6061, 6063, 7075; siehe die Beispiele zum 6063-Kugelzapfen und zum 7075-T6-Planetenradträger.Geben Sie den Werkstoffzustand, die Passungen und ein gegebenenfalls erforderliches Aufmaß für das Eloxieren an.
Stahl & EdelstahlWerkstoffsorte und Wärmebehandlungszustand bestimmen den Fertigungsablauf.Geben Sie Härte und Korrosionsanforderungen an und kennzeichnen Sie die Maße, die nach der Behandlung fertig bearbeitet werden müssen.
Messing- & KupferlegierungenDie veröffentlichte Robotergelenkbuchse verwendet ZCuZn25Al6Fe3Mn3 hochfeste Messinglegierung.Geben Sie die Legierung an; Messing für Gleitlager ist nicht mit Automatenmessing austauschbar.
Technische Kunststoffe & andere MetalleDie Eignung wird anhand der Zeichnung und der Anwendung überprüft.Geben Sie Betriebstemperatur, Passungsanforderungen und etwaige Einschränkungen beim Werkstoffersatz an.

Die fertige Passung sichern

Kennzeichnen Sie Maße, die nach dem galvanischen Beschichten, Eloxieren oder der Wärmebehandlung gelten. Geben Sie die abzudeckenden Flächen sowie erforderliche Schleif- oder Fertigdrehbearbeitungen nach der Behandlung an.

SUS431-Fall: Präzisionsschleifen und 100% Bohrungsprüfung →

Prüfung von Durchmessern und Passungen

Legen Sie die Abnahmeanforderungen vor Fertigungsbeginn fest. Für kritische Durchmesser, Bohrungspassungen und bezugsabhängige Merkmale müssen Messverfahren und Berichtsumfang vereinbart werden.

01

Durchmesser, Bohrungen und Gewinde

Geben Sie Passungen, Gewindenormen, Einschraublängen und Oberflächenrauheit an. Kennzeichnen Sie die Maße, die für das fertig bearbeitete und behandelte Teil gelten.

02

Rundlauf und Bezugsbeziehungen

Zeigen Sie, wie sich gedrehte Flächen zur Achse und zu später gefrästen Merkmalen verhalten. Die Bezugsangaben leiten die Planung der Aufspannungen und die Prüfung.

03

Mit Ihrem Auftrag vereinbarte Prüfberichte

Maßprüfberichte, KMG-Berichte und Erstmusterprüfberichte können im vereinbarten Umfang bereitgestellt werden. Fordern Sie Materialzeugnisse und Chargenrückverfolgbarkeit bei der Angebotserstellung an.

Qualitätssicherung & Dokumentation →
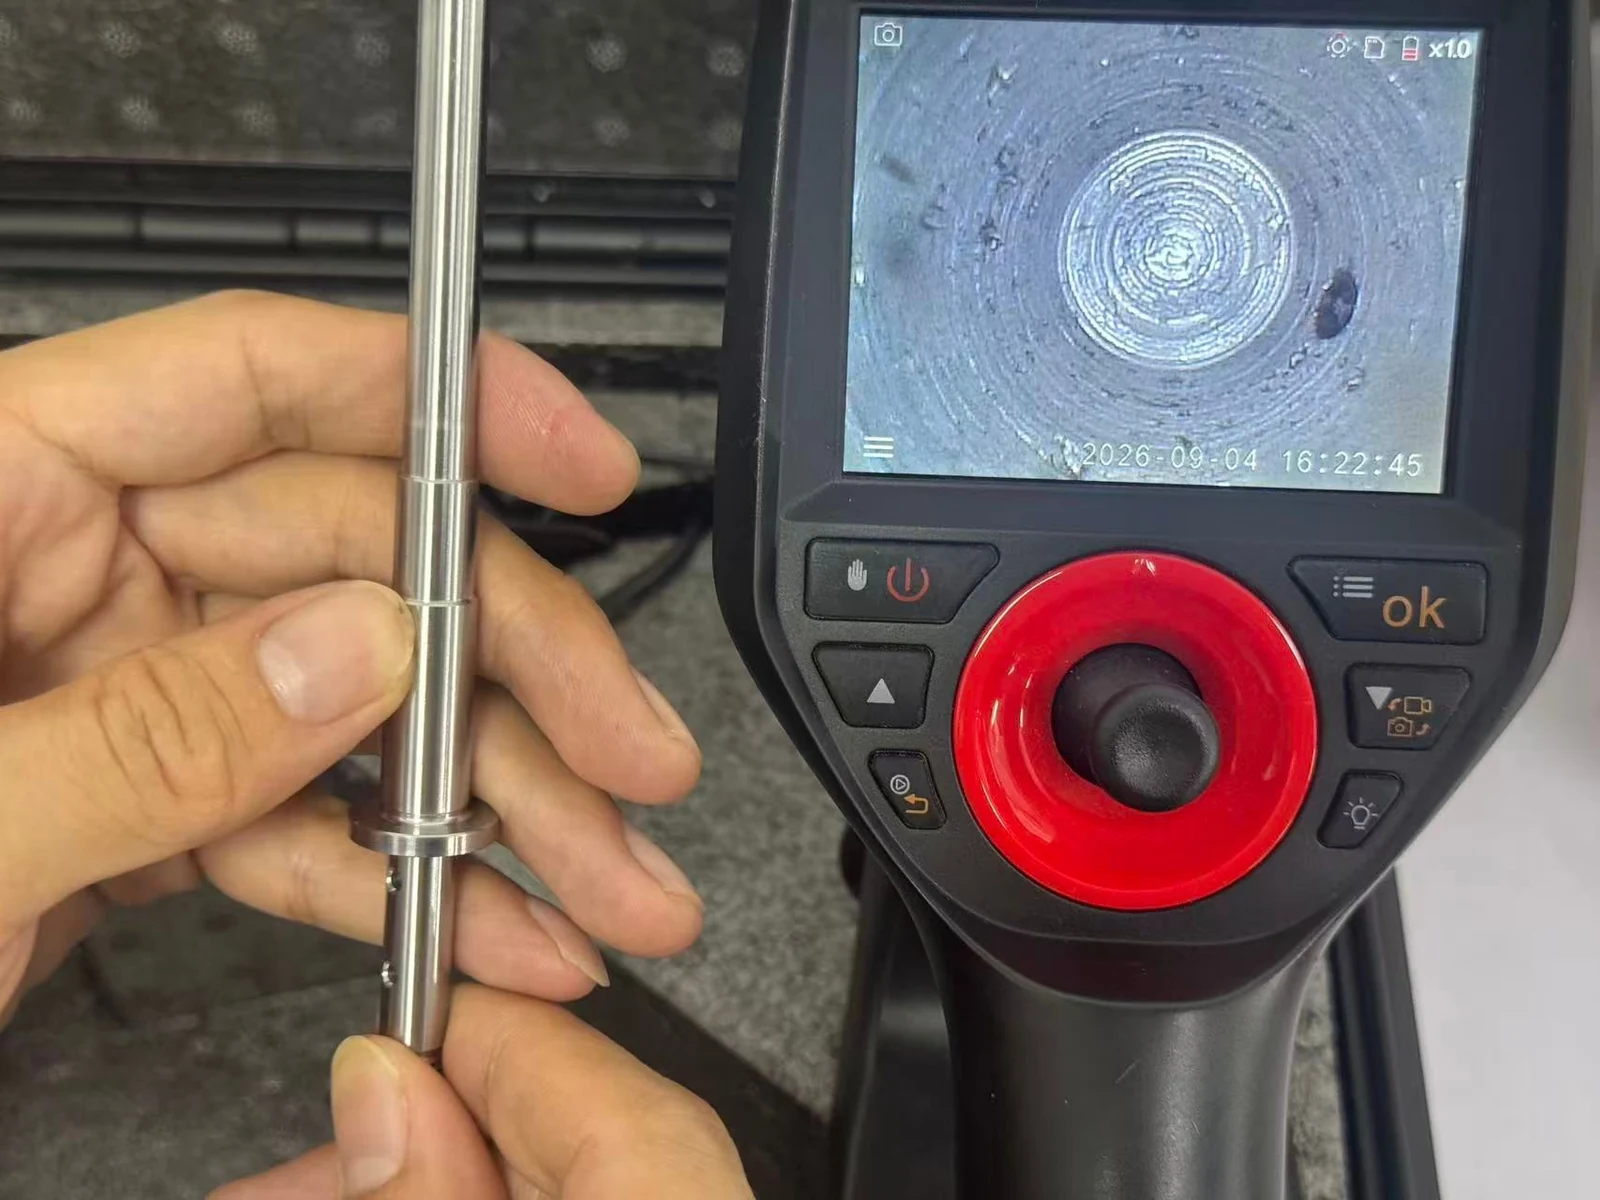
Industrielles Endoskop inspiziert die Innenbohrung eines SUS431-Teils, mit der Bohrungsansicht sichtbar auf dem Bildschirm
SUS431-Wellen · 100 % Innenbohrungsprüfung

Jedes Teil dieses Auftrags über 2.000 Dreh- und Schleifteile wurde nach dem Innenentgraten mit einem Industrieendoskop geprüft.

Fallstudie und Außendurchmesser-Messwert von 8,003 mm ansehen →

Zu den Prüfmitteln von OUJI gehören ein ZEISS-Koordinatenmessgerät, ein TESA-Höhenmessgerät und ein Mitutoyo-Rauheitsmessgerät.

IHR NÄCHSTES GEDREHTES TEIL

Zeichnungsprüfung für Drehteile

Senden Sie uns die Anforderungen an Ihr Bauteil und die Stückzahl zur technischen Prüfung und Angebotserstellung. Haben Sie noch Fragen zu Passungen, Werkstoffen oder zur Fertigung? Besprechen Sie diese mit unserer Projektbetreuung.

Besprechen Sie zuerst Ihr Projekt →

01 / Bauteilunterlagen

3D-Modell und bemaßte Zeichnung im aktuellen Revisionsstand. Geben Sie Gewinde, Bezüge und kritische Passungen an.

02 / Bestellanforderungen

Stückzahl, Werkstoffsorte und Werkstoffzustand, Oberflächenbehandlung und gewünschter Liefertermin. Geben Sie erwartete Mengen für Folgeaufträge an, sofern bekannt.

03 / Abnahmedokumente

Teilen Sie uns mit, ob Sie eine Erstmusterfreigabe, Maßprüfberichte, Materialzeugnisse oder eine Prüfung sämtlicher Zeichnungsmaße benötigen.

Was passiert als Nächstes?

Die Zeichnungs- und Prozessprüfung legt den Bearbeitungsumfang, die Inspektionsanforderungen, den Preis und die Lieferung fest. Offene technische Punkte werden vor der Produktion geklärt.

Fragen zum CNC-Drehen

Toleranzen, gleichbleibende Serienqualität, Gewindeprüfung und verfügbare Dokumentation zu Ihren Drehteilen.

OUJI hat Edelstahl, Aluminiumlegierungen und Titanlegierungen bei ausgewählten Merkmalen mit einer gesamten Maßtoleranzbreite von nur 0,005 mm bearbeitet. Bei technischen Kunststoffen ist je nach Bauteilgeometrie eine gesamte Toleranzbreite von 0,03 mm erreichbar. Für Durchmesser verwenden wir Innen- und Außenmessschrauben, für den Rundlauf Messuhren. Preise, besondere Toleranzen und das Bearbeitungsverfahren erfordern eine Zeichnungsprüfung; für komplexe Teile benötigen wir zusätzlich ein 3D-Modell.