Microbewerking en CNC-langdraaien lossen een probleem op dat bij gewoon CNC-draaien lastig is: zeer kleine en vaak slanke onderdelen, zoals assen, pennen, hulzen en connectorcontacten, produceren zonder doorbuiging of maatverloop tijdens het verspanen. Om te bepalen of uw onderdeel dit proces echt nodig heeft of er op de tekening alleen klein uitziet, laten we elke stap zien: van stafmateriaal en bewerking tot opvang en optische inspectie.
Kleine onderdelen falen anders dan grote: materiaalondersteuning, hantering en meting worden juist belangrijker naarmate de diameter kleiner wordt. Onze microbewerkingscel is daar precies op gebouwd — afwerking op de achterspil in één opspanning, continu onbemand draaien, en optische meting die fijn genoeg is om kenmerken te verifiëren die u niet met handgereedschap kunt controleren.
01
Wanneer CNC-langdraaien nodig is in plaats van standaard draaien
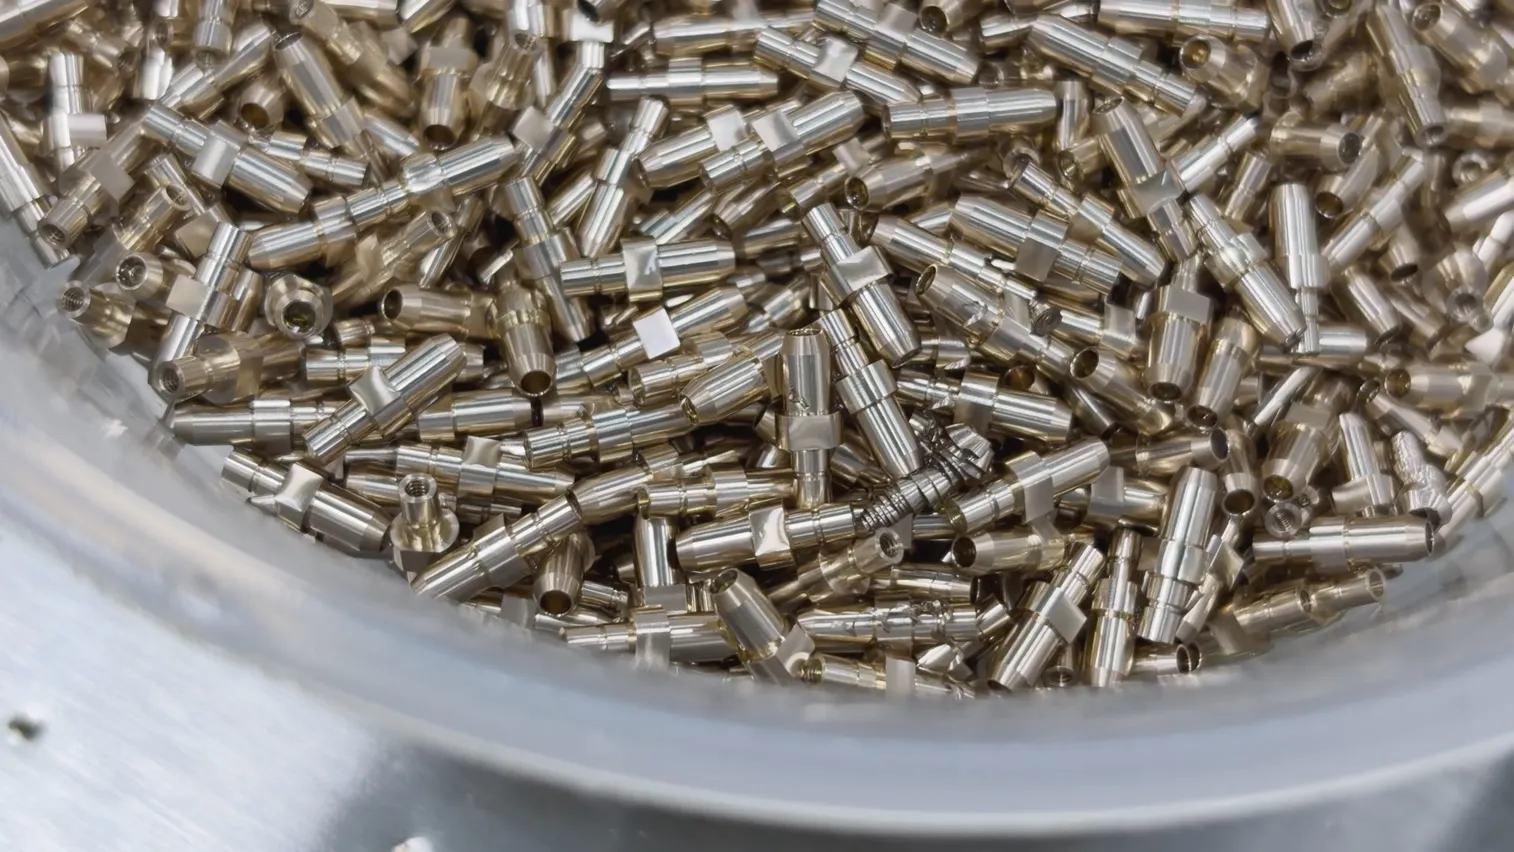
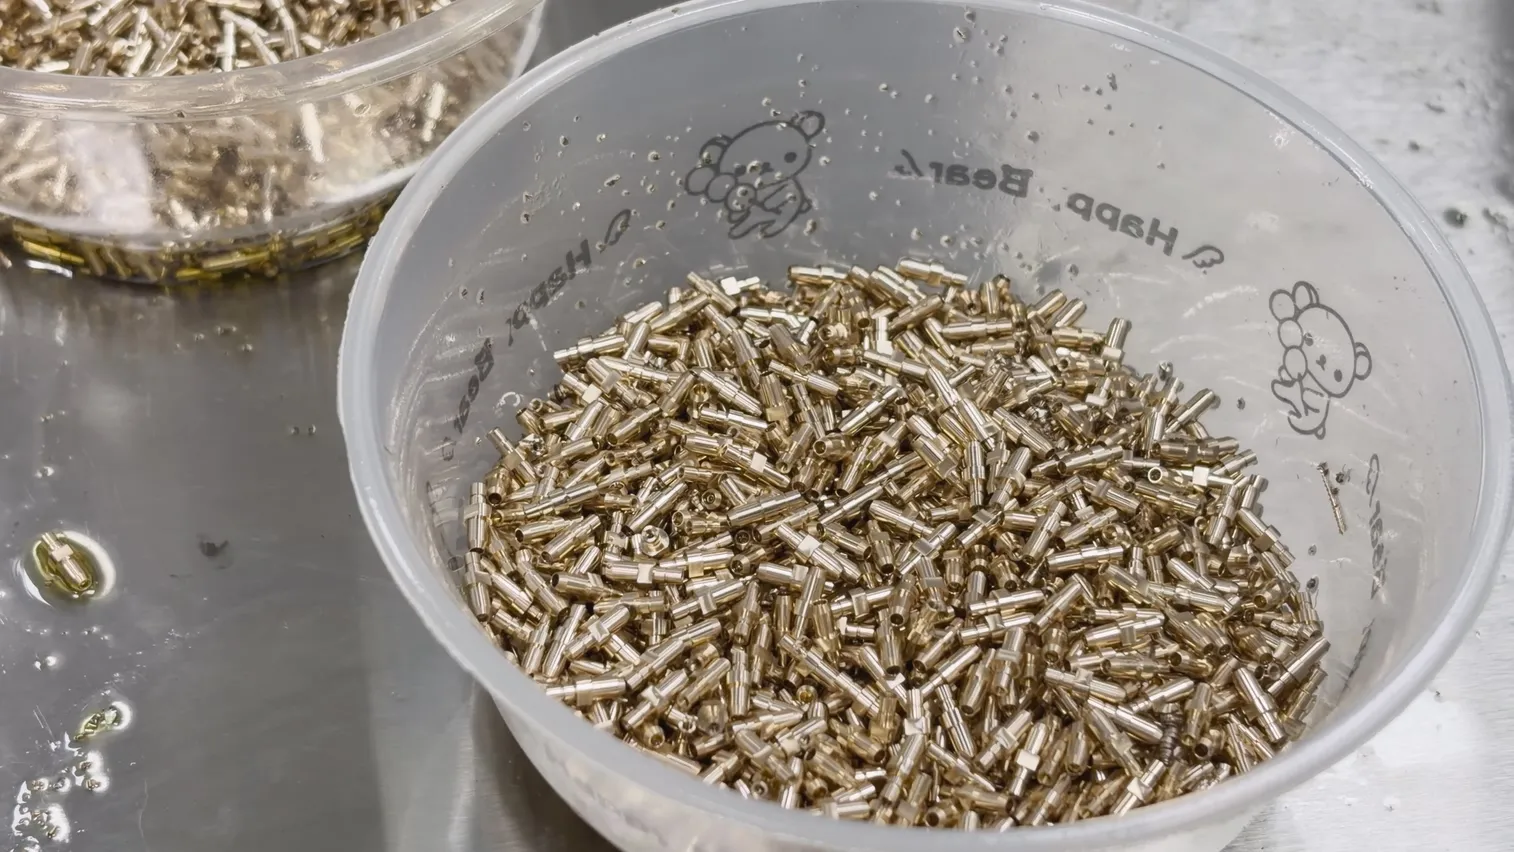
Dit zijn de onderdelen waarvoor dit proces is bedoeld: messing connectorcontacten van enkele millimeters lang, met getrapte diameters, een afgeschuinde punt, een gekartelde band en een doorgaande boring. Al die kenmerken moeten onderling concentrisch zijn op een onderdeel dat op een vingertop past.
Een langdraaiautomaat, ook wel een schuifkopdraaibank genoemd, voert stafmateriaal door een geleidebus vlak naast het snijgereedschap. Anders dan bij een conventionele draaibank blijft daardoor geen lang stuk materiaal zonder ondersteuning uit de klauw steken. Die ondersteuning voorkomt dat een staaf van slechts enkele millimeters door de snijkracht doorbuigt.
Hoe kleiner het onderdeel, hoe belangrijker de ondersteuning. Een pen met een diameter van slechts enkele millimeters heeft van zichzelf weinig stijfheid. De marge tussen een goed onderdeel en een verbogen of onrond onderdeel neemt sneller af dan de tolerantie. De werkelijke vraag is daarom niet of het onderdeel er klein uitziet, maar of de stijfheid tijdens het verspanen nog toereikend is bij conventionele opspanning. CNC-langdraaien met ondersteuning vlak bij het gereedschap voorkomt doorbuigen, ratelen en onrondheid.
- Microassen en pennen
- Hulzen, inzetstukken en bussen
- Connector- en aansluitcontacten
- Kleine schroefdraad- of getrapte componenten
02
Het begint met het materiaal
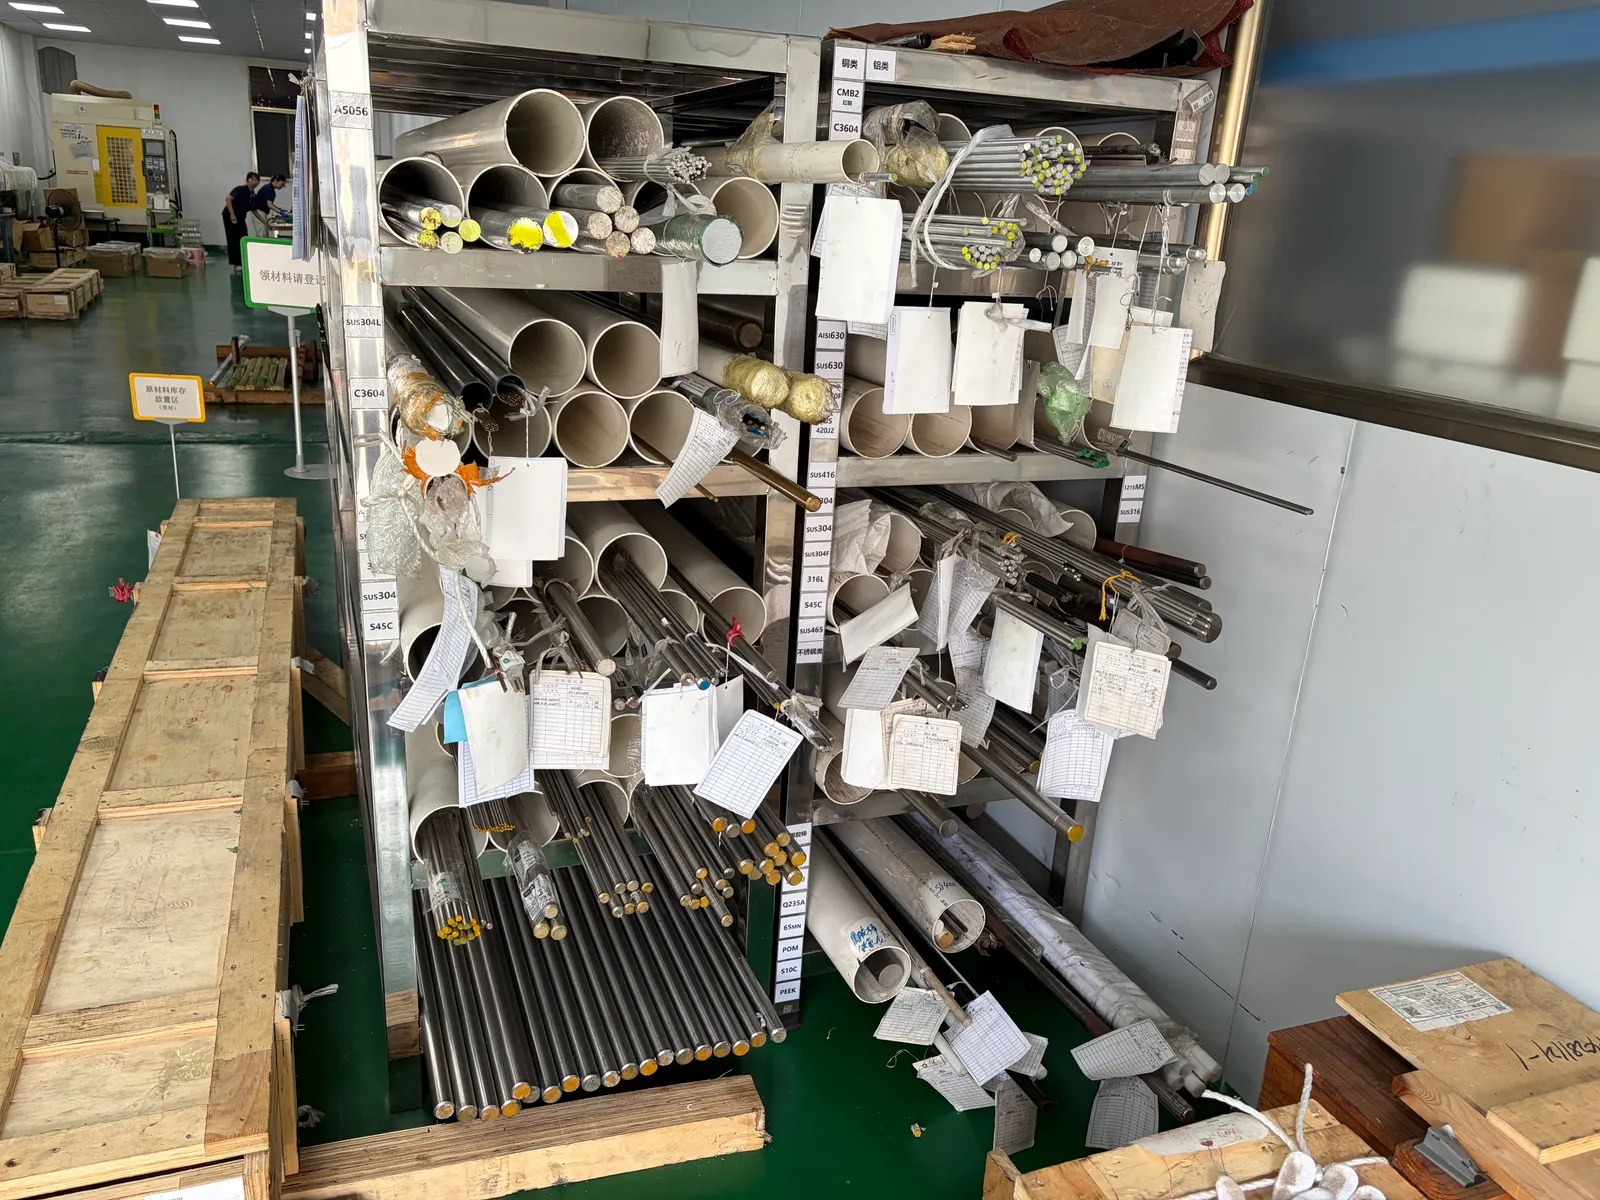
Elke staaf op dit rek wordt vóór de bewerking met de materiaalsoort gemarkeerd. C3604-messing, roestvast staal, koolstofstaal, aluminium en technische kunststoffen worden op dezelfde manier opgeslagen en geregistreerd. Die markering vormt het begin van de traceerbaarheidsketen voor de hele opdracht: goedgekeurde bron, smelt- of partij-ID, een werkbon die het materiaal tijdens zagen en bewerken volgt en een verzendrecord dat het afgewerkte onderdeel aan de herkomst van het materiaal koppelt.
Voor een klein messing onderdeel is die discipline net zo belangrijk als de bewerking zelf. Zeggen dat een onderdeel van messing is, is eenvoudig; aantonen uit welk lot het afkomstig is, ondersteund door een conformiteitscertificaat, een materiaaltestverslag of een EN 10204 3.1 inspectiecertificaat, is een andere bewering — en eentje die wij op verzoek kunnen onderbouwen.
03
De machine achter het proces
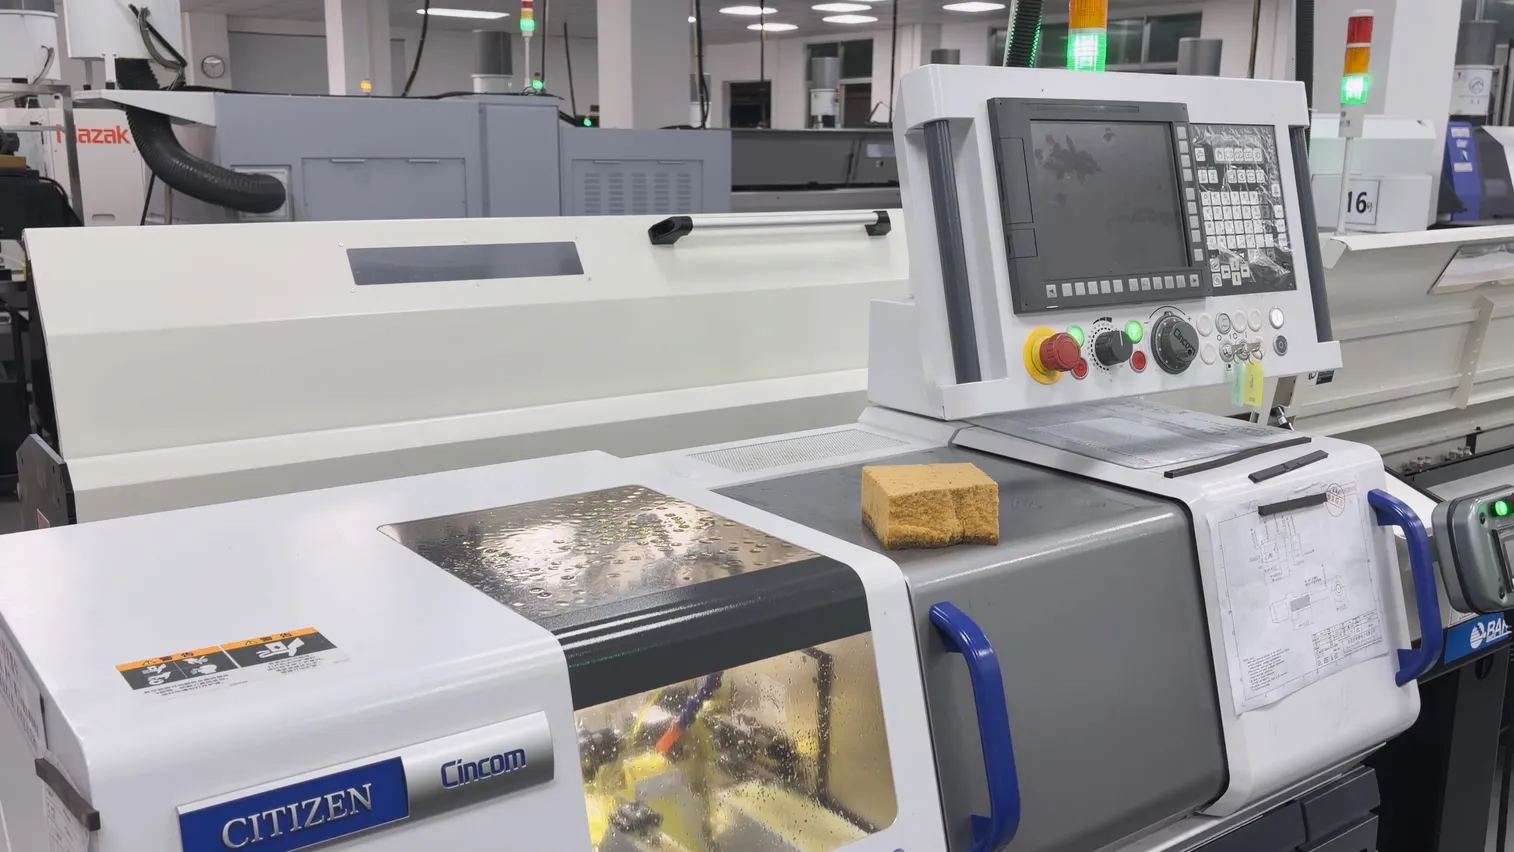
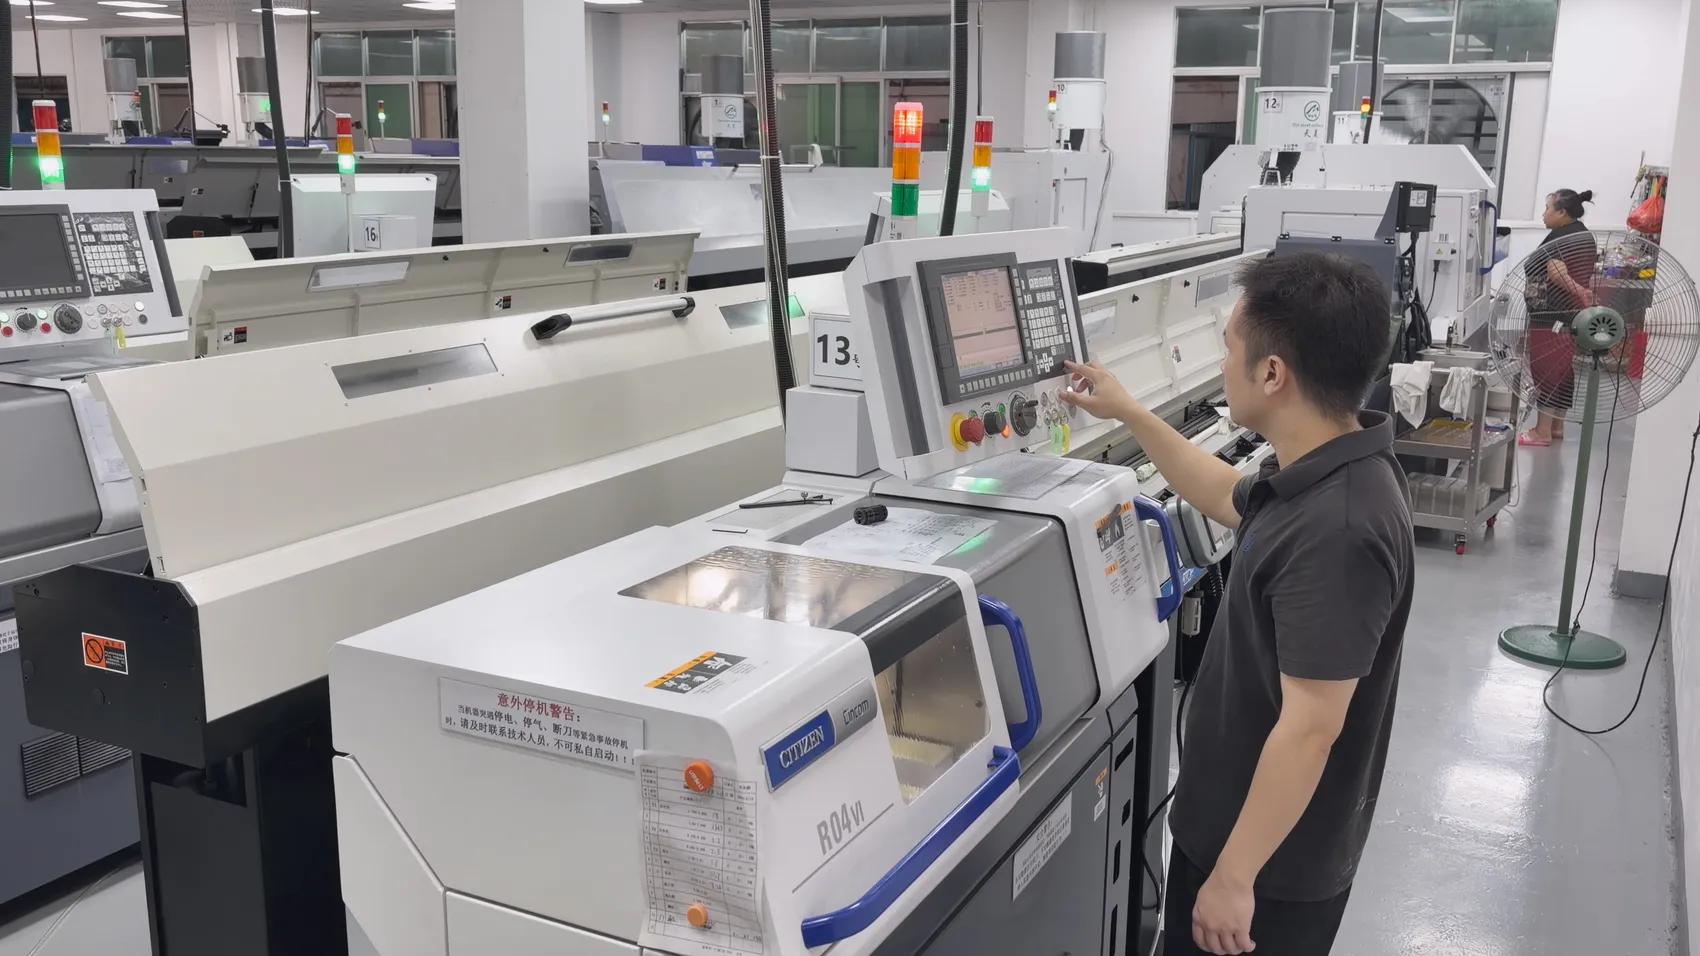
De machine op deze foto's is een Citizen Cincom R04VI, de uitvoering met achterspil en niet de basisuitvoering R04II. Dat verschil is belangrijk: met een achterspil kunnen wij voor- en achterzijde in één doorlopende opspanning afwerken, zonder het onderdeel uit te nemen en voor een tweede bewerking opnieuw op te spannen. Elke nieuwe opspanning brengt het risico mee dat een klein onderdeel zijn concentriciteit verliest. Door die stap te vermijden, vervalt dat risico.
De R04VI heeft ook 17 gereedschapsposities, tegenover 13 bij het basismodel — meer bewerkingen beschikbaar in dezelfde opstelling, of het nu gaat om groeven, kruisboren of tappen van een kenmerk aan de achterzijde zonder het onderdeel naar een andere machine te verplaatsen.
- Ø4 mm maximale stangdiameter
- Hoofd- en achterspilsnelheden tot 20.000 rpm
- Boren op de achterspil tot Ø3 mm, tappen tot M3
- 17 gereedschapsposities per machine
04
Doorlopende productie, onderdeel na onderdeel
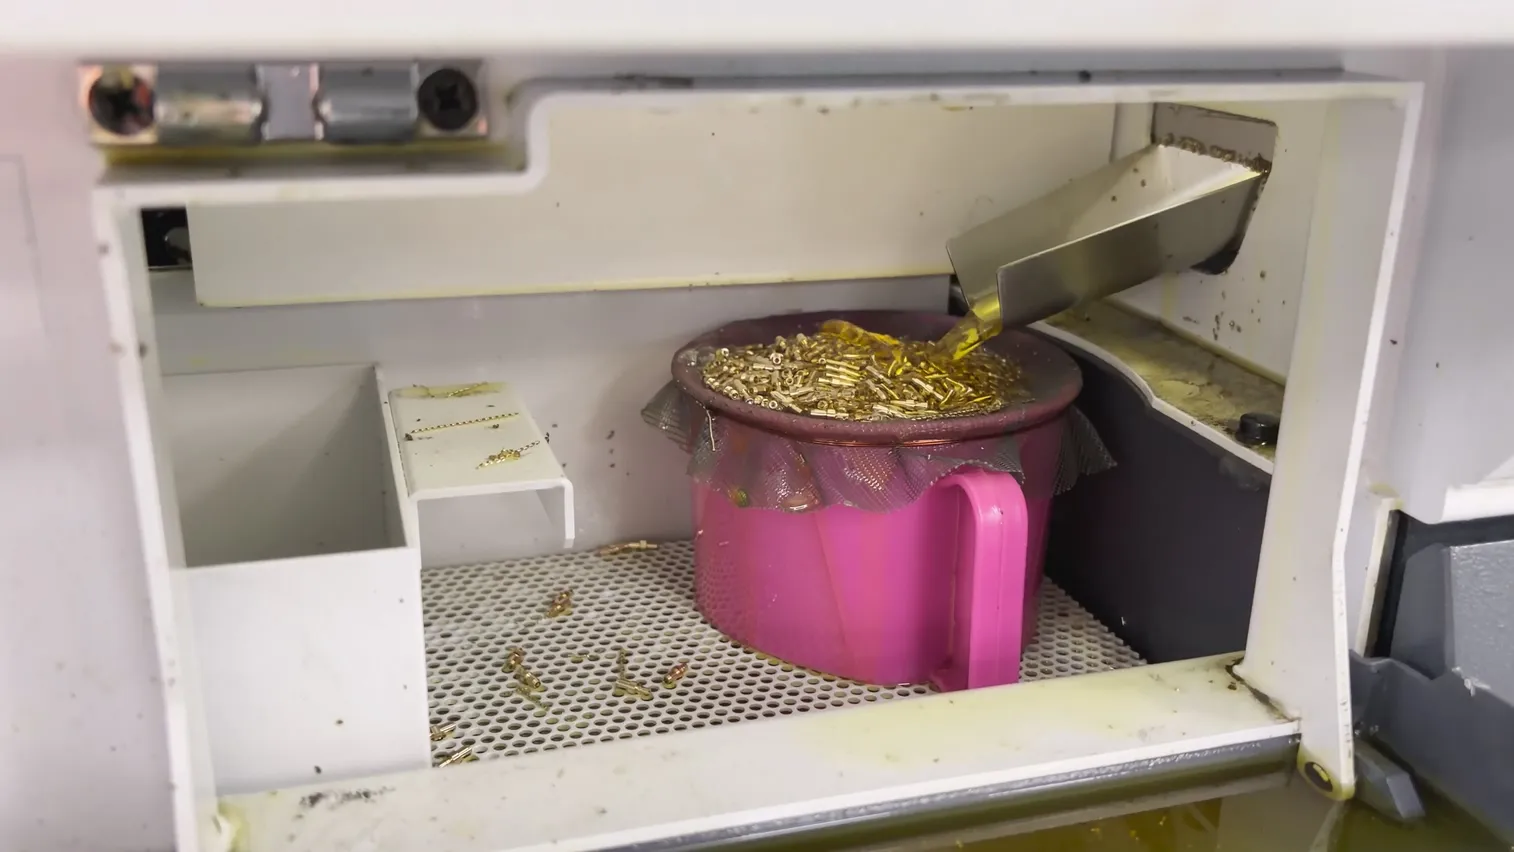
Zodra het programma is gevalideerd, produceert de machine continu uit stafmateriaal. Afgewerkte onderdelen vallen in een met gaas beklede mand die ze van de snijolie scheidt. Er worden geen losse uitgangsstukken één voor één geladen: de stafaanvoer voorziet de machine van materiaal, zodat één opspanning een volledige staaf zonder onderbreking kan verwerken.
Daar ligt het economische voordeel van CNC-langdraaien. Het instelwerk zit vooral in het valideren van het eerste onderdeel; daarna wordt de kostprijs per stuk vooral door de cyclustijd en niet door handmatige handling bepaald. De consistentie komt doordat het proces ongewijzigd blijft, niet doordat een operator dezelfde handeling duizend keer herhaalt.
05
Zulke kleine onderdelen meten
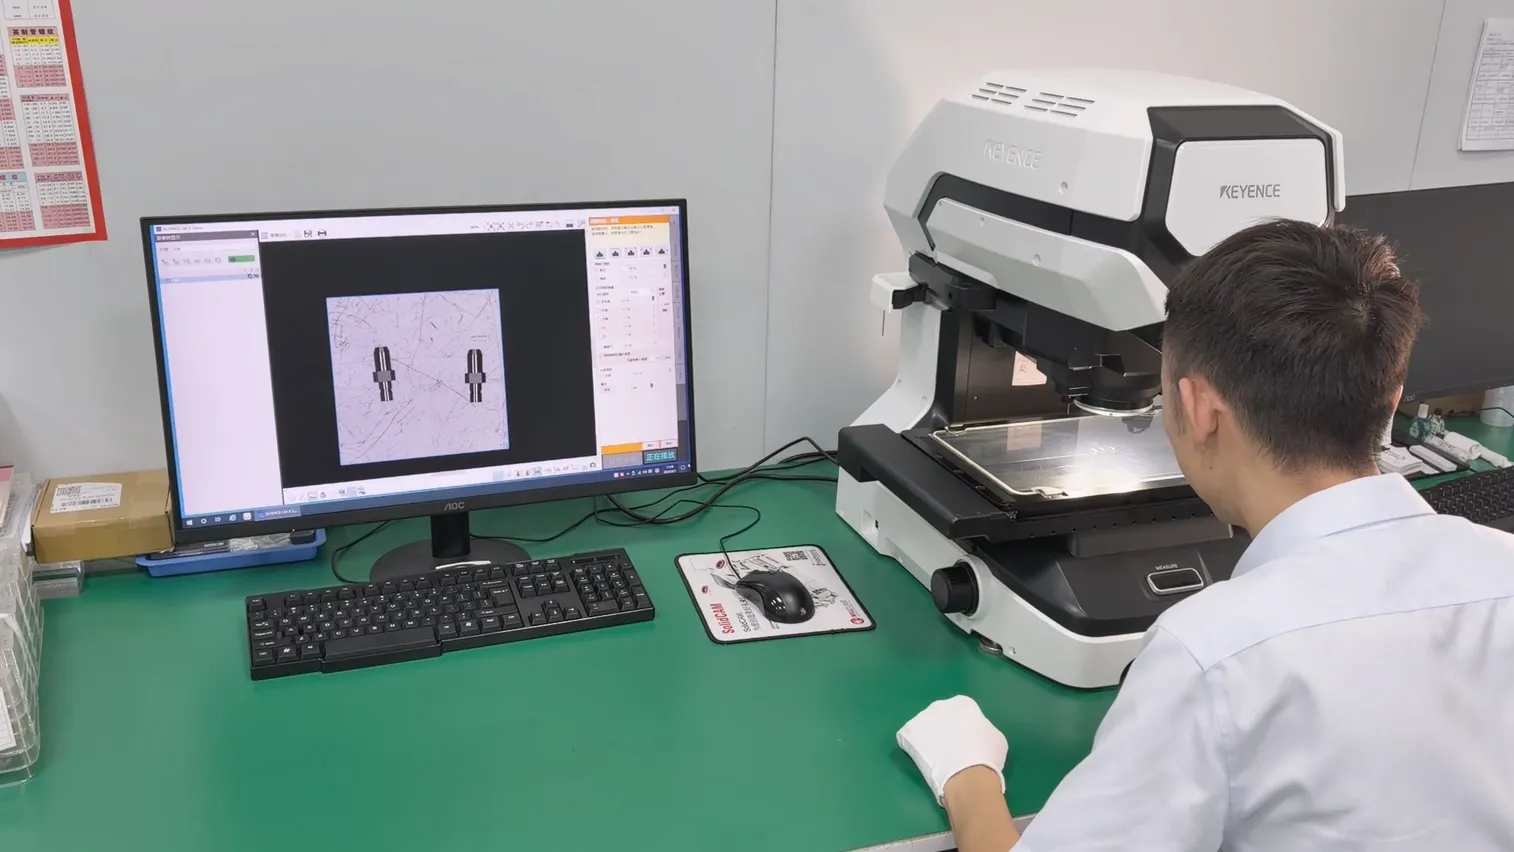
Op deze schaal zijn schuifmaten en handmeetmiddelen niet meer bruikbaar: de kenmerken zijn te klein, en het inklemmen van een slanke messingpen in een meetmiddel kan het te meten onderdeel vervormen. Daarom gebruiken we optische systemen, waaronder een Keyence-beeldmeetsysteem dat het onderdeelprofiel vastlegt en volledig contactloos meet.
Onze optische meetsystemen hebben een afleesresolutie van vier decimalen in millimeters, nodig om kenmerken van zulke onderdelen betrouwbaar te beoordelen. Ook de handschoenen zijn relevant: bij deze afmetingen maakt zorgvuldig hanteren deel uit van kwaliteitscontrole. Een vingerafdruk of beschadigde rand op een connectorcontact is een werkelijk gebrek, niet alleen een uiterlijk probleem.
Welke afmetingen worden gemeten, hoe vaak, en tegen welke grenzen, wordt per project vastgesteld na de tekeningsbeoordeling — deze doorloop laat de capaciteit zien, niet een bewering over de specificatie van een specifieke klant.
06
Capaciteit die verder gaat dan één machine
Het huidige machinepark voor CNC-langdraaien met bewegende spilkop omvat 13 machines: vijf Citizen R04VI-machines voor miniatuurwerk, plus twee van elk van de modellen STAR SR-32JII Type B, STAR SB-20R Type N, Citizen Cincom L32 IX en Citizen Cincom A20VII. Samen brengen ze de standaard maximale bewerkingsdiameter op Ø32 mm. Machinekeuze, minimale einddiameter, materiaal en inspectievereisten worden vóór de productie aan elke tekening getoetst.