Eine Oberflächenbehandlung kann Korrosionsbeständigkeit, Verschleißverhalten, Leitfähigkeit, Sauberkeit oder Aussehen verbessern. Sie kann aber auch Maße verändern und optische Unterschiede deutlicher hervortreten lassen. Die Auswahl richtet sich nach der Aufgabe der Oberfläche, nicht allein nach dem Verfahrensnamen.
Wählen Sie die Oberfläche zuerst nach den Betriebsanforderungen aus, dann bestätigen Sie die Beschichtungsdicke, die Abdeckung und die Abmessungen, die nach der Oberflächenbehandlung gelten. Wer auch immer das Teil bearbeitet – intern oder partnerschaftlich – sollte in der Lage sein, Ihnen die tatsächliche Dickenüberprüfung zu zeigen, und nicht nur eine Zahl zu nennen.
01
Beginnen Sie damit, was die Oberfläche leisten muss
Listen Sie die Hauptanforderung auf, bevor Sie einen Prozess benennen. Korrosionsschutz kann je nach Grundmaterial Eloxieren, Passivieren, Galvanisieren oder Umwandlungsbeschichtung erfordern. Verschleißflächen benötigen möglicherweise eine härtere Behandlung, während elektrische Kontakte kontrollierte Leitfähigkeit und selektives Abdecken erfordern können.
Die Anforderungen an das Aussehen sollten getrennt von der Schutzwirkung festgelegt werden. Zielfarbe, Glanz, sichtbare Schliffrichtung, Gestellkontaktstellen und zulässige Farbtonabweichungen beeinflussen die Planung des Oberflächenbehandlers.
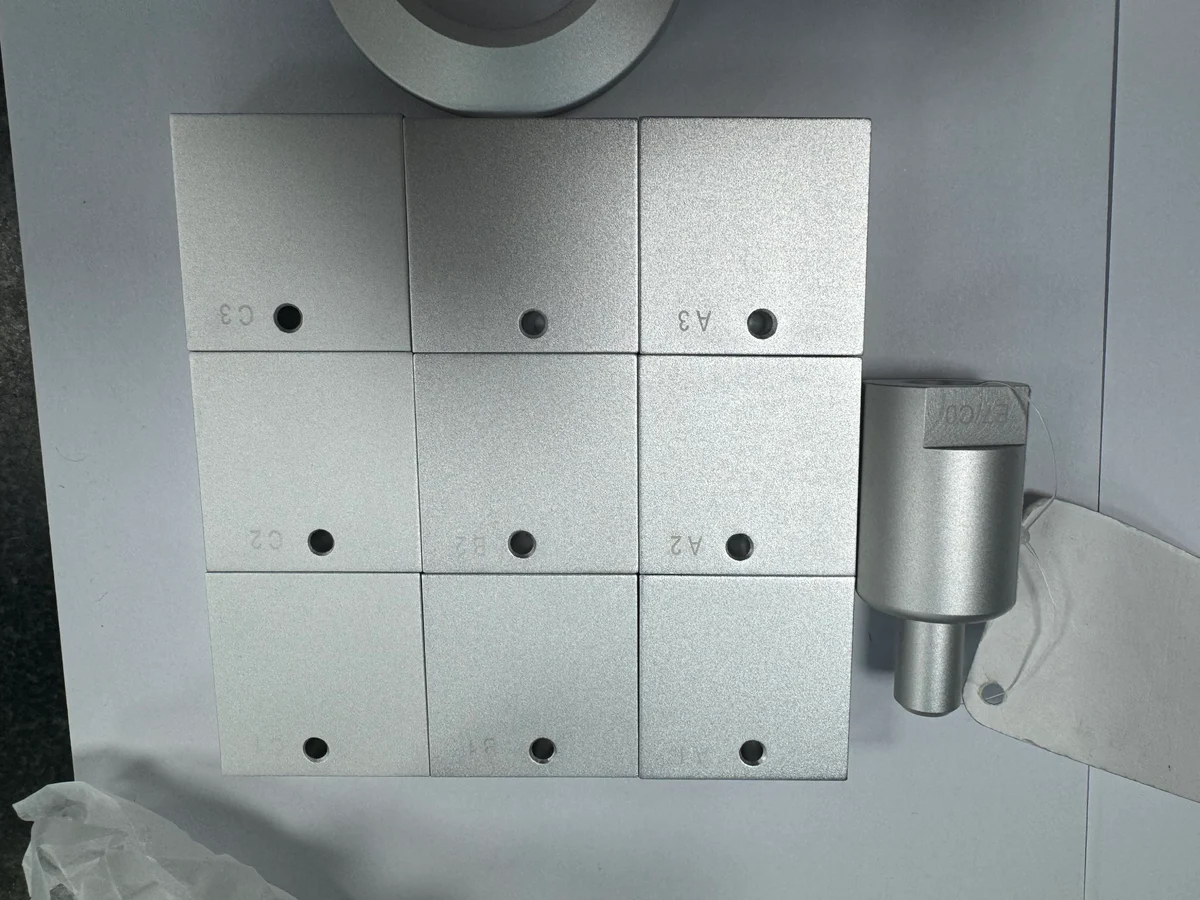
So beeinflusste die Bearbeitung die sichtbare Oberfläche in einem OUJI-Projekt: gleichmäßige Bearbeitungsspuren und Oberflächenhelligkeit bei Aluminium 5083.
02
Das Finish auf Ihr Material abstimmen
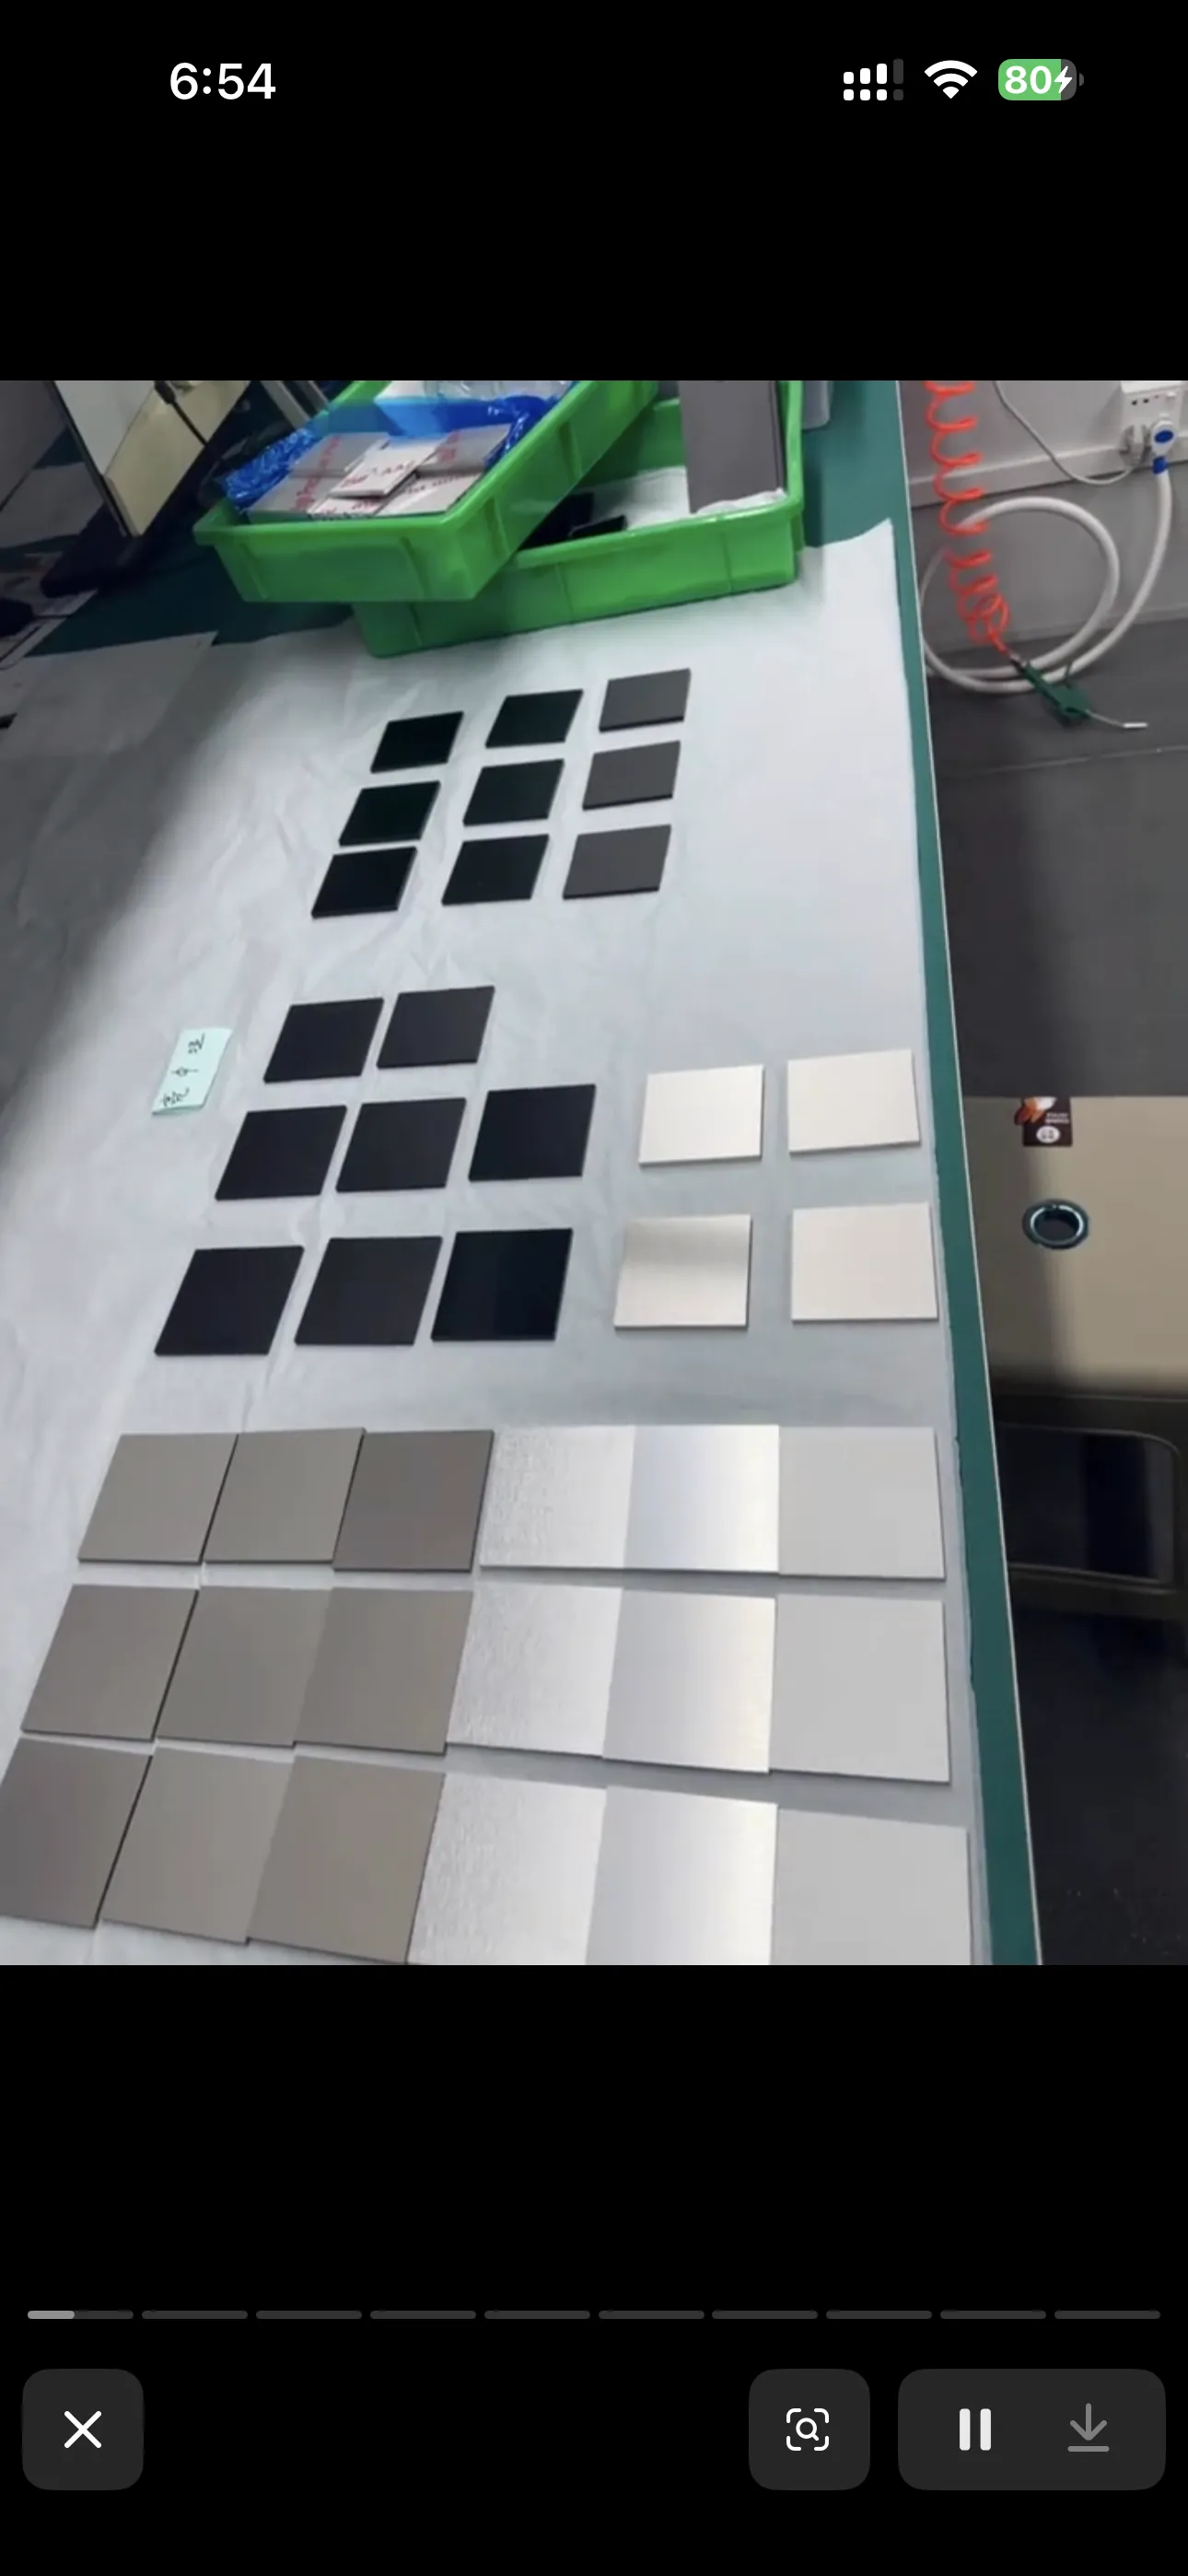
Aluminium wird häufig eloxiert, um Korrosionsbeständigkeit und Erscheinungsbild zu verbessern. Edelstahl wird oft passiviert, um nach der Bearbeitung eine saubere Schutzoberfläche wiederherzustellen. Baustahl, Messing und Kupfer werden häufiger beschichtet, wobei Leitfähigkeit oder Verschleißfestigkeit wichtiger sind als nur das Erscheinungsbild.
Ein Farbname allein legt das Ergebnis nicht eindeutig fest; die Farbe wird anhand eines physischen Musters abgestimmt. Ein geeigneter Partner für die Oberflächenbehandlung sollte Ihnen eine solche Mustertafel erläutern können, bevor die Farbe für ein Fertigungslos verbindlich vereinbart wird.
- Eloxieren: Typ II konventionell, Typ III Harteloxierung einschließlich hartes Schwarz oder hartes Weiß
- Beschichtung: Zink, Nickel, Chrom, Gold und Silber
- Passivierung für Edelstahl
- Mechanische Oberflächen: Kugelstrahlen, Bürsten und Polieren
03
Maßänderungen berücksichtigen
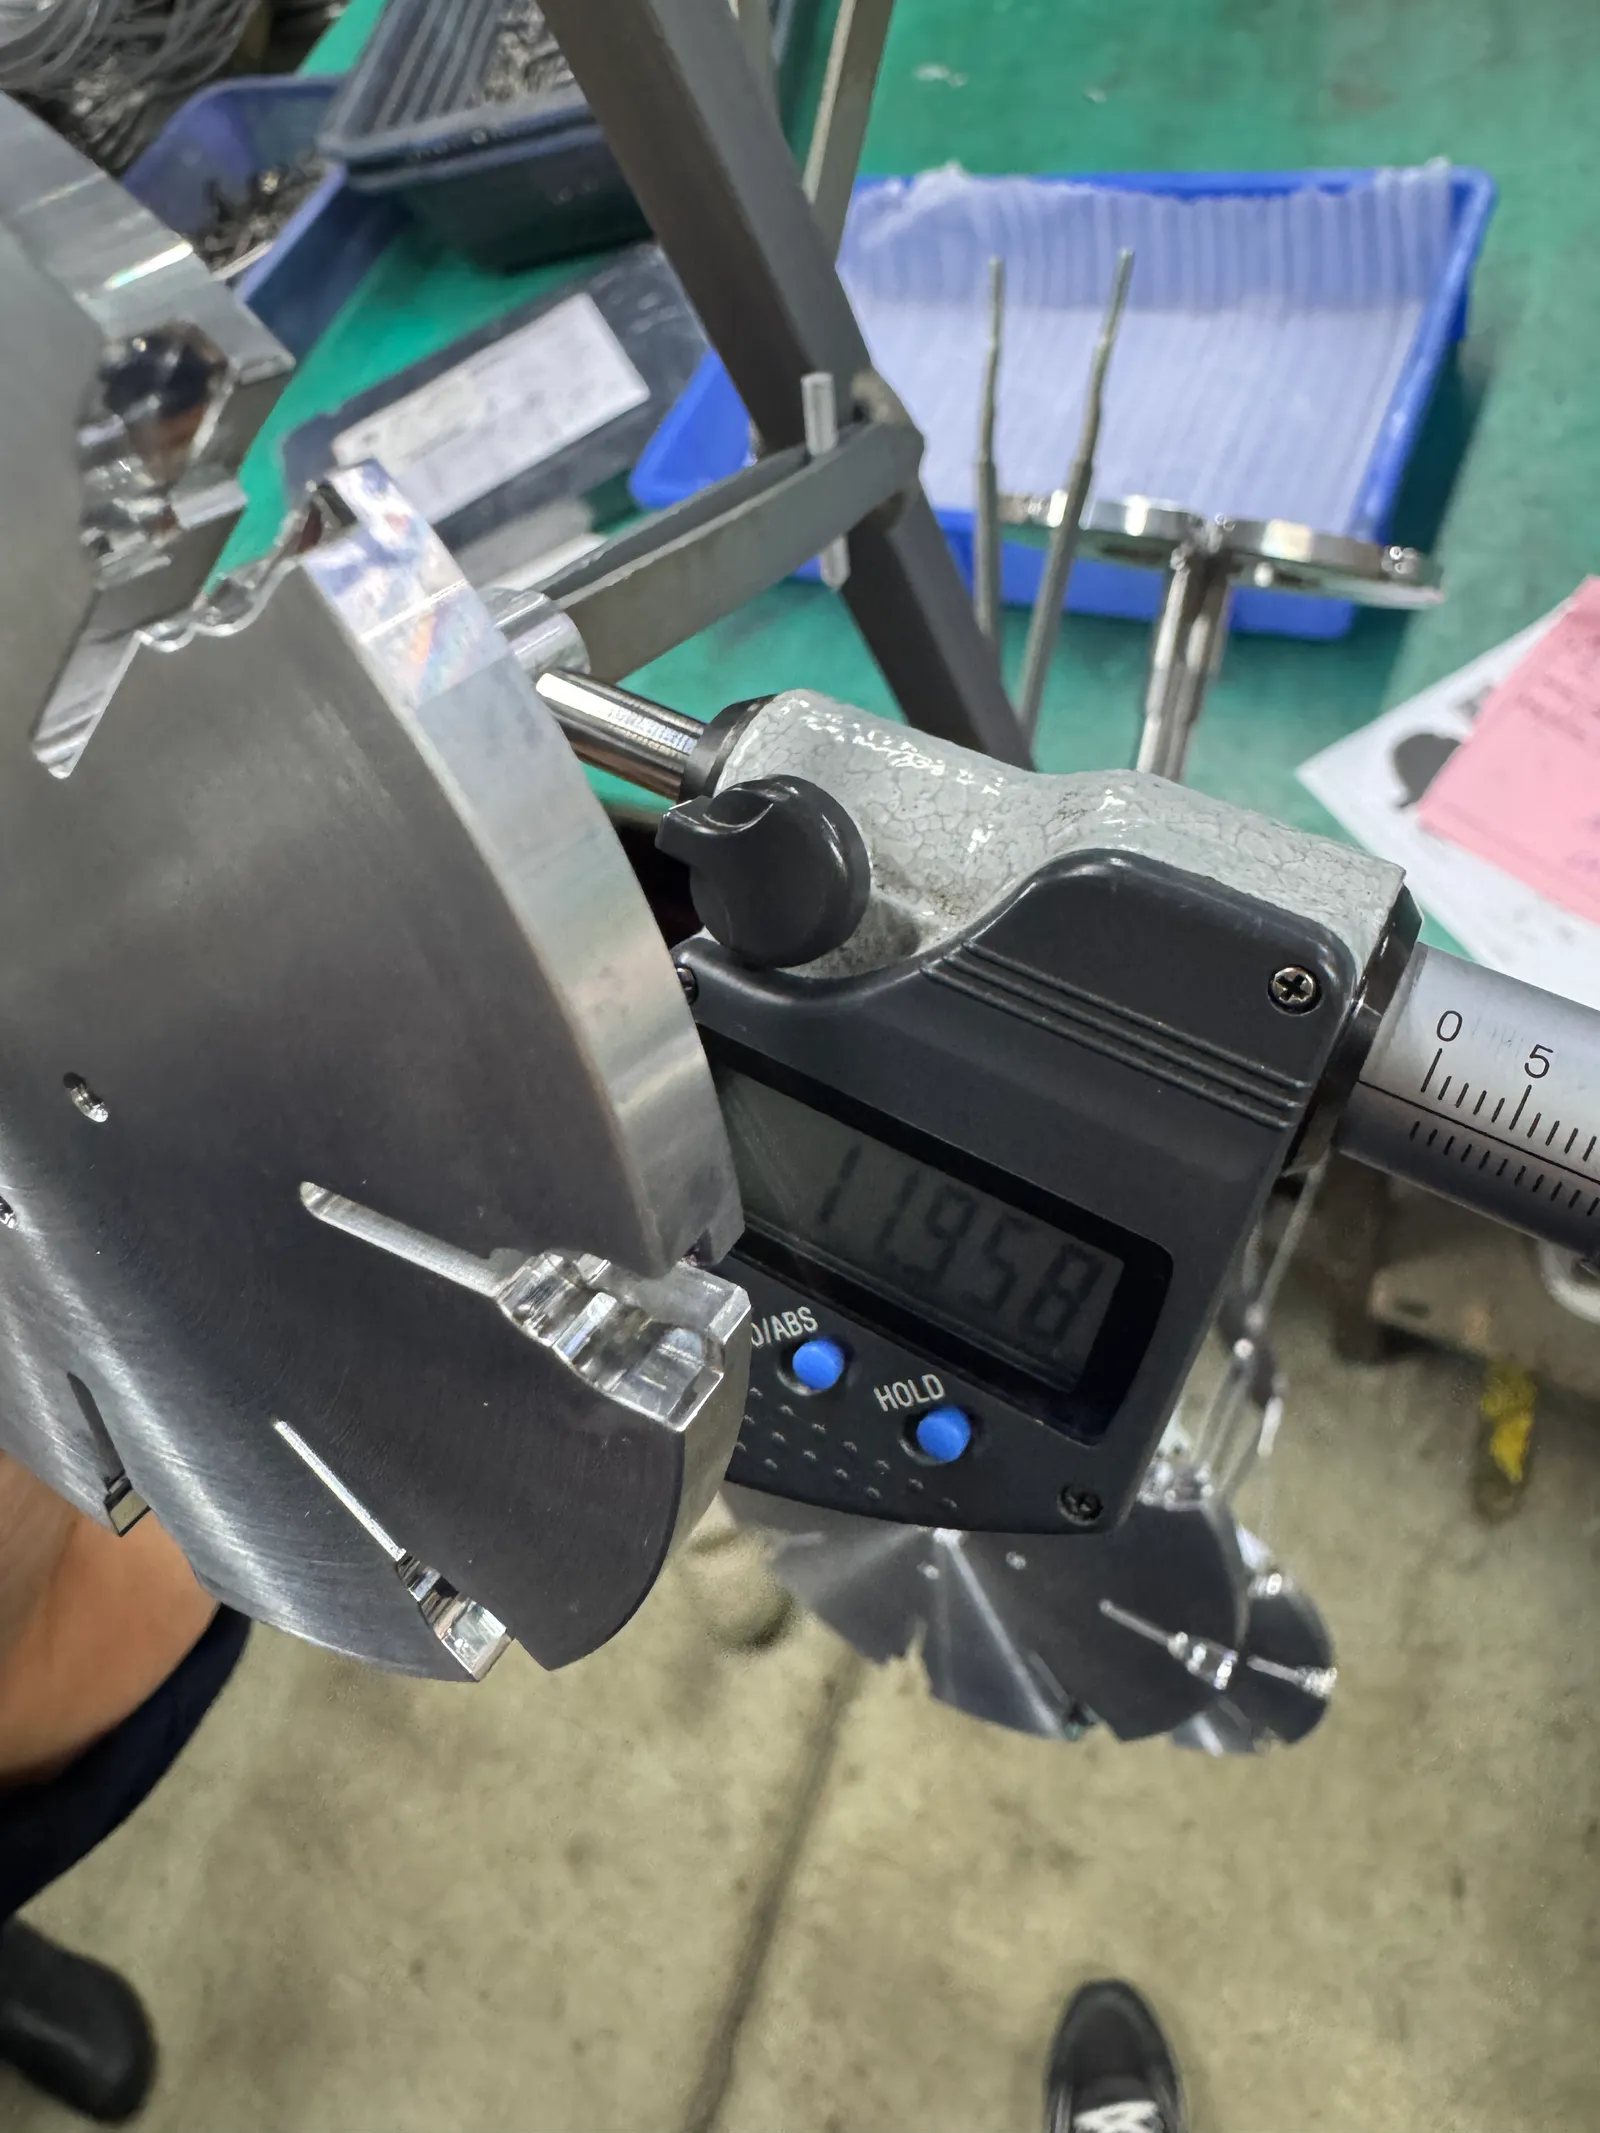
Beschichtungen verursachen einen messbaren Maßzuwachs, der bereits vor der Bearbeitung eingeplant werden muss. Fragen Sie, nach welcher Norm die Oberflächenbehandlung erfolgt. Bei uns ist dies MIL-PRF-8625, die US-amerikanische Militärspezifikation für anodische Schichten, mit einer maximalen Schichtdicke von 60 µm beim Harteloxieren. Fordern Sie außerdem Prüfberichte an, die die tatsächlich ausgeführte Beschichtung bestätigen, statt sich allein auf ein Datenblatt zu verlassen.
Ein guter Prozess beschränkt sich nicht auf eine einmalige Messung nach der Behandlung. Aus der Zusammensetzung des chemischen Bades und der zeitlichen Zunahme der Schichtdicke lässt sich das Schichtwachstum bestimmen. So orientiert sich das Bearbeitungsaufmaß am tatsächlichen Prozesszustand und nicht an einem pauschalen Lehrbuchwert.
Kleine Merkmale benötigen besondere Aufmerksamkeit. Bohrungen, Querlöcher und andere enge innere Geometrien können Beschichtungen einschließen oder ungleichmäßig aufbauen. Daher sollten diese speziell überprüft und maskiert werden, anstatt das gesamte Teil als eine einheitliche Oberfläche zu behandeln.
- Oberflächen identifizieren, die elektrisch leitfähig bleiben müssen
- Markieren Sie Gewinde, Bohrungen und Kontaktflächen, die eine Abdeckung erfordern.
- Legen Sie die optische Qualitätsklasse und die im montierten Zustand sichtbaren Flächen fest.
04
Was auf der Zeichnung oder im RFQ anzugeben ist
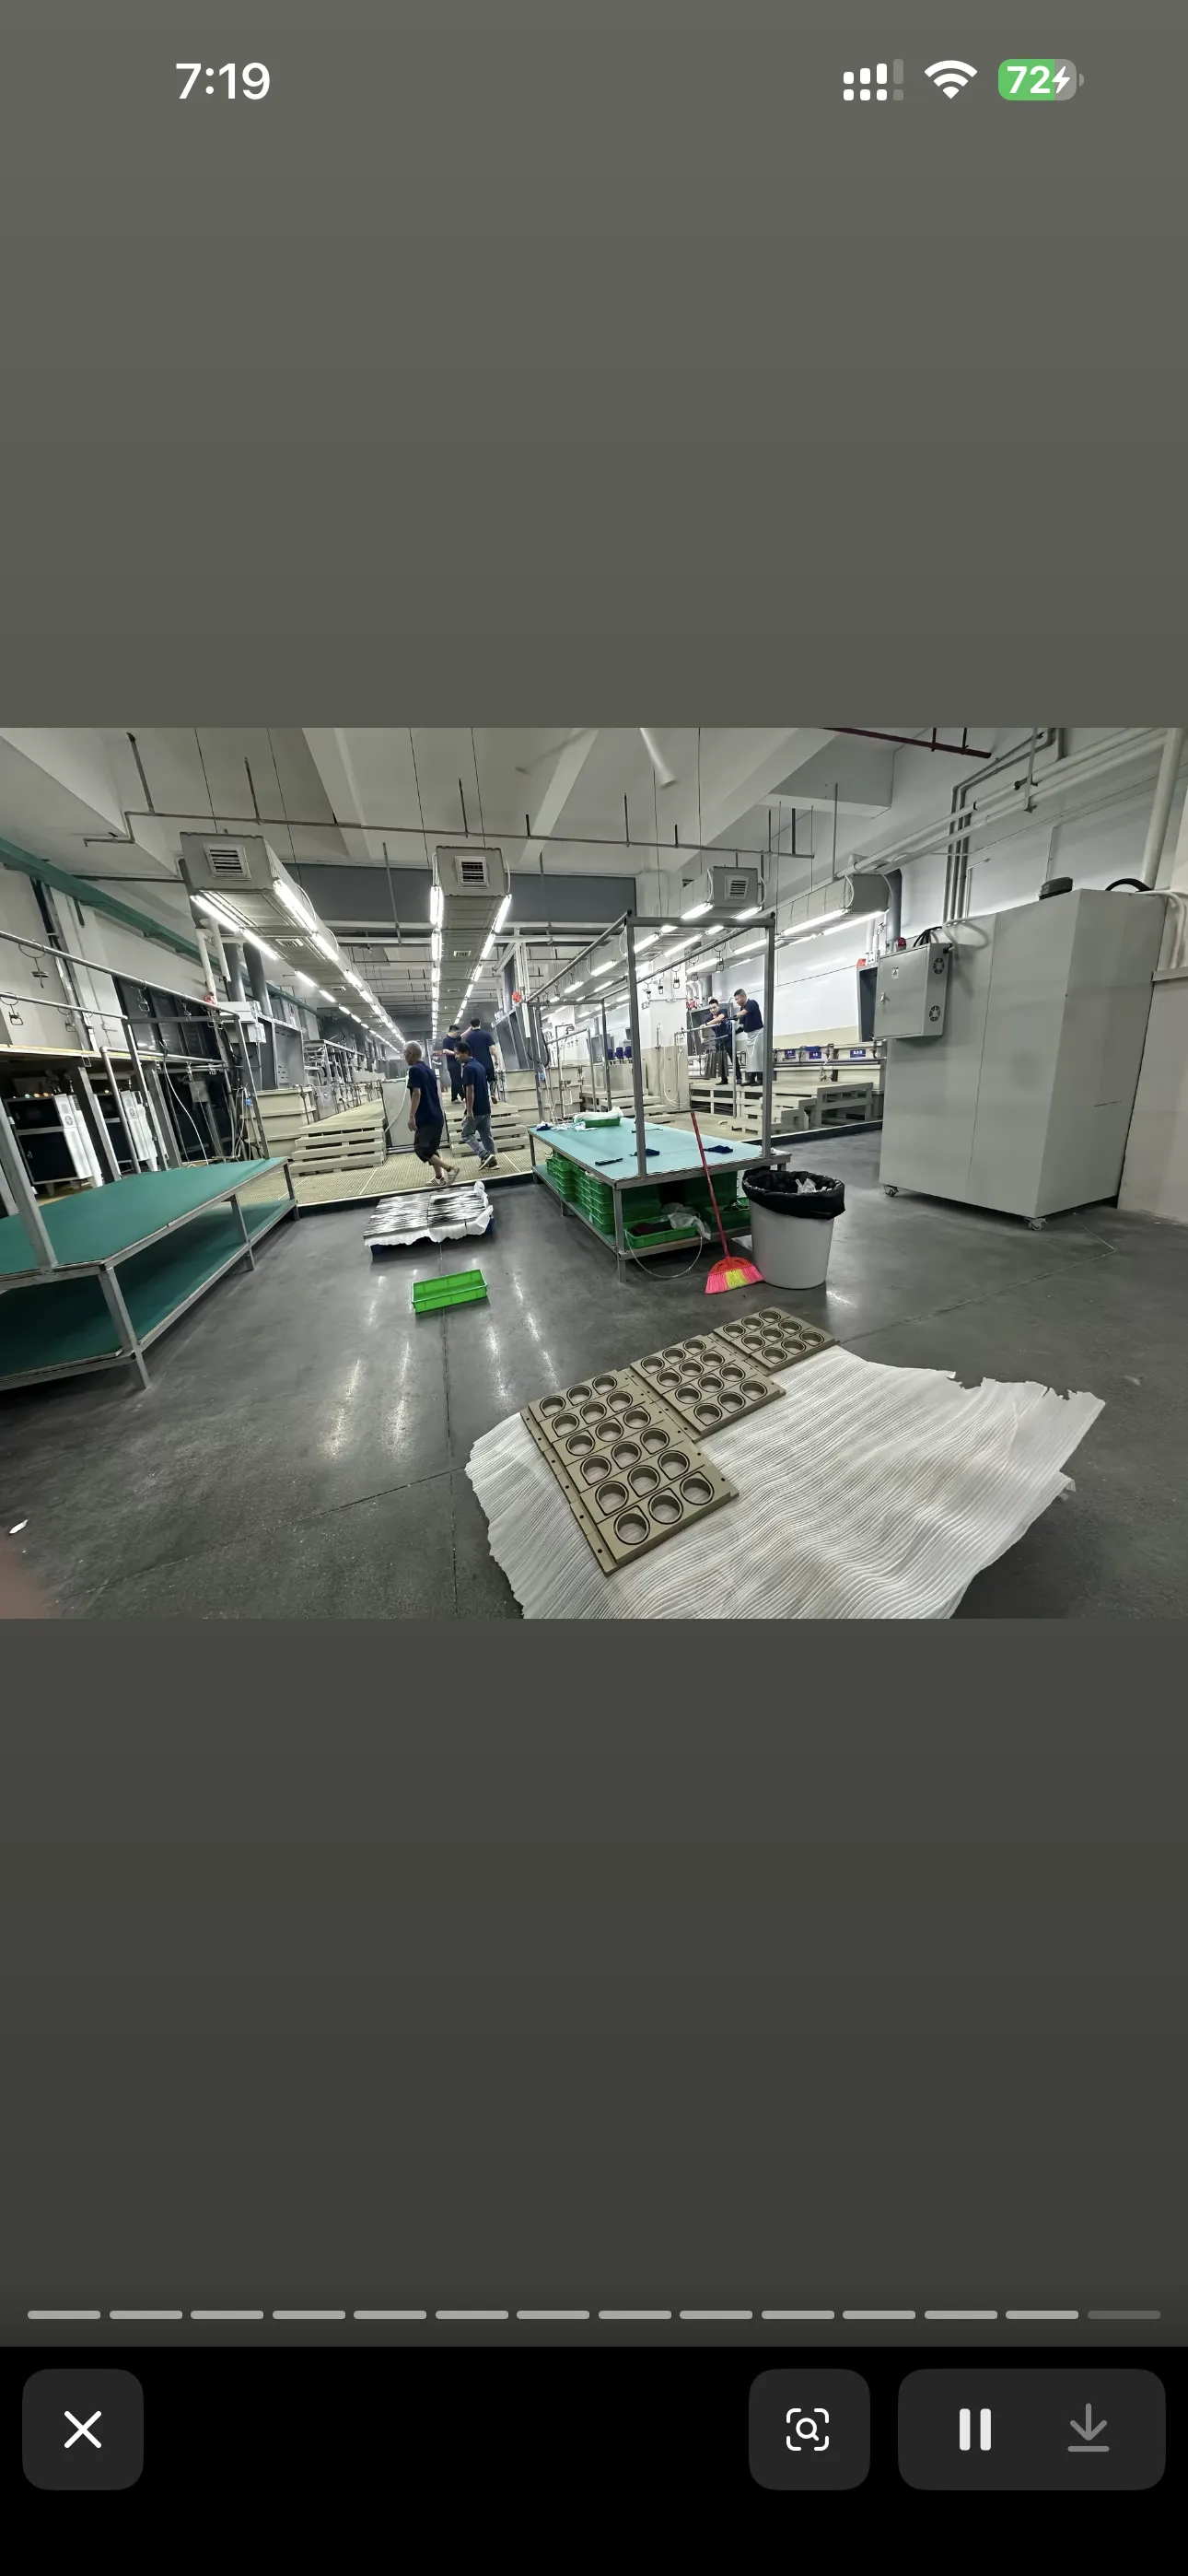
Eine aussagekräftige Angabe zur Oberflächenbehandlung umfasst Verfahren, anzuwendende Norm, Typ oder Klasse, gegebenenfalls Farbe, Schichtdickenbereich, abzudeckende Flächen sowie erforderliche Prüfungen und Prüfberichte. Fragen Sie auch nach der Durchlaufzeit: Nach Klärung der Anforderungen dauert normales Eloxieren als Richtwert etwa einen Tag, Harteloxieren etwa zwei Tage.
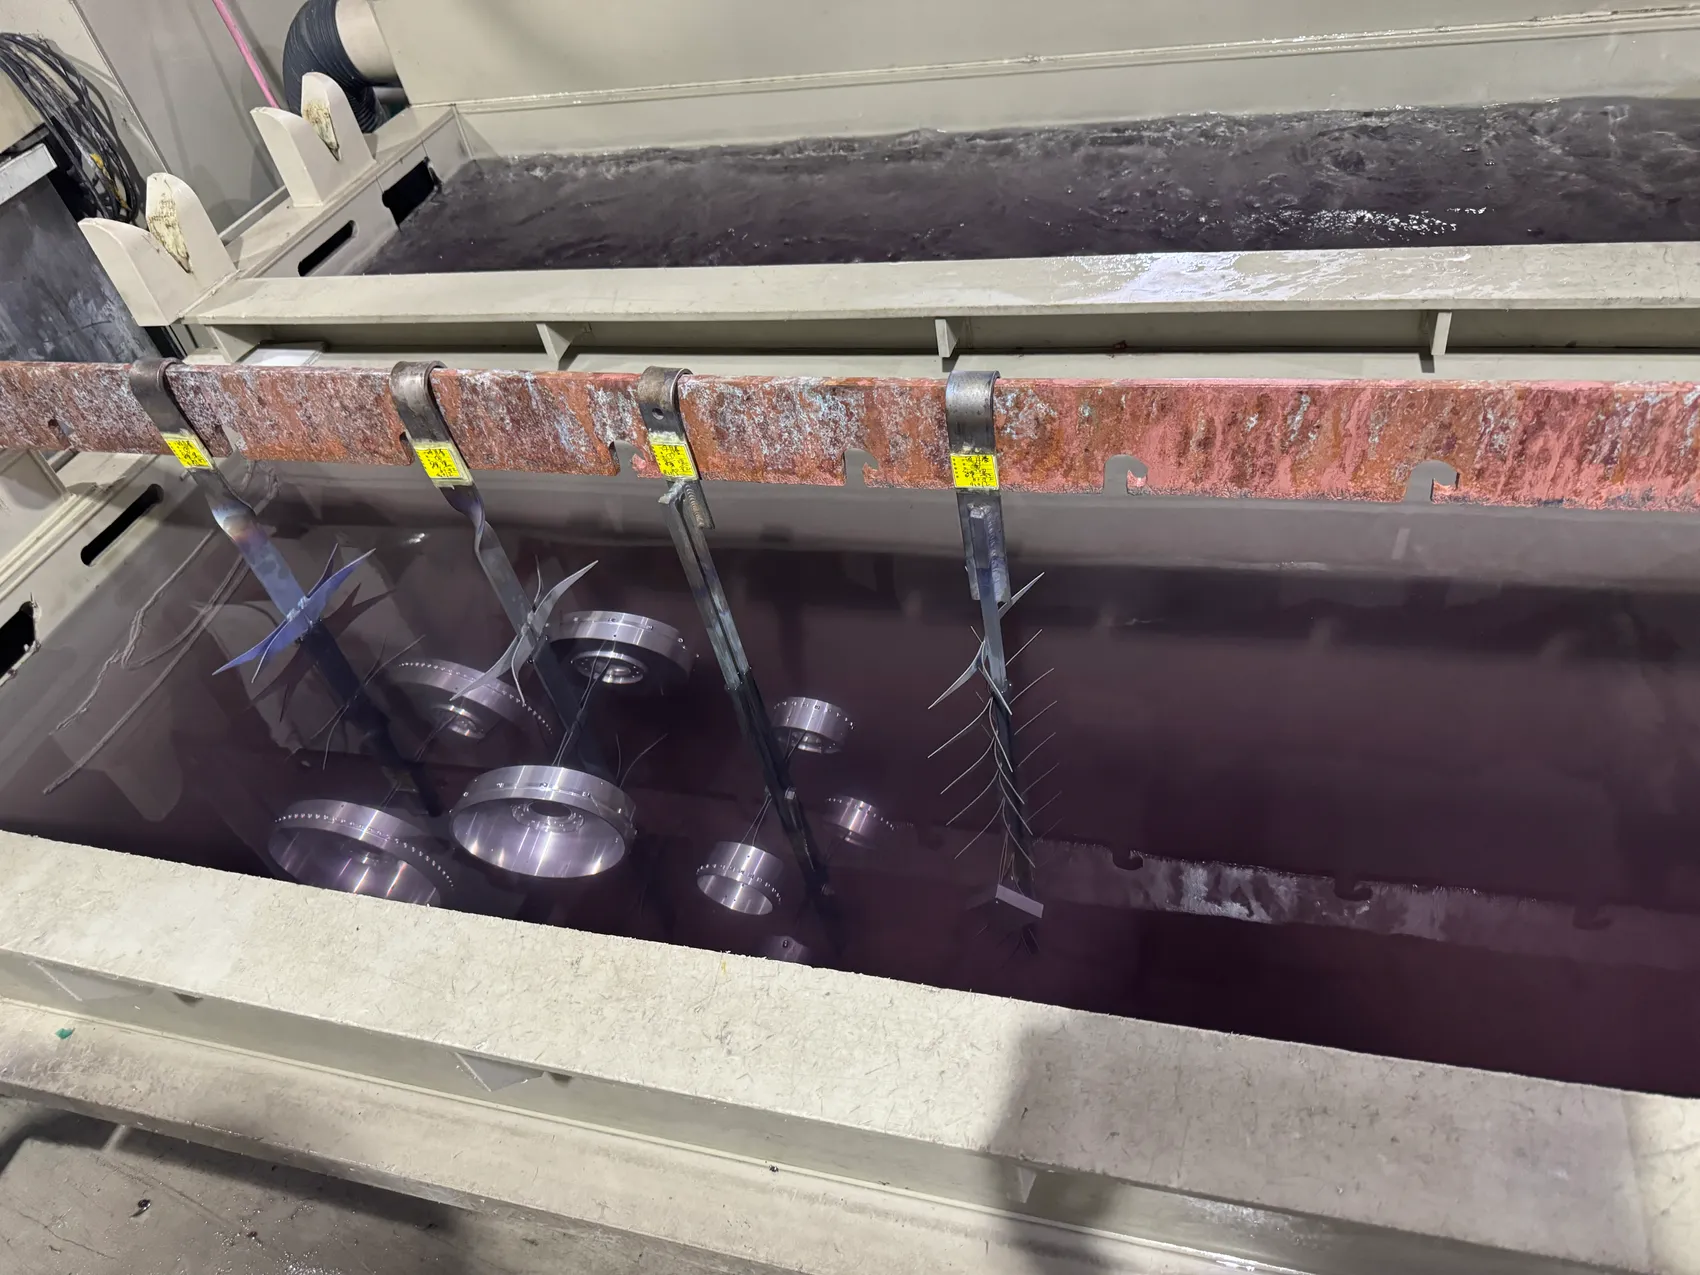
Fragen Sie außerdem, wie der Lieferant die Rückverfolgbarkeit Ihres Auftrags während der externen Oberflächenbehandlung sicherstellt. Die meisten CNC-Betriebe betreiben keine eigenen Galvanik- oder Eloxieranlagen; das gilt auch für OUJI. Wir übergeben die Teile an Partner, die für das benötigte Verfahren ausgewählt werden. Die Übergabe wird anhand eines dokumentierten Arbeitsauftrags, des Zeichnungsstands, der Oberflächenspezifikation und der geforderten Prüfunterlagen gesteuert. So lassen sich Rückfragen zu einer Lieferung auf die ursprünglichen Anforderungen zurückführen, unabhängig davon, wer die Behandlung ausführt.
Brauchen Sie eine projektspezifische Antwort?