CNC-Hartfräsen · AerMet-100-Legierungsstahl
AerMet 100 hartfräsen: 6-fach-Spannung und Werkzeugwechsel nach rund 20 Teilen
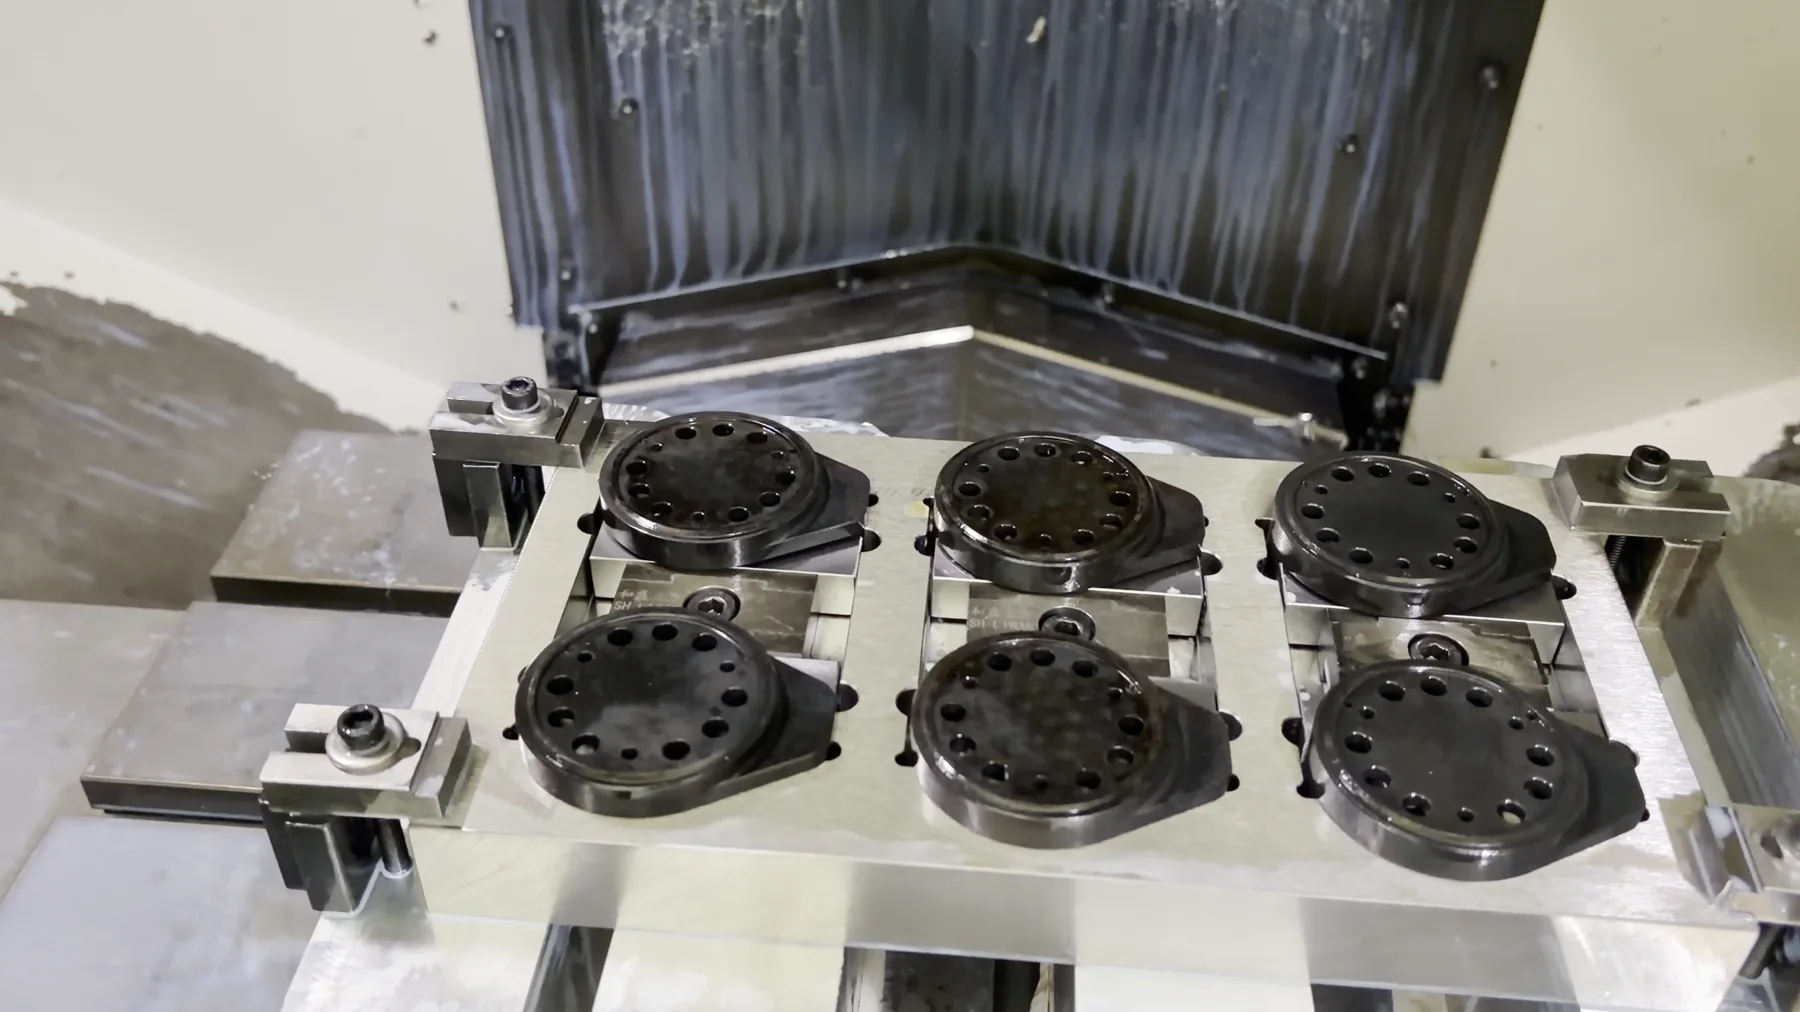
Bei einem Auftrag über 1.800 AerMet-100-Bauteile wurde das Schlichtfräsen von einem Bauteil pro FANUC-Aufspannung auf sechs Bauteile pro Aufspannung in einem Brother-Bearbeitungszentrum umgestellt. Nachdem der ursprüngliche Fräser nach etwa einem Bauteil Ausbrüche zeigte, wurde ein Ø8 HARVI I TE KCPM15-Fräser nach rund 20 Bauteilen planmäßig gewechselt, um die Maßstabilität zu sichern. Der veröffentlichte KMG-Bildschirm zeigt ein zufällig ausgewähltes Fertigteil und ist kein Nachweis der Prozessfähigkeit der gesamten Charge.
Auf einen Blick
- Werkstoff
- AerMet 100 legierter Stahl
- Prozess
- Schlichtfräsen nach der Wärmebehandlung; von einem Bauteil pro FANUC-Aufspannung auf sechs Bauteile pro Brother-Aufspannung umgestellt
- Produktionsvolumen
- 1.800 abgeschlossene Teile
- Härteanforderung laut Zeichnung
- 51–54 HRC nach der Wärmebehandlung; kein gemessener Härtewert veröffentlicht
- Überarbeiteter Schaftfräser
- Ø8 Kennametal HARVI I TE, vier-schneidiger Vollhartmetallfräser, Güte KCPM15
- Beobachtetes Werkzeugwechselintervall
- Ursprünglicher Fräser: etwa 1 Teil; neuer Fräser: etwa 20 Teile bis zum planmäßigen Wechsel
- Nachgeschaltete Sequenz
- Feinstrahlen mit Stahlkugeln (Werkstattbezeichnung 180#), Lasermarkieren und anschließend eine KMG-Stichprobe
- Umfang der veröffentlichten Prüfung
- Ein nach dem Zufallsprinzip ausgewähltes Fertigteil; drei zugeordnete Merkmale aus einem CALYPSO-Bericht mit 12 Merkmalen für die Vorderseite veröffentlicht, wobei laut Bericht alle 12 innerhalb ihrer angezeigten Grenzen liegen
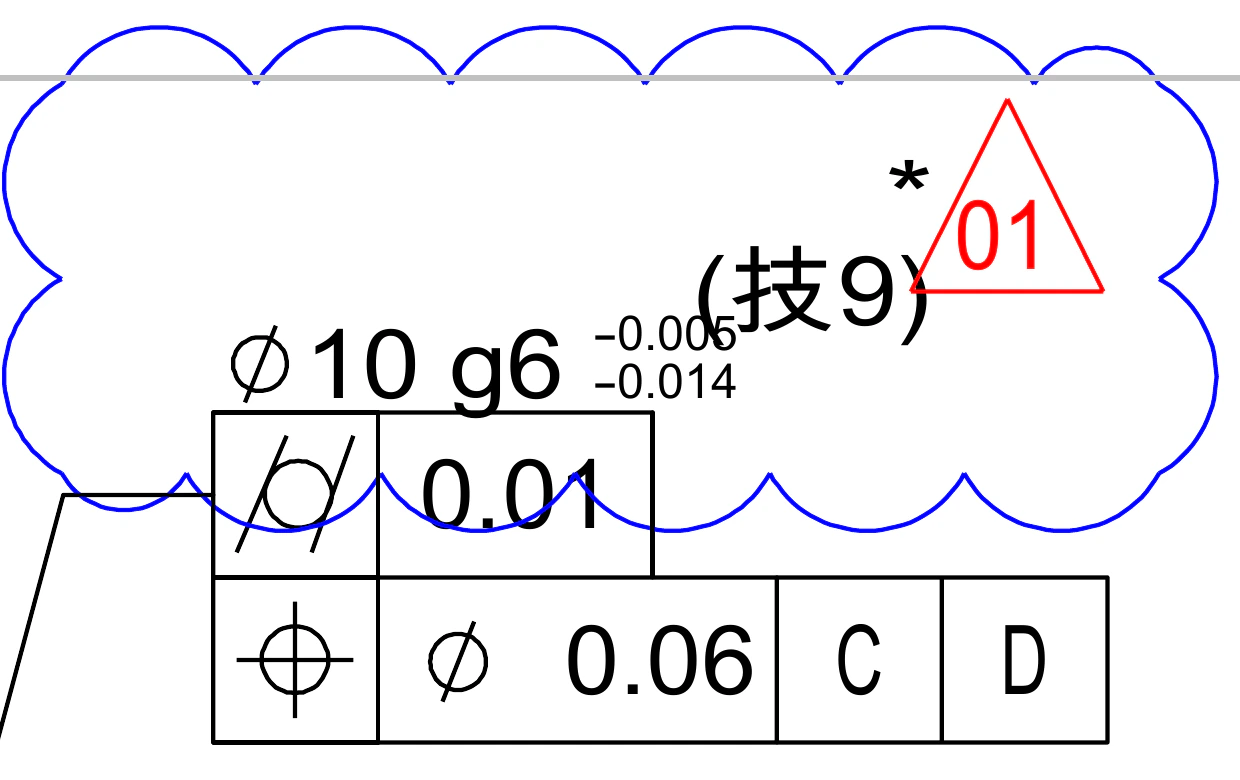
Aus der Fertigungszeichnung
Die Anforderung, in den eigenen Notizen des Ingenieurs
Der veröffentlichte Ausschnitt enthält die eingerahmte Angabe Ø10 g6 mit der zusätzlichen Zylindrizitätsvorgabe ⌀0,01 und der Positionstoleranz ⌀0,06 zu den Bezügen C | D. Schriftfeld und Änderungsverzeichnis, Teile- und Zeichnungskennungen, kundenidentifizierende Inhalte, Personennamen, die Codespezifikation für die Laserkennzeichnung sowie sämtliche nicht zugehörigen Maße wurden aus den Bildpixeln entfernt, sodass nur die auf dieser Seite erläuterte Anforderung verbleibt.
01
Die Herausforderung
Das Produktionsrisiko entstand aus der gesamten Route und nicht aus einem einzelnen Bearbeitungsschritt isoliert. Die Bestellung von 1.800 Teilen umfasste Grobbearbeitung, Wärmebehandlung auf einen zeichnungsgemäß angegebenen Zustand von 51–54 HRC, präzises Endfräsen im gehärteten Zustand, Oberflächenendbearbeitung, Laserkennzeichnung und Maßprüfung. Im ursprünglichen Setup zum Endfräsen eines einzelnen Teils auf einer FANUC ROBODRILL entwickelte das Anfangswerkzeug sichtbare Kantenausbrüche und war nur für etwa ein Bauteil verwendbar. Das Weiterarbeiten mit einer verschlissenen Schneide beeinträchtigte die Stabilität der Präzisionsmaße. Der Wechsel auf eine sechsteilige Vorrichtungsbelegung bedeutete außerdem, dass das überarbeitete Werkzeug und die Wechselregel über mehrere Bauteile hinweg beherrscht bleiben mussten, bevor die Vorrichtung entladen wurde.
02
Ansatz von OUJI
OUJI änderte sowohl das Schneidwerkzeug als auch die Aufspannung zum Schlichtfräsen. Für den kritischen Arbeitsgang wurde ein vierschneidiger Vollhartmetall-Schaftfräser Kennametal HARVI I TE, Ø8, in der Sorte KCPM15 eingesetzt. Statt eines Bauteils auf der FANUC wurden nun sechs Bauteile je Vorrichtungsbeladung auf einem Brother-Bearbeitungszentrum gespannt. Der neue Fräser wurde nach etwa 20 fertigen Teilen gewechselt, weil eine längere Nutzung die Maßhaltigkeit beeinträchtigte; er wurde nicht bis zum Werkzeugbruch eingesetzt. Nach der Fertigbearbeitung wurden die Teile für ein einheitliches Aussehen mit feinen Stahlkugeln gestrahlt, die der Betrieb als 180# bezeichnet. Eine gesonderte Rauheitsanforderung bestand für diese Strahlbehandlung nicht. Anschließend folgte die Laserkennzeichnung, deren Inhalt nicht veröffentlicht wird. Die Endkontrolle erfolgte stichprobenartig.
03
Das Ergebnis
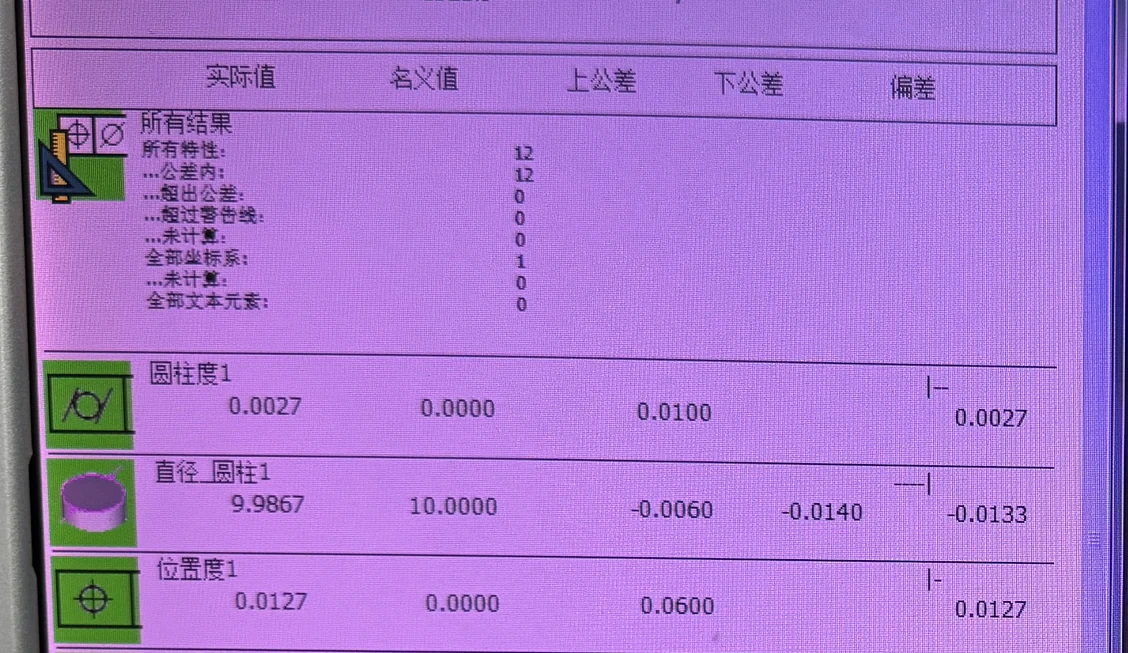
Alle 1.800 Bauteile wurden nach dem beschriebenen Ablauf fertiggestellt. Die überarbeitete Vorrichtung nahm pro Beladung sechs Teile statt eines auf, und die beobachtete Teilezahl zwischen Fräserwechseln stieg von etwa einem auf etwa 20 Teile. Da Maschine, Vorrichtung und Fräser gleichzeitig geändert wurden, wird dies als Ergebnis des überarbeiteten Prozesses berichtet, nicht als kontrollierter Vergleich ausschließlich der Fräser. OUJI hat keine Veränderung der Zykluszeit, Steigerung der Tagesausbringung oder Erhöhung der Gesamtkapazität berechnet; die Fallstudie behauptet daher weder eine Versechsfachung der Produktivität noch eine andere Steigerung der Ausbringung. Zur Prüfung der Maßstabilität im fertigen Zustand wurde aus den fertiggestellten Teilen ein Bauteil nach dem Zufallsprinzip für das fotografierte ZEISS-CALYPSO-Messprogramm der Vorderseite ausgewählt. Der Bericht enthält 12 Merkmale, die alle innerhalb ihrer angezeigten Toleranzgrenzen liegen. Drei Zeilen sind der eingerahmten Angabe Ø10 g6 im veröffentlichten Zeichnungsausschnitt zugeordnet. Der gemessene Durchmesser beträgt 9,9867 mm bei den im KMG-Messprogramm hinterlegten Grenzmaßen von 9,9860–9,9940 mm (Abmaße −0,0060 / −0,0140 mm vom Nennmaß 10,0000 mm). Mit seiner Abweichung von −0,0133 mm liegt er 0,7 µm über der programmierten unteren Grenze: innerhalb der Toleranz, jedoch nahe am unteren Ende dieses Toleranzfelds. Die gemessene Zylindrizität beträgt 0,0027 mm bei einem Höchstwert von 0,0100 mm. Die gemessene Positionsabweichung zu den Bezügen C | D beträgt 0,0127 mm bei einem Höchstwert von 0,0600 mm. Diese drei veröffentlichten Messwerte sind eine Teilmenge des Berichts mit 12 Merkmalen. Dieser Nachweis bezieht sich ausschließlich auf das stichprobenartig ausgewählte Teil, das zugeordnete Ø10-Merkmal und das Messprogramm der Vorderseite; er belegt weder die Annahme der gesamten Charge noch die Einhaltung sämtlicher Zeichnungsmaße, Cpk, Gutteilausbeute oder Fehlerfreiheit der übrigen 1.799 Teile.
Produktionsabfolge
Vom Hartschlichten eines Einzelteils zur 6-fach-Spannung mit KMG-Stichprobe
Die Bildfolge zeigt, an welcher Stelle die ursprüngliche Zerspanungsstrategie die Maßhaltigkeit gefährdete, welche Parameter beim Schlichtfräsen geändert wurden und welche Aussagen das veröffentlichte Prüfergebnis tatsächlich belegt.
„6-fach“ bedeutet, dass sechs Teile gleichzeitig in einer Vorrichtung gespannt wurden; eine versechsfachte Ausbringung ist damit nicht belegt. „Etwa 20 Teile pro Fräser“ ist das von OUJI für diesen Bearbeitungsschritt ermittelte planmäßige Wechselintervall, keine Garantie von Kennametal und kein Wert bis zum Werkzeugausfall. Die 51–54 HRC sind eine Zeichnungsanforderung, kein veröffentlichtes Härtemessergebnis.
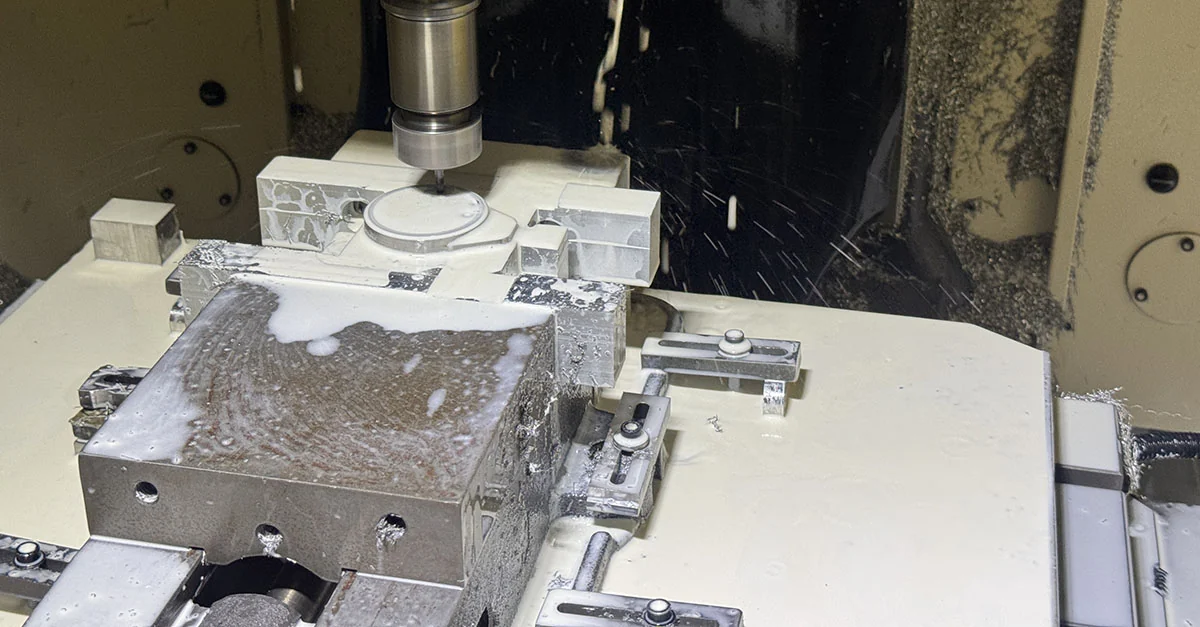
01 · Ursprüngliche Schlichtaufspannung
Mit einem Bauteil pro FANUC-Aufspannung beginnen
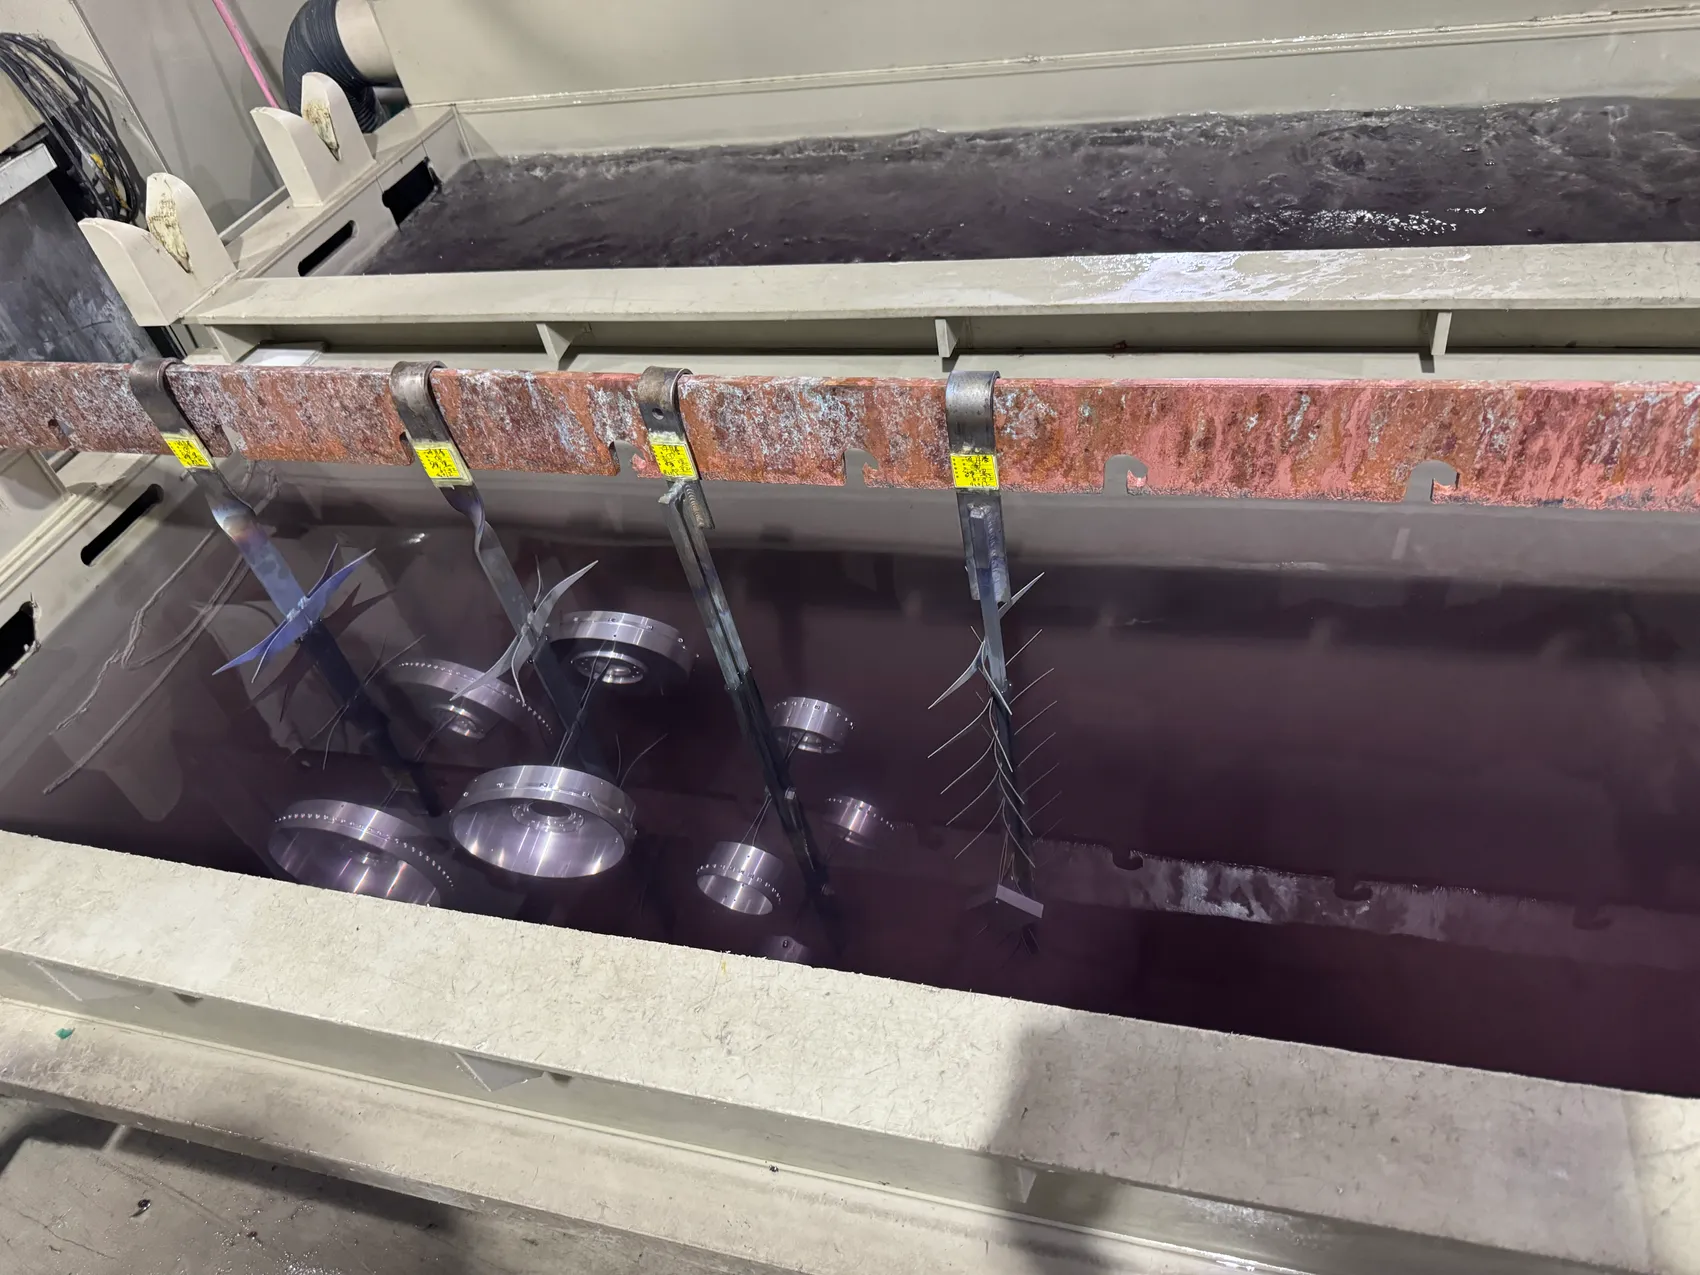
Bei der ursprünglichen Aufspannung zum Schlichtfräsen nach der Wärmebehandlung wurde jeweils ein Bauteil auf einer FANUC ROBODRILL gespannt. Das Foto dokumentiert den Fertigungsaufbau, nicht den tatsächlichen Moment des Zerspanens. Der Zustand der Schneidkanten war in diesem Schritt unmittelbar für die Stabilität der Präzisionsbearbeitung maßgeblich.
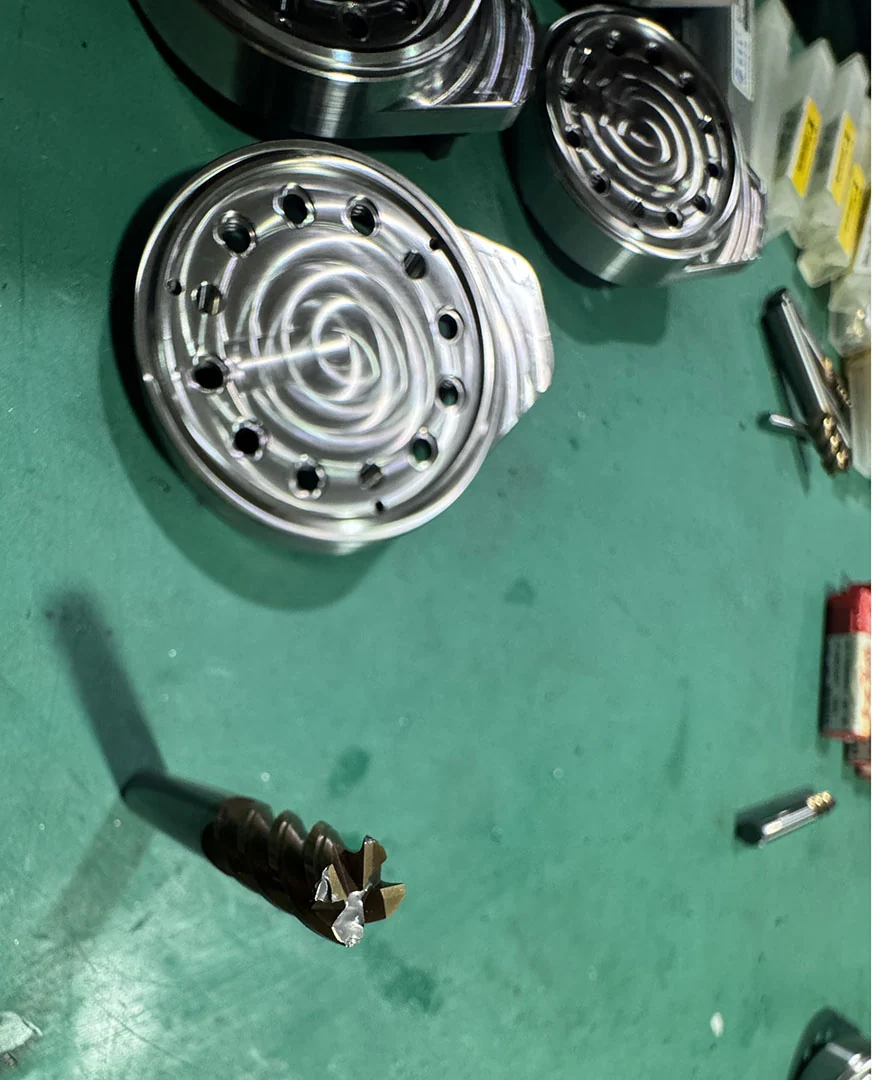
02 · Werkzeugkanten-Risiko
Bei sichtbaren Schneidkantenausbrüchen am ursprünglichen Fräser stoppen
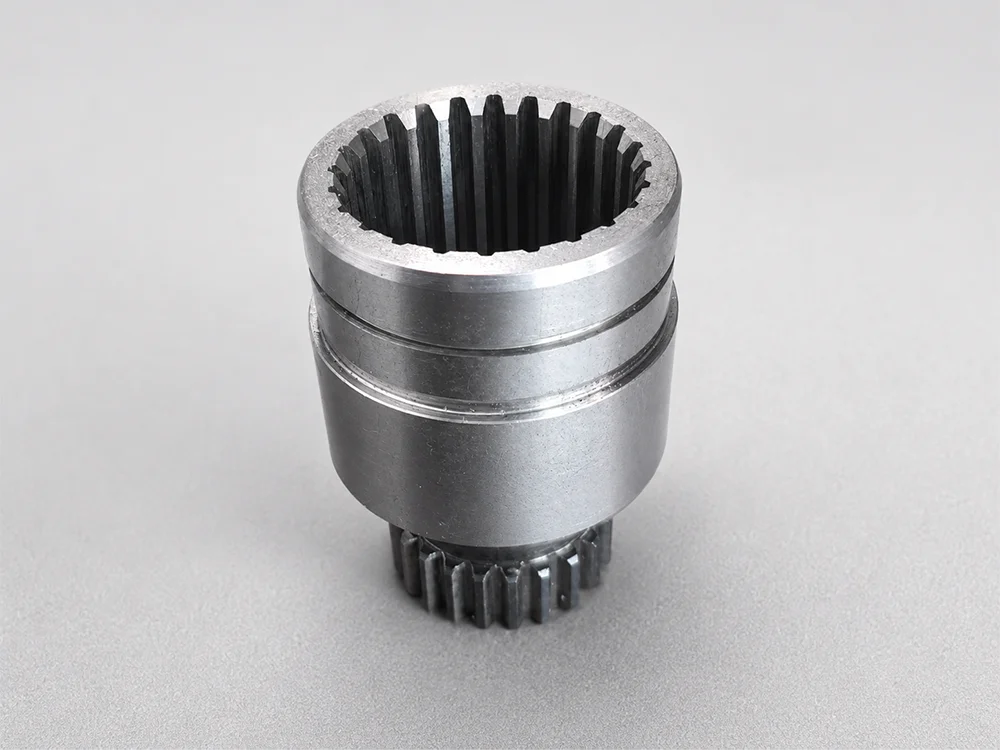
Der ursprüngliche Fräser zeigte deutliche Schneidkantenausbrüche und musste nach etwa einem Bauteil ersetzt werden. OUJI behandelte diesen Verschleiß als Problem der Prozessbeherrschung, weil ein Weiterarbeiten ohne Werkzeugwechsel die Maßhaltigkeit beeinträchtigte.
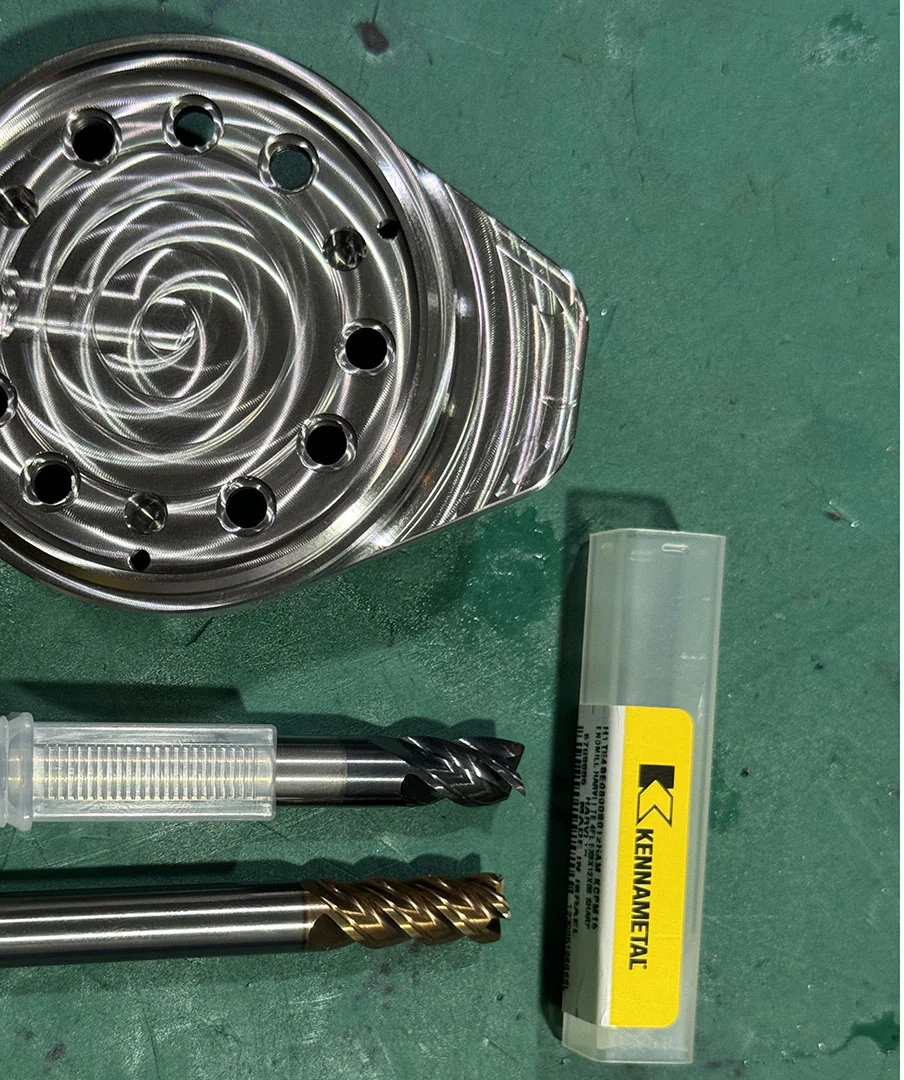
03 · Werkzeugüberarbeitung
Auf einen Ø8 HARVI I TE KCPM15-Schaftfräser wechseln
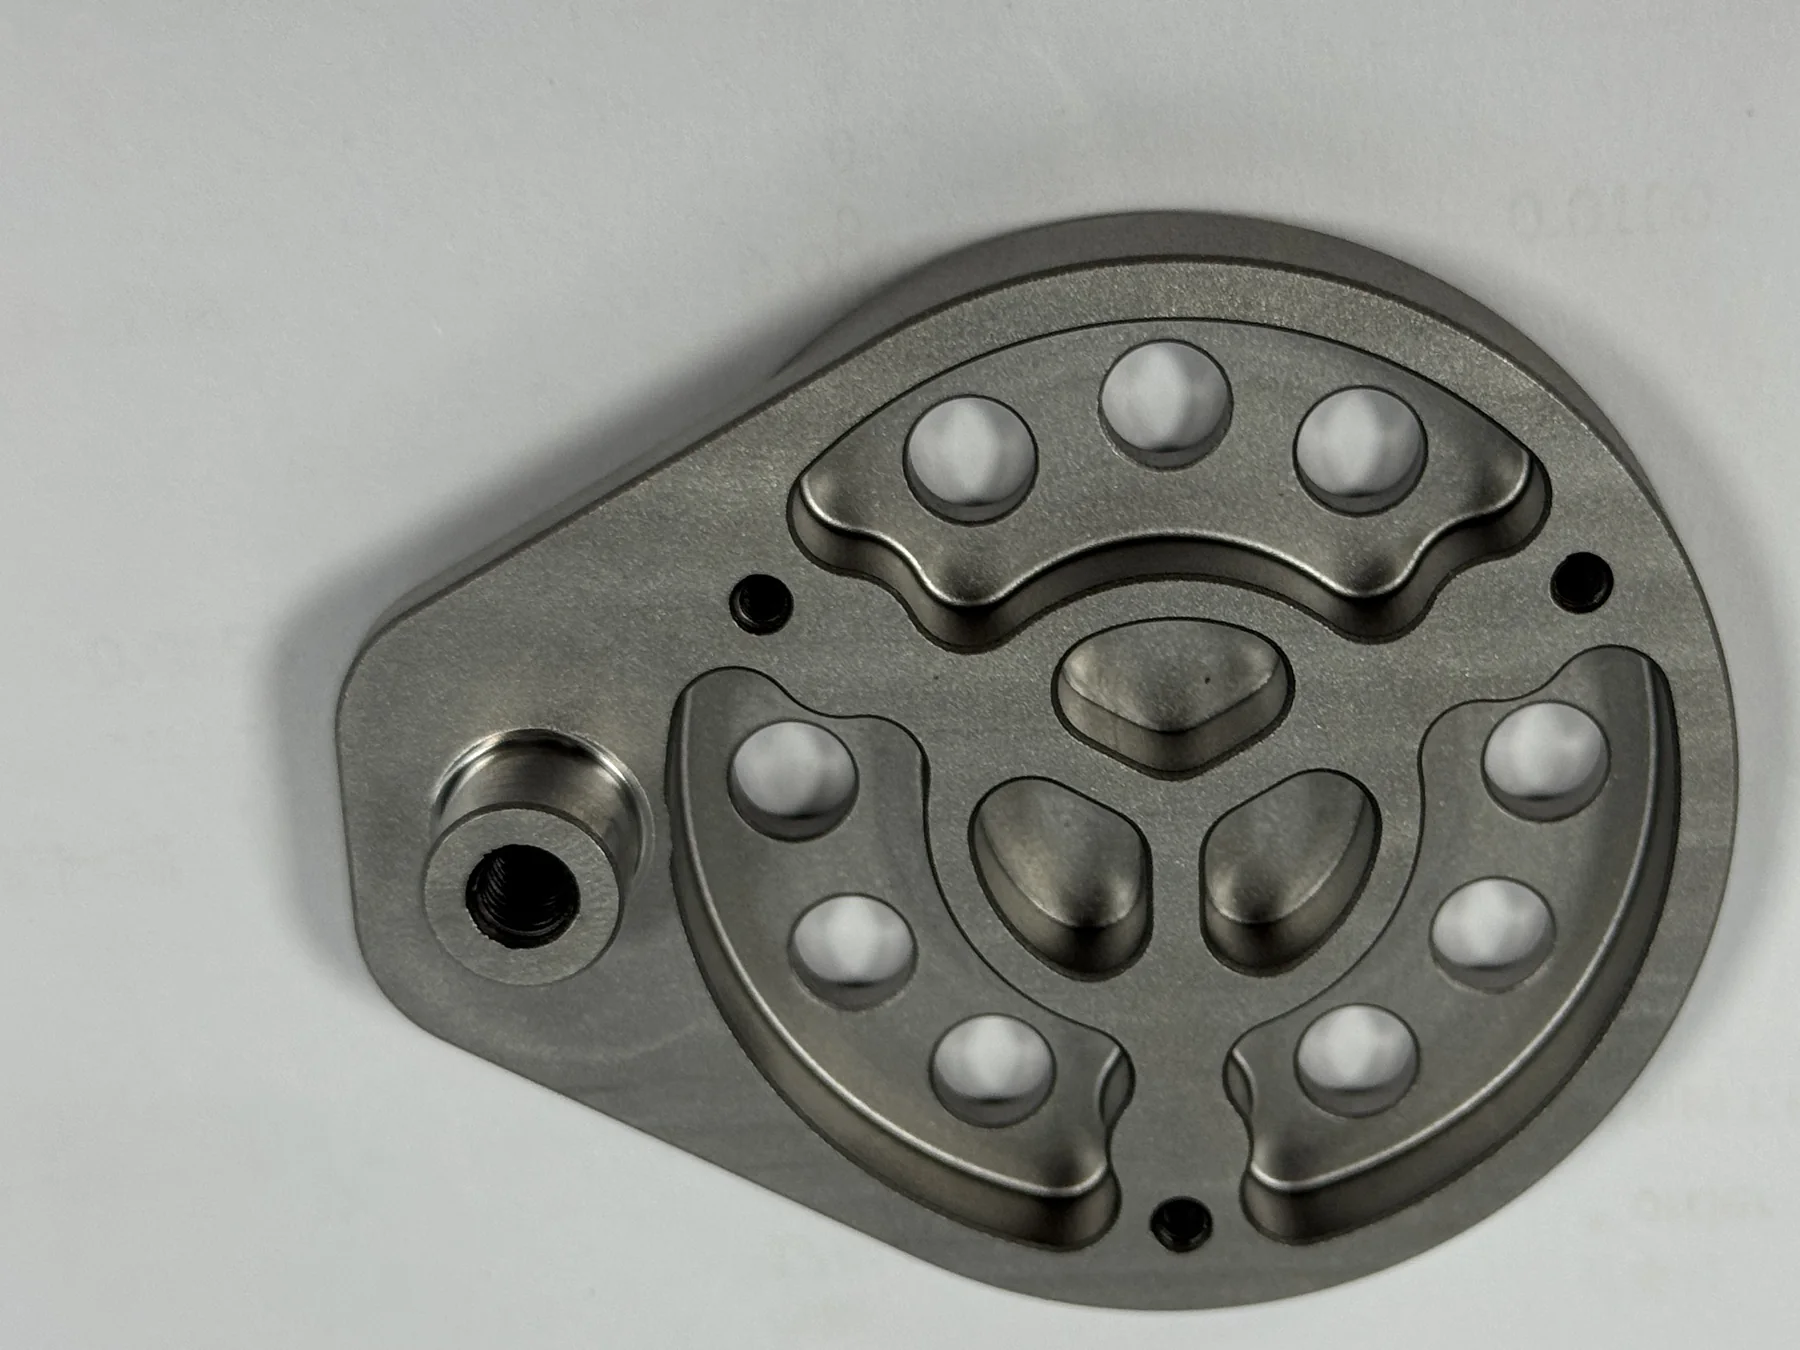
Für den überarbeiteten kritischen Arbeitsgang wurde ein vierschneidiger Vollhartmetall-Schaftfräser Kennametal HARVI I TE, Ø8, in der Sorte KCPM15 eingesetzt. Die genaue Werkzeugangabe macht das Projekt nachvollziehbar. Sie bedeutet weder, dass das Werkzeug speziell für AerMet 100 entwickelt wurde, noch dass sich das beobachtete Wechselintervall auf andere Werkzeugbahnen, Maschinen oder Werkstoffzustände übertragen lässt.
04 · Vorrichtungsüberarbeitung
Schlichtfräsen auf sechs Bauteile pro Brother-Aufspannung umstellen
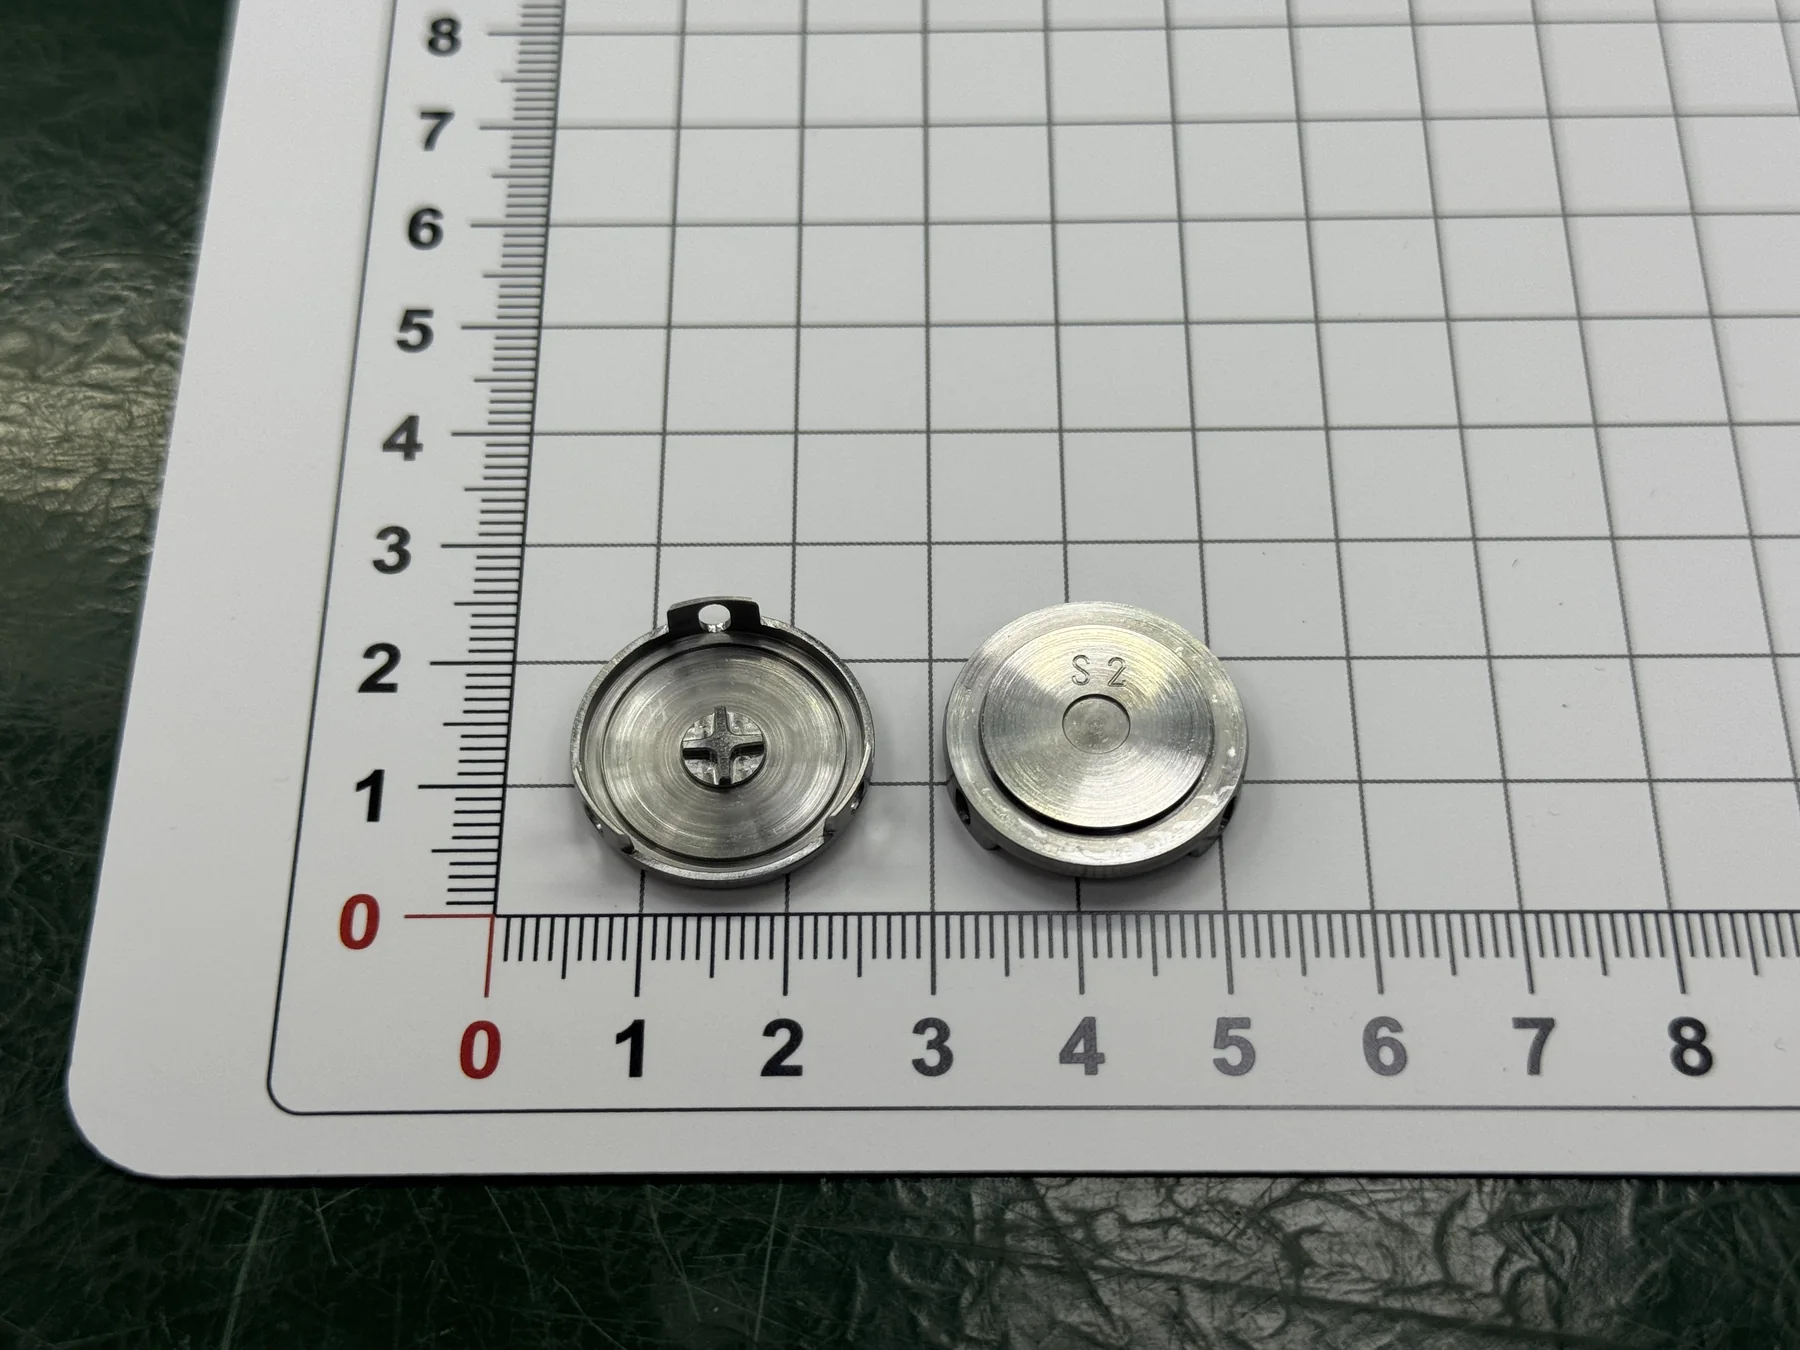
Die Brother-Bearbeitungszentrumeinrichtung positionierte und spannte gleichzeitig sechs Komponenten statt einer. Da sich Maschine, Werkstückspannung und Schneidwerkzeug gleichzeitig änderten, berichtet der Fall die kombinierte Prozessrevision und weist keiner einzelnen Änderung einen eigenständigen Produktivitätsmultiplikator zu.
05 · Kontrollierte Werkzeuglebensdauer und Finish
Fräser nach rund 20 Bauteilen wechseln und anschließend die Oberflächenfolge abschließen
Der neue Fräser bearbeitete etwa 20 Bauteile bis zum geplanten Wechsel. Dieses anhand der Fertigung festgelegte Intervall wurde eingehalten, weil eine längere Nutzung die Präzisionsmaße beeinträchtigte. Nach der Fertigbearbeitung wurden die Teile für ein einheitliches Aussehen mit feinen Stahlkugeln der betrieblichen Bezeichnung 180# gestrahlt und anschließend lasergekennzeichnet. Für die Strahlbehandlung bestand keine Rauheitsvorgabe; der Inhalt der Kennzeichnung wird nicht veröffentlicht.
06 · Stichproben-CMM-Inspektion
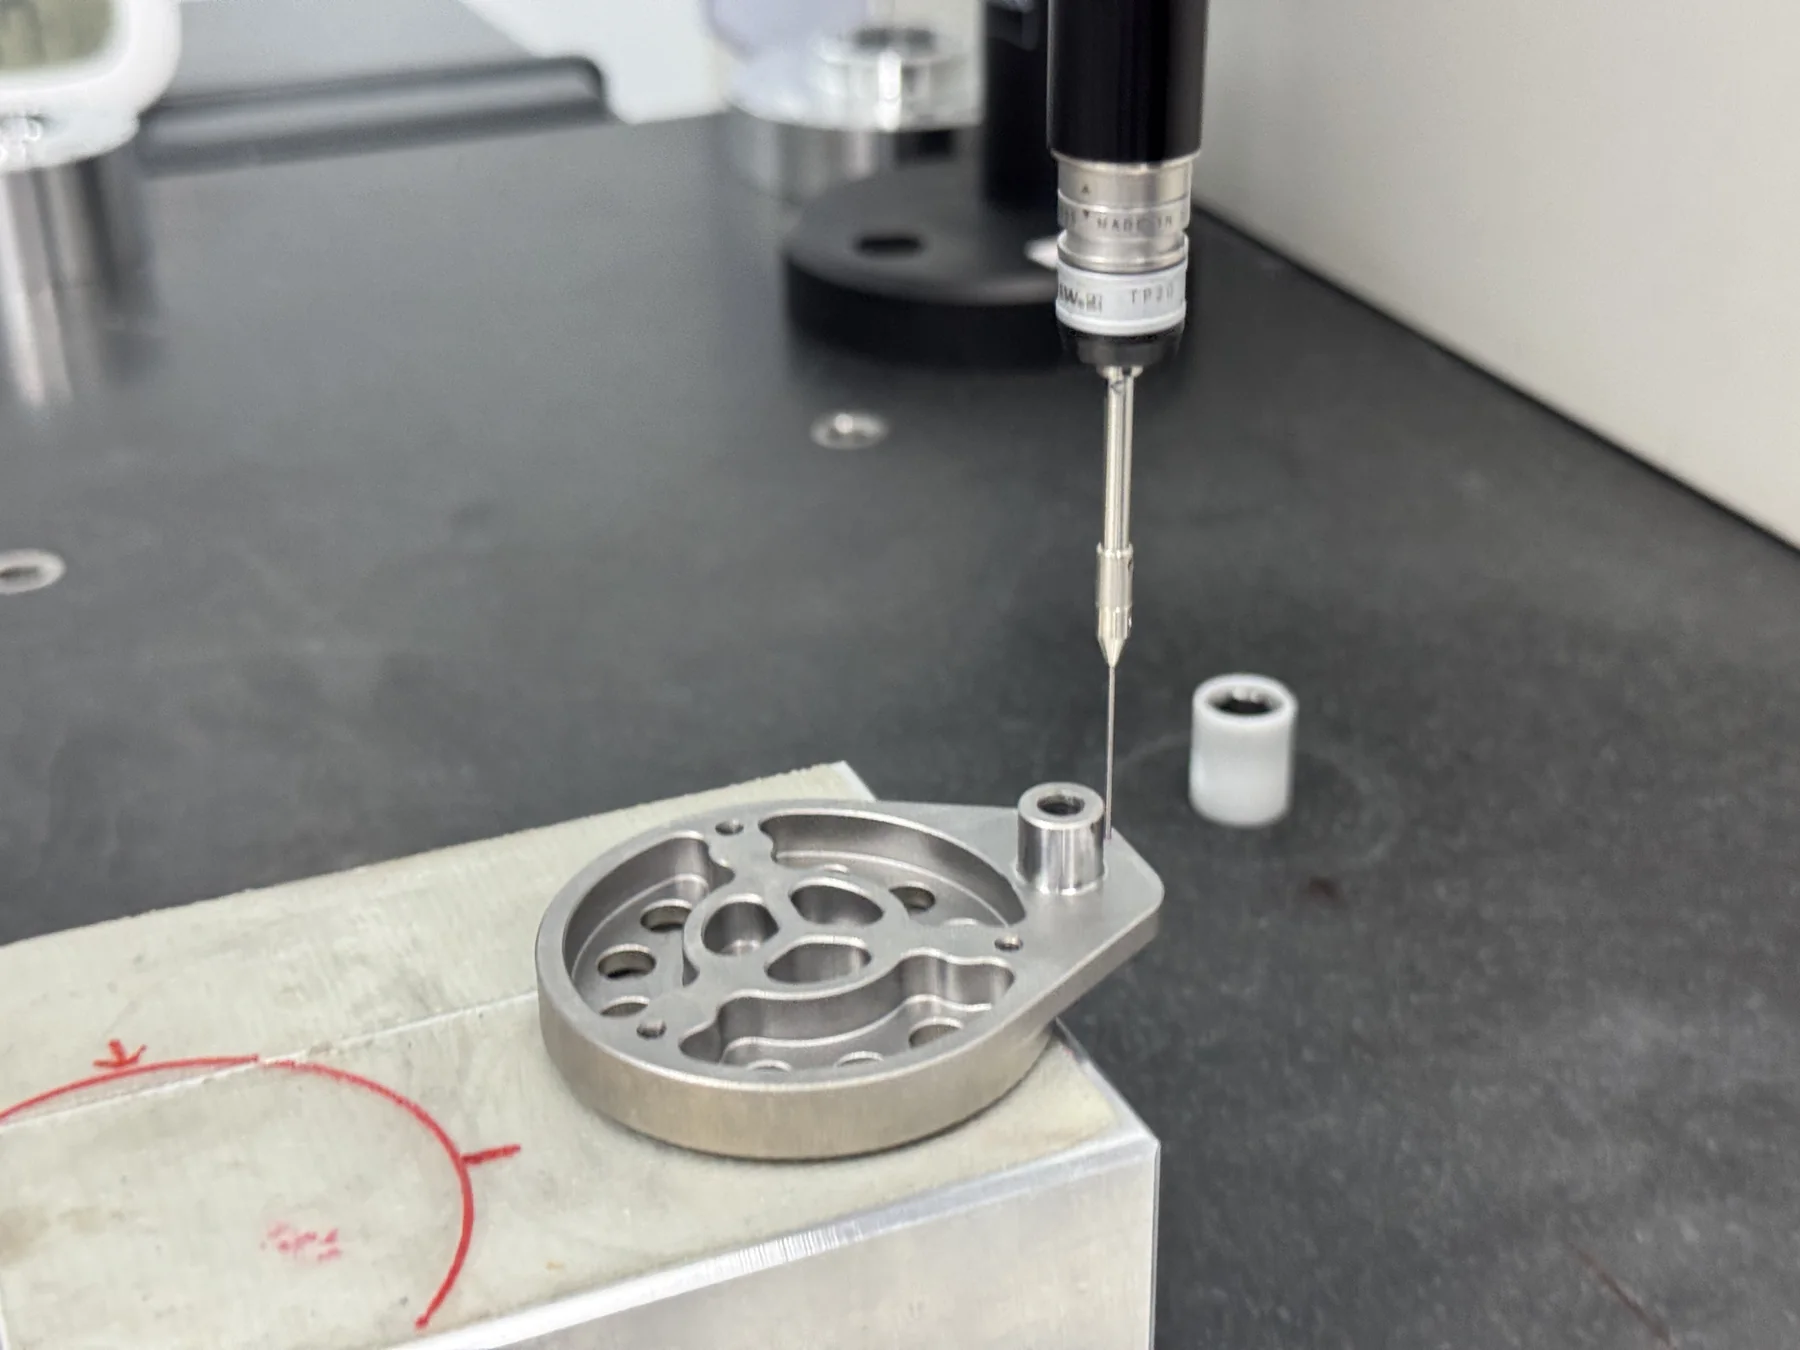
Ein Fertigteil zufällig für die KMG-Prüfung auswählen
Endkontrolle der Qualität mittels Stichprobenprüfung. Um die hier gezeigte Überprüfung des Fertigzustands zu dokumentieren, wählte OUJI eine zufällige fertige Komponente aus und führte ihr Vorderseitenprogramm an einer ZEISS Koordinatenmessmaschine mit CALYPSO aus.
07 · Veröffentlichtes Ergebnis
Drei zugeordnete Messwerte aus einem Bericht mit 12 Merkmalen veröffentlichen
Die dauerhaft zugeschnittene CALYPSO-Bildschirmaufnahme zeigt 12 Merkmale im Messprogramm für die Vorderseite, die alle innerhalb ihrer angezeigten Toleranzgrenzen liegen. Durchmesser, Zylindrizität und Position des eingerahmten Ø10-g6-Merkmals sind die drei Berichtszeilen, die dem veröffentlichten Zeichnungsausschnitt zugeordnet sind und auf dieser Seite veröffentlicht werden. Der Nachweis gilt ausschließlich für das nach dem Zufallsprinzip ausgewählte Fertigteil und dieses Messprogramm; er ist kein Ergebnis für die gesamte Charge, sämtliche Maße oder die statistische Prozessfähigkeit.
Quellen & technische Referenzen
- AerMet 100 Legierung — Carpenter Technology
Herstellerreferenz für die hochharten, hochfesten AerMet 100-Legierungsfamilie. Der projektspezifische Wert von 51–54 HRC ist eine Zeichnungsvorgabe, kein Wert, der von dieser Seite oder einem veröffentlichten Härteprüfergebnis abgeleitet wurde.
- FANUC ROBODRILL kompaktes Bearbeitungszentrum — FANUC Corporation
Herstellerreferenz für die ROBODRILL-Maschinenfamilie. Das genaue Maschinenmodell wird nicht angegeben; der Ein-Teil-Projektaufbau stammt aus OUJI-Produktionsunterlagen und Fotografien.
- Brother SPEEDIO kompakte Bearbeitungszentren — Brother Industries, Ltd.
Herstellerreferenz für die Brother SPEEDIO Maschinenfamilie. Die sechs-teilige Werkstückspannung ist eine projektspezifische OUJI-Vorrichtung und keine Standard-Maschinenspezifikation.
- Kennametal HARVI Portfolio-Auswahlleitfaden — Kennametal Inc.
Herstellerreferenz zur Familie der vierschneidigen Vollhartmetall-Schaftfräser HARVI I TE und zur Sorte KCPM15. Die Auswahl von Ø8 und das Wechselintervall von etwa 20 Teilen stammen aus diesem Projekt. Der Leitfaden ist keine spezielle Garantie für die Bearbeitung von AerMet 100.
- ZEISS CALYPSO Messsoftware — Carl Zeiss Industrielle Messtechnik
Herstellerreferenz zur KMG-Software, die im Prüfnachweis sichtbar ist. Der Bericht mit 12 Merkmalen und die drei zugeordneten Messwerte stammen aus der um sensible Angaben bereinigten Bildschirmaufnahme des Projekts und gelten ausschließlich für den veröffentlichten Prüfumfang an einem einzelnen Teil.
Haben Sie eine projektspezifische Frage?