Fresatura CNC allo stato temprato · Acciaio legato AerMet 100
Lavorazione allo stato temprato di AerMet 100: staffaggio a 6 pezzi e sostituzione della fresa dopo circa 20 pezzi
Per un ordine di 1.800 componenti in AerMet 100, la fresatura di finitura è passata da un pezzo per staffaggio su FANUC a sei pezzi per staffaggio su un centro di lavoro Brother. Dopo che l'utensile iniziale si è scheggiato dopo circa un pezzo, una fresa Ø8 HARVI I TE KCPM15 è stata sostituita in modo programmato dopo circa 20 pezzi per preservare la stabilità dimensionale. La schermata CMM pubblicata riguarda un solo pezzo finito scelto a caso e non dimostra la capacità dell'intero lotto.
A colpo d'occhio
- Materiale
- Acciaio legato AerMet 100
- Processo
- Fresatura di finitura dopo il trattamento termico; da un pezzo per staffaggio FANUC a sei pezzi per staffaggio Brother
- Volume di produzione
- 1.800 pezzi completati
- Requisito di durezza del disegno
- 51–54 HRC dopo il trattamento termico; nessun valore di durezza misurato è pubblicato
- Fresa aggiornata
- Ø8 Kennametal HARVI I TE, metallo duro integrale a quattro taglienti, grado KCPM15
- Intervallo di cambio utensile osservato
- Utensile iniziale: circa 1 pezzo; utensile rivisto: circa 20 pezzi prima della sostituzione programmata
- Sequenza a valle
- Sabbiatura fine con microsfere d'acciaio (designazione interna 180#), marcatura laser e controllo CMM a campione
- Ambito dei controlli pubblicati
- Un pezzo finito selezionato casualmente; tre caratteristiche correlate al disegno pubblicate da un rapporto CALYPSO di 12 caratteristiche sul lato anteriore, tutte e 12 riportate entro i limiti visualizzati
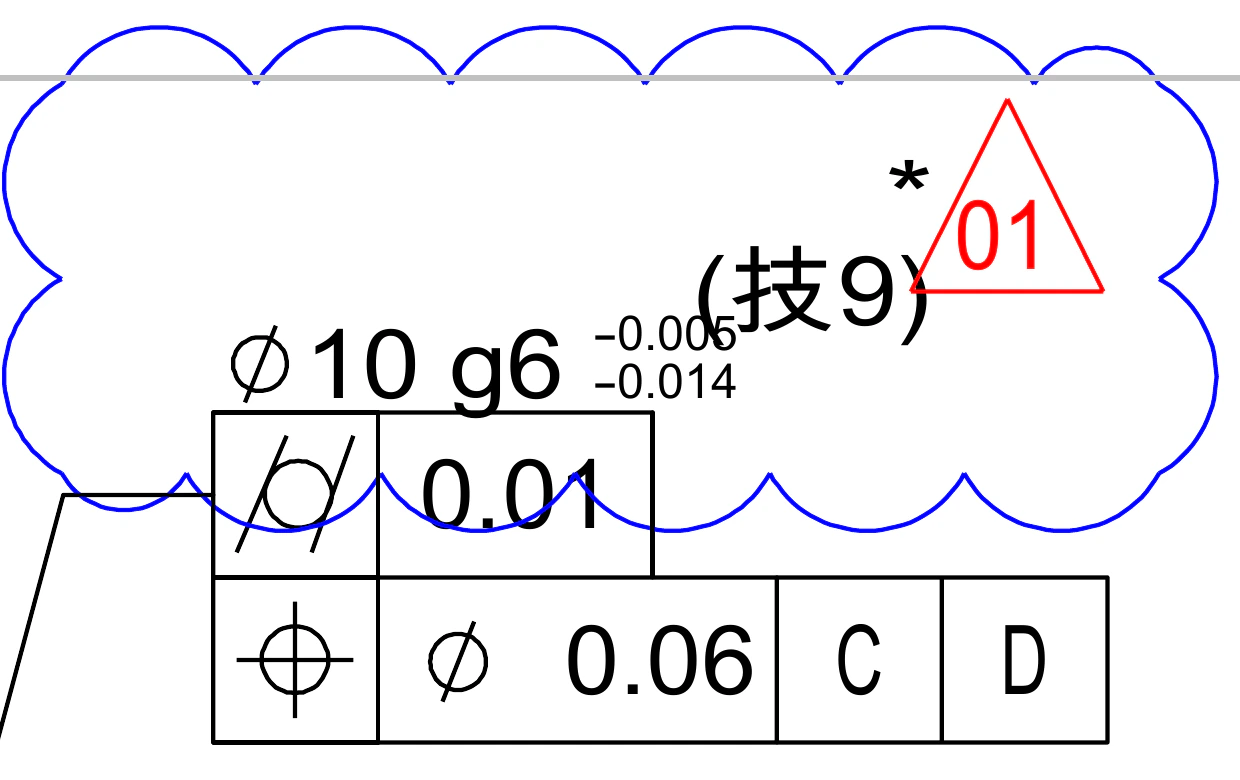
Dal disegno di produzione
Il Requisito, nelle Note Personali dell'Ingegnere
L'estratto pubblicato conserva la prescrizione Ø10 g6 riquadrata, con il vincolo aggiuntivo di cilindricità ⌀0,01 e la tolleranza di posizione ⌀0,06 rispetto ai riferimenti C | D. Le tabelle del cartiglio e delle revisioni, gli identificativi del pezzo e del disegno, i contenuti identificativi del cliente, i nomi del personale, la specifica del codice di marcatura laser e ogni quota non pertinente sono stati eliminati dai pixel dell'immagine, lasciando soltanto il requisito discusso in questa pagina.
01
La Sfida
Il rischio produttivo derivava dall’intero ciclo, anziché da un singolo taglio. L’ordine di 1.800 pezzi comprendeva sgrossatura, trattamento termico fino alla durezza di 51–54 HRC prescritta dal disegno, fresatura di finitura di precisione allo stato temprato, finitura estetica, marcatura laser e controllo dimensionale. Nell’attrezzaggio iniziale per la fresatura di finitura di un pezzo alla volta su una FANUC ROBODRILL, la prima fresa presentava scheggiature visibili sui taglienti ed era utilizzabile soltanto per circa un componente. Proseguire con un tagliente deteriorato comprometteva la stabilità delle quote di precisione. Il passaggio a sei pezzi per carico richiedeva inoltre di mantenere sotto controllo la nuova fresa e il criterio di sostituzione per più componenti prima di scaricare l’attrezzatura.
02
Approccio di OUJI
OUJI ha modificato sia l’utensile da taglio sia l’attrezzaggio per la fresatura di finitura. Per l’operazione critica è stata adottata una fresa a candela Ø8 Kennametal HARVI I TE a quattro taglienti in metallo duro integrale, grado KCPM15. Lo staffaggio è passato da un componente sulla FANUC a sei componenti per carico su un centro di lavoro Brother. La nuova fresa veniva sostituita dopo circa 20 pezzi completati, poiché un utilizzo oltre l’intervallo controllato comprometteva la stabilità delle quote di precisione; non veniva utilizzata fino alla rottura. Dopo la lavorazione di finitura, i pezzi sono stati sabbiati con microsfere fini d’acciaio, secondo la designazione interna 180#, per ottenere un aspetto uniforme. Per tale finitura non era prescritto un requisito separato di rugosità. Seguivano la marcatura laser, il cui contenuto non è pubblicato, e il controllo qualità finale a campione.
03
Il Risultato
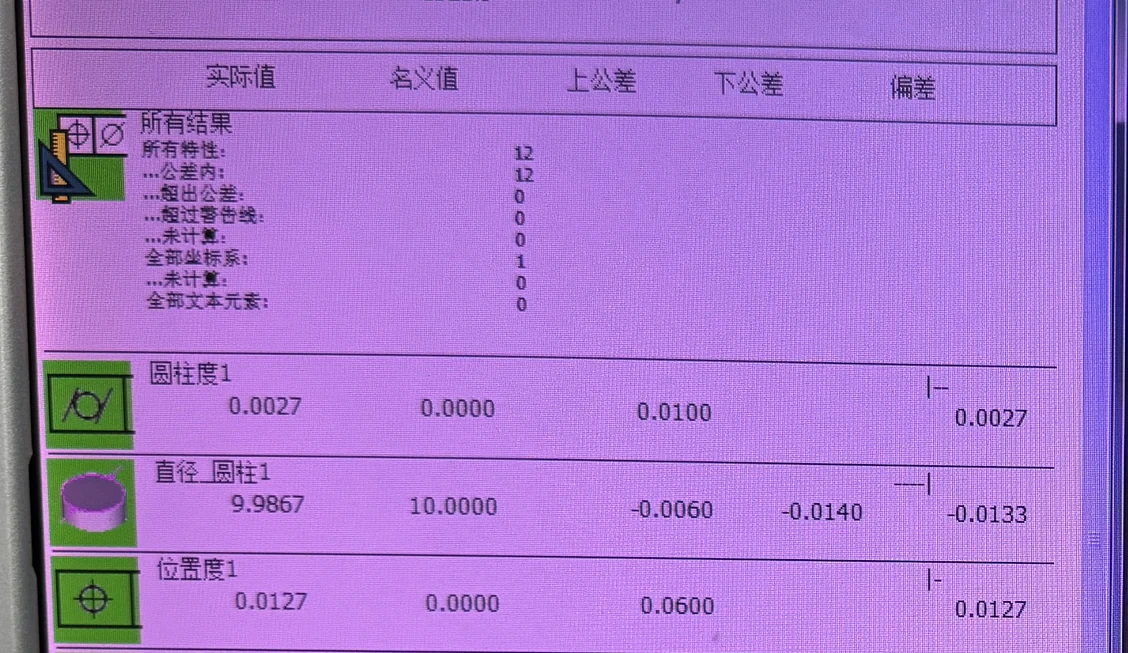
Tutti i 1.800 componenti sono stati completati seguendo il ciclo descritto. L'attrezzatura di staffaggio modificata alloggiava sei pezzi per carico anziché uno, e il numero osservato di pezzi tra un cambio fresa e il successivo è passato da circa uno a circa 20. Poiché macchina, attrezzatura e fresa sono cambiate insieme, il risultato viene attribuito al processo modificato, non a un confronto controllato della sola fresa. OUJI non ha calcolato un aumento del tempo ciclo, della produzione giornaliera o della capacità complessiva; pertanto, il caso non dichiara una produttività sestuplicata né altri incrementi di produzione. Per verificare la stabilità dimensionale allo stato finito, è stato selezionato casualmente un componente tra i pezzi completati per il programma ZEISS CALYPSO di controllo del lato anteriore mostrato nella fotografia. Il relativo rapporto contiene 12 caratteristiche, tutte entro i limiti di tolleranza visualizzati. Tre righe corrispondono alla prescrizione Ø10 g6 riquadrata nell'estratto di disegno rilasciato. Il diametro misurato è 9,9867 mm rispetto ai limiti di 9,9860–9,9940 mm impostati nel ciclo CMM (scostamenti di −0,0060 / −0,0140 mm rispetto al nominale di 10,0000 mm). Lo scostamento di −0,0133 mm lo colloca 0,7 µm sopra il limite inferiore programmato: entro tolleranza, ma vicino al limite inferiore di tale intervallo. La cilindricità misurata è 0,0027 mm rispetto a un massimo di 0,0100 mm. La posizione rispetto ai riferimenti C | D è 0,0127 mm rispetto a un massimo di 0,0600 mm. Questi tre valori pubblicati sono un sottoinsieme del rapporto di 12 caratteristiche. Questa evidenza riguarda esclusivamente il pezzo campionato, la caratteristica Ø10 correlata al disegno e il programma del lato anteriore; non dimostra l'accettazione dell'intero lotto, la conformità di ogni quota del disegno, il Cpk, la resa o l'assenza di difetti negli altri 1.799 pezzi.
Sequenza produttiva
Dalla finitura dura di un pezzo allo staffaggio a 6 pezzi con controllo CMM a campione
La sequenza fotografata mostra dove la strategia di taglio originale è diventata un rischio dimensionale, quali variabili sono cambiate nella cella di finitura e esattamente cosa può supportare il risultato di ispezione pubblicato.
“6-up” significa che sei pezzi sono stati bloccati in un unico caricamento del dispositivo; non stabilisce un aumento della produzione di sei volte. “Circa 20 pezzi per utensile” è l'intervallo di sostituzione pianificato osservato da OUJI per questa operazione, non una garanzia di Kennametal o un valore da utilizzare fino al guasto. Il valore 51–54 HRC è un requisito di disegno, non una misura di durezza pubblicata.
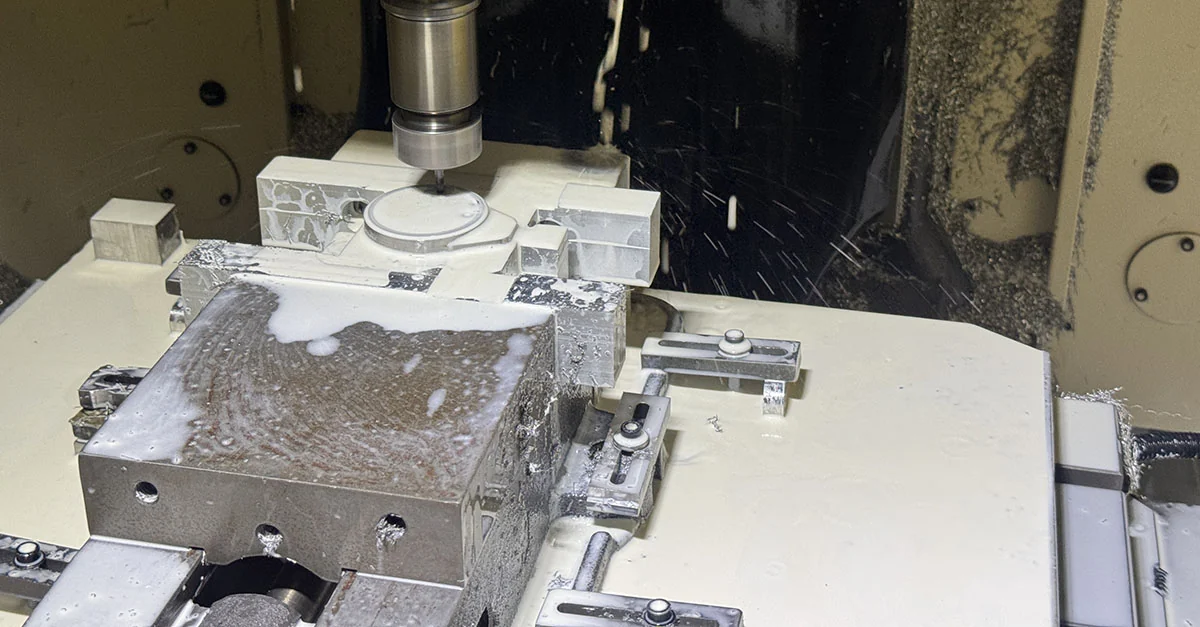
01 · Configurazione iniziale della finitura
Iniziare con un pezzo per staffaggio FANUC
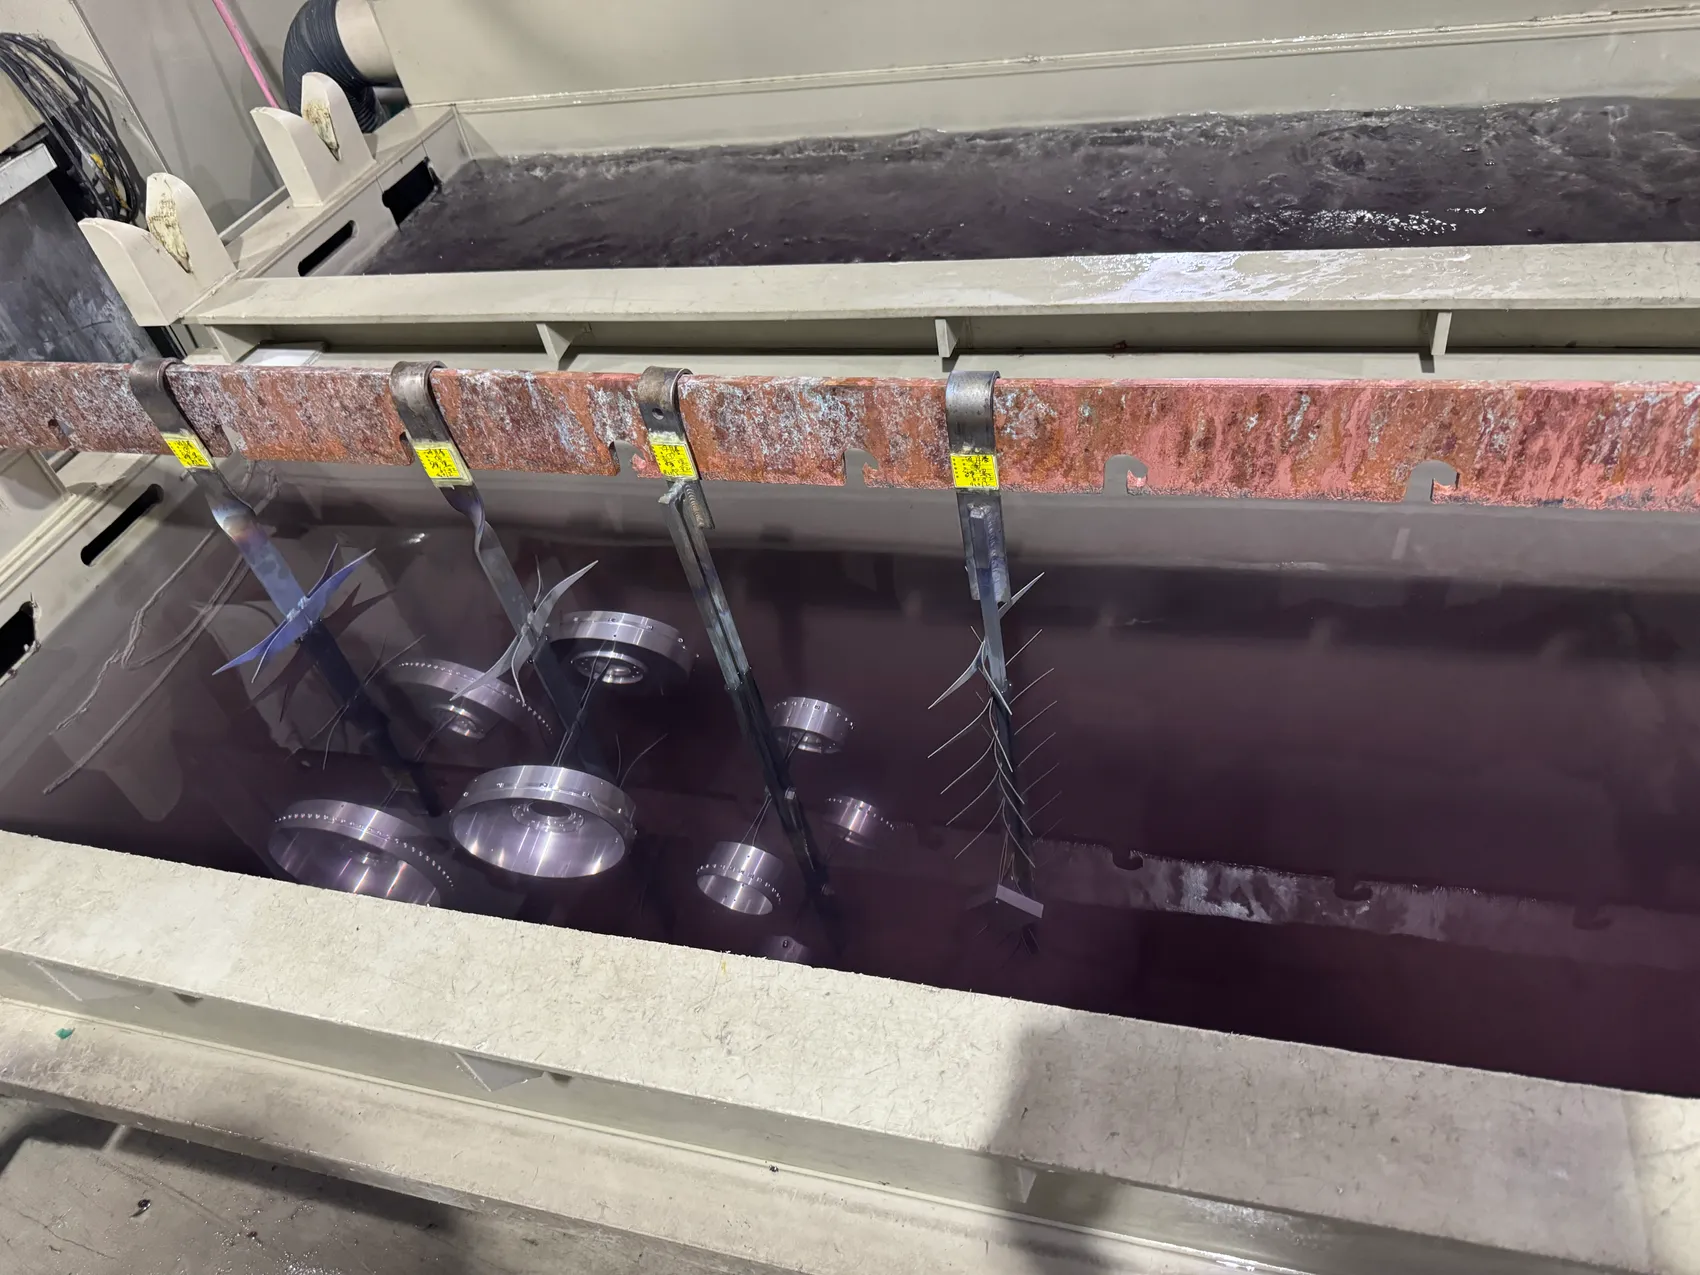
L'impostazione originale di fresatura di finitura post-trattamento termico teneva un componente su un FANUC ROBODRILL. La fotografia documenta l'impostazione di produzione, non l'esatto istante di taglio. A questo stadio, la condizione del bordo dell'utensile era direttamente legata alla stabilità dell'operazione di finitura di precisione.
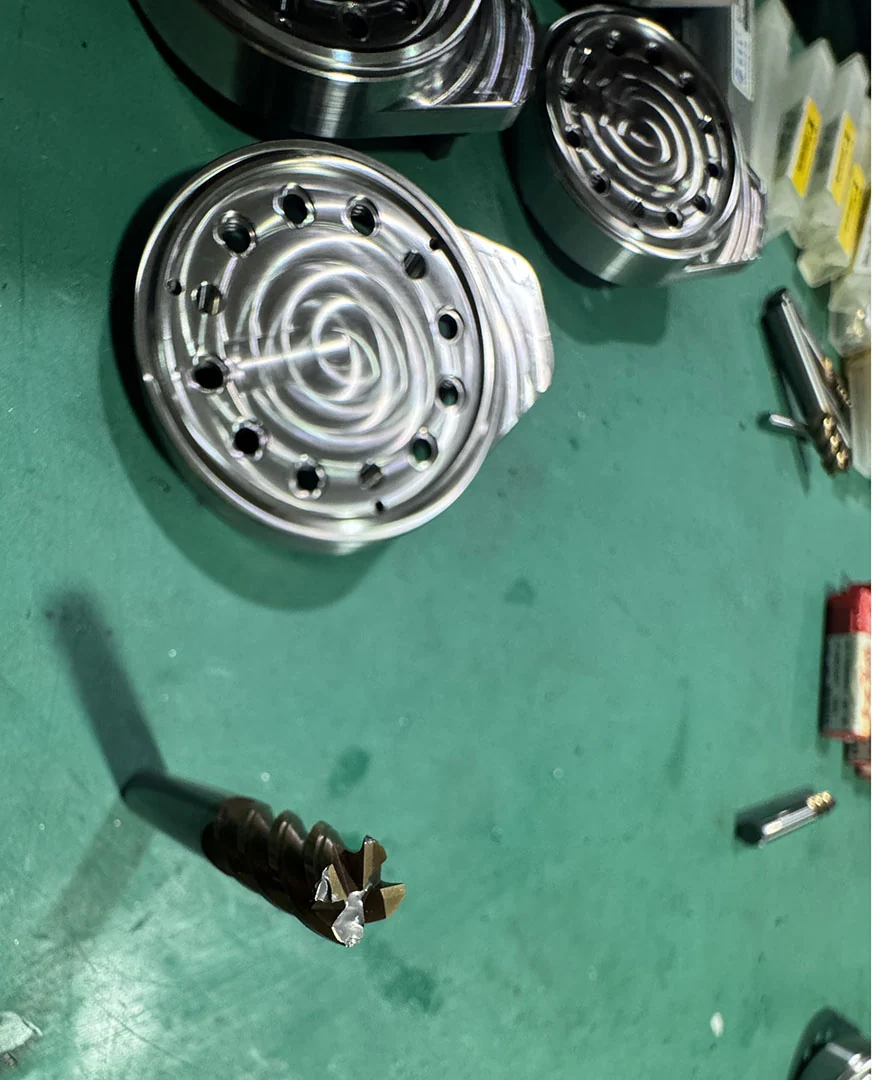
02 · Rischio di danneggiamento dei taglienti
Fermarsi quando l'utensile iniziale mostra scheggiature visibili sul tagliente
L'utensile iniziale ha sviluppato scheggiature evidenti sul bordo e ha richiesto la sostituzione dopo circa un componente. OUJI ha trattato quell'usura come un problema di controllo del processo perché continuare senza cambiare l'utensile influenzava la stabilità della dimensione di precisione.
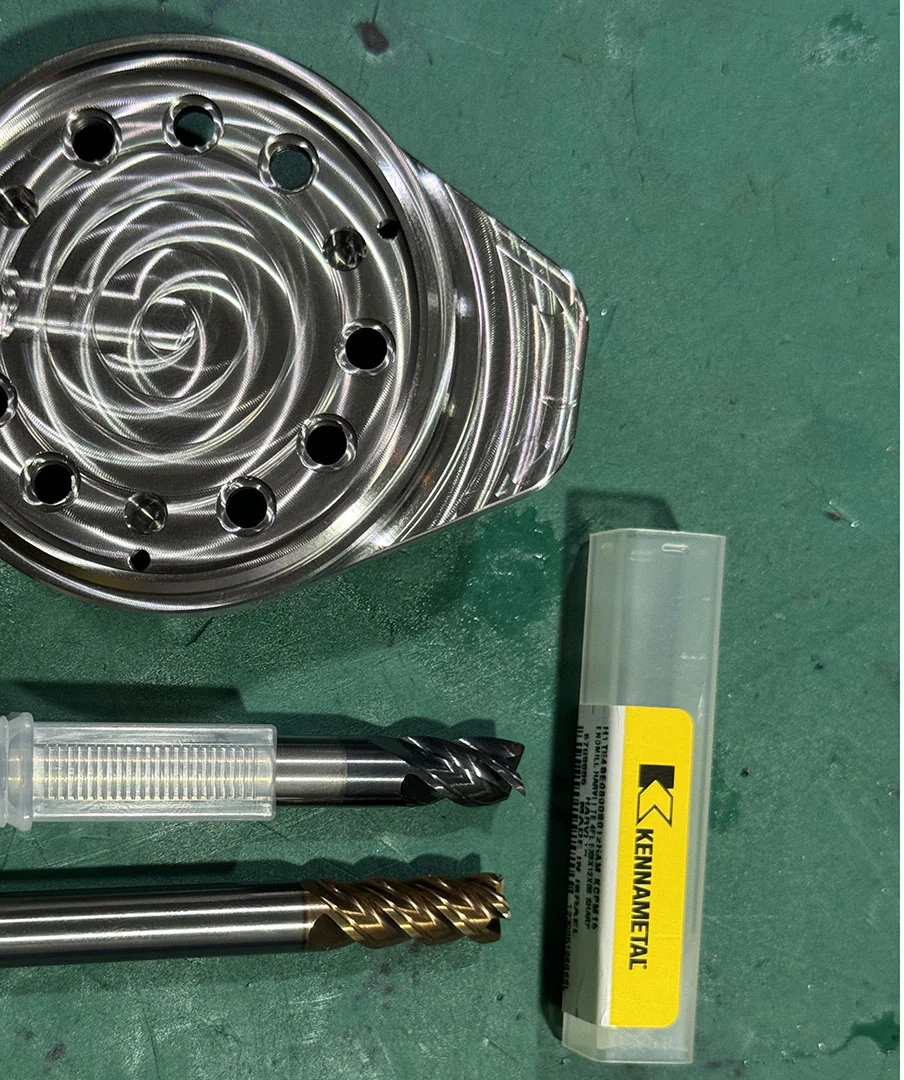
03 · Revisione degli utensili
Passare a una fresa Ø8 HARVI I TE KCPM15
L'operazione critica revisionata ha utilizzato una fresa integrale in carburo a quattro taglienti Ø8 Kennametal HARVI I TE di grado KCPM15. Nominare l'utensile effettivo rende il progetto tracciabile senza affermare che il prodotto sia stato progettato specificamente per AerMet 100 o che l'intervallo osservato si trasferisca a un altro percorso utensile, macchina o condizione del materiale.
04 · Revisione del dispositivo di fissaggio
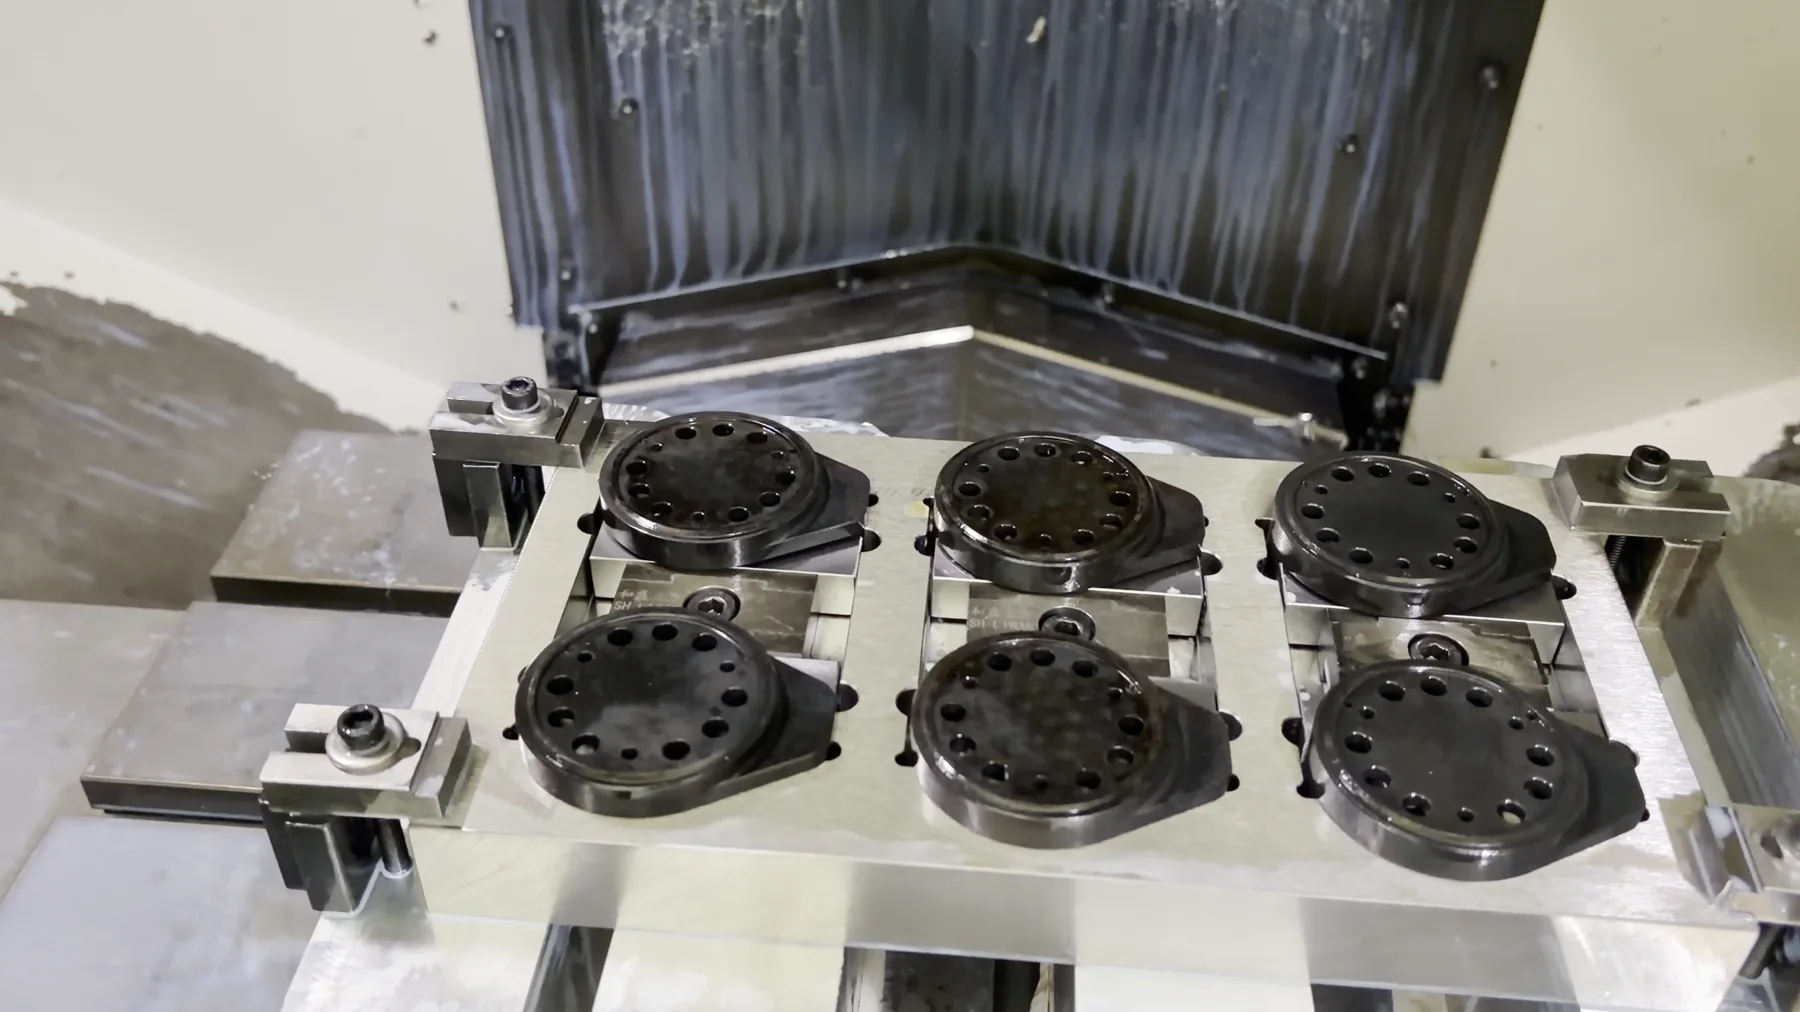
Portare la fresatura di finitura a sei pezzi per staffaggio Brother
L'installazione del centro di lavorazione Brother ha posizionato e bloccato sei componenti contemporaneamente invece di uno. Poiché la macchina, il sistema di bloccaggio e l'utensile sono cambiati insieme, il caso riporta la revisione combinata del processo e non assegna un moltiplicatore di produttività indipendente a ciascuna modifica.
05 · Vita controllata dell'utensile e finitura
Cambiare l'utensile dopo circa 20 pezzi, quindi completare il ciclo superficiale
La nuova fresa completava circa 20 componenti prima della sostituzione programmata. Veniva sostituita a quell’intervallo osservato perché un utilizzo più lungo comprometteva le quote di precisione. Dopo la lavorazione di finitura, i pezzi sono stati sabbiati con microsfere fini d’acciaio 180# per uniformare l’aspetto e successivamente marcati al laser. Non era prescritto un requisito di rugosità per la finitura sabbiata e il contenuto effettivo della marcatura non è pubblicato.
06 · Ispezione CMM campionata
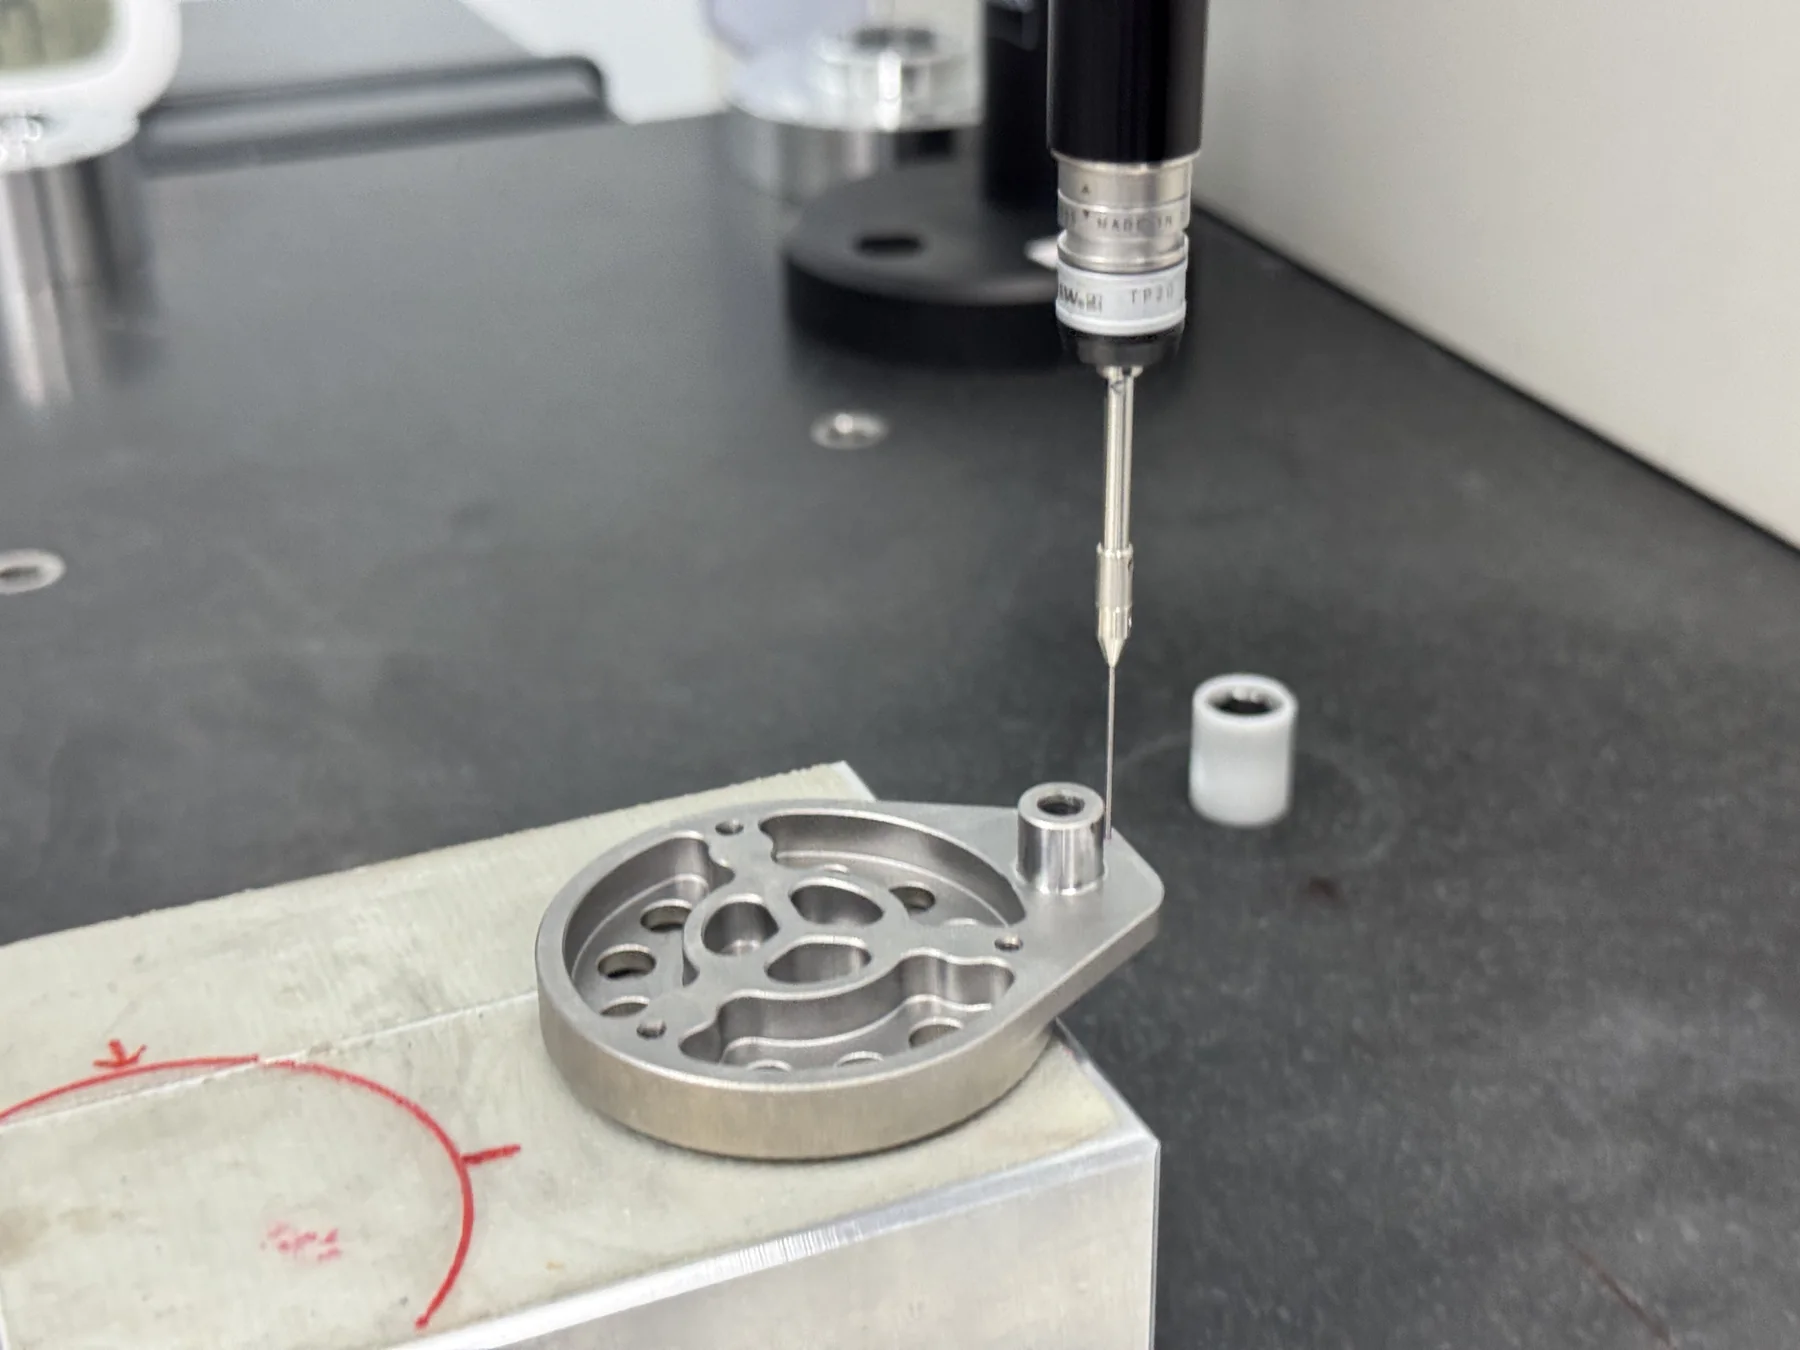
Selezionare casualmente un pezzo finito per il controllo CMM
Il controllo qualità finale utilizzava l'ispezione a campione. Per documentare il controllo della condizione finale mostrato qui, OUJI ha selezionato casualmente un componente completato ed ha eseguito il suo programma lato anteriore su una macchina di misura a coordinate ZEISS utilizzando CALYPSO.
07 · Risultato pubblicato
Pubblicare tre valori correlati al disegno da un rapporto di 12 caratteristiche
La schermata CALYPSO ritagliata in modo permanente riporta 12 caratteristiche nel programma del lato anteriore, tutte entro i limiti di tolleranza visualizzati. Diametro, cilindricità e posizione della caratteristica Ø10 g6 riquadrata sono le tre righe del rapporto correlate all'estratto di disegno rilasciato e pubblicate in questa pagina. L'evidenza riguarda esclusivamente il pezzo finito campionato casualmente e quel programma; non è un risultato relativo all'intero lotto, a tutte le quote o alla capacità statistica del processo.
Fonti e riferimenti tecnici
- Lega AerMet 100 — Carpenter Technology
Riferimento del produttore per la famiglia di leghe AerMet 100 ad alta durezza e alta resistenza. Il valore specifico del progetto di 51–54 HRC è un requisito del disegno, non un valore desunto da questa pagina o da un risultato pubblicato del test di durezza.
- Centro di lavoro compatto FANUC ROBODRILL — FANUC Corporation
Riferimento del produttore per la famiglia di macchine ROBODRILL. Non viene indicato un modello preciso; l’attrezzaggio per un pezzo alla volta proviene dai registri e dalle fotografie di produzione OUJI.
- Centri di lavoro compatti Brother SPEEDIO — Brother Industries, Ltd.
Riferimento del produttore per la famiglia di macchine Brother SPEEDIO. Il sistema di bloccaggio a sei componenti è un dispositivo specifico del progetto OUJI, non una specifica standard della macchina.
- Guida alla selezione del portfolio Kennametal HARVI — Kennametal Inc.
Riferimento del produttore per la famiglia di frese integrali in metallo duro HARVI I TE a quattro taglienti e grado KCPM15. La selezione Ø8 e l'intervallo di cambio di circa 20 pezzi provengono da questo progetto; la guida non è presentata come garanzia specifica per AerMet 100.
- Software di misurazione ZEISS CALYPSO — Carl Zeiss Industrial Metrology
Riferimento del produttore per il software CMM visibile nella documentazione dei controlli. Il rapporto di 12 caratteristiche e i tre valori correlati al disegno provengono dalla schermata di progetto oscurata e riguardano esclusivamente l'ambito di controllo pubblicato per il singolo pezzo.
Avete una domanda specifica sul progetto?